Über meinem 29 Jahre in der Entwicklung und Herstellung präziser korrosionsbeständiger Legierungsgussteile für die Meerwasserentsalzung, Offshore -Öl & Gas, und Meeresflüssigkeitssysteme,
Ich habe einen durchweg kostspieligen Fehler gesehen: Ingenieurteams geben in einer Zeichnung eine Duplex- oder Superduplex-Stahlsorte an, und gehen davon aus, dass jede Gießerei ein Gussstück herstellen kann, das der Leistung von bearbeitetem Stangenmaterial entspricht.
Das ist nie der Fall. Duplex-Edelstähle reagieren bekanntermaßen empfindlich auf die Erstarrung des Gussstücks, Wärmebehandlung, und Verunreinigungskontrolle.
Verstehen Sie eine dieser Variablen falsch, und am Ende erhält man ein Teil, das auf dem Papier die gleiche nominelle Chemie aufweist – aber 50% geringere Korrosionsbeständigkeit, Sprödbruchverhalten, oder versteckte innere Porosität, die unter Druck leckt.
Für Umkehrosmose (RO), Multieffekt-Destillation (MIT), und thermische Entsalzungsanlagen, Maßgeschneiderte Präzisionsguss-Duplex- und Super-Duplex-Komponenten sind nicht nur „nice to have“.
Sie sind die entscheidende Barriere gegen vorzeitiges Versagen bei hohem Chloridgehalt, Hochdruck, erosionsgefährdete Prozessströme.
In diesem Artikel wird die Legierungsauswahl erläutert, Gießverfahrenstechnik, anwendungsspezifische Komponenten, Häufige Fehlermodi, und die Prozesskontrollen, die praxiserprobte Gussteile von Katalogteilen trennen, die frühzeitig ausfallen.
1. Warum Duplex & Superduplex-Stahlgussteile definieren die Zuverlässigkeit der Entsalzung
Meerwasserentsalzungssysteme arbeiten unter einigen der aggressivsten Betriebsbedingungen im industriellen Flüssigkeitshandling: 30,000–45.000 ppm Chloridkonzentrationen, Betriebsdrücke bis 80 Leiste für SWRO-Systeme, Hochgeschwindigkeitsströmungserosion, und zyklische thermische Belastung.
Standardmäßiger austenitischer Edelstahl 316L versagt unter diesen Bedingungen schnell – innerhalb von 12–24 Monaten beginnt Lochfraß an Schweißnähten und Oberflächenfehlern, und Stresskorrosionsrisse (SCC) kann unter Druck stehende Bauteile zum Bersten bringen 5 Jahre.
Duplex -Stähle, mit zweiphasigem Ferrit-Austenit-Gefüge, liefern etwa die doppelte Streckgrenze von 316L, wesentlich bessere Loch- und Spaltkorrosionsbeständigkeit, und überlegene SCC-Beständigkeit in Chloridumgebungen.
Während geschmiedete Duplexrohre und Stangenmaterial einfache lineare Komponenten dienen, Die kritischsten Teile der Entsalzung – Pumpenkörper, Ventilgehäuse, Sprühverteiler, Rohrböden – sind geometrisch komplex.
Geschweißte Konstruktionen hinterlassen anfällige Schweißnähte, die als Ausgangspunkt für Korrosion dienen.
Beim Präzisionsfeinguss werden diese Bauteile monolithisch hergestellt, nahtlose Teile, mit optimierter interner Strömungsgeometrie und gleichmäßiger Materialleistung über das gesamte Teil.
2. Standard-Duplex vs. Super Duplex: Noten, Leistung & Auswahl
Bei Entsalzungsanwendungen, der praktische Unterschied zwischen Standard-Duplex Und Super Duplex ist vor allem der Legierungsgrad und die daraus resultierende Beständigkeit gegen örtliche Korrosion, mechanische Festigkeit, und Servicemarge.
Ein nützlicher erster Screening-Parameter ist der Lochfraßfestigkeit Äquivalente Zahl (Holz), was den Beitrag von Chrom widerspiegelt, Molybdän, und Stickstoff gegen Lochfraß:
Take = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Als allgemeine technische Klassifikation, Herkömmliche Duplex-Sorten werden üblicherweise verwendet PREN 30–40-Reihe, während Super-Duplex-Qualitäten im Allgemeinen der Fall sind über PREN 40.
PREN eignet sich zum Vergleich von Legierungen, Es sollte jedoch nicht allein zur Vorhersage der tatsächlichen Entsalzungsleistung verwendet werden. Mikrostruktur, Oberflächenzustand, Temperatur, Chloridkonzentration, und Service-Design sind von Bedeutung.
| Gusslegierungssorte | Typische Legierungsfamilie | Typischer PREN-Bereich | Kernleistung | Typische Entsalzungsanwendungen |
| CD3MN / ASTM-Klasse 4A (2205-Typ) | Standard-Duplex | ~ 35 | Gute Ausgewogenheit der Chlorid-Korrosionsbeständigkeit, Stärke, und Kosten | SWRO-Pumpengehäuse, Ventilkörper, Mannigfaltigkeiten, allgemeine Bauteile, die mit Meerwasser in Berührung kommen |
| CE3MN / ASTM-Klasse 5A (2507-Typ) | Super Duplex | ~42+ | Höhere Beständigkeit gegen Lochfraß, Spaltkorrosion, und Chlorid-SCC als Standard-Duplex | Hochdruck-SWRO-Komponenten, Ausrüstung zur Meerwasseraufnahme, druckführende Gehäuse, schwerer Seewasserbetrieb |
CD3MWCuN / ASTM-Klasse 6A |
Hochlegiertes Superduplex | ~45+ | Erhöhte lokale Korrosionsbeständigkeit für besonders aggressive Chloridumgebungen | Schwerer Soleservice, anspruchsvolle Meerwasserbestandteile, Anwendungen mit hohem Korrosionsrisiko |
Auswahlhilfe
Auswahl-Faustregel aus jahrzehntelangen Entsalzungsprojekten: Für Standard-SWRO-Anlagen, die unten betrieben werden 70 Bar mit normalem Meerwassersalzgehalt, CD3MN bietet das beste Gleichgewicht zwischen Leistung und Kosten.
Für Hochdrucksysteme, Salzlake mit hohem Salzgehalt, oder Küstenstandorte mit warmem Meerwasser, Steigen Sie auf Superduplex der Güteklasse 2507 um.
Behalten Sie hochwertige Sorten mit hohem Molybdängehalt nur für extreme Einsatzbedingungen bei 15+ Es ist eine Lebensdauer von einem Jahr erforderlich.
Es hat keinen Vorteil, Super-Duplex zu spezifizieren, während Standard-Duplex ausreicht – die Materialkosten steigen um 40–60 %., und die Bearbeitbarkeit nimmt merklich ab.
3. Warum Präzisionsfeinguss das optimale Verfahren ist
Viele Teams fragen, warum wir nicht einfach Teile aus massivem Duplex-Stangenmaterial bearbeiten, oder aus geschweißtem Blech herstellen. Die Antwort hängt von der Integrität ab, Leistung, und Gesamtkosten.
Integriert, Monolithische Komponentengeometrie
Einer der Hauptvorteile von Feinguss ist das komplexe Ventilkörper?, Pumpkomponenten, Mannigfaltigkeiten, und Gehäuse können als einzelne Gusskomponenten anstelle von Baugruppen aus separat gefertigten Abschnitten hergestellt werden
Dadurch entfallen viele Schweißverbindungen und die damit verbundenen Wärmeeinflusszonen.
Für Duplex- und Super-Duplex-Edelstähle, Dies ist besonders wertvoll, da beim Schweißen eine strenge Kontrolle der Wärmezufuhr erforderlich ist, Zwischenlagentemperatur, Füllstoffauswahl, und anschließender metallurgischer Zustand.
Ein monolithischer Guss schließt das Korrosionsrisiko – Gussfehler – nicht automatisch aus, Oberflächenschäden, und eine falsche Wärmebehandlung kann immer noch Probleme verursachen – aber die Reduzierung unnötiger Schweißverbindungen kann die Korrosions- und Integritätsstrategie vereinfachen.
Endformnahe Strömungsgeometrie
Feinguss lässt sich glatt reproduzieren, konturierte interne Strömungswege direkt zur endkonturnahen Form.
Scharfe Bearbeitungsstufen und Schweißnahtturbulenzen werden eliminiert, Reduzierung der strömungsbeschleunigten Erosion um 30–40 % im Vergleich zu bearbeiteten oder gefertigten Strömungswegen.
Materialeffizienz
Für komplexe Pumpen- und Ventilgeometrien, Feinguss reduziert den Materialabfall um 60–70 % im Vergleich zur Bearbeitung aus Vollmaterial. Mit hochwertigen Duplexlegierungen, Dies führt zu enormen Kosteneinsparungen.
Dimensionskonsistenz
Präzisionsguss liefert eine wiederholbare Maßgenauigkeit über alle Produktionsläufe hinweg, Gewährleistung einer gleichmäßigen Passung der Dichtflächen und Rohrleitungsverbindungen.
4. Kritische Prozesskontrollen für Duplexgussteile in Entsalzungsqualität
Der Unterschied zwischen einem zuverlässigen Duplex-Guss und einem defekten Guss ist bei der visuellen Inspektion oft nicht erkennbar.
Für Entsalzungsanwendungen, Korrosionsbeständigkeit, Druckintegrität, und Lebensdauer hängen von einer strengen Kontrolle des gesamten Herstellungsprozesses ab, vom Schmelzen und Gießen bis zur Wärmebehandlung, Bearbeitung, und abschließende Oberflächenkonditionierung.

Schmelzchemie und Verunreinigungskontrolle
Die Leistung von Duplex-Edelstahl hängt stark von seiner chemischen Zusammensetzung ab.
Für Gussteile in Entsalzungsqualität, Die Ladungsmaterialien werden sorgfältig kontrolliert, um eine stabile und vorhersehbare Legierungschemie aufrechtzuerhalten.
Auch die Verwendung von Revertmaterial ist begrenzt, um das Risiko einer Kontamination und chemischer Abweichungen zu verringern.
Vor dem Gießen, Jede Hitze wird mittels optischer Emissionsspektrometrie analysiert (OES).
Die chemische Zusammensetzung wird anhand der vorgegebenen Legierungsanforderungen überprüft, mit besonderem Augenmerk auf Chrom, Molybdän, Nickel, und Stickstoff, die sich direkt auf die Korrosionsbeständigkeit und das Ferrit-Austenit-Gleichgewicht auswirken.
Auch Verunreinigungselemente wie Schwefel und Phosphor werden überwacht, da übermäßige Mengen die Gussqualität und die Korrosionsleistung negativ beeinflussen können.
PREN kann als zusätzliche Referenz bei der Bewertung der Beständigkeit der Legierung gegen Lochfraß und Spaltkorrosion verwendet werden.
Anguss- und Erstarrungstechnik
Duplex-Edelstahlgussteile erfordern eine sorgfältige Kontrolle der Füllung und Verfestigung, speziell für dickwandige Pumpengehäuse, Ventilkörper, und andere druckführende Komponenten.
Schlechte Zufuhrbedingungen können zu Schrumpfporosität und anderen inneren Diskontinuitäten führen, die auf der Außenfläche möglicherweise nicht sichtbar sind.
Anguss- und Steigrohrsysteme werden daher entsprechend der Bauteilgeometrie und dem Erstarrungsverhalten ausgelegt.
Das Hauptziel besteht darin, eine kontrollierte Erstarrung zu erreichen und schwerere Abschnitte ausreichend zu versorgen.
Für kritische druckführende Bauteile, Die interne Qualität wird durch entsprechende zerstörungsfreie Prüfungen überprüft.
Die Röntgeninspektion kann bei Erstartikeln und ausgewählten Produktionsmustern angewendet werden, um innere Porosität zu erkennen, Schwindung, und andere Gussfehler, bevor die Komponenten zur Endbearbeitung und Montage übergehen.
Lösungsglühen und Phasengleichgewichtskontrolle
Das Lösungsglühen ist einer der kritischsten Schritte bei der Herstellung von Duplexgussteilen.
Nach dem Gießen, Die Komponenten werden innerhalb des angegebenen Temperaturbereichs lösungsgeglüht und anschließend schnell abgekühlt, normalerweise durch Abschrecken mit Wasser, sofern die Sorte und das Verfahren dies erfordern.
Der Zweck dieser Behandlung besteht darin, ein geeignetes Ferrit-Austenit-Gleichgewicht wiederherzustellen und unerwünschte intermetallische Phasen zu beseitigen, die sich möglicherweise während des Gießens gebildet haben.
Für Duplex-Gussteile in Entsalzungsqualität, Das Ziel ist im Allgemeinen eine ausgeglichene zweiphasige Mikrostruktur, mit dem genauen Akzeptanzbereich, der durch die Materialspezifikation und die Komponentenanforderungen bestimmt wird.
Temperatur, Haltezeit, und Abkühlgeschwindigkeit müssen streng kontrolliert werden.
Eine ungeeignete Wärmebehandlungstemperatur, unzureichendes Einweichen, oder eine übermäßige Abkühlverzögerung kann zu einem ungünstigen Phasengleichgewicht oder zur Bildung schädlicher Phasen wie Sigma oder Chi führen.
Diese Bedingungen können die Korrosionsbeständigkeit und die mechanische Leistung beeinträchtigen, auch wenn das Gussstück äußerlich völlig normal erscheint.
Daher wird die metallografische Untersuchung zur Überprüfung der Mikrostruktur und des Phasengleichgewichts von Gussstücken mit Entsalzungsqualität eingesetzt.
Wärmebehandlungsaufzeichnungen und metallografische Ergebnisse sollten weiterhin auf die entsprechende Produktionswärme zurückführbar sein.
Schweißreparaturrichtlinie
Die Schweißreparatur von Duplexgussteilen muss streng kontrolliert werden, da das Schweißen die Mikrostruktur des Schweißguts und die Wärmeeinflusszone verändert.
Any repair welding should be performed only according to an approved procedure appropriate for the specific duplex grade and component.
Where post-weld solution heat treatment is required, the repaired casting must undergo the corresponding treatment to restore the required phase balance and corrosion resistance.
The purpose of weld repair is not simply to remove a visible casting defect.
The repaired area must also meet the same functional and metallurgical requirements as the original casting, particularly for pressure-containing and seawater-wetted components.
Bearbeitung und Oberflächenkonditionierung
After heat treatment and casting inspection, critical features such as sealing faces, Bohrungen, Montageflächen, and locating features are precision machined to the specified dimensions and tolerances.
For wetted and flow-related surfaces, Auch die Oberflächenrauheit wird kontrolliert, da übermäßige Rauheit oder Bearbeitungsschäden die lokalen Strömungsbedingungen und das Oberflächenkorrosionsverhalten beeinflussen können.
Werkzeugzustand, Bearbeitungsparameter, und die endgültige Oberflächenbeschaffenheit werden daher entsprechend den funktionalen Anforderungen des Bauteils gesteuert.
Wo angegeben, Die endgültige Oberfläche wird passiviert oder anderweitig konditioniert, um freies Eisen und während der Herstellung eingebrachte Oberflächenverunreinigungen zu entfernen.
Diese Endbehandlung sorgt für eine saubere Edelstahloberfläche und trägt dazu bei, die durch die richtige Legierungsauswahl erzielte Korrosionsbeständigkeit zu bewahren, kontrolliertes Gießen, Wärmebehandlung, und Präzisionsbearbeitung.
5. Korrosionsleistung in Entsalzungsumgebungen
Lochfraß und Spaltkorrosion
Die Entsalzungsumgebung birgt zahlreiche Korrosionsgefahren: Lochfraß durch Chloridionen, Spaltkorrosion an Dichtungen und Flanschverbindungen, und Spannungsrisskorrosion unter Zugspannung in chloridhaltigen Umgebungen.
Duplex-Edelstähle bieten in allen drei Modi erhebliche Vorteile gegenüber austenitischen Sorten.
Duplex-Sorten weisen die gleiche oder sogar eine bessere Korrosionsbeständigkeit und mechanische Festigkeit auf als ihre austenitischen Gegenstücke.
Im Vergleich zu austenitischen Gussstählen, Sie sind widerstandsfähiger gegen Spannungsrisskorrosion und weniger anfällig für Korrosionsermüdung in chloridhaltigen Flüssigkeiten.
Die Rangfolge der Korrosionsleistung im Meerwasser folgt einer klaren Hierarchie:
- Super Duplex (Holz > 40) — am beständigsten gegen allgemeine und lokale Korrosionsangriffe.
- Standard-Duplex (HOLZ 35–40) — geeignet für mäßige Temperaturen und Chloridwerte.
- Austenitisch 6Mo (Holz ~ 35) — vergleichbar mit Standard-Duplex aus PREN, aber geringerer Festigkeit.
- Austenitisch 316L (Holz ~ 25) — ausreichend für Meerwasser in der Umgebung, aber in warmem Zustand anfällig für Lochfraß, chlorierte Bedingungen.
Temperatureffekte
Die Temperatur ist die kritische Variable, die darüber entscheidet, ob eine bestimmte Legierung funktioniert oder nicht.
Die Vergleichsstudie von geknetetem SDSS und gegossenem Duplex zeigte, dass eine Temperaturerhöhung die Stabilität des passiven Films erheblich beeinträchtigt.
Beide SDSS-Klassen (S32750 und S32760) Erhaltene Passivität in synthetischem Meerwasser bis 70°C.
Die Gusslegierung DIN/EN 1.4517 verliert oberhalb von 50°C seine Passivität. Impedanzwerte oben 5 × 10⁵ Ω·cm² bei 25°C nahm mit der Temperatur ab, am deutlichsten für die Gusslegierung.
Die Korrosionsstromdichte wurde um das Dreifache erhöht- bis zum Fünffachen pro 25°C-Schritt.
Für Entsalzungsanwendungen, die über 50 °C betrieben werden – einschließlich Mehrfachdestillation und vielen thermischen Prozessen – sind Super-Duplex-Gussteile mit geeigneter Wärmebehandlung unerlässlich.
Standard-Duplex kann bei niedrigeren Temperaturen akzeptabel sein, aber der Spielraum für Fehler ist gering.
Korrosionsermüdung
Entsalzungspumpen arbeiten unter dynamischen Belastungsbedingungen. Laufräder erfahren wechselnde Belastungen, wenn sie sich durch das Strömungsfeld drehen.
Ventilkomponenten können Druckschwankungen ausgesetzt sein. In Chloridumgebungen, Korrosionsermüdung wird zu einem lebensbegrenzenden Mechanismus.
Duplex-Edelstähle sind anfällig für chloridinduzierte SCC und Korrosionsermüdung, Sie bieten jedoch im Hinblick auf die Rissbeständigkeit eindeutig nützliche Vorteile gegenüber austenitischen Sorten.
Ein Ferritwert von ca 55% wird für die Festigkeit empfohlen, Beständigkeit gegen Korrosionsermüdung, und Chlorid-Spannungskorrosionsrissbeständigkeit.
6. Fehleranalyse: Lehren aus der Praxis
Fallstudie: Sigma-Phase in einer Entsalzungskupplung
Der Ausfall einer 6-Zoll-Kupplung des Typs D, die aus Duplex-Edelstahl ASTM A820 Grade 2A in einer Entsalzungsanlage gegossen wurde, bietet eine detaillierte Fallstudie zu fertigungsbedingten Ausfällen.
Fehlermodus:
Lokaler Korrosionsangriff, der zu Rissbildung und schließlich zum Bruch führt.
Grundursache:
Die Mikrostrukturanalyse bestätigte das Vorhandensein einer spröden Sigma-Phase neben Ferrit und Austenit in der Matrix, was ungewöhnlich war, wenn man bedenkt, dass die defekte Kupplung bei Raumtemperatur eingesetzt werden konnte.
Die Sigma-Phase wurde während der Herstellung aufgrund einer unsachgemäßen Wärmebehandlung und einer unzureichenden Abkühlrate eingeführt.
Sanierung:
Verjüngungswärmebehandlung bei 1200°C für 30 Minuten, gefolgt von einem Abschrecken, stellte die Ferrit/Austenit-Mikrostruktur wieder her und erhöhte die Korrosionsbeständigkeit um ca 30%.
Die Finite-Elemente-Analyse zeigte erhebliche thermische Restspannungen, die beim Abschrecken entstehen, Dies muss durch geeignete Kühlpraktiken bewältigt werden.
Ingenieurstunde:
Für jeden Duplexguss müssen Aufzeichnungen über Lösungsglühen und Abschrecken vorliegen. Wenn die Wärmebehandlung nicht nachweisbar ist, Die Komponente sollte nicht für den Einsatz im Meerwasser zugelassen werden.
Häufige Fehlermechanismen und Prävention
| Fehlermodus | Grundursache | Verhütung |
| Sigma-Phasenversprödung | Langsame Abkühlung durch Glühen; Wiedererwärmung im Bereich von 600–950 °C | Obligatorisches Abschrecken mit Wasser nach dem Lösungsglühen; Vermeiden Sie Spannungsabbau im Sigma-Bereich |
| Korrosion Lochfraß | Unzureichender PREN; falsche Phasenbalance; Oberflächenverschmutzung | Geben Sie Superduplex an für >50° C -Service; Überprüfen Sie PREN; nach der Bearbeitung passivieren |
| Spaltkorrosion | Schweißnähte; schlechtes Dichtungsdesign; unvollständige Penetration | Verwenden Sie nach Möglichkeit einteilige Gussteile; richtige Auswahl der Dichtung |
Korrosionsermüdung |
Porosität; Oberflächenfehler; hohe Stresskonzentration | Kontrollieren Sie die Gussqualität; Kugelstrahlen kritischer Oberflächen; Design gegen Ermüdung |
| Spannungsrisskorrosion | Restzugspannung; Chloridumgebung | Spannungsabbau bei 520°C; Vermeiden Sie Spannungsabbau bei hohen Temperaturen |
7. Wichtige kundenspezifische Duplexgusskomponenten in Entsalzungssystemen
Duplex- und Super-Duplex-Gussteile sind besonders wertvoll in Entsalzungsanlagen, wo Chlorid ausgesetzt ist, Druck, Flüssigkeitsgeschwindigkeit, und komplexe Geometrie treten zusammen auf.
Aus gießereitechnischer Sicht, Das Ziel besteht nicht nur darin, eine korrosionsbeständige Legierung auszuwählen, sondern einen Guss mit einwandfreier Metallurgie herzustellen, kontrollierte Geometrie, und genügend Bearbeitungszugabe, um die endgültigen Funktionsabmessungen zu erreichen.
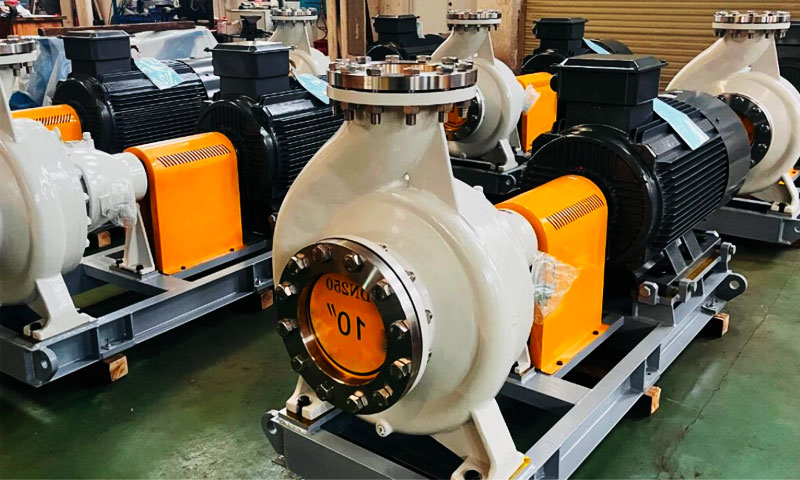
Hochdruck-SWRO-Pumpengehäuse
Hochdruckpumpen sind wichtige Komponenten in Meerwasser-Umkehrosmoseanlagen.
Ihre Gehäuse müssen einem erhöhten Druck standhalten, kontinuierlicher Meerwasserexposition, hydraulische Belastung, und mögliche Erosion.
Kundenspezifische Duplex- oder Super-Duplex-Gussgehäuse können eine monolithische, druckhaltende Struktur bieten und gleichzeitig komplexe Spiraldurchgänge ermöglichen, Saug- und Druckabschnitte, Rippen, Montagevorsprünge, und Flanschverbindungen nahezu endgeometrienah herzustellen.
Anschließend wird die Wellenbohrung durch CNC-Bearbeitung fertiggestellt, Versiegelungsflächen, Flanschgesichter, und andere kritische Dimensionen.
Repräsentatives Projektbeispiel: Bei einem Meerwasser-Serviceprojekt wurden herkömmliche 316L-Pumpengehäuse ersetzt, nachdem an kritischen benetzten Stellen immer wieder örtliche Korrosion aufgetreten war.
Anschließend wurde ein Duplex-Gussgehäuse ausgewählt, um eine höhere Korrosionsbeständigkeit zu bieten und gleichzeitig den erforderlichen Druck und die erforderliche Bearbeitungsfähigkeit beizubehalten.
Ventilkörper und interne Innengarniturkomponenten
Ventile In Entsalzungsanlagen eingesetzte Stoffe sind chloridhaltigem Wasser ausgesetzt, Druckschwankungen, und wiederholte Öffnungs- und Schließzyklen.
Der Körper muss die Druckfestigkeit aufrechterhalten, während die Innenverkleidung eine zuverlässige Abdichtung bieten und lokaler Erosion widerstehen muss.
Kundenspezifische Ventilgehäuse aus Duplex-Guss können die Hauptdruckbegrenzung integrieren, Verbindungsanschlüsse, und innere Hohlräume in einem einzigen Bauteil.
Durch die CNC-Bearbeitung werden dann die kritischen Ventilsitze hergestellt, Bohrungen, Threads, Flanschgesichter, und Dichtflächen.
Für aggressiveren Meerwasser- oder Solebetrieb, Für Komponenten wie Sitze können Super-Duplex-Qualitäten ausgewählt werden, Stecker, Stängel, oder andere strömungsgefährdete Zierteile, je nach Design und Korrosionsanforderungen.
Meerwasserverteiler und Sprühdüsen
Thermische Entsalzungssysteme und bestimmte Solehandhabungssysteme verwenden Verteiler und Sprühkomponenten, um den Flüssigkeitsfluss zu steuern und zu verteilen.
Diese Teile enthalten oft relativ kleine Öffnungen, geschwungene Passagen, und lokalisierte Hochgeschwindigkeitsströmungsregionen.
Feinguss ist für diese Geometrien gut geeignet, da er komplexe äußere Formen und innere Strömungsmerkmale reproduzieren und gleichzeitig den Umfang der nachträglichen Bearbeitung minimieren kann.
Für Duplex- oder Super-Duplex-Sprühkomponenten, Der Gussprozess sollte eine gute Oberflächenintegrität um die Öffnungen herum gewährleisten, Strömungsübergänge, und Verbindungsbereiche, da lokale Oberflächendefekte zu Ausgangspunkten für Erosion oder lokale Korrosion werden können.
Rohrböden und Wärmetauscherkomponenten
Rohrböden sind Strukturbauteile, die eine große Anzahl von Wärmetauscherrohren tragen und ihre Formstabilität aufrechterhalten müssen, während sie korrosiven Prozessmedien ausgesetzt sind.
Durch den Gussvorgang kann eine endkonturnahe Strukturform erzeugt werden, während die CNC-Bearbeitung die Rohrlöcher herstellt, Versiegelungsgesichter, Montagefunktionen, und andere Präzisionsschnittstellen.
Wenn eine Komponente geschweißte Überzüge enthält, Verkleidung, oder mehrere Materialien, Die Schnittstellen werden zu zusätzlichen Bereichen, die technische Aufmerksamkeit erfordern.
Ein homogener Duplexguss kann die Material- und Fertigungsstruktur vereinfachen, wenn die Anwendung für eine Gusslösung geeignet ist.
Komponenten des Energierückgewinnungsgeräts
Energierückgewinnungsgeräte in SWRO-Systemen arbeiten unter hohem Druck und wiederholten Druckwechseln.
Ihre inneren Komponenten erfordern daher eine Kombination aus mechanischer Festigkeit, Korrosionsbeständigkeit, Dimensionskonsistenz, und guter Oberflächenzustand.
Für ausgewählte druckhaltige Gehäuse können kundenspezifische Superduplex-Gussteile in Betracht gezogen werden, Mannigfaltigkeiten, Rotoren, Ärmel, und Flusskontrollkomponenten, abhängig von der konkreten Energierückgewinnungstechnologie.
Für diese Teile, Die Maßkontrolle ist besonders wichtig, da geringe Abweichungen im Innenspiel auftreten, Versiegelungsflächen, oder Strömungskanäle können die Betriebsleistung beeinträchtigen.
8. Duplex 2205 vs. Super Duplex 2507: Wie sollten Käufer wählen??
Für Entsalzungsgeräte, die Wahl zwischen Duplex 2205 Und Super Duplex 2507 sollte auf der Chloridexposition basieren, Betriebstemperatur, Schweregrad der Korrosion, Druck, Bauteilgeometrie, und erforderliche Lebensdauer – nicht nur auf die nominale Legierungsfestigkeit.
Für Gussteile, Käufer sollten auch auf das entsprechende achten Gusssorten anstatt nur die künstlichen Bezeichnungen „2205“ oder „2507“ anzugeben.
Typische Gegenstücke aus der Besetzung sind: CD3MN (2205-Typ) Und CE3MN (2507-Typ).
| Auswahlfaktor | Duplex 2205-Typ | Super Duplex 2507-Typ |
| Typische Gusssorte | CD3MN / ASTM A890/A995 Klasse 4A | CE3MN / ASTM A890/A995 Klasse 5A |
| Legierungskategorie | Standard-Duplex-Edelstahl | Super-Duplex-Edelstahl |
| Korrosionsbeständigkeit | Hohe Beständigkeit gegen chloridinduzierte Lochfraß- und Spaltkorrosion | Höherer Widerstand, insbesondere in aggressiveren Chloridumgebungen |
| Typischer PREN-Wert | Etwa 35 als allgemeine Referenz | Typischerweise 42+ als allgemeine Referenz |
| Mechanische Festigkeit | Hoch | Sehr hoch |
| Beständigkeit gegen Chlorid SCC | Hervorragend im Vergleich zu herkömmlichen austenitischen Edelstählen | Exzellent, mit größerem Korrosionsspielraum bei anspruchsvollem Einsatz |
| Meerwasserservice | Für viele Meerwasser geeignet, SWRO, und allgemeine Entsalzungskomponenten | Bevorzugt bei Chloridbelastung, Temperatur, Konzentration, oder die Strömungsbedingungen sind schwerwiegender |
| Salzlake mit hohem Chloridgehalt | Geeignet, wenn die Betriebsbedingungen kontrolliert werden | Besser geeignet für hochkonzentrierte Sole und starke Chloridexposition |
| Temperaturempfindlichkeit | Erfordert eine ordnungsgemäße Kontrolle, um schädliche Phasenausfällungen zu vermeiden | Empfindlicher gegenüber thermischer Belastung und erfordert daher eine besonders strenge Kontrolle der Wärmebehandlung |
Typische Anwendungen |
Pumpengehäuse, Ventilkörper, Mannigfaltigkeiten, Händler, Strukturdruckhaltige Gussteile | Komponenten der Hochdruckpumpe, Ventilgehäuse für schwere Beanspruchung, kritische benetzte Komponenten, aggressive Solesysteme |
| Schwierigkeiten bei der Herstellung | Relativ einfacher zu werfen, Wärmebehandlung, und Maschine | Anspruchsvoller aufgrund des höheren Legierungsgehalts und der strengeren metallurgischen Kontrolle |
| Material- und Verarbeitungskosten | Im Allgemeinen niedriger | Im Allgemeinen höher |
| Käuferpriorität | Ausgeglichener Korrosionsbeständigkeit, Stärke, Hersteller, und Kosten | Maximaler Korrosionsspielraum und langfristige Zuverlässigkeit unter schwierigen Bedingungen |
| Empfohlene Auswahlbasis | Mäßiger bis schwerer Seewassereinsatz, bei dem die Leistung des Typs 2205 ausreichend ist | Starkes Chlorid, konzentrierte Sole, höhere Temperatur, oder Anwendungen, die einen zusätzlichen Korrosionsspielraum erfordern |
9. Markttrends und Zukunftsaussichten
Der weltweite Markt für Duplex-Edelstahl wurde auf ca. geschätzt USD 4.4 Milliarden in 2025 und wird voraussichtlich erreicht werden USD 6.1 Milliarden von 2031, eine durchschnittliche jährliche Wachstumsrate von ca. erreichen 5.7%.
Der Entsalzungsbereich ist ein wesentlicher Treiber dieses Wachstums.
Der weltweite Bedarf an Süßwasser steigt weiter, den Ausbau von Entsalzungs- und Wasseraufbereitungsanlagen voranzutreiben, insbesondere in trockenen Regionen des Nahen Ostens, Nordafrika, und Asien-Pazifik.
Die hohen Chloridkonzentrationen bei Entsalzungsprozessen machen Duplex- und Super-Duplex-Edelstähle zum Material der Wahl für kritische Komponenten.
Allein in den Vereinigten Arabischen Emiraten, Die Nachfrage nach Duplex-Edelstahl wird voraussichtlich mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) wachsen 7% In den nächsten fünf Jahren, Haupttreiber sind Entsalzungs- und Wasseraufbereitungsanwendungen.
Drei Technologietrends werden die Zukunft von Duplexgussteilen für die Entsalzung prägen:
- Höher legierte Super-Duplex-Sorten mit PREN-Überschreitung 45 für die aggressivsten Hochtemperaturen, Anwendungen mit hohem Chloridgehalt.
- Additive Fertigung komplexer Duplex-Komponenten, bietet Gestaltungsfreiheit, die über den herkömmlichen Guss hinausgeht.
- Digitale Qualitätssicherung — Blockchain-basierte Materialrückverfolgbarkeit und digitale Wärmebehandlungsaufzeichnungen für das Lebenszyklusmanagement.
10. Abschluss
Duplex- und Superduplex-Präzisionsgussteile sind das unbesungene Rückgrat zuverlässiger Entsalzungssysteme.
Sie bieten die Kombination aus hoher Festigkeit, ausgezeichnete Chlorid-Korrosionsbeständigkeit, und eine nahtlose monolithische Konstruktion, mit der keine andere Material- und Prozesskombination für komplexe Druck- und Strömungskomponenten mithalten kann.
Die Note auf der Zeichnung ist jedoch nur der Ausgangspunkt. Die eigentliche Leistung entsteht durch kontrolliertes Schmelzen, technische Erstarrung, Präzises Lösungsglühen, und strenge Qualitätsprüfung.
Machen Sie bei jeder dieser Stufen Abstriche, und Sie erhalten ein Teil, das auf dem Papier gut aussieht – im Einsatz jedoch vorzeitig versagt.
Nach 29 Jahre in dieser Branche, Mein Rat ist einfach: don’t source desalination duplex castings on price alone.
The few percent you save on the casting will cost you 10x more in premature replacement, ungeplante Ausfallzeiten, and lost production.
Work with a foundry that specializes in duplex alloys, documents every process step, and validates phase balance and integrity on every heat.
As global desalination capacity continues to expand to meet growing water stress, reliable corrosion-resistant components will remain the most critical driver of plant availability and low lifecycle cost.
Foundries that master the nuance of duplex steel casting engineering will remain central to that growth.
FAQs
Warum ist das Lösungsglühen für Duplexgussteile obligatorisch??
Solution annealing dissolves sigma phase and other secondary phases that form during solidification and slow cooling.
Without it, the casting will have reduced corrosion resistance, niedrigere Duktilität, und erhöhte Anfälligkeit für Risse.
Ein Lösungsglühen bei 1050–1130 °C und anschließendes sofortiges Abschrecken mit Wasser ist unerlässlich.
Können Duplexgussteile geschweißt werden??
Duplexgussteile können mit qualifizierten Verfahren geschweißt werden, Das Ferrit-Austenit-Gleichgewicht im Schweißgut und in der Wärmeeinflusszone muss jedoch kontrolliert werden.
Der Wärmeeintrag sollte begrenzt sein, Die Zwischenlagentemperatur wird unter 100 °C gehalten, und nach Möglichkeit Lösungsglühen nach dem Schweißen durchführen. Vom Schweißen vor Ort wird dringend abgeraten.
Wie schneidet gegossenes Duplex im Vergleich zu geschmiedetem Duplex hinsichtlich der Korrosionsleistung ab??
Gussduplex hat eine gröbere Mikrostruktur als Schmiedeguss, mit etwa dreimal größerem interaustenitischen Abstand.
Dies verringert die Stabilität des passiven Films, insbesondere bei erhöhten Temperaturen.
Gießen 1.4517 verliert in synthetischem Meerwasser oberhalb von 50°C seine Passivität, während geschmiedetes S32760 bis zu 70 °C beständig ist. Durch die richtige Wärmebehandlung wird dieser Unterschied minimiert, aber nicht beseitigt.
Welcher ASTM-Standard deckt Duplex-Edelstahlgussteile ab??
ASTM A995/A995M deckt Austenitisch-Ferritisch ab (Duplex) Edelstahlgussteile für druckführende Teile.
Die entsprechende ASTM A890 deckt allgemeine Duplexgussteile ab. Die Noten umfassen 1B, 2A, 3A, 4A, 5A, und 6A, wobei 5A und 6A Super-Duplex-Typen sind.