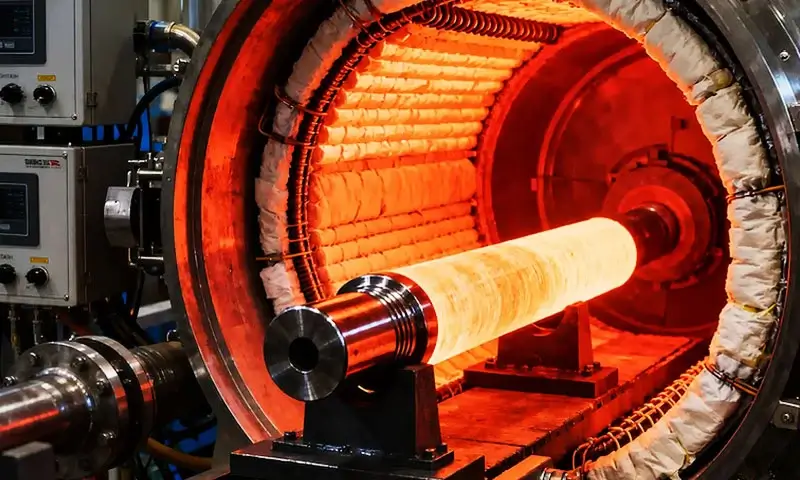
Ủ là một trong những quy trình xử lý nhiệt cơ bản nhất nhưng bị hiểu lầm rộng rãi trong sản xuất kim loại.
Hầu hết mọi thành phần thép được tôi đều trải qua quá trình ủ như một hoạt động thứ cấp bắt buộc sau khi tôi, tuy nhiên nhiều kỹ sư và đội sản xuất lại coi nó như một chuyện tầm thường, bước tiêu chuẩn hóa thay vì quy trình được kiểm soát chính xác để xác định cường độ cuối cùng, sự dẻo dai, trạng thái căng thẳng nội bộ, và cuộc sống phục vụ.
Trong thực tế, dập tắt ổ khóa trong một cứng, giòn, cấu trúc martensitic chịu nhiều áp lực, không thể sử dụng được về mặt chức năng cho hầu hết các ứng dụng kỹ thuật.
Ủ - gia nhiệt được kiểm soát cẩn thận dưới nhiệt độ biến đổi tới hạn - điều chỉnh cấu trúc vi mô đã được làm nguội để mang lại sự cân bằng chính xác về độ cứng, sự dẻo dai, ổn định kích thước, và khả năng chống mỏi cần thiết cho dịch vụ.
Do đó, quá trình ủ thường được sử dụng trong sản xuất thép công cụ, thép chết, Thép mùa xuân, Các thành phần mang, bánh răng, trục, phụ tùng ô tô, khuôn mẫu, và các bộ phận kết cấu máy.
1. Nhiệt độ là gì?
Trong luyện kim, ủ là một quá trình xử lý nhiệt trong đó hợp kim sắt đã cứng trước đó được nung lại đến nhiệt độ dưới nhiệt độ tới hạn thấp hơn (A₁), được giữ trong một khoảng thời gian xác định, và sau đó làm nguội trong điều kiện được kiểm soát.
Đối với đồng bằng-Thép carbon, nhiệt độ eutectoid liên quan đến đường A₁ xấp xỉ 727°C (1341° F), mặc dù nhiệt độ tới hạn thực tế thay đổi theo thành phần hóa học.
Quá trình ủ chủ yếu được áp dụng sau khi làm nguội để thay đổi cấu trúc martensitic đã được làm nguội.
Mục tiêu chính là giảm độ giòn và ứng suất dư trong khi vẫn duy trì mức độ cứng và độ bền thích hợp..
Bằng cách chọn nhiệt độ ủ và thời gian giữ, nhà sản xuất có thể điều chỉnh sự cân bằng giữa độ cứng, sự dẻo dai, độ dẻo, chống mài mòn, và độ ổn định kích thước.

Các tác dụng chính của quá trình ủ bao gồm:
| Khách quan | Tác dụng của ủ |
| Giảm độ giòn | Cải thiện độ dẻo dai và khả năng chống gãy xương |
| Giảm bớt căng thẳng dập tắt | Giảm ứng suất dư và nguy cơ nứt chậm |
| Điều chỉnh độ cứng | Giảm độ cứng quá mức đến mức yêu cầu |
| Cải thiện độ dẻo | Cho phép biến dạng dẻo lớn hơn trước khi hư hỏng |
| Ổn định vi cấu trúc | Giảm sự thay đổi kích thước trong quá trình dịch vụ tiếp theo |
| Kiểm soát hiệu suất dịch vụ | Thiết lập sự kết hợp sức mạnh cần thiết, sự dẻo dai, và chống mài mòn |
Nhiệt độ ủ được chọn theo loại thép và tính chất cuối cùng mong muốn.
MỘT nhiệt độ thấp có thể được sử dụng khi phải giữ lại độ cứng cao, trong khi nhiệt độ ủ cao hơn thường tạo ra độ dẻo dai và độ dẻo cao hơn với độ cứng giảm tương ứng.
Ủ không nên nhầm lẫn với ủ. Ủ thường nhằm mục đích làm mềm thép và thúc đẩy tính ổn định tương đối, vi cấu trúc dẻo, thường liên quan đến việc gia nhiệt trên nhiệt độ biến đổi tới hạn, sau đó làm nguội chậm.
ủ, ngược lại, được áp dụng cho thép đã tôi và được thực hiện dưới phạm vi biến đổi tới hạn để thay đổi thay vì loại bỏ hoàn toàn tình trạng đã cứng..
Trong thực tế sản xuất thép, do đó, quá trình ủ được hiểu tốt nhất là sự điều chỉnh có kiểm soát của cấu trúc vi mô được tạo ra bằng cách làm nguội.
Mục tiêu không chỉ đơn giản là làm cho thép cứng trở nên mềm hơn, nhưng để chuyển đổi một cấu trúc được làm nguội quá giòn thành một cấu trúc mang lại sự kết hợp các đặc tính kỹ thuật hữu ích hơn.
2. Tại sao ủ là cần thiết: Khoa học đằng sau thép tôi
Để hiểu được sự ủ, trước tiên người ta phải hiểu quá trình dập tắt làm gì.
Khi thép được nung nóng trong trường pha austenite—thường ở nhiệt độ trên 800–900°C tùy thuộc vào thành phần—cấu trúc tinh thể của nó trở thành khối lập phương tâm mặt. (FCC).
Austenit có thể hòa tan một lượng lớn cacbon. Nếu thép được làm nguội nhanh, thường ở trong nước, dầu, hoặc polyme, các nguyên tử carbon không có thời gian để khuếch tán ra ngoài.
Cấu trúc tinh thể cố gắng chuyển đổi thành khối lập phương tập trung vào cơ thể (BCC) ferit, nhưng carbon bị giữ lại làm biến dạng mạng thành một hình tứ giác lấy vật làm trung tâm (BCT) cấu trúc được gọi là mactenxit.
Martensite được đặc trưng bởi:
- Độ cứng rất cao.
- Sức mạnh năng suất cao.
- Độ dẻo và độ dẻo dai thấp.
- Ứng suất dư cao.
- Có xu hướng nứt muộn.
- Sự có mặt của austenit dư trong nhiều hợp kim.
Trong điều kiện như đã nguội này, thép thường quá giòn để sử dụng thực tế. Một dụng cụ cắt có thể sứt mẻ. Trục có thể bị nứt trong quá trình lắp ráp. Răng bánh răng có thể bị gãy khi chịu tải sốc.
Quá trình ủ làm giảm những rủi ro này bằng cách cho phép khuếch tán có kiểm soát và sắp xếp lại cấu trúc vi mô.
Vì vậy, sự cần thiết của việc ủ vừa mang tính khoa học vừa mang tính thực tiễn..
một cách khoa học, nó cho phép thép đạt đến trạng thái cân bằng bằng cách giảm sức căng của lưới và kết tủa cacbua. Thực tế, nó cho phép thép tồn tại trong điều kiện sử dụng thực tế.
3. Phạm vi nhiệt độ ủ chính là gì?
Nhiệt độ ủ là một trong những thông số quan trọng nhất trong xử lý nhiệt thép vì nó trực tiếp kiểm soát mức độ thay đổi cấu trúc vi mô sau khi tôi.
Khi nhiệt độ ủ tăng, khuếch tán cacbon, kết tủa cacbua, sự hồi phục, và sự biến đổi của austenite được giữ lại nói chung trở nên rõ rệt hơn.
Không có phạm vi nhiệt độ duy nhất áp dụng cho mọi loại thép.
Ủ nhiệt độ thấp
Ủ ở nhiệt độ thấp thường được sử dụng khi thành phần phải giữ được độ cứng và khả năng chống mài mòn cao đồng thời giảm độ giòn liên quan đến martensite tươi.
Nhiệt độ điển hình là khoảng 150Mùi250 ° C. (300–480°F), mặc dù phạm vi phù hợp phụ thuộc vào thép.
Ở giai đoạn này, carbon bắt đầu phân phối lại từ martensite siêu bão hòa, các pha cacbua mịn có thể phát triển, và ứng suất dư từ quá trình làm nguội giảm đi.
Việc giảm độ cứng thường bị hạn chế so với quá trình ủ ở nhiệt độ cao hơn.
Điều trị này là phổ biến cho các ứng dụng như:
- Dụng cụ cắt
- Chết
- Các thành phần chống mài mòn
- Một số bộ phận ổ trục
- Các bộ phận bằng thép công cụ có độ cứng cao
Sự đánh đổi là độ dẻo dai vẫn còn tương đối hạn chế so với trung bình- hoặc điều kiện nhiệt độ cao.
Nhiệt độ trung bình ủ
Ủ nhiệt độ trung bình, khoảng 250Mùi450 ° C. (480–840°F), tạo ra sự biến đổi lớn hơn của cấu trúc vi mô đã được làm nguội.
Lượng mưa cacbua trở nên phát triển hơn, martensite trở nên ít bão hòa hơn, và căng thẳng bên trong tiếp tục giảm.
Vùng này có thể hữu ích khi một thành phần yêu cầu sự kết hợp cân bằng hơn giữa sức mạnh, độ cứng, sự dẻo dai, và chống mài mòn.
Phản ứng chính xác thay đổi đáng kể tùy theo loại thép. Một số loại thép cũng thể hiện hiện tượng giòn nóng ở những khoảng nhiệt độ cụ thể, điều đó có nghĩa là cả nhiệt độ ủ và quá trình làm nguội tiếp theo có thể cần được chú ý.
Nhiệt độ cao ủ
Ủ nhiệt độ cao thường được thực hiện ở khoảng 450Mạnh700 ° C. (840–1290°F), với điều kiện nhiệt độ vẫn phù hợp với loại thép cụ thể và dưới phạm vi biến đổi tới hạn có liên quan.
Ở những nhiệt độ này, cấu trúc vi mô trải qua quá trình phục hồi và tiến hóa cacbua sâu rộng hơn nhiều.
Căng thẳng dư giảm đáng kể, và vật liệu thường phát triển độ dẻo dai và độ dẻo cao hơn đáng kể so với ở điều kiện nguội hoặc nhiệt độ thấp.
Ủ nhiệt độ cao được liên kết rộng rãi với thép kết cấu được tôi và tôi luyện, Thép hợp kim, trục, bánh răng, thành phần chịu áp lực, và các bộ phận máy chịu tải nặng.
Một điểm khác biệt đặc biệt quan trọng là ủ ở nhiệt độ cao không nhất thiết có nghĩa là độ bền kém..
Thép hợp kim và được xử lý nhiệt đúng cách có thể giữ được năng suất và độ bền kéo đáng kể đồng thời có khả năng chống gãy tốt hơn nhiều.
Làm cứng thứ cấp trong quá trình ủ
Một số loại thép công cụ hợp kim cao hoạt động khác nhau. Thay vì liên tục giảm độ cứng khi nhiệt độ ủ tăng, họ có thể hiển thị một đỉnh cứng thứ cấp, thường ở phạm vi nhiệt độ cao hơn.
Điều này xảy ra khi các nguyên tố hợp kim như crom, molypden, vonfram, hoặc kết tủa vanadi ở dạng mịn, cacbua hợp kim ổn định.
Những hạt này cản trở chuyển động trật khớp và có thể tăng hoặc duy trì độ cứng.
Làm cứng thứ cấp đặc biệt quan trọng đối với thép tốc độ cao và thép công cụ được chọn dành cho dịch vụ ở nhiệt độ cao.
4. Quá trình ủ là gì?
Quá trình ủ là một chu trình nhiệt được kiểm soát được thực hiện sau khi làm cứng hoặc xử lý khác để tạo ra cấu trúc vi mô đủ cứng.
Mặc dù thủ tục có vẻ đơn giản, đạt được kết quả nhất quán đòi hỏi phải kiểm soát nhiệt độ, thời gian, tính đồng nhất của lò, đang tải, làm mát, và tình trạng của thép tôi.
Một trình tự ủ công nghiệp điển hình có thể được biểu diễn dưới dạng:
Làm nguội → Chuyển sang ủ → Gia nhiệt → Ngâm → Làm mát có kiểm soát → Kiểm tra

Bước chân 1: Làm nguội thép
Quá trình ủ thường bắt đầu bằng một thành phần được làm nguội đúng cách.
Thép trước tiên được austenit hóa và sau đó được làm nguội nhanh chóng với tốc độ đủ để tạo ra cấu trúc cứng như mong muốn..
Môi trường làm nguội có thể bao gồm:
- Dầu
- Nước
- Dung dịch polyme
- Khí điều áp
- Muối nóng chảy
Môi trường chính xác phụ thuộc vào hình dạng hợp kim và thành phần.
Mục tiêu là đạt được độ cứng và cấu trúc vi mô cần thiết đồng thời giảm thiểu vết nứt và biến dạng.
Bước chân 2: Chuyển linh kiện vào lò ủ
Sau khi làm nguội, thành phần phải được tôi luyện theo quy trình sản xuất đã chỉ định.
Đối với nhiều lớp, ủ nhanh là điều mong muốn vì điều kiện mới được làm nguội có chứa ứng suất dư cao.
Quy trình vận chuyển cũng phải tránh sốc nhiệt không cần thiết hoặc làm mát không kiểm soát có thể ảnh hưởng đến điều kiện xử lý nhiệt cuối cùng..
Đối với các thành phần quan trọng, hồ sơ lò nên ghi lại chu kỳ nhiệt độ thực tế thay vì chỉ dựa vào điểm đặt của lò.
Bước chân 3: Đun nóng đến nhiệt độ ủ quy định
Thành phần được làm nóng đến nhiệt độ ủ đã chọn, có thể dao động từ khoảng 150° C đến 700 ° C tùy thuộc vào thép.
Việc gia nhiệt phải được kiểm soát đầy đủ để ngăn chặn sự chênh lệch nhiệt độ quá mức, đặc biệt là trong các thành phần lớn hoặc phức tạp.
Lò nung phải cung cấp phù hợp:
- Độ đồng đều nhiệt độ
- Kiểm soát không khí khi cần thiết
- Tải lưu thông
- Hiệu chuẩn dụng cụ
- Ghi nhiệt độ
Để xử lý nhiệt chính xác, cái nhiệt độ phôi thực tế quan trọng hơn nhiệt độ lò được lập trình.
Bước chân 4: Ngâm ở nhiệt độ
Khi linh kiện đã đạt đến nhiệt độ yêu cầu, nó được giữ trong một khoảng thời gian xác định.
Trong giai đoạn ngâm này, cấu trúc vi mô trải qua các phản ứng ủ thích hợp với thép:
- Phân phối lại carbon
- Kết tủa cacbua
- phân hủy martensite
- Thư giãn căng thẳng
- Phục hồi ma trận
- Chuyển đổi austenit được giữ lại
- Kết tủa cacbua hợp kim trong thép cứng thứ cấp
Thời gian ngâm cần thiết phụ thuộc vào kích thước thành phần, hình học, hợp kim, loại lò, và đặc điểm kỹ thuật áp dụng.
Bước chân 5: Làm mát có kiểm soát
Sau thời gian lưu giữ cần thiết, thành phần được làm mát theo đặc điểm kỹ thuật của quy trình.
Nhiều loại thép có thể được làm nguội trong không khí sau khi tôi luyện, trong khi một số hệ thống hợp kim hoặc các bộ phận quan trọng có thể yêu cầu phương pháp làm mát cụ thể.
Điều kiện làm mát có thể ảnh hưởng đến sự ổn định kích thước và, trong một số loại thép, nhạy cảm với tính nóng nảy. Vì thế, “làm mát” không nên được coi là bước cuối cùng không đáng kể.
Bước chân 6: Lặp lại quá trình ủ khi cần thiết
Một số loại thép yêu cầu ủ đôi hoặc gấp ba thay vì một chu kỳ duy nhất.
Có thể sử dụng quá trình ủ lặp đi lặp lại để:
- Ổn định hơn nữa austenite được giữ lại
- Nhiệt độ martensite mới hình thành sau quá trình biến đổi austenit giữ lại
- Cải thiện sự ổn định kích thước
- Phát triển cấu trúc cacbua ổn định hơn
- Đạt được các đặc tính nhất quán trong toàn bộ thành phần
Thực tế này đặc biệt phổ biến đối với thép công cụ hợp kim cao.
5. Tại sao một số loại thép yêu cầu ủ gấp đôi hoặc gấp ba?
Một chu trình ủ duy nhất là đủ cho nhiều loại thép được tôi, nhưng hợp kim cao thép công cụ và một số loại thép có hàm lượng cacbon cao thường yêu cầu hai hoặc thậm chí ba chu kỳ ủ.
Lý do chính là vì quá trình ủ đầu tiên có thể thay đổi độ ổn định của austenite được giữ lại và tạo ra martensite tươi trong quá trình làm nguội tiếp theo..
Nhiệt độ thứ hai hoặc thứ ba sau đó sẽ tôi luyện martensite mới hình thành này và cải thiện tính ổn định của cấu trúc vi mô cuối cùng.
Austenite được giữ lại là lý do chính
Sau khi làm nguội, một số loại thép giữ lại một phần austenite ban đầu vì quá trình biến đổi martensitic không tiến tới hoàn thành.
Điều này đặc biệt có liên quan trong các loại thép có chứa hàm lượng các nguyên tố cacbon và hợp kim tương đối cao..
Trong chu kỳ ủ đầu tiên, độ ổn định của austenite được giữ lại có thể thay đổi. Khi làm mát sau khi ủ, một số austenite còn sót lại này có thể biến thành tươi, mactenxit chưa được tôi luyện.
Điều này tạo ra một vấn đề mới: mặc dù martensite ban đầu đã được tôi luyện, martensite mới được hình thành chưa.
Do đó, chu trình ủ thứ hai được sử dụng để ủ martensite tươi này..
Tại sao Martensite tươi lại là mối quan tâm?
Martensite tươi có những nhược điểm cơ bản giống như cấu trúc đã được làm nguội ban đầu:
- Độ cứng cao
- Căng thẳng dư cao
- Độ dẻo thấp
- Độ dẻo dai tương đối kém
- Tăng khả năng bị nứt
Việc không xử lý cấu trúc này có thể tạo ra sự thay đổi cục bộ về độ cứng và độ dẻo dai. Trong thép công cụ chính xác, nó cũng có thể góp phần gây ra sự mất ổn định về chiều.
Do đó, ủ kép giúp đảm bảo rằng cả martensite và martensite ban đầu được hình thành sau chu kỳ ủ đầu tiên đều được tôi luyện thích hợp..
Khi nào sử dụng phương pháp ủ ba lần?
Quá trình ủ ba lần được sử dụng khi cần mức độ ổn định cấu trúc vi mô cao hơn.
Nó đặc biệt phổ biến ở một số loại thép tốc độ cao, thép công cụ gia công nóng, và thép khuôn hợp kim cao, tùy thuộc vào đặc điểm kỹ thuật xử lý nhiệt của nhà sản xuất.
Chu kỳ thứ ba có thể được chọn để:
- Ổn định hơn nữa austenite được giữ lại
- Nhiệt độ bất kỳ martensite mới hình thành
- Tinh chỉnh sự cân bằng giữa độ cứng và độ dẻo dai
- Cải thiện sự ổn định kích thước
- Thiết lập điều kiện đông cứng thứ cấp cần thiết
Không nên áp dụng quá trình ủ ba lần một cách tự động. Nó chỉ hợp lý khi loại thép và các đặc tính cần thiết yêu cầu.
Thép điển hình yêu cầu ủ lặp đi lặp lại
Ủ lặp đi lặp lại đặc biệt có liên quan đến các loại thép như:
- Thép công cụ gia công nóng H13
- Thép tốc độ cao
- Thép công cụ gia công nguội hợp kim cao
- Thép gia công nóng và thép khuôn được lựa chọn
- Một số loại thép công cụ kết tủa hoặc tôi thứ cấp
Số chu trình ủ thực tế phải luôn tuân theo loại thép cụ thể và quy trình xử lý nhiệt đủ tiêu chuẩn.. Nhiều chu kỳ hơn không tự động có nghĩa là hiệu suất tốt hơn.
6. Độ cứng thứ cấp trong quá trình ủ là gì?
Làm cứng thứ cấp là hiện tượng trong đó một số loại thép hợp kim cao phát triển độ cứng tăng lên trong quá trình tôi luyện ở nhiệt độ tương đối cao, mặc dù việc ủ thép cacbon thông thường thường làm giảm độ cứng.
Hành vi này là đặc trưng của thép có chứa một lượng đáng kể các nguyên tố hợp kim tạo thành cacbua, cụ thể molypden, vonfram, vanadi, và crom.
Tại sao hiện tượng cứng thứ cấp xảy ra?
Trong quá trình ủ thông thường, độ cứng của martensite đã được làm nguội thường giảm khi carbon rời khỏi ma trận siêu bão hòa và cacbua trở nên ổn định hơn.
Trong thép công cụ hợp kim cao, Tuy nhiên, một quá trình khác có thể xảy ra ở nhiệt độ ủ cao hơn. Các nguyên tố hợp kim khuếch tán và tạo thành rất mịn cacbua hợp kim.
Những kết tủa này có thể cực kỳ hiệu quả trong việc chống lại chuyển động trật khớp.
Việc tăng cường kết quả có thể bù đắp cho, và đôi khi vượt quá, độ cứng bị mất trong giai đoạn ủ trước đó.
Trình tự chung là:
Làm nguội → Ủ/Làm mềm ban đầu → Kết tủa cacbua hợp kim → Làm cứng thứ cấp
Các yếu tố hợp kim tham gia
Các yếu tố quan trọng nhất bao gồm:
| Yếu tố hợp kim | Vai trò trong việc làm cứng thứ cấp |
| Mo | Thúc đẩy kết tủa cacbua hợp kim tốt và cải thiện khả năng chống chịu nhiệt |
| W | Tạo thành cacbua giàu vonfram ổn định trong thép công cụ phù hợp |
| V. | Sản xuất cacbua vanadi rất cứng với tác dụng tăng cường mạnh mẽ |
| Cr | Góp phần hình thành hợp kim-cacbua và cải thiện độ cứng và khả năng chịu nhiệt |
| có | Có thể tăng cường độ cứng thứ cấp một cách gián tiếp bằng cách ảnh hưởng đến hành vi kết tủa ma trận và cacbua |
Loại cacbua chính xác phụ thuộc vào thành phần thép và lịch sử xử lý nhiệt.
Tại sao độ cứng thứ cấp lại quan trọng?
Làm cứng thứ cấp cho phép một số loại thép công cụ nhất định đạt được độ cứng cao sau khi tôi ở nhiệt độ cao hơn đáng kể so với nhiệt độ được sử dụng để tôi ở nhiệt độ thấp thông thường.
Điều này rất có giá trị vì quá trình ủ ở nhiệt độ cao cũng có thể cải thiện:
- Kháng nhiệt độ
- Độ ổn định kích thước
- Ổn định kết cấu
- Độ cứng nóng
- Khả năng chống làm mềm trong quá trình sử dụng
Đối với các công cụ hoạt động ở nhiệt độ cao, duy trì độ cứng trong quá trình sử dụng có thể quan trọng hơn việc đạt được độ cứng tối đa ở nhiệt độ phòng.
Thép cứng thứ cấp và thép công cụ H13
H13 là thép công cụ gia công nóng tiêu biểu, trong đó kết tủa cacbua hợp kim góp phần tạo ra phản ứng của nó trong quá trình tôi luyện ở nhiệt độ cao.
Quá trình xử lý nhiệt của nó được thiết kế để thiết lập sự cân bằng độ cứng thích hợp, sự dẻo dai, khả năng chống mỏi nhiệt, và khả năng chống làm mềm.
Phản ứng làm cứng thứ cấp chính xác phụ thuộc vào tính chất hóa học của thép, nhiệt độ austenit hóa, phương pháp dập tắt, nhiệt độ ủ, và thời gian giữ.
Do đó, sẽ không chính xác khi coi quá trình đông cứng thứ cấp chỉ đơn giản là “làm cứng bằng cách hâm nóng”.
Hiện tượng này là kết quả của sự kết tủa có kiểm soát của các cacbua giàu hợp kim trong cấu trúc vi mô đã được làm cứng trước đó..
7. Nhiệt độ ảnh hưởng đến tính chất cơ học như thế nào?
Quá trình ủ làm thay đổi tính chất cơ học của thép bằng cách thay đổi cấu trúc martensitic siêu bão hòa và ứng suất cao được tạo ra bằng cách làm nguội.
Độ lớn và hướng của những thay đổi này phụ thuộc vào loại thép và điều kiện ram., nên mối quan hệ nên được hiểu là xu hướng chung chứ không phải là một quy luật cố định.
Hiệu ứng tổng thể của ủ
| Tài sản | Tác dụng chung của việc tăng cường độ ủ* |
| độ cứng | ↓ Nhìn chung giảm |
| Sức mạnh năng suất | ↓ Nhìn chung giảm |
| Độ bền kéo | ↓ Nhìn chung giảm |
| độ dẻo | ↑ Nói chung là tăng |
| độ dẻo dai | ↑ Nói chung là tăng |
| Ứng suất dư | ↓ Giảm |
| Ổn định kích thước | ↑ Nói chung là cải thiện |
| Chống mài mòn | Cấp- và phụ thuộc vào điều kiện |
| Chống mỏi | Thường cải thiện nhờ độ dẻo dai tốt hơn và giảm căng thẳng |
| Khả năng chống làm mềm ở nhiệt độ cao | Có thể cải thiện đáng kể ở thép công cụ hợp kim phù hợp |
*Xu hướng chung đối với thép tôi thông thường; thép hợp kim cao có thể thể hiện hành vi khác nhau, đặc biệt là nơi xảy ra hiện tượng cứng thứ cấp.
Do đó, mục tiêu thực tế của quá trình ủ là chọn sự cân bằng đặc tính phù hợp thay vì tối đa hóa bất kỳ đặc tính cơ học đơn lẻ nào..
Dụng cụ cắt có thể yêu cầu độ cứng thực tế tối đa và khả năng chống mài mòn, trong khi bánh răng hoặc trục có thể yêu cầu độ bền và khả năng chống mỏi cao hơn đáng kể.
Bằng cách kiểm soát nhiệt độ và thời gian ủ cho loại thép cụ thể, các nhà sản xuất có thể điều chỉnh cấu trúc vi mô cuối cùng theo yêu cầu dịch vụ thực tế.
8. Ủ là gì, ủ, bình thường hóa và giảm căng thẳng?
ủ, ủ, bình thường hóa, và giảm căng thẳng đều là các quá trình xử lý nhiệt, nhưng họ là không thể thay thế cho nhau.
Khoảng nhiệt độ của chúng, vi cấu trúc khởi đầu, phương pháp làm mát, cơ chế luyện kim, và kết quả mong muốn là khác nhau.
| So sánh | ủ | Ủ | Bình thường hóa | Giảm căng thẳng |
| Mục đích chính | Giảm độ giòn và ứng suất dư sau khi đông cứng trong khi vẫn giữ được độ cứng hữu ích | Làm mềm thép, cải thiện độ dẻo, giảm bớt căng thẳng, và sửa đổi cấu trúc vi mô | Tinh chỉnh cấu trúc hạt và tạo ra cấu trúc vi mô tương đối đồng nhất | Giảm ứng suất dư với sự thay đổi tối thiểu đối với cấu trúc vi mô hiện có |
| Điều kiện khởi đầu điển hình | Thép tôi hoặc thép cứng | Diễn viên, đã làm việc, gia công nguội, hoặc thép đã được xử lý nhiệt trước đó | Diễn viên, giả mạo, cán, hoặc thép gia công | Hàn, dàn diễn viên, gia công, hình thành, hoặc thành phần được xử lý nhiệt |
| Phạm vi nhiệt độ | Dưới A₁; thường ~150–700°C tùy theo cấp | Thường bằng hoặc cao hơn nhiệt độ biến đổi tới hạn, tùy thuộc vào loại ủ | Nói chung trên phạm vi chuyển đổi quan trọng | Thường nằm dưới phạm vi chuyển đổi quan trọng |
| Phương pháp làm mát | Thông thường làm mát bằng không khí hoặc làm mát có kiểm soát theo quy định | Thông thường làm nguội lò chậm | Thông thường làm mát không khí | Kiểm soát làm mát, thường làm mát bằng lò hoặc không khí |
Hiệu ứng cấu trúc vi mô chính |
Phân hủy hoặc biến đổi martensite đã nguội; thúc đẩy kết tủa và phục hồi cacbua | Tạo ra sự mềm mại hơn, cấu trúc vi mô ổn định hơn | Thúc đẩy quá trình kết tinh lại/tinh chế và cấu trúc ferit-pearlite tương đối đồng nhất trong các loại thép có thể áp dụng | Giảm căng thẳng bên trong với sự chuyển đổi pha hạn chế |
| độ cứng | Nói chung giảm từ điều kiện dập tắt | Nói chung giảm đáng kể | Thường thấp hơn thép tôi và tôi | Thường chỉ thay đổi một chút |
| độ dẻo dai & độ dẻo | Nói chung tăng | Tăng đáng kể | Nói chung cải thiện so với điều kiện ban đầu thô hoặc căng thẳng cao | Thường cải thiện độ tin cậy liên quan đến ứng suất mà không có thay đổi lớn về đặc tính |
| Ứng dụng điển hình | Bánh răng, trục, công cụ, chết, lò xo, bộ phận máy cứng | Kho gia công, rèn, đúc, bộ phận gia công nguội | Rèn, thành phần cấu trúc, thanh, và xử lý làm cứng trước | Kết cấu hàn, Đúc lớn, bộ phận gia công, linh kiện chế tạo |
9. Ủ các loại thép khác nhau
Các loại thép khác nhau phản ứng khác nhau với quá trình ủ. Hiểu những khác biệt này là điều cần thiết để lựa chọn lịch trình ủ phù hợp.
Thép cacbon trơn:
Đơn giản để bình tĩnh. Thép carbon thấp (<0.3% C) hiếm khi được làm nguội và tôi luyện vì chúng không cứng lại đáng kể.
Thép cacbon trung bình (0.3–0,6% C) thường được làm nguội và tôi luyện cho trục, bánh răng, và trục. Thép cacbon cao (>0.6% C) được sử dụng cho các công cụ, lò xo, và dao.
Thép hợp kim:
Chứa các nguyên tố như crom, niken, molypden, và vanadi.
Chúng có độ cứng tốt hơn và phản ứng tốt với quá trình ủ. Sự đông cứng thứ cấp là phổ biến trong các hợp kim có chất tạo cacbua mạnh.
Thép công cụ:
Bao gồm làm cứng nước, làm cứng dầu, làm cứng không khí, tốc độ cao, và thép gia công nóng.
Lịch trình ủ rất khác nhau. Thép tốc độ cao được tôi luyện ba lần ở nhiệt độ 540–560°C. Thép gia công nóng như H13 được tôi luyện kép ở nhiệt độ 500–550°C.
Thép không gỉ:
Thép không gỉ Martensitic (ví dụ., 410, 420, 440C) có thể được làm cứng và tôi luyện. Thép không gỉ Austenit (ví dụ., 304, 316) không thể được làm cứng bằng cách làm nguội và không được tôi luyện.
Thép không gỉ Ferritic thường không cứng. Thép không gỉ làm cứng kết tủa đã già đi, không nóng nảy.
Thép Maraging:
Đây là những loại carbon thấp, hợp kim niken cao được tăng cường bằng cách lão hóa, không phải bằng cách ủ martensite.
Tuy nhiên, chúng có thể trải qua quá trình xử lý dung dịch và lão hóa về mặt khái niệm tương tự như quá trình ủ.
10. Thép công cụ ủ H13: Một ví dụ thực tế
Thép công cụ H13 là thép công cụ gia công nóng crom-molybdenum-vanadi được sử dụng rộng rãi cho khuôn đúc khuôn, rèn chết, dụng cụ ép đùn, và các dụng cụ khác tiếp xúc với nhiệt độ cao và làm mát nhiều lần.
Sự kết hợp của sức mạnh nóng, sự dẻo dai, chống nóng nảy, và khả năng chống mỏi nhiệt làm cho nó trở thành một ví dụ điển hình về lý do tại sao quá trình ram phải được kiểm soát cẩn thận trong thép công cụ hợp kim.
Sau khi austenit hóa và làm nguội, H13 phát triển cấu trúc martensitic cứng với ứng suất dư và một số austenite được giữ lại.
Do đó, quá trình xử lý ủ tiếp theo được thiết kế không chỉ để giảm độ giòn, mà còn để phát triển phản ứng làm cứng thứ cấp cần thiết và độ ổn định cấu trúc vi mô.
Lịch trình ủ H13 điển hình
H13 thường được nóng tính gấp đôi, với tính khí thứ ba đôi khi được chỉ định cho các thành phần lớn hoặc đặc biệt quan trọng.
Các thông số chính xác phải tuân theo thông số kỹ thuật vật liệu hiện hành và quy trình xử lý nhiệt đủ tiêu chuẩn.
| Bước ủ | Nhiệt độ | Thời gian nắm giữ | làm mát | Mục đích chính |
| Tính khí đầu tiên | 500–550°C | ~2 giờ | Không khí mát mẻ | Giảm ứng suất dập tắt và bắt đầu phản ứng ủ/làm cứng thứ cấp |
| Tính khí thứ hai | 500–550°C | ~2 giờ | Không khí mát mẻ | Làm nóng martensite mới hình thành và ổn định hơn nữa cấu trúc vi mô |
| Tính khí thứ ba tùy chọn | 500–550°C | ~2 giờ | Không khí mát mẻ | Cải thiện hơn nữa sự ổn định về cấu trúc và kích thước, đặc biệt ở những phần lớn |
Các điều kiện austenit hóa và làm nguội thực tế cũng rất quan trọng..
H13 thường được austenit hóa ở mức xấp xỉ 1,020–1.050°C, tiếp theo là làm mát có kiểm soát như làm nguội bằng không khí hoặc khí đốt, Tùy thuộc vào kích thước phần, thiết bị, và các thuộc tính cần thiết.
Độ cứng kết quả điển hình
Thành phần H13 được xử lý nhiệt đúng cách thường đạt độ cứng cuối cùng trong khoảng khoảng 48–52 HRC, mặc dù độ cứng thực tế phụ thuộc vào điều kiện austenit hóa, tốc độ dập tắt, nhiệt độ ủ, thời gian nắm giữ, và hóa học vật liệu.
Trong phạm vi ủ đã nêu, xu hướng chung là:
- Khoảng 500°C: độ cứng cao hơn, với sự làm mềm ít liên quan đến quá trình ủ.
- Khoảng 550°C: độ cứng thấp hơn một chút, nói chung với độ dẻo dai cao hơn và giảm căng thẳng.
Mối quan hệ không hoàn toàn tuyến tính, và H13 có thể biểu hiện cứng thứ cấp do sự kết tủa của cacbua hợp kim mịn trong quá trình ủ ở nhiệt độ cao.
Tại sao H13 lại được cường lực gấp đôi?
Lý do chính cho quá trình ủ kép là hành vi của giữ lại austenite sau khi làm nguội.
Sau chu kỳ ủ đầu tiên, một số austenite còn lại có thể biến đổi trong quá trình làm mát thành martensite mới.
Martensite mới hình thành này chưa trải qua quá trình ủ và do đó có thể chứa ứng suất dư và độ giòn tương đối cao..
Chu trình ủ thứ hai xử lý martensite tươi này và giúp tạo ra cấu trúc vi mô cuối cùng đồng nhất hơn:
Làm nguội → Nhiệt độ thứ nhất → Chuyển đổi Austenit được giữ lại → Martensite tươi → Nhiệt độ thứ hai
Ủ kép cũng giúp hoàn thành các phản ứng kết tủa mong muốn và cải thiện tính đồng nhất của độ cứng và độ ổn định kích thước.
Đối với các thành phần H13 lớn hoặc có mức độ quan trọng cao, Một tính khí thứ ba có thể được sử dụng khi được yêu cầu bởi đặc điểm kỹ thuật xử lý nhiệt, đặc biệt khi sự ổn định bổ sung có lợi.
Ý nghĩa kỹ thuật
Mục tiêu của quá trình ủ H13 không chỉ đơn giản là tối đa hóa độ cứng.
Điều kiện cuối cùng phải cân bằng độ cứng, sức mạnh nóng, sự dẻo dai, khả năng chống mỏi nhiệt, và độ ổn định kích thước.
Vì lý do này, khuôn H13 được tôi luyện ở khoảng 500–550°C được thiết kế để duy trì đủ độ cứng cho khả năng chống mài mòn đồng thời phát triển độ bền và khả năng chịu nhiệt cần thiết cho chu kỳ nhiệt lặp đi lặp lại và tải cơ học khi sử dụng.
11. Ứng dụng công nghiệp của thép cường lực
Thép cường lực được sử dụng rộng rãi trong sản xuất công nghiệp vì nó mang lại sự cân bằng có thể kiểm soát được giữa độ bền, độ cứng, sự dẻo dai, độ dẻo, chống mỏi, và độ ổn định kích thước.
Bánh răng và bộ phận truyền động
Bánh răng thường trải qua quá trình làm nguội, sau đó là ủ để có được độ bền cao và độ dẻo dai phù hợp.
Việc xử lý ủ làm giảm độ giòn và ứng suất dư liên quan đến tình trạng cứng trong khi vẫn duy trì đủ độ cứng để tiếp xúc với răng và chống mài mòn.
Các thành phần điển hình bao gồm:
- Bánh răng truyền động
- bánh răng
- Bánh răng truyền động
- Nhông xích
- Trục và trục bánh răng
Đối với bánh răng chịu tải nặng, điều kiện xử lý nhiệt cuối cùng thường được thiết kế xung quanh độ bền mỏi, căng thẳng tiếp xúc, và khả năng chống gãy răng chứ không chỉ riêng độ cứng.
Trục, Trục, và Ghim
Thép hợp kim tôi và tôi được sử dụng rộng rãi cho trục, trục, ghim, và các chi tiết máy tương tự chịu uốn kết hợp, sự xoắn, sự va chạm, và tải theo chu kỳ.
So với cấu trúc được làm nguội, cấu trúc martensitic được tôi luyện thích hợp mang lại độ dẻo dai và khả năng chống lan truyền vết nứt tốt hơn đáng kể, làm cho nó phù hợp hơn với các thành phần được tải động.
Lò xo
Thép lò xo yêu cầu độ bền đàn hồi cao và khả năng chống mỏi.
Ủ sau khi đông cứng được sử dụng để điều chỉnh độ cứng và giảm ứng suất bên trong trong khi vẫn duy trì độ bền cần thiết cho tải đàn hồi lặp đi lặp lại.
Ứng dụng bao gồm:
- Lò xo cuộn
- Lò xo lá
- Lò xo xoắn
- Thành phần đình chỉ
- Lò xo van
Điều kiện ủ phải được kiểm soát cẩn thận vì cả độ mềm quá mức và độ giòn quá mức đều có thể làm giảm tuổi thọ của lò xo..
Khuôn và dụng cụ
Thép công cụ thường được tôi luyện để đạt được sự kết hợp độ cứng có kiểm soát, chống mài mòn, sự dẻo dai, và khả năng chống làm mềm.
Thép công cụ gia công nóng như H13 được tôi luyện ở nhiệt độ tương đối cao để đạt được độ ổn định nhiệt và khả năng chống gia nhiệt và làm mát nhiều lần.
Thép công cụ gia công nguội và tốc độ cao sử dụng các lịch trình ram khác nhau tùy thuộc vào hệ thống hợp kim của chúng và yêu cầu về hiệu suất cắt hoặc tạo hình.
Linh kiện ô tô
Thép cường lực được sử dụng rộng rãi trong sản xuất ô tô cho các bộ phận phải chịu được tải trọng và tác động cơ học lặp đi lặp lại.
Ví dụ bao gồm:
- Trục trục
- Bộ phận lái
- Trục truyền động
- Kết nối các thành phần
- Bộ phận treo
- Linh kiện truyền động
Xử lý tôi và tôi cho phép các bộ phận này đạt được độ bền cao mà không làm mất đi độ bền cần thiết trong điều kiện sử dụng thực tế.
Xây dựng và thiết bị nặng
Các bộ phận máy móc hạng nặng thường chịu tải trọng cao, sốc, mài mòn, và căng thẳng theo chu kỳ. Do đó, thép hợp kim cường lực được sử dụng rộng rãi cho:
- Ghim và ống lót
- Linh kiện thủy lực
- Bộ phận máy xúc và máy xúc
- Thành phần cần cẩu
- Linh kiện máy nông nghiệp
- Bộ phận thiết bị khai thác mỏ
Trong các ứng dụng này, điều kiện ủ yêu cầu thường được chọn theo sự kết hợp chủ yếu của khả năng chống va đập, sức mạnh mệt mỏi, và chống mài mòn.
Thiết bị áp suất và năng lượng
Một số bộ phận chịu áp lực và hệ thống năng lượng sử dụng thép tôi và tôi vì việc xử lý có thể mang lại độ bền cao cùng với độ bền được cải thiện.
Ứng dụng có thể bao gồm:
- Các thành phần áp suất cường độ cao
- Các bộ phận cơ khí liên quan đến tuabin
- Ốc vít công nghiệp
- Linh kiện truyền tải điện
- Các thành phần kết cấu hạng nặng
Đối với các bộ phận quan trọng về an toàn, quá trình xử lý nhiệt thường được hỗ trợ bằng việc kiểm tra độ cứng, thử nghiệm cơ khí, Kiểm tra kích thước, và xác minh luyện kim.
12. tôi luyện ngoài thép: Thủy tinh, Sôcôla, và các vật liệu khác
Từ “ủ” còn được dùng trong các lĩnh vực khác, nhưng cơ chế thì khác.
Kính cường lực
Quá trình ủ kính bao gồm làm nóng kính đến khoảng 600–700°C và sau đó làm nguội nhanh các bề mặt bằng tia khí..
Bề mặt co lại nhanh hơn bên trong, tạo ra ứng suất nén trên bề mặt và ứng suất kéo trong lõi.
Điều này làm cho kính cường lực bền hơn rất nhiều và khiến nó vỡ thành nhiều mảnh nhỏ., mảnh cùn hơn là mảnh sắc nét. Nó được sử dụng trong cửa sổ xe hơi, cửa phòng tắm, và kính kiến trúc.
ủ sô cô la
Ủ sô cô la là một quá trình làm nóng và làm mát có kiểm soát nhằm khuyến khích bơ ca cao kết tinh ở dạng ổn định, được gọi là Mẫu V (tinh thể beta).
Sô cô la được ủ đúng cách sẽ có bề mặt bóng, một cú chụp sắc nét, và sự tan chảy mịn màng. Sôcôla chưa ủ có thể nở hoa, cảm thấy sần sùi, hoặc làm mềm quá dễ dàng.
Vật liệu khác
Một số hợp kim màu, chẳng hạn như một số hợp kim nhôm và đồng, trải qua các phương pháp xử lý làm cứng hoặc lão hóa kết tủa đôi khi được gọi một cách lỏng lẻo là ủ.
Tuy nhiên, thuật ngữ này chính xác nhất khi áp dụng cho luyện kim màu.
13. Phần kết luận
Ủ là một quá trình xử lý nhiệt cơ bản để biến đổi chất làm nguội, căng thẳng cao độ, và thép tương đối giòn thành vật liệu kỹ thuật ổn định hơn.
Tầm quan trọng của nó không chỉ đơn giản là làm giảm độ cứng, nhưng trong việc kiểm soát sự phát triển vi cấu trúc của martensite và thiết lập sự cân bằng cần thiết giữa độ cứng, sức mạnh, sự dẻo dai, độ dẻo, và độ ổn định kích thước.
Nhiệt độ ủ là biến quá trình có ảnh hưởng nhất, nhưng nó phải được xem xét cùng với thời gian nắm giữ, thành phần thép, điều kiện austenit hóa và làm nguội trước đó, kích thước thành phần, và các thuộc tính cuối cùng cần thiết.
Do đó, việc xử lý ủ đúng cách là cấp thép cụ thể hơn là phổ quát.
Thép carbon, thép kết cấu hợp kim, Thép carbon cao, thép công cụ, Thép tốc độ cao, thép gia công nóng, và thép không gỉ martensitic đều có thể thể hiện phản ứng tôi luyện khác nhau.
Trong sản xuất công nghiệp, quá trình ủ thành công phải được đánh giá bằng hiệu suất cuối cùng của thành phần—không chỉ bằng nhiệt độ.
Quá trình ủ được kiểm soát hợp lý sẽ chuyển đổi độ cứng cực cao của điều kiện tôi thành sự kết hợp đáng tin cậy của các tính chất cơ học phù hợp với bánh răng, trục, lò xo, chết, phụ tùng ô tô, thiết bị nặng, và các ứng dụng đòi hỏi khắt khe khác.
Câu hỏi thường gặp
Ủ thép là gì?
Ủ là một quá trình xử lý nhiệt trong đó thép cứng được nung lại đến nhiệt độ dưới phạm vi biến đổi tới hạn của nó., được giữ trong một thời gian nhất định, rồi làm nguội.
Nó chủ yếu được sử dụng để giảm độ giòn và ứng suất dư trong khi đạt được sự cân bằng độ cứng cần thiết, sức mạnh, và độ dẻo dai.
Quá trình ủ có làm giảm độ cứng không?
Đối với hầu hết các loại thép tôi thông thường, tăng nhiệt độ ủ thường làm giảm độ cứng và độ bền đồng thời cải thiện độ dẻo dai và độ dẻo.
Thép công cụ hợp kim cao có thể hoạt động khác nhau do quá trình đông cứng thứ cấp.
Sự khác biệt giữa ủ và ủ là gì?
Quá trình ủ thường được thực hiện trên thép đã cứng dưới phạm vi biến đổi tới hạn để biến đổi martensite.
Ủ thường nhằm mục đích làm mềm thép và tạo ra tính dẻo hơn, Cấu trúc vi mô ổn định, thường sử dụng chế độ làm mát có kiểm soát chậm.
Thép cường lực được kiểm tra như thế nào?
Kiểm tra điển hình có thể bao gồm kiểm tra độ cứng, Kiểm tra kích thước, kiểm tra kim loại, và thử nghiệm cơ khí, với thử nghiệm bề mặt bổ sung hoặc thử nghiệm không phá hủy khi ứng dụng hoặc thông số kỹ thuật yêu cầu.