Trong các hệ thống cơ khí đòi hỏi khắt khe, ròng rọc không chỉ là một bánh xe có rãnh đơn giản.
Nó là bộ phận truyền động chịu tải phải liên tục quản lý chuyển động của dây hoặc cáp, lực hướng tâm, tải trọng tác động, Mắt, và căng thẳng theo chu kỳ lặp đi lặp lại.
Khi ròng rọc làm việc trong cần trục, thiết bị khai thác mỏ, máy móc hàng hải, hệ thống nâng hạng nặng, hoặc các môi trường dịch vụ khắc nghiệt khác, chất lượng vật liệu và quy trình sản xuất ảnh hưởng trực tiếp đến độ tin cậy của thiết bị.
Đây là nơi ròng rọc thép đúc tùy chỉnh mang lại lợi thế kỹ thuật mang tính quyết định.
Bài viết này tìm hiểu những cân nhắc kỹ thuật đằng sau việc sản xuất ròng rọc thép đúc tùy chỉnh, từ các loại thép và đúc chính xác đến gia công, xử lý nhiệt, điều tra, ứng dụng, và lựa chọn nhà cung cấp.
1. Ròng rọc thép đúc là gì?
MỘT ròng rọc thép đúc là một bộ phận cơ khí quay được sản xuất bằng cách đúc thép vào khuôn và sau đó gia công các bề mặt quan trọng theo kích thước yêu cầu.
Trong hệ thống nâng và xử lý dây, nó cũng thường được gọi là bó dây.
Chức năng chính của nó là hướng dẫn, chuyển hướng, hoặc đỡ dây cáp hoặc bộ phận linh hoạt tương tự trong khi truyền tải trọng cơ học liên quan qua trục và trục hoặc cụm ổ trục.
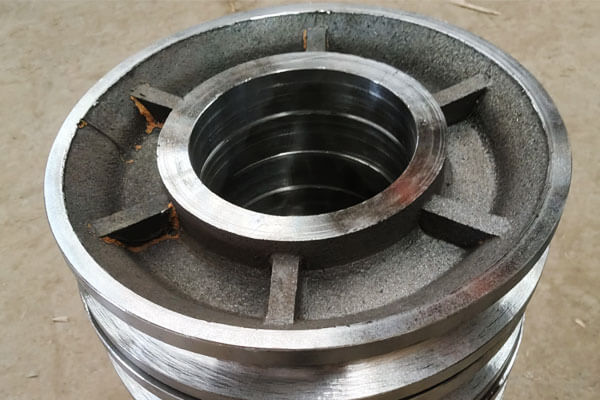
Không giống như một bánh xe đơn giản, một ròng rọc có hình học hàm được thiết kế cẩn thận. các rãnh dây kiểm soát cách dây nằm trên puly, trong khi trục và lỗ khoan truyền tải tới trục đỡ hoặc bố trí ổ trục.
Mặt bích giúp giữ dây trong rãnh và có thể góp phần tạo nên độ cứng kết cấu tổng thể của bộ phận.
Các thành phần chính của ròng rọc thép đúc
| Thành phần | Chức năng | Cân nhắc sản xuất chính |
| Rọc/Rim | Hỗ trợ và dẫn hướng dây | Hồ sơ rãnh, Độ dày tường, chống mài mòn |
| Rãnh dây | Nhận và dẫn dây | Bán kính, độ sâu, độ chính xác hồ sơ, điều kiện bề mặt |
| Mặt bích | Giúp giữ dây trên ròng rọc | Chiều cao, độ dày, độ đồng tâm |
trung tâm |
Kết nối ròng rọc với trục hoặc ổ trục | Độ chính xác kích thước, Sức mạnh cấu trúc |
| Khoan | Chứa trục, ống lót, hoặc bố trí ổ trục | Đường kính, sự tròn trịa, độ đồng tâm |
| Rãnh then | Truyền mô-men xoắn khi có thể | Vị trí và độ chính xác kích thước |
| Tính năng lắp đặt | Giao diện với các thiết bị xung quanh | Chức vụ, độ phẳng, căn chỉnh |
Đối với ròng rọc thép đúc chính xác, những tính năng này không phải tất cả đều yêu cầu độ chính xác sản xuất như nhau.
Quá trình đúc có thể thiết lập hầu hết các hình dạng cấu trúc, trong khi gia công CNC được sử dụng cho lỗ khoan, Bề mặt mang, rãnh, rãnh then, mặt cuối, và các giao diện quan trọng khác.
2. Các loại thép đúc phổ biến cho ròng rọc tùy chỉnh
Lựa chọn vật liệu cho ròng rọc thép đúc phải dựa trên tải trọng làm việc, điều kiện tác động, yêu cầu mặc, nhiệt độ hoạt động, phơi nhiễm ăn mòn, và tuổi thọ sử dụng cần thiết.
Ngoài thép đúc carbon thông thường, thiết kế ròng rọc tùy chỉnh có thể sử dụng thép hợp kim thấp, thép chịu mài mòn có hàm lượng mangan cao, hoặc thép không gỉ chống ăn mòn khi môi trường hoạt động đòi hỏi hiệu suất bổ sung.
| Vật liệu / Cấp | Gia đình hợp kim | Thuộc tính hiệu suất chính | Ứng dụng ròng rọc điển hình |
| ASTM A216 Gr. WCB | Thép đúc cacbon | Sức mạnh tốt, Khả năng đúc tuyệt vời, khả năng gia công tốt, tiết kiệm chi phí | Ròng rọc thông dụng, xử lý vật liệu công nghiệp, ánh sáng- đến hệ thống nâng hạng trung |
| ASTM A216 Gr. WCC | Thép đúc cacbon | Cường độ chỉ định cao hơn WCB, độ dẻo dai tốt và khả năng đúc | Ròng rọc công nghiệp hạng nặng, linh kiện cần cẩu, hệ thống xử lý vật liệu đòi hỏi khắt khe |
| Thép đúc hợp kim thấp, CR-MO / Ni-Cr-Mo | Thép đúc hợp kim thấp | Sức mạnh cao hơn, cải thiện độ cứng, độ dẻo dai tốt, hiệu suất mệt mỏi tốt hơn sau khi xử lý nhiệt | Cần cẩu hạng nặng, tời xây dựng, thiết bị khai thác mỏ, ròng rọc tải cao |
| Các lớp cường độ cao ASTM A148 | Thép đúc cường độ cao | Độ bền kéo và năng suất cao, thích hợp cho xử lý nhiệt, khả năng chịu tải mạnh | Rọc chính, thiết bị nâng hạng nặng, ròng rọc công nghiệp lớn, máy móc tải trọng cao |
ASTM A352 LCB / LCC |
Thép đúc nhiệt độ thấp | Cải thiện độ bền va đập ở nhiệt độ thấp, thích hợp với điều kiện dịch vụ lạnh | Cần cẩu ngoài trời, thiết bị khai thác vùng lạnh, hệ thống nâng hàng hải và ngoài khơi |
| Thép không gỉ đúc Austenitic, CF8 / CF8M | Thép đúc không gỉ | Khả năng chống ăn mòn tuyệt vời, độ dẻo dai tốt, phù hợp với môi trường chứa clorua với những hạn chế cụ thể về cấp độ | Ròng rọc biển, hệ thống xử lý vật liệu ăn mòn, thiết bị chế biến thực phẩm và hóa chất |
| Thép Hadfield, ASTM A128 Gr. B | Thép austenit mangan cao | Độ bền va đập tuyệt vời và phản ứng làm cứng mạnh mẽ dưới dịch vụ mài mòn | Thiết bị khai thác, xử lý vật liệu mài mòn, ứng dụng ròng rọc và ròng rọc có tác động cao |
| Thép đúc hợp kim Boron | Thép hợp kim Boron | Độ cứng cao, khả năng chống mài mòn mạnh sau khi xử lý nhiệt, thích hợp cho nhu cầu tải theo chu kỳ | Trung bình- đến ròng rọc hạng nặng, thiết bị xử lý vật liệu có độ mòn cao |
3. Quy trình sản xuất ròng rọc thép đúc tùy chỉnh
Quy trình sản xuất ròng rọc bằng thép đúc tùy chỉnh là một trình tự được kiểm soát trong đó độ chính xác của mẫu.
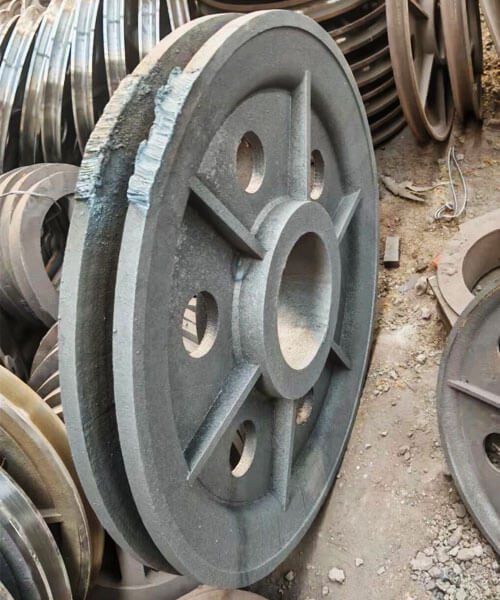
Vì ròng rọc là bộ phận chịu lực, xưởng đúc phải đặc biệt chú ý đến phần ròng rọc, trung tâm, chuyển tiếp mặt bích, và các khu vực khác nơi những thay đổi cục bộ về độ dày tiết diện có thể ảnh hưởng đến độ cứng và chất lượng đúc bên trong.
Tạo mẫu
Việc tạo mẫu xác định hình dạng cơ bản của khoang ròng rọc và do đó có ảnh hưởng trực tiếp đến độ chính xác của vật đúc.
Mẫu phải tái tạo lại dây ròng rọc, trung tâm, mặt bích, và các tính năng đúc khác trong khi kết hợp dung sai co ngót và dung sai gia công thích hợp.
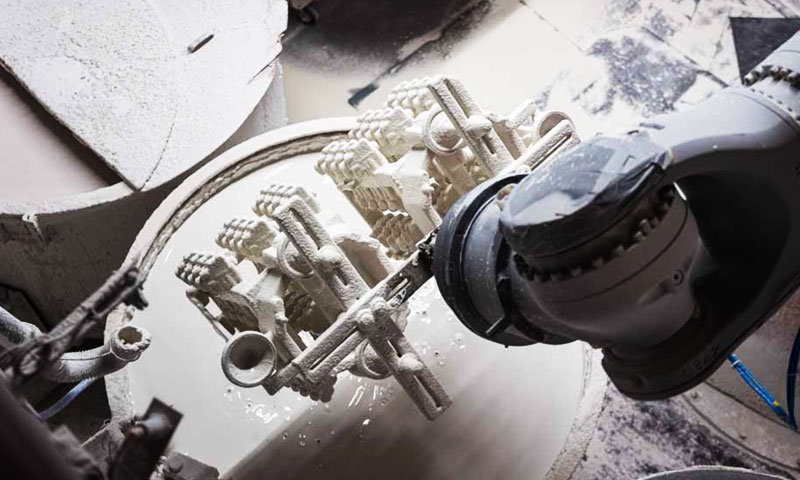
Vì đúc đầu tư, mẫu sáp thường được tạo ra bằng cách bơm sáp vào khuôn chính xác.
Mẫu sáp thể hiện chặt chẽ hình dạng ròng rọc cuối cùng và sau đó được sử dụng để tạo ra lớp vỏ gốm.
Để đúc cát, mẫu này thường được làm từ nhựa, gỗ, kim loại, hoặc các vật liệu phù hợp khác và được sử dụng để tạo thành khoang khuôn.
Tùy thuộc vào thiết kế ròng rọc, mẫu này cũng có thể kết hợp các sắp xếp kéo dài và chia tay để cho phép loại bỏ khuôn một cách đáng tin cậy.
Để sản xuất ròng rọc tùy chỉnh, thiết kế mẫu phải phân biệt rõ ràng giữa bề mặt đúc và bề mặt cần gia công cuối cùng.
Phụ cấp gia công quá mức làm tăng loại bỏ vật liệu và chi phí, trong khi trợ cấp không đủ có thể gây khó khăn cho việc đạt được các kích thước cuối cùng đã chỉ định.
Làm khuôn và lõi
Khuôn xác định hình dạng bên ngoài của ròng rọc thép đúc, trong khi lõi được sử dụng khi các khoang hoặc lối đi bên trong không thể được hình thành trực tiếp bằng mẫu.
TRONG đúc cát, Hệ thống cát và chất kết dính đã chọn được đầm chặt xung quanh mẫu để tạo khoang khuôn.
Lõi có thể được định vị để tạo ra lỗ khoan trung tâm hoặc các đặc tính bên trong khác.
Sức mạnh cốt lõi, Độ chính xác kích thước, tính thấm, và định vị là đặc biệt quan trọng vì sự dịch chuyển trong quá trình đổ có thể ảnh hưởng đến độ thẳng hàng của lỗ khoan và độ dày thành ống..
TRONG đúc đầu tư, mẫu sáp được phủ nhiều lần bằng vữa gốm chịu lửa và vữa để tạo nên lớp vỏ nhiều lớp.
Sau khi đã đạt được đủ độ bền của vỏ, sáp được loại bỏ và khuôn gốm được nung.
Khuôn hoặc vỏ phải có đủ độ bền để chịu được thép nóng chảy đồng thời có tính thấm và đặc tính nhiệt thích hợp..
Để đúc ròng rọc chính xác, các khuyết tật trong khuôn có thể được chuyển trực tiếp sang bề mặt vật đúc hoặc làm thay đổi độ chính xác về kích thước của các tính năng quan trọng.
Kiểm soát nóng chảy và hóa học thép
Thép đúc đã chọn được nấu chảy theo yêu cầu của hợp kim quy định.
Nóng chảy cảm ứng hoặc nấu chảy hồ quang điện có thể được sử dụng tùy thuộc vào hợp kim, thiết bị đúc, và yêu cầu sản xuất.
Trước khi đổ, kim loại nóng chảy thường được kiểm tra bằng phân tích hóa học, thường với a máy quang phổ, để xác minh rằng các nguyên tố cacbon và hợp kim nằm trong phạm vi thành phần được chỉ định.
Chuẩn bị nấu chảy cũng có thể liên quan đến:
- Loại bỏ xỉ
- Mất oxy hóa
- Điều chỉnh nhiệt độ
- Kiểm soát hòa nhập
- Nhận dạng nhiệt và truy xuất nguồn gốc
Kiểm soát hóa học đặc biệt quan trọng đối với ròng rọc tùy chỉnh vì loại thép quyết định phản ứng với quá trình xử lý nhiệt tiếp theo và ảnh hưởng đến độ bền, sự dẻo dai, mặc hành vi, và hiệu suất ở nhiệt độ thấp.
Gating, Cho ăn, và đổ
Hệ thống cổng và cấp liệu phải được thiết kế sao cho thép nóng chảy lấp đầy khoang ròng rọc một cách trơn tru và độ co ngót do đông đặc có thể được bù đắp một cách hiệu quả..
Hình dạng ròng rọc có thể bao gồm các phần tương đối nặng xung quanh trục và quá trình chuyển đổi từ trục sang puly.
Những vùng này có thể duy trì trạng thái lỏng lâu hơn những vùng mỏng hơn và do đó cần được cho ăn thích hợp..
Hệ thống cổng và ống nâng được thiết kế để kiểm soát:
Dòng kim loại → trình tự làm đầy → cân bằng nhiệt → hóa rắn định hướng → bù co ngót
Trong quá trình rót, nhiệt độ và tốc độ đổ phải được kiểm soát trong cửa sổ quy trình được thiết lập cho hệ thống khuôn và hợp kim.
Nhiệt độ kim loại quá thấp có thể dẫn đến việc nạp đầy không đầy đủ hoặc đóng nguội, trong khi các điều kiện dòng chảy không phù hợp có thể làm tăng nhiễu loạn và khả năng xảy ra các khuyết tật liên quan đến oxit hoặc tạp chất.
Khi cần thiết, mô phỏng đúc có thể được sử dụng để đánh giá quá trình làm đầy và hóa rắn trước khi sản xuất và để xác định các điểm nóng tiềm ẩn hoặc các vấn đề về cấp liệu.
Hóa rắn và làm mát
Khi khoang đã được lấp đầy, thép nóng chảy bắt đầu đông đặc lại.
Giai đoạn này rất quan trọng vì thép trải qua quá trình co thể tích trong quá trình làm nguội., và quá trình hóa rắn được kiểm soát kém có thể tạo ra các lỗ rỗng co ngót, độ xốp bên trong, Vết nứt nóng, và ứng suất dư.
Mục tiêu nói chung là thúc đẩy mô hình hóa rắn có định hướng được kiểm soát và tốt nhất là, với các phần nặng hơn vẫn có thể ăn được cho đến khi đủ kim loại đông cứng ở nơi khác.
Tùy thuộc vào thiết kế đúc, xưởng đúc có thể sử dụng:
- Tăng
- Ớn lạnh
- Kiểm soát nhiệt độ khuôn
- Chuyển tiếp phần được tối ưu hóa
- Điều kiện đổ cụ thể
Hoạt động làm mát cũng ảnh hưởng đến cấu trúc vi mô và tính chất cơ học.
Độ dốc nhiệt quá nghiêm trọng hoặc không đồng đều có thể góp phần gây biến dạng và ứng suất dư, đặc biệt là trong các ròng rọc lớn hoặc có hình học phức tạp.
Lắc và làm sạch vật đúc
Sau khi vật đúc đã đủ nguội, khuôn hoặc vỏ gốm được loại bỏ.
Để đúc cát, hoạt động này thường được gọi là sự rung chuyển, trong đó khuôn và lõi cát cứng bị tách ra khỏi vật đúc.
Đối với đúc đầu tư, lớp vỏ gốm được loại bỏ bằng máy móc hoặc xử lý bằng cách khác để lộ ra phần thép đúc.
Vật đúc sau đó được tách ra khỏi hệ thống cổng và ống nâng của nó. Các hoạt động làm sạch điển hình bao gồm:
- Cắt cổng và bậc thang
- mài
- Bắn nổ
- Loại bỏ vật liệu khuôn bám dính
- Sửa chữa cục bộ các bất thường trên bề mặt không có chức năng
Mục đích của giai đoạn này là để có được vật đúc sạch phù hợp cho việc xử lý nhiệt và kiểm tra đồng thời tránh loại bỏ kim loại cơ bản không cần thiết..
4. Gia công chính xác ròng rọc thép đúc
Độ chính xác gia công CNC chuyển đổi ròng rọc thép đúc từ vật đúc gần dạng lưới thành một bộ phận chức năng đã hoàn thiện.
Rãnh dây thừng, khoan, rãnh then, trung tâm, và các mặt lắp là các tính năng gia công chính vì độ chính xác về kích thước và mối quan hệ vị trí của chúng ảnh hưởng trực tiếp đến việc theo dõi dây, sự xoay vòng, phân phối tải, và lắp ráp.
Gia công rãnh dây
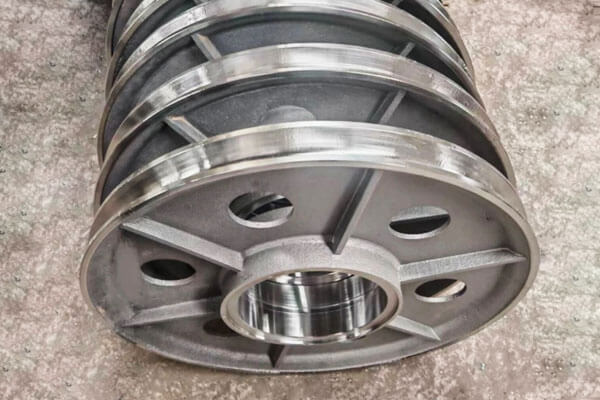
Rãnh dây là một trong những bề mặt chức năng quan trọng nhất của ròng rọc. Bán kính của nó, độ sâu, chiều rộng, và biên dạng phải phù hợp với loại dây và đường kính.
Rãnh quá nhỏ có thể ép dây quá mức, trong khi rãnh có kích thước quá lớn hoặc có hình dạng không phù hợp có thể không đủ khả năng hỗ trợ và làm tăng sự biến dạng và mài mòn của dây..
Đối với ròng rọc dây, do đó bán kính rãnh thường được thiết kế để cung cấp chỗ ngồi dây thích hợp hơn là chỉ đơn giản khớp với bán kính danh nghĩa của dây..
Rãnh thường được gia công trên máy tiện CNC bằng cách sử dụng khuôn hoặc công cụ định hình.
Sau khi tiện thô và tiện xong, mài hoặc đánh bóng có thể được áp dụng khi cần bề mặt mịn hơn và đồng đều hơn.
Gia công lỗ khoan
Lỗ khoan cung cấp giao diện với trục, mang, hoặc ống lót, vậy đường kính của nó, sự tròn trịa, và độ đồng tâm phải được kiểm soát cẩn thận.
Lỗ khoan thường được tạo ra bằng cách khoan, doa, hoặc mài chính xác.
Tùy theo yêu cầu phù hợp và ứng dụng, dung sai kích thước có thể được chỉ định bằng phần trăm milimét, ví dụ khoảng ±0,02 đến ±0,05 mm đối với một số ứng dụng chính xác.
Dung sai thực tế phải được xác định bằng độ khít của trục/ổ trục, kích thước ròng rọc, và đặc điểm kỹ thuật áp dụng.
Quan trọng nhất, lỗ khoan phải duy trì mối quan hệ vị trí cần thiết với rãnh cáp và bề mặt ròng rọc bên ngoài.
Gia công rãnh then và đường rãnh
Nơi ròng rọc được gắn trực tiếp vào trục có khóa, chiều rộng rãnh then, độ sâu, và vị trí góc phải được gia công chính xác.
Sự liên kết của nó với rãnh ròng rọc rất quan trọng để lắp ráp và truyền tải chính xác.
Dành cho các ứng dụng yêu cầu công suất mô-men xoắn lớn hơn hoặc khả năng quay chính xác hơn, kết nối có thể được sử dụng.
Trong cả hai trường hợp, độ chính xác gia công là cần thiết để ngăn chặn phản ứng dữ dội quá mức, nồng độ ứng suất cục bộ, hoặc sự can thiệp của việc lắp ráp.
trung tâm, Khuôn mặt, và gia công mặt bích
Các mặt trung tâm và mặt cuối có thể yêu cầu xoay, xay xát, hoặc mài để có được kích thước và tình trạng bề mặt cần thiết.
Các mặt lắp phải đủ phẳng và căn chỉnh phù hợp để đảm bảo lắp ráp nhất quán.
Hình dạng mặt bích cũng cần được kiểm soát vì sự thay đổi quá mức có thể ảnh hưởng đến khả năng giữ dây và mối quan hệ giữa rãnh và kết cấu xung quanh.
Độ đồng tâm và độ lệch
Độ đồng tâm của lỗ khoan so với rãnh dây đặc biệt quan trọng đối với ròng rọc quay.
Độ lệch tâm quá mức hoặc độ đảo hướng tâm có thể tạo ra chuyển động của cáp không đồng đều, rung động, tải không đều, và ứng suất chịu lực bổ sung.
Runout thường được xác minh bằng cách sử dụng chỉ báo quay số, máy đo độ chính xác, hoặc thiết bị đo tọa độ.
Đối với các thành phần quan trọng, áp dụng Tir (Tổng chỉ số đọc) yêu cầu phải được xác định trên bản vẽ kỹ thuật thay vì sử dụng giá trị chung.
Cân bằng động
Ròng rọc quay tốc độ cao có thể yêu cầu cân bằng động sau khi gia công.
Sự mất cân bằng tạo ra lực ly tâm tăng theo tốc độ quay và có thể góp phần gây ra rung động và tải trọng ổ trục.
Việc cân bằng được thực hiện trên máy cân bằng chuyên dụng. Tùy theo phương pháp điều chỉnh, một lượng nhỏ vật liệu có thể được loại bỏ hoặc các vật nặng cân bằng có thể được thêm vào để đạt được điều kiện cân bằng cần thiết.
Đối với tốc độ thấp, ròng rọc tải nặng, yêu cầu cân bằng có thể ít nghiêm ngặt hơn so với ròng rọc quay tốc độ cao.
5. Hoàn thiện bề mặt và xử lý nhiệt của ròng rọc thép đúc
Xử lý nhiệt xác định tình trạng cơ học của thép đúc, trong khi việc hoàn thiện bề mặt thiết lập tình trạng cần thiết của các bề mặt chức năng và bề mặt tiếp xúc.
Cả hai phải được xem xét cùng với tải dự định, mặc, loại dây, môi trường hoạt động, và cuộc sống phục vụ.
Xử lý nhiệt
Chu trình xử lý nhiệt được lựa chọn theo loại thép đúc và các tính chất cơ học cần thiết. Phương pháp điều trị phổ biến bao gồm:
| Xử lý nhiệt | Mục đích chính |
| Bình thường hóa | Tinh chỉnh cấu trúc vi mô đúc và thiết lập điều kiện cơ học đồng đều hơn |
| Ủ | Giảm độ cứng, cải thiện khả năng gia công, và giảm bớt căng thẳng bên trong |
| Làm nguội và ủ | Phát triển sức mạnh và độ dẻo dai cao hơn với độ cứng được kiểm soát |
| Giảm căng thẳng | Giảm ứng suất dư từ quá trình đúc, hàn, hoặc gia công |
| Bề mặt cứng | Tăng khả năng chống mài mòn của các bề mặt được chọn như rãnh dây |
Đối với ròng rọc chịu lực, quá trình làm nguội và ủ có thể được chọn cho thép đúc cacbon và hợp kim thấp phù hợp khi yêu cầu hiệu suất cơ học cao hơn.
Nhiệt độ ủ phải được thiết lập theo mác thép và sự cân bằng cần thiết giữa độ cứng và độ bền.
Làm cứng bề mặt của rãnh
Trường hợp dây tiếp xúc gây ra sự mài mòn đáng kể, làm cứng bề mặt cục bộ có thể được xem xét.
Tùy thuộc vào chất liệu và thiết kế, các phương pháp như làm cứng cảm ứng, ngọn lửa cứng lại, hoặc thấm nitơ có thể được áp dụng.
Việc xử lý nên được áp dụng một cách có chọn lọc vì độ cứng bề mặt quá mức hoặc độ sâu cứng không phù hợp có thể làm giảm độ bền hoặc tạo ra ứng suất dư không mong muốn..
Do đó, tình trạng vật liệu rãnh cần được xem xét cùng với vật liệu dây và điều kiện tiếp xúc thực tế..
Bề mặt hoàn thiện rãnh
Bề mặt hoàn thiện ảnh hưởng trực tiếp đến sự tương tác giữa rãnh ròng rọc và dây.
Bề mặt gồ ghề có thể làm tăng mài mòn cục bộ và tăng tốc độ mòn của dây, trong khi rãnh được hoàn thiện phù hợp giúp tiếp xúc mượt mà hơn.
Mục tiêu điển hình cho các rãnh ròng rọc được gia công có thể ở xung quanh RA 1.6-3,2 m, mặc dù giá trị yêu cầu phải được chỉ định tùy theo loại dây, tốc độ hoạt động, đang tải, bôi trơn, và tiêu chuẩn thiết kế.
Bề mặt hoàn thiện không được xem xét độc lập với hình dạng rãnh.
Rãnh nhẵn nhưng được định hình không chính xác vẫn có thể gây mòn dây quá mức, trong khi cấu hình chính xác với kết cấu bề mặt được kiểm soát mang lại điều kiện tiếp xúc ổn định hơn.
Lớp phủ và bảo vệ chống ăn mòn
Ròng rọc bằng thép đúc được sử dụng ngoài trời hoặc trong môi trường ẩm ướt và ăn mòn có thể cần lớp phủ bảo vệ. Các tùy chọn phổ biến bao gồm:
- Lớp phủ epoxy
- Lớp phủ polyurethane
- Sơn lót giàu kẽm
- Hệ thống chống ăn mòn công nghiệp khác
Đối với dịch vụ hàng hải hoặc ngoài khơi, hệ thống chống ăn mòn mạnh mẽ hơn có thể được chỉ định theo thông số kỹ thuật về lớp phủ và tiếp xúc với môi trường.
Rãnh tiếp xúc với dây thường được xử lý khác với các bề mặt không tiếp xúc. Độ dày lớp phủ không được thay đổi kích thước rãnh hoặc cản trở việc đặt dây.
Trong các ứng dụng mà độ chính xác về chiều là rất quan trọng, do đó rãnh có thể vẫn không được phủ hoặc được xử lý được kiểm soát cẩn thận.
Khả năng tương thích dây
Bề mặt hoàn thiện và hình dạng rãnh cuối cùng phải được xem xét cùng với thông số kỹ thuật của dây. Dây cáp và dây tổng hợp không nhất thiết phải có thiết kế rãnh giống hệt nhau.
Đối với dây cáp, rãnh phải cung cấp sự hỗ trợ đầy đủ đồng thời tránh bị chèn ép hoặc biến dạng quá mức.
Dây tổng hợp có thể yêu cầu hình dạng rãnh và đặc điểm bề mặt khác nhau do độ cứng uốn thấp hơn và đặc tính tiếp xúc khác nhau.
Vì thế, nhà sản xuất ròng rọc nên xác nhận đường kính dây, sự thi công, vật liệu, tải vận hành, và điều kiện sử dụng trước khi hoàn thiện gia công rãnh và xử lý bề mặt.
Điều này đảm bảo rằng ròng rọc bằng thép đúc thành phẩm được thiết kế như một bộ phận tích hợp của hệ thống xử lý dây chứ không phải là một bộ phận quay biệt lập..
6. Yêu cầu chất lượng chính đối với ròng rọc thép đúc
Yêu cầu chất lượng đối với ròng rọc thép đúc được thúc đẩy bởi sự an toàn, độ tin cậy, và cuộc sống phục vụ. Những điều sau đây là cần thiết.
Chứng nhận vật liệu. Thành phần hóa học và tính chất cơ học phải được xác minh và ghi lại. Giấy chứng nhận phân tích và báo cáo thử nghiệm cơ học phải đi kèm với từng lô sản xuất.
Độ bền bên trong. Vật đúc phải không có các khuyết tật có hại như độ xốp co ngót, Độ xốp khí, sự bao gồm, và vết nứt. Kiểm tra không phá hủy được sử dụng để xác minh chất lượng bên trong.
Độ chính xác kích thước. Hồ sơ rãnh, kích thước lỗ khoan, độ đồng tâm, Runout, và kích thước rãnh then phải đáp ứng yêu cầu bản vẽ. Báo cáo kiểm tra kích thước nên được cung cấp.
Chất lượng bề mặt. Bề mặt rãnh và lỗ khoan phải không có khuyết tật có thể làm hỏng cáp hoặc gây lệch trục. Độ nhám bề mặt phải được đo và ghi lại.
Xác minh xử lý nhiệt. Kiểm tra độ cứng và, nơi cần thiết, kiểm tra vi cấu trúc xác nhận rằng xử lý nhiệt đã được thực hiện chính xác.
Kiểm tra tải. Đối với các ứng dụng quan trọng, thử nghiệm tải bằng chứng hoặc thử nghiệm phá hủy có thể được yêu cầu để xác minh độ bền và độ an toàn.
7. Các ứng dụng của ròng rọc thép đúc tùy chỉnh
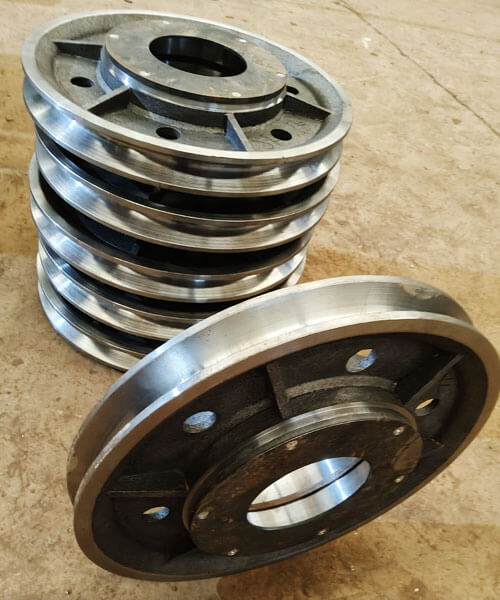
Cần cẩu và thiết bị nâng
Cầu trục là một trong những ứng dụng quan trọng nhất của ròng rọc thép đúc.
Ròng rọc trong hệ thống nâng liên tục truyền tải từ dây cáp đến trục hoặc cụm ổ trục và có thể chịu tải va đập trong quá trình nâng, hạ thấp, gia tốc, và dừng lại.
Ròng rọc thép đúc tùy chỉnh được sử dụng trong:
- Cần cẩu trên không
- Cổng trục
- Cần cẩu di động
- Cẩu tháp
- Cần cẩu cảng
- Khối cầu trục và cụm móc
- Hệ thống tời và tời
Đối với ứng dụng cần cẩu, hồ sơ rãnh, mối quan hệ đường kính puly với đường kính dây, khoan, và tính toàn vẹn của cấu trúc phải phù hợp với hệ thống nâng.
Thiết bị khai thác
Máy móc khai thác mỏ đặt ra các điều kiện đặc biệt khắc nghiệt đối với các bộ phận cơ khí do tải trọng cao, bụi mài mòn, sự va chạm, hoạt động liên tục, và môi trường bảo trì khó khăn.
Ròng rọc và ròng rọc bằng thép đúc có thể được sử dụng trong thiết bị nâng, hệ thống xử lý dây thừng, băng tải, và các máy móc hạng nặng khác.
Trong các ứng dụng liên quan đến va đập và mài mòn nghiêm trọng, lựa chọn vật liệu và độ cứng bề mặt có thể trở nên đặc biệt quan trọng.
Thiết bị xây dựng và xử lý vật liệu
Máy móc xây dựng thường kết hợp hệ thống ròng rọc để nâng hạ, định vị, sự căng thẳng, hoặc chuyển hướng dây cáp.
Các ứng dụng điển hình bao gồm:
- Palăng xây dựng
- Hệ thống xử lý vật liệu
- tời
- Phụ kiện nâng
- Hệ thống dẫn cáp
- Máy móc xử lý chuyên dụng
Đúc tùy chỉnh đặc biệt hữu ích khi ròng rọc tiêu chuẩn không thể đáp ứng được kích thước hoặc cấu hình lắp đặt cần thiết.
Thiết bị hàng hải và ngoài khơi
Môi trường biển và ngoài khơi kết hợp tải trọng cơ học với độ ẩm, tiếp xúc với nước mặn, ăn mòn, và quyền truy cập hạn chế để bảo trì.
Ròng rọc bằng thép đúc tùy chỉnh có thể được kết hợp vào:
- Cần cẩu biển
- Thiết bị nâng ngoài khơi
- Tời tàu
- Hệ thống neo đậu
- Máy móc trên boong
- Thiết bị xử lý cáp và dây thừng
Đối với những ứng dụng này, vật liệu và hệ thống chống ăn mòn phải được lựa chọn theo môi trường biển thực tế.
Thép đúc không gỉ có thể được xem xét khi khả năng chống ăn mòn là yêu cầu chính.
Thiết bị dầu khí
Thiết bị dầu khí có thể khiến puli và puli chịu tải cao, rung động, bầu không khí ăn mòn, và chu kỳ hoạt động liên tục.
Các thành phần thép đúc tùy chỉnh có thể được sử dụng để nâng, cẩu, và thiết bị xử lý vật liệu chuyên dụng.
Trường hợp ứng dụng quan trọng về mặt an toàn, đặc điểm kỹ thuật vật liệu, Yêu cầu NDT, xử lý nhiệt, và khả năng truy xuất nguồn gốc cần được xác định trước.
Máy móc công nghiệp
Ròng rọc tùy chỉnh cũng được sử dụng trong các thiết bị công nghiệp cho:
- Định tuyến cáp
- Hệ thống căng thẳng
- Tời nâng
- Hệ thống băng tải
- Thiết bị truyền dẫn chuyên dụng
- Máy xử lý tự động
Ưu điểm chính của thiết kế tùy chỉnh là ròng rọc có thể được phát triển xung quanh giao diện thiết bị hoàn chỉnh thay vì buộc thiết bị phải chứa ròng rọc tiêu chuẩn..
8. Ưu điểm cốt lõi của ròng rọc thép đúc chính xác
Ròng rọc thép đúc chính xác cung cấp một số lợi thế so với các lựa chọn thay thế.
- Độ bền và độ dẻo dai cao: Thép đúc có thể chịu được tải trọng lớn, sự va chạm, và mệt mỏi tốt hơn so với gang hoặc nhôm.
- Thiết kế linh hoạt: Đúc cho phép hình dạng phức tạp, Các tính năng tích hợp, và phân phối vật liệu tối ưu.
- Hình dạng gần net: Đúc làm giảm thời gian gia công và lãng phí vật liệu so với chế tạo từ tấm hoặc thanh.
- Tính hàn: Thép đúc có thể được hàn và sửa chữa, không giống như gang.
- Khả năng mở rộng: Đúc là kinh tế cho cả hoạt động sản xuất nhỏ và lớn, và đối với những ròng rọc rất lớn khó chế tạo.
- Chất lượng nhất quán: Một quy trình đúc được kiểm soát tạo ra các đặc tính và kích thước có thể lặp lại.
- Tùy chỉnh: Hợp kim, xử lý nhiệt, và gia công có thể được điều chỉnh cho phù hợp với ứng dụng.
- Hiệu quả chi phí: Đối với nhiều ứng dụng, ròng rọc thép đúc cung cấp sự kết hợp tốt nhất giữa hiệu suất và tổng chi phí.
9. Ròng rọc thép đúc và ròng rọc gang
Ròng rọc bằng thép đúc và gang đều có thể được sản xuất bằng cách đúc, nhưng hành vi máy móc của họ, chống va đập, khả năng chịu tải, và điều kiện sử dụng điển hình khác nhau đáng kể.
| Đặc điểm cốt lõi | Ròng rọc thép đúc | Ròng rọc gang |
| Sức mạnh | Độ bền kéo và năng suất cao; thích hợp cho các thành phần chịu tải nặng | Nói chung thấp hơn, đặc biệt đối với gang xám |
| độ dẻo dai | Độ dẻo dai cao và khả năng chống sốc tốt hơn | Độ dẻo dai thấp hơn; sắt xám tương đối giòn |
| Chống va đập | Tuyệt vời cho tải lặp đi lặp lại hoặc đột ngột | Hạn chế trong điều kiện tác động nghiêm trọng |
| độ dẻo | Khả năng biến dạng dẻo đáng kể trước khi gãy | Thấp cho gang xám; phụ thuộc nhiều vào cấp bậc |
| Hiệu suất mệt mỏi | Nói chung tốt hơn cho tải theo chu kỳ và động | Hạn chế hơn, đặc biệt là nơi tồn tại nồng độ ứng suất |
| Chống mài mòn | Có thể được cải thiện thông qua lựa chọn hợp kim và xử lý nhiệt | Tốt ở một số loại gang, đặc biệt là trong điều kiện trượt hoặc mài mòn ổn định |
Khả năng gia công |
Tốt, nhưng hợp kim cứng hơn có thể yêu cầu gia công CNC có kiểm soát | Nói chung là xuất sắc, đặc biệt đối với gang xám |
| Khả năng đúc | Thích hợp cho phức tạp, hình học chịu tải tích hợp | Khả năng đúc tuyệt vời và phù hợp với hình dạng phức tạp |
| Xử lý nhiệt | Có thể được bình thường hóa, ủ, dập tắt và nóng nảy, hoặc bề mặt cứng tùy theo cấp | Các lựa chọn xử lý nhiệt phụ thuộc nhiều vào loại sắt và thường hạn chế hơn đối với sắt xám |
| Dịch vụ hạng nặng | Rất phù hợp với cần cẩu, Khai thác, tời, và máy móc hạng nặng | Phù hợp hơn với điều kiện tải nhẹ hơn hoặc ổn định hơn |
| Hành vi gãy xương | Chịu được tình trạng quá tải và va đập tốt hơn trước khi gãy xương | Dễ bị gãy giòn hơn khi bị sốc quá mức |
| Chi phí vật liệu | Nói chung cao hơn | Nói chung thấp hơn |
| Lợi thế cốt lõi tốt nhất | Sức mạnh, sự dẻo dai, và độ tin cậy dưới tải đòi hỏi khắt khe | Hiệu quả chi phí, khả năng đúc, và khả năng gia công |
10. Tại sao chọn DEZE làm nhà sản xuất ròng rọc thép đúc tùy chỉnh của bạn?
Công nghệ NÀY cung cấp sản xuất ròng rọc thép đúc tùy chỉnh từ đúc chính xác đến gia công CNC và kiểm tra lần cuối, cho phép thành phần hoàn chỉnh được phát triển và sản xuất trong quy trình sản xuất tích hợp.
Phương pháp sản xuất của chúng tôi bắt đầu bằng việc xem xét kỹ thuật và lựa chọn vật liệu, tiếp theo là phát triển mẫu, làm khuôn, nấu chảy và đổ thép có kiểm soát, hóa rắn, xử lý nhiệt, gia công chính xác, và kiểm tra chất lượng.
Hệ thống vật liệu thép đúc khác nhau có thể được lựa chọn theo tải trọng làm việc, điều kiện tác động, nhiệt độ, mặc, và tiếp xúc với sự ăn mòn.
Trường hợp cần thiết, quy trình sản xuất có thể kết hợp việc xác minh độ cứng và NDT thích hợp, bao gồm cả PT, MT, UT, hoặc RT, theo đặc điểm kỹ thuật thành phần.
Mục tiêu không chỉ đơn giản là cung cấp vật liệu đúc thô. Đó là cung cấp một ròng rọc tùy chỉnh đã hoàn thiện với các đặc tính vật liệu được kiểm soát, hình học chức năng chính xác, gia công nhất quán, và tài liệu chất lượng có thể truy nguyên.
11. Phần kết luận
Ròng rọc bằng thép đúc tùy chỉnh là các bộ phận được thiết kế cho các ứng dụng có khả năng chịu tải, chống va đập, Hiệu suất mặc, Độ chính xác kích thước, và độ tin cậy lâu dài là quan trọng.
Hiệu suất của chúng phụ thuộc vào chất lượng kết hợp của vật liệu, vật đúc, xử lý nhiệt, gia công, và kiểm tra.
Đúc chính xác cung cấp một lộ trình hiệu quả để tạo ra hình dạng ròng rọc phức tạp với cấu trúc trục và ròng rọc tích hợp đồng thời giảm gia công không cần thiết.
Gia công CNC tiếp theo sẽ thiết lập các kích thước quan trọng của rãnh cáp, khoan, rãnh then, trung tâm, và bề mặt lắp đặt.
Xử lý nhiệt sau đó có thể cung cấp sự cân bằng về sức mạnh cần thiết, độ cứng, và độ dẻo dai, trong khi kiểm tra xác nhận tính toàn vẹn của vật đúc và độ chính xác về kích thước.
Cho cần cẩu, Khai thác, sự thi công, hàng hải, ngoài khơi, dầu khí, và ứng dụng máy móc công nghiệp, nên chọn ròng rọc chính xác theo thông số kỹ thuật của dây, điều kiện tải, môi trường hoạt động, và yêu cầu kỹ thuật áp dụng.
Một ròng rọc bằng thép đúc được thiết kế phù hợp không chỉ đơn giản là một bánh xe có rãnh; nó là một bộ phận chịu tải mà hình dạng và tình trạng vật liệu của nó ảnh hưởng trực tiếp đến độ tin cậy của hệ thống xử lý cáp hoàn chỉnh..
Câu hỏi thường gặp
Sự khác biệt giữa ròng rọc thép đúc và gang?
Thép đúc có độ bền và độ dẻo dai cao hơn và có thể hàn được.
Gang rẻ hơn và dễ gia công hơn nhưng giòn hơn và không dễ hàn.
Biên dạng rãnh của ròng rọc là gì?
Biên dạng rãnh là hình dạng của rãnh đặt dây hoặc cáp.
Nó phải phù hợp với đường kính và kết cấu của dây để đảm bảo chỗ ngồi thích hợp, giảm thiểu hao mòn, và ngăn chặn sự trật bánh.
Tại sao xử lý nhiệt lại quan trọng đối với ròng rọc thép đúc?
Xử lý nhiệt kiểm soát sức mạnh, độ cứng, sự dẻo dai, và ứng suất dư. Nó đảm bảo ròng rọc có thể chịu được tải trọng dịch vụ mà không bị hỏng sớm.
Chất lượng ròng rọc được xác minh như thế nào?
Chất lượng được xác minh thông qua chứng nhận vật liệu, Kiểm tra kích thước, Thử nghiệm không phá hủy (thuốc nhuộm thâm nhập, hạt từ tính, siêu âm, chụp X-quang), kiểm tra độ cứng, và kiểm tra tải khi cần thiết.
Ròng rọc thép đúc có thể sửa chữa được không?
Đúng. Thép đúc có thể được hàn và sửa chữa, không giống như gang. Việc sửa chữa phải được thực hiện bởi thợ hàn có trình độ sử dụng các quy trình đã được phê duyệt.
Bề mặt hoàn thiện nào là cần thiết cho rãnh ròng rọc?
Độ hoàn thiện cần thiết phụ thuộc vào loại dây, điều kiện hoạt động, và đặc điểm kỹ thuật thiết kế.
Một rãnh được gia công xung quanh RA 1.6-3,2 m có thể thích hợp cho một số ứng dụng, nhưng không có giá trị độ nhám chung cho mọi ròng rọc.
Tại sao độ đồng tâm lại quan trọng đối với ròng rọc?
Rãnh khoan và rãnh dây phải duy trì mối quan hệ vị trí thích hợp. Độ lệch tâm hoặc lệch tâm quá mức có thể gây ra chuyển động quay không đều, dây chuyển động không ổn định, rung động, và tải không đồng đều.