
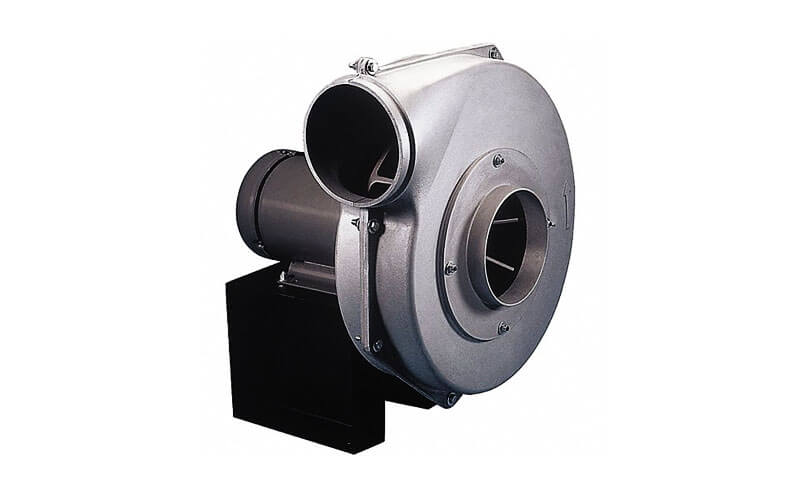
Đối với máy thổi công nghiệp, quạt ly tâm, thiết bị HVAC, hệ thống thông gió, máy xử lý không khí, và thiết bị vận chuyển chất lỏng chuyên dụng,
nhà ở thường kết hợp các tính năng phức tạp như một đường xoắn ốc, chuyển tiếp đầu vào, cửa xả, gắn ông chủ, ghế chịu lực, cổng kiểm tra, xương sườn, và giao diện kết nối tích hợp.
Việc sản xuất các tính năng này một cách kinh tế trong khi vẫn duy trì tính nhất quán về kích thước có thể là thách thức với các phương pháp chế tạo thông thường.
Vỏ máy thổi bằng nhôm đúc cung cấp giải pháp hiệu quả khi nhà sản xuất cần sự kết hợp giữa kết cấu nhẹ, chống ăn mòn, Hiệu suất nhiệt, độ cứng kết cấu, và hình học gần dạng lưới phức tạp.
Đúc nhôm cho phép vỏ được hình thành xung quanh các yêu cầu chức năng của nó thay vì được lắp ráp từ nhiều tấm chế tạo riêng biệt.
1. Vỏ máy thổi nhôm đúc là gì?
MỘT vỏ máy thổi bằng nhôm đúc là vỏ máy thổi được sản xuất bằng cách đổ hợp kim nhôm nóng chảy vào khuôn đã chuẩn bị sẵn và cho phép nó đông cứng thành hình dạng vỏ theo yêu cầu.
Sau khi truyền, thành phần thường trải qua các quá trình như tìm kiếm, xử lý nhiệt, gia công CNC, kiểm tra rò rỉ, Kiểm tra kích thước, và hoàn thiện bề mặt trước khi trở thành vỏ máy thổi hoàn thiện.
Chức năng chính của vỏ là bao quanh và dẫn hướng bánh công tác đồng thời thiết lập lối đi được kiểm soát cho môi trường chuyển động..

Trong máy thổi ly tâm, Ví dụ, không khí đi vào gần trung tâm cánh quạt, được tăng tốc hướng tâm ra ngoài nhờ các lưỡi quay, và sau đó đi vào đường xoắn ốc hoặc đường xả của nhà ở.
Hình dạng nhà ở có ảnh hưởng trực tiếp đến sự phát triển áp lực, phân phối dòng chảy, nhiễu loạn, và hiệu quả năng lượng.
Do đó, nhà ở đóng vai trò vừa là thành phần cấu trúc và một đoạn dòng khí động học.
Cấu trúc điển hình của vỏ máy thổi nhôm đúc
| Tính năng | Chức năng thiết kế điển hình |
| buồng xoắn ốc | Thu thập và dẫn không khí từ bánh công tác về phía xả |
| Mở cửa vào | Kiểm soát sự xâm nhập của không khí và giảm thiểu sự xáo trộn dòng chảy |
| Cửa xả | Kết nối máy thổi với ống dẫn hoặc thiết bị hạ lưu |
| Mặt bích lắp | Cung cấp một giao diện cứng nhắc để cài đặt |
| Gắn trùm | Chứa bu lông, ốc vít, vòng bi, cảm biến, hoặc phụ kiện |
| Gia cố xương sườn | Cải thiện độ cứng trong khi kiểm soát việc sử dụng vật liệu |
| Giao diện gia công | Cung cấp bề mặt lắp ráp và niêm phong chính xác |
| Tính năng xả hoặc kiểm tra | Tạo điều kiện bảo trì, dọn dẹp, hoặc quản lý chất lỏng |
2. Tại sao nhôm lại lý tưởng cho vỏ máy thổi
Xây dựng nhẹ
Nhôm có mật độ là 2.7 g/cm³, khoảng một phần ba so với thép (7.85 g/cm³).
Việc giảm trọng lượng này rất có ý nghĩa trong các ứng dụng trong đó vỏ máy thổi là một phần của hệ thống di động hoặc treo.
Vỏ nhôm đúc có thể 60-70% nhẹ hơn vỏ thép chế tạo tương đương.
Điều này giúp xử lý dễ dàng hơn, giảm chi phí lắp đặt, chi phí vận chuyển thấp hơn, và giảm yêu cầu hỗ trợ cấu trúc.
Tự do thiết kế và hình học phức tạp
Nhôm là một trong những kim loại dễ đúc nhất. Đoạn dòng chảy nội bộ phức tạp, hình dạng cuộn cong, bức tường mỏng, và các tính năng gắn tích hợp có thể được đúc trực tiếp, loại bỏ sự cần thiết phải chế tạo, hàn, và lắp ráp.
Sự tự do thiết kế này cho phép các kỹ sư tối ưu hóa hiệu suất khí động học của vỏ đồng thời giảm số lượng bộ phận và hoạt động lắp ráp.
Chống ăn mòn
Nhôm tự nhiên tạo thành một chất ổn định, oxit nhôm tự phục hồi (Al₂O₃) màng bảo vệ chống ăn mòn khí quyển, độ ẩm, và nhiều hóa chất.
Không giống như thép, nhôm không rỉ sét và không cần sơn hoặc mạ kẽm để chống ăn mòn trong hầu hết các môi trường.
Đối với môi trường đặc biệt hung hăng, khả năng chống ăn mòn có thể được tăng cường hơn nữa thông qua anodizing hoặc sơn tĩnh điện.
Độ dẫn nhiệt cao
Nhôm có độ dẫn nhiệt khoảng 200-210 có/(m·K), cao hơn đáng kể so với thép (45-60 có/(m·K)).
Đặc tính này rất quan trọng đối với vỏ máy thổi vì nó cho phép tản nhiệt hiệu quả từ động cơ máy thổi và luồng khí nén..
Bằng cách giảm nhiệt độ hoạt động, vỏ nhôm có thể kéo dài tuổi thọ của vòng bi, con dấu, và các thành phần khác.
Khả năng tái chế và bền vững
Nhôm là 100% có thể tái chế mà không mất tài sản. Năng lượng cần thiết để tái chế nhôm chỉ khoảng 5% trong số đó cần thiết để sản xuất nhôm nguyên sinh. Điều này làm cho nhôm trở thành sự lựa chọn bền vững về mặt môi trường cho vỏ máy thổi.
3. Các loại vỏ máy thổi nhôm đúc
Vỏ máy thổi bằng nhôm đúc có thể được phân loại theo nhiều cách, bao gồm cả cấu hình quạt gió, hình học nhà ở, kết cấu đúc, và yêu cầu ứng dụng.
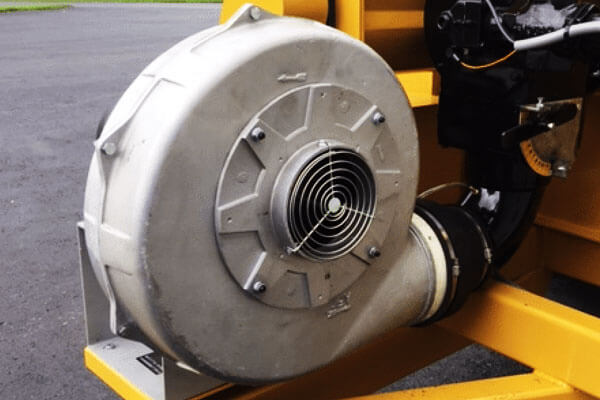
Vỏ máy thổi ly tâm
Vỏ máy thổi ly tâm là một trong những ứng dụng phổ biến nhất của nhôm đúc.
Hình học đặc trưng của chúng thường bao gồm buồng dòng hình tròn hoặc hình cuộn bao quanh bánh công tác.
Khi bánh công tác quay, không khí đi vào theo hướng trục và thoát ra theo hướng hướng tâm. Vỏ thu thập dòng chảy này và chuyển đổi một phần vận tốc thành áp suất tĩnh trong khi hướng không khí về phía cửa thoát.
Vỏ ly tâm được thiết kế tốt phải duy trì khoảng trống thích hợp xung quanh bánh công tác và cung cấp đường dẫn dòng chảy bên trong trơn tru..
Sự gián đoạn cục bộ, những thay đổi cắt ngang đột ngột, hoặc sự bất thường trên bề mặt quá mức có thể làm tăng sự nhiễu loạn và tổn thất áp suất.
Vỏ máy thổi xoắn ốc
Vỏ xoắn ốc sử dụng một đường xoắn ốc mở rộng xung quanh bánh công tác. Diện tích mặt cắt ngang thường tăng dần xung quanh ống xoắn để phù hợp với lượng không khí thu được ngày càng tăng..
Hình học này đặc biệt phù hợp với việc đúc vì hình dạng ba chiều cong có thể được tạo ra như một bộ phận tích hợp thay vì được chế tạo từ nhiều phần uốn cong và hàn.
Hình học xoắn ốc có tính ứng dụng cao. Cấu hình yêu cầu phụ thuộc vào đường kính cánh quạt, cấu hình lưỡi, tốc độ quay, tốc độ dòng chảy, tỷ lệ áp suất, và điểm vận hành.
Vỏ máy thổi cong về phía sau và cong về phía trước
Cấu hình cánh quạt khác nhau có thể yêu cầu hình dạng vỏ khác nhau.
Cánh quạt cong về phía sau thường gắn liền với hoạt động hiệu quả và đặc tính áp suất tương đối ổn định, trong khi cánh quạt cong về phía trước có thể cung cấp luồng không khí cao trong các gói nhỏ gọn.
Vỏ phải được thiết kế để bổ sung cho bánh công tác đã chọn thay vì được coi như một bộ phận độc lập.
Vỏ máy thổi tích hợp nhỏ gọn
Đối với thiết bị nhỏ gọn, vỏ máy thổi có thể tích hợp một số chức năng vào một vật đúc.
Chân gắn, giao diện động cơ, quy định về cáp hoặc cảm biến, xương sườn gia cố, và các kết nối ống dẫn có thể được kết hợp trực tiếp vào vật đúc.
Cách tiếp cận này có thể giảm độ phức tạp của việc lắp ráp và tạo ra một sản phẩm tổng thể nhỏ gọn hơn.
Vỏ máy thổi công nghiệp tùy chỉnh
Các ứng dụng công nghiệp thường yêu cầu vỏ được thiết kế theo các điều kiện vận hành cụ thể hơn là kích thước tiêu chuẩn.
Vỏ tùy chỉnh có thể kết hợp các kiểu lắp đặt khác thường, định hướng xả thải chuyên dụng, lỗ kiểm tra quá khổ, phần gia cố, hoặc giao diện cho cảm biến và thiết bị điều khiển.
4. Hợp kim nhôm để đúc vỏ máy thổi
Đối với vỏ quạt đúc, Hợp kim đúc Al-Si đặc biệt hấp dẫn vì silicon cải thiện tính lưu động và hiệu suất đúc đồng thời giúp nhà sản xuất tái tạo các đoạn cong, xương sườn, Ông chủ, và phần tường tương đối mỏng.
| Hợp kim nhôm | Ưu điểm của vỏ máy thổi | Những cân nhắc điển hình |
| A356 / A356.0 | Khả năng đúc tốt, sức mạnh cơ học, chống ăn mòn, và khả năng gia công; thích hợp cho vỏ máy thổi kết cấu | Xử lý nhiệt có thể được áp dụng khi cần độ bền và độ ổn định kích thước cao hơn |
| A357 / A357.0 | Độ bền và hiệu suất mỏi cao hơn nhiều hợp kim đúc đa năng; thích hợp cho nhà ở chịu tải nặng | Yêu cầu kiểm soát quá trình đúc và xử lý nhiệt chặt chẽ hơn và thường có chi phí vật liệu cao hơn |
| 319 / 319.0 | Khả năng đúc tốt, khả năng gia công, sức mạnh, và độ ổn định kích thước; thích hợp cho nhà ở công nghiệp phức tạp | Hàm lượng đồng mang lại độ bền hữu ích nhưng có thể làm giảm khả năng chống ăn mòn so với một số hợp kim Al-Si-Mg |
380 / 380.0 |
Tính lưu loát tuyệt vời, khả năng gia công tốt, ổn định kích thước tốt, và sản xuất kinh tế; được sử dụng rộng rãi cho các vật đúc phức tạp | Rất phù hợp với sản xuất số lượng lớn, nhưng hiệu suất cơ học và ăn mòn của nó có thể thấp hơn các hợp kim có thể xử lý nhiệt chuyên dụng |
| ADC12 | Khả năng đúc tuyệt vời, tính lưu loát, Độ chính xác kích thước, chất lượng bề mặt, và khả năng gia công; rất thích hợp cho vỏ máy thổi có thành mỏng và phức tạp | Chủ yếu được sử dụng để đúc khuôn; khả năng xử lý nhiệt và hiệu suất cơ học hạn chế hơn A356/A357 |
| AlSi10Mg | Khả năng đúc cân bằng tốt, sức mạnh, chống ăn mòn, khả năng gia công, và hiệu suất chiều | Thích hợp khi hiệu suất cơ học và tính toàn vẹn của cấu trúc quan trọng hơn chi phí đúc tối thiểu |
5. Quy trình đúc vỏ máy thổi nhôm
Quá trình đúc có ảnh hưởng lớn đến độ chính xác kích thước, chất lượng bề mặt, tính toàn vẹn cấu trúc, tự do hình học, Chi phí dụng cụ, và kinh tế sản xuất của vỏ máy thổi bằng nhôm đúc.
Đúc cát
Đúc cát là một trong những phương pháp linh hoạt nhất để sản xuất vỏ máy thổi bằng nhôm, đặc biệt khi nhà ở tương đối lớn, phức tạp về mặt hình học, hoặc sản xuất với số lượng thấp đến trung bình.
Khuôn cát được sản xuất xung quanh một mẫu tượng trưng cho hình dạng bên ngoài của vỏ.
Lõi có thể được đưa vào khi cần thiết để tạo khoang bên trong, đường dẫn khí, gắn hốc, và các tính năng khác mà khoang khuôn không thể hình thành trực tiếp.
Nhôm nóng chảy sau đó được đổ vào khuôn, được phép đông đặc, và loại bỏ sau khi làm mát.
Ưu điểm chính của đúc cát là thiết kế linh hoạt. Chi phí dụng cụ tương đối thấp, sửa đổi mẫu tương đối đơn giản, và quy trình này phù hợp với nhiều loại hợp kim nhôm và kích cỡ vỏ.
Điều này làm cho nó đặc biệt thích hợp cho các vỏ máy thổi công nghiệp tùy chỉnh, nguyên mẫu, phụ tùng thay thế, và các sản phẩm có nhu cầu hàng năm tương đối thấp.
Sự đánh đổi chính là việc đúc thường đòi hỏi nhiều quá trình xử lý hậu kỳ hơn so với các bộ phận khuôn đúc cố định hoặc khuôn đúc..
Bề mặt dạng hạt của khuôn cũng tạo ra bề mặt đúc tương đối thô, trong khi sự thay đổi kích thước bị ảnh hưởng bởi độ chính xác của mẫu, chuẩn bị khuôn, sự co lại, và hành vi hóa rắn.
Các ứng dụng điển hình bao gồm:
- Vỏ máy thổi công nghiệp lớn
- Nhà ở khối lượng thấp và tùy chỉnh
- Nguyên mẫu và các thành phần phát triển
- Nhà ở có lối đi bên trong phức tạp
- Thiết bị hạng nặng yêu cầu thiết kế đúc linh hoạt
Đúc khuôn vĩnh viễn
Đúc khuôn vĩnh viễn, còn được gọi là đúc khuôn trọng lực, sử dụng khuôn kim loại có thể tái sử dụng, thường được sản xuất từ thép hoặc gang.
Nhôm nóng chảy đi vào khoang chủ yếu dưới tác dụng của trọng lực, và khuôn được mở sau khi đông đặc để loại bỏ vật đúc.

So với đúc cát, khuôn kim loại cứng giúp kiểm soát hình học bên ngoài tốt hơn và thường tạo ra bề mặt mịn hơn và kích thước phù hợp hơn.
Dụng cụ có thể tái sử dụng cũng cho phép thời gian chu kỳ ngắn hơn và cải thiện khả năng lặp lại cho sản xuất khối lượng trung bình.
Đúc khuôn vĩnh viễn đặc biệt hiệu quả khi vỏ máy thổi có thiết kế tương đối ổn định và hình dạng của nó có thể được giải phóng khỏi khuôn kim loại mà không cần cắt xén quá mức hoặc yêu cầu lõi phức tạp.
Hạn chế chính của nó là đầu tư công cụ ban đầu cao hơn và giảm tính linh hoạt khi thay đổi thiết kế lớn.
Do đó, nhìn chung sẽ hấp dẫn hơn khi khối lượng sản xuất đủ để phân bổ chi phí dụng cụ cho số lượng bộ phận lớn hơn.
Các ứng dụng điển hình bao gồm:
- Vỏ máy thổi khối lượng trung bình
- Sản xuất OEM lặp đi lặp lại
- Vỏ yêu cầu chất lượng bề mặt được cải thiện
- Vỏ nhôm phức tạp vừa phải
- Các thành phần yêu cầu tính nhất quán về kích thước tốt hơn so với đúc cát
Đúc chết
Đúc chết áp suất cao (HPDC) ép nhôm nóng chảy vào khuôn thép chính xác ở tốc độ và áp suất cao.
Làm đầy và đông đặc nhanh chóng cho phép sản xuất các sản phẩm phức tạp, các thành phần có thành mỏng có độ lặp lại cao và chất lượng bề mặt tuyệt vời.
Đối với vỏ máy thổi nhỏ gọn, đúc khuôn có thể tích hợp nhiều tính năng—bao gồm gắn ông chủ, xương sườn, mặt bích, trùm vít, và tính năng kết nối—thành một thành phần duy nhất.
Điều này làm giảm số lượng hoạt động thứ cấp và có thể cải thiện đáng kể hiệu quả sản xuất ở khối lượng lớn.
Đúc khuôn đặc biệt phù hợp với các hợp kim như ADC12 và các hợp kim nhôm đúc khác mang lại tính lưu động tốt và hiệu suất làm đầy khuôn.
Tuy nhiên, quá trình này đòi hỏi đầu tư công cụ đáng kể. Độ xốp của khí cũng có thể trở thành mối lo ngại vì không khí có thể bị giữ lại trong quá trình nạp khí ở tốc độ cao..
Điều này đặc biệt quan trọng khi vỏ đòi hỏi độ kín áp suất hoặc gia công rộng rãi..
Thiết kế quy trình, hỗ trợ chân không, hệ thống tràn, tối ưu hóa cổng, và do đó có thể cần đến các khoản phụ cấp gia công thích hợp.
Các ứng dụng điển hình bao gồm:
- Vỏ máy thổi công suất lớn
- Vỏ nhỏ gọn và nhẹ
- Thiết kế tường mỏng
- Thiết bị làm mát điện tử và HVAC
- Linh kiện chuyển động không khí trong ô tô và công nghiệp
Đúc áp suất thấp
Đúc áp suất thấp (LPDC) Đổ đầy khuôn kim loại bằng cách tạo áp suất có kiểm soát lên nhôm nóng chảy thay vì chỉ dựa vào trọng lực.
Kiểu làm đầy tương đối nhẹ nhàng và được kiểm soát có thể cải thiện độ ổn định của dòng kim loại và giảm nhiễu loạn so với phương pháp làm đầy áp suất cao thông thường.
Quá trình này đặc biệt hấp dẫn khi nhà ở đòi hỏi sự kết hợp của Hình học phức tạp, tính toàn vẹn cấu trúc, tính nhất quán về chiều, và độ xốp giảm.
Đúc áp suất thấp cũng có thể thuận lợi cho các bộ phận yêu cầu độ kín áp suất vì các điều kiện làm đầy và hóa rắn được kiểm soát có thể giúp giảm một số khuyết tật bên trong khi quy trình được thiết kế đúng cách.
So sánh với HPDC, Tuy nhiên, LPDC thường có tỷ lệ sản xuất thấp hơn và yêu cầu thiết bị và dụng cụ chuyên dụng.
Do đó, nó chiếm vị trí trung gian giữa đúc trọng lực thông thường và đúc khuôn áp suất cao về mặt kinh tế sản xuất và hiệu suất đúc..
Các ứng dụng điển hình bao gồm:
- Vỏ máy thổi có tính toàn vẹn cao
- Các bộ phận xử lý không khí nhạy cảm với áp suất
- Linh kiện ô tô và vận tải
- Nhà ở kết cấu phức tạp
- Trung bình- để sản xuất khối lượng lớn
Đúc đầu tư
Đúc đầu tư, hoặc đúc sáp bị mất, sử dụng các mẫu sáp và vỏ gốm có thể sử dụng được để tái tạo các hình học có độ phức tạp cao.
Sau khi loại bỏ sáp, nhôm nóng chảy được đưa vào khuôn gốm.
Ưu điểm chính là khả năng tái tạo hình học phức tạp, chi tiết đẹp, các phần mỏng, và chuyển tiếp phức tạp với giới hạn dòng chia tay tương đối ít.
Điều này có thể có giá trị đối với vỏ máy thổi chuyên dụng, nơi việc xây dựng khuôn thông thường sẽ yêu cầu nhiều lõi hoặc các bộ phận riêng biệt..
Đúc đầu tư cũng có thể làm giảm lượng vật liệu phải loại bỏ trong quá trình gia công tiếp theo vì quá trình đúc có thể tiếp cận hình dạng cuối cùng chặt chẽ hơn.
Nhược điểm của nó chủ yếu là về mặt kinh tế. Sản xuất hoa văn, chuẩn bị vỏ gốm, kiệt sức, và các hoạt động đúc tốn nhiều công sức hơn và thường đắt hơn so với đúc cát hoặc đúc khuôn thông thường.
Do đó, nó phù hợp nhất khi độ phức tạp hình học hoặc các yêu cầu về kích thước phù hợp với chi phí bổ sung.
Các ứng dụng điển hình bao gồm:
- Vỏ máy thổi có độ chính xác vừa và nhỏ
- Hình học dòng chảy rất phức tạp
- Thiết bị công nghiệp chuyên dụng
- Nguyên mẫu và các thành phần khối lượng thấp
- Nhà ở yêu cầu sản xuất gần dạng lưới
6. Từ quá trình đúc đến vỏ máy thổi hoàn thiện
Sản xuất vỏ máy thổi nhôm đúc chất lượng cao không chỉ đơn giản là đổ nhôm nóng chảy vào khuôn.
Thành phần cuối cùng là kết quả của dây chuyền sản xuất được kiểm soát tích hợp thiết kế kỹ thuật, lựa chọn quá trình đúc, dụng cụ, tan chảy và đổ, xử lý nhiệt, gia công, hoàn thiện, và kiểm tra.
Thiết kế và kỹ thuật
Quá trình sản xuất bắt đầu bằng việc xem xét mô hình CAD 3D của vỏ máy thổi, bản vẽ kỹ thuật, điều kiện hoạt động, và yêu cầu chức năng.
Các kỹ sư đánh giá dòng chảy bên trong của nhà ở, Độ dày tường, kết cấu lắp đặt, giao diện mặt bích, xương sườn gia cố, Ông chủ, và các tính năng quan trọng khác.
Thiết kế sau đó được tối ưu hóa cho Thiết kế cho khả năng sản xuất (DFM).
Góc nghiêng thích hợp, phần tường đồng nhất, phi lê, phụ cấp gia công, và sự chuyển tiếp giữa các vùng dày và mỏng giúp giảm các khuyết tật đúc và đơn giản hóa quá trình gia công tiếp theo.
Đối với nhà ở phức hợp, mô phỏng đúc có thể được sử dụng để đánh giá sự điền đầy kim loại nóng chảy, hóa rắn, sự co lại, Độ dốc nhiệt, và độ xốp tiềm ẩn trước khi chế tạo dụng cụ.
Phần mềm mô phỏng như ProCAST hoặc các hệ thống tương đương có thể giúp các kỹ sư tối ưu hóa hệ thống cổng và cấp liệu cũng như xác định trước các khu vực có rủi ro cao.
Sản xuất dụng cụ và khuôn mẫu
Sau khi thiết kế đúc đã được hoàn thành, dụng cụ được sản xuất theo quy trình đúc đã chọn.
Vì đúc cát, các mẫu và hộp lõi được tạo ra để xác định hình dạng bên ngoài và bên trong.
Lõi có thể được yêu cầu cho các đoạn dòng chảy kín hoặc các khoang không thể được tạo hình trực tiếp bằng khuôn.
Vì khuôn vĩnh viễn và đúc khuôn, khuôn kim loại chính xác được sản xuất, nói chung là từ thép công cụ phù hợp.
Khuôn kết hợp hình học khoang, bề mặt chia tay, Hệ thống giao phối, tính năng phun, và các yếu tố khác cần thiết cho quá trình sản xuất lặp lại.
Vì đúc đầu tư, dụng cụ phun sáp được sản xuất để tạo ra các mẫu sáp dùng một lần với hình dạng cần thiết.
Độ chính xác của dụng cụ rất quan trọng vì các lỗi kích thước được đưa ra ở giai đoạn này có thể được chuyển trực tiếp sang mỗi lần đúc tiếp theo..
Chuẩn bị khuôn và sản xuất đúc
Quá trình đúc thực tế thay đổi tùy theo công nghệ đã chọn, nhưng mục tiêu vẫn như cũ: lấp đầy khuôn hoàn toàn đồng thời giảm thiểu nhiễu loạn, bẫy khí, sự hình thành oxit, sự co lại, và các khuyết tật đúc khác.
Trong đúc cát, khuôn được lắp ráp với các lõi và hệ thống cổng cần thiết trước khi đưa nhôm nóng chảy vào. Trong khuôn đúc vĩnh viễn, khuôn tái sử dụng được làm sạch và làm nóng trước khi đổ.
Để đúc khuôn áp suất cao, kim loại được bơm nhanh vào khuôn dưới áp suất được kiểm soát, trong khi đúc áp suất thấp sử dụng áp suất khí được kiểm soát để đưa nhôm vào khuôn.
Trong quá trình sản xuất, các thông số quan trọng như nhiệt độ kim loại, nhiệt độ khuôn, hành vi lấp đầy, áp lực , Thời gian chu kỳ, và điều kiện làm mát phải duy trì trong cửa sổ quy trình đã thiết lập.
Kiểm soát quy trình nhất quán là điều cần thiết để duy trì chất lượng đúc từ lô sản xuất này sang lô sản xuất khác.
Làm sạch và đúc
Sau khi hóa rắn, vỏ máy thổi được lấy ra khỏi khuôn và trải qua chuẩn bị và làm sạch.
Cổng, người chạy bộ, tăng, và kim loại dư thừa được loại bỏ bằng cưa, cắt, mài, hoặc các phương pháp thích hợp khác. Vật liệu flash và parting-line cũng được loại bỏ khi cần thiết.
Bề mặt vật đúc sau đó có thể được làm sạch bằng cách phun bi, nhào lộn, hoặc các phương pháp làm sạch cơ học khác.
Các lối đi bên trong cần được chú ý đặc biệt vì cát còn sót lại, vật liệu cốt lõi, oxit, hoặc các hạt rời có thể cản trở cụm quạt gió hoặc làm ô nhiễm luồng khí vận hành.
Ở giai đoạn này, vật đúc được kiểm tra bằng mắt để phát hiện các khuyết tật rõ ràng như vết nứt, Misruns, đóng cửa lạnh, độ xốp quá mức, sự bao gồm, và những bất thường trên bề mặt.
Xử lý nhiệt
Xử lý nhiệt phụ thuộc vào hợp kim nhôm được chọn và các tính chất cơ học cần thiết.
Đối với các hợp kim có thể xử lý nhiệt như A356 và A357, một chu trình xử lý nhiệt được kiểm soát có thể cải thiện đáng kể sức mạnh, độ cứng, Hiệu suất mệt mỏi, và độ ổn định kích thước.
Phương pháp xử lý loại T6 điển hình bao gồm xử lý bằng dung dịch, làm mát nhanh, và lão hóa nhân tạo. Trong quá trình xử lý dung dịch, các nguyên tố hợp kim được đưa vào dung dịch rắn.
Làm nguội vẫn giữ được cấu trúc siêu bão hòa mong muốn, trong khi lão hóa nhân tạo thúc đẩy lượng mưa được kiểm soát làm tăng độ bền cơ học.
Gia công CNC
Sau khi đúc và, nơi cần thiết, xử lý nhiệt, các bề mặt quan trọng được gia công theo kích thước cuối cùng của chúng.
Phay CNC thường được sử dụng để sản xuất chính xác mặt gắn, bề mặt mặt bích, và mặt phẳng tham chiếu. Khoan tạo lỗ lắp và cố định chính xác, trong khi chạm sẽ tạo ra các giao diện theo luồng.
Có thể sử dụng lỗ khoan cho các lỗ liên quan đến ổ trục và các chi tiết hình trụ khác yêu cầu đường kính và độ thẳng hàng được kiểm soát. Việc doa có thể được áp dụng khi cần có dung sai lỗ chặt hơn.
Chiến lược gia công phải dựa trên cấu trúc chuẩn đã được thiết lập của vỏ.
Điều này đảm bảo rằng các tính năng quan trọng duy trì mối quan hệ vị trí chính xác thay vì chỉ đạt được dung sai kích thước riêng lẻ của chúng..
Đối với vỏ máy thổi phức tạp, Gia công CNC nhiều trục có thể giảm số lượng thiết lập và cải thiện độ chính xác vị trí của các tính năng được kết nối với nhau.
Xử lý bề mặt và hoàn thiện cuối cùng
Sau khi gia công, vỏ có thể được xử lý bề mặt bảo vệ hoặc trang trí tùy thuộc vào môi trường hoạt động của nó.
Các tùy chọn phổ biến bao gồm sơn tĩnh điện, bức vẽ, anod hóa, và lớp phủ chuyển hóa hóa học.
Trước khi phủ, bề mặt phải được làm sạch và chuẩn bị đúng cách để đảm bảo độ bám dính đầy đủ và độ phủ phù hợp.
Nơi liên quan đến việc bịt kín hoặc bề mặt lắp ráp chính xác, có thể cần phải che phủ để ngăn sự tích tụ lớp phủ thay đổi các kích thước quan trọng.
Kiểm tra lần cuối và phát hành
Giai đoạn cuối cùng xác minh rằng vỏ máy thổi đã hoàn thiện phù hợp với thông số kỹ thuật.
Việc kiểm tra có thể bao gồm:
- Đo kích thước bằng CMM hoặc máy đo chính xác
- Đường kính lỗ khoan và kiểm tra vị trí
- Kiểm tra độ phẳng và độ vuông góc
- Đo độ nhám bề mặt
- Kiểm tra trực quan
- Xác minh vật liệu và xử lý nhiệt
- Kiểm tra khuyết tật đúc khi cần thiết
- Kiểm tra độ dày lớp phủ và độ bám dính
Đối với các thành phần quan trọng, Có thể kết hợp tia X hoặc các phương pháp kiểm tra không phá hủy khác để đánh giá tính toàn vẹn của vật đúc bên trong.
Nhà ở hoàn thiện chỉ được phát hành sau khi chất lượng đúc của nó, tình trạng cơ khí, Độ chính xác kích thước, xử lý bề mặt, và giao diện chức năng đã được xác minh.
7. Tính năng gia công và chính xác CNC
gia công CNC là điều cần thiết để đạt được dung sai chặt chẽ và các tính năng chính xác cần thiết cho hiệu suất vỏ máy thổi.
Các tính năng gia công quan trọng
lỗ khoan yêu cầu đường kính và độ tròn chính xác để đảm bảo sự phù hợp và căn chỉnh vòng bi. Bánh xe thổi phải chạy đúng để tránh rung, ồn. Tiêu biểu, lỗ ổ trục được gia công với dung sai ± 0,01-0,02 mm.
Bề mặt lắp đặt chẳng hạn như mặt gắn động cơ, bề mặt gắn chân, và mặt bích yêu cầu độ phẳng và độ song song để đảm bảo lắp ráp và căn chỉnh phù hợp. Yêu cầu về độ phẳng điển hình là 0.05-0.1 mm.
Lỗ chốt chốt được sử dụng để xác định vị trí chính xác trong quá trình lắp ráp. Những lỗ này thường được doa với dung sai ± 0,01-0,02 mm.
Lỗ ren được yêu cầu cho ốc vít. Khai thác đảm bảo hình thức và vị trí chủ đề chính xác.
Niêm phong bề mặt chẳng hạn như rãnh vòng chữ O và bề mặt đệm yêu cầu bề mặt hoàn thiện mịn (Ra 1,6 µm) để đảm bảo con dấu kín rò rỉ.
Trình tự gia công
Trình tự gia công điển hình cho vỏ máy thổi bắt đầu bằng gia công thô để loại bỏ phần lớn vật liệu.
Tiếp theo là gia công tinh các tính năng quan trọng để đạt được dung sai yêu cầu và độ bóng bề mặt.. Cuối cùng, các thao tác ren và ren được thực hiện để hoàn thiện phần vỏ.
8. Hoàn thiện bề mặt và bảo vệ chống ăn mòn
Xử lý bề mặt Tùy chọn
Diễn viên bề mặt được để lại như đúc từ xưởng đúc. Đây là lựa chọn có chi phí thấp nhất và phù hợp cho các ứng dụng ẩn, môi trường công nghiệp, và các ứng dụng không ăn mòn.
Bắn nổ làm sạch bề mặt và chuẩn bị cho bước hoàn thiện tiếp theo. Phun bi bằng vật liệu thép hoặc gốm loại bỏ cặn cát và cặn oxit, cải thiện độ sạch bề mặt, và tạo ra một lớp sơn mờ đồng đều.
Anodizing tạo ra một khó khăn, lớp oxit chống ăn mòn. Anod hóa axit sunfuric (Loại II) tạo ra một 5-25 Lớp phủ µm có độ cứng khoảng 250-400 HV, cung cấp khả năng chống ăn mòn tốt và hoàn thiện thẩm mỹ.
Anodizing cứng (Loại III) tạo ra một 25-75 Lớp phủ µm có độ cứng khoảng 600-800 HV, cung cấp khả năng chống ăn mòn tuyệt vời, chống mài mòn, và độ cứng.
Sơn tĩnh điện cung cấp một độ dày, bền bỉ, và lớp phủ hữu cơ trang trí.
Ứng dụng phun tĩnh điện được theo sau bởi quá trình xử lý bằng lò, sản xuất một 60-120 Lớp phủ µm có khả năng chống ăn mòn tuyệt vời. Sơn tĩnh điện thích hợp cho ngoài trời, ăn mòn, và các ứng dụng rửa trôi.
Bức vẽ cung cấp một lớp phủ chi phí tương đối thấp. Ứng dụng phun được theo sau bởi sấy khô hoặc bảo dưỡng, sản xuất một 20-50 lớp phủ µm. Tranh phù hợp cho trong nhà, ứng dụng chi phí thấp.
Lớp phủ điện di cung cấp một mỏng, lớp phủ hữu cơ đồng nhất. Ngâm trong bể sơn với dòng điện một chiều sẽ tạo ra 10-25 Lớp phủ µm có khả năng chống ăn mòn tuyệt vời và độ bóng cao.
9. Các ứng dụng của vỏ máy thổi nhôm đúc tùy chỉnh
Vỏ máy thổi bằng nhôm đúc tùy chỉnh được sử dụng rộng rãi trong các thiết bị yêu cầu kết cấu nhẹ, hình học luồng không khí phức tạp, độ cứng kết cấu, và khả năng chống ăn mòn.
Hệ thống HVAC và thông gió
Các ứng dụng điển hình bao gồm quạt ly tâm, đơn vị xử lý không khí, thiết bị thông gió thương mại, hệ thống xả công nghiệp, và hệ thống chuyển động không khí chuyên dụng.
Máy thổi và thiết bị xử lý công nghiệp
Vỏ quạt gió tùy chỉnh được sử dụng trong hệ thống thu gom bụi, thiết bị sấy, hệ thống vận chuyển khí nén, máy móc đóng gói, và các thiết bị xử lý công nghiệp khác đòi hỏi luồng không khí liên tục.
Hệ thống ô tô và xe điện
Các ứng dụng điển hình bao gồm máy thổi HVAC, hệ thống làm mát pin, bộ phận làm mát động cơ điện, làm mát điện tử công suất, và thiết bị quản lý không khí phụ trợ.
Thiết bị năng lượng và năng lượng
Vỏ quạt bằng nhôm đúc được sử dụng trong hệ thống làm mát máy phát điện, thiết bị lưu trữ năng lượng, hệ thống pin nhiên liệu, tủ điện, và các ứng dụng quản lý nhiệt khác.
Quản lý điện tử và nhiệt
Các ứng dụng điển hình bao gồm làm mát điện tử công suất, thiết bị liên lạc, hệ thống điều khiển công nghiệp, vỏ thiết bị, và các cụm quản lý nhiệt nhỏ gọn.
Thiết bị y tế và phòng thí nghiệm
Ứng dụng bao gồm thiết bị thông gió, hệ thống không khí phòng thí nghiệm, đơn vị lọc, thiết bị chân không, và các thiết bị chuyên dụng khác yêu cầu quản lý luồng khí nhỏ gọn và đáng tin cậy.
Máy nông nghiệp và xây dựng
Vỏ máy thổi bằng nhôm đúc có thể được sử dụng trong hệ thống không khí động cơ, thông gió cabin, làm mát thiết bị, hệ thống kiểm soát bụi, và thiết bị luồng không khí phụ trợ hoạt động trong điều kiện môi trường đòi hỏi khắt khe.
Thiết bị hàng hải và chuyên dụng
Các ứng dụng điển hình bao gồm thông gió hàng hải, làm mát máy móc, hệ thống xử lý không khí trên tàu, và thiết bị thổi được thiết kế riêng cho môi trường ăn mòn hoặc không gian hạn chế.
10. Nhôm đúc vs. Vỏ máy thổi bằng thép chế tạo
| Tiêu chí | Nhôm đúc | Thép chế tạo |
| Cân nặng | Ánh sáng (2.7 g/cm³) | Nặng (7.85 g/cm³) |
| Chống ăn mòn | Xuất sắc (tự bảo vệ) | Nghèo (yêu cầu sơn/phủ) |
| Thiết kế linh hoạt | Rất cao (hình dạng phức tạp) | Vừa phải (hạn chế chế tạo) |
| Yêu cầu lắp ráp | Tối thiểu (tính năng không thể thiếu) | Cao (hàn, buộc chặt) |
| Bề mặt hoàn thiện | Tốt (như đúc; có thể được cải thiện) | Vừa phải (yêu cầu hoàn thiện) |
| Hiệu suất khí động học | Xuất sắc (bề mặt bên trong mịn) | Tốt (mối hàn và đường nối) |
| Trị giá (khối lượng thấp) | Cao (dụng cụ) | Thấp (chế tạo) |
| Trị giá (khối lượng trung bình) | Vừa phải | Cao (nhân công) |
| Trị giá (khối lượng lớn) | Thấp (vật đúc) | Rất cao (nhân công) |
| thời gian dẫn (dụng cụ) | 6-12 tuần | 1-2 tuần |
| Tính hàn | Tốt (cẩn thận) | Xuất sắc |
| Khả năng tái chế | 100% | 100% |
| Các ứng dụng điển hình | Hiệu suất cao, đòi hỏi khắt khe, âm lượng trung bình cao | Khối lượng thấp, hình dạng đơn giản, nhạy cảm với chi phí |
11. Vỏ máy thổi nhôm đúc tùy chỉnh từ DEZE Foundry
DEZE Foundry cung cấp các giải pháp sản xuất tùy chỉnh cho vỏ máy thổi bằng nhôm được thiết kế theo yêu cầu ứng dụng cụ thể.
Thay vì giới hạn sản xuất ở những hình dạng tiêu chuẩn, phương pháp sản xuất có thể kết hợp lựa chọn quy trình đúc, Tối ưu hóa DFM, gia công chính xác, xử lý bề mặt, và kiểm tra chất lượng để sản xuất các thành phần dành riêng cho ứng dụng.
| Hạng mục năng lực | Chi tiết |
| Nguyên vật liệu | A356-T6, A380, ADC12, A413, 319; hợp kim tùy chỉnh có sẵn theo yêu cầu |
| Quá trình đúc | Đúc cát, đúc khuôn vĩnh viễn, đúc chết, đúc áp suất thấp, đúc đầu tư |
| Trọng lượng một phần | 0.1 kg đến 100 kg |
| Kích thước tối đa | Lên đến 1,000 đường kính mm; kích thước tùy chỉnh có sẵn |
| Dung sai kích thước | CT5–CT7 theo ISO 8062 (±0,1–0,3 mm điển hình) |
| Đảm bảo chất lượng | ISO 9001:2015 được chứng nhận; 100% Kiểm tra kích thước; CMM; máy đo bề mặt; Kiểm tra áp lực; NDT (tia X, thuốc nhuộm thâm nhập) |
| Thời gian dẫn | Dụng cụ: 612 tuần; Bài viết đầu tiên: 8–14 tuần; Lặp lại đơn hàng: 2Tuần4 tuần |
| Số lượng đặt hàng tối thiểu | Không có MOQ cố định; nguyên mẫu và sản xuất khối lượng thấp có sẵn |
12. Phần kết luận
MỘT vỏ máy thổi bằng nhôm đúc không chỉ là một lớp vỏ bảo vệ xung quanh quạt hoặc cánh quạt.
Nó là một thành phần kỹ thuật chức năng ảnh hưởng đến luồng không khí, ổn định cấu trúc, cân nặng, tản nhiệt, hành vi rung động, niêm phong, và độ tin cậy của thiết bị tổng thể.
Đúc nhôm đặc biệt có giá trị vì nó kết hợp mật độ tương đối thấp với khả năng chống ăn mòn tốt, độ dẫn nhiệt, và khả năng tạo ra các hình học ba chiều phức tạp.
Bằng cách lựa chọn hợp kim và phương pháp đúc thích hợp, các nhà sản xuất có thể tạo ra các loại vỏ từ các bộ phận HVAC nhẹ đến các tổ hợp công nghiệp có yêu cầu về cấu trúc.
Đối với các ứng dụng tùy chỉnh, Cách tiếp cận hiệu quả nhất là đánh giá yêu cầu hoàn chỉnh—từ luồng không khí và tải vận hành đến quá trình đúc, dung sai gia công, bề mặt hoàn thiện, điều tra, và khối lượng sản xuất.
Điều này đảm bảo rằng lớp vỏ cuối cùng không chỉ có thể đúc được, nhưng cũng phù hợp với môi trường dịch vụ dự định của nó.
Câu hỏi thường gặp
Vỏ máy thổi nhôm đúc là gì?
Vỏ máy thổi bằng nhôm đúc là vỏ được sản xuất bằng cách đổ hoặc bơm hợp kim nhôm nóng chảy vào khuôn để tạo thành vỏ bọc xung quanh máy thổi hoặc cánh quạt.
Việc đúc có thể tích hợp các luồng không khí, gắn ông chủ, xương sườn, mặt bích, và các tính năng chức năng khác thành một thành phần duy nhất.
Làm thế nào vỏ máy thổi bằng nhôm có thể được bảo vệ chống ăn mòn?
Tùy thuộc vào môi trường dịch vụ, bảo vệ có thể bao gồm sơn tĩnh điện, sơn chất lỏng, lớp phủ chuyển đổi, anodizing nơi thích hợp, hoặc các phương pháp xử lý bề mặt được thiết kế khác.
Làm sạch và xử lý trước đúng cách là điều cần thiết để đảm bảo độ bám dính và chống ăn mòn của lớp phủ lâu dài.
Các luồng khí bên trong phức tạp có thể được truyền trực tiếp không?
Đúng. Đúc có thể tạo ra các hình học bên trong và bên ngoài phức tạp mà khó chế tạo từ kim loại tấm.
Tùy thuộc vào thiết kế và quá trình đúc, lõi hoặc dụng cụ chuyên dụng có thể được sử dụng để tạo thành các lối đi kín và các khoang phức tạp.
Vỏ máy thổi bằng nhôm đúc có chống ăn mòn không?
Nhôm tự nhiên tạo thành một lớp oxit bảo vệ mang lại khả năng chống ăn mòn trong khí quyển hữu ích.
Dành cho môi trường đòi hỏi khắt khe hơn, bảo vệ bổ sung có thể được cung cấp thông qua sơn tĩnh điện, anod hóa, bức vẽ, hoặc lớp phủ chuyển hóa hóa học.

