
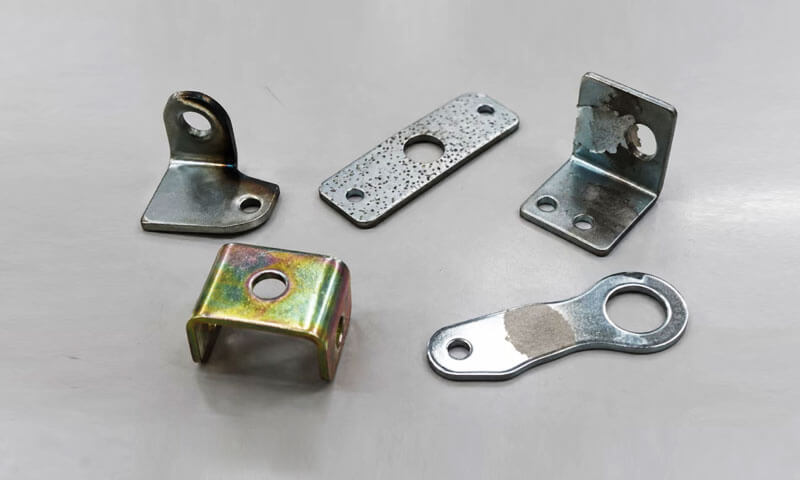
หลังจากหลายปีผ่านไป การชุบด้วยไฟฟ้า เส้น, ฉันได้เรียนรู้สิ่งหนึ่ง: ข้อบกพร่องในการชุบไม่ค่อยเป็นปัญหาที่มีพารามิเตอร์ตัวเดียว.
การลอกไม่ได้เป็นเพียง “การยึดเกาะที่ไม่ดี” การเจาะบ่อไม่ใช่แค่ "การอาบน้ำสกปรก" การเผาไหม้ไม่ใช่แค่ "กระแสไฟมากเกินไป" การเปลี่ยนแปลงของสีไม่ได้เป็นเพียง “การสร้างฟิล์มที่ไม่ดี”
ข้อบกพร่องแต่ละอย่างเป็นจุดสิ้นสุดของห่วงโซ่กระบวนการที่มองเห็นได้. หากคุณไล่ล่าข้อบกพร่องโดยไม่ติดตามโซ่, คุณจะแก้ไขเป็นเวลาหนึ่งสัปดาห์และเห็นอีกครั้งในเดือนหน้า.
นั่นเป็นเหตุผลว่าทำไมคำถามที่สำคัญที่สุดในการแก้ไขปัญหาการชุบจึงไม่ใช่ “ข้อบกพร่องคืออะไร?" แต่ "โซ่ขาดตรงไหนในกระบวนการนี้? -
บทความนี้ครอบคลุมข้อบกพร่องห้าประการที่ฉันเห็นบ่อยที่สุด: ปอกเปลือก, บ่อ, การเผาไหม้, จุดที่เปลือยเปล่า, และการเปลี่ยนแปลงของสี.
สำหรับแต่ละคน, ฉันจะอธิบายลักษณะที่ปรากฏ, สาเหตุที่แท้จริง, ลำดับการแก้ไขปัญหา, และการแก้ไข. ฉันยังจะอธิบายด้วยว่าเหตุใดข้อบกพร่องเดิมจึงกลับมาอีก—และวิธีหยุดมัน.
1. การปอกเปลือก
การลอกจะเกิดขึ้นเมื่อการเคลือบโลหะที่สะสมอยู่ไม่สามารถยึดเกาะกับพื้นผิวหรือชั้นเคลือบที่อยู่ด้านล่างได้อย่างเพียงพอ.
สัญญาณทั่วไป ได้แก่ แผลพุพองเฉพาะจุด, ขอบยกขึ้น, ผลัดใบ, หรือพื้นที่เคลือบขนาดใหญ่หลุดออกหลังการดัด, ผลกระทบ, หรือการจัดการ.
ในการผลิต, การลอกมักเป็นปัญหาในการเตรียมผิวมากกว่าปัญหาเวลาในการชุบ. ถ้าน้ำมัน, ออกไซด์, สนิม, หรือมีสารปนเปื้อนอื่น ๆ หลงเหลืออยู่บนพื้นผิว, โลหะที่สะสมอยู่ไม่สามารถสร้างพันธะที่เชื่อถือได้.
การเคลือบอาจดูดีในตอนแรก แต่ภายหลังจะแยกออกจากกันระหว่างการตัดเฉือน, การประกอบ, การสัมผัสกับความร้อน, หรือบริการ.

สาเหตุทั่วไปของการลอกด้วยไฟฟ้า
| สาเหตุที่แท้จริง | กลไก | สัญญาณทั่วไป |
| ไม่สมบูรณ์ ล้างไขมัน | น้ำมันและจาระบีป้องกันการสัมผัสใกล้ชิดระหว่างพื้นผิวและโลหะที่สะสม | การปอกเปลือกแบบแปลน, มักอยู่ในพื้นที่ปนเปื้อน |
| ไม่เพียงพอ กรด ดอง หรือ การเปิดใช้งาน | ออกไซด์, สนิม, หรือยังคงมีตะกรันอยู่บนพื้นผิว | การยึดเกาะไม่ดีในพื้นที่ที่ได้รับผลกระทบ |
| การปนเปื้อนข้าม ในระหว่าง ล้าง | สารเคมีหรือสารปนเปื้อนที่ตกค้างจะถูกถ่ายโอนระหว่างถังในกระบวนการ | ความล้มเหลวในการยึดเกาะที่ผิดปกติ |
| มากเกินไป ล่าช้า หลังจาก การเปิดใช้งาน | พื้นผิวที่เปิดใช้งานจะเกิดปฏิกิริยาออกซิไดซ์หรือปนเปื้อนก่อนการชุบ | การลอกแม้จะเห็นได้ชัดว่าทำความสะอาดได้ก็ตาม |
| ออกซิไดซ์ หรือ ไม่เหมาะสม วัสดุพิมพ์ | วัสดุฐานมีสภาพพื้นผิวไม่เสถียรหรือไม่เข้ากันกับกระบวนการ | การยึดเกาะล้มเหลวซ้ำแล้วซ้ำเล่าบนวัสดุหรือชุดงานเฉพาะ |
| ยากจน อินเตอร์เลเยอร์ การยึดเกาะ | อินเทอร์เฟซระหว่างเลเยอร์ที่ฝากต่อเนื่องกันนั้นอ่อนแอ | การแยกระหว่างชั้นเคลือบมากกว่าที่พื้นผิว |
วิธีแก้ปัญหาการลอก
ขั้นตอน 1: ตรวจสอบประสิทธิภาพการขจัดไขมัน.
ตรวจสอบความเข้มข้นของน้ำยาทำความสะอาด, อุณหภูมิ, เวลาในการรักษา, และระดับการปนเปื้อน.
การทดสอบการแตกตัวของน้ำสามารถช่วยระบุน้ำมันที่ตกค้างบนพื้นผิวที่เหมาะสมได้, แม้ว่าจะไม่ได้แทนที่การทดสอบความสะอาดที่ผ่านการตรวจสอบแล้วก็ตาม.
ขั้นตอน 2: ตรวจสอบกระบวนการดองและการเปิดใช้งาน.
ยืนยันว่าเคมีที่เลือกจะกำจัดออกไซด์หรือตะกรันที่เกี่ยวข้องโดยไม่กระทบกับโลหะฐานมากเกินไป.
การดองมากเกินไปอาจทำให้เกิดปัญหาได้, รวมถึงการทำให้หยาบด้วย, การก่อตัวของเขม่า, หรือความเสี่ยงที่เกี่ยวข้องกับไฮโดรเจนในวัสดุที่ไวต่อแสง.
ขั้นตอน 3: ตรวจสอบการล้างระหว่างขั้นตอนกระบวนการ.
การล้างที่ไม่ดีสามารถพกพาน้ำยาทำความสะอาดได้, กรด, เกลือ, หรือละลายโลหะลงในถังถัดไป. ตรวจสอบคุณภาพน้ำล้าง, ล้น, ความปั่นป่วน, และการควบคุมการลากออก.
ขั้นตอน 4: ลดความล่าช้าที่ไม่จำเป็นก่อนการชุบ.
กำหนดเวลาการถ่ายโอนสูงสุดที่มีการควบคุมระหว่างการเปิดใช้งานและการชุบ. ปกป้องพื้นผิวที่เปิดใช้งานไม่ให้แห้ง, การปนเปื้อน, และออกซิเดชั่น.
ขั้นตอน 5: กำหนดอินเทอร์เฟซความล้มเหลวที่เกิดขึ้นจริง.
ตรวจสอบพื้นผิวที่ลอกออกและ, ในกรณีที่จำเป็น, ใช้กล้องจุลทรรศน์หรือการวิเคราะห์ภาคตัดขวางเพื่อพิจารณาว่าการแยกเกิดขึ้นที่ส่วนต่อประสานของสารตั้งต้น/สารเคลือบ หรือระหว่างชั้นเคลือบ.
หมายเหตุวิศวกร
ฉันมักจะเริ่มต้นด้วยการล้างไขมันและล้าง. เก้าครั้งจากสิบครั้ง, การลอกเป็นปัญหาการทำความสะอาด, ไม่ใช่ปัญหาการชุบ. หากการทดสอบการแตกตัวของน้ำล้มเหลวก่อนการชุบ, หยุด—อย่าใส่ชิ้นส่วนนั้นลงในอ่าง.
2. บ่อ
บ่อมีลักษณะขนาดเล็ก, รอยกดเหมือนปล่องภูเขาไฟในพื้นผิวที่ชุบ.
หลุมอาจมีลักษณะคล้ายรูเข็ม, และข้อบกพร่องที่มีความหนาแน่นสูงอาจทำให้การเคลือบดูหยาบหรือมีรูพรุนได้.
ความแตกต่างที่สำคัญคือรูพรุนเป็นข้อบกพร่องแบบฝัง, ไม่ใช่อนุภาคที่ยกขึ้น. ก้อนเนื้อที่ยกขึ้นหรือมีคราบหยาบอาจชี้ไปที่การปนเปื้อนของอนุภาค, การเจริญเติบโตของเดนไดรต์, หรือปัญหาการสะสมอื่น ๆ.
อย่างไรก็ตาม, อนุภาคที่ติดอยู่ก็สามารถสร้างหลุมได้เช่นกัน, ดังนั้นการตรวจด้วยสายตาควรนำมารวมกับการตรวจเพิ่มเติม.
การเกิดรูสามารถเกิดขึ้นได้ในวัสดุพิมพ์, ระหว่างการปรับสภาพ, หรือภายในอ่างชุบนั้นเอง.
ฟองก๊าซที่เกาะติดกับชิ้นงานเป็นอีกสาเหตุหนึ่งที่พบบ่อย, โดยเฉพาะอย่างยิ่งเมื่อรูปทรงของชิ้นส่วนหรือการวางแนวชั้นวางทำให้ฟองอากาศยังคงติดอยู่.

สาเหตุหลักของการชุบหลุมด้วยไฟฟ้า
| สาเหตุ | มันสร้างหลุมได้อย่างไร | สิ่งที่ต้องตรวจสอบ |
| ที่มีอยู่เดิม วัสดุพิมพ์ ข้อบกพร่อง | การหล่อรูพรุน, หลุมกัดกร่อน, รอยขีดข่วน, หรือรอยบุบยังคงมองเห็นได้หลังจากการชุบ | คุณภาพพื้นผิวที่เข้ามาและการตรวจสอบก่อนการชุบ |
| ไม่เพียงพอ ทำความสะอาด | น้ำมันตกค้าง, ผลิตภัณฑ์ที่มีการกัดกร่อน, หรือการปนเปื้อนอื่น ๆ ขัดขวางการสะสมที่สม่ำเสมอ | การล้างไขมัน, ดอง, การเปิดใช้งาน, และล้าง |
| อนุภาค การปนเปื้อน | อนุภาคของแข็งจะฝังตัวอยู่ในสารเคลือบหรือรบกวนการสะสมตัวในท้องถิ่น | การกรองอ่างอาบน้ำ, องค์ประกอบตัวกรอง, การไหลเวียน, และความสะอาดของถัง |
ฟองก๊าซเกาะติดกับพื้นผิว |
พื้นที่ที่ถูกปกคลุมไปด้วยฟองอากาศจะมีการสะสมของโลหะไม่เพียงพอ | การวางแนวส่วนหนึ่ง, ความปั่นป่วน, การทำให้เปียก, และการปล่อยก๊าซ |
| ไม่สมดุล อาบน้ำ เคมี | เคมีนอกช่วงปฏิบัติการอาจกระตุ้นให้เกิดคราบหยาบหรือไม่สม่ำเสมอ | การวิเคราะห์การอาบน้ำและบันทึกกระบวนการ |
| มากเกินไป ท้องถิ่น ปัจจุบัน ความหนาแน่น | การสะสมที่ไม่เสถียรอาจทำให้เกิดความหยาบหรือข้อบกพร่องของพื้นผิวที่เกี่ยวข้องได้ | ความหนาแน่นกระแส, เรขาคณิต, และจำหน่ายไฟฟ้า |
วิธีปฏิบัติในการวินิจฉัยภาวะรูพรุน
วิศวกรตกแต่งที่มีประสบการณ์ไม่ได้สรุปทันทีว่าทุกหลุมมีต้นกำเนิดมาจากอ่างชุบ.
ขั้นตอนแรกคือการตรวจสอบว่ามีข้อบกพร่องอยู่ก่อนการชุบหรือไม่.
- ตรวจสอบวัสดุพิมพ์ก่อนดำเนินการ. ตรวจสอบชิ้นส่วนที่เข้ามาและตัวอย่างการปรับสภาพเพื่อดูว่ามีหลุมอยู่แล้วหรือไม่.
- ตรวจสอบชิ้นส่วนที่ปอกออกตามความเหมาะสม. หากสามารถลอกสารเคลือบออกได้อย่างปลอดภัยโดยใช้กระบวนการลอกที่ผ่านการตรวจสอบแล้ว, ตรวจสอบพื้นผิวที่เปิดโล่งเพื่อหาหลุมตกค้าง.
การลอกออกสามารถโจมตีหรือเปลี่ยนแปลงวัสดุพิมพ์ได้, ดังนั้นวิธีการจึงต้องเหมาะสมกับวัสดุ. - ตรวจสอบระบบกรอง. ตรวจสอบองค์ประกอบตัวกรอง, การไหลของการไหลเวียน, สภาพปั๊ม, เงินฝากถัง, และแหล่งที่อาจเกิดการปนเปื้อนของอนุภาค.
- ตรวจสอบการกระจายข้อบกพร่อง. ตรวจสอบว่าหลุมสุ่มหรือไม่, กระจุกตัวอยู่ในพื้นที่ปิดภาคเรียน, เกี่ยวข้องกับทิศทางเฉพาะ, หรือจำกัดเฉพาะบางชุดเท่านั้น.
- ประเมินการปล่อยฟองสบู่. ตรวจสอบการวางแนวของชั้นวาง, การระบายน้ำส่วนหนึ่ง, การเคลื่อนไหวของสารละลาย, และคุณสมบัติแบบฝังสามารถดักจับฟองอากาศหรือฟองไฮโดรเจนได้หรือไม่.
วิธีการป้องกันการเป็นบ่อ
- ปรับปรุงการตรวจสอบวัสดุที่เข้ามาและการเตรียมพื้นผิว.
- รักษาการกรองและการไหลเวียนให้เป็นไปตามข้อกำหนดของผู้จำหน่ายอ่างอาบน้ำ.
- กำจัดตะกอนและคราบสะสมด้วยการบำรุงรักษาถังแบบควบคุม.
- ใช้สารทำให้เปียกที่เหมาะสมหรือสารเติมแต่งสำหรับอาบน้ำอื่นๆ ที่ได้รับการอนุมัติเมื่อจำเป็นในขั้นตอนนี้.
- ปรับการวางแนวและความปั่นป่วนของชั้นวางให้เหมาะสมเพื่อป้องกันการเกาะติดของฟองสบู่อย่างต่อเนื่อง.
- ตรวจสอบเคมีของอ่างและสภาวะการทำงานภายในขีดจำกัดการควบคุมที่ระบุ.
สำหรับส่วนประกอบหล่อ, ควรให้ความสนใจเป็นพิเศษกับการหล่อแบบพรุนและช่องว่างที่เชื่อมต่อกับพื้นผิว. การชุบด้วยไฟฟ้าจะติดตามพื้นผิวด้านล่างแทนที่จะกำจัดข้อบกพร่องได้อย่างน่าเชื่อถือ.
หากพื้นผิวมีรูเปิดหรือมีหลุมกัดกร่อนลึก, ขัด, เครื่องจักรกล, การทำให้ชุ่มตามความเหมาะสม, หรืออาจจำเป็นต้องมีการปรับสภาพก่อนการชุบ.
เคล็ดลับทางวิศวกรรม:
แผนที่จุดบกพร่องมักมีคุณค่ามากกว่าการตัดสินด้วยภาพทั่วไป. บันทึกสถานที่, ความหนาแน่น, และการกระจายหลุมไปยังส่วนที่เป็นตัวแทน.
รูปแบบที่ทำซ้ำได้สามารถช่วยแยกแยะความพรุนของวัสดุพิมพ์จากฟองอากาศที่ติดอยู่หรือการปนเปื้อนจากอ่างอาบน้ำ.
3. การเผาไหม้
การเผาไหม้เป็นข้อบกพร่องในการชุบซึ่งมักปรากฏที่ขอบ, มุมที่คมชัด, ส่วนที่ยื่นออกมา, และพื้นที่อื่นๆ ที่ความหนาแน่นกระแสในท้องถิ่นสูงเกินไป.
คราบที่ได้รับผลกระทบอาจดูมืดมน, สีเทา, ขรุขระ, แป้ง, หรือการรวมตัวไม่ดี. ในกรณีที่รุนแรง, สารเคลือบอาจเปราะหรือติดหลวม.
กลไกพื้นฐานมักจะมีความหนาแน่นกระแสในท้องถิ่นมากเกินไปเมื่อเทียบกับความสามารถของอ่างในการกักเก็บโลหะเสียง.
แม้ว่าการตั้งค่าปัจจุบันโดยรวมอาจอยู่ในช่วงการทำงานปกติก็ตาม, กระแสไฟจริงไม่กระจายเท่ากันบนพื้นผิวของส่วนประกอบ.
มุมที่แหลมคมและลักษณะที่ยื่นออกมามักจะทำให้สนามไฟฟ้ามีสมาธิ.
หากพื้นที่เหล่านี้ได้รับกระแสไฟฟ้ามากเกินไป, อัตราการสะสมในท้องถิ่นอาจเกินช่วงการใช้งานจริงของอิเล็กโทรไลต์ได้, ทำให้เกิดคราบหยาบหรือถูกเผา.

สาเหตุทั่วไปของการเผาไหม้
| สาเหตุที่แท้จริง | ทำไมมันถึงเกิดขึ้น | การดำเนินการแก้ไขทั่วไป |
| มากเกินไป ปัจจุบัน ความหนาแน่น | กระแสไฟเกินช่วงการสะสมที่เสถียรของอ่าง | ลดความหนาแน่นกระแสและตรวจสอบพื้นที่การชุบที่มีประสิทธิภาพ |
| ยากจน แร็ค ปฐมนิเทศ | คุณสมบัติชาร์ปหันหน้าไปทางขั้วบวกโดยตรงและรับกระแสเข้มข้น | ปรับทิศทางชิ้นส่วนใหม่หรือเปลี่ยนตำแหน่งชั้นวาง |
| ไม่เพียงพอ ขั้วบวก ระยะทาง | บางพื้นที่ได้รับกระแสไฟฟ้าสูงอย่างไม่เป็นสัดส่วน | ปรับระยะห่างระหว่างขั้วบวกกับชิ้นงานหากทำได้จริง |
| ไม่สมดุล ขั้วบวก การจัดเตรียม | การกระจายสนามไฟฟ้าจะเน้นไปที่ส่วนที่ยื่นออกมา | เปลี่ยนตำแหน่งหรือออกแบบการจัดเรียงแอโนดใหม่ |
การป้องกันไม่เพียงพอ |
พื้นที่ที่มีกระแสไฟสูงไม่ได้รับการปกป้องจากกระแสไฟที่มากเกินไป | ใช้โล่, แผ่นกั้น, หรืออิเล็กโทรดเสริมตามความเหมาะสม |
| อาบน้ำ เคมี ข้างนอก ข้อมูลจำเพาะ | ความเข้มข้นของโลหะต่ำ, ระดับสารเติมแต่งที่ไม่เหมาะสม, หรือการเบี่ยงเบนทางเคมีอื่นๆ ทำให้หน้าต่างการทำงานแคบลง | วิเคราะห์และฟื้นฟูอ่างให้อยู่ในช่วงการทำงานที่ระบุ |
| ยากจน ความปั่นป่วน หรือ มวล โอนย้าย | สภาพการขนส่งในท้องถิ่นไม่เพียงพอสำหรับกระแสไฟฟ้าที่ใช้ | เพิ่มประสิทธิภาพการกวนและการเคลื่อนที่ของสารละลาย |
วิธีแก้ปัญหาการเบิร์น
1. ตรวจสอบความหนาแน่นกระแสแทนที่จะตรวจสอบกระแสเพียงอย่างเดียว.
คำนวณความหนาแน่นกระแสโดยใช้พื้นที่การชุบที่มีประสิทธิผลจริงและวิธีการคำนวณที่กำหนดไว้ของกระบวนการ.
ตรวจสอบว่ารูปทรงที่ซับซ้อนทำให้เกิดความเข้มข้นของกระแสในพื้นที่หรือไม่ แม้ว่ากระแสรวมจะปรากฏเป็นปกติก็ตาม.
2. ตรวจสอบการวางแนวของชั้นวาง.
ตรวจสอบว่าบริเวณที่ถูกไฟไหม้หันหน้าไปทางขั้วบวกโดยตรงหรือยื่นออกมาทางขั้วบวก. การเปลี่ยนแปลงการวางแนวเล็กน้อยในบางครั้งอาจช่วยปรับปรุงการกระจายตัวในปัจจุบันได้อย่างมาก.
3. ตรวจสอบตำแหน่งและระยะห่างของขั้วบวก.
เปรียบเทียบระยะห่างระหว่างขั้วบวกและบริเวณต่างๆ ของชิ้นงาน. ตรวจสอบว่าการจัดเรียงแอโนดสร้างโซนกระแสสูงใกล้มุมหรือคุณสมบัติที่เพิ่มขึ้น.
4. ประเมินการป้องกันและอิเล็กโทรดเสริม.
โล่, แผ่นกั้นฉนวน, ขโมย, และแอโนดเสริมหรือแคโทดอาจใช้เพื่อกระจายกระแสอีกครั้ง, ขึ้นอยู่กับกระบวนการ.
วิธีแก้ปัญหาที่ถูกต้องขึ้นอยู่กับว่าวัตถุประสงค์คือเพื่อลดการสะสมที่มากเกินไปหรือปรับปรุงการส่งกระแสไฟฟ้าไปยังพื้นที่ปิดภาคเรียนหรือไม่.
5. ตรวจสอบหน้าต่างการทำงานของอ่างอาบน้ำ.
ยืนยันความเข้มข้นของโลหะ, ค่า pH ถ้ามี, อุณหภูมิ, เงื่อนไขสารเติมแต่ง, ความปั่นป่วน, และพารามิเตอร์เฉพาะทางเคมีอื่นๆ ตามข้อกำหนดเฉพาะของซัพพลายเออร์.
หมายเหตุวิศวกร
การเผาไหม้ที่ขอบเป็นสิ่งที่คาดเดาได้. ถ้าคุณเห็นมัน, อย่าเพิ่งลดกระแสไฟลง—ตรวจสอบแร็คด้วย.
ส่วนที่แขวนไว้โดยมีขอบแหลมหันเข้าหาขั้วบวกจะลุกไหม้แม้ที่กระแสไฟ "ปกติ". บางครั้งการแก้ไขอาจเป็นเพียงการปรับทิศทางใหม่ง่ายๆ, ไม่ใช่การเปลี่ยนอ่างอาบน้ำ.
4. จุดเปลือย
จุดเปลือยคือบริเวณที่ยังไม่เกิดการเคลือบโลหะที่ต้องการ, ปล่อยให้พื้นผิวสัมผัสหรือถูกปกคลุมด้วยพื้นผิวที่แตกต่างอย่างเห็นได้ชัด.
อาจปรากฏเป็นแผ่นปะที่ไม่ได้เคลือบแยกออกจากกัน, พื้นที่ไม่สม่ำเสมอซึ่งมีสีหรือเงาต่างกัน, หรือส่วนที่เคลือบบาง ๆ ที่ไม่เป็นไปตามข้อกำหนด.
ในการผลิต, จุดที่เปลือยเปล่าโดยทั่วไปต้องมีการตรวจสอบในสองทิศทาง: มีกระแสไฟฟ้าไหลเข้าสู่พื้นที่เพียงพอหรือไม่ และพื้นผิวพร้อมทางเคมีที่จะรับตะกอนหรือไม่.
ชิ้นส่วนอาจมีหน้าสัมผัสทางไฟฟ้าที่ดีเยี่ยม แต่ยังคงไม่สามารถชุบผิวได้ เนื่องจากน้ำมันหรือออกไซด์ที่ตกค้างจะป้องกันการสะสมตัว.
ในทางกลับกัน, พื้นผิวที่สะอาดอย่างสมบูรณ์อาจไม่ได้รับการชุบ หากการเชื่อมต่อของชั้นวางไม่เสถียรหรือรูปทรงเรขาคณิตขัดขวางการส่งกระแสไฟที่เพียงพอ.

สาเหตุทั่วไปของจุดเปลือย
| สาเหตุ | กลไก | โฟกัสการตรวจสอบ |
| ยากจน แร็ค ติดต่อ | ความต้านทานต่อการสัมผัสสูงหรือการเชื่อมต่อที่ไม่เสถียรจะจำกัดกระแสไฟฟ้า | จุดติดต่อ, ที่หนีบ, ตะขอ, และความสะอาดของชั้นวาง |
| ขัดจังหวะ ไฟฟ้า เส้นทาง | กระแสไฟฟ้าไม่ไหลผ่านส่วนประกอบอย่างน่าเชื่อถือ | เอาต์พุตวงจรเรียงกระแส, สายเคเบิล, การเชื่อมต่อชั้นวาง, และความต่อเนื่องทางไฟฟ้า |
| สารตกค้าง น้ำมัน หรือ จาระบี | การปนเปื้อนช่วยป้องกันการเปียกและการสะสมที่เหมาะสม | การตรวจสอบการล้างไขมันและความสะอาดพื้นผิว |
| ออกไซด์ หรือ การกัดกร่อน สินค้า | วัสดุพิมพ์ไม่ได้เปิดใช้งานอย่างเพียงพอ | การดอง, การเปิดใช้งาน, และสภาพพื้นผิวก่อนการชุบ |
การปนเปื้อนเฉพาะที่ |
พื้นที่ที่ได้รับผลกระทบจะขับไล่สารละลายหรือยับยั้งการสะสม | แนวทางปฏิบัติในการจัดการ, ถุงมือ, อุปกรณ์ถ่ายโอน, และคุณภาพการล้าง |
| ลึก การพักผ่อน หรือ ป้องกัน เรขาคณิต | ความหนาแน่นกระแสในท้องถิ่นต่ำเกินไปที่จะสะสมความหนาที่ต้องการ | เรขาคณิตของชิ้นส่วน, การออกแบบชั้นวาง, และการกระจายสินค้าในปัจจุบัน |
| ไม่เพียงพอ การปรับสภาพ ความคุ้มครอง | พื้นผิวบางส่วนได้รับการทำความสะอาดหรือเปิดใช้งานไม่เพียงพอ | สเปรย์ครอบคลุม, การแช่, ความปั่นป่วน, และการระบายน้ำ |
การแก้ไขปัญหาจุดเปลือยทีละขั้นตอน
ขั้นตอน 1: ตรวจสอบหน้าสัมผัสของชั้นวาง.
มองหาการเชื่อมต่อที่หลวม, พื้นผิวสัมผัสที่ถูกออกซิไดซ์, ที่หนีบที่สวมใส่, และจุดสัมผัสที่มีแรงดันไม่เพียงพอ.
ยืนยันว่าพื้นที่สัมผัสยังคงเพียงพอตลอดวงจรการชุบ.
ขั้นตอน 2: ตรวจสอบความต่อเนื่องทางไฟฟ้า.
ตรวจสอบสายเคเบิล, บัสบาร์, การเชื่อมต่อวงจรเรียงกระแส, และส่วนประกอบของแร็ค. ตรวจสอบบันทึกกระแสและแรงดันไฟฟ้าเพื่อดูการหยุดชะงักหรือความผันผวนที่ผิดปกติ.
ขั้นตอน 3: ตรวจสอบวัสดุพิมพ์ที่ถูกเปิดออก.
ตรวจสอบว่าพื้นผิวมีความมันหรือไม่, ออกซิไดซ์, สึกกร่อน, หรือปนเปื้อนอย่างอื่น. เปรียบเทียบพื้นที่ที่ได้รับผลกระทบกับบริเวณที่มีการชุบอย่างเหมาะสม.
ขั้นตอน 4: สำรวจเรขาคณิตในท้องถิ่น.
หลุมลึก, ร่องแคบ, ใบหน้าปิดภาคเรียน, และบริเวณที่มีการป้องกันอาจมีความหนาแน่นกระแสต่ำ. ประเมินว่าการวางตำแหน่งชั้นวางหรือการวางอิเล็กโทรดเป็นการจำกัดการสะสมหรือไม่.
ขั้นตอน 5: ทบทวนลำดับการปรับสภาพ.
ยืนยันว่าบริเวณที่เกี่ยวข้องได้ขจัดไขมันออกอย่างเหมาะสมแล้ว, ล้างแล้ว, เปิดใช้งานแล้ว, และถ่ายโอนไปยังถังชุบโดยไม่มีความล่าช้าที่ยอมรับไม่ได้.
เคล็ดลับทางวิศวกรรม:
จุดเปลือยที่เกิดขึ้นแบบสุ่มทั่วทั้งชั้นวาง บ่งบอกถึงปัญหาที่แตกต่างจากจุดเปลือยที่ปรากฏภายในช่องเดียวกันเสมอ.
ข้อบกพร่องแบบสุ่มมักเป็นผลจากการตรวจสอบความเสถียรของการสัมผัสและการปนเปื้อน; ข้อบกพร่องทางเรขาคณิตที่ทำซ้ำได้จำเป็นต้องตรวจสอบการกระจายในปัจจุบันและการเข้าถึงโซลูชันอย่างใกล้ชิด.
5. การเปลี่ยนแปลงของสี
การแปรผันของสีเกิดขึ้นเมื่อชิ้นส่วนที่ชุบแสดงเฉดสีที่ไม่สอดคล้องกัน, ความสว่าง, ความมันวาว, หรือรูปลักษณ์โดยรวม.
ตัวอย่างทั่วไป ได้แก่ ชิ้นส่วนจากชุดเดียวกันที่ปรากฏสีเข้มขึ้นหรือจางลง, พื้นที่ต่างๆ ของส่วนประกอบหนึ่งแสดงสีที่ต่างกัน, หรือชุดการผลิตต่อเนื่องมีโทนสีที่แตกต่างกันอย่างเห็นได้ชัด.
การเปลี่ยนแปลงของสีมีความสำคัญอย่างยิ่งในการชุบตกแต่ง, ฮาร์ดแวร์ที่มองเห็นได้, สินค้าอุปโภคบริโภค, และส่วนประกอบที่มีข้อกำหนดด้านรูปลักษณ์ที่เข้มงวด.
อย่างไรก็ตาม, ไม่ใช่ทุกความแตกต่างของสีที่บ่งบอกถึงความล้มเหลวในการเคลือบ. ความสำคัญขึ้นอยู่กับระบบการชุบ, เสร็จสิ้นที่จำเป็น, และการเคลือบมีคุณสมบัติตรงตามข้อกำหนดด้านการใช้งานหรือไม่.
ตัวอย่างเช่น, ชิ้นส่วนชุบสังกะสีที่มีการเคลือบทู่หรือการเคลือบแบบแปลงอาจแสดงความแตกต่างของสีที่เกิดจากความแปรผันของกระบวนการหลังการบำบัด.
ระบบนิกเกิลหรือโครเมียมอาจแสดงระดับความมันวาวที่แตกต่างกันเนื่องจากการเตรียมพื้นผิว, ความหนาของเงินฝาก, หรือความหยาบของพื้นผิว.
วิธีการวินิจฉัยที่ถูกต้องคือการประเมินลำดับการตกแต่งทั้งหมด แทนที่จะเปลี่ยนเคมีในการอาบน้ำทันที.

สาเหตุหลักของการเปลี่ยนแปลงสีด้วยไฟฟ้า
| ปัจจัย | ส่งผลต่อรูปลักษณ์อย่างไร | สิ่งที่ต้องตรวจสอบ |
| ไม่สม่ำเสมอ การเคลือบ ความหนา | ความหนาของคราบสกปรกที่แตกต่างกันสามารถเปลี่ยนความสว่างได้, ความคุ้มครอง, หรือรูปลักษณ์ทางการมองเห็น | การวัดความหนาในหลายตำแหน่ง |
| แตกต่าง แร็ค ตำแหน่ง | ชิ้นส่วนได้รับการแจกแจงกระแสที่แตกต่างกันเนื่องจากระยะห่างของขั้วบวกและรูปทรง | เค้าโครงชั้นวางและแนวโน้มเฉพาะตำแหน่ง |
| ไม่สอดคล้องกัน ทู่ เงื่อนไข | เวลา, อุณหภูมิ, ความเข้มข้น, หรือสภาพการอาบน้ำเปลี่ยนการเคลือบแปลงสุดท้าย | บันทึกการสร้างทู่และการวิเคราะห์การอาบน้ำ |
| ไม่เพียงพอ ล้าง | สารเคมีที่ตกค้างหรือการปนเปื้อนจะเปลี่ยนพื้นผิวหรือรบกวนการรักษาในภายหลัง | คุณภาพน้ำล้าง, ไหล, และการยกยอด |
การอบแห้งไม่สม่ำเสมอ |
น้ำตกค้าง, รูปแบบการระบายน้ำ, หรือการอบแห้งไม่สม่ำเสมออาจทำให้เกิดคราบหรือรูปลักษณ์ภายนอกได้ | อุณหภูมิการอบแห้ง, เวลา, การไหลของอากาศ, และการวางแนวบางส่วน |
| ชุบ-อาบน้ำ การเปลี่ยนแปลง | การเปลี่ยนแปลงความเข้มข้นของโลหะ, พี., สารเติมแต่ง, การปนเปื้อน, หรือเงื่อนไขการดำเนินงานเปลี่ยนแปลงลักษณะของเงินฝาก | การวิเคราะห์การอาบน้ำ, บันทึกการเติมเต็ม, และประวัติการบำรุงรักษา |
| พื้นผิว การเปลี่ยนแปลง | ความแตกต่างในโลหะผสม, ความขรุขระ, ขัด, หรือสภาพการหล่อส่งผลต่อการปรากฏตัวครั้งสุดท้าย | วัสดุที่เข้ามาและความสม่ำเสมอของการปรับสภาพก่อน |
| กำลังดู และ การวัด เงื่อนไข | แสงสว่าง, มุมมอง, และการสะท้อนแสงของพื้นผิวมีอิทธิพลต่อสีที่รับรู้ | การตรวจสอบแสงสว่างและขั้นตอนการวัด |
วิธีตรวจสอบความแตกต่างของสี
1. วัดความหนาของชั้นเคลือบ.
เปรียบเทียบความหนาในตำแหน่งตัวแทนบนส่วนประกอบเดียวกันและตำแหน่งชั้นวางต่างๆ.
ใช้วิธีการที่เหมาะสมสำหรับการเคลือบ/การผสมพื้นผิว, เช่น การเอ็กซ์เรย์เรืองแสง (เอ็กซ์อาร์เอฟ) หรือเทคนิคการวัดความหนาอื่นที่ผ่านการตรวจสอบแล้ว.
2. ตรวจสอบตำแหน่งและการวางแนวของชั้นวาง.
พิจารณาว่าเข้มขึ้นหรือไม่, เบากว่า, มันเงากว่า, หรือชิ้นส่วนที่ทื่อกว่าจะสอดคล้องกับตำแหน่งเฉพาะในชั้นวาง.
ความแปรผันที่เกี่ยวข้องกับตำแหน่งที่สอดคล้องกันอาจบ่งบอกถึงความแตกต่างในการกระจายปัจจุบันหรือการไหลของสารละลาย.
3. ตรวจสอบสภาพทู่หรือสภาพการเคลือบแปลง.
สำหรับระบบที่ใช้ทู่, การเคลือบแปลง, หรือหลังการรักษาอื่นๆ, ตรวจสอบเวลาการรักษา, อุณหภูมิ, เคมี, ล้าง, และสภาวะการอบแห้ง.
4. ประเมินคุณภาพน้ำล้างและการอบแห้ง.
มองหาจุดน้ำ, สารเคมีตกค้าง, การระบายน้ำไม่สมบูรณ์, และการอบแห้งไม่สม่ำเสมอ. โพรงลึกและพื้นผิวแนวนอนอาจกักเก็บของเหลวได้นานกว่าบริเวณที่สัมผัส.
5. วิเคราะห์อาบชุบ.
ตรวจสอบความเข้มข้นของโลหะ, ค่า pH ถ้ามี, สารเติมแต่ง, การปนเปื้อน, อุณหภูมิ, และบันทึกการเติมเงิน. ยืนยันว่ากระบวนการยังคงอยู่ภายในขีดจำกัดที่ระบุของซัพพลายเออร์.
6. สร้างมาตรฐานการตรวจสอบรูปลักษณ์.
เปรียบเทียบชิ้นส่วนต่างๆ ภายใต้แสงที่สม่ำเสมอ, มุมมอง, และเงื่อนไขการตรวจสอบ. ในกรณีที่ความสม่ำเสมอของสีเป็นสิ่งสำคัญ, ใช้ตัวอย่างอ้างอิงที่ได้รับอนุมัติและการวัดสีตามวัตถุประสงค์.
การใช้ L*a*b* และ ΔE สำหรับการควบคุมสี
สำหรับส่วนประกอบที่มีความสำคัญต่อรูปลักษณ์, การตรวจสอบด้วยสายตาเพียงอย่างเดียวอาจไม่สามารถให้ผลลัพธ์ที่สามารถทำซ้ำได้เพียงพอ.
คัลเลอริมิเตอร์หรือสเปกโตรโฟโตมิเตอร์สามารถหาปริมาณสีได้โดยใช้ปริภูมิสี CIE L*a*b*:
- L* หมายถึงความสว่าง, จากสีดำไปสู่สีขาว.
- a* แสดงถึงแกนสีเขียวถึงสีแดง.
- b* แสดงถึงแกนสีน้ำเงินถึงสีเหลือง.
- ΔE แสดงถึงความแตกต่างของสีที่คำนวณได้ระหว่างตัวอย่างและการอ้างอิงภายใต้วิธีการวัดที่ระบุ.
ขีดจำกัดการยอมรับ ΔE ที่แน่นอนควรได้รับการตกลงกับลูกค้าและตรวจสอบความถูกต้องสำหรับระบบการเคลือบที่เกี่ยวข้อง, วัสดุพิมพ์, ระดับความมันวาว, และเงื่อนไขการวัด.
ไม่มีขีดจำกัด ΔE เดียวที่เหมาะสมสำหรับผลิตภัณฑ์ชุบด้วยไฟฟ้าทุกชนิด.
เพื่อการผลิตที่มั่นคง, สร้างตัวอย่างหลักมาตรฐานเป็นลักษณะที่ปรากฏของเป้าหมาย และใช้ตัวอย่างจำกัดเพื่อกำหนดช่วงภาพที่ยอมรับได้.
บันทึกผลการวัดเมื่อจำเป็น, โดยเฉพาะอย่างยิ่งเมื่อเปรียบเทียบชุดงานที่แตกต่างกันหรือตรวจสอบข้อร้องเรียนที่เกิดซ้ำ.
เคล็ดลับทางวิศวกรรม:หากสีต่างกันตามตำแหน่งแร็ค, ตรวจสอบการกระจายตัวของการชุบและหลังการบำบัด.
หากเป็นไปตามชุดวัสดุ, ตรวจสอบพื้นผิวและการปรับสภาพ. หากปรากฏเป็นส่วนใหญ่หลังการทำทู่หรือการอบแห้ง, มุ่งเน้นไปที่ขั้นตอนเหล่านั้นก่อนที่จะปรับเปลี่ยนอ่างชุบหลัก.
6. วิธีการวินิจฉัยข้อบกพร่องของการชุบด้วยไฟฟ้าที่เกิดซ้ำ
ข้อบกพร่องที่หายไปหลังจากการทำใหม่, ปอก, กำลังชุบซ้ำ, หรือการปรับถัง—แต่ส่งคืนภายหลังหลายวัน—มักจะบ่งชี้ว่าสภาวะกระบวนการพื้นฐานไม่ได้รับการระบุหรือควบคุม.
วิศวกรตกแต่งที่มีประสบการณ์มองหารูปแบบ. สถานที่ตั้ง, เวลา, ชุดวัสดุ, และความสัมพันธ์กับสภาพการอาบน้ำมักจะให้หลักฐานที่เป็นประโยชน์มากกว่าเพียงรูปลักษณ์ภายนอกของข้อบกพร่องเพียงอย่างเดียว.
ใช้การกระจายข้อบกพร่องเพื่อระบุสาเหตุที่แท้จริง
| รูปแบบที่สังเกตได้ | น่าจะเป็นพื้นที่สอบสวน | การดำเนินการที่แนะนำ |
| ข้อบกพร่อง เข้มข้น ที่ ที่ตายตัว สถานที่ บน ที่ ส่วนหนึ่ง | การจัดเรียงแอโนด, การออกแบบชั้นวาง, ป้องกัน, ความหนาแน่นกระแสในท้องถิ่น, หรือช่องทางเรขาคณิต | เปรียบเทียบตำแหน่งที่มีข้อบกพร่องระหว่างชิ้นส่วนต่างๆ และตรวจสอบโครงร่างอิเล็กโทรดและชั้นวาง |
| ข้อบกพร่อง ถูก จำกัด ถึง ก โดยเฉพาะ วัสดุ ชุด | คุณภาพของพื้นผิว, การเปลี่ยนแปลงของโลหะผสม, ข้อบกพร่องในการหล่อ, หรือสภาพพื้นผิวที่เข้ามา | เปรียบเทียบใบรับรองวัสดุ, การตรวจสอบที่เข้ามา, และผลการปรับสภาพ |
| ข้อบกพร่อง เข้มข้น ใน หนึ่ง กะ | การปฏิบัติของผู้ปฏิบัติงาน, การเติมเต็ม, เวลาในการรักษา, การควบคุมอุณหภูมิ, หรือการตั้งค่าอุปกรณ์ | ตรวจสอบบันทึกการเปลี่ยนแปลง, บันทึกกระบวนการ, และขั้นตอนการปฏิบัติงาน |
ข้อบกพร่องเพิ่มขึ้นเมื่อสภาพการอาบน้ำเปลี่ยนแปลง |
องค์ประกอบการอาบน้ำ, การปนเปื้อน, การกรอง, หรือช่วงการบำรุงรักษา | วิเคราะห์อ่างและเปรียบเทียบผลลัพธ์กับข้อมูลการควบคุมในอดีต |
| ข้อบกพร่อง เกิดขึ้น สุ่ม ข้าม แตกต่าง แร็ค ตำแหน่ง | การติดต่อเป็นระยะๆ, การปนเปื้อนของอนุภาค, การจัดการที่ไม่สอดคล้องกัน, หรือสภาวะกระบวนการที่ไม่เสถียร | ตรวจสอบการเชื่อมต่อไฟฟ้า, การกรอง, และการควบคุมการจัดการ |
| ข้อบกพร่อง ปรากฏ หลังจาก หลังการรักษา | ทู่, ล้าง, การอบแห้ง, หรือการจัดการ | ตรวจสอบพารามิเตอร์หลังการรักษาและแนวทางปฏิบัติในการถ่ายโอน |
การสอบสวนสาเหตุที่แท้จริงอย่างมีโครงสร้าง
เมื่อมีข้อบกพร่องปรากฏขึ้น, ใช้ขั้นตอนที่ทำซ้ำได้แทนที่จะทำการปรับเปลี่ยนหลายครั้ง.
- มีผลิตภัณฑ์ที่ได้รับผลกระทบ. ระบุแบทช์ที่อาจได้รับผลกระทบและป้องกันไม่ให้ชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนดถูกปล่อยออกมา.
- บันทึกข้อบกพร่อง. ถ่ายภาพชิ้นส่วนตัวแทนและบันทึกประเภทข้อบกพร่อง, ที่ตั้ง, ความรุนแรง, ชุดวัสดุ, ตำแหน่งชั้นวาง, และเวลาในการผลิต.
- ตรวจสอบประวัติกระบวนการ. ตรวจสอบพารามิเตอร์การทำงาน, การวิเคราะห์การอาบน้ำ, การเติมเต็ม, การซ่อมบำรุง, และการเปลี่ยนแปลงกระบวนการล่าสุด.
- เปรียบเทียบตัวอย่างที่สอดคล้องและไม่เป็นไปตามข้อกำหนด. มองหาความแตกต่างในสภาพของวัสดุพิมพ์, การปรับสภาพ, หน้าสัมผัสทางไฟฟ้า, ความหนาของการเคลือบ, และหลังการรักษา.
- ทดสอบสาเหตุที่ต้องสงสัยทีละรายการในเวลาที่ทำได้จริง. การทดลองที่มีการควบคุมช่วยให้ตัดสินใจได้ง่ายขึ้นว่าการดำเนินการแก้ไขสามารถแก้ไขปัญหาได้จริงหรือไม่.
- ตรวจสอบผลลัพธ์. ยืนยันว่าข้อบกพร่องลดลงหรือขจัดออกไปและข้อกำหนดอื่นๆ เช่น ความหนา, การยึดเกาะ, ความต้านทานการกัดกร่อน, และรูปลักษณ์ภายนอก—ยังคงเป็นที่ยอมรับ.
- อัปเดตการควบคุมกระบวนการ. แก้ไขคำแนะนำการทำงาน, จุดตรวจสอบ, ตารางการบำรุงรักษา, หรือจำกัดกระบวนการเพื่อไม่ให้ปัญหากลับมา.
วิธีการนี้มีความน่าเชื่อถือมากกว่าการเปลี่ยนแปลงกระแสไปพร้อมๆ กัน, อุณหภูมิ, เคมี, และเวลาในการชุบ.
หากมีการเปลี่ยนแปลงหลายตัวแปรร่วมกัน, เป็นการยากที่จะระบุว่าการปรับเปลี่ยนใดแก้ไขข้อบกพร่องได้ หรือการปรับปรุงที่ปรากฏนั้นเกิดขึ้นเพียงชั่วคราวหรือไม่.
7. การป้องกันข้อบกพร่องจากการชุบด้วยไฟฟ้าด้วยการควบคุมกระบวนการ
แม้ว่าข้อบกพร่องแต่ละอย่างจะมีกลไกของตัวเองก็ตาม, ปัญหาการชุบด้วยไฟฟ้าที่เกิดซ้ำส่วนใหญ่สามารถสืบย้อนได้จากการเปลี่ยนแปลงในพื้นที่กระบวนการจำนวนจำกัด.
ระบบการป้องกันที่แข็งแกร่งจึงต้องควบคุมลำดับการตกแต่งทั้งหมด, ตั้งแต่การตรวจสอบวัสดุที่เข้ามาจนถึงการบรรจุขั้นสุดท้าย.
ควบคุมกระบวนการในแต่ละขั้นตอน
| ขั้นตอนกระบวนการ | จุดควบคุมที่สำคัญ | ข้อบกพร่องที่อาจป้องกันได้ |
| เข้ามา วัสดุ การตรวจสอบ | ความพรุนของพื้นผิว, การกัดกร่อน, รอยขีดข่วน, รอยบุบ, ความสม่ำเสมอของโลหะผสม | บ่อ, ลักษณะที่ไม่สม่ำเสมอ |
| การล้างไขมัน | ความเข้มข้นที่สะอาดกว่า, อุณหภูมิ, เวลา, การปนเปื้อน | การปอกเปลือก, จุดที่เปลือยเปล่า, บ่อ |
| การดอง และ การเปิดใช้งาน | เคมี, เวลา, อุณหภูมิ, การกำจัดออกไซด์, ความเข้ากันได้ของพื้นผิว | การปอกเปลือก, จุดที่เปลือยเปล่า |
| การล้าง | คุณภาพน้ำ, ไหล, ล้น, ยกยอด, การระบายน้ำ | การปอกเปลือก, การเปลี่ยนแปลงสี, การย้อมสี |
| แร็ค กำลังโหลด | ติดต่อคุณภาพ, ระยะห่าง, ปฐมนิเทศ, ความสม่ำเสมอในการโหลด | จุดที่เปลือยเปล่า, การเผาไหม้, การเปลี่ยนแปลงสี |
| การชุบ | ความหนาแน่นกระแส, อุณหภูมิ, เคมีอาบน้ำ, ความปั่นป่วน, การจัดเรียงขั้วบวก | การเผาไหม้, บ่อ, ความหนาไม่สม่ำเสมอ, การเปลี่ยนแปลงสี |
| การกรอง และ การซ่อมบำรุง | สภาพกรอง, การไหลเวียน, การกำจัดตะกอน, การตรวจสอบการปนเปื้อน | บ่อ, เงินฝากหยาบ |
| ทู่ หรือ หลังการรักษา | ความเข้มข้น, เวลา, อุณหภูมิ, ล้าง, และสภาวะการอบแห้ง | การเปลี่ยนแปลงสี, การย้อมสี |
| สุดท้าย การตรวจสอบ | ความหนา, การยึดเกาะ, รูปร่าง, ประสิทธิภาพการกัดกร่อนตามที่ต้องการ | การตรวจจับผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด |
กำหนดขีดจำกัดการควบคุมและความสามารถในการตรวจสอบย้อนกลับ
การควบคุมกระบวนการควรเป็นไปตามข้อกำหนดของระบบการชุบเฉพาะมากกว่าการตั้งค่าทั่วไป.
ความหนาแน่นกระแส, อุณหภูมิอาบน้ำ, ความเข้มข้นของสารเคมี, พี., เวลาในการรักษา, และระดับสารเติมแต่งล้วนมีหน้าต่างการทำงานที่ขึ้นกับสารเคมี.
เพื่อความสม่ำเสมอในการผลิต, เก็บรักษาบันทึกของ:
- การวิเคราะห์และการเติมอ่างอาบน้ำ.
- ปัจจุบัน, แรงดันไฟฟ้า, อุณหภูมิ, และเวลาในการรักษา.
- การกำหนดค่าชั้นวางและตำแหน่งการโหลด.
- สภาวะการปรับสภาพและการชะล้าง.
- กรองการเปลี่ยนแปลง, การบำรุงรักษาถัง, และการดำเนินการแก้ไข.
- ความหนาของการเคลือบ, การยึดเกาะ, รูปร่าง, และผลการยอมรับอื่น ๆ ที่ระบุ.
เมื่อมีข้อบกพร่องเกิดขึ้น, บันทึกเหล่านี้ช่วยให้ทีมงานสามารถเปรียบเทียบชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนดกับการผลิตที่ได้รับอนุมัติก่อนหน้านี้ และระบุการเปลี่ยนแปลงกระบวนการที่สำคัญ.
การทำงานซ้ำต้องไม่ปกปิดสาเหตุที่แท้จริง
การปอกและการชุบซ้ำอาจทำให้ส่วนประกอบที่ไม่เป็นไปตามข้อกำหนดกลับคืนมาได้, แต่ต้องมีการตรวจสอบการทำงานซ้ำสำหรับซับสเตรตและระบบการเคลือบ.
การปอกซ้ำๆ อาจทำร้ายวัสดุฐานได้, เปลี่ยนมิติ, ทำให้พื้นผิวเสียหาย, หรือสร้างความเสี่ยงเพิ่มเติม.
เหล็กที่มีความแข็งแรงสูงบางชนิดและวัสดุที่ไวต่อแสงอื่นๆ อาจต้องได้รับการพิจารณาเป็นพิเศษเนื่องจากการแตกตัวของไฮโดรเจน.
ก่อนทำใหม่, ตรวจสอบว่าพื้นผิวเดิมสามารถทนต่อกระบวนการที่นำเสนอได้หรือไม่ และชิ้นส่วนสุดท้ายยังคงสามารถตอบสนองความหนาของการเคลือบที่ต้องการได้หรือไม่, การยึดเกาะ, ความต้านทานการกัดกร่อน, และข้อกำหนดมิติ.
หากข้อบกพร่องเดิมยังคงกลับมา, การดำเนินการแก้ไขควรมุ่งเป้าไปที่กระบวนการเริ่มต้นแทนที่จะอาศัยการทำงานซ้ำซ้ำๆ.
8. บทสรุป
การปอกเปลือก, บ่อ, การเผาไหม้, จุดที่เปลือยเปล่า, และการแปรผันของสีถือเป็นข้อบกพร่องในการชุบด้วยไฟฟ้าที่พบบ่อยที่สุด, แต่พวกเขาไม่ได้แบ่งปันวิธีแก้ปัญหาแบบสากลเพียงอย่างเดียว.
วิธีแก้ไขปัญหาที่มีประสิทธิผลมากที่สุดคือการรวมการตรวจสอบด้วยภาพเข้าด้วยกัน, การวิเคราะห์ตำแหน่งข้อบกพร่อง, บันทึกกระบวนการ, และการทดสอบแบบกำหนดเป้าหมาย.
การกำหนดเวลาและสถานที่ที่ข้อบกพร่องเกิดขึ้นจะช่วยแยกแยะปัญหาของวัสดุพิมพ์จากความล้มเหลวในการบำบัดล่วงหน้า, ปัญหาการจำหน่ายไฟฟ้า, ความไม่มั่นคงในการอาบน้ำ, และรูปแบบหลังการรักษา.
สำหรับผู้ผลิต, คุณภาพการชุบด้วยไฟฟ้าที่สม่ำเสมอนั้นขึ้นอยู่กับการได้ความหนาเคลือบที่ต้องการมากกว่า.
ผลลัพธ์ที่เชื่อถือได้ต้องมีการควบคุมล่วงหน้า, เคมีอาบน้ำที่มั่นคง, การออกแบบชั้นวางและขั้วบวกที่เหมาะสม, การกรองที่มีประสิทธิภาพ, หลังการรักษาอย่างสม่ำเสมอ, และเกณฑ์การตรวจสอบเป็นเอกสาร.
โดยการระบุสาเหตุที่แท้จริงและตรวจสอบการดำเนินการแก้ไข, ผู้ผลิตสามารถลดการทำงานซ้ำได้, ปรับปรุงผลผลิต, และให้คุณภาพพื้นผิวที่สม่ำเสมอยิ่งขึ้น.
คำถามที่พบบ่อย
สาเหตุที่พบบ่อยที่สุดของการลอกในการชุบด้วยไฟฟ้าคืออะไร?
การยึดเกาะไม่ดีเกิดจากการขจัดคราบไขมันไม่สมบูรณ์, การดองไม่เพียงพอ, ล้างสิ่งปนเปื้อน, หรือความล่าช้ามากเกินไปก่อนการชุบ. การทำความสะอาดและการชะล้างเป็นการตรวจสอบครั้งแรก.
ฉันจะบอกรูพรุนจากปมหรืออนุภาคได้อย่างไร?
Pitting คือภาวะซึมเศร้าหรือปล่องภูเขาไฟ. ก้อนหรืออนุภาคถูกยกขึ้น. ตรวจสอบด้วยแสงมุมต่ำหรือกล้องจุลทรรศน์; ลอกการเคลือบออกและตรวจสอบว่ามีข้อบกพร่องในพื้นผิวหรือไม่.
เหตุใดการไหม้จึงปรากฏที่ขอบและมุมเสมอ?
เพราะความหนาแน่นของกระแสจะสูงที่สุดที่ขอบและมุมที่แหลมคม. การแก้ไขคือการลดความหนาแน่นกระแสในท้องถิ่นโดยการปรับกระแส, การวางแนวชั้นวาง, ระยะทางขั้วบวก, หรือป้องกัน.
สาเหตุของจุดเปลือยในการชุบด้วยไฟฟ้า?
จุดเปลือยมาจากการสัมผัสชั้นวางที่ไม่ดี, เส้นทางปัจจุบันที่ถูกขัดจังหวะ, การปนเปื้อนพื้นผิว, หรือความหนาแน่นกระแสต่ำในพื้นที่ปิดภาคเรียน. ตรวจสอบหน้าสัมผัสทางไฟฟ้าก่อน, แล้วสภาพพื้นผิว.
เหตุใดข้อบกพร่องเดิมจึงกลับมาหลังจากการทำงานซ้ำ?
เพราะไม่ทราบสาเหตุที่แท้จริง. ติดตามว่าข้อบกพร่องอยู่ที่ตำแหน่งคงที่หรือไม่, ที่เกี่ยวข้องกับชุดวัสดุ, ที่เกี่ยวข้องกับกะ, หรือเกี่ยวกับการอาบน้ำ. รูปแบบชี้ไปที่สาเหตุ.
แก้ไขการหลุดลอกโดยเพิ่มกระแสได้ไหม?
เลขที่. การลอกเป็นปัญหาการยึดเกาะ. กระแสไฟฟ้าที่เพิ่มขึ้นอาจทำให้สารเคลือบไหม้หรือทำให้ข้อบกพร่องแย่ลง. แก้ไขการทำความสะอาด, ดอง, ล้าง, และเวลาโอนก่อน.

