
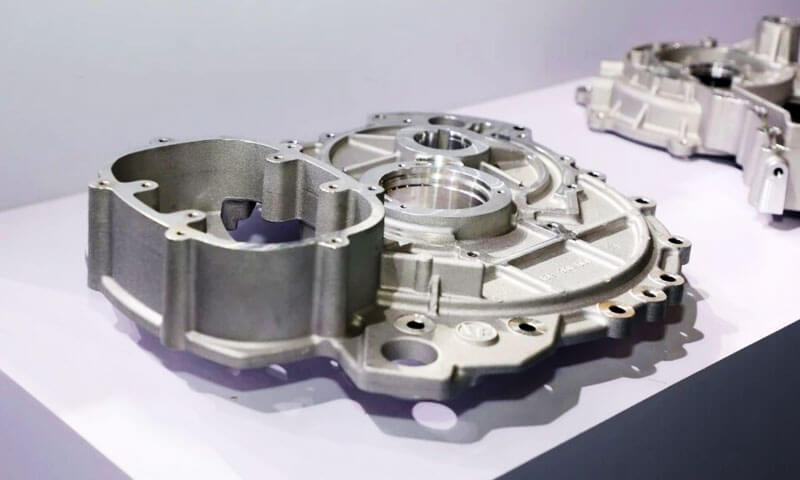
หลังจากนั้นมากกว่า 20 หลายปีในการรักษาพื้นผิว — กำลังวิ่ง อโนไดซ์ เส้น, การแก้ไขปัญหาส่วนที่ล้มเหลว, และโต้เถียงกับวิศวกรออกแบบที่ยืนยันว่า “มันเป็นแค่อลูมิเนียม, มันควรจะชุบอโนไดซ์ประมาณ 6061” — ฉันสามารถบอกคุณได้ว่าคำถามที่ฉันได้ยินบ่อยที่สุดคือสิ่งนี้: “คุณสามารถชุบอโนไดซ์อะลูมิเนียมหล่อขึ้นรูปได้หรือไม่?-
คำตอบสั้น ๆ คือใช่. คำตอบที่ซื่อสัตย์คือ: ไม่ใช่ด้วยกระบวนการอโนไดซ์มาตรฐานของคุณ, และไม่เข้าใจว่าเหตุใดการหล่อแบบตายตัวจึงมีพฤติกรรมแตกต่างจากการอัดขึ้นรูป.
ฉันเคยเห็นร้านค้าจำนวนมากเกินไปที่พยายามใช้งานชิ้นส่วนหล่อ ADC12 ผ่านทางไลน์อโนไดซ์ปกติ, ออกมาพร้อมกับรอยเปื้อน, สีเทา, ส่วนที่ไม่สม่ำเสมอมีคราบเขม่าปกคลุมอยู่, และประกาศว่า “อลูมิเนียมหล่อไม่สามารถชุบอโนไดซ์ได้”
นั่นเป็นสิ่งที่ผิด. สามารถชุบอโนไดซ์ได้ แต่ต้องใช้กระบวนการเตรียมผิวล่วงหน้าโดยเฉพาะ, ความคาดหวังที่สมจริงเกี่ยวกับคุณภาพพื้นผิว, และความเข้าใจที่ชัดเจนว่าขีดจำกัดของกระบวนการอยู่ที่ไหน.
คู่มือนี้เขียนขึ้นจากพื้นสายอโนไดซ์.
มันอธิบายได้ว่าทำไม อลูมิเนียมหล่อ ทนทานต่ออโนไดซ์มาตรฐาน, ซิลิคอนเกี่ยวข้องกับอะไร, จำเป็นต้องเปลี่ยนแปลงอะไรก่อนการรักษา, ปัญหาอะไรยังคงอยู่แม้หลังจากการฆ่าเชื้อแล้ว, และกระบวนการตกแต่งอื่นใดที่ควรพิจารณาเมื่ออโนไดซ์ไม่ใช่ตัวเลือกที่ถูกต้อง.
1. คำตอบที่ตรง: ใช่ — แต่ไม่ใช่ด้วยกระบวนการมาตรฐาน
ผมขอสรุปไว้ก่อนนะครับ, ก่อนที่เราจะเจาะลึกเรื่องเคมี:
- อลูมิเนียมหล่อสามารถชุบอโนไดซ์ได้.
- กระบวนการอโนไดซ์แบบมาตรฐานให้ผลลัพธ์ที่แย่มากกับ ADC12.
- การขจัดซิลิคอนโดยเฉพาะ (ขจัดคำพูด) จำเป็นต้องมีขั้นตอนก่อนการรักษา.
- แม้จะมีการขจัดซิลิกอนที่สมบูรณ์แบบก็ตาม, ปัญหาความพรุนและการดูดซับสียังคงอยู่.
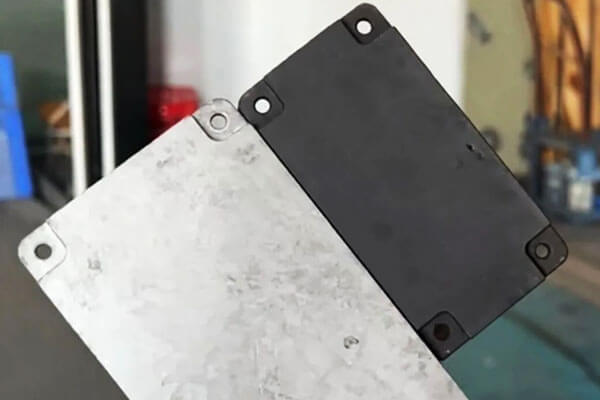
ในร้านของเราเอง, เราทำการทดสอบแบบควบคุม: ชิ้นส่วนหล่อ ADC12 สองชิ้น, ไม่มีการรักษาล่วงหน้าเป็นพิเศษ, วิ่งผ่านสายอโนไดซ์มาตรฐานของเรา. หนึ่งก็ชัดเจน (เป็นธรรมชาติ) อโนไดซ์, อันหนึ่งเป็นสีดำ.
ผลลัพธ์สามารถคาดเดาได้: ไม่สม่ำเสมอ, สีเป็นรอย, แพทช์หยาบ, และชั้นของคราบสีเทาบนพื้นผิวที่เช็ดออกไปบนนิ้วของคุณ.
นี่ไม่ใช่ข้อบกพร่องในสายงานของเรา. ผลลัพธ์ที่ได้จะเกิดขึ้นเมื่อคุณชุบอโนไดซ์โลหะผสมหล่อที่มีซิลิคอนสูงในลักษณะเดียวกับที่คุณชุบอโนไดซ์ 6061 การอัดขึ้นรูป.
2. เหตุใดอะลูมิเนียมหล่อขึ้นรูปจึงทำการชุบอโนไดซ์ได้ยาก?
ความยากนั้นมาจากปัจจัยสามประการเป็นหลัก: มีปริมาณซิลิกอนสูง, หล่อพรุน, และข้อจำกัดของการปรับสภาพแบบเดิม.
ปริมาณซิลิคอนสูงรบกวนการทำอโนไดซ์
โลหะผสมหล่อขึ้นรูปจำนวนมากมีซิลิคอนจำนวนมากเพื่อปรับปรุงความลื่นไหล, ลดการหดตัวของการแข็งตัว, และรองรับการผลิตผนังบาง, ส่วนประกอบที่ซับซ้อน.
ADC12 เป็นโลหะผสมหล่อขึ้นรูป Al-Si-Cu ที่เป็นตัวแทน.
อย่างไรก็ตาม, ซิลิคอนมีพฤติกรรมแตกต่างจากอะลูมิเนียมในระหว่างการปรับสภาพทางเคมีและอโนไดซ์.
ในกระบวนการกัดกรดอัลคาไลน์ทั่วไป, อลูมิเนียมละลายได้ง่าย, ในขณะที่เฟสที่อุดมด้วยซิลิคอนอาจยังคงอยู่ที่พื้นผิว.
ขึ้นอยู่กับองค์ประกอบของโลหะผสมและสภาวะของกระบวนการ, สารตกค้างเหล่านี้อาจก่อตัวเป็นชั้นเขม่าสีเทาหรือสีเข้ม.
หากกระบวนการรื้อถอนครั้งต่อไปไม่เพียงพอ, วัสดุที่อุดมด้วยซิลิคอนและสารตกค้างที่เป็นองค์ประกอบอัลลอยด์อื่นๆ อาจรบกวนการสร้างและลักษณะของฟิล์มออกไซด์ที่สม่ำเสมอ.
ข้อมูลนี้อธิบายถึงข้อบกพร่องที่พบในการทดลอง ADC12:
- มีลักษณะเป็นด่าง: พื้นที่ต่างๆ ของการหล่อจะตอบสนองต่อการปรับสภาพและอโนไดซ์แตกต่างกัน.
- สีไม่สม่ำเสมอ: การเปลี่ยนแปลงของโครงสร้างจุลภาคของพื้นผิวและชั้นออกไซด์ทำให้เกิดการดูดซับแสงและการดูดซับสีย้อมที่ไม่สอดคล้องกัน.
- เขม่าสีเทา: คราบบนพื้นผิวที่หลงเหลือจะยังคงอยู่หลังจากการทำความสะอาดหรือการแยกชิ้นส่วนไม่เพียงพอ.
- สีดำไม่ดี: ชั้นออกไซด์และสภาพพื้นผิวอาจไม่รองรับการดูดซับสีย้อมสม่ำเสมอ.
ประเด็นสำคัญคือปัญหาไม่ใช่แค่การมีซิลิคอนอยู่ในโลหะผสมเทกองเท่านั้น. มันคือปฏิสัมพันธ์ระหว่างโครงสร้างจุลภาคของโลหะผสม, การเตรียมพื้นผิว, และการเกิดฟิล์มขั้วบวก.
ความพรุนในการหล่อทำให้เกิดข้อบกพร่องเพิ่มเติม
อลูมิเนียมหล่ออาจมีรูพรุนของก๊าซ, โพรงหดตัว, และความไม่ต่อเนื่องของพื้นผิวอื่นๆ.
การกระจายขึ้นอยู่กับการออกแบบแม่พิมพ์, อุณหภูมิโลหะ, พารามิเตอร์การฉีด, การระบายอากาศ, และสภาวะการแข็งตัว.
ข้อบกพร่องเหล่านี้เป็นปัญหาอย่างยิ่งในระหว่างการชุบอโนไดซ์เนื่องจากขั้นตอนการปรับสภาพและการระบายสีจะทำให้การหล่อเกิดสารละลายเคมีที่เป็นน้ำ.
ความพรุนสามารถมีส่วนทำให้:
- การเปลี่ยนสีและจุดด่างดำเฉพาะที่.
- การดูดซึมสีไม่สม่ำเสมอ.
- การกักเก็บกรดและการย้อมสีในภายหลัง.
- รูพรุนบนพื้นผิวและรูปลักษณ์ที่ไม่สอดคล้องกัน.
- ลดการป้องกันการกัดกร่อนในกรณีที่การเคลือบไม่ต่อเนื่องหรือการหล่อด้านล่างมีข้อบกพร่อง.
ความพรุนบางส่วนไม่สามารถมองเห็นได้บนพื้นผิวที่หล่อ. ข้อบกพร่องบางอย่างจะปรากฏให้เห็นหลังจากการตัดเฉือนเท่านั้น, การแกะสลัก, หรืออโนไดซ์.
จากจุดยืนด้านการผลิต, ซึ่งหมายความว่าการตกแต่งพื้นผิวไม่สามารถชดเชยคุณภาพการหล่อที่ไม่ดีโดยพื้นฐานได้.
หากส่วนประกอบต้องการผิวเคลือบอะโนไดซ์สีดำสม่ำเสมอ, การควบคุมความพรุนจะต้องเริ่มต้นในระหว่างการพัฒนาการหล่อ แทนที่จะเริ่มต้นหลังจากที่ชิ้นส่วนถึงเส้นชัย.
3. เหตุใดการรื้อถอนไม่สามารถแก้ปัญหาอโนไดซ์ได้ทุกอย่าง
การกำจัดสิ่งตกค้างบนพื้นผิวที่มีซิลิคอนเป็นส่วนประกอบสำคัญถือเป็นการปรับปรุงที่สำคัญ, แต่ความท้าทายหลักสามประการยังคงอยู่.
| ข้อบกพร่อง | สาเหตุหลัก | มาตรการควบคุมที่เป็นไปได้ |
| คราบเขม่าสีเทาหรือเศษผง | การกำจัดสารตกค้างที่อุดมด้วยซิลิคอนและคราบสะสมขององค์ประกอบอัลลอยด์อื่นๆ ไม่เพียงพอ | เพิ่มประสิทธิภาพการแยกและการชะล้างเฉพาะโลหะผสม |
| สีไม่สม่ำเสมอหรือมีรอยด่าง | ความแปรผันของโครงสร้างจุลภาคของโลหะผสม, การเกิดออกไซด์, สภาพพื้นผิว, หรือการดูดซึมสีย้อม | ปรับปรุงความสม่ำเสมอของการปรับสภาพและตรวจสอบกระบวนการทำสี |
| จุดสีขาวหรือสีย้อมบกพร่องเฉพาะที่ | ความพรุน, การเก็บรักษาสารเคมี, ข้อบกพร่องพื้นผิวในท้องถิ่น, หรือการเกิดออกไซด์ไม่สม่ำเสมอ | ปรับปรุงคุณภาพการหล่อ, การระบายน้ำ, ล้าง, และการควบคุมกระบวนการ |
| รูเข็มและหลุมพื้นผิว | ความพรุนของแก๊ส, ข้อบกพร่องการหดตัว, การรวม, หรือการแกะสลักมากเกินไป | ปรับปรุงพารามิเตอร์การหล่อและควบคุมความรุนแรงของการปรับสภาพ |
| ความหนาของฟิล์มไม่สม่ำเสมอ | การเปลี่ยนแปลงทางเรขาคณิต, หน้าสัมผัสทางไฟฟ้า, การกระจายในปัจจุบัน, หรือการตอบสนองของโลหะผสมในท้องถิ่น | เพิ่มประสิทธิภาพการยึดจับ, หน้าสัมผัสทางไฟฟ้า, และพารามิเตอร์อโนไดซ์ |
ความพรุนและการเก็บรักษากรด
การหล่อที่มีรูขุมขนเปิดอาจดักจับสารละลายปรับสภาพหรือสี. หากกำจัดสารเคมีเหล่านี้ได้ไม่เพียงพอ, พวกมันยังสามารถทำปฏิกิริยาต่อไปในท้องถิ่นและทำให้เกิดคราบได้, จุดสีขาว, หรือข้อบกพร่องอื่น ๆ.
วิธีแก้ปัญหาไม่ใช่แค่การขยายเวลาการแยกชิ้นส่วนเท่านั้น. การได้รับสารเคมีมากเกินไปสามารถโจมตีพื้นผิวได้อีกโดยไม่กำจัดความพรุนที่อยู่เบื้องล่าง.
ในกรณีที่ข้อกำหนดด้านรูปลักษณ์เข้มงวด, ความหนาแน่นของการหล่อ, ความสมบูรณ์ของพื้นผิว, การออกแบบการระบายน้ำ, และประสิทธิภาพการล้างจะต้องได้รับการประเมินร่วมกัน.
ความสม่ำเสมอของสี
การชุบอโนไดซ์สีดำมักมีความต้องการมากกว่าการเคลือบสีธรรมชาติหรือสีอ่อน เนื่องจากสภาพพื้นผิวแม้เพียงเล็กน้อยก็สามารถมองเห็นได้ชัดเจน.
ลักษณะสุดท้ายขึ้นอยู่กับโลหะผสม, โครงสร้างจุลภาคหล่อ, การปรับสภาพ, ลักษณะฟิล์มออกไซด์, เคมีสีย้อม, และกระบวนการซีล.
ส่วนประกอบสองชิ้นที่ทำจากโลหะผสมที่ระบุชื่อเดียวกันอาจไม่ให้ผลลัพธ์ที่เหมือนกัน หากสภาพการหล่อหรือประวัติพื้นผิวแตกต่างกัน.
ด้วยเหตุนี้, การทดสอบคุณสมบัติควรใช้การหล่อแบบตัวแทนการผลิตแทนคูปองห้องปฏิบัติการขัดเงาเพียงอย่างเดียว.
ลักษณะพื้นผิวเทียบกับประสิทธิภาพการทำงาน
ส่วนประกอบอะโนไดซ์อาจดูเป็นที่ยอมรับได้แต่ไม่เป็นไปตามความหนาของฟิล์มที่ต้องการหรือเกณฑ์ความต้านทานการกัดกร่อน.
ในทางกลับกัน, การเคลือบที่มองเห็นไม่สมบูรณ์แบบอาจยังคงเป็นไปตามข้อกำหนดด้านการทำงานบางประการ, ขึ้นอยู่กับข้อกำหนด.
เกณฑ์การยอมรับจึงควรแยกแยะระหว่าง:
- ข้อกำหนดด้านเครื่องสำอาง, รวมทั้งสีด้วย, ความมันวาว, และข้อบกพร่องที่มองเห็นได้.
- ข้อกำหนดด้านการทำงาน, รวมถึงความหนาของฟิล์มด้วย, ความต้านทานการกัดกร่อน, ความต้านทานการสึกหรอ, และประสิทธิภาพการปิดผนึก.
ข้อกำหนดเหล่านี้ควรได้รับการตกลงก่อนเริ่มการผลิต.
4. การตรวจสอบความเป็นจริงของอโนไดซ์ ADC12
ให้ฉันตรงไปตรงมาเกี่ยวกับสิ่งที่คุณทำได้และไม่สามารถคาดหวังได้.
| ด้าน | อลูมิเนียมดัด (6061/6063) | ADC12 แบบหล่อ (กระบวนการมาตรฐาน) | ADC12 แบบหล่อ (ด้วยการขจัดความชื้น) |
| ความสม่ำเสมอของฟิล์ม | ยอดเยี่ยม | แย่ — เลอะเทอะ, ไม่ต่อเนื่อง | ดี - แต่ไม่เท่ากับทำ |
| ลักษณะพื้นผิว | โลหะใส, เรียบ | สีเทาเลอะเทอะ, มีรอยเปื้อน | ที่ปรับปรุงแล้ว, แต่มองเห็นรูพรุนขนาดเล็กได้ในระยะใกล้ |
| ความสม่ำเสมอของสี | ยอดเยี่ยม - ชุดต่อชุด | แย่มาก — การดูดซับสีย้อมไม่สม่ำเสมอ | ปานกลาง — สีเข้มยังคงแสดงการเปลี่ยนแปลง |
| เขม่า / สารตกค้างสีเทา | ไม่มี | หนักมาก — เช็ดมือ | น้อยที่สุด — ลบออกโดย HF desmut |
| การป้องกันการกัดกร่อน | ดี | ตัวแปร — ฟิล์มไม่ต่อเนื่อง | ดี, แต่รูขุมขนยังคงเป็นจุดอ่อน |
| ผลผลิตโดยทั่วไป (ส่วนที่ดี) | 95%+ | 30–50% | 70–85% |
สิ่งนี้หมายถึงอะไรในทางปฏิบัติ
หากคุณชุบอโนไดซ์ ADC12 โดยไม่ทำการขจัดซิลิกอน, คาดว่าชิ้นส่วนของคุณประมาณครึ่งหนึ่งจะเป็นเครื่องสำอางที่ถูกคัดออก.
ด้วยขั้นตอนการขจัดซิลิกอนที่เหมาะสม, ผลผลิตเพิ่มขึ้นอย่างมาก — แต่คุณจะไม่ตรงกับความสะอาดเลย, พื้นผิวที่ไร้ที่ติของงานดัด 6063 การอัดขึ้นรูป.
ใครก็ตามที่สัญญาว่าจะชุบอโนไดซ์บนแม่พิมพ์หล่อด้วย "คุณภาพการอัดขึ้นรูป" จะต้องโกหกหรือใช้โลหะผสมพิเศษที่มีซิลิคอนต่ำ.
5. กระบวนการตกแต่งทางเลือกและการแข่งขันที่แข่งขันกัน
เนื่องจากอลูมิเนียมหล่อที่มีซิลิคอนสูงเป็นเรื่องยากที่จะชุบอโนไดซ์อย่างสม่ำเสมอ, การรักษาพื้นผิวแบบอื่นควรได้รับการพิจารณาเมื่อการอโนไดซ์แบบธรรมดาไม่สามารถตอบสนองลักษณะที่ต้องการได้, ความต้านทานการกัดกร่อน, หรือต้นทุนการผลิต.
| พื้นผิว จบ กระบวนการ | รูปร่าง | การกัดกร่อน ความต้านทาน | สวมใส่ ความต้านทาน | ญาติ ค่าใช้จ่าย | ทั่วไป การใช้งาน |
| ธรรมดา อโนไดซ์ | การตกแต่งที่สม่ำเสมอบนโลหะผสมที่เหมาะสม; มักจะไม่สอดคล้องกับการหล่อแบบซิลิกอนสูง | ดีเมื่อฟิล์มขั้วบวกถูกสร้างขึ้นและปิดผนึกอย่างเหมาะสม | ดี, ขึ้นอยู่กับความหนาและชนิดของฟิล์ม | ปานกลาง | ส่วนประกอบอะลูมิเนียมดัดขึ้นรูปและการหล่อแบบเข้ากันได้ซึ่งต้องใช้ฟิล์มขั้วบวก |
| อโนไดซ์ กับ กำลังรื้อถอน | ปรับปรุงความสม่ำเสมอ, แม้ว่าการเปลี่ยนสีที่เกี่ยวข้องกับซิลิคอนอาจยังคงอยู่ | ดีถ้ามีการควบคุมการปรับสภาพและฟิล์มขั้วบวกอย่างเหมาะสม | ดี, ขึ้นอยู่กับข้อกำหนดการเคลือบ | ปานกลาง - สูง | ชิ้นส่วนหล่อแบบใช้งานได้จริงที่ต้องการอโนไดซ์โดยมีข้อกำหนดด้านความสวยงามปานกลาง |
| ไมโครอาร์ค ออกซิเดชัน (เหมา) | พื้นผิวคล้ายเซรามิก; สีและพื้นผิวขึ้นอยู่กับโลหะผสมและกระบวนการ | ดีถึงดีเยี่ยม, ขึ้นอยู่กับโครงสร้างการเคลือบและการซีล | ดีเยี่ยมสำหรับการเคลือบที่ทนต่อการสึกหรอที่เหมาะสม | สูง | ส่วนประกอบที่ต้องการความแข็งผิวสูง, ความต้านทานการสึกหรอ, และฉนวนไฟฟ้า |
การเคลือบแปลงสารเคมี |
บาง, มักจะเคลือบด้านหรือมีสีเล็กน้อย | ปานกลางถึงดี, ขึ้นอยู่กับระบบการแปลง | จำกัด | ต่ำ | ส่วนประกอบที่ต้องการการป้องกันการกัดกร่อนขั้นพื้นฐานหรือการปรับสภาพก่อนการพ่นสี |
| ไฟฟ้าสถิต ผง การเคลือบผิว | สีสม่ำเสมอพร้อมระดับความเงาและพื้นผิวที่หลากหลาย | ดีถึงดีเยี่ยมด้วยการปรับสภาพและความหนาของชั้นเคลือบที่เหมาะสม | ดี, ขึ้นอยู่กับสูตรผงและการบ่ม | ต่ำ-ปานกลาง | เรือน, วงเล็บ, ส่วนประกอบยานยนต์, และเปลือกอุตสาหกรรมที่ต้องการการป้องกันการตกแต่งที่ทนทาน |
| สีอบ (น้ำยาเคลือบแบบอบออน) | ตกแต่งให้เรียบเนียน ควบคุมสีและความเงาได้ | ดีเมื่อทาเคลือบและบ่มอย่างเหมาะสม | ปานกลางถึงดี, ขึ้นอยู่กับเคมีของสีและความหนาของฟิล์ม | ปานกลาง | ตัวเรือนหล่อ, สินค้าอุปโภคบริโภค, ชิ้นส่วนยานยนต์, และส่วนประกอบที่ต้องการรูปลักษณ์พื้นผิวที่ประณีต |
วิธีการเลือกกระบวนการที่เหมาะสม
- เลือกอโนไดซ์พร้อมดีซิลิโคไนซ์ เมื่อส่วนประกอบต้องการชั้นอะโนดิกออกไซด์และประสิทธิภาพการทำงานมีความสำคัญมากกว่าการตกแต่งที่สม่ำเสมออย่างสมบูรณ์แบบ.
- เลือกออกซิเดชันแบบไมโครอาร์ค (เหมา) เมื่อความต้านทานการสึกหรอและความแข็งของพื้นผิวเป็นสิ่งสำคัญ.
ควรตรวจสอบความเหมาะสมสำหรับโลหะผสมซิลิคอนสูงและประสิทธิภาพการกัดกร่อนที่ต้องการผ่านการทดสอบ. - เลือกการเคลือบผง เมื่อสีและพื้นผิวที่สม่ำเสมอมีความสำคัญมากกว่าการรักษารูปลักษณ์โลหะของอลูมิเนียมอโนไดซ์.
สามารถปกปิดการเปลี่ยนแปลงพื้นผิวเล็กน้อยได้, แต่ไม่สามารถกำจัดผลกระทบของความพรุนหรือก๊าซออกได้อย่างน่าเชื่อถือ. - เลือกการเคลือบแปลงสารเคมีหรือการทาสีแบบเปียก เมื่อไม่จำเป็นต้องใช้ฟิล์มขั้วบวกสำหรับตกแต่งและข้อกำหนดหลักคือการป้องกันการกัดกร่อน, การยึดเกาะของสี, หรือตัวเลือกสีที่ยืดหยุ่น.
กระบวนการที่ดีที่สุดขึ้นอยู่กับสภาพแวดล้อมการบริการของส่วนประกอบ, ข้อกำหนดด้านรูปลักษณ์, และข้อกำหนดด้านประสิทธิภาพ.
สำหรับชิ้นส่วน ADC12 ที่ต้องการผิวสีดำสม่ำเสมอ, การเคลือบผงอาจใช้งานได้จริงมากกว่าการชุบอโนไดซ์ทั่วไป.
6. การเลือกโลหะผสมหล่อที่เหมาะสมสำหรับการชุบอโนไดซ์
อลูมิเนียมอัลลอยด์หล่อขึ้นรูปไม่ได้ทั้งหมดจะให้ผลลัพธ์การชุบอโนไดซ์เหมือนกัน. ปริมาณซิลิกอน, ระดับสิ่งเจือปน, โครงสร้างจุลภาค, และคุณภาพการหล่อล้วนส่งผลต่อการสร้างฟิล์มออกไซด์และลักษณะพื้นผิว.
ตารางต่อไปนี้แสดงการเปรียบเทียบเบื้องต้นของโลหะผสมอลูมิเนียมที่กล่าวถึงโดยทั่วไป.
ช่วงขององค์ประกอบเป็นเพียงตัวบ่งชี้และควรได้รับการตรวจสอบตามมาตรฐานวัสดุที่เกี่ยวข้องและใบรับรองซัพพลายเออร์.
| แม็ก | เนื้อหาซิลิคอนทั่วไป | ความยากของอโนไดซ์ | ข้อควรพิจารณาที่สำคัญ |
| ADC12 (เอ383) | 9.6–12.0% | สูง | ใช้กันอย่างแพร่หลายสำหรับการหล่อแบบตายตัว; ปริมาณซิลิกอนสูงอาจทำให้เกิดอโนไดซ์ที่ไม่สม่ำเสมอและรอยเปื้อนบนพื้นผิว |
| ยล102 (อัลซี12) | 10.5–13.5% | สูง | ผลลัพธ์ของการอโนไดซ์ขึ้นอยู่กับระดับสิ่งเจือปน, ข้อกำหนดโลหะผสม, และคุณภาพการหล่อ |
AlSi9Mg (เอ360) |
ประมาณ 9.0–10.0% | ปานกลางถึงสูง | สามารถให้ศักยภาพในการชุบอโนไดซ์ที่ดีขึ้นภายใต้องค์ประกอบและสภาวะกระบวนการที่เหมาะสม |
| A413 / อัลซี12(ข) | ประมาณ 11.0–13.0% | สูง | ปริมาณซิลิคอนสูงช่วยให้การหล่อมีความลื่นไหล แต่จะทำให้การชุบอโนไดซ์เพื่อการตกแต่งมีความยุ่งยาก |
| ดัด 6063 (อ้างอิง) | ประมาณ 0.2–0.6% | ต่ำ | มาตรฐานทั่วไปสำหรับอโนไดซ์ตกแต่งที่สม่ำเสมอ |
บันทึก: การกำหนดโลหะผสมและขีดจำกัดขององค์ประกอบจะแตกต่างกันไปตามมาตรฐานและตลาด.
ยล102, เอ360, และโลหะผสมอื่นๆ ที่มีลักษณะคล้ายกันในนามไม่ควรถือว่าใช้แทนกันได้โดยไม่ตรวจสอบองค์ประกอบทางเคมีและข้อกำหนดทางกล.
คำแนะนำการปฏิบัติ
หากการออกแบบอโนไดซ์เป็นข้อกำหนดบังคับและอลูมิเนียมดัดไม่ใช่ทางเลือก, ประเมิน AlSi9Mg หรือโลหะผสมหล่อที่มีความบริสุทธิ์ต่ำที่ระบุอย่างเหมาะสมก่อนดำเนินการผลิต.
วัสดุเหล่านี้อาจให้ความสม่ำเสมอของพื้นผิวที่ดีขึ้นภายใต้สภาวะที่เหมาะสม, แต่ไม่จำเป็นต้องมีลักษณะเหมือนกับการชุบอโนไดซ์ 6063.
สำหรับโลหะผสมตัวเลือกใดๆ, ยืนยันปริมาณซิลิกอนและเหล็ก, คุณภาพการหล่อ, คุณสมบัติทางกลที่ต้องการ, และเข้ากันได้กับกระบวนการปรับสภาพที่นำเสนอ.
ควรทำการทดลองอโนไดซ์กับชิ้นส่วนที่เป็นตัวแทนการผลิตเพื่อตรวจสอบความสม่ำเสมอของสี, คุณภาพของฟิล์ม, และประสิทธิภาพการกัดกร่อน.
ในที่สุด, การเลือกโลหะผสมและการพัฒนาการรักษาพื้นผิวต้องได้รับการพิจารณาร่วมกัน.
การเลือกโลหะผสมที่สามารถชุบอโนไดซ์ได้มากขึ้นสามารถปรับปรุงผลลัพธ์ได้, แต่ไม่มีการกำหนดโลหะผสมเพียงอย่างเดียวรับประกันการชุบผิวแบบอโนไดซ์ที่ไร้ที่ติ.
7. บทสรุป
คุณสามารถชุบอโนไดซ์อะลูมิเนียมหล่อได้หรือไม่? ใช่, แต่โลหะผสมที่มีซิลิคอนสูง เช่น ADC12 จำเป็นต้องพิจารณาเป็นพิเศษ.
การอโนไดซ์แบบธรรมดาที่ไม่มีการผ่านการปรับสภาพเฉพาะของโลหะผสมอาจทำให้เกิดรอยด่างได้, ความสม่ำเสมอของฟิล์มไม่ดี, และเขม่าสีเทา.
กระบวนการแยกชิ้นส่วนที่เหมาะสม—บางครั้งใช้สารละลายที่ประกอบด้วย HF ภายใต้สภาวะทางอุตสาหกรรมที่มีการควบคุม—สามารถปรับปรุงพื้นผิวได้อย่างมากโดยการกำจัดสิ่งตกค้างที่อุดมด้วยซิลิคอน.
อย่างไรก็ตาม, การรื้อถอนไม่ได้ช่วยขจัดความพรุนของการหล่อ, รับประกันการดูดซึมสีย้อมสม่ำเสมอ, หรือแก้ไขข้อบกพร่องที่เกิดจากการแข็งตัวและการเตรียมพื้นผิวที่ไม่สอดคล้องกัน.
ปัญหาเหล่านี้จำเป็นต้องมีการควบคุมการเลือกโลหะผสมร่วมกัน, คุณภาพการหล่อ, การปรับสภาพ, อโนไดซ์, และการระบายสี.
กฎการปฏิบัตินั้นง่าย: อลูมิเนียมหล่อไม่สามารถชุบอโนไดซ์ได้, แต่ไม่ควรทำการชุบอโนไดซ์เหมือนกับว่าเป็นอลูมิเนียมอัลลอยด์ดัดธรรมดา.
เมื่อการตกแต่งที่สม่ำเสมอเป็นสิ่งสำคัญ, รับรองกระบวนการที่สมบูรณ์โดยใช้ชิ้นส่วนที่เป็นตัวแทนการผลิต และเปรียบเทียบอโนไดซ์กับทางเลือกอื่น เช่น การเคลือบผงหรือออกซิเดชันแบบไมโครอาร์ก ก่อนที่จะดำเนินการผลิตจำนวนมาก.
คำถามที่พบบ่อย
เหตุใดการอโนไดซ์แบบหล่อจึงมีสีเทาและเป็นรอยด่าง?
มีปริมาณซิลิกอนสูง (9–12% ใน ADC12) ทิ้งธาตุซิลิกอนไว้บนพื้นผิวหลังจากการแกะสลัก.
คราบซิลิคอนนี้จะรบกวนฟิล์มออกไซด์และสร้างสีเทา, ลักษณะที่ไม่สม่ำเสมอ. Desiconizing จะลบเลเยอร์นี้.
ทางเลือกที่ดีที่สุดสำหรับการอโนไดซ์สำหรับอะลูมิเนียมหล่อคืออะไร?
การเคลือบสีฝุ่นเป็นทางเลือกที่ได้รับความนิยมมากที่สุด — โดยครอบคลุมถึงความพรุน, ให้ความสม่ำเสมอของสีที่ดีเยี่ยม, และป้องกันการกัดกร่อนได้ดี.
เพื่อความทนทานต่อการสึกหรอ, ออกซิเดชันแบบไมโครอาร์ค (เหมา) ทำงานได้ดีกับการหล่อแบบซิลิกอนสูง.
การขจัดซิลิกอนจะทำให้ชิ้นส่วนหล่อของฉันมีลักษณะเช่นนี้ 6063 อโนไดซ์?
เลขที่. การไม่ทำให้เป็นรูปเป็นร่างช่วยแก้ไขคราบสกปรกและความต่อเนื่อง, แต่ความพรุนแบบหล่อยังคงทำให้เกิดความไม่สมบูรณ์และจุดสีย้อมที่มองเห็นได้.
ผลลัพธ์ที่ได้คือผลดีต่อชิ้นส่วนที่ใช้งานได้จริง, แต่ไม่เทียบเท่ากับงานอโนไดซ์อะลูมิเนียมดัด.
ฉันจำเป็นต้องเคลือบสูญญากาศสำหรับชิ้นส่วนหล่อแบบอะโนไดซ์หรือไม่?
สำหรับการใช้งานด้านความงามหรืองานปิดผนึกซึ่งกรดไหลออกจะทำให้เกิดคราบ, ใช่.
การเคลือบสูญญากาศจะปิดผนึกความพรุนใต้ผิวดินก่อนที่จะทำการอโนไดซ์, ป้องกันไม่ให้กรดที่ติดอยู่ไหลออกมาหลังเสร็จสิ้น.

