
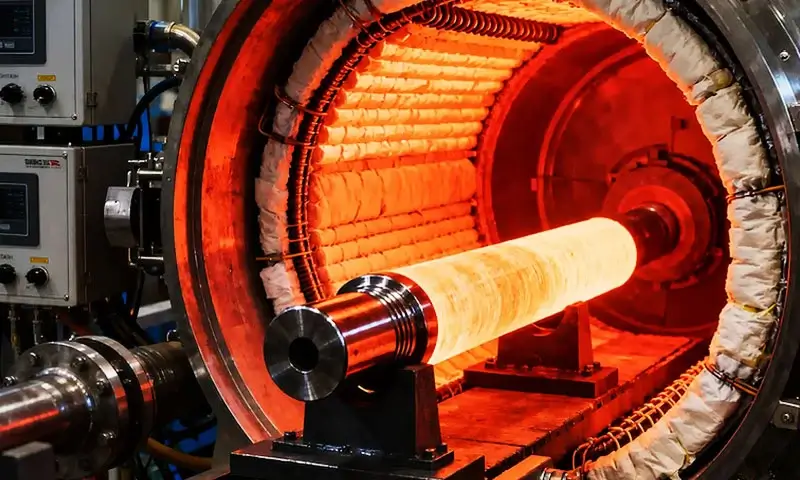
Herding er en av de mest grunnleggende, men likevel mye misforståtte varmebehandlingsprosessene i metallproduksjon.
Nesten hver bråkjølt stålkomponent gjennomgår herding som en obligatorisk sekundær operasjon etter bråkjøling, men mange ingeniører og produksjonsteam behandler det som en trivial, standardisert trinn i stedet for en presisjonskontrollert prosess som definerer endelig styrke, seighet, indre stresstilstand, og levetid.
I praksis, slukking låser i en hard, skjør, stressbelastet martensittisk struktur som er funksjonelt ubrukelig for de fleste ingeniørapplikasjoner.
Tempering – nøye kontrollert oppvarming under den kritiske transformasjonstemperaturen – skreddersyr den utkjølte mikrostrukturen for å levere den nøyaktige balansen mellom hardhet, seighet, Dimensjonell stabilitet, og utmattelsesmotstand som kreves for service.
Herding er derfor ofte brukt ved fremstilling av verktøystål, formstål, fjærstål, bærende komponenter, gir, sjakter, bildeler, Former, og strukturelle maskinkomponenter.
1. Hva er temperering?
I metallurgi, temperering er en varmebehandlingsprosess der en tidligere herdet jernlegering gjenoppvarmes til en temperatur under den nedre kritiske temperaturen (A₁), holdt i en bestemt periode, og deretter avkjølt under kontrollerte forhold.
For vanlig-karbonstål, den eutektoide temperaturen assosiert med A1-linjen er omtrentlig 727° C. (1341° F.), selv om de faktiske kritiske temperaturene varierer med kjemisk sammensetning.
Tempering påføres først og fremst etter bråkjøling for å modifisere martensittisk struktur.
Hovedmålene er å redusere sprøhet og gjenværende stress samtidig som det opprettholdes et passende nivå av hardhet og styrke.
Ved å velge tempereringstemperatur og holdetid, produsenter kan justere balansen mellom hardhet, seighet, duktilitet, Bruk motstand, og dimensjonell stabilitet.

De viktigste effektene av temperering inkluderer:
| Objektiv | Effekt av temperering |
| Reduser sprøhet | Forbedrer seighet og motstand mot brudd |
| Avlast slokkingsspenninger | Reduserer restspenning og risiko for forsinket sprekkdannelse |
| Juster hardheten | Senker overdreven hardhet ved bråkjøling til det nødvendige nivået |
| Forbedre duktiliteten | Tillater større plastisk deformasjon før svikt |
| Stabiliser mikrostrukturen | Reduserer dimensjonsendringer under etterfølgende service |
| Kontroller tjenesteytelsen | Etablerer den nødvendige kombinasjonen av styrke, seighet, og bruk motstand |
Tempereringstemperaturen velges i henhold til stålkvaliteten og de ønskede sluttegenskaper.
EN lav temperatur temperament kan brukes når høy hardhet må beholdes, mens en høyere anløpstemperatur generelt gir større seighet og duktilitet med en tilsvarende reduksjon i hardhet.
Tempering må ikke forveksles med gløding. Gløding er normalt ment å myke opp stål og fremme en relativt stabil, duktil mikrostruktur, ofte med oppvarming over en kritisk transformasjonstemperatur etterfulgt av langsom avkjøling.
Temperering, I kontrast, brukes på herdet stål og utføres under det kritiske transformasjonsområdet for å modifisere i stedet for å fullstendig eliminere den herdede tilstanden.
I praktisk stålproduksjon, Tempering forstås derfor best som en kontrollert justering av mikrostrukturen skapt ved bråkjøling.
Målet er ikke bare å gjøre herdet stål mykere, men å konvertere en overdrevent sprø struktur som er slukket til en som gir en mer nyttig ingeniørkombinasjon av egenskaper.
2. Hvorfor herding er nødvendig: Vitenskapen bak bråkjølt stål
For å forstå temperering, man må først forstå hva quenching gjør.
Når stål varmes opp i austenittfasefeltet - typisk over 800–900 °C avhengig av sammensetningen - blir krystallstrukturen kubisk ansiktssentrert (FCC).
Austenitt kan løse opp betydelige mengder karbon. Hvis stålet deretter avkjøles raskt, vanligvis i vann, olje, eller polymer, karbonatomene rekker ikke å diffundere ut.
Krystallstrukturen forsøker å forvandle seg til kroppssentrert kubikk (BCC) ferritt, men det fangede karbonet forvrenger gitteret til en kroppssentrert tetragonal (BCT) struktur kjent som Martensite.
Martensitt er preget av:
- Svært høy hardhet.
- Høy flytestyrke.
- Lav duktilitet og seighet.
- Høye restspenninger.
- En tendens til forsinket sprekkdannelse.
- Tilstedeværelsen av tilbakeholdt austenitt i mange legeringer.
I denne slukkede tilstanden, stål er ofte for sprøtt til praktisk bruk. Et skjæreverktøy kan hakke seg. En aksel kan sprekke under montering. Girtannen kan sprekke under sjokkbelastning.
Tempering reduserer disse risikoene ved å tillate kontrollert diffusjon og mikrostrukturell omorganisering.
Nødvendigheten av temperering er derfor både vitenskapelig og praktisk.
Vitenskapelig, det lar stålet nærme seg likevekt ved å avlaste gitterbelastningen og utfelle karbider. Praktisk, det gjør det mulig for stålet å overleve virkelige serviceforhold.
3. Hva er de viktigste tempereringstemperaturområdene?
Tempereringstemperatur er en av de viktigste variablene i stålvarmebehandling fordi den direkte kontrollerer omfanget av mikrostrukturelle endringer etter bråkjøling.
Når tempereringstemperaturen øker, karbondifusjon, Karbidutfelling, bedring, og transformasjonen av tilbakeholdt austenitt blir generelt mer uttalt.
Det er ikke et enkelt temperaturområde som gjelder for alle stål.
Tempering med lav temperatur
Lavtemperaturtempering brukes ofte når komponenten må beholde et høyt nivå av hardhet og slitestyrke samtidig som den reduserer sprøheten forbundet med fersk martensitt.
Typiske temperaturer er ca 150–250°C (300–480 °F), selv om det passende området avhenger av stålet.
På dette stadiet, karbon begynner å omfordeles fra overmettet martensitt, fine karbidfaser kan utvikles, og restspenninger fra bråkjøling reduseres.
Reduksjonen i hardhet er vanligvis begrenset sammenlignet med temperering ved høyere temperatur.
Denne behandlingen er vanlig for applikasjoner som f.eks:
- Kutte verktøy
- Dør
- Slitasjebestandige komponenter
- Visse lagerkomponenter
- Høyhardhet verktøy-stål deler
Avveiningen er at seigheten forblir relativt begrenset sammenlignet med middels- eller høytemperaturtempererte forhold.
Middels temperatur temperering
Middels temperaturtempering, omtrent 250–450°C (480–840°F), produserer en større modifikasjon av den slukkede mikrostrukturen.
Karbidutfelling blir mer utviklet, martensitt blir mindre overmettet, og indre påkjenninger fortsetter å avta.
Denne regionen kan være nyttig når en komponent krever en mer balansert kombinasjon av styrke, hardhet, seighet, og bruk motstand.
Den eksakte responsen varierer betydelig etter stål. Noen stål viser også temperamentsprøhetsfenomener i spesielle temperaturområder, som betyr at både tempereringstemperaturen og påfølgende avkjøling kan kreve oppmerksomhet.
Tempering ved høy temperatur
Høytemperaturtempering utføres vanligvis ved ca 450–700 ° C. (840–1290°F), forutsatt at temperaturen forblir passende for det spesifikke stålet og under det relevante kritiske transformasjonsområdet.
Ved disse temperaturene, mikrostrukturen gjennomgår mye mer omfattende utvinning og karbidutvikling.
Restspenninger er betydelig redusert, og materialet utvikler generelt betydelig høyere seighet og duktilitet enn i avkjølt eller lavt temperert tilstand.
Høytemperaturtempering er mye assosiert med bråkjølt og herdet konstruksjonsstål, Legeringsstål, sjakter, gir, trykkholdige komponenter, og tungt belastede maskindeler.
Et spesielt viktig skille er at høytemperaturtempering ikke nødvendigvis betyr dårlig styrke.
Riktig legert og varmebehandlet stål kan beholde betydelig flyte- og strekkfasthet samtidig som de får mye bedre bruddmotstand.
Sekundær herding under herding
Enkelte høylegerte verktøystål oppfører seg annerledes. I stedet for kontinuerlig å avta i hardhet når tempereringstemperaturen øker, de kan vise en sekundærherdingstopp, ofte innenfor et høyere temperaturområde.
Dette skjer ved legering av elementer som krom, Molybden, wolfram, eller vanadiumutfelling som fin, stabile legeringskarbider.
Disse partiklene hindrer dislokasjonsbevegelser og kan øke eller bevare hardheten.
Sekundær herding er spesielt viktig for høyhastighetsstål og utvalgte verktøystål beregnet for bruk ved høye temperaturer.
4. Hva er tempereringsprosessen?
Tempereringsprosessen er en kontrollert termisk syklus utført etter herding eller annen behandling som har produsert en tilstrekkelig herdet mikrostruktur.
Selv om prosedyren virker grei, å oppnå konsistente resultater krever kontroll over temperaturen, tid, ovnens enhetlighet, lasting, kjøling, og tilstanden til det bråkjølte stålet.
En typisk industriell tempereringssekvens kan representeres som:
Bråkjøling → Overfør til temperering → Oppvarming → Bløtlegging → Kontrollert kjøling → Inspeksjon

Skritt 1: Slukk stålet
Tempering begynner normalt med en skikkelig bråkjølt komponent.
Stålet blir først austenitisert og deretter raskt avkjølt med en hastighet som er tilstrekkelig til å produsere den tiltenkte herdede strukturen.
Bråkjølingsmediet kan inkludere:
- Olje
- Vann
- Polymerløsning
- Trykksatt gass
- Smeltet salt
Riktig medium avhenger av legeringen og komponentens geometri.
Målet er å oppnå nødvendig herdbarhet og mikrostruktur samtidig som sprekkdannelse og forvrengning minimeres.
Skritt 2: Overfør komponenten til tempereringsovnen
Etter å ha slukket, komponenten skal tempereres i henhold til spesifisert produksjonsprosedyre.
For mange karakterer, umiddelbar temperering er ønskelig fordi den nykjølte tilstanden inneholder høye restspenninger.
Overføringsprosedyren må også unngå unødvendig termisk sjokk eller ukontrollert kjøling som kan påvirke den endelige varmebehandlingstilstanden.
For kritiske komponenter, ovnsregistreringer bør dokumentere den faktiske temperatursyklusen i stedet for kun å stole på ovnens settpunkt.
Skritt 3: Varm opp til spesifisert tempereringstemperatur
Komponenten varmes opp til den valgte tempereringstemperaturen, som kan variere fra omtrentlig 150°C til 700 °C avhengig av stålet.
Oppvarming bør være tilstrekkelig kontrollert for å forhindre for store temperaturgradienter, spesielt i store eller komplekse komponenter.
Ovnen skal gi passende:
- Ensartet temperatur
- Atmosfærekontroll der det er nødvendig
- Lastsirkulasjon
- Instrumentkalibrering
- Temperaturregistrering
For presis varmebehandling, de faktisk arbeidsstykketemperatur er viktigere enn den programmerte ovnstemperaturen.
Skritt 4: Bløtlegg ved temperatur
Når komponenten har nådd ønsket temperatur, den holdes i en bestemt periode.
Under denne bløtleggingsfasen, mikrostrukturen gjennomgår tempereringsreaksjonene som passer til stålet:
- Omfordeling av karbon
- Karbidutfelling
- Martensittdekomponering
- Stressavslapping
- Matrisegjenoppretting
- Beholdt-austenitt transformasjon
- Legering-karbidutfelling i sekundærherdende stål
Den nødvendige bløtleggingstiden avhenger av komponentstørrelsen, geometri, legering, ovnstype, og gjeldende spesifikasjoner.
Skritt 5: Kontrollert kjøling
Etter nødvendig holdetid, komponenten avkjøles i henhold til prosessspesifikasjonen.
Mange stål kan kjøles i luft etter herding, mens visse legeringssystemer eller kritiske komponenter kan kreve en spesifikk kjølepraksis.
Kjøleforhold kan påvirke dimensjonsstabilitet og, i noen stål, mottakelighet for humørsprøhet. Derfor, "avkjøling" bør ikke behandles som et ubetydelig siste trinn.
Skritt 6: Gjenta temperering ved behov
Noen stål krever dobbel eller trippel temperering heller enn en enkelt syklus.
Gjentatt temperering kan brukes til:
- Ytterligere stabilisere tilbakeholdt austenitt
- Temperer nydannet martensitt etter beholdt-austenitt-transformasjon
- Forbedre dimensjonsstabiliteten
- Utvikle en mer stabil karbidstruktur
- Oppnå konsistente egenskaper gjennom hele komponenten
Denne praksisen er spesielt vanlig for høylegerte verktøystål.
5. Hvorfor krever enkelte stål dobbel eller trippel herding??
En enkelt anløpssyklus er tilstrekkelig for mange bråkjølte stål, men høylegert verktøystål og visse høykarbonstål krever ofte to eller til og med tre herdingssykluser.
Hovedårsaken er at den første tempereringsbehandlingen kan endre stabiliteten til tilbakeholdt austenitt og produsere fersk martensitt under etterfølgende avkjøling.
Et andre eller tredje temperament temper deretter denne nydannede martensitten og forbedrer stabiliteten til den endelige mikrostrukturen.
Beholdt austenitt er hovedårsaken
Etter å ha slukket, noen stål beholder en del av den opprinnelige austenitten fordi den martensittiske transformasjonen ikke fullføres.
Dette er spesielt aktuelt i stål som inneholder relativt høye nivåer av karbon og legeringselementer.
Under den første tempereringssyklusen, stabiliteten til tilbakeholdt austenitt kan endres. Ved avkjøling etter temperering, noe av denne tilbakeholdte austenitten kan forvandles til fersk, utemperert martensitt.
Dette skaper et nytt problem: selv om den opprinnelige martensitten har blitt herdet, den nydannede martensitten har ikke.
En andre tempereringssyklus brukes derfor for å temperere denne ferske martensitten.
Hvorfor er fersk martensitt en bekymring??
Fersk martensitt har de samme grunnleggende ulempene som den opprinnelige as-quenched-strukturen:
- Høy hardhet
- Høy restspenning
- Lav duktilitet
- Relativt dårlig seighet
- Økt mottakelighet for sprekker
Å la denne strukturen være ubehandlet kan gi lokale variasjoner i hardhet og seighet. I presisjonsverktøystål, det kan også bidra til dimensjonal ustabilitet.
Dobbel temperering bidrar derfor til å sikre at både den opprinnelige martensitten og martensitten som dannes etter den første tempereringssyklusen er skikkelig temperert.
Når brukes trippeltempering?
Trippeltempering brukes når en enda høyere grad av mikrostrukturell stabilisering er nødvendig.
Det er spesielt vanlig i enkelte høyhastighetsstål, varmarbeidsverktøystål, og høylegerte formstål, avhengig av produsentens varmebehandlingsspesifikasjon.
En tredje syklus kan velges til:
- Ytterligere stabilisere tilbakeholdt austenitt
- Temperer enhver nydannet martensitt
- Avgrens balansen mellom hardhet og seighet
- Forbedre dimensjonsstabiliteten
- Etabler den nødvendige sekundære herdingstilstanden
Trippeltempering bør ikke brukes automatisk. Det er kun berettiget når stålkvaliteten og nødvendige egenskaper krever det.
Typiske stål som krever gjentatt herding
Gjentatt herding er spesielt aktuelt for stål som f.eks:
- H13 varmarbeidsverktøystål
- Høyhastighetsstål
- Høylegert kaldarbeidsverktøystål
- Utvalgte varmebearbeidings- og formstål
- Visse nedbørs- eller sekundærherdende verktøystål
Det faktiske antallet herdingssykluser bør alltid følge den spesifikke stålkvaliteten og kvalifisert varmebehandlingsprosedyre. Flere sykluser betyr ikke automatisk bedre ytelse.
6. Hva er sekundær herding under herding?
Sekundær herding er et fenomen der visse høylegerte stål utvikler økt hardhet under herding ved relativt høye temperaturer, selv om vanlig herding av karbonstål generelt fører til at hardheten reduseres.
Denne oppførselen er karakteristisk for stål som inneholder betydelige mengder karbiddannende legeringselementer, særlig Molybden, wolfram, vanadium, og krom.
Hvorfor oppstår sekundær herding?
Ved konvensjonell temperering, hardheten til bråkjølt martensitt avtar normalt når karbon forlater den overmettede matrisen og karbidene blir mer stabile.
I høylegert verktøystål, Imidlertid, en annen prosess kan skje ved høyere tempereringstemperaturer. Legeringselementer diffunderer og danner seg veldig fint legeringskarbider.
Disse utfellingene kan være ekstremt effektive til å motstå dislokasjonsbevegelser.
Den resulterende styrkingen kan kompensere for, og noen ganger overskrider, hardheten tapt under tidligere stadier av herding.
Den generelle sekvensen er:
Bråkjøling → Innledende herding/mykning → Legering-karbidutfelling → Sekundær herding
Legeringselementer involvert
De viktigste elementene inkluderer:
| Legeringselement | Rolle i sekundær herding |
| Mo | Fremmer utfelling av fin legert karbid og forbedrer temperamentsbestandighet |
| W | Danner stabile wolframrike karbider i egnet verktøystål |
| V | Produserer svært harde vanadiumkarbider med sterke styrkende effekter |
| Cr | Bidrar til legering-karbid dannelse og forbedrer herdbarhet og tempereringsmotstand |
| Co | Kan forbedre sekundær herding indirekte ved å påvirke matrisen og karbidutfellingsadferden |
Den nøyaktige karbidtypen avhenger av stålsammensetning og varmebehandlingshistorie.
Hvorfor er sekundær herding viktig?
Sekundær herding gjør at visse verktøystål oppnår høy hardhet etter anløping ved temperaturer som er vesentlig høyere enn de som brukes til konvensjonell lavtemperatur-herding.
Dette er verdifullt fordi temperering ved høy temperatur også kan forbedres:
- Temperament motstand
- Dimensjonsstabilitet
- Strukturell stabilitet
- Varm hardhet
- Motstand mot mykning under service
For verktøy som arbeider ved forhøyet temperatur, å beholde hardheten under service kan være viktigere enn å oppnå maksimal hardhet ved romtemperatur.
Sekundær herding og H13 verktøystål
H13 er et representativt verktøystål for varmebearbeiding der legeringskarbidutfelling bidrar til responsen under høytemperaturtempering.
Varmebehandlingen er designet for å etablere en passende balanse mellom hardhet, seighet, motstand mot termisk utmattelse, og motstand mot mykning.
Den nøyaktige sekundære herdingsresponsen avhenger av stålets kjemi, austenitiserende temperatur, bråkjølingsmetode, temperatur, og holdetid.
Det er derfor feil å behandle sekundær herding som bare "herding ved gjenoppvarming."
Fenomenet er et resultat av kontrollert utfelling av legeringsrike karbider i en tidligere herdet mikrostruktur.
7. Hvordan påvirker temperering mekaniske egenskaper?
Herding endrer de mekaniske egenskapene til stål ved å modifisere den svært overmettede og stressede martensittiske strukturen produsert ved bråkjøling.
Størrelsen og retningen til disse endringene avhenger av stålkvaliteten og herdingstilstanden, så forholdet bør forstås som en generell trend i stedet for en fast regel.
Samlet effekt av temperering
| Eiendom | Generell effekt av å øke tempereringsgraden* |
| Hardhet | ↓ Minker generelt |
| Avkastningsstyrke | ↓ Minker generelt |
| Strekkfasthet | ↓ Minker generelt |
| Duktilitet | ↑ Øker generelt |
| Seighet | ↑ Øker generelt |
| Rest stress | ↓ Minker |
| Dimensjonell stabilitet | ↑ Generelt forbedres |
| Bruk motstand | Karakter- og tilstandsavhengig |
| Utmattelsesmotstand | Bedres ofte gjennom bedre seighet og stressavlastning |
| Høy temperatur mykgjørende motstand | Kan forbedres betydelig i egnet legert verktøystål |
*Generelle trender for konvensjonelt bråkjølt stål; høylegerte stål kan vise ulik oppførsel, spesielt der sekundær herding forekommer.
Det praktiske målet med temperering er derfor å velge riktig egenskapsbalanse i stedet for å maksimere en enkelt mekanisk egenskap.
Et skjæreverktøy kan kreve maksimal praktisk hardhet og slitestyrke, mens et gir eller en aksel kan kreve betydelig større seighet og tretthetsmotstand.
Ved å kontrollere anløpstemperaturen og tiden for det spesifikke stålet, produsenter kan skreddersy den endelige mikrostrukturen til de faktiske servicekravene.
8. Hva er temperering vs gløding vs normalisering vs stressavlastende?
Temperering, Annealing, Normalisering, og avstressende er alle termiske behandlingsprosesser, men det er de ikke utskiftbar.
Deres temperatur varierer, starte mikrostrukturer, kjølingsmetoder, metallurgiske mekanismer, og tiltenkte resultater er forskjellige.
| Sammenligning | Temperering | Annealing | Normalisering | Stress lindrer |
| Primærformål | Reduser sprøhet og restspenning etter herding samtidig som du beholder nyttig hardhet | Myk opp stål, Forbedre duktilitet, lindre stress, og modifisere mikrostruktur | Foredle kornstrukturen og produsere en relativt jevn mikrostruktur | Reduser gjenværende stress med minimal endring av eksisterende mikrostruktur |
| Typisk starttilstand | Bråkjølt eller herdet stål | Som støpt, jobbet, kaldtarbeidet, eller tidligere varmebehandlet stål | Som støpt, smidd, rullet, eller bearbeidet stål | Sveiset, støpe, maskinert, dannet, eller varmebehandlet komponent |
| Temperaturområde | Under A₁; vanligvis ~150–700°C avhengig av karakter | Vanligvis ved eller over kritiske transformasjonstemperaturer, avhengig av glødetype | Generelt over det kritiske transformasjonsområdet | Vanligvis under det kritiske transformasjonsområdet |
| Kjølemetode | Vanligvis luftkjøling eller spesifisert kontrollert kjøling | Vanligvis langsom ovnskjøling | Vanligvis luftkjøling | Kontrollert kjøling, ofte ovn eller luftkjøling |
Den viktigste mikrostrukturelle effekten |
Dekomponerer eller modifiserer bråkjølt martensitt; fremmer karbidutfelling og gjenvinning | Gir en mykere, mer stabil mikrostruktur | Fremmer rekrystallisering/forfining og en relativt jevn ferritt-perlittstruktur i anvendelige stål | Lindrer indre stress med begrenset fasetransformasjon |
| Hardhet | Minker vanligvis fra tilstanden som slukket | Generelt synker betydelig | Vanligvis lavere enn bråkjølt og herdet stål | Vanligvis endres bare litt |
| Seighet & Duktilitet | Generelt øker | Øker betraktelig | Generelt bedre sammenlignet med grove eller svært belastede startforhold | Forbedrer vanligvis stressrelatert pålitelighet uten store egenskapsendringer |
| Typiske applikasjoner | Gir, sjakter, verktøy, dør, fjærer, herdede maskindeler | Maskinering lager, Forgings, Castings, kaldbearbeidede deler | Forgings, strukturelle komponenter, barer, og forherdingsbehandling | Sveisede strukturer, Store støpegods, maskinerte deler, fabrikerte komponenter |
9. Herding av forskjellige ståltyper
Ulike ståltyper reagerer ulikt på herding. Å forstå disse forskjellene er avgjørende for å velge riktig tempereringsplan.
Vanlige karbonstål:
Enkel å temperere. Lavkarbonstål (<0.3% C) er sjelden slukket og temperert fordi de ikke stivner nevneverdig.
Middels karbonstål (0.3–0,6 % C) er vanligvis bråkjølt og herdet for aksler, gir, og aksler. Høykarbonstål (>0.6% C) brukes til verktøy, fjærer, og kniver.
Legeringsstål:
Inneholder elementer som krom, nikkel, Molybden, og vanadium.
De har bedre herdbarhet og reagerer godt på herding. Sekundær herding er vanlig i legeringer med sterke karbiddannere.
Verktøystål:
Inkluder vannherding, oljeherding, luftherding, høyhastighet, og varmebearbeidede stål.
Temperingsplanene varierer mye. Høyhastighetsstål er tredobbelt herdet ved 540–560°C. Varmarbeidsstål som H13 er dobbeltherdet ved 500–550°C.
Rustfrie stål:
Martensittiske rustfrie stål (F.eks., 410, 420, 440C) kan herdes og tempereres. Austenittisk rustfritt stål (F.eks., 304, 316) kan ikke herdes ved bråkjøling og er ikke temperert.
Ferritisk rustfritt stål er generelt ikke herdet. Nedbørsherdende rustfrie stål er aldret, ikke temperert.
Maraging stål:
Disse er lavkarbon, legeringer med høy nikkel som styrkes ved aldring, ikke ved martensitttempering.
Imidlertid, de kan gjennomgå en løsningsbehandling og aldringsprosess som konseptuelt ligner på temperering.
10. Herding H13 Verktøystål: Et praktisk eksempel
H13 verktøystål er et krom-molybden-vanadium varmarbeidsverktøystål som er mye brukt til støpeform, smidde matriser, ekstruderingsverktøy, og andre verktøy utsatt for gjentatt oppvarming og avkjøling.
Dens kombinasjon av varm styrke, seighet, temperament motstand, og termisk utmattingsbestandighet gjør det til et representativt eksempel på hvorfor herding må kontrolleres nøye i legert verktøystål.
Etter austenitisering og quenching, H13 utvikler en hard martensittisk struktur med restspenninger og noe tilbakeholdt austenitt.
Den påfølgende tempereringsbehandlingen er derfor ikke bare designet for å redusere sprøhet, men også for å utvikle den nødvendige sekundære herderesponsen og mikrostrukturelle stabiliteten.
Typisk H13-temperingsplan
H13 er vanlig dobbelt herdet, med et tredje temperament noen ganger spesifisert for store eller spesielt kritiske komponenter.
Nøyaktige parametere bør følge gjeldende materialspesifikasjoner og kvalifisert varmebehandlingsprosedyre.
| Tempereringstrinn | Temperatur | Holdetid | Kjøling | Primærformål |
| Første temperament | 500–550°C | ~2 t | Luft kjølig | Reduser bråkjølingsspenninger og initier tempererings-/sekundære herdereaksjoner |
| Andre temperament | 500–550°C | ~2 t | Luft kjølig | Temperer nydannet martensitt og stabiliser mikrostrukturen ytterligere |
| Valgfritt tredje temperament | 500–550°C | ~2 t | Luft kjølig | Forbedre strukturell og dimensjonsstabilitet ytterligere, spesielt i store deler |
De faktiske austenitiserings- og bråkjølingsforholdene er også viktige.
H13 er vanligvis austenitisert ved ca 1,020–1050°C, etterfulgt av kontrollert kjøling som luft- eller gasskjøling, Avhengig av seksjonsstørrelse, utstyr, og de nødvendige egenskapene.
Typisk resulterende hardhet
En skikkelig varmebehandlet H13-komponent når vanligvis en endelig hardhet i området ca. 48–52 HRC, selv om den faktiske hardheten avhenger av austenitiseringstilstanden, bråkjølingshastighet, temperatur, holdetid, og materialkjemi.
Innenfor det angitte tempereringsområdet, den generelle trenden er:
- Rundt 500°C: høyere hardhet, med mindre tempereringsrelatert mykning.
- Rundt 550°C: noe lavere hardhet, generelt med større seighet og stressavlastning.
Forholdet er ikke strengt tatt lineært, og H13 kan stille ut sekundær herding på grunn av utfelling av fine legeringskarbider under høytemperaturtempering.
Hvorfor er H13 Double Tempered?
Den viktigste årsaken til dobbel temperering er oppførselen til beholdt austenitt etter bråkjøling.
Etter den første tempereringssyklusen, noe tilbakeholdt austenitt kan forvandles under avkjøling til fersk martensitt.
Denne nydannede martensitten har ennå ikke gjennomgått temperering og kan derfor inneholde relativt høy restspenning og sprøhet.
Den andre tempereringssyklusen behandler denne ferske martensitten og bidrar til å produsere en mer jevn endelig mikrostruktur:
Slukking → Første temperament → Retained Austenite Transformation → Fresh Martensitt → Second Temperation
Dobbel temperering hjelper også med å fullføre de ønskede nedbørsreaksjonene og forbedre konsistensen av hardhet og dimensjonsstabilitet.
For store eller svært kritiske H13-komponenter, en tredje temperament kan brukes når det kreves av varmebehandlingsspesifikasjonen, spesielt der ytterligere stabilisering er fordelaktig.
Teknisk betydning
Målet med H13-tempering er ikke bare å maksimere hardheten.
Den endelige tilstanden må balansere hardhet, varm styrke, seighet, motstand mot termisk utmattelse, og dimensjonell stabilitet.
Av denne grunn, en H13-dyse herdet ved ca. 500–550°C er konstruert for å beholde tilstrekkelig hardhet for slitestyrke samtidig som den utvikler seigheten og tempereringsmotstanden som kreves for gjentatt termisk syklus og mekanisk belastning under bruk.
11. Industrielle anvendelser av herdet stål
Herdet stål er mye brukt i industriell produksjon fordi det gir en kontrollerbar balanse mellom styrke, hardhet, seighet, duktilitet, utmattelsesmotstand, og dimensjonell stabilitet.
Gir og girkomponenter
Gir gjennomgår vanligvis bråkjøling etterfulgt av temperering for å oppnå høy styrke og tilstrekkelig seighet.
Tempereringsbehandlingen reduserer sprøhet og restspenninger forbundet med den herdede tilstanden, samtidig som den opprettholder tilstrekkelig hardhet for tannkontakt og slitestyrke.
Typiske komponenter inkluderer:
- Transmisjonsgir
- Pinions
- Driv gir
- Tannhjul
- Aksler og giraksler
For tungt belastede gir, den endelige varmebehandlingstilstanden er vanligvis utformet rundt utmattelsesstyrke, kontaktstress, og motstand mot tannbrudd i stedet for hardhet alene.
Sjakter, Aksler, og Pins
Bråkjølt og herdet legert stål er mye brukt til aksler, aksler, pinner, og lignende maskinelementer utsatt for kombinert bøyning, torsjon, påvirkning, og syklisk belastning.
Sammenlignet med en as-quenched struktur, en riktig temperert martensittisk struktur gir vesentlig bedre seighet og motstand mot sprekkforplantning, gjør den mer egnet for dynamisk belastede komponenter.
Fjærer
Fjærstål krever høy elastisk styrke og utmattelsesmotstand.
Herding etter herding brukes til å justere hardheten og avlaste indre påkjenninger samtidig som den opprettholder styrken som kreves for gjentatt elastisk belastning.
Søknader inkluderer:
- Spiralfjærer
- Bladfjærer
- Torsjonsfjærer
- Opphengskomponenter
- Ventilfjærer
Tempereringstilstanden må kontrolleres nøye fordi både overdreven mykhet og overdreven sprøhet kan redusere vårens levetid.
Dies og verktøy
Verktøystål er vanligvis herdet for å oppnå en kontrollert kombinasjon av hardhet, Bruk motstand, seighet, og motstand mot mykning.
Varmarbeidsverktøystål som H13 er herdet ved relativt høye temperaturer for å oppnå termisk stabilitet og motstand mot gjentatt oppvarming og avkjøling.
Kaldtarbeids- og høyhastighetsverktøystål bruker forskjellige herdingsplaner avhengig av legeringssystemene og nødvendig skjære- eller formingsytelse.
Bilkomponenter
Herdet stål er mye brukt i bilproduksjon for komponenter som må tåle gjentatt mekanisk belastning og støt.
Eksempler inkluderer:
- Akselaksler
- Styrekomponenter
- Drivaksler
- Koble til komponenter
- Opphengsdeler
- Transmisjonskomponenter
Slokk-og-tempereringsbehandling lar disse komponentene oppnå høy styrke uten å ofre seigheten som er nødvendig for virkelige serviceforhold.
Anlegg og tungt utstyr
Tunge maskinkomponenter opplever ofte høy belastning, sjokk, Slitasje, og syklisk stress. Herdet legert stål er derfor mye brukt til:
- Pinner og foringer
- Hydrauliske komponenter
- Gravemaskin og laster deler
- Krankomponenter
- Komponenter til landbruksmaskiner
- Gruveutstyr deler
I disse applikasjonene, den nødvendige tempereringsbetingelsen velges typisk i henhold til den dominerende kombinasjonen av slagmotstand, utmattelsesstyrke, og bruk motstand.
Trykk- og energiutstyr
Visse trykkbærende og energisystemkomponenter bruker bråkjølt og herdet stål fordi behandlingen kan gi høy styrke sammen med forbedret seighet.
Søknader kan inkludere:
- Høystyrke trykkkomponenter
- Turbinrelaterte mekaniske deler
- Industrielle festemidler
- Kraftoverføringskomponenter
- Kraftige strukturelle komponenter
For sikkerhetskritiske komponenter, varmebehandlingsprosessen støttes normalt av hardhetstesting, mekanisk testing, Dimensjonal inspeksjon, og metallurgisk verifisering.
12. Tempering Beyond Steel: Glass, Sjokolade, og andre materialer
Ordet "tempering" brukes også på andre felt, men mekanismene er forskjellige.
Herding av glass
Glasstempering innebærer oppvarming av glass til rundt 600–700°C og deretter rask avkjøling av overflatene med luftstråler.
Overflaten trekker seg sammen raskere enn interiøret, skaper trykkspenninger på overflaten og strekkspenninger i kjernen.
Dette gjør herdet glass mye sterkere og får det til å gå i stykker, butte fragmenter i stedet for skarpe skår. Den brukes i bilvinduer, dusjdører, og arkitektoniske glass.
Sjokoladetempering
Sjokoladetempering er en kontrollert oppvarmings- og avkjølingsprosess som oppmuntrer kakaosmør til å krystallisere i en stabil form, kjent som Form V (betakrystaller).
Riktig temperert sjokolade har en blank finish, en skarp smekk, og en jevn smelte. Utemperert sjokolade kan blomstre, føles kornete, eller mykner for lett.
Andre materialer
Noen ikke-jernholdige legeringer, slik som visse aluminiums- og kobberlegeringer, gjennomgå nedbørsherding eller aldringsbehandlinger som noen ganger løst kalles temperering.
Imidlertid, begrepet er mest presist når det brukes på jernmetallurgi.
13. Konklusjon
Tempering er en grunnleggende varmebehandlingsprosess for transformering av quenched, sterkt stresset, og relativt sprøtt stål til et mer stabilt ingeniørmateriale.
Dens betydning ligger ikke bare i å redusere hardheten, men ved å kontrollere den mikrostrukturelle utviklingen av martensitt og etablere den nødvendige balansen mellom hardhet, styrke, seighet, duktilitet, og dimensjonell stabilitet.
Tempereringstemperaturen er den mest innflytelsesrike prosessvariabelen, men det må vurderes sammen med holdetid, stålsammensetning, tidligere austenitiserings- og bråkjølingsbetingelser, komponentstørrelse, og de nødvendige endelige egenskapene.
Riktig tempereringsbehandling er derfor stålkvalitetsspesifikk i stedet for universell.
Karbonstål, legert konstruksjonsstål, høykarbonstål, verktøystål, høyhastighetsstål, varmebearbeidede stål, og martensittiske rustfrie stål kan alle vise forskjellige tempereringsresponser.
I industriell produksjon, vellykket temperering bør bedømmes ut fra den endelige ytelsen til komponenten – ikke etter temperatur alene.
En riktig kontrollert tempereringsprosess konverterer den ekstreme hardheten til den bråkjølte tilstanden til en pålitelig kombinasjon av mekaniske egenskaper egnet for gir, sjakter, fjærer, dør, bildeler, tungt utstyr, og andre krevende applikasjoner.
Vanlige spørsmål
Hva er herding i stål?
Tempering er en varmebehandlingsprosess der herdet stål gjenoppvarmes til en temperatur under det kritiske transformasjonsområdet, holdt i en bestemt tid, og deretter avkjølt.
Den brukes først og fremst for å redusere sprøhet og gjenværende stress samtidig som den oppnår den nødvendige balansen mellom hardhet, styrke, og seighet.
Reduserer temperering hardheten?
For de fleste konvensjonelle bråkjølte stål, økning av tempereringstemperaturen reduserer generelt hardhet og styrke samtidig som det forbedrer seighet og duktilitet.
Høylegert verktøystål kan oppføre seg annerledes på grunn av sekundær herding.
Hva er forskjellen mellom herding og gløding?
Herding utføres normalt på herdet stål under det kritiske transformasjonsområdet for å modifisere martensitt.
Gløding er generelt ment for å myke opp stål og etablere en mer duktil, Stabil mikrostruktur, bruker ofte langsom kontrollert kjøling.
Hvordan inspiseres herdet stål?
Typisk inspeksjon kan omfatte hardhetstesting, Dimensjonal inspeksjon, metallografisk undersøkelse, og mekanisk testing, med ytterligere overflate- eller ikke-destruktiv testing der det kreves av applikasjonen eller spesifikasjonen.

