I krevende mekaniske systemer, en trinse er langt mer enn et enkelt rillet hjul.
Det er en bærende transmisjonskomponent som kontinuerlig skal styre tau- eller kabelbevegelse, radielle krefter, påvirkningsbelastning, friksjon, og gjentatt syklisk stress.
Når en trinse opererer i kraner, mining equipment, marine maskineri, tunge løftesystemer, eller andre alvorlige servicemiljøer, kvaliteten på materialet og produksjonsprosessen påvirker utstyrets pålitelighet direkte.
Det er her tilpassede trinser i støpt stål tilby en avgjørende ingeniørmessig fordel.
Denne artikkelen utforsker de tekniske vurderingene bak skreddersydd støpestål-remskiveproduksjon, fra stålkvaliteter og presisjonsstøping til maskinering, varmebehandling, undersøkelse, applikasjoner, og leverandørvalg.
1. Hva er en støpt stålskive?
EN trinse av støpt stål er en roterende mekanisk komponent produsert ved å støpe stål inn i en form og deretter bearbeide kritiske overflater til de nødvendige dimensjonene.
I løfte- og tauhåndteringssystemer, det er også ofte referert til som en skive.
Dens primære funksjon er å veilede, omdirigere, eller støtte et ståltau eller lignende fleksibelt element mens du overfører den tilhørende mekaniske belastningen gjennom navet og akselen eller lagerenheten.
I motsetning til et enkelt hjul, en trinse har nøye konstruert funksjonell geometri. De tauspor styrer hvordan tauet sitter på remskiven, mens navet og boringen overfører lasten til støtteakselen eller lagerarrangementet.
Flenser hjelper til med å holde tauet inne i sporet og kan bidra til den generelle strukturelle stivheten til komponenten.
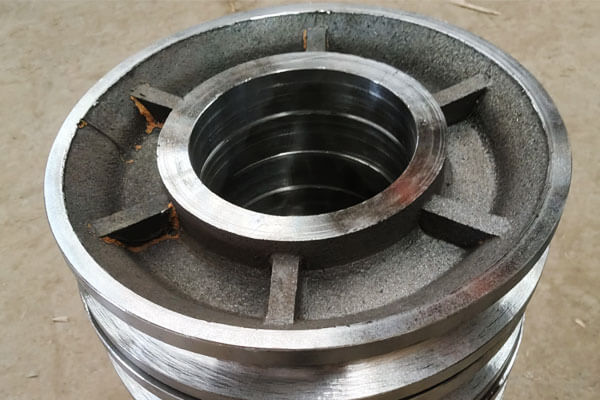
Hovedkomponenter i en støpt stålskive
| Komponent | Funksjon | Viktige produksjonshensyn |
| Skive/felg | Støtter og leder tauet | Groove profil, Veggtykkelse, Bruk motstand |
| Rope Groove | Tar imot og fører tauet | Radius, dybde, profilnøyaktighet, overflatetilstand |
| Flens | Hjelper med å holde tauet på remskiven | Høyde, tykkelse, konsentrisitet |
Hub |
Kobler remskiven til akselen eller lageret | Dimensjonsnøyaktighet, strukturell styrke |
| Kjede | Plass til sjakt, bøssing, eller lagerarrangement | Diameter, rundhet, konsentrisitet |
| Keyway | Overfører dreiemoment der det er aktuelt | Plassering og dimensjonsnøyaktighet |
| Monteringsfunksjoner | Grensesnitt med omkringliggende utstyr | Posisjon, flathet, justering |
For en presisjonsstøpt stålskive, disse funksjonene krever ikke alle samme produksjonsnøyaktighet.
Støpeprosessen kan etablere det meste av den strukturelle geometrien, mens CNC-bearbeiding brukes til boringen, bæreflater, rille, nøkkelspor, endeflater, og andre kritiske grensesnitt.
2. Vanlige støpestålkvaliteter for tilpassede remskiver
Materialvalg for en trinse av støpt stål bør være basert på arbeidsbelastningen, påvirkningsforhold, slitasjekrav, driftstemperatur, korrosjonseksponering, og nødvendig levetid.
I tillegg til konvensjonelt karbonstøpt stål, tilpassede trinsedesign kan bruke lavlegert stål, høy-mangan slitebestandig stål, eller korrosjonsbestandig rustfritt stål når driftsmiljøet krever ekstra ytelse.
| Materiale / Karakter | Legeringsfamilie | Nøkkelytelsesattributter | Typiske trinseapplikasjoner |
| ASTM A216 Gr. WCB | Karbonstøpt stål | God styrke, Utmerket castabilitet, God maskinbarhet, kostnadseffektiv | Generelle trinser, industriell materialhåndtering, lys- til middels tunge løftesystemer |
| ASTM A216 Gr. WCC | Karbonstøpt stål | Høyere spesifisert styrke enn WCB, god seighet og støpeevne | Kraftige industrielle trinser, krankomponenter, krevende materialhåndteringssystemer |
| Lavlegert støpestål, Cr-mo / Ni-Cr-Mo | Lavlegert støpt stål | Høyere styrke, forbedret herdbarhet, God seighet, bedre tretthetsytelse etter varmebehandling | Kranskiver med kraftig belastning, konstruksjon taljer, mining equipment, trinser med høy belastning |
| ASTM A148 høystyrkekarakterer | Høyfast støpestål | Høy strekk- og avkastningsstyrke, egnet for varmebehandling, sterk bæreevne | Hovedskiver, tungt løfteutstyr, store industrielle trinser, høylast maskineri |
ASTM A352 LCB / LCC |
Støpestål med lav temperatur | Forbedret slagfasthet ved lave temperaturer, egnet for kalde driftsforhold | Utekraner, gruveutstyr i kaldt område, marine og offshore løftesystemer |
| Austenittisk rustfritt støpt stål, CF8 / CF8M | Rustfritt støpt stål | Utmerket korrosjonsmotstand, God seighet, egnet for kloridholdige miljøer med karakterspesifikke begrensninger | Marine trinser, korrosive materialhåndteringssystemer, kjemisk utstyr og matforedlingsutstyr |
| Hadfield Steel, ASTM A128 Gr. B | Høymangan austenittisk stål | Utmerket slagfasthet og sterk arbeidsherdende respons under slipende service | Gruveutstyr, håndtering av slipende materialer, kraftige trinse- og skiveapplikasjoner |
| Borlegert støpestål | Borlegert stål | Høy herdbarhet, sterk slitestyrke etter varmebehandling, egnet for krevende syklisk belastning | Medium- til kraftige trinser, slitesterkt materialhåndteringsutstyr |
3. Tilpasset produksjonsprosess for støpt stålskive
Produksjonsprosessen for en tilpasset støpt stålskive er en kontrollert sekvens hvor mønsternøyaktighet.
Fordi remskiven er en bærende komponent, støperiet må være spesielt oppmerksom på skiveseksjonen, nav, flensoverganger, og andre områder hvor lokale endringer i snitttykkelse kan påvirke størkning og intern støpekvalitet.
Mønsterlaging
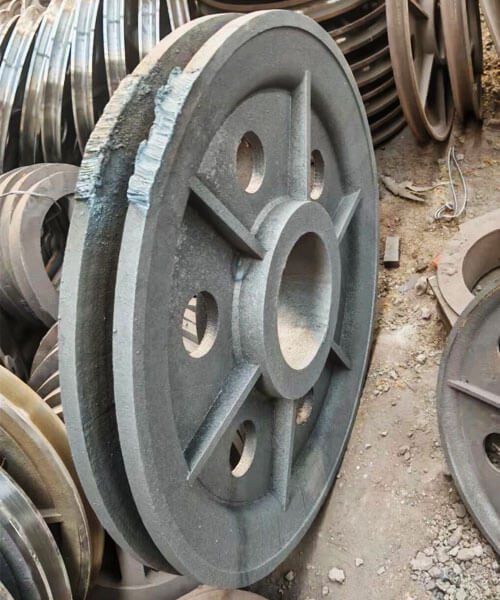
Mønsterfremstilling bestemmer den grunnleggende geometrien til trinsehulrommet og har derfor en direkte innflytelse på støpesøyaktigheten.
Mønsteret må reprodusere skiven, nav, flens, og andre støpte funksjoner samtidig som de inneholder passende krympetillegg og maskineringstillegg.
Til Investeringsstøping, et voksmønster produseres normalt ved å injisere voks i en presisjonsform.
Voksmønsteret representerer tett den endelige remskivens geometri og brukes deretter til å lage det keramiske skallet.
For sandstøping, mønsteret er vanligvis laget av harpiks, tre, metall, eller andre egnede materialer og brukes til å danne formhulen.
Avhengig av remskivens design, mønsteret kan også inkludere trekk- og skillearrangementer for å tillate pålitelig muggfjerning.
For skreddersydd trinseproduksjon, mønsterdesignet skal skille klart mellom støpte overflater og overflater som krever sluttbearbeiding.
For mye maskinering øker materialfjerning og kostnader, mens utilstrekkelig kvote kan gjøre det vanskelig å oppnå de spesifiserte sluttdimensjonene.
Mugg- og kjernefremstilling
Formen definerer den ytre geometrien til den støpte stålskiven, mens kjerner brukes der indre hulrom eller passasjer ikke kan dannes direkte av mønsteret.
I Sandstøping, utvalgte sand- og bindemiddelsystemer komprimeres rundt mønsteret for å lage formhulen.
En kjerne kan plasseres for å produsere den sentrale boringen eller andre indre trekk.
Kjernestyrke, Dimensjonal nøyaktighet, permeabilitet, og plassering er spesielt viktig fordi forskyvning under støping kan påvirke boreinnretting og veggtykkelse.
I Investeringsstøping, voksmønsteret er gjentatte ganger belagt med ildfast keramisk slurry og stukk for å bygge et flerlags skall.
Etter at tilstrekkelig skallstyrke er oppnådd, voksen fjernes og keramikkformen brennes.
Formen eller skallet må gi tilstrekkelig styrke til å tåle smeltet stål, samtidig som den gir passende permeabilitet og termisk oppførsel.
For presisjonstrinsestøp, defekter i formen kan overføres direkte til støpeoverflaten eller endre dimensjonsnøyaktigheten til kritiske funksjoner.
Smelting av stål og kjemisk kontroll
Det valgte støpestålet smeltes i henhold til kravene til den spesifiserte legeringen.
Induksjonssmelting eller elektrisk lysbuesmelting kan brukes avhengig av legeringen, støperiutstyr, og produksjonskrav.
Før du strømmer, det smeltede metallet kontrolleres normalt ved hjelp av kjemisk analyse, ofte med en spektrometer, for å verifisere at karbon og legeringselementer faller innenfor det angitte sammensetningsområdet.
Smeltepreparat kan også involvere:
- Slaggfjerning
- Deoksidasjon
- Temperaturjustering
- Inkluderingskontroll
- Varmeidentifikasjon og sporbarhet
Kjemisk kontroll er spesielt viktig for tilpassede trinser fordi stålkvaliteten bestemmer responsen på påfølgende varmebehandling og påvirker styrken, seighet, slitasjeadferd, og lav temperatur ytelse.
Gating, Fôring, og helle
Port- og matesystemet må utformes slik at det smeltede stålet fyller trinsehulrommet jevnt og at krymping av størkning kan kompenseres effektivt.
Remskivegeometri kan inkludere relativt tunge seksjoner rundt navet og overgangen mellom nav og skive.
Disse områdene kan forbli flytende lenger enn tynnere seksjoner og krever derfor passende fôring.
Port- og stigerørsystemet er designet for å kontrollere:
Metallstrøm → fyllingssekvens → termisk balanse → retningsbestemt størkning → krympekompensasjon
Under skjenking, temperatur og hellehastighet må kontrolleres innenfor prosessvinduet som er etablert for legerings- og formsystemet.
For lav metalltemperatur kan føre til ufullstendig fylling eller kalde stenginger, mens uegnede strømningsforhold kan øke turbulensen og muligheten for oksid- eller inklusjonsrelaterte defekter.
Der det er nødvendig, støpesimulering kan brukes til å evaluere fylling og størkning før produksjon og for å identifisere potensielle hot spots eller fôringsproblemer.
Størkning og kjøling
Når hulrommet er fylt, det smeltede stålet begynner å stivne.
Dette stadiet er kritisk fordi stål gjennomgår volumetrisk sammentrekning under avkjøling, og dårlig kontrollert størkning kan gi krympehulrom, indre porøsitet, varm sprekker, og gjenværende stress.
Målet er generelt å fremme et kontrollert og fortrinnsvis retningsbestemt størkningsmønster, med tyngre seksjoner som forblir matbare til tilstrekkelig metall har størknet andre steder.
Avhengig av støpedesign, støperiet kan bruke:
- Stigerør
- Frysninger
- Kontrollerte muggtemperaturer
- Optimaliserte seksjonsoverganger
- Spesifikke helleforhold
Kjøleoppførselen påvirker også den resulterende mikrostrukturen og de mekaniske egenskapene.
For alvorlige eller ujevne termiske gradienter kan bidra til forvrengning og gjenværende stress, spesielt i store eller geometrisk komplekse trinser.
Shakeout og støpingsrengjøring
Etter at støpingen er tilstrekkelig avkjølt, formen eller det keramiske skallet fjernes.
For sandstøpegods, denne operasjonen er generelt referert til som Shakeout, hvor den herdede sandformen og kjernene brytes bort fra støpingen.
For investeringsstøpegods, det keramiske skallet fjernes mekanisk eller på annen måte behandles for å eksponere stålstøpingen.
Støpingen separeres deretter fra port- og stigerørsystemet. Typiske rengjøringsoperasjoner inkluderer:
- Kutte av porter og stigerør
- Sliping
- Skudd sprengning
- Fjerning av vedheftende formmateriale
- Lokal dressing av ikke-funksjonelle overflateuregelmessigheter
Hensikten med dette trinnet er å oppnå en ren støping som er egnet for varmebehandling og inspeksjon samtidig som man unngår unødvendig fjerning av uedelt metall.
4. Presisjonsbearbeiding av støpestålskiver
Presisjon CNC -maskinering konverterer den støpte stålskiven fra en nesten nettformet støping til en ferdig funksjonell komponent.
Tausporet, kjede, nøkkelspor, nav, og monteringsflater er de primære maskinerte funksjonene fordi deres dimensjonsnøyaktighet og posisjonsforhold direkte påvirker tausporing, rotasjon, lastfordeling, og montering.
Bearbeiding av tauspor
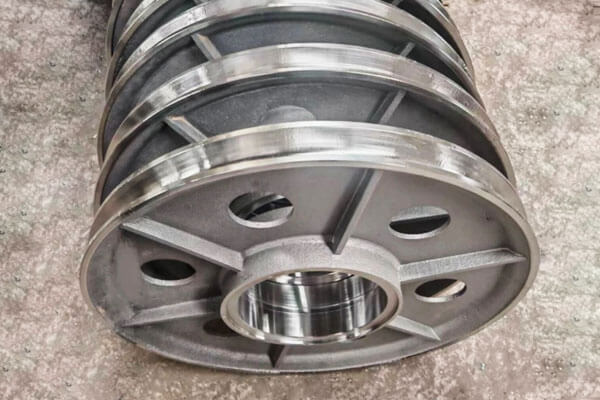
Tausporet er en av de mest kritiske funksjonsflatene på remskiven. Dens radius, dybde, bredde, og profil må tilpasses tautype og diameter.
Et underdimensjonert spor kan begrense tauet for mye, mens et overdimensjonert eller feil formet spor kan gi utilstrekkelig støtte og øke taudeformasjon og slitasje.
For ståltauskiver, sporradiusen er derfor normalt utformet for å gi riktig tauplassering i stedet for bare å matche den nominelle tauradiusen.
Sporet er vanligvis maskinert på en CNC-dreiemaskin ved hjelp av et form- eller profileringsverktøy.
Etter grov og ferdig snu, sliping eller polering kan påføres der en finere og mer jevn overflate er nødvendig.
Borebearbeiding
Boringen gir grensesnittet med akselen, peiling, eller bøssing, så dens diameter, rundhet, og konsentrisitet må kontrolleres nøye.
Boringen produseres typisk ved boring, reaming, eller presisjonssliping.
Avhengig av nødvendig passform og bruksområde, dimensjonstoleranser kan angis i hundredeler av en millimeter, for eksempel rundt ±0,02 til ±0,05 mm for noen presisjonsapplikasjoner.
Den faktiske toleransen bør bestemmes av aksel-/lagerpasningen, trinse størrelse, og gjeldende tekniske spesifikasjoner.
Viktigst av alt, boringen må opprettholde det nødvendige posisjonelle forholdet til tausporet og ytre skiveoverflate.
Keyway og Spline Maskinering
Hvor remskiven er montert direkte på en kileaksel, kilesporbredden, dybde, og vinkelposisjon må være nøyaktig maskinert.
Dens innretting med trinsesporet er viktig for korrekt montering og lastoverføring.
For applikasjoner som krever større dreiemomentkapasitet eller mer presist rotasjonsinngrep, splineforbindelser kan brukes.
I begge tilfeller, maskineringsnøyaktighet er nødvendig for å forhindre overdreven tilbakeslag, lokal stresskonsentrasjon, eller monteringsforstyrrelser.
Hub, Ansikt, og flensbearbeiding
Navet og endeflatene kan kreve dreiing, fresing, eller sliping for å oppnå de nødvendige dimensjonene og overflatetilstanden.
Monteringsflatene må være tilstrekkelig flate og riktig justert for å sikre konsistent montering.
Flensgeometrien krever også kontroll fordi overdreven variasjon kan påvirke taufeste og forholdet mellom sporet og den omkringliggende strukturen.
Konsentrisitet og Runout
Konsentrisiteten til boringen i forhold til tausporet er spesielt viktig for en roterende remskive.
Overdreven eksentrisitet eller radiell utløp kan gi ujevn taubevegelse, vibrasjon, ujevn belastning, og ekstra lagerspenning.
Runout verifiseres vanligvis ved hjelp av en måleindikator, presisjonsmåler, eller koordinere måleutstyr.
For kritiske komponenter, det gjeldende Tir (Total indikatoravlesning) kravet bør defineres på ingeniørtegningen i stedet for å bruke en generisk verdi.
Dynamisk balansering
Høyhastighets roterende trinser kan kreve dynamisk balansering etter maskinering.
En ubalanse genererer sentrifugalkrefter som øker med rotasjonshastigheten og kan bidra til vibrasjon og lagerbelastning.
Balansering utføres på en dedikert balansemaskin. Avhengig av korrigeringsmetoden, små mengder materiale kan fjernes eller balansevekter kan legges til for å oppnå den nødvendige balansetilstanden.
For lav hastighet, tungt belastede skiver, balansekravene kan være mindre strenge enn for høyhastighets roterende trinser.
5. Overflatefinish og varmebehandling av støpestålskiver
Varmebehandling bestemmer den mekaniske tilstanden til støpestålet, mens overflatebehandling etablerer den nødvendige tilstanden til de funksjonelle og eksponerte overflatene.
Begge må vurderes sammen med tiltenkt last, slitasje, type tau, driftsmiljø, og levetid.
Varmebehandling
Varmebehandlingssyklusen velges i henhold til støpestålkvaliteten og nødvendige mekaniske egenskaper. Vanlige behandlinger inkluderer:
| Varmebehandling | Primærformål |
| Normalisering | Avgrens støpemikrostrukturen og etablere en mer jevn mekanisk tilstand |
| Annealing | Reduser hardheten, forbedre bearbeidbarheten, og lindre indre belastninger |
| Slukking og temperering | Utvikle høyere styrke og seighet med kontrollert hardhet |
| Stress lindrer | Reduser restspenninger fra støping, sveising, eller maskinering |
| Overflateherding | Øk slitestyrken på utvalgte overflater som tausporet |
For bærende trinser, bråkjøling og herding kan velges for egnet karbon- og lavlegert støpestål når høyere mekanisk ytelse er nødvendig.
Tempereringstemperaturen må fastsettes i henhold til stålkvaliteten og nødvendig balanse mellom hardhet og seighet.
Overflateherding av sporet
Der taukontakt gir betydelig slitasje, lokalisert overflateherding kan vurderes.
Avhengig av materiale og design, metoder som induksjonsherding, flammeherding, eller nitrering kan være aktuelt.
Behandlingen bør påføres selektivt fordi for høy overflatehardhet eller en uegnet herdet dybde kan redusere seighet eller skape uønskede restspenninger.
Spormaterialets tilstand må derfor vurderes sammen med taumaterialet og faktiske kontaktforhold.
Groove Surface Finish
Overflatefinish påvirker direkte samspillet mellom trinsesporet og tauet.
En ru overflate kan øke lokal slitasje og akselerere tauslitasje, mens et passende utformet spor gir jevnere kontakt.
Et typisk mål for maskinerte trinsespor kan være rundt RA 1,6-3,2 μm, selv om den nødvendige verdien bør spesifiseres i henhold til tautypen, driftshastighet, lasting, Smøring, og designstandard.
Overflatefinish bør ikke vurderes uavhengig av sporgeometri.
Et glatt, men feilprofilert spor kan fortsatt forårsake for stor tauslitasje, mens riktig profil med kontrollert overflatetekstur gir en mer stabil kontakttilstand.
Belegg og korrosjonsbeskyttelse
Støpestålskiver brukt utendørs eller i fuktige og korrosive miljøer kan kreve beskyttende belegg. Vanlige alternativer inkluderer:
- Epoksybelegg
- Polyuretanbelegg
- Sinkrike primere
- Andre industrielle korrosjonsbeskyttelsessystemer
For marine eller offshore service, mer aggressive korrosjonsbeskyttelsessystemer kan spesifiseres i henhold til spesifikasjonene for miljøeksponering og belegg.
Taukontaktsporet behandles ofte annerledes enn ikke-kontaktflater. Beleggtykkelsen må ikke endre spordimensjonene eller forstyrre taufestingen.
I applikasjoner hvor dimensjonsnøyaktighet er kritisk, sporet kan derfor forbli ubelagt eller få en nøye kontrollert behandling.
Kompatibilitet med tau
Overflatefinish og sporgeometri må til syvende og sist vurderes sammen med tauspesifikasjonen. Ståltau og syntetisk tau krever ikke nødvendigvis identiske spordesign.
For ståltau, sporet skal gi tilstrekkelig støtte samtidig som man unngår overdreven klemning eller deformasjon.
Syntetiske tau kan kreve forskjellig rillegeometri og overflateegenskaper på grunn av lavere bøyestivhet og ulik kontaktoppførsel.
Derfor, trinseprodusenten bør bekrefte taudiameteren, konstruksjon, materiale, driftsbelastning, og serviceforhold før sluttbehandling av sporbearbeiding og overflatebehandling.
Dette sikrer at den ferdige støpte stålskiven er utformet som en integrert del av tauhåndteringssystemet i stedet for som en isolert roterende komponent.
6. Nøkkelkvalitetskrav for støpestålskiver
Kvalitetskrav til trinser i støpestål er drevet av sikkerhet, Pålitelighet, og levetid. Følgende er viktige.
Materialsertifisering. Kjemisk sammensetning og mekaniske egenskaper skal verifiseres og dokumenteres. Analysesertifikater og mekaniske testrapporter bør følge hvert produksjonsparti.
indre forsvarlighet. Støpegods må være fri for skadelige defekter som krympeporøsitet, Gassporøsitet, inneslutninger, og sprekker. Ikke-destruktiv testing brukes for å verifisere intern kvalitet.
Dimensjonal nøyaktighet. Groove profil, borestørrelse, konsentrisitet, Runout, og kilespordimensjoner må oppfylle tegningskrav. Dimensjonale inspeksjonsrapporter bør leveres.
Overflatekvalitet. Sporet og boringsoverflatene må være fri for defekter som kan skade tau eller forårsake feiljustering. Overflateruhet bør måles og dokumenteres.
Verifikasjon av varmebehandling. Hardhetstesting og, der det er nødvendig, mikrostrukturundersøkelse bekrefter at varmebehandling er utført riktig.
Lasttesting. For kritiske applikasjoner, bevisbelastningstesting eller destruktiv testing kan være nødvendig for å verifisere styrke og sikkerhet.
7. Bruksområder for tilpassede støpte stålskiver
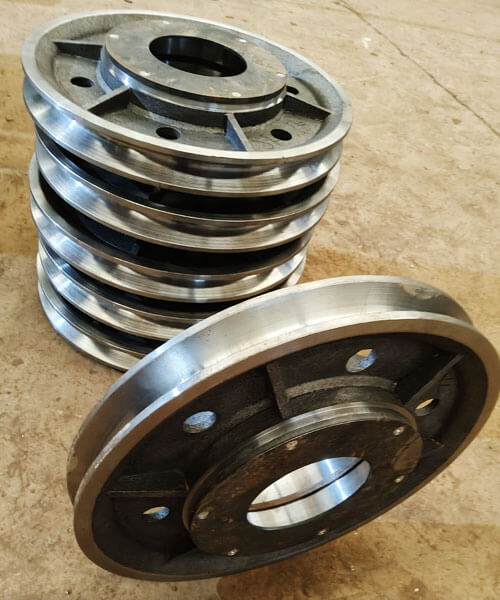
Kraner og løfteutstyr
Kraner er en av de viktigste bruksområdene for trinser av støpt stål.
Skiver i heisesystemer overfører gjentatte ganger last fra ståltauet til akselen eller lagerenheten og kan oppleve støtbelastning under løfting, senking, akselerasjon, og stopper.
Tilpassede trinser av støpt stål brukes i:
- Overhead kraner
- Gantry kraner
- Mobile kraner
- Tårnkraner
- Havnekraner
- Kranblokker og kroksammenstillinger
- Vinsj- og revesystemer
For kranapplikasjoner, rilleprofilen, forholdet mellom skivediameter og taudiameter, kjede, og strukturell integritet må tilpasses løftesystemet.
Gruveutstyr
Gruvemaskineri pålegger mekaniske komponenter spesielt strenge forhold på grunn av høy belastning, slipende støv, påvirkning, kontinuerlig drift, og vanskelige vedlikeholdsmiljøer.
Støpte stålskiver og skiver kan brukes i heiseutstyr, tauhåndteringssystemer, transportører, og andre tunge maskiner.
I applikasjoner som involverer alvorlig støt og slitasje, materialvalg og overflatehardhet kan bli spesielt viktig.
Bygge- og materialhåndteringsutstyr
Anleggsmaskiner inkluderer ofte trinsesystemer for løfting, posisjonering, oppspenning, eller omdirigere ståltau.
Typiske bruksområder inkluderer:
- Konstruksjon taljer
- Materialhåndteringssystemer
- Vinsjer
- Løftefester
- Kabelføringssystemer
- Spesialiserte håndteringsmaskiner
Tilpasset støping er spesielt nyttig når en standard trinse ikke kan oppfylle den nødvendige dimensjons- eller monteringskonfigurasjonen.
Marine og offshore utstyr
Marine og offshoremiljøer kombinerer mekanisk belastning med fuktighet, Saltvannseksponering, korrosjon, og begrenset tilgang for vedlikehold.
Tilpassede trinser av støpt stål kan innlemmes i:
- Marine kraner
- Offshore løfteutstyr
- Vinsjer ombord
- Fortøyningssystemer
- Dekksmaskineri
- Kabel- og tauhåndteringsutstyr
For disse applikasjonene, materialet og korrosjonsbeskyttelsessystemet bør velges i henhold til det faktiske marine miljøet.
Rustfritt støpt stål kan vurderes når korrosjonsbestandighet er et primært krav.
Olje- og gassutstyr
Olje- og gassutstyr kan utsette trinser og skiver for høy belastning, vibrasjon, korrosive atmosfærer, og kontinuerlige driftssykluser.
Tilpassede støpte stålkomponenter kan brukes i løfting, heising, og spesialisert materialhåndteringsutstyr.
Der applikasjonen er sikkerhetskritisk, materialspesifikasjonen, NDT krav, varmebehandling, og sporbarhet bør være definert på forhånd.
Industrielle maskiner
Tilpassede trinser brukes også i industrielt utstyr for:
- Kabelruting
- Spenningssystemer
- Taljer
- Transportørsystemer
- Spesialisert overføringsutstyr
- Automatiserte håndteringsmaskiner
Den største fordelen med et tilpasset design er at trinsen kan utvikles rundt hele utstyrsgrensesnittet i stedet for å tvinge utstyret til å romme en standard trinse.
8. Kjernefordeler med presisjonsstøpte stålskiver
Presisjonsstøpte stålskiver gir flere fordeler fremfor alternativer.
- Høy styrke og seighet: Støpt stål tåler store belastninger, påvirkning, og tretthet bedre enn støpejern eller aluminium.
- Designfleksibilitet: Støping tillater komplekse former, integrerte funksjoner, og optimalisert materialfordeling.
- Nærnettform: Støping reduserer bearbeidingstid og materialavfall sammenlignet med fabrikasjon fra plate eller stang.
- Sveisbarhet: Stålstøpegods kan sveises og repareres, i motsetning til støpejern.
- Skalerbarhet: Støping er økonomisk for både små og store produksjonsserier, og for veldig store trinser som ville være vanskelig å fremstille.
- Konsistent kvalitet: En kontrollert støperiprosess gir repeterbare egenskaper og dimensjoner.
- Tilpasning: Legeringer, varmebehandlinger, og maskinering kan skreddersys til applikasjonen.
- Kostnadseffektivitet: For mange bruksområder, trinser i støpestål tilbyr den beste kombinasjonen av ytelse og totalkostnad.
9. Cast Steel Pulley vs Cast Iron Remskiver
Støpestål og støpejernskiver kan begge produseres ved støping, men deres mekaniske oppførsel, Effektmotstand, lastekapasitet, og typiske serviceforhold er vesentlig forskjellige.
| Kjernekarakteristikk | Remskive i støpt stål | Støpejernsremskive |
| Styrke | Høy strekk- og avkastningsstyrke; egnet for tungt belastede komponenter | Generelt lavere, spesielt for grått støpejern |
| Seighet | Høy seighet og bedre motstand mot støtbelastning | Lavere seighet; gråjern er relativt sprøtt |
| Effektmotstand | Utmerket for gjentatt eller plutselig lasting | Begrenset under alvorlige påvirkningsforhold |
| Duktilitet | Betydelig plastisk deformasjonskapasitet før brudd | Lavt for grått støpejern; svært karakteravhengig |
| Utmattelsesytelse | Generelt bedre for syklisk og dynamisk lasting | Mer begrenset, spesielt der stresskonsentrasjoner eksisterer |
| Bruk motstand | Kan forbedres gjennom valg av legering og varmebehandling | God i noen støpejernskvaliteter, spesielt under stabile glidende eller slitende forhold |
Maskinbarhet |
God, men hardere legeringer kan kreve kontrollert CNC-bearbeiding | Generelt utmerket, spesielt for grått støpejern |
| Kapasitet | Passer for kompleks, integrerte bærende geometrier | Utmerket støpeevne og egnet for komplekse former |
| Varmebehandling | Kan normaliseres, Annealed, slukket og temperert, eller overflateherdet avhengig av karakter | Alternativer for varmebehandling avhenger sterkt av jernkvalitet og er generelt mer begrenset for gråjern |
| Heavy-Duty Service | Godt egnet til kraner, gruvedrift, taljer, og hardt belastede maskineri | Bedre egnet for lettere eller mer stabile lasteforhold |
| Bruddatferd | Mer tolerant for overbelastning og støt før brudd | Mer utsatt for sprø brudd under overdreven sjokk |
| Materialkostnad | Generelt høyere | Generelt lavere |
| Beste Core Advantage | Styrke, seighet, og pålitelighet under krevende belastninger | Kostnadseffektivitet, støptbarhet, og maskinbarhet |
10. Hvorfor velge DEZE som din spesialprodusent av støpestålremskiver?
Denne teknologien gir skreddersydd produksjon av skive i støpt stål fra presisjonsstøping gjennom CNC-bearbeiding og sluttinspeksjon, slik at hele komponenten kan utvikles og produseres innenfor en integrert produksjonsarbeidsflyt.
Vår produksjonstilnærming begynner med teknisk gjennomgang og materialvalg, etterfulgt av mønsterutvikling, forming, kontrollert stålsmelting og støping, størkning, varmebehandling, Presisjonsmaskinering, og kvalitetskontroll.
Ulike materialsystemer i støpt stål kan velges i henhold til arbeidsbelastning, påvirkningsforhold, temperatur, slitasje, og korrosjonseksponering.
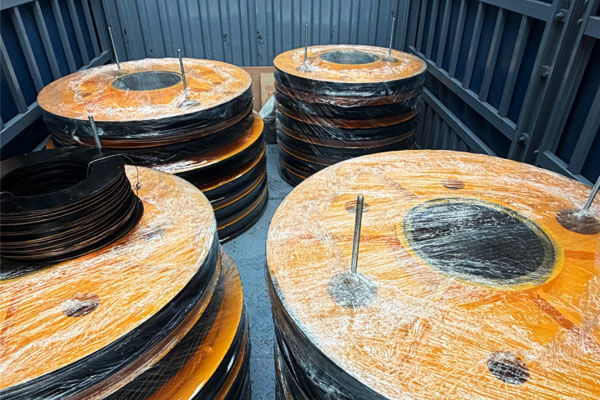
Der det er nødvendig, Produksjonsprosessen kan inkludere hardhetsverifisering og passende NDT, inkludert PT, Mt, Ut, eller RT, i henhold til komponentspesifikasjonen.
Målet er ikke bare å levere et råstøpegods. Det er å gi en ferdig tilpasset trinse med kontrollerte materialegenskaper, nøyaktig funksjonell geometri, konsekvent maskinering, og sporbar kvalitetsdokumentasjon.
11. Konklusjon
Skreddersydde trinser i støpt stål er konstruerte komponenter for applikasjoner hvor lastekapasitet, Effektmotstand, Bruk ytelse, Dimensjonal nøyaktighet, og langsiktig pålitelighet er viktig.
Ytelsen deres avhenger av den kombinerte kvaliteten på materialet, støping, varmebehandling, maskinering, og inspeksjon.
Presisjonsstøping gir en effektiv rute for å produsere kompleks trinsegeometri med en integrert skive- og navstruktur samtidig som man reduserer unødvendig maskinering.
Etterfølgende CNC-bearbeiding fastslår de kritiske dimensjonene til tausporet, kjede, nøkkelspor, nav, og monteringsflater.
Varmebehandling kan da gi den nødvendige styrkebalansen, hardhet, og seighet, mens inspeksjon bekrefter støpeintegritet og dimensjonsnøyaktighet.
For kran, gruvedrift, konstruksjon, Marine, Offshore, olje og gass, og industrielle maskiner, riktig remskive bør velges i henhold til tauspesifikasjonen, lastetilstand, driftsmiljø, og gjeldende tekniske krav.
En riktig konstruert skive av støpt stål er ikke bare et hjul med et spor; det er en bærende komponent hvis geometri og materialtilstand direkte påvirker påliteligheten til det komplette tauhåndteringssystemet.
Vanlige spørsmål
Hva er forskjellen mellom skiver i støpejern og støpejern?
Støpt stål har høyere styrke og seighet og er sveisbart.
Støpejern er billigere og lettere å bearbeide, men er sprøere og ikke lett å sveise.
Hva er sporprofilen til en trinse?
Sporprofilen er formen på kanalen som holder tauet eller kabelen.
Det må samsvare med tauets diameter og konstruksjon for å sikre riktig sitteplasser, minimere slitasje, og hindre avsporing.
Hvorfor er varmebehandling viktig for trinser i støpte stål?
Varmebehandling kontrollerer styrken, hardhet, seighet, og restspenninger. Det sikrer at remskiven tåler sine driftsbelastninger uten for tidlig svikt.
Hvordan verifiseres trinsekvaliteten?
Kvalitet verifiseres gjennom materialsertifisering, Dimensjonal inspeksjon, Ikke-destruktiv testing (fargestoff penetrant, magnetisk partikkel, ultralyd, radiografisk), Hardhetstesting, og lasttesting der det er nødvendig.
Kan repareres trinser i støpte stål?
Ja. Stålstøpegods kan sveises og repareres, i motsetning til støpejern. Reparasjoner bør utføres av kvalifiserte sveisere ved bruk av godkjente prosedyrer.
Hvilken overflatefinish kreves for et trinsespor?
Den nødvendige finishen avhenger av tautypen, driftsforhold, og designspesifikasjoner.
Et bearbeidet spor rundt RA 1,6-3,2 μm kan være passende for noen applikasjoner, men det er ingen universell ruhetsverdi for hver trinse.
Hvorfor er konsentrisitet viktig for en trinse?
Boringen og tausporet må opprettholde et passende posisjonsforhold. Overdreven eksentrisitet eller utløp kan forårsake ujevn rotasjon, ustabil taubevegelse, vibrasjon, og ujevn lasting.