Jeg har gjennomgått svært mange materialvalgpakker for kloridholdig utstyr, og jeg har lagt merke til et mønster.
Når et korrosjonsproblem oppstår, det første svaret er nesten alltid å endre karakteren i materialkolonnen på tegningen: 316L blir 904L, da blir 904L 254 Vi, da 254 SMO blir 654 Vi. Hvert trinn ser ut som ekstra forsikring. Hvert trinn legger til kostnad.
Men i felten, Jeg har sett utstyr bygget av 654 SMO mislykkes i løpet av noen måneder fordi pakningssprekken aldri ble løst, sveisetilsatsen ble valgt etter vane, eller interpass-temperaturen ble aldri skrevet inn i WPS.
Denne veiledningen er organisert rundt sekstrinnsgjennomgangen jeg bruker på ekte prosjekter: medium og temperatur → korrosjonsmekanisme → spaltegeometri → uedelt metall → sveisetilsetningsmaterialer → produksjon og standarder.
Målet er å gjøre utvelgelseskonklusjonen sporbar i tegningen, kjøpsspesifikasjonen, og sveisedokumentene – ikke bare i materialkolonnen.
1. Hva er superaustenittiske rustfrie stål?
Super austenittisk rustfrie stål er høylegerte rustfrie stål utviklet for å gi bedre korrosjonsbestandighet enn konvensjonelle austenittiske kvaliteter, spesielt i kloridrike og kjemisk aggressive miljøer.
Deres austenittiske mikrostruktur er først og fremst stabilisert av nikkel og nitrogen. Høyt krom- og molybdeninnhold forbedrer motstanden mot lokal korrosjon, mens nitrogen øker gropmotstanden ytterligere og bidrar til mekanisk styrke.
Avhengig av karakteren, kobber kan også forbedre ytelsen i visse reduserende sure miljøer.
Begrepet superaustenittisk refererer generelt til kvaliteter med vesentlig høyere legeringsinnhold enn konvensjonelle 300-serier rustfritt stål.
Mange inneholder ca 6% eller mer molybden, selv om 904L ofte er gruppert med høylegerte austenittiske rustfrie stål til tross for at de har et lavere molybdeninnhold.
De tre karakterene på et øyeblikk
Sammenligning av 904L, 254 Vi, og 654 Vi
| Standard karakter | amerikansk betegnelse | I / W.Nr. | Typisk Mo-innhold | Hovedkorrosjonsapplikasjoner |
| 904L | N08904 | 1.4539 | Ca.. 4.5% Mo, med Cu-tilsetning | Svovelsyre og fortynnet fosforsyre |
| 254 Vi | S31254 | 1.4547 | Ca.. 6.0% Mo, med N tillegg | Miljøer med høyt kloridinnhold, sjøvann, FGD scrubbere |
| 654 Vi | S32654 | 1.4652 | Ca.. 7.3% Mo, med høyt N-innhold | Ekstreme kloridmiljøer, blekeplanter, dype offshore-applikasjoner |
2. Kjemisk sammensetning og metallurgiske egenskaper
Korrosjonsmotstanden til superaustenittisk rustfritt stål bestemmes av legeringskjemien, mikrostruktur, og metallurgisk tilstand.
Å forstå disse faktorene hjelper ingeniører å velge materialer basert på mer enn bare deres varenavn.
904L rustfritt stål (US N08904 / I 1.4539)
904L er et høylegert austenittisk rustfritt stål som inneholder forhøyede nivåer av nikkel, krom, og molybden, sammen med en kobbertilsetning.
Den ble utviklet spesielt for bruksområder som involverer svovelsyre og andre aggressive kjemiske miljøer.
Dens typiske legeringsdesign inkluderer ca:
- 19–23 % krom.
- 23–28 % nikkel.
- 4–5 % molybden.
- 1–2 % kobber.
- Lavt karboninnhold, generelt begrenset til 0.02% maksimum i vanlige spesifikasjoner.
Kombinasjonen av nikkel, Molybden, og kobber gir 904L god motstand mot generell korrosjon i utvalgte reduserende sure miljøer.
Det lave karboninnholdet bidrar også til å redusere risikoen for sensibilisering og intergranulær korrosjon etter sveising, forutsatt at passende fabrikasjonsprosedyrer følges.
Viktige materialegenskaper:
- God motstand mot svovelsyre under passende konsentrasjons- og temperaturforhold.
- Forbedret motstand mot kloridindusert gropdannelse sammenlignet med konvensjonell 316L.
- God motstand mot mange fosforsyremiljøer.
- God sveisbarhet ved bruk av egnede fyllmetaller og prosedyrer.
- Høyere material- og fabrikasjonskostnader enn standard austenittisk rustfritt stål.
En viktig begrensning er at 904L ikke er en universell sjøvannsbestandig legering.
Selv om molybdeninnholdet er høyere enn 316L, dens lokaliserte korrosjonsbestandighet er generelt utilstrekkelig for krevende sjøvann og kloridrike sprekker..
Spesielt, sjøvann som inneholder oksiderende arter eller avleiringer kan skape forhold der 904L blir utsatt for grop- og sprekkkorrosjon.
254 SMO rustfritt stål (US S31254 / I 1.4547)
254 SMO er et høymolybden superaustenittisk rustfritt stål utviklet for svært aggressive kloridmiljøer.
Dens legeringsdesign kombinerer ca 20% krom, 18% nikkel, 6% Molybden, og en nitrogentilsetning.
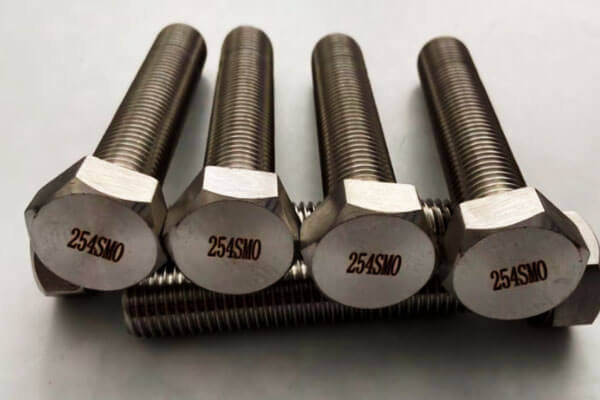
Typiske sammensetningsområder inkluderer:
- 19.5–20,5 % krom.
- 17.5–18,5 % nikkel.
- 6.0–6,5 % molybden.
- Omtrent 0,18–0,22 % nitrogen.
- Et lite kobbertilskudd.
Det høye molybden- og nitrogeninnholdet forbedrer motstanden mot grop- og sprekkkorrosjon betydelig.
Sammenlignet med 904L og 316L, 254 SMO er bedre egnet til sjøvannssystemer, kloridholdige prosessvæsker, og røykgassavsvovling (FGD) utstyr.
Viktige materialegenskaper:
- Høy motstand mot kloridindusert gropkorrosjon.
- Forbedret spaltekorrosjonsbestandighet sammenlignet med konvensjonelle austenittiske rustfrie stål.
- God motstand mot sjøvann under riktig kontrollerte forhold.
- God motstand mot mange oksiderende og reduserende industrielle medier.
- Høy styrke i forhold til konvensjonelle austenittiske kvaliteter.
- Større følsomhet for fabrikasjonsforhold enn vanlig rustfritt stål.
254 SMO velges ofte for sjøvannsrør, Varmevekslere, avsaltingsutstyr, kjemiske prosesseringssystemer, og FGD scrubbere.
Likevel, ytelsen er svært avhengig av komponentens geometri.
EN 254 SMO-plate kan motstå gropdannelse i et åpent sjøvannsmiljø, men opplever sprekkkorrosjon under en pakning, innskudd, eller dårlig utformet flensforbindelse.
654 SMO rustfritt stål (US S32654 / I 1.4652)
654 SMO er et eksepsjonelt høylegert austenittisk rustfritt stål utviklet for ekstremt aggressive korrosjonsmiljøer.
Den inneholder høyere krom, Molybden, og nitrogennivåer enn 254 Vi, gir den enestående motstand mot lokal korrosjon.
Dens typiske legeringssammensetning inkluderer ca:
- 24% krom.
- 22% nikkel.
- 7.3% Molybden.
- 0.45% nitrogen.
- Omtrent 3% mangan.
- En kobbertilsetning.
Det høye nitrogeninnholdet er spesielt viktig. Det styrker den austenittiske matrisen og bidrar betydelig til lokal korrosjonsbestandighet.
Det kombinerte krom-molybden-nitrogensystemet gir 654 SMO en typisk PREN-verdi på minst 56.
Viktige materialegenskaper:
- Ekstremt høy motstand mot gropkorrosjon.
- Enestående motstand mot sprekkkorrosjon sammenlignet med de fleste konvensjonelle rustfrie stål.
- Utmerket potensial for alvorlige klorid- og sjøvannsapplikasjoner.
- Høy styrke som følge av nitrogenlegering.
- Mer krevende varmarbeid, kalddannende, og sveisekrav.
- Høyere materialkostnader og mer spesialiserte fabrikasjonskrav.
654 SMO vurderes for applikasjoner som involverer svært aggressive kloridmiljøer, inkludert blekeplanter, krevende sjøvannsutstyr, og dype offshoresystemer.
Imidlertid, selv denne karakteren er ikke immun mot korrosjon. Under alvorlige sprekker, høye temperaturer, sterke oksiderende forhold, eller upassende fremstillingspraksis, lokalisert korrosjon kan fortsatt forekomme.
Valget bør derfor støttes av relevant korrosjonstesting og teknisk vurdering.
3. Korrosjonsmotstand: Forstå feilmekanismen før du velger karakter
En vanlig feil ved valg av rustfritt stål er å behandle korrosjonsmotstand som en enkelt egenskap. I praksis, ulike korrosjonsmekanismer krever ulike evalueringsmetoder.
Et materiale som yter godt mot jevn korrosjon i svovelsyre kan fortsatt svikte raskt på grunn av grop- eller sprekkkorrosjon i sjøvann.
Ensartet korrosjon: Hvorfor 904L kan være bedre enn 254 SMO i noen syrer
904L ble utviklet primært for aggressive kjemiske miljøer, spesielt svovelsyretjeneste.
Det er nikkel, Molybden, og kobbertilsetninger gir god motstand mot jevn korrosjon i utvalgte svovelsyrekonsentrasjoner og temperaturer.
Det kan også fungere godt i visse miljøer med fortynnet fosforsyre. Dette gjør det til et nyttig materiale for kjemisk prosessutstyr, syrelagringssystemer, og relaterte industrielle applikasjoner.
Imidlertid, tilstedeværelsen av halogenidioner kan endre korrosjonsadferden betydelig.
Saltsyre, hydrofluorsyre, kloridforurenset svovelsyre, og noen våte prosessfosforsyremiljøer kan være for aggressive for 904L.
Under slike forhold, 254 SMO eller 654 SMO kan bli mer passende kandidater, avhengig av den faktiske syresammensetningen, temperatur, og oksidasjonspotensial.
Pittingkorrosjon: Forstå rollen til PREN
Pitting-korrosjon oppstår når den passive filmen brytes ned lokalt og det eksponerte metallet ikke kan repassiveres under de rådende miljøforholdene. Kloridioner er spesielt effektive til å sette i gang denne prosessen.
En vanlig brukt screeningsparameter er Pitting Resistance Equivalent Number (Tre):
PRE = %Cr + 3.3 × %Mo + 16 × %N
Denne formelen estimerer bidraget til krom, Molybden, og nitrogen til lokalisert korrosjonsbestandighet. Bruke representative komposisjoner, omtrentlige PREN-verdier er:
| Karakter | Typisk PREN-referanse | Generell tolkning |
| 904L | Omtrent 36 | Høy lokalisert korrosjonsmotstand sammenlignet med konvensjonell 316L |
| 254 Vi | Omtrent 43 | Meget høy motstand mot kloridindusert gropdannelse |
| 654 Vi | ≥56 | Ekstremt høy gropmotstand blant austenittiske rustfrie stål |
Verdiene ovenfor er nyttige for foreløpig sammenligning, men de bør ikke behandles som garanterte ytelsesvurderinger.
Det nøyaktige resultatet avhenger av den kjemiske sammensetningen av den faktiske varmen og PREN-beregningskonvensjonen. Noen spesifikasjoner og tekniske referanser bruker også modifiserte formler.
Enda viktigere, PREN forutsier ikke direkte temperaturen ved hvilken en bestemt komponent vil begynne å grave i bruk.
Bruk PREN til å screene kandidatmateriale, ikke å sertifisere korrosjonsytelse.
CPT: En mer direkte evaluering av gropmotstand
En mer praktisk metode for å sammenligne pitting-motstand er måling av den kritiske pitting-temperaturen (CPT).
CPT identifiserer temperaturen der stabil gropdannelse oppstår under et spesifisert testmiljø og prosedyre.
En metode som ofte refereres til er ASTM G150, som bruker en elektrokjemisk test i en kontrollert kloridløsning.
Testdataene som er sitert i det medfølgende tekniske materialet ble innhentet i 1 M NaCl-løsning, inneholder omtrent 35,000 mg/L klorid, ved hjelp av en Avesta Cell.
Disse forholdene er viktige. En CPT-verdi oppnådd i 1 M NaCl ved bruk av ASTM G150 kan ikke overføres direkte til en annen kloridkonsentrasjon, Ph, oksiderende potensial, eller testmetode.
Sprekk korrosjon: Hvorfor 654 SMO trenger mer enn en høy CPT
Spaltekorrosjon er ofte vanskeligere å kontrollere enn groper i åpen overflate.
Det utvikles i trange rom der væskeutveksling er begrenset, for eksempel under pakninger, Innskudd, skiver, flens ansikter, og overlappende plater.
Inne i en sprekk, oksygenmangel og endringer i lokal kjemi kan destabilisere den passive filmen. Kloridioner kan bli konsentrert, og den lokale pH kan synke.
Når korrosjonsprosessen er etablert, sprekkmiljøet kan forbli aggressivt selv når den omkringliggende eksponerte overflaten virker upåvirket.
Dette er spesielt relevant for sjøvannsvarmevekslere, platevarmevekslere, boltede forbindelser, og komplekse sveisede sammenstillinger.
For svært høylegerte karakterer som f.eks 654 Vi, konvensjonelle groptester er kanskje ikke tilstrekkelige til å skille ytelsen under alvorlige sprekker.
Det medfølgende tekniske materialet anbefaler derfor å evaluere kritisk sprekkkorrosjonstemperatur (CCCT) ved hjelp av en spaltespesifikk prosedyre.
Ett referert datasett bruker 6% FeCl3-løsning under MTI-2-testbetingelser for å vurdere den kritiske sprekkkorrosjonstemperaturen.
CPT og CCCT måler forskjellige korrosjonsegenskaper. De bør ikke kombineres til en enkelt rangering eller sammenlignes uten å ta hensyn til deres forskjellige testløsninger, prøvekonfigurasjoner, og prosedyrer.
For utstyr med tette skjøter, Innskudd, smale hull, eller kompleks indre geometri, sprekkkorrosjonstesting kan være mer relevant for den faktiske servicerisikoen enn en høy PREN-verdi alene.
Stresskorrosjonssprekker: Utvalg av legeringer må inkludere stress og miljø
Spenningskorrosjonssprekker krever samtidig tilstedeværelse av et følsomt materiale, et passende korrosivt miljø, og strekkspenning.
Stress kan komme fra driftsbelastninger, gjenværende sveisespenninger, Kaldforming, eller monteringsforhold.
Klorid-indusert SCC er en viktig faktor for austenittiske rustfrie stål, Spesielt ved forhøyede temperaturer.
Høye nikkel- og legeringstilsetninger kan forbedre motstanden i visse miljøer, men ingen superaustenittisk karakter bør betraktes som immun mot enhver form for SCC.
Ved evaluering av 904L, 254 Vi, eller 654 Vi, ingeniører bør undersøke:
- Kloridkonsentrasjon og kjemisk sammensetning.
- Metalltemperatur, inkludert lokale hot spots.
- Strekk- og restspenningsnivåer.
- Sveisegeometri og varmepåvirkede soner.
- Kaldarbeidede regioner og danner historie.
- Mulighet for fordampning, konsentrasjon, eller innskudd.
Hvor sur olje- og gasstjeneste er involvert, ytterligere sprekkmekanismer som sulfidspenningssprekker må evalueres i henhold til gjeldende materialkrav.
Å bestå en sur-service-kvalifikasjon etablerer ikke generell motstand mot gropdannelse eller sprekkkorrosjon.
4. Sjøvannsapplikasjoner: Temperatur, Klorering, og spaltegeometri har betydning
Sjøvannsservice er en av de mest krevende bruksområdene for austenittiske rustfrie stål. Imidlertid, å velge et materiale kun basert på begrepet sjøvann er ikke tilstrekkelig.
Korrosjonsadferden til sjøvann avhenger av dets kjemiske behandling, biologisk aktivitet, driftstemperatur, og geometrien til de fuktede komponentene.
Naturlig sjøvann vs. Klorert sjøvann: Ulike korrosjonsforhold
En ofte oversett faktor ved valg av sjøvannsmaterialer er om vannet er naturlig eller klorert.
Naturlig sjøvann støtter dannelsen av biofilmer på overflater av rustfritt stål.
Disse biologiske filmene kan endre lokale elektrokjemiske forhold og øke korrosjonspotensialet til materialet, øker sannsynligheten for lokal korrosjon.
Alvorlighetsgraden varierer med marine forhold, inkludert vanntemperatur, biologisk aktivitet, og geografisk plassering.
Den tekniske håndboken identifiserer spesielt aggressive forhold i kaldtvannsområder ved omtrent 25–30°C, mens den tilsvarende temperaturen i tropiske områder er litt over 30°C.
Disse verdiene skal forstås som referanseobservasjoner knyttet til regional biologisk aktivitet, snarere enn universelle temperaturterskler.
Den faktiske korrosjonsrisikoen avhenger av det spesifikke marine miljøet og driftsforholdene.
Klorering introduserer en ekstra korrosjonsfaktor. Klor eller hypokloritt tilsettes ofte til sjøvannssystemer for å kontrollere biologisk vekst, men disse oksidasjonsmidlene øker også det elektrokjemiske potensialet til vannet.
Under slike forhold, den passive filmen på rustfritt stål kan bli mer sårbar for lokalisert sammenbrudd.
Når temperaturen på klorert sjøvann øker, risikoen for grop- og sprekkkorrosjon øker generelt.
Følgelig, materialvalgskriterier fastsatt for naturlig sjøvann bør ikke automatisk brukes på klorert sjøvann.
Spaltegeometri: Hvorfor komponentdesign endrer korrosjonsbestandighet
Selv når sjøvannets kjemi og temperatur forblir uendret, komponentgeometri kan påvirke korrosjonsytelsen betydelig.
Struktur legger til et nytt vanskelighetslag. Den buede kontakten mellom pakninger og plater i en platevarmeveksler skaper dypere og mer effektive sprekker enn en flensforbindelse, og er generelt mer alvorlig.
Det er derfor 254 SMO har en egen avgrensningslinje for platevarmevekslere.
Flensledd skal ikke automatisk behandles som det mildere tilfellet. Når boltens forspenning endres, den faktiske spaltegeometrien kan nærme seg alvorlighetsgraden til en platevarmeveksler.
Referansetemperaturgrenser for 254 SMO og 654 Vi
Håndboken gir flere nyttige referanseverdier for valg av superaustenittisk rustfritt stål i klorert sjøvann.
Imidlertid, disse tallene er meningsfulle bare når deres opprinnelige servicebetingelser beholdes.
| Sjøvannsapplikasjon | Anbefalt materiale eller løsning | Referansetilstand | Tekniske hensyn |
| Spaltefri sveiset struktur | 254 Vi | Klorinnhold ≤1 ppm; ca. 45°C | Referansebetingelse for en sveiset struktur uten sprekker |
| Flensforbindelse | 654 SMO eller Avesta P16 sveiseoverlegg | Over 30°C | Høyere sprekkkorrosjonsmotstand kan være nødvendig ved tetningsgrensesnittet |
| Platevarmeveksler | 654 Vi | Minst 60°C i den angitte kontinuerlige testingen | Testspesifikt resultat, ikke en universell utforming temperatur |
| Generell sjøvannstjeneste | 904L | Ikke anbefalt | Utilstrekkelig motstand for sjøvannsforholdene som dekkes av håndbokens veiledning |
Hvorfor 904L ikke anbefales for sjøvannsservice
Håndboken tar tydelig stilling til 904L: 904L skal ikke brukes i sjøvannstjeneste.
Denne anbefalingen betyr ikke at 904L mangler korrosjonsbestandighet.
Det er et høylegert austenittisk rustfritt stål som inneholder ca 4.5% molybden og kobber, og den gir god motstand mot jevn korrosjon i utvalgte svovelsyre- og fortynnede fosforsyremiljøer.
Begrensningen er dens relativt lavere motstand mot grop- og sprekkkorrosjonsforhold som oppstår i sjøvann, spesielt ved kloridkonsentrasjon, temperatur, og begrensede geometrier skaper et mer aggressivt miljø.
For sjøvannsutstyr, 254 SMO og 654 SMO er generelt mer passende kandidater:
- 254 SMO er egnet for mange bruksområder med høy kloridinnhold der dens motstand mot grop- og sprekkkorrosjon oppfyller designkravene.
- 654 SMO gir et høyere nivå av lokalisert korrosjonsmotstand og er en kandidat for mer alvorlige klorerte sjøvannsforhold og krevende spaltegeometrier.
Det endelige valget skal fortsatt støttes av applikasjonsspesifikke korrosjonsdata.
Ingen av klassene bør behandles som immune mot sjøvannskorrosjon under hver kombinasjon av temperatur, klorering, og komponentdesign.
5. Sveising av superaustenittisk rustfritt stål: Sveisemetallet må matche korrosjonsplikten
Å velge riktig uedelmetall er bare halvparten av den materialtekniske oppgaven.
I sveiset utstyr, sveisemetallet og varmepåvirket sone må også opprettholde tilstrekkelig korrosjonsmotstand.
Dette er spesielt viktig for austenittisk rustfritt stål med høy molybden. Under sveising, materialet smelter og størkner igjen.
Legeringselementer fordeler seg ikke nødvendigvis jevnt under størkning, og det resulterende sveisemetallet kan inneholde lokale variasjoner i sammensetning.
Molybden segregering er spesielt viktig. Regioner som er utarmet i molybden kan ha lavere motstand mot lokal korrosjon og kan bli foretrukne steder for grop eller sprekk angrep.
Følgelig, et korrosjonsbestandig uedelt metall garanterer ikke en korrosjonsbestandig sveiset enhet.
Sveising 904L: Matchende fyllmetall
904L har en relativt lavere tendens til alvorlig legeringssegregering enn 254 SMO og 654 Vi. Matchende eller komposisjonskompatible fyllmetaller er ofte brukt.
Den medfølgende tekniske referansen gir en typisk avsatt sveisemetallsammensetning på ca:
- 4.5% Molybden.
- 1.5% kopper.
Kobbertilsetningen bidrar til å opprettholde den tiltenkte korrosjonsadferden i passende sure miljøer. Valg av fyllstoff bør fortsatt følge grunnmetallspesifikasjonen, gjeldende sveiseklassifisering, og selve prosessmediet.
Sveising 254 Vi: Bruk et overlegert fyllstoff
Til 254 Vi, det medfølgende tekniske materialet anbefaler Avesta P12 fyllmetall, med et typisk avsatt sveisemetallmolybdeninnhold på ca 9%.
Dette er betydelig høyere enn molybdeninnholdet i basismetallet, som er rundt 6%.
Årsaken er å kompensere for legeringssegregering under sveisestivning.
Bruk av et fyllmetall med høyere molybdeninnhold bidrar til å redusere risikoen for at lokale sveisemetallområder vil ha utilstrekkelig motstand mot grop- og sprekkkorrosjon.
Valget av fyllmetall bør verifiseres mot den spesifikke produktformen og klassifiseringen. For eksempel, de medfølgende produktreferansene identifiserer:
- P12 ledning: vanligvis assosiert med AWS A5.14 ERNiCrMo-3.
- P12-R dekket elektrode: vanligvis assosiert med AWS A5.11 ENiCrMo-12.
Disse klassifiseringene bør kontrolleres mot gjeldende forbruksmateriellprodusentens tekniske data før de plasseres i en kjøpsspesifikasjon.
Et produktnavn alene er ikke en fullstendig spesifikasjon av sveisetilsetningsmateriell.
Sveising 654 Vi: Høyere legeringskompensasjon kreves
654 SMO har et enda høyere legeringsinnhold og mer krevende sveisemetallkrav.
Det medfølgende materialet anbefaler Avesta P16, med et typisk avsatt sveisemetallmolybdeninnhold på ca 15%. Det tilsvarende ledningsproduktet er identifisert som et forbruksmateriale av typen ERNiCrMo-13.
Dette høyere molybdennivået er ment å kompensere for segregering og opprettholde lokal korrosjonsmotstand i sveiseområdet.
Et fyllmetall egnet for 254 SMO skal ikke automatisk overføres til 654 Vi. Utformingen av basismetalllegeringen og den nødvendige sveisemetallkjemien er forskjellige.
Rengjøring etter sveising og overflaterestaurering
Sveisemisfarging, oksidskala, innebygde karbonstålpartikler, og annen overflateforurensning kan kompromittere korrosjonsmotstanden til rustfritt stål.
Selv når basismetallet og fyllmetallet er riktig valgt, en utilstrekkelig rengjort sveis kan bli det første stedet som opplever lokal korrosjon.
Produksjonsprosedyrer bør derfor spesifisere passende rengjøring etter sveising, Pickling, og overflaterestaureringsmetoder.
Disse operasjonene må være kompatible med legeringen, komponentgeometri, og gjeldende miljø- og sikkerhetskrav.
Løsningsgløding kan bidra til å redusere effekten av sveisemetallseparasjon i visse enkle komponenter, spesielt noen rørdeler. Imidlertid, det bør ikke behandles som et universalmiddel for komplekst utstyr.
Store fartøyer, fabrikerte sammenstillinger, og komponenter med komplekse geometrier er kanskje ikke egnet for full løsningsbehandling.
En sveisespesifikasjon bør identifisere fyllmetall-klassifiseringen, produktform, krav til avsatt metall, Varmeinngang, interpass temperatur, og overflatetilstand etter sveising.
Bare å si "bruk matchende fyllmetall" er utilstrekkelig for svært legerte materialer.
6. Fabrikasjon og varmebehandling: Bevar legeringens korrosjonsbestandighet
Superaustenittiske rustfrie stål kan miste deler av sin korrosjonsbestandighetsfordel hvis de dannes, varmebehandling, eller maskinering introduserer ugunstige mikrostrukturer eller overflateforhold.
Varmbearbeidende og intermetallisk faseutfelling
Det medfølgende tekniske materialet identifiserer en potensiell risiko for intermetallisk faseutfelling i 254 SMO og 654 SMO innenfor det omtrentlige temperaturområdet 600–1000°C.
Avhengig av legeringskjemi og eksponeringstid, uønskede faser kan dannes og lokalt redusere tilgjengeligheten av krom eller molybden i den omkringliggende matrisen.
Dette kan svekke korrosjonsbestandigheten og, i noen tilfeller, Mekaniske egenskaper.
For å gjenopprette den nødvendige metallurgiske tilstanden etter varmt arbeid, det medfølgende materialet anbefaler løsningsbehandling ved en temperatur på minst 1150°C, etterfulgt av rask slukking.
Avkjølingshastigheten er viktig. Langsom avkjøling gjennom et nedbørfølsomt temperaturområde kan tillate at uønskede faser dannes igjen, redusere fordelene med løsningsbehandling.
Selve varmebehandlingsprosedyren må fastsettes i henhold til gjeldende materialspesifikasjon, produkttykkelse, komponentgeometri, og kvalifisert produksjonsprosess.
Verdien på 1150°C er en referanse fra det medfølgende tekniske materialet, ikke en erstatning for en karakterspesifikk varmebehandlingsspesifikasjon.
Kaldforming og arbeidsherding
254 SMO og 654 SMO inneholder relativt høye nitrogennivåer, som bidrar til deres styrke og lokaliserte korrosjonsbestandighet. Imidlertid, nitrogen bidrar også til betydelig arbeidsherding under kalddeformasjon.
Sammenlignet med konvensjonelle austenittiske rustfrie stål, disse karakterene kan kreve:
- Høyere formingskrefter.
- Mer robust verktøy.
- Større bøyeradius, avhengig av tykkelse og formingsgeometri.
- Mer nøye kontroll av tilbakespring.
- Mellomgløding under komplekse eller alvorlige formingsoperasjoner.
Dette er spesielt viktig for trykkbeholdere, varmevekslerkomponenter, dannede rørseksjoner, og komplekse fabrikerte strukturer.
Kalddannelse kan også introdusere restspenninger og lokale overflateskader.
For kritisk kloridservice, fabrikasjonsspesifikasjonen bør ta for seg den endelige materialtilstanden og eventuell nødvendig spenning eller overflatebehandling.
Maskinering og overflatekvalitet
Høylegert austenittisk rustfritt stål er generelt mer krevende å bearbeide enn vanlig karbonstål.
Deres arbeidsherdende tendens, styrke, og seighet kan øke skjærekreftene og akselerere verktøyslitasjen.
God maskineringspraksis inkluderer:
- Bruker skarpe, passende skjæreverktøy.
- Opprettholde stabile skjæreforhold.
- Unngå unødvendig gnidning og dveling.
- Påfør tilstrekkelig kjølevæske der det er hensiktsmessig.
- Forhindrer forurensning av innebygd karbonstål.
- Fjerning av grader og skadede overflatelag fra tette og fuktede overflater.
For korrosjonskritiske komponenter, overflatefinish er ikke bare et utseendekrav.
Rue overflater, dype maskineringsmerker, og innebygde forurensninger kan holde på avleiringer og skape lokale miljøer som fremmer sprekkerlignende korrosjon.
Maskineringsgodtgjørelse og endelige overflatekrav bør derfor defineres i komponenttegningen eller produksjonsspesifikasjonen.
7. Typiske industrielle bruksområder for 904L, 254 Vi, og 654 Vi
Selv om disse tre karakterene tilhører den samme brede materialfamilien, deres forskjellige legeringsdesign gjør dem egnet for forskjellige industrielle miljøer.
904L Applikasjoner: Kjemisk prosessering og syrehåndtering
904L er spesielt nyttig i kjemiske prosesseringssystemer der motstand mot utvalgte reduserende syrer er viktigere enn ekstrem kloridresistens.
Typiske bruksområder inkluderer:
- Svovelsyrelagringstanker og overføringsutstyr.
- Kjemiske prosessfartøy.
- Fortynn fosforsyre utstyr.
- Varmevekslere i egnede kjemiske miljøer.
- Syresirkulasjonsrørledninger og beslag.
- Farmasøytisk og spesialkjemisk utstyr.
254 SMO-applikasjoner: Sjøvann og høykloridutstyr
254 SMO vurderes vanligvis for utstyr som er utsatt for sjøvann, konsentrerte klorider, og andre miljøer der konvensjonelle rustfrie stål er utsatt for grop- og sprekkkorrosjon.
Typiske bruksområder inkluderer:
- Sjøvannskjølesystemer.
- Avsaltningsutstyr.
- Plate- og skall-og-rør varmevekslere.
- Avsvovling av røykgass (FGD) skrubbere.
- Offshore rør og væskehåndteringsutstyr.
- Kjemiske prosesssystemer som inneholder klorider.
- Utstyr til behandling av marint vann.
654 SMO-applikasjoner: Ekstreme klorid- og aggressive prosessmiljøer
654 SMO er beregnet på spesielt aggressive bruksforhold der konvensjonelle austenittiske rustfrie stål og mange høylegerte kvaliteter kanskje ikke gir tilstrekkelig motstand.
Potensielle bruksområder inkluderer:
- Utstyr for bleking av papirmasse og papir.
- Aggressive sjøvannsvarmevekslere.
- Deep offshore olje- og gassutstyr.
- Høykonsentrerte kloridprosesssystemer.
- Kjemisk prosessutstyr med alvorlig risiko for sprekkkorrosjon.
- Spesialiserte komponenter for vannbehandling og avsalting.
8. Konklusjon
Sluttpunktet for materialvalg er ikke en høyere karakter i materialkolonnen.
Det er å lage mediet, strukturen, grunnmetallet, sveisen, og produksjonstilstanden lander på samme korrosjonsgrad.
- 904L (US N08904 / I 1.4539): Et høylegert austenittisk rustfritt stål med god motstand mot utvalgte svovelsyre- og fortynnede fosforsyremiljøer. Det er ikke en generell sjøvannsklasse.
- 254 Vi (US S31254 / I 1.4547): Et super austenittisk rustfritt stål med ca 6% molybden og nitrogentilsetninger, gir høy motstand mot kloridindusert gropdannelse og sprekkkorrosjon. Det er mye vurdert for bruk i sjøvann og FGD.
- 654 Vi (US S32654 / I 1.4652): Et usedvanlig høylegert austenittisk rustfritt stål med ca 7.3% molybden og høyt nitrogeninnhold.
Den er beregnet for ekstreme kloridmiljøer og krevende bruksområder der lavere legerte materialer kan være utilstrekkelige.
Det er den disiplinen jeg vil spørre om av enhver utvalgspakke. Ikke en bedre karakter – en fullstendig.
Vanlige spørsmål
Hva er forskjellen mellom super austenittisk og standard austenittisk rustfritt stål?
Super austenittisk rustfritt stål inneholder høyere nivåer av legeringselementer som krom, nikkel, Molybden, og nitrogen enn konvensjonelle kvaliteter som f.eks 304 og 316L.
Disse tilleggene forbedrer motstanden mot gropdannelse, sprekk korrosjon, og visse aggressive kjemiske miljøer.
Imidlertid, de øker også materialkostnadene og kan gjøre sveising og fabrikasjon mer krevende.
Er 254 SMO bedre enn 904L?
For krevende klorid- og sjøvannsmiljøer, 254 SMO gir generelt bedre motstand mot grop- og sprekkkorrosjon enn 904L på grunn av dets høyere molybden- og nitrogeninnhold.
Imidlertid, 904L kan være et bedre økonomisk og teknisk valg i egnede miljøer med svovelsyre og fortynnet fosforsyre.
Det riktige valget avhenger av korrosjonsmekanismen og prosessforholdene i stedet for en enkel total rangering.
Er 654 SMO bedre enn 254 Vi?
654 SMO gir generelt høyere motstand mot lokal korrosjon fordi den inneholder mer krom, Molybden, og nitrogen. Dens typiske PREN-verdi er minst 56, sammenlignet med cirka 42–43 for 254 Vi.
Den er derfor en kandidat for mer aggressive kloridmiljøer. Imidlertid, dens høyere kostnad og mer krevende fabrikasjonskrav gjør at den bør brukes der serviceforholdene rettferdiggjør oppgraderingen.
Kan 254 SMO brukes i sjøvann?
Ja. 254 SMO er mye vurdert for sjøvannssystemer på grunn av dets høye molybden- og nitrogeninnhold.
Imidlertid, egnethet avhenger av sjøvannstemperaturen, klorering, strømningsforhold, og spaltegeometri.
Pakningsforbindelser og stillestående områder kan kreve et materiale med høyere motstand som f.eks 654 SMO eller et passende utformet korrosjonsbestandig overlegg.