
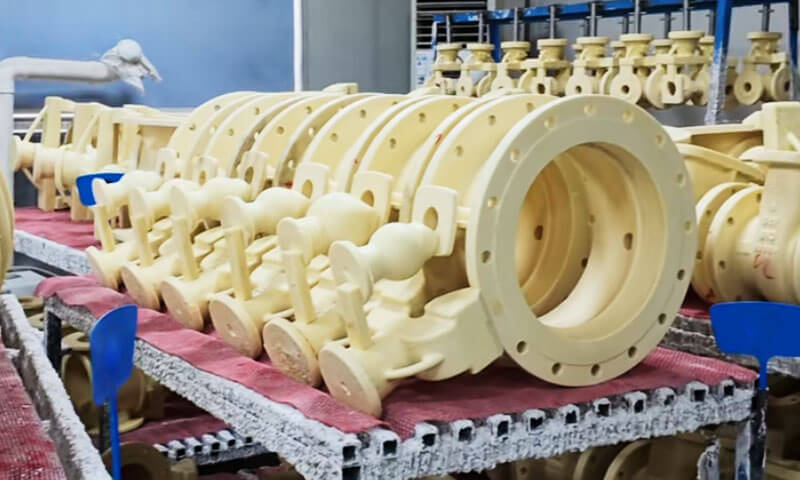
In de investeringsgieten winkel, was is niet alleen een verbruiksartikel. Het is de basis van maatnauwkeurigheid, oppervlakteafwerking, en opbrengst.
Ik heb een waspatroon bij lage temperatuur zien instorten in een hete werkplaats, en ik heb gezien dat een waspatroon op middelmatige temperatuur duizenden precisieonderdelen opleverde met nauwelijks uitval.
Het verschil zit niet in marketing. Het is chemie, procescontrole, en weten welk gereedschap je voor welke klus moet gebruiken.
De termen “was op lage temperatuur” en “was op gemiddelde temperatuur” zijn oude werkplaatsnamen.
Strikt genomen, zij verwijzen naar patroon materialen geclassificeerd op basis van thermische stabiliteit en smeltpunt.
Vandaag, de familie omvat was-gebaseerd, op harsbasis, op kunststofbasis, wateroplosbaar, en gevulde patroonmaterialen, plus nieuwe wassen voor de productie van additieven.
Maar de oude scheiding tussen was op lage en middelmatige temperatuur blijft een van de meest praktische verschillen op de gieterijvloer.
In dit artikel wordt dat onderscheid uitgelegd vanuit het perspectief van een procesingenieur, bewaart de belangrijkste gegevens, en geeft u een duidelijk raamwerk voor het kiezen tussen deze twee.
1. Hoe classificeren we patroonmaterialen?
In investeringen casting, patroonmaterialen worden gewoonlijk geclassificeerd met behulp van twee methoden: thermische stabiliteit en smeltpunt, of samenstelling van het basismateriaal.
Classificatie op basis van thermische stabiliteit en smeltpunt verdeelt patroonmaterialen in laag-, medium-, en hoge temperatuurcategorieën.
Materialen voor lage temperaturen hebben over het algemeen smeltpunten onder de 70°C, Materialen met een gemiddelde temperatuur vallen binnen 70–100°C, en materialen voor hoge temperaturen hebben smeltpunten boven 100°C.
Dit is de classificatie die het meest wordt gebruikt wanneer gieterij-ingenieurs was bespreken op lage en middelmatige temperatuur.
Indeling op basismateriaalsamenstelling omvat onder meer op wasbasis, op harsbasis, op kunststofbasis, wateroplosbaar, en gevulde patroonmaterialen.
Bij modern investeringsgieten wordt ook gebruik gemaakt van rapid-prototyping-materialen die zijn ontworpen voor additieve productie.
Hoewel technische referenties deze categorieën anders kunnen groeperen, het onderliggende principe is om materialen te onderscheiden op basis van hun primaire bestanddelen en verwerkingseigenschappen.
Voor dit artikel, we concentreren ons op de eerste classificatie: was op lage en gemiddelde temperatuur, met was op hoge temperatuur vermeld voor de context.
| Classificatie | Typisch smeltpunt | Thermische stabiliteit (Referentie) | Typische Shell-systeemcompatibiliteit | Typische vormmethode | Herbruikbaarheid |
| Lage temperatuur patroon materiaal | Onder 70°C | Relatief laag (ongeveer 30°C) | Natriumsilicaat | Vorming van pasta, handmatige of eenvoudige vormmethoden | Over het algemeen hoog |
| Gemiddelde temperatuur patroon materiaal | 70–100 ° C | Beter (ongeveer 35°C) | Silica sol | Injectie in vloeibare toestand met behulp van een wasinjectiemachine | Over het algemeen goed |
| Hoge temperatuur patroon materiaal | Boven 100°C | Over het algemeen hoog | Silicasol of gespecialiseerde schaalsystemen | Gespecialiseerde vorm- en verwijderingsprocessen | Over het algemeen beperkt; formuleringsafhankelijk |
Opmerking: De temperatuurwaarden voor thermische stabiliteit zijn traditionele referentiecijfers, geen universele bedrijfslimieten.
De werkelijke prestaties zijn afhankelijk van de materiaalformulering en procesomstandigheden. Shell-compatibiliteit en herbruikbaarheid moeten ook worden geverifieerd voor het specifieke materiaal en productiesysteem.
In traditioneel investeringsgieten, een algemene vuistregel is dat patroonmaterialen met lage temperaturen vaak worden gebruikt bij natriumsilicaatomhulselsystemen, terwijl materialen met een gemiddelde temperatuur gewoonlijk worden gecombineerd met silicasol-omhulsels.
Dit is een nuttig uitgangspunt, maar bij de uiteindelijke selectie moet rekening worden gehouden met de patroongeometrie, dimensionale vereisten, shell eigenschappen, en ontwasomstandigheden.
3. Lagetemperatuurwas bij investeringsgieten
Samenstelling en basiseigenschappen
Patroonmaterialen voor lage temperaturen hebben over het algemeen smeltpunten onder de 70°C.
Een traditioneel voorbeeld dat bij sommige investeringsgietoperaties wordt gebruikt, bestaat uit: 50% paraffinewas en 50% stearinezuur.
Deze formulering illustreert de kenmerken van conventionele materialen voor lage temperaturen, hoewel de werkelijke industriële formuleringen variëren per fabrikant en toepassing.
De belangrijkste kenmerken zijn onder meer:
- Relatief lage sterkte en beperkte weerstand tegen vervorming.
- Lagere thermische stabiliteit, waarbij in traditionele beschrijvingen ongeveer 30°C als representatief temperatuurniveau wordt genoemd.
- Relatief hoge krimp en grotere maatgevoeligheid voor veranderingen in kamertemperatuur.
- Een relatief grof patroonoppervlakteafwerking onder traditionele verwerkingsomstandigheden.
- Eenvoudige voorbereiding en relatief lage materiaalkosten.
- Goed potentieel voor terugwinning en hergebruik bij inzameling, filtratie, en kwaliteitscontroleprocedures op de juiste wijze worden beheerd.
De genoemde 30°C-waarde moet worden opgevat als een traditionele referentie voor thermische stabiliteit, niet als universele maximale gebruikstemperatuur.
Daadwerkelijke vervorming kan beginnen bij verschillende temperaturen, afhankelijk van de formulering, patroon geometrie, laden, en belichtingstijd.
Patroon fabricageproces
Traditionele materialen voor lage temperaturen worden vaak in een pasta-achtige of halfvaste toestand bereid en gevormd met behulp van relatief eenvoudige apparatuur of handmatige methoden.
Afhankelijk van de formulering en het productiesysteem, patronen kunnen in matrijzen worden gedrukt, gevormd door gespecialiseerd gereedschap, of geproduceerd met behulp van andere giettechnieken bij lage temperatuur.
Vergeleken met injectiesystemen op gemiddelde temperatuur, Voor traditionele lage-temperatuurprocessen is mogelijk minder complexe apparatuur nodig.
Dit kan de initiële investeringen verminderen en ze praktisch maken voor gieterijen met relatief eenvoudige patroongeometrieën en kostengevoelige productie-eisen.
Echter, de lagere sterkte en thermische stabiliteit van deze materialen creëren beperkingen.
Dunne secties, lang niet-ondersteunde functies, en ingewikkelde details kunnen gevoeliger zijn voor vervorming tijdens het hanteren en samenstellen van patronen.
Er kunnen ook maatveranderingen optreden als patronen inconsistente opslagtemperaturen of langdurige blootstelling aan warme omgevingen ervaren.
Voor de gieterij-ingenieur, dit betekent dat patroonontwerp, bewaaromstandigheden, en behandelingsprocedures moeten de beperkingen van het materiaal compenseren.
Compatibiliteit met Shell-systemen en ontwassen
Patroonmaterialen met een lage temperatuur worden traditioneel gebruikt met waterglas, of natriumsilicaat, gebonden schaalsystemen.
Waterglasschaalsystemen zijn aantrekkelijk vanwege hun relatief lage kosten en eenvoudige productie-eisen. Patronen bij lage temperaturen kunnen compatibel zijn met deze systemen als de patroonformulering en het schaalopbouwproces goed op elkaar zijn afgestemd.
Het ontwassen kan worden uitgevoerd met behulp van heet water of andere geschikte methoden, afhankelijk van het patroonmateriaal en het schaalsysteem. De exacte procedure moet rekening houden met de sterkte van de schaal, patroonvolume, thermische uitzetting, en het risico op barsten tijdens het verwijderen van het patroon.
Waar het mislukt
De zwakte is thermische stabiliteit. Om ongeveer 30°C thermische stabiliteit, een waspatroon op lage temperatuur kan in een warme inspectieruimte zachter worden of vervormen, tijdens transport, of in een werkplaats zonder airconditioning. De krimp is groot, dus de maatconsistentie is slecht. De oppervlakteruwheid is grof, wat de uiteindelijke gietafwerking beperkt. Dunne vinnen en scherpe randen zijn moeilijk vast te houden.
Uit ervaring: als uw werkplaatstemperatuur niet onder controle is, wax op lage temperatuur zal je straffen in de zomer. Je zult patroonvervorming zien, dimensionale drift, en hoger schroot. Het is niet de schuld van de was. Het is de procesomgeving.
4. Middelmatige temperatuurwas bij investeringsgieten
Samenstelling en basiseigenschappen
Patroonmaterialen met een gemiddelde temperatuur hebben over het algemeen smeltpunten tussen 70°C en 100°C. Veel voorkomende typen zijn onder meer op harswas gebaseerde materialen en gevulde patroonmaterialen.
Vergeleken met traditionele formuleringen voor lage temperaturen, Materialen op middelmatige temperatuur bieden over het algemeen een hogere sterkte, betere thermische stabiliteit, lagere krimp, en verbeterde dimensionale consistentie.

Hun typische kenmerken zijn onder meer:
- Hogere mechanische sterkte en betere weerstand tegen patroonvervorming.
- Verbeterde thermische stabiliteit, waarbij ongeveer 35°C in traditionele beschrijvingen als representatief referentieniveau wordt genoemd.
- Lagere krimp en betere maatvastheid.
- Fijnere oppervlakteafwerking bij verwerking onder geschikte omstandigheden.
- Goede replicatie van ingewikkelde matrijskenmerken.
- Compatibiliteit met spuitgieten in vloeibare toestand en geautomatiseerde patroonproductie.
Zoals het 30°C-cijfer voor materialen met een lage temperatuur, de genoemde 35°C-waarde is eerder een traditionele referentie dan een universele materiaalclassificatie. Het daadwerkelijk bruikbare temperatuurbereik is afhankelijk van de formulering, verzachtend gedrag, beladingsomstandigheden, en vereiste maatnauwkeurigheid.
Spuitgieten en patroonnauwkeurigheid
Materialen met een gemiddelde temperatuur worden gewoonlijk verwerkt met behulp van wasinjectiemachines. Het materiaal wordt verwarmd tot een geschikte verwerkingsconditie, geïnjecteerd in een precisiematrijs, en voldoende laten afkoelen voordat het patroon wordt verwijderd.
Dit proces ondersteunt herhaalbare productie en is vooral waardevol wanneer het gieten een complexe geometrie vereist, consistente wanddikte, fijne oppervlaktedetails, of nauwkeurige dimensionale controle.
Vanuit het perspectief van een productie-ingenieur, een van de belangrijkste voordelen van materialen met een gemiddelde temperatuur is hun vermogen om de matrijsgeometrie te reproduceren terwijl ze voldoende sterkte behouden tijdens het hanteren en assembleren van patronen.
Echter, een goede patroonnauwkeurigheid kan niet alleen aan het materiaal worden toegeschreven. Injectie druk, materiaal temperatuur, matrijs temperatuur, koeltijd, poortontwerp, en patroonverwijderingstechniek hebben allemaal invloed op het eindresultaat. Onjuiste procesinstellingen kunnen nog steeds krimpvariaties veroorzaken, kromtrekken, oppervlaktedefecten, of dimensionale inconsistentie.
Compatibiliteit met Silica-Sol Shell-systemen
Patroonmaterialen met een gemiddelde temperatuur worden vaak gebruikt met silica-sol-gebonden keramische schaalsystemen. Silica-sol-schalen worden veel toegepast wanneer gietstukken een goede oppervlakteafwerking vereisen, dimensionale nauwkeurigheid, en betrouwbare schaaleigenschappen.
Het patroonmateriaal en het schaalsysteem moeten gedurende de hele productiecyclus compatibel zijn. Tijdens cascobouw, het patroon moet zijn vorm behouden terwijl de keramische slurry wordt aangebracht en de schaal droogt. Tijdens het ontwassen, het patroon moet worden verwijderd zonder overmatige spanning of barsten in de keramische schaal te veroorzaken.
Afhankelijk van de materiaalformulering en gieterijapparatuur, bij het ontwassen kan heet water worden gebruikt, stoom, of op microgolven gebaseerde systemen. Niet elke formulering op middelhoge temperatuur is geschikt voor elke verwijderingsmethode, het proces moet dus de aanbevelingen van de materiaalleverancier en de gevalideerde bedrijfsparameters van de gieterij volgen.
De kostenkant
Wax op middelhoge temperatuur is duurder dan wax op lage temperatuur. Het patroonmateriaal zelf kost meer, de wasinjector vereist kapitaalinvestering, en de procescontrole is veeleisender. Maar het totale kostenplaatje is vaak beter vanwege de hogere opbrengst, lager schroot, en minder stroomafwaartse problemen.
Ik heb projecten zien overschakelen van was op lage temperatuur naar was op middelmatige temperatuur en patroongerelateerd afval met meer dan de helft zien verminderen. De waskosten gingen omhoog; de totale kosten daalden.
4. Was voor hoge temperaturen: Een korte opmerking voor de context
Was voor hoge temperaturen heeft een smeltpunt erboven 100°C. De belangrijkste families zijn hars-plastic, plastic, en op zout gebaseerde patroonmaterialen. Ze bieden een hoge sterkte, goede thermische stabiliteit, en lage krimp, maar het productieproces is complex, het materiaal is over het algemeen niet herbruikbaar, en voor het ontwassen is flitsen nodig, water, of organische oplosmiddelen. De kosten zijn hoog.
Wateroplosbare patroonmaterialen en 3D-geprinte patroonmaterialen vallen in de praktijk ook in deze brede categorie voor hoge temperaturen. Eén klassieke leerboekaantekening is belangrijk: Patroonmaterialen met hoge temperaturen hebben een grote thermische uitzetting, en tijdens het ontwassen kan de schaal barsten vanwege onvoldoende sterkte. Dat is een reëel risico, geen theoretische.
Voor de meeste grote roestvrijstalen gietstukken, wax op gemiddelde temperatuur is de praktische kwaliteitsnorm. Wax op hoge temperatuur is voor speciale gevallen.
5. Lage temperatuur vs. Was op gemiddelde temperatuur: Belangrijkste verschillen
Het fundamentele verschil tussen de twee categorieën is niet alleen de temperatuur waarbij ze smelten.
Het is de manier waarop hun mechanische en thermische eigenschappen de patroonproductie en het daaropvolgende investeringsgietproces beïnvloeden.
Vergelijking naast elkaar
| Vergelijkingscriterium | Patroonmateriaal voor lage temperaturen | Patroonmateriaal voor gemiddelde temperaturen |
| Typisch smeltpuntbereik | Onder 70°C | 70–100 ° C |
| Representatieve traditionele formulering | 50% paraffine + 50% stearinezuur | Op harswas gebaseerde of gevulde formuleringen |
| Kracht | Relatief laag | Over het algemeen hoger |
| Thermische stabiliteit | Lager; ongeveer 30°C zoals vermeld in traditionele beschrijvingen | Beter; ongeveer 35°C zoals vermeld in traditionele beschrijvingen |
| Krimp | Relatief hoog | Relatief laag |
| Dimensionale stabiliteit | Gevoeliger voor omgevingstemperatuur | Over het algemeen stabieler |
| Oppervlakteafwerking | Relatief grof in traditionele processen | Een fijnere afwerking is mogelijk met gecontroleerde injectie |
| Patroonproductie | Kan eenvoudige vorm- of persmethoden gebruiken | Maakt vaak gebruik van gecontroleerd spuitgieten |
Apparatuurvereisten |
Vaak relatief eenvoudig | Vereist doorgaans injectieapparatuur en strengere procescontrole |
| Materiaalrecuperatie | Vaak economisch en praktisch | Mogelijk, maar hangt af van de formulering en terugwinningscontroles |
| Relatieve kosten | Over het algemeen lager | Over het algemeen hoger |
| Gemeenschappelijk shell-systeem | Waterglasgebonden schaal | Silicasol-gebonden schaal |
| Typische toepassingsnadruk | Kostengevoelige en relatief eenvoudige gietstukken | Precisiegietstukken met complexe kenmerken of nauwere toleranties |
Dit zijn algemene tendensen, geen absolute regels. Moderne formuleringen kunnen aanzienlijk verschillen, en materiaalkeuze moet gebaseerd zijn op gemeten eigenschappen, gegevens van leveranciers, en productieproeven in plaats van alleen de categorienaam.
Sterkte en weerstand tegen vervorming
De patroonsterkte heeft invloed op de vraag of een wassamenstel bestand is tegen hantering, poort, shell -gebouw, en overdracht tussen productiefasen zonder de beoogde geometrie te verliezen.
Materialen voor lage temperaturen hebben een relatief lage sterkte, zo dunne muren, lange projecties, en niet-ondersteunde details vereisen een zorgvuldige behandeling.
Materialen met een gemiddelde temperatuur bieden over het algemeen een betere weerstand tegen vervorming, waardoor ze geschikter zijn voor ingewikkelde patronen en herhaalbare productie.
Hoe dan ook, een sterker patroon is niet automatisch een beter patroon.
Overmatige stijfheid, ongeschikt krimpgedrag, of een slechte vrijgave van de matrijs kan andere productieproblemen veroorzaken. De volledige materiaalformulering moet worden afgestemd op het patroonontwerp.
Thermische stabiliteit en maatconsistentie
Bij investeringsgietpatronen kunnen tijdens opslag temperatuurveranderingen optreden, montage, shell -gebouw, en afhandeling.
Als het patroonmateriaal temperatuurgevoelig is, dimensionale veranderingen kunnen het voltooide gietstuk beïnvloeden.
Materialen voor lage temperaturen vertonen over het algemeen een grotere gevoeligheid voor omgevingsomstandigheden.
Materialen met een gemiddelde temperatuur hebben de neiging een betere maatvastheid te bieden, hoewel hun werkelijke prestatie nog steeds afhangt van de formulering, bewaaromstandigheden, en procescontrole.
Voor componenten met nauwe maattoleranties, De dimensionale stabiliteit moet worden beoordeeld door middel van patroonmetingen en onderzoeken naar de procescapaciteiten, in plaats van uitsluitend afgeleid te worden uit de classificatie van het smeltpunt.
Oppervlakteafwerking en detailreplicatie
De oppervlaktekwaliteit van het patroon is één factor die de oppervlaktekwaliteit van de keramische schaal beïnvloedt, uiteindelijk, de casting.
Materialen met een gemiddelde temperatuur die door gecontroleerde injectie worden verwerkt, kunnen fijne matrijsdetails reproduceren en een relatief glad patroonoppervlak bereiken.
Dit is vooral waardevol voor roestvrijstalen gietstukken met complexe contouren, functionele oppervlakken, en beperkte bewerkingstoeslagen.
Materialen met een lage temperatuur kunnen voor veel toepassingen nog steeds bevredigende patronen produceren, maar traditionele vormmethoden en een minder stabiele patroongeometrie kunnen de haalbare consistentie van fijne details beperken.
Het is ook belangrijk om te onderkennen dat het uiteindelijke gietoppervlak afhangt van de gehele procesketen, inclusief matrijsconditie, bereiding van slurry, vuurvaste deeltjesgrootte, schelp drogen, schieten, gieten, en reiniging na het gieten.
6. Hoe wasselectie de kwaliteit van het investeringsgieten beïnvloedt
Het selecteren van een patroonmateriaal is een beslissing voorafgaand met gevolgen gedurende het hele productieproces.
Een ongeschikte formulering kan de defecten vergroten, opbrengst verminderen, en extra bewerkings- of afwerkingswerkzaamheden creëren.
Patroonkrimp en gietafmetingen
Patroonkrimp beïnvloedt de afmetingen die van de matrijs naar het patroon en uiteindelijk naar het gietstuk worden overgebracht.
Materialen voor lage temperaturen vertonen over het algemeen een hogere krimp en een grotere gevoeligheid voor temperatuurschommelingen, dus hun dimensionale gedrag moet zorgvuldig worden gecontroleerd.
Materialen met een gemiddelde temperatuur bieden over het algemeen een lagere krimp en een betere maatvastheid.
Echter, gieterijen moeten nog steeds rekening houden met de afmetingen van de matrijzen, patroon krimp, schild gedrag, legering stollingskrimp, en daaropvolgende warmtebehandeling of machinale bewerking.
Praktische aanbeveling: Voor precisiecomponenten, dimensionale compensatie vaststellen met behulp van gemeten productiegegevens. Vertrouw niet op een generieke krimptoeslag zonder het volledige proces te verifiëren.
Patroonvervorming en barsten van de schaal
Een patroon dat vervormt tijdens het hanteren of bouwen van de schaal kan maatfouten en een inconsistente schaaldikte veroorzaken.
Tijdens het ontwassen, thermische uitzetting en de verwijderingseigenschappen van het patroonmateriaal kunnen ook de spanningen beïnvloeden die op de keramische schaal worden uitgeoefend.
De relatie is niet eenvoudigweg dat een materiaal met een hogere smelttemperatuur altijd een grotere of lagere schaalspanning veroorzaakt.
Patroonuitbreiding, verzachting, afwatering, schaal sterkte, verwarmingssnelheid, en de wasmethode spelen allemaal een rol.
Om het risico te verminderen, gieterijen zouden dat moeten doen:
- Controlepatroon opslagtemperatuur en hanteringsprocedures.
- Vermijd onnodige belasting op dunne of niet-ondersteunde patroonelementen.
- Optimaliseer het drogen van de schaal en zorg voor voldoende schaalsterkte vóór het ontwassen.
- Valideer de wastemperatuur, druk, en verwarmingssnelheid voor het geselecteerde materiaal.
- Inspecteer de schalen vóór het gieten op scheuren en andere gebreken.
Oppervlaktedefecten en bewerkingstoeslagen
Ruwheid en defecten van het patroonoppervlak kunnen worden overgebracht op de schaal en het gietstuk.
Materialen met een gemiddelde temperatuur kunnen helpen een fijner patroonoppervlak te verkrijgen, maar ze kunnen beschadigde matrijzen niet compenseren, slechte mestvoorbereiding, of onvoldoende droging van de schaal.
Voor investeringsgietstukken die een hoge oppervlaktekwaliteit vereisen, de gieterij moet de patroonkwaliteit beheren, voorbereiding van keramische schaal, en gietomstandigheden als één geïntegreerd systeem.
Bewerkingstoeslagen moeten worden bepaald op basis van functionele vereisten en procesmogelijkheden, in plaats van te worden gebruikt als vervanging voor het beheersen van stroomopwaartse defecten.
7. Praktische opmerkingen over de werkvloer
Controleer de werkplaatstemperatuur.
Wax op lage temperatuur bij 30°C thermische stabiliteit is gevoelig voor zomerse hitte.
Wax op middelmatige temperatuur bij 35°C is beter, maar niet immuun. Airconditioning of gecontroleerde opslag is geen luxe; het maakt deel uit van het proces.
Meng geen waxsystemen.
Wassen op lage en middelhoge temperaturen hebben verschillende vereisten voor herstel en ontwassen. Kruisbesmetting veroorzaakt verzeping, insluitsels, en schaaldefecten. Houd ze gescheiden.
Behandel teruggewonnen was serieus.
Waxherstel bij middelmatige temperaturen vereist een goede bezinking, filtratie, en zuurbehandeling. Slecht behandelde teruggewonnen was is een verborgen bron van patroonfouten.
Match de was met de schaal, niet alleen naar de tekening.
Een waspatroon op middelmatige temperatuur in een natriumsilicaatomhulsel is een mismatch. Een waspatroon bij lage temperatuur in een silicasol-omhulsel is ook een mismatch. Het was-bindmiddelpaar is een systeem.
Valideer met een proefperiode.
Voordat u een productierun uitvoert, vorm een voorbeeldpatroon, meet het, bewaar het, schil het, en giet het. Data verslaan meningen.
8. Conclusie
Patroonmaterialen met lage en gemiddelde temperaturen verschillen in hun smeltpuntbereik, kracht, thermische stabiliteit, krimp, oppervlakteafwerking, en verwerkingseisen.
Materialen voor lage temperaturen, doorgaans onder de 70°C, lage kosten aanbieden, relatief eenvoudige productie, en een goed herstelpotentieel.
Materialen voor gemiddelde temperaturen, doorgaans tussen 70°C en 100°C, zorgen voor een hogere sterkte, betere maatvastheid, lagere krimp, en fijnere patroonreplicatie onder geschikte injectieomstandigheden.
De regel van de oude ingenieur geldt nog steeds: Zorg ervoor dat de was overeenkomt met de schaal, de gieteis, en de werkplaatsomgeving.
Doe dat, en de was zal zijn werk doen. Negeer het, en geen enkele hoeveelheid procesaanpassing zal de run redden.
Veelgestelde vragen
Wat is het belangrijkste verschil tussen wax op lage temperatuur en wax op gemiddelde temperatuur??
Wax op lage temperatuur smelt onder de 70°C en heeft een slechte thermische stabiliteit (ongeveer 30°C).
Wax op middelmatige temperatuur smelt bij 70–100 °C en heeft een betere thermische stabiliteit (ongeveer 35°C), hogere kracht, en fijnere oppervlaktereproductie.
Waarom is wax op gemiddelde temperatuur duurder??
Het patroonmateriaal kost meer, de wasinjector vereist kapitaalinvestering, en procescontrole is veeleisender. Echter, hogere opbrengsten en minder afval compenseren vaak de kosten.
Kan wax op middelmatige temperatuur worden teruggewonnen?
Ja, maar herstel vereist een goede afwikkeling, filtratie, en behandeling. Slecht behandelde teruggewonnen was veroorzaakt defecten.
Welke was geeft een betere oppervlakteafwerking?
Wax op gemiddelde temperatuur, vooral bij vloeistofinjectie, geeft een fijnere oppervlakteafwerking en een betere reproductie van patroondetails.

