
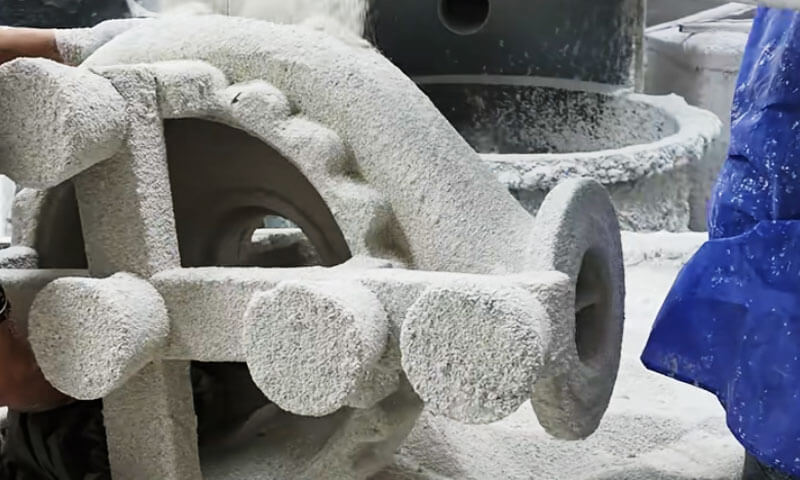
Het grootste deel van mijn werkzame leven heb ik doorgebracht in schaalkamers voor precisiegietwerk.
Ik heb een schaal gezien die er in de droogruimte perfect uitzag, in de autoclaaf bezweek; Ik heb gezien dat een goedkoop natriumsilicaatomhulsel geld bespaarde op de offerte en het tweemaal kwijtraakte in de vorm van schroot.
En ik heb gezien dat een goed gecontroleerde silicasollijn grote roestvrijstalen gietstukken oplevert die klanten nauwelijks hoefden aan te raken na het gritstralen.
Voor grote roestvrijstalen gietstukken, de schaal is geen perifeer verbruiksartikel. Het is de basis van maatnauwkeurigheid, oppervlaktekwaliteit, en opbrengst.
In de Chinese precisiegietindustrie, Er worden op grote schaal vier routes voor het maken van schelpen gebruikt:
- A. Natriumsilicaat schaal
- B. Composiet schaal
- C. Silicasol-schaal met was op lage temperatuur
- D. Silicasol-schaal met was op gemiddelde temperatuur
De eerste drie routes maken over het algemeen gebruik van waspatronen op lage temperatuur. Vanuit het oogpunt van gietkwaliteit, natriumsilicaat is het zwakst; composiet en silicasol-was op lage temperatuur zitten in het midden; silicasol-was op gemiddelde temperatuur geeft het beste resultaat.
Vanuit het oogpunt van de schaalkosten, natriumsilicaat is het goedkoopste, terwijl silicasol-was op middelmatige temperatuur het duurst is.
Dit artikel vergelijkt deze vier routes vanuit het perspectief van een gieterij-ingenieur, niet vanuit een catalogus.
1. Waarom het maken van schelpen belangrijk is voor grote roestvrijstalen gietstukken
De keramische schaal dient zowel als negatieve mal als als structurele container voor gesmolten metaal.
De prestaties ervan hebben rechtstreeks invloed op de oppervlaktekwaliteit, dimensionale nauwkeurigheid, interne degelijkheid, en productieopbrengst van het voltooide gietstuk.
Voor grote roestvrijstalen componenten, vijf schaalkenmerken verdienen bijzondere aandacht.

Sterkte bij hoge temperaturen en kruipweerstand
Roestvast staal wordt over het algemeen op een relatief hoge temperatuur gegoten, afhankelijk van de legeringskwaliteit, Casting geometrie, en gieterijpraktijk.
De keramische schaal moet tijdens het voorverwarmen voldoende mechanische sterkte behouden, gieten, en verharding.
Een schaal met onvoldoende sterkte bij hoge temperaturen kan vervormen onder het gewicht van het gesmolten metaal.
Hierdoor kunnen maatafwijkingen ontstaan, ongelijkmatige wanddikte, plaatselijke uitstulping, of vervorming van kritische bewerkte oppervlakken.
Kruipweerstand is net zo belangrijk. Keramische schalen ervaren langdurige belasting bij hoge temperaturen, en hun vervormingsgedrag kan de maatnauwkeurigheid beïnvloeden, zelfs als er geen onmiddellijke breuk optreedt.
Dit is een van de redenen waarom silica-sol-gebonden omhulsels over het algemeen beter presteren dan natriumsilicaat-gebonden omhulsels bij veeleisende grote giettoepassingen.
Permeabiliteit en gasevacuatie
Tijdens het gieten, lucht en andere gassen in de vormholte moeten ontsnappen terwijl het gesmolten metaal de schaal vult.
Vocht, resterende was, en afbraakproducten van bindmiddelen kunnen ook bijdragen aan gasgerelateerde defecten.
Als de doorlaatbaarheid van de schaal onvoldoende is, Gassen kunnen vast komen te zitten en porositeit veroorzaken, blaasgaten, of onvolledige vulling.
Dunwandige secties, smalle doorgangen, en complexe waaiergeometrieën zijn bijzonder gevoelig voor deze omstandigheden.
De doorlaatbaarheid is afhankelijk van verschillende factoren:
- Vuurvaste deeltjesgrootteverdeling en korrelvorm.
- Dikte van de deklaag en het aantal schaallagen.
- Bindmiddelgehalte en de poeder-vloeistofverhouding.
- Droog- en bakomstandigheden.
- De aanwezigheid van achtergebleven was, vocht, of andere verontreinigingen.
Een hoogwaardige schil moet een passend evenwicht bieden tussen sterkte en gasdoorlaatbaarheid.
Het verhogen van het bindmiddelgehalte of het produceren van een te dichte deklaag kan bepaalde aspecten van de integriteit van de schaal verbeteren en tegelijkertijd de gasafvoer beperken.
Oppervlakte -afwerking en dimensionale nauwkeurigheid
De deklaag komt rechtstreeks in contact met het gesmolten roestvrij staal en bepaalt grotendeels de toestand van het gegoten oppervlak.
Zijn vuurvaste kwaliteit, deeltjesverdeling, bevochtigingsgedrag, en weerstand tegen metaal-vormreacties beïnvloeden de oppervlakteruwheid en de vorming van defecten.
Voor hoge precisie investeringsgietstukken, oppervlakteruwheid rond Ra 0,8–4,3 μm en maattoleranties CT3–CT5 worden genoemd in de oorspronkelijke technische vergelijking voor veeleisende toepassingen.
Deze cijfers moeten worden gezien als procesafhankelijke benchmarks en niet als universele garanties, vooral voor grote gietstukken.
Middelgrote en grote roestvrijstalen gietstukken met minder veeleisende oppervlaktevereisten rechtvaardigen mogelijk niet de extra kosten van een was- en silicasol-omhulselsysteem op gemiddelde temperatuur.
In dergelijke gevallen, was- of composietomhullingsprocessen bij lage temperatuur kunnen betere algemene kosten opleveren.
Weerstand tegen thermische schokken en integriteit van de schaal
Grote gietstukken leggen aanzienlijke thermische belastingen op de schaal. Ongelijkmatige verwarming, restvocht, onvoldoende droging, snelle ontwaxing, en ongepaste bakomstandigheden kunnen thermische spanningen veroorzaken.
Het scheuren van de schaal kan leiden tot het binnendringen van metaal, vinnen, dimensionale gebreken, of volledige afwijzing van het gieten.
Voor zware componenten, het repareren of vervangen van een defecte granaat verspilt ook aanzienlijke arbeid, energie, en productietijd.
Een robuust proces voor het maken van schelpen vereist daarom een gecontroleerde droging, uniform schieten, geschikte vuurvaste materialen, en een schaaldikte die is afgestemd op de massa en geometrie van het gietstuk.
Productiekosten en doorlooptijd
Het proces van het maken van schelpen heeft meer invloed dan alleen de directe kosten van keramische materialen.
Het bepaalt ook de arbeidsvereisten, investering in apparatuur, energieverbruik, gebruik van vloeroppervlak, en de tijd die nodig is om een patroonsamenstel vrij te geven voor het gieten.
Voor een grote waaier of kleplichaam met een gewicht van tientallen kilogrammen, een proces dat een kleine hoeveelheid vuurvast materiaal bespaart maar een aantal extra dagen drogen vereist, is mogelijk niet economisch.
Omgekeerd, een premium schaalsysteem kan gerechtvaardigd zijn wanneer de hogere maatnauwkeurigheid en het lagere afkeurpercentage de bewerkings- en kwaliteitskosten aanzienlijk verlagen.
Het meest economische proces is daarom het proces dat de vereiste gietkwaliteit levert tegen de laagste totale productiekosten, niet noodzakelijkerwijs degene met de laagste materiaalkosten voor de schaal.
2. Overzicht van de vier processen voor het maken van schelpen
De vier processen verschillen voornamelijk in de chemie van het bindmiddel, vuurvaste materialen voor deklaag, back-shell constructie, vereisten voor waspatronen, en productiecontroles.
| Proces | Bindsysteem | Typisch waxsysteem | Belangrijkste voordelen | Belangrijkste beperkingen |
| Natriumsilicaat schaal | Natriumsilicaat | Wax op lage temperatuur | Lage kosten, korte cyclus, hoge permeabiliteit, relatief gemakkelijke verwijdering van de schaal | Lagere sterkte bij hoge temperaturen, minder stabiele kwaliteit, grotere dimensionale variatie |
| Composiet schaal | Silicasol in gezichtsjassen; natriumsilicaat in back-uplagen | Wax op lage temperatuur | Betere oppervlaktekwaliteit dan conventionele natriumsilicaatschalen; relatief korte productiecyclus | De prestaties van de back-upshell blijven beperkt door natriumsilicaat |
Silicasol-schaal met was op lage temperatuur |
Silicasol door het hele schaalsysteem | Wax op lage temperatuur | Goede schaalsterkte, dimensionale stabiliteit, oppervlaktekwaliteit, en aanpassingsvermogen aan grote gietstukken | Hogere kosten en langere droogcyclus |
| Silica-sol schaal met was op gemiddelde temperatuur | Silicasol door het hele schaalsysteem | Wax op gemiddelde temperatuur | Hoge maatnauwkeurigheid, goede oppervlakteafwerking, laag defectpotentieel onder gecontroleerde omstandigheden | Hoge wax- en apparatuurkosten; grotere investerings- en exploitatievereisten |
3. Natriumsilicaatschelp: Goedkoop, Bewezen, Maar Kwaliteit-Beperkt
Natriumsilicaatschelpen maken heeft een productiegeschiedenis van bijna 60 jaar in China. Het bedraagt nog steeds ongeveer 70% van Chinese precisiegietfabrieken.
Dat komt niet omdat het de beste gietstukken oplevert. Het is omdat het goedkoop is, snel, en vergevingsgezind.
In de loop van de decennia, verbeteringen in back-up vuurvaste materialen en nieuwe verharders hebben de schaalsterkte meer dan verdubbeld.
Verwerkbaarheid van gieten, dimensionale nauwkeurigheid, en de opbrengst zijn verbeterd. Natriumsilicaatschelpen hebben nog steeds een groot marktaandeel en hebben bij batchexportorders enkele overzeese zandgietstukken vervangen.
De voordelen zijn reëel: lage kosten, korte productiecyclus, goed knock-outgedrag, en hoge permeabiliteit. Geen enkel ander shell-proces komt op deze punten overeen met natriumsilicaat.
Maar gietkwaliteit: oppervlakteruwheid, aantal defecten, dimensionale nauwkeurigheid, opbrengst, en het percentage mislukkingen – is slechter dan de andere drie routes.

De kernproblemen
De fundamentele zwakte is de map zelf. Natriumsilicaat bevat een hoog gehalte aan Na₂O.
De sterkte bij hoge temperaturen en de kruipweerstand liggen ver onder die van silicasol-omhulsels - slechts ongeveer 1/30 naar 1/60 van silicasol.
Vanwege dit, veel gieterijen gebruiken goedkope, laagwaardig kwartszand en meel met een slechte korrelgrootteverdeling voor de steunlagen.
Verharders zijn nog grotendeels beperkt tot ammoniumchloride. Onder die omstandigheden, precisiegietstukken van hoge kwaliteit zijn eenvoudigweg niet haalbaar.
Het tweede probleem is procesbeheersing. De Shell-productie varieert sterk van batch tot batch. In veel werkplaatsen ontbreekt een strikte controle van de procesparameters.
Verharder is corrosief, stofafzuigapparatuur is vaak versleten, en weinig werkplaatsen hebben temperatuur-, vochtigheid-, en stofgecontroleerde omgevingen.
Voorbereiding van de coating, verharding, drogen, en het ontwassen worden zelden gecontroleerd volgens de bedrijfsnormen van de industrie: viscositeit, soortelijk gewicht, verharder concentratie, en pH worden niet volgens schema gecontroleerd.
Droogruimtetemperatuur, vochtigheid, en luchtsnelheid zijn vaak ongecontroleerd. Als resultaat, hoog- of lage temperaturen en vochtige seizoenen kunnen partijschroot produceren.
Met andere woorden, veel fabrieken blijven op het niveau van een handmatige werkplaats, vertrouwen op ervaring in plaats van op wetenschappelijke kwaliteitscontrole.
Dat is een belangrijke reden waarom natriumsilicaatgietstukken een onstabiele kwaliteit hebben, hoge afwijzingspercentages, en hoge faalpercentages gedurende tientallen jaren.
Verbeterrichting
Eerst, vervang gewoon kwartszandmeel van lage kwaliteit door zeer zuiver silica-micropoeder, zoals aderkwarts.
Gebruik een bimodale deeltjesgrootteverdeling van afgerond kwartspoeder om de deklaagslurry te bereiden.
Dit verbetert de thermochemische stabiliteit van de gezichtsschaal en maakt een hoge poeder-vloeistofverhouding mogelijk.
In één productievoorbeeld, met natriumsilicaat van modulus 3.4 En dikte 1.28 g/cm³, de poeder-vloeistofverhouding bereikt 2.7.
Na nat kogelmalen, bezinking met één tank, magnetische scheiding, en behandeling met gedeïoniseerd water, de afgeronde, bimodaal, hoogzuiver poeder presteerde beter dan een kunstmatig gemengd poeder.
Seconde, verbeter de kwaliteitscontrole ter plaatse en volg de nationale normen. Scheid de coating, stucwerk, en verhardingsgebieden uit de droogruimte van de schaal.
Controleer de temperatuur en vochtigheid in de eerste; verbetering van de stofverwijdering en corrosiebescherming in deze laatste. Dit stabiliseert de kwaliteit van de schaal en verbetert de werkomgeving.
Derde, vervang de eerste en tweede laag calciet-natriumsilicaatomhulsel door een calciet-silicasol vlak- en overgangslaag, het volledig elimineren van natriumsilicaat en ammoniumchloride-verharder uit de oppervlakte- en overgangslagen.
Uit kostenberekeningen bleek dat de gietkosten slechts met slechts 2% stegen 0.46 yuan/kg, terwijl de cyclus voor het maken van schelpen vergelijkbaar bleef met die van een natriumsilicaatschelp.
4. Silica Sol Shell met lage temperatuurwas: De pragmatische middenroute
De silicasol-wasroute op lage temperatuur past goed bij de Chinese markt.
Het is vooral aanpasbaar voor gietstukken rondom 1 kg, en vooral rond 5 kg en hoger – middelzware gietstukken – waar het meer flexibiliteit en voordeel biedt dan was op middelmatige temperatuur.
Voor de meeste middelgrote en grote gietstukken, oppervlakteruwheid, dimensionale nauwkeurigheid, en de tolerantie-eisen zijn niet extreem hoog.
Het is niet nodig om was met een hoog smeltpunt en gemiddelde temperatuur te gebruiken. Voor wax op middelmatige temperatuur is waxinjectie onder hoge druk vereist, hierboven 6–7 MPa-of vloeibare wasinjectie.
Dat betekent grote investeringen in apparatuur. Dik, zware waspatronen op middelmatige temperatuur zijn gevoelig voor krimp, vervorming, en hogere kosten.
Wax op lage temperatuur is gemakkelijk te vormen, vereist eenvoudige apparatuur, en het ruwheidsverschil in het waspatroon is niet groot.
Vergeleken met composietschalen, deze route geeft een stabielere kwaliteit, vooral maatnauwkeurigheid. Het bevat geen natriumsilicaat, dus de schaal heeft goede eigenschappen bij hoge temperaturen.
Na sinteren op ongeveer 1,500°C, de schaal heeft een hoge permeabiliteit en een sterke kruipweerstand.
Het kan worden gebruikt voor dunwandige onderdelen en complexe middelgrote tot grote onderdelen, en ook voor zware onderdelen tot 60–100 kg—pomphuizen, waaiers, waterdeflectorschalen, pomplichamen, kleplichamen, en soortgelijke componenten.
Voor dikwandige, middelgrote of zware onderdelen, Met vorkschalen of liftschalen direct voor de oven gieten kan een hoge opbrengst bereiken.
Problemen
Eerst, omdat er gebruik wordt gemaakt van was op lage temperatuur, de meeste schelpen worden in water ontwast.
Verzeept residu komt onvermijdelijk in de schaal terecht – vooral wanneer composiet- en natriumsilicaatschalen in dezelfde watertank van was worden ontdaan – wat insluitingen in het oppervlak en een iets hoger uitvalpercentage veroorzaakt. Dit is de belangrijkste zwakte.
Seconde, de lange cyclus voor het maken van schelpen is het grootste nadeel. Voor zware onderdelen met diepe gaten of diepe groeven, elke laag kan nodig zijn 24–47 uur van het drogen.
A 60 kg tweekanaalswaaier vereist vaak 10–15 dagen van het maken van schelpen. Elke ongedroogde blinde zone kan ervoor zorgen dat silicasol opnieuw oplost tijdens het ontwassen van water en kan leiden tot scheuren in de schaal.
Derde, de kosten zijn ongeveer 5 keer die van een natriumsilicaatomhulsel - ongeveer 6,000 yuan per ton gietstukken voor het maken van schelpen - en 18% hoger dan een composietomhulsel. De gietkosten zijn daarom relatief hoog.
Verbeterrichting
Om verzeepte insluitsels te vermijden door onvolledig verwerkte was op lage temperatuur en door het delen van dezelfde warmwatertank met composiet- of natriumsilicaatschalen, gebruik stoomontwassen bij 0.3–0,5 MPa En 130–140°C in plaats van waterontwassen.
Dit voorkomt verzepingsinsluitingen en barsten van de schaal.
Als ontwassen met heet water wordt gebruikt, toevoegen 1–3 volumeprocent industrieel zoutzuur naar het water, en spoel na het ontwassen de schelpen af met zuurhoudend heet water om verzeepte resten te verminderen.
Deel niet dezelfde tank met natriumsilicaat- of composietschalen. Ververs het water of ontwas afzonderlijk om te voorkomen dat er verzeept materiaal in de schaal terechtkomt.
Voor de behandeling van teruggewonnen was, gebruik 3–5 vol% zwavelzuur in het kokende water, met voldoende kook- en bezinkingstijd.
In de winter, De hardwatertemperatuur is laag, natriumsilicaat en composietschalen bevatten meer Na₂O, en wasverzeping is ernstiger.
Voeg meer zwavelzuur toe aan de teruggewonnen was. Na een waxbehandeling, onmiddellijke toevoeging van polyether is ook belangrijk.
Om de cyclus van het maken van schelpen te verkorten, gebruik sneldrogende silicasol. Dit proces wordt volwassen. De droogtijd voor elke laag kan met ongeveer worden verkort half.
Voor grote onderdelen, elke laag behalve de laatste laag heeft slechts ongeveer nodig 3 uur. De tijd voor het maken van schelpen kan afnemen 62 uur tot 24 uur.
Voor middelzware onderdelen, de reductie is ongeveer 60% vergeleken met conventionele silicasol.
De marktprijs is slechts 20–30% hoger, en die premie kan worden terugverdiend door een kleiner vloeroppervlak, warmte verbruik, en hogere opbrengst. Sneldrogende silicasol is een onvermijdelijke richting voor hervorming van de silicasol-schaal.
Om de kosten te verlagen, de meest effectieve route is om zirkoon te vervangen door gesmolten kwarts of synthetisch kwarts voor het vuurvaste materiaal van de deklaag. Zirkoon is goed voor ongeveer 65% van de totale kosten van silicasolomhulsels.
Het vervangen van zirkoon door calciet of kwarts verlaagt de schaalkosten 6,000 yuan/t casten naar 2,210 yuan/t, A 55.8% afname. Voor middelzware onderdelen, gesmolten kwartszand/meel vervangt geleidelijk zirkoonzand/meel.
5. Silica Sol Shell met was op gemiddelde temperatuur: De Kwaliteitsbenchmark
Silicasol-was op middelmatige temperatuur is de internationaal gebruikelijke precisiegietroute. Het geeft de beste gietkwaliteit en het laagste uitvalpercentage.
Het is vooral geschikt voor middelgrote en extra grote onderdelen die een hoge oppervlakteruwheid vereisen.Ra 0,8–4,3—en hoge maatnauwkeurigheid—CT3–CT5.
Vanwege apparatuur- en kostenbeperkingen, Echter, het wordt zelden gebruikt voor middelzware onderdelen in de 5–100 kg bereik.

Problemen
Eerst, kosten. Shell-kosten bedragen ongeveer 8 keer die van natriumsilicaat, en over 20% hoger dan was-silicasol bij lage temperatuur.
De belangrijkste redenen zijn hogere materiaalkosten voor schaal en was, veel hoger energieverbruik van apparatuur, en hogere investeringen in apparatuur.
Seconde, de productiecyclus is vergelijkbaar met die van was-silicasol bij lage temperatuur en veel langer dan die van natriumsilicaat of composietomhulsels.
Derde, voor 5–60 kg middelzware gietstukken, vloeibare was op gemiddelde temperatuur bij 63–75°C en hoge injectiedruk van ongeveer 7.1–8,0 MPa is nodig.
Dunwandige waspatronen zijn gevoelig voor krimp. De maatnauwkeurigheid is niet bijzonder hoog.
Omdat middelzware onderdelen niet dezelfde maatnauwkeurigheid en ruwheid vereisen als grote onderdelen, Voor hen wordt zelden silicasol-was op middelmatige temperatuur geselecteerd.
Verbeterrichting
Om de kosten onder controle te houden met behoud van de kwaliteit, na het oplossen van de slechte bevochtigbaarheid van calciet met was op gemiddelde temperatuur, het vervangen van zirkoon door synthetisch kwarts of gesmolten kwarts is duidelijk de richting.
Gesmolten kwarts heeft een lineaire uitzettingscoëfficiënt van slechts 5 × 10⁻⁷/°C, en de prijs is slechts 1/6 die van zirkoon. Overzee, gesmolten kwarts breidt zich geleidelijk uit in toepassing.
Sneldrogende silicasol om de schaalcyclus te verkorten is een gangbare richting in de industrie.
Het ontwikkelen van huishoudelijke was op gemiddelde temperatuur of het verbeteren van paraffine-polyetherwas op lage temperatuur is een belangrijke taak.
De sleutel is om het probleem van de behandeling van teruggewonnen was op te lossen, zodat de eigenschappen van de was tijdens de productie stabiel blijven.
6. Samengestelde schaal: Een compromis, Geen definitief antwoord
Om de zwakke punten van natriumsilicaatschalen te overwinnen, veel fabrieken gebruiken nu zirkoon en mulliet-silicasol voor de eerste en tweede laag, terwijl het oorspronkelijke natriumsilicaatproces voor de back-uplagen behouden blijft.
Dit is een compromis dat de goede verwerkbaarheid van silicasol combineert met de lage kosten en korte cyclus van natriumsilicaat.
Vergeleken met natriumsilicaatschalen, composietschalen verbeteren de verwerkbaarheid van het gieten aanzienlijk: lagere ruwheid, minder oppervlaktedefecten, en een lager uitvalpercentage.
Ze kunnen worden gebruikt voor roestvrij staal, hittebestendig staal, en andere hooggelegeerde staalsoorten. De productiecyclus is veel korter dan die van was-silicasol bij lage temperatuur en vergelijkbaar met natriumsilicaat.
Belangrijkste problemen
Eerst, omdat de back-uplagen natriumsilicaatbindmiddel vasthouden, de algehele sterkte bij hoge temperaturen en de kruipweerstand van de schaal zijn lager dan die van een silicasol-schaal.
De sintertemperatuur van de schaal is beperkt tot hieronder 960°C. Boven 800°C, schaalvervorming neemt toe met 30%.
Een silicasol-omhulsel kan tot ongeveer 2,5 mm worden gesinterd 1,500°C en vervormt niet vóór die temperatuur.
Daarom, de maatnauwkeurigheid van gietstukken met composietschalen, inclusief toleranties, is inferieur aan silicasol-schelpen.
Bij het rondgieten van grote gietstukken 10 kg, extra silicasollagen - meestal tenminste 2 meer lagen-zijn nodig om sterkte bij hoge temperaturen te verkrijgen en vervorming te voorkomen.
Seconde, de eerste twee lagen zijn de belangrijkste factor die de doorlaatbaarheid van de schaal beïnvloedt. Het overstappen van natriumsilicaat naar silicasol vermindert de algehele permeabiliteit van de schaal sterk.
Wanneer de sintertemperatuur laag is en de houdtijd onvoldoende is, gasporositeit, onjuist, en koude afsluitingen komen vaak voor.
Composietschalen zijn daarom moeilijk te gebruiken voor dunwandige onderdelen d ≤ 3 mm, grote delen, en extra grote onderdelen hieronder ongeveer 60 kg.
Omdat de sterkte bij hoge temperaturen lager is dan die van silicasol, schroot kan het gevolg zijn. Met andere woorden, de permeabiliteit van composietschalen is lager dan die van zowel natriumsilicaat- als silicasol-schalen.
Derde, De kwaliteit van de composietschil is stabieler dan natriumsilicaat, maar minder stabiel dan silicasol. De steunlagen bevatten nog steeds natriumsilicaatbindmiddel.
Om de kosten onder controle te houden, veel fabrieken gebruiken nog steeds goedkope, onstabiele vuurvaste materialen zoals klei en korrelig zand. Procesbeheersing is vergelijkbaar met natriumsilicaat, dus de kwaliteitsstabiliteit is slecht.
Voor zware onderdelen in de buurt 10 kg en grote delen hieronder 1 kg, de afkeurings- en uitvalpercentages zijn hoger dan bij silicasol-omhulsels.
Vierde, omdat composietschalen dure zirkoon gebruiken voor de gezichtslaag, shell-kosten zijn 6.3 keer die van natriumsilicaat.
Als mullietzand/meel wordt gebruikt voor de steunlagen, de schaalkosten zijn bijna hetzelfde als die van silicasol, slechts ongeveer 1 yuan/kg gieten verschil. Het lagekostenvoordeel is niet significant.
Vijfde, composietschalen kunnen geen was op gemiddelde temperatuur gebruiken. Wax op middelmatige temperatuur kan niet in heet water worden ontwast.
In een autoclaaf op 171° C en 0.6 MPa, Damarhars op middelmatige temperatuur reageert sterk met natriumsilicaat en resterende verharder in de steunlagen, waarbij een witte, kleverige, verzeepte substantie ontstaat die zonder behandeling niet kan worden gerecycled.
Silicasol-schelpen kunnen beide laag gebruiken- en was op gemiddelde temperatuur zonder dit probleem.
Samengevat, de composiet schaal is een verbetering ten opzichte van natriumsilicaat. Het is beter wat betreft de verwerkbaarheid van het gieten, opbrengst, en faalpercentage, maar het is nog steeds fundamenteel anders dan een silicasol-omhulsel.
Afgezien van een kortere productiecyclus en iets lagere shell-kosten, de gietkwaliteit en betrouwbaarheid zijn inferieur aan silicasol.
Verbeterrichting
Eerst, vervang zirkoonzand door calciet voor het vuurvaste materiaal van de deklaag. De verwerkbaarheid van het gieten hangt niet geheel af van het vuurvaste materiaal van de deklaag; het is nauw verwant aan het bindmiddel en ook aan het waspatroon: de ruwheid van het waspatroon en het verzeepte residu.
Composietschalen kunnen alleen was op lage temperatuur gebruiken en worden meestal gebruikt voor precisiegietstukken met gemiddelde ruwheid.Ra 6,3–11,5—en lagere maatnauwkeurigheid—CT4–CT6.
Uit productie-ervaring blijkt dat het vervangen van zirkoon-silicasol door calciet-silicasol voor de deklaag heel goed mogelijk is.
Dit verlaagt de shell-kosten van 4,150–4.830 yuan/t casting naar 1,360 yuan/t, alleen 460 yuan meer dan natriumsilicaat.
Seconde, verbetering van de kwaliteitscontrole en de omgeving voor het maken van schelpen, vooral de back-uplagen.
Derde, de back-uplagen moeten stabiel zijn, geschikt voor hoge temperaturen, relatief goedkope vuurvaste materialen met een vochtgehalte dat compatibel is met de deklaag.
Er worden twee veelgebruikte back-upmaterialen aanbevolen. Een daarvan is vuurvaste klei-kwartspoedercoating 60%/40%, bepleisterd met korrelig zand gemaakt van gemalen korundsteenafval en aanverwant vuurvast baksteenafval.
Het is overal verkrijgbaar, goedkoop, en geeft een hogere sterkte bij hoge temperaturen en kruipweerstand dan mulliet of bauxiet, bij slechts 1/2–1/3 de prijs van bauxiet.
Het is geschikt voor deklagen van zirkoon of synthetisch kwarts. De tweede is vuurvaste klei-korrelige poedercoating met een volumeverhouding van 3:7, gestuct met korrelig zand.
Deze optie is alleen geschikt voor zirkooncomposietschalen. Sommige fabrieken gebruiken mullietzand/meel of bauxiet voor composiet steunlagen.
Coatingeigenschappen zijn stabiel, de schaal is dun en gemakkelijk te sinteren, maar de kosten zijn te hoog en de eigenschappen bij hoge temperaturen zijn inferieur aan de twee bovenstaande opties. Bauxiet heeft een slecht knock-outgedrag.
Materialen gemaakt van gemalen afvalporselein, geglazuurde tegel, of vloertegels zijn goedkoop, maar ze worden niet op hoge temperatuur gebakken, hebben een complexe samenstelling, vertonen een sterke neiging tot barsten bij hoge temperaturen, hebben een lagere vuurvastheid, en zijn na het gieten moeilijk uit te kloppen, vooral voor zware onderdelen. Ze worden niet aanbevolen.
7. Toekomstige ontwikkelingstrends bij het maken van schelpen voor grote roestvrijstalen gietstukken
De ontwikkeling van technologie voor het maken van schelpen is steeds meer gericht op het verbeteren van de gietkwaliteit en het verlagen van de productiekosten, fietstijd, en milieu -impact.
Breder gebruik van silica-sol-bindmiddelen
Silica-sol-systemen bieden een sterke technische basis voor hoogwaardig gietgieten vanwege hun gunstige schaaleigenschappen en potentieel voor stabiele productie.
Hun bredere toepassing hangt af van het verminderen van de nadelen die verband houden met materiaalkosten en droogtijd.
Sneldrogende silicasol, geoptimaliseerde schaalconstructie, en economischere vuurvaste systemen kunnen deze kloof helpen dichten.
Vuurvaste optimalisatie
Het vervangen van duur zirkoon door gekwalificeerd synthetisch silica of gesmolten silica kan de materiaalkosten verlagen, maar vervangingen moeten de chemische compatibiliteit en oppervlaktekwaliteit behouden.
Toekomstige procesontwikkeling moet zich richten op het gehele face-coat-systeem, inclusief bindmiddelchemie, poeder laden, korrelgrootteverdeling, bevochtigingsgedrag, en droogstabiliteit.
Het gezamenlijk optimaliseren van deze variabelen is effectiever dan het afzonderlijk verlagen van de kosten van vuurvast materiaal.
Sneller en consistenter drogen
Sneldrogende bindmiddelen, verbeterd luchtstroombeheer, gecontroleerde luchtvochtigheid, en een betere milieumonitoring in de werkplaats kan de cyclustijden voor het maken van schaalschelpen verkorten.
Het doel is niet simpelweg om elke laag zo snel mogelijk te drogen. Het is bedoeld om voldoende sterkte en maatvastheid te bereiken met minimale wachttijd en aanvaardbare procesvariatie.
Datagestuurde procesbeheersing
Moderne gieterijen kunnen de consistentie verbeteren door de eigenschappen van de slurry vast te leggen, droogomstandigheden, shell-laag telt, parameters voor het ontwassen, profielen schieten, en gietinspectieresultaten.
Het analyseren van deze gegevens helpt bij het identificeren van de procesomstandigheden die verband houden met scheuren in de schaal, maatafwijkingen, en oppervlaktedefecten.
Na verloop van tijd, dit maakt betrouwbaardere bedieningsvensters mogelijk en vermindert de afhankelijkheid van de ervaring van individuele operators.
Totale productiekosten
De trend op de lange termijn is om de processen voor het maken van schaalschelpen te beoordelen op basis van de kosten van het produceren van aanvaarde gietstukken, in plaats van alleen op basis van schaalmaterialen..
Een proces dat afwijzing vermindert, bewerkingstoeslagen, en vertragingen in de levering kunnen een beter commercieel resultaat opleveren, zelfs als de initiële materiaalkosten hoger zijn.
Dit is vooral belangrijk bij grote roestvrijstalen gietstukken, waarbij elk afgewezen onderdeel een aanzienlijk verlies kan betekenen.
8. Conclusie
De vier belangrijkste processen voor het maken van schaalschelpen die worden gebruikt bij het gieten van gietstukken: natriumsilicaatschalen, samengestelde schelpen, silica-sol-schalen met was op lage temperatuur, en silica-sol-schalen met was op gemiddelde temperatuur - elk biedt verschillende voordelen op het gebied van gietkwaliteit, kosten, en productiecyclus.
Voor grote roestvrijstalen gietstukken, de meest effectieve verbeteringen zijn het versterken van de procesbeheersing, optimaliseer de vuurvaste materialen van de deklaag, gebruik gevalideerde sneldrogende silicasolsystemen, verbetering van het washerstel, en selecteer de schaalconstructie op basis van de gietgeometrie en het productievolume.
Uiteindelijk, het beste proces voor het maken van schelpen is niet noodzakelijkerwijs het goedkoopste of het meest geavanceerde.
Het is het proces dat consistent gietstukken produceert die voldoen aan de vereiste kwaliteitsnormen tegen de laagste totale productiekosten.
Voor gieterijen die op zoek zijn naar betere kwaliteit en een stabielere productie, de combinatie van geschikte silica-sol-technologie, gekwalificeerde vuurvaste materialen, gecontroleerd drogen, en datagestuurd procesbeheer biedt een praktische weg naar investeringsinvesteringen met een hoger rendement.
Veelgestelde vragen
Welk schaalmaakproces geeft de beste kwaliteit voor grote roestvrijstalen gietstukken?
Silicasol-schaal met was op gemiddelde temperatuur geeft de beste gietkwaliteit, dimensionale nauwkeurigheid, en het laagste uitvalpercentage.
Silicasol met lage temperatuurwas is een praktisch alternatief voor middelzware onderdelen.
Waarom wordt natriumsilicaat nog steeds gebruikt als de kwaliteit ervan lager is??
Natriumsilicaat is goedkoop, heeft een korte productiecyclus, goed knock-outgedrag, en hoge permeabiliteit. Het blijft economisch aantrekkelijk voor minder veeleisende gietstukken.
Waarom kunnen composietschalen geen was op gemiddelde temperatuur gebruiken??
Bij autoclaafontwassen bij 171°C en 0.6 MPa, Damarhars op middelmatige temperatuur reageert met natriumsilicaat en resterende verharder in de steunlagen, waardoor een kleverige, verzeepte substantie ontstaat die zonder behandeling niet kan worden gerecycled.
Wat is de toekomstige richting voor grote roestvrijstalen gietschalen?
Silicasol-omhulsels – vooral met goedkope vuurvaste materialen voor deklaag en sneldrogende bindmiddelen – zullen geleidelijk natriumsilicaat- en composietomhulsels vervangen naarmate de kwaliteitseisen stijgen.

