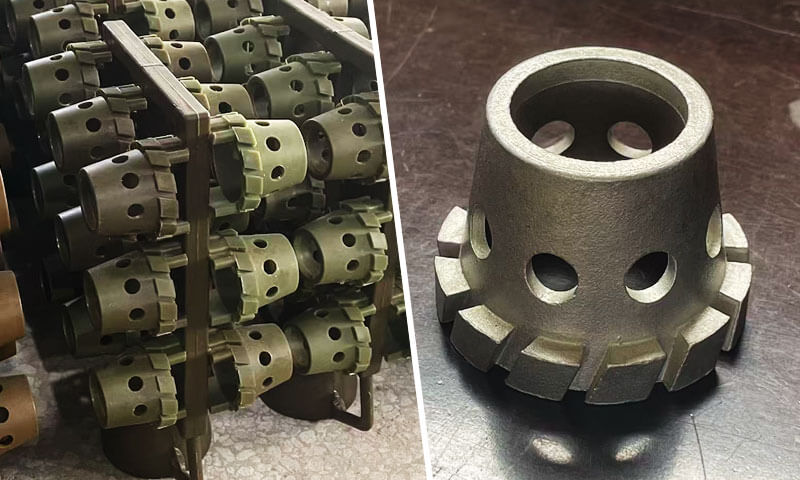
In veeleisende mechanische systemen, een katrol is veel meer dan een eenvoudig gegroefd wiel.
Het is een dragende transmissiecomponent die de touw- of kabelbeweging continu moet beheren, radiale krachten, Impactbelastingen, wrijving, en herhaalde cyclische stress.
Wanneer een katrol in kranen werkt, mijnbouwapparatuur, maritieme machines, zware hefsystemen, of andere zware omgevingen, de kwaliteit van het materiaal en het productieproces heeft een directe invloed op de betrouwbaarheid van de apparatuur.
Dit is waar aangepaste gegoten stalen katrollen bieden een beslissend technisch voordeel.
Dit artikel onderzoekt de technische overwegingen achter de productie van op maat gemaakte gegoten stalen katrollen, van staalsoorten en precisiegietwerk tot verspaning, warmtebehandeling, inspectie, toepassingen, en leveranciersselectie.
1. Wat is een katrol van gegoten staal?
A gegoten stalen katrol is een roterend mechanisch onderdeel dat wordt vervaardigd door staal in een mal te gieten en vervolgens kritische oppervlakken tot de vereiste afmetingen te bewerken.
In hef- en touwhanteringssystemen, het wordt ook vaak een schijf.
Zijn voornaamste functie is begeleiden, omleiden, of ondersteun een staalkabel of een soortgelijk flexibel element terwijl de bijbehorende mechanische belasting wordt overgebracht via de naaf en de as of het lagersamenstel.
In tegenstelling tot een eenvoudig wiel, a pulley has carefully engineered functional geometry. De touw groef bepaalt hoe het touw op de schijf zit, while the hub and bore transmit the load to the supporting shaft or bearing arrangement.
Flanges help retain the rope within the groove and can contribute to the overall structural stiffness of the component.
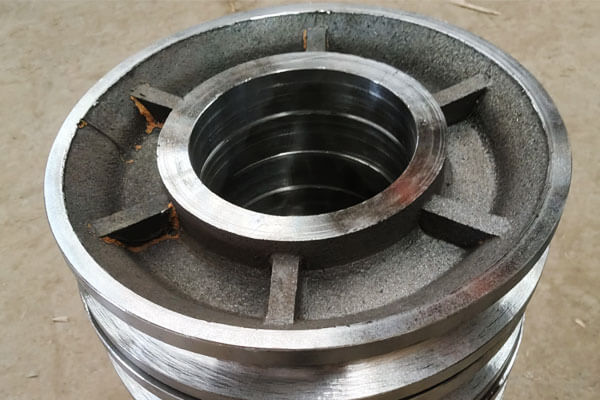
Hoofdcomponenten van een katrol van gegoten staal
| Onderdeel | Functie | Belangrijke overweging bij de productie |
| Schijf/rand | Ondersteunt en geleidt het touw | Groef profiel, wanddikte, slijtvastheid |
| Touw Groef | Ontvangt en geleidt het touw | Radius, diepte, nauwkeurigheid van het profiel, oppervlakte -toestand |
| Flens | Helpt het touw op de schijf te houden | Hoogte, dikte, concentriciteit |
Middelpunt |
Verbindt de poelie met de as of het lager | Dimensionale nauwkeurigheid, structurele kracht |
| Boring | Geschikt voor schacht, bus, of lageropstelling | Diameter, rondheid, concentriciteit |
| Spiebaan | Brengt koppel over waar van toepassing | Positie- en maatnauwkeurigheid |
| Montage-eigenschappen | Interfaces met omringende apparatuur | Positie, vlakheid, uitlijning |
Voor een precisie katrol van gegoten staal, these features do not all require the same manufacturing accuracy.
The casting process can establish most of the structural geometry, terwijl voor de boring CNC-bewerking wordt gebruikt, lageroppervlakken, groef, keyway, eindvlakken, en andere kritische interfaces.
2. Gemeenschappelijke gietstaalkwaliteiten voor aangepaste katrollen
Material selection for a cast steel pulley should be based on the working load, impact conditions, wear requirements, bedrijfstemperatuur, blootstelling aan corrosie, en vereiste levensduur.
Naast conventioneel koolstofgietstaal, customized pulley designs may use low-alloy steels, Slijtvast staal met hoog mangaangehalte, or corrosion-resistant stainless steel when the operating environment demands additional performance.
| Materiaal / Cijfer | Legeringsfamilie | Belangrijkste prestatiekenmerken | Typische katroltoepassingen |
| ASTM A216 Gr. WCB | Carbon cast steel | Goede kracht, Uitstekende castabiliteit, goede bewerkbaarheid, kosteneffectief | General-purpose pulleys, industriële materiaalbehandeling, licht- tot middelzware hefsystemen |
| ASTM A216 Gr. WCC | Carbon cast steel | Hogere gespecificeerde sterkte dan WCB, goede taaiheid en gietbaarheid | Zware industriële katrollen, crane components, veeleisende materiaalbehandelingssystemen |
| Low-Alloy Cast Steel, CR-MO / Ni-Cr-Mo | Laaggelegeerd gietstaal | Hogere kracht, verbeterde hardbaarheid, goede taaiheid, betere vermoeidheidsprestaties na warmtebehandeling | Zware kraanschijven, bouwliften, mijnbouwapparatuur, hoge belasting katrollen |
| ASTM A148 hogesterktekwaliteiten | Uit gegoten staal met hoge sterkte | Hoge treksterkte en vloeigrens, geschikt voor warmtebehandeling, sterk draagvermogen | Hoofdschijven, zware hijsapparatuur, grote industriële katrollen, machines met hoge belasting |
ASTM A352 LCB / LCC |
Gietstaal voor lage temperaturen | Verbeterde slagvastheid bij lage temperaturen, geschikt voor koude omstandigheden | Buitenkranen, mijnbouwapparatuur in de koude regio, maritieme en offshore hijssystemen |
| Austenitisch roestvrij gietstaal, CF8 / CF8M | Roestvrij gietstaal | Uitstekende corrosiebestendigheid, goede taaiheid, geschikt voor chloridehoudende omgevingen met klassespecifieke beperkingen | Mariene katrollen, corrosieve materiaalbehandelingssystemen, chemische en voedselverwerkende apparatuur |
| Hadfield Steel, ASTM A128 Gr. B | Austenitisch staal met hoog mangaangehalte | Uitstekende slagvastheid en sterke hardingsreactie onder schurende omstandigheden | Mijnbouwapparatuur, schurende materiaalbehandeling, toepassingen met hoge impact katrol en schijf |
| Met boor gelegeerd gietstaal | Boron gelegeerd staal | Hoge hardbaarheid, sterke slijtvastheid na warmtebehandeling, geschikt voor veeleisende cyclische belasting | Medium- tot zware katrollen, materiaaltransportapparatuur met hoge slijtage |
3. Op maat gegoten stalen katrolproductieproces
Het productieproces voor een op maat gemaakte gietstalen katrol is een gecontroleerde volgorde waarin patroonnauwkeurigheid wordt gewaarborgd.
Omdat de katrol een dragend onderdeel is, de gieterij moet bijzondere aandacht besteden aan het katrolschijfgedeelte, middelpunt, flensovergangen, en andere gebieden waar lokale veranderingen in sectiedikte de stolling en interne gietkwaliteit kunnen beïnvloeden.
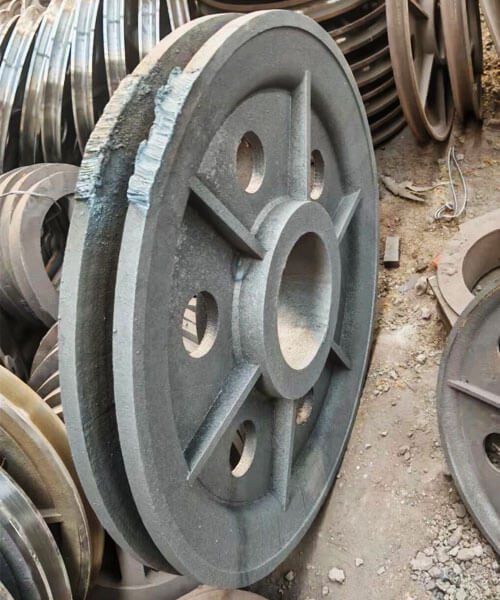
Patroon maken
Het maken van patronen bepaalt de basisgeometrie van de poelieholte en heeft daarom een directe invloed op de werpnauwkeurigheid.
Het patroon moet de schijf reproduceren, middelpunt, flens, en andere gegoten kenmerken, terwijl de juiste krimptoeslag en bewerkingstoeslag zijn opgenomen.
Voor investeringsgieten, een waspatroon wordt normaal gesproken geproduceerd door was in een precisiematrijs te injecteren.
Het waspatroon vertegenwoordigt nauwgezet de uiteindelijke geometrie van de poelie en wordt vervolgens gebruikt om de keramische schaal te creëren.
For sand casting, het patroon is meestal gemaakt van hars, hout, metaal, of andere geschikte materialen en wordt gebruikt om de vormholte te vormen.
Afhankelijk van het katrolontwerp, the pattern may also incorporate draft and parting arrangements to allow reliable mold removal.
Voor de productie van katrollen op maat, the pattern design should distinguish clearly between cast surfaces and surfaces requiring final machining.
Een overmatige bewerkingstoeslag verhoogt de materiaalverwijdering en de kosten, terwijl onvoldoende ruimte het moeilijk kan maken om de gespecificeerde eindafmetingen te bereiken.
Mold and Core Making
De mal definieert de externe geometrie van de gegoten stalen katrol, terwijl kernen worden gebruikt waar interne holtes of doorgangen niet rechtstreeks door het patroon kunnen worden gevormd.
In zand gieten, geselecteerde zand- en bindmiddelsystemen worden rond het patroon verdicht om de malholte te creëren.
Een kern kan worden gepositioneerd om de centrale boring of andere interne kenmerken te produceren.
Kernsterkte, dimensionale nauwkeurigheid, permeabiliteit, en positionering zijn bijzonder belangrijk omdat verplaatsing tijdens het gieten de uitlijning van de boring en de wanddikte kan beïnvloeden.
In investeringsgieten, het waspatroon wordt herhaaldelijk bedekt met vuurvaste keramische slurry en stucwerk om een meerlaagse schaal te bouwen.
Nadat voldoende schaalsterkte is bereikt, de was wordt verwijderd en de keramische mal wordt gebakken.
De mal of schaal moet voldoende sterkte bieden om gesmolten staal te weerstaan en tegelijkertijd een geschikte permeabiliteit en thermisch gedrag bieden.
Voor precisie-katrolgietstukken, defecten in de mal kunnen rechtstreeks op het gietoppervlak worden overgebracht of de maatnauwkeurigheid van kritische kenmerken veranderen.
Staalsmelten en chemische controle
Het geselecteerde gietstaal wordt gesmolten volgens de eisen van de opgegeven legering.
Afhankelijk van de legering kan inductiesmelten of elektrisch boogsmelten worden gebruikt, gieterij apparatuur, en productievereisten.
Voordat u giet, het gesmolten metaal wordt normaal gesproken gecontroleerd met behulp van chemische analyse, vaak met een spectrometer, om te verifiëren dat koolstof- en legeringselementen binnen het gespecificeerde samenstellingsbereik vallen.
Smeltvoorbereiding kan ook een rol spelen:
- Slakken verwijderen
- Deoxidatie
- Temperatuur aanpassing
- Inclusiecontrole
- Warmte-identificatie en traceerbaarheid
Chemische controle is vooral belangrijk voor op maat gemaakte katrollen, omdat de staalsoort de reactie op daaropvolgende warmtebehandeling bepaalt en de sterkte beïnvloedt, taaiheid, slijtage gedrag, en prestaties bij lage temperaturen.
Gating, Voeding, and Pouring
Het poort- en toevoersysteem moet zo worden ontworpen dat het gesmolten staal de poelieholte soepel vult en dat stollingskrimp effectief kan worden gecompenseerd.
De geometrie van de katrol kan relatief zware secties rond de naaf en de overgang van naaf naar schijf omvatten.
Deze gebieden kunnen langer vloeibaar blijven dan dunnere secties en vereisen daarom de juiste voeding.
Het poort- en stijgsysteem is ontworpen om te controleren:
Metaalstroom → vulvolgorde → thermische balans → directionele stolling → krimpcompensatie
Tijdens het gieten, temperatuur en gietsnelheid moeten worden gecontroleerd binnen het procesvenster dat is vastgesteld voor het legerings- en matrijssysteem.
Excessively low metal temperature can lead to incomplete filling or cold shuts, terwijl ongeschikte stromingsomstandigheden de turbulentie en de mogelijkheid van oxide- of insluitingsgerelateerde defecten kunnen vergroten.
Waar nodig, Gietsimulatie kan worden gebruikt om het vullen en stollen vóór productie te evalueren en om potentiële hotspots of voedingsproblemen te identificeren.
Stolling en koeling
Zodra de holte is gevuld, het gesmolten staal begint te stollen.
This stage is critical because steel undergoes volumetric contraction during cooling, and poorly controlled solidification can produce shrinkage cavities, interne porositeit, heet kraken, en restspanning.
The objective is generally to promote a controlled and preferably directional solidification pattern, waarbij zwaardere secties voerbaar blijven totdat voldoende metaal elders is gestold.
Afhankelijk van het gietontwerp, de gieterij mag gebruiken:
- Riskers
- Rillingen
- Gecontroleerde matrijstemperaturen
- Geoptimaliseerde sectieovergangen
- Specifieke gietomstandigheden
The cooling behavior also influences the resulting microstructure and mechanical properties.
Buitensporig ernstige of ongelijkmatige thermische gradiënten kunnen bijdragen aan vervorming en restspanning, vooral bij grote of geometrisch complexe katrollen.
Uitschudden en gieten reinigen
Nadat het gietstuk voldoende is afgekoeld, de mal of keramische schaal wordt verwijderd.
Voor zandgietstukken, deze operatie wordt gewoonlijk genoemd schudden, waarbij de uitgeharde zandvorm en kernen van het gietstuk worden losgebroken.
Voor investeringsgietstukken, de keramische schaal wordt mechanisch verwijderd of anderszins verwerkt om het stalen gietstuk bloot te leggen.
Het gietstuk wordt vervolgens gescheiden van het poort- en stijgsysteem. Typische schoonmaakwerkzaamheden zijn onder meer:
- Het afsnijden van poorten en stootborden
- Slijpen
- Schot schieten
- Verwijderen van vastzittend malmateriaal
- Lokaal aankleden van niet-functionele oppervlakte-onregelmatigheden
Het doel van deze fase is het verkrijgen van een schoon gietstuk dat geschikt is voor warmtebehandeling en inspectie, terwijl onnodige verwijdering van basismetaal wordt vermeden.
4. Precisiebewerking van katrollen uit gegoten staal
Precisie CNC-bewerking transformeert de gegoten stalen katrol van een bijna-netvormig gietstuk in een afgewerkt functioneel onderdeel.
De touwgroef, vervelen, keyway, middelpunt, en montagevlakken zijn de belangrijkste machinaal bewerkte kenmerken, omdat hun maatnauwkeurigheid en positionele relatie rechtstreeks van invloed zijn op het volgen van de kabel, rotatie, verdeling van de lading, en montage.
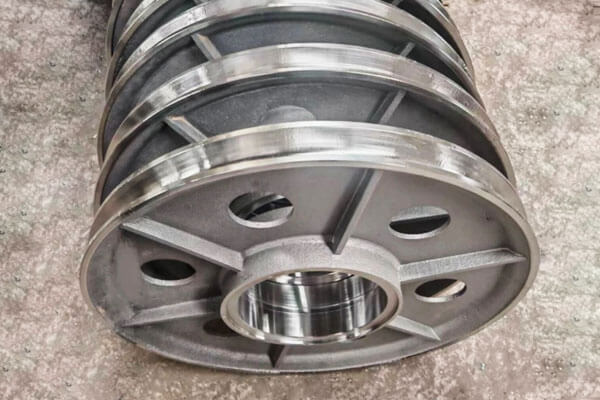
Rope Groove Machining
De touwgroef is een van de meest kritische functionele oppervlakken van de katrol. Zijn straal, diepte, breedte, en profiel moeten overeenkomen met het touwtype en de diameter.
Een te kleine groef kan het touw overmatig insluiten, terwijl een te grote of onjuist gevormde groef onvoldoende ondersteuning kan bieden en de vervorming en slijtage van het touw kan vergroten.
Voor staalkabelkatrollen, de groefradius is daarom normaal gesproken ontworpen om een goede kabelzitting te bieden in plaats van eenvoudigweg te passen bij de nominale kabelradius.
De groef wordt gewoonlijk bewerkt op een CNC-draaimachine met behulp van een vorm- of profileergereedschap.
Na ruw en einddraaien, slijpen of polijsten kan worden toegepast waar een fijner en consistenter oppervlak vereist is.
Boring bewerken
De boring vormt de interface met de as, handelswijze, of bus, dus de diameter, rondheid, en concentriciteit moeten zorgvuldig worden gecontroleerd.
De boring wordt doorgaans geproduceerd door kotteren, ruimen, of precisieslijpen.
Afhankelijk van de gewenste pasvorm en toepassing, maattoleranties kunnen worden gespecificeerd in honderdsten van een millimeter, bijvoorbeeld rond ±0,02 tot ±0,05 mm voor sommige precisietoepassingen.
De werkelijke tolerantie moet worden bepaald door de passing van de as/lager, grootte van de katrol, en toepasselijke technische specificatie.
Het allerbelangrijkste, the bore must maintain the required positional relationship with the rope groove and outer sheave surface.
Spiebaan- en spiebaanbewerking
Waarbij de poelie rechtstreeks op een spie-as is gemonteerd, de spiebaanbreedte, diepte, en hoekpositie moeten nauwkeurig worden bewerkt.
Its alignment with the pulley groove is important for correct assembly and load transmission.
For applications requiring greater torque capacity or more precise rotational engagement, Er kunnen splineverbindingen worden gebruikt.
In beide gevallen, machining accuracy is required to prevent excessive backlash, lokale stressconcentratie, of montage-interferentie.
Middelpunt, Gezicht, and Flange Machining
De naaf en de eindvlakken moeten mogelijk worden gedraaid, frezen, or grinding to obtain the required dimensions and surface condition.
Mounting faces must be sufficiently flat and properly aligned to ensure consistent assembly.
De flensgeometrie vereist ook controle omdat overmatige variatie de kabelretentie en de relatie tussen de groef en de omringende structuur kan beïnvloeden.
Concentricity and Runout
The concentricity of the bore relative to the rope groove is particularly important for a rotating pulley.
Excessive eccentricity or radial runout can produce non-uniform rope movement, trillingen, ongelijkmatige belasting, en extra lagerspanning.
Runout is normally verified using a dial indicator, precisie meter, of meetapparatuur coördineren.
Voor kritische componenten, het toepasselijke Tim (Totale indicatorwaarde) requirement should be defined on the engineering drawing rather than using a generic value.
Dynamisch balanceren
High-speed rotating pulleys may require dynamic balancing after machining.
An imbalance generates centrifugal forces that increase with rotational speed and can contribute to vibration and bearing loading.
Balancing is performed on a dedicated balancing machine. Afhankelijk van de correctiemethode, small amounts of material may be removed or balancing weights may be added to achieve the required balance condition.
Voor lage snelheid, heavily loaded sheaves, balancing requirements may be less stringent than for high-speed rotating pulleys.
5. Surface Finish and Heat Treatment of Cast Steel Pulleys
Heat treatment determines the mechanical condition of the cast steel, while surface finishing establishes the required condition of the functional and exposed surfaces.
Beide moeten samen met de beoogde belasting worden beschouwd, dragen, soort touw, werkomgeving, en service leven.
Warmtebehandeling
De warmtebehandelingscyclus wordt gekozen op basis van de gietstaalsoort en de vereiste mechanische eigenschappen. Veel voorkomende behandelingen zijn onder meer:
| Warmtebehandeling | Primair doel |
| Normaliseren | Verfijn de gietmicrostructuur en zorg voor een meer uniforme mechanische toestand |
| Gloeien | Verminder de hardheid, de bewerkbaarheid verbeteren, en interne spanningen verlichten |
| Afschrikken en temperen | Ontwikkel hogere sterkte en taaiheid met gecontroleerde hardheid |
| Stress verlicht | Verminder restspanningen door gieten, lassen, of machinaal bewerken |
| Oppervlakteharding | Verhoog de slijtvastheid van geselecteerde oppervlakken zoals de touwgroef |
Voor dragende katrollen, afschrikken en temperen kan worden gekozen voor geschikte koolstof- en laaggelegeerde gietstaalsoorten wanneer hogere mechanische prestaties vereist zijn.
De ontlaattemperatuur moet worden ingesteld op basis van de staalsoort en het vereiste evenwicht tussen hardheid en taaiheid.
Oppervlakteverharding van de groef
Waar touwcontact aanzienlijke slijtage veroorzaakt, plaatselijke verharding van het oppervlak kan worden overwogen.
Afhankelijk van het materiaal en ontwerp, methoden zoals inductieharden, flame hardening, of nitreren kan van toepassing zijn.
De behandeling moet selectief worden toegepast omdat een te hoge oppervlaktehardheid of een ongeschikte verhardingsdiepte de taaiheid kan verminderen of ongewenste restspanningen kan veroorzaken.
The groove material condition therefore needs to be considered together with the rope material and actual contact conditions.
Groove Surface Finish
Surface finish directly affects the interaction between the pulley groove and the rope.
A rough surface can increase local abrasion and accelerate rope wear, while an appropriately finished groove provides smoother contact.
A typical target for machined pulley grooves may be around RA 1.6-3.2 μm, although the required value should be specified according to the rope type, Werksnelheid, laden, smering, en ontwerpstandaard.
Surface finish should not be considered independently of groove geometry.
A smooth but incorrectly profiled groove can still cause excessive rope wear, while the correct profile with controlled surface texture provides a more stable contact condition.
Coating en corrosiebescherming
Gegoten stalen katrollen die buitenshuis of in vochtige en corrosieve omgevingen worden gebruikt, kunnen beschermende coatings nodig hebben. Veel voorkomende opties zijn onder meer:
- Epoxy -coatings
- Polyurethaan coatings
- Zinkrijke primers
- Andere industriële corrosiebeschermingssystemen
Voor maritieme of offshore-service, agressievere corrosiebeschermingssystemen kunnen worden gespecificeerd op basis van de milieublootstelling en coatingspecificatie.
The rope-contact groove is often treated differently from non-contact surfaces. Coating thickness must not change the groove dimensions or interfere with rope seating.
In applications where dimensional accuracy is critical, the groove may therefore remain uncoated or receive a carefully controlled treatment.
Rope Compatibility
Surface finish and groove geometry must ultimately be considered together with the rope specification. Wire rope and synthetic rope do not necessarily require identical groove designs.
For wire rope, the groove should provide adequate support while avoiding excessive pinching or deformation.
Synthetische touwen kunnen een andere groefgeometrie en oppervlaktekarakteristieken vereisen vanwege hun lagere buigstijfheid en ander contactgedrag.
Daarom, the pulley manufacturer should confirm the rope diameter, bouw, materiaal, operating load, en serviceomstandigheden voordat de groefbewerking en oppervlaktebehandeling worden afgerond.
Dit zorgt ervoor dat de afgewerkte katrol van gegoten staal is ontworpen als een geïntegreerd onderdeel van het kabelhanteringssysteem in plaats van als een geïsoleerd roterend onderdeel..
6. Belangrijke kwaliteitseisen voor katrollen van gegoten staal
Kwaliteitseisen voor gietstalen katrollen worden gedreven door veiligheid, betrouwbaarheid, en service leven. Het volgende is essentieel.
Materiaalcertificering. De chemische samenstelling en mechanische eigenschappen moeten worden geverifieerd en gedocumenteerd. Bij elke productiepartij moeten analysecertificaten en mechanische testrapporten aanwezig zijn.
Interne degelijkheid. Gietstukken moeten vrij zijn van schadelijke gebreken zoals krimpporositeit, gasporositeit, insluitsels, en scheuren. Niet-destructief onderzoek wordt gebruikt om de interne kwaliteit te verifiëren.
Dimensionale nauwkeurigheid. Groef profiel, boring maat, concentriciteit, uitloop, en spiebaanafmetingen moeten voldoen aan de tekeningvereisten. Er moeten dimensionele inspectierapporten worden verstrekt.
Oppervlaktekwaliteit. De groef- en boringoppervlakken moeten vrij zijn van defecten die het touw kunnen beschadigen of een verkeerde uitlijning kunnen veroorzaken. Oppervlakteruwheid moet worden gemeten en gedocumenteerd.
Verificatie van warmtebehandeling. Hardness testing and, waar nodig, microstructuuronderzoek bevestigt dat de warmtebehandeling correct is uitgevoerd.
Laad testen. Voor kritische toepassingen, Er kunnen proefbelastingtests of destructieve tests nodig zijn om de sterkte en veiligheid te verifiëren.
7. Toepassingen van op maat gemaakte katrollen uit gegoten staal
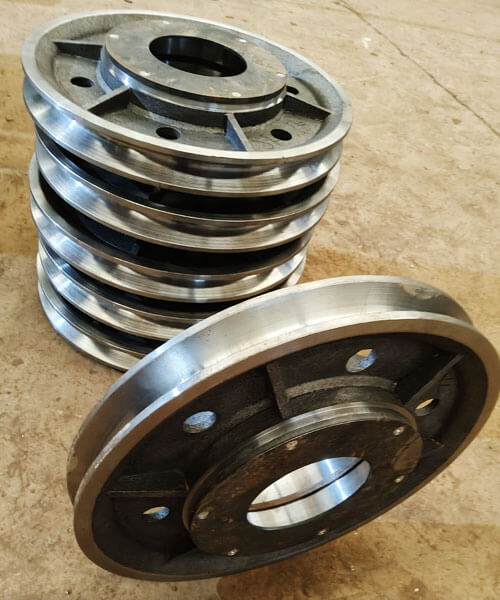
Kranen en hijsapparatuur
Kranen zijn een van de belangrijkste toepassingen voor gegoten stalen katrollen.
Katrollen in hijssystemen brengen herhaaldelijk lasten over van de staalkabel naar de as of het lagersamenstel en kunnen tijdens het hijsen last krijgen van schokbelasting, lowering, versnelling, and stopping.
Er worden op maat gemaakte gietstalen katrollen gebruikt:
- Overhead cranes
- Gantry cranes
- Mobile cranes
- Tower cranes
- Port cranes
- Kraanblokken en haaksamenstellen
- Lier- en inscheersystemen
For crane applications, the groove profile, verhouding tussen schijfdiameter en kabeldiameter, vervelen, en structurele integriteit moeten afgestemd zijn op het hefsysteem.
Mijnbouwapparatuur
Mijnbouwmachines stellen vanwege de hoge belastingen bijzonder zware omstandigheden op aan mechanische componenten, schurend stof, invloed, continu bedrijf, en moeilijke onderhoudsomgevingen.
In hijswerktuigen kunnen gietstalen katrollen en schijven worden gebruikt, systemen voor touwhantering, transportbanden, en andere zware machines.
Bij toepassingen waarbij sprake is van ernstige schokken en slijtage, materiaalkeuze en oppervlaktehardheid kunnen bijzonder belangrijk worden.
Bouw- en materiaalbehandelingsapparatuur
Bouwmachines bevatten vaak katrolsystemen voor het heffen, positionering, spannen, of het omleiden van staalkabel.
Typische toepassingen zijn onder meer:
- Bouwliften
- Systemen voor materiaalbehandeling
- Lieren
- Hijshulpstukken
- Kabelgeleidingssystemen
- Gespecialiseerde handlingmachines
Op maat gieten is met name handig wanneer een standaard katrol niet aan de vereiste maat- of montageconfiguratie kan voldoen.
Maritieme en offshore-uitrusting
Marine and offshore environments combine mechanical loading with humidity, zoutwaterblootstelling, corrosie, en beperkte toegang voor onderhoud.
Custom cast steel pulleys can be incorporated into:
- Mariene kranen
- Offshore hijsapparatuur
- Lieren aan boord
- Afmeersystemen
- Dekmachines
- Apparatuur voor het hanteren van kabels en touwen
Voor deze toepassingen, the material and corrosion-protection system should be selected according to the actual marine environment.
Stainless cast steel may be considered when corrosion resistance is a primary requirement.
Olie- en gasapparatuur
Oil and gas equipment may expose pulleys and sheaves to high loads, trillingen, corrosieve atmosferen, en continue bedrijfscycli.
Bij het hijsen kunnen op maat gemaakte gietstalen componenten worden gebruikt, hijsen, en gespecialiseerde materiaalbehandelingsapparatuur.
Waar de toepassing veiligheidskritisch is, de materiaalspecificatie, NDT-vereisten, warmtebehandeling, en traceerbaarheid moeten vooraf worden gedefinieerd.
Industriële machines
Op maat gemaakte katrollen worden ook gebruikt in industriële apparatuur:
- Kabelroutering
- Spansystemen
- Takels
- Transportsystemen
- Gespecialiseerde transmissieapparatuur
- Geautomatiseerde handlingmachines
Het grote voordeel van een ontwerp op maat is dat de katrol rond de volledige interface van de apparatuur kan worden ontwikkeld, in plaats van de apparatuur te dwingen een standaard katrol te huisvesten..
8. Kernvoordelen van precisiegietstalen katrollen
Precisie katrollen van gegoten staal bieden verschillende voordelen ten opzichte van alternatieven.
- Hoge sterkte en taaiheid: Gietstaal is bestand tegen zware belastingen, invloed, en vermoeidheid beter dan gietijzer of aluminium.
- Ontwerpflexibiliteit: Gieten maakt complexe vormen mogelijk, geïntegreerde functies, en geoptimaliseerde materiaalverdeling.
- Bijna-netvorm: Gieten vermindert de bewerkingstijd en materiaalverspilling vergeleken met fabricage uit plaat of staaf.
- Lasbaarheid: Stalen gietstukken kunnen worden gelast en gerepareerd, in tegenstelling tot gietijzer.
- Schaalbaarheid: Gieten is voordelig voor zowel kleine als grote productieruns, and for very large pulleys that would be difficult to fabricate.
- Consistente kwaliteit: A controlled foundry process produces repeatable properties and dimensions.
- Maatwerk: Legeringen, warmte behandelingen, en bewerking kunnen worden afgestemd op de toepassing.
- Kosteneffectiviteit: Voor veel toepassingen, katrollen van gegoten staal bieden de beste combinatie van prestaties en totale kosten.
9. Gegoten stalen katrollen versus gietijzeren katrollen
Gietstalen en gietijzeren katrollen kunnen beide door gieten worden geproduceerd, maar hun mechanisch gedrag, slagvastheid, laadvermogen, and typical service conditions are significantly different.
| Kernkenmerk | Cast Steel Pulley | Gietijzeren katrol |
| Kracht | Hoge treksterkte en vloeigrens; geschikt voor zwaar belaste componenten | Over het algemeen lager, speciaal voor grijs gietijzer |
| Taaiheid | High toughness and better resistance to shock loading | Lagere taaiheid; grijs ijzer is relatief bros |
| Slagvastheid | Uitstekend geschikt voor herhaalde of plotselinge belasting | Beperkt onder zware impactomstandigheden |
| Ductiliteit | Aanzienlijk plastisch vervormingsvermogen vóór breuk | Laag voor grijs gietijzer; sterk graadafhankelijk |
| Vermoeidheidsprestaties | Over het algemeen beter voor cyclische en dynamische belasting | Beperkter, vooral als er sprake is van stressconcentraties |
| Slijtvastheid | Kan worden verbeterd door selectie van legeringen en warmtebehandeling | Goed in sommige gietijzerkwaliteiten, vooral onder stabiele glijdende of schurende omstandigheden |
Bewerkbaarheid |
Goed, maar voor hardere legeringen kan gecontroleerde CNC-bewerking nodig zijn | Over het algemeen uitstekend, vooral voor grijs gietijzer |
| Gietvermogen | Geschikt voor complex, geïntegreerde dragende geometrieën | Uitstekende gietbaarheid en geschikt voor complexe vormen |
| Warmtebehandeling | Kan worden genormaliseerd, gegloeid, geblust en getemperd, of oppervlaktegehard afhankelijk van de kwaliteit | De opties voor warmtebehandeling zijn sterk afhankelijk van de ijzerkwaliteit en zijn over het algemeen beperkter voor grijs ijzer |
| Zware dienst | Zeer geschikt voor kranen, mijnbouw, takels, en zware machines | Beter geschikt voor lichtere of stabielere beladingsomstandigheden |
| Breukgedrag | Meer tolerant ten aanzien van overbelasting en impact vóór breuk | Gevoeliger voor brosse breuken bij overmatige schokken |
| Materiaalkosten | Over het algemeen hoger | Over het algemeen lager |
| Beste kernvoordeel | Kracht, taaiheid, en betrouwbaarheid onder veeleisende belastingen | Kostenefficiëntie, gietbaarheid, en bewerkbaarheid |
10. Waarom DEZE kiezen als uw op maat gemaakte fabrikant van gegoten stalen katrollen?
DEZE Technology bieden op maat gemaakte productie van gegoten stalen katrollen van precisiegietwerk tot CNC-bewerking en eindcontrole, waardoor het volledige onderdeel kan worden ontwikkeld en geproduceerd binnen een geïntegreerde productieworkflow.
Onze productieaanpak begint met technische beoordeling en materiaalselectie, gevolgd door patroonontwikkeling, mallen maken, gecontroleerd smelten en gieten van staal, stolling, warmtebehandeling, precisie bewerking, en kwaliteitscontrole.
Afhankelijk van de werklast kunnen verschillende gietstalen materiaalsystemen worden geselecteerd, impact conditions, temperatuur, dragen, en blootstelling aan corrosie.
Waar nodig, het productieproces kan hardheidsverificatie en geschikt NDT omvatten, inclusief PT, MT, UT, of RT, volgens de componentspecificatie.
Het doel is niet zomaar een ruw gietstuk aan te leveren. Het is bedoeld om een afgewerkte, op maat gemaakte katrol te leveren met gecontroleerde materiaaleigenschappen, nauwkeurige functionele geometrie, consistente bewerking, en traceerbare kwaliteitsdocumentatie.
11. Conclusie
Op maat gemaakte katrollen van gegoten staal zijn ontworpen componenten voor toepassingen met draagvermogen, slagvastheid, Draag prestatie, dimensionale nauwkeurigheid, en betrouwbaarheid op lange termijn zijn belangrijk.
Hun prestaties zijn afhankelijk van de gecombineerde kwaliteit van het materiaal, gieten, warmtebehandeling, bewerking, en inspectie.
Precisiegieten biedt een efficiënte route voor het produceren van complexe katrolgeometrie met een geïntegreerde schijf- en naafstructuur, terwijl onnodige bewerking wordt verminderd.
Daaropvolgende CNC-bewerkingen bepalen de kritische afmetingen van de kabelgroef, vervelen, keyway, middelpunt, en montageoppervlakken.
Warmtebehandeling kan dan voor het vereiste krachtevenwicht zorgen, hardheid, en taaiheid, terwijl inspectie de gietintegriteit en maatnauwkeurigheid bevestigt.
Voor kraan, mijnbouw, bouw, marien, offshore, olie en gas, en industriële machinetoepassingen, the correct pulley should be selected according to the rope specification, beladingstoestand, werkomgeving, en toepasselijke technische vereisten.
Een goed ontworpen katrol van gegoten staal is niet zomaar een wiel met een groef; het is een dragend onderdeel waarvan de geometrie en de materiaaltoestand rechtstreeks van invloed zijn op de betrouwbaarheid van het complete kabelhanteringssysteem.
Veelgestelde vragen
Wat is het verschil tussen gietijzeren en gietijzeren katrollen?
Gietstaal heeft een hogere sterkte en taaiheid en is lasbaar.
Gietijzer is goedkoper en gemakkelijker te bewerken, maar is brosser en niet gemakkelijk te lassen.
Wat is het groefprofiel van een poelie?
Het groefprofiel is de vorm van het kanaal waarin het touw of de kabel zit.
Het moet overeenkomen met de diameter en constructie van het touw om een goede plaatsing te garanderen, slijtage minimaliseren, en ontsporing te voorkomen.
Waarom is warmtebehandeling belangrijk voor katrollen van gegoten staal??
Warmtebehandeling regelt de sterkte, hardheid, taaiheid, en restspanningen. Het zorgt ervoor dat de poelie zijn bedrijfsbelastingen kan weerstaan zonder voortijdig falen.
Hoe wordt de kwaliteit van de katrol gecontroleerd??
De kwaliteit wordt gecontroleerd door middel van materiaalcertificering, dimensionale inspectie, niet-destructieve testen (kleurstoffen, magnetisch deeltje, ultrasoon, radiologisch), hardheid testen, en belastingtesten waar nodig.
Kunnen gietstalen katrollen worden gerepareerd??
Ja. Stalen gietstukken kunnen worden gelast en gerepareerd, in tegenstelling tot gietijzer. Reparaties moeten worden uitgevoerd door gekwalificeerde lassers met behulp van goedgekeurde procedures.
Welke oppervlakteafwerking is vereist voor een poeliegroef??
De gewenste afwerking is afhankelijk van het touwtype, bedrijfsomstandigheden, en ontwerpspecificatie.
Een machinaal bewerkte groef eromheen RA 1.6-3.2 μm kan voor sommige toepassingen geschikt zijn, maar er is geen universele ruwheidswaarde voor elke poelie.
Waarom is concentriciteit belangrijk voor een katrol??
De boring en de kabelgroef moeten een geschikte positionele relatie behouden. Overmatige excentriciteit of slingering kan een ongelijkmatige rotatie veroorzaken, onstabiele touwbeweging, trillingen, en niet-uniforme belasting.