
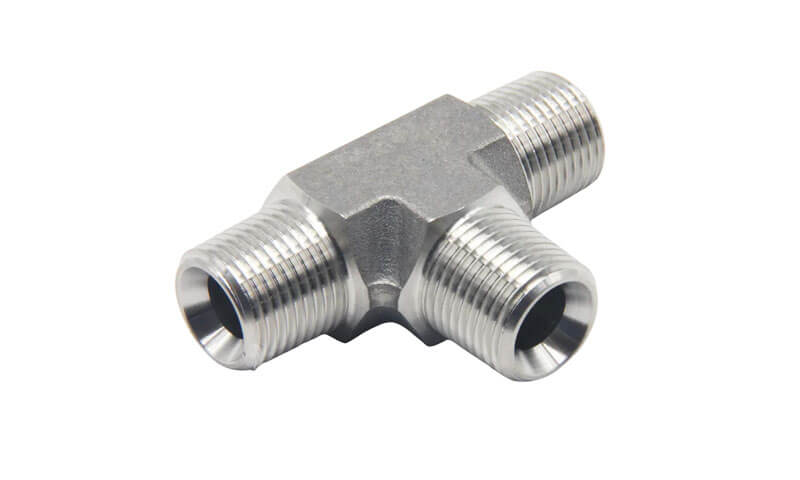
A roestvrijstalen tee is een pijpfitting met drie poorten, ontworpen om te verdelen, combineren, of de vloeistofstroom binnen een leidingsysteem omleiden.
In tegenstelling tot een eenvoudig stuk pijp, een T-stuk moet drie stroomdoorgangen integreren in een enkel drukhoudend lichaam terwijl er voldoende mechanische sterkte behouden blijft, gecontroleerde wanddikte, dimensionale nauwkeurigheid, en betrouwbare verbindingen met aangrenzende leidingen.
Bij veeleisende toepassingen, de geometrie van de aftakkingsverbinding heeft ook invloed op de stroomverdeling, lokale stressconcentratie, drukverlies, en langdurige servicebetrouwbaarheid.
Voor complexe op maat gemaakte T-shirts, investeringsgieten (verloren was gieten) biedt een efficiënte manier om de driedimensionale verbinding tussen de loop- en zijdoorgangen te reproduceren, terwijl het lichaam als een geïntegreerd gietstuk blijft.
Het gietstuk bepaalt de algemene structurele geometrie, terwijl CNC-bewerking vervolgens schroefdraad kan produceren, verveelt, Afdichtingsoppervlakken, afmetingen stopcontact, en andere functionele interfaces met de vereiste toleranties.
1. Wat is een roestvrijstalen T-stuk?
A roestvrijstalen tee is een drieweg-buisfitting met één hoofddoorgang en één zijdoorgang die elkaar kruisen met een gecontroleerde geometrie.
Het wordt gebruikt om een vloeistofstroom in twee richtingen te splitsen, combineer twee stromen tot één, of zorg voor een aftakking naar een ander deel van een leidingsysteem.
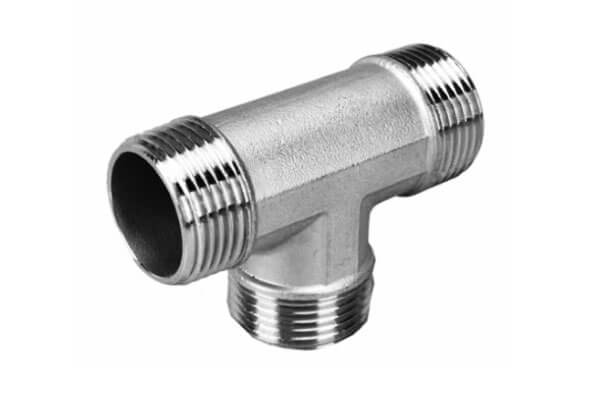
De drie openingen worden normaal gesproken de twee uiteinden van de opening genoemd loop en de tak. In een gelijke tee, de drie aansluitgroottes zijn nominaal hetzelfde. In een reducerend T-stuk, de tak of één zijde van de run heeft een kleinere diameter.
Omdat de drie doorgangen elkaar kruisen binnen een relatief compact lichaam, de verbinding is technisch veeleisender dan een rechte pijpfitting.
De fabrikant moet tegelijkertijd de geometrie van de interne doorgang controleren, dikte van de externe wand, materiële degelijkheid, en aansluitmaten.
2. Materiaaltechniek & Metallurgie
Materiaalkeuze is van fundamenteel belang voor de prestatie van een custom roestvrij staal T-stuk omdat de fitting tegelijkertijd interne druk moet weerstaan, corrosie, temperatuur, mechanische belasting, en de productieomstandigheden van investeringsgieten.
Austenitisch roestvrij staal: CF8, CF8M, CF3, en CF3M
CF8 roestvrij staal
ASTM A351 CF8 is een gegoten austenitisch roestvrij staal dat grotendeels overeenkomt met gesmeed 304 roestvrij staal.
Het bevat doorgaans ongeveer 18–21 gew.% chroom en 8–11 gew.% nikkel, waarbij koolstof beperkt is tot ongeveer 0.08 gew.% maximaal.
CF8 biedt een goede algemene corrosieweerstand, taaiheid, en gietbaarheid, waardoor het geschikt is voor water, stoom, voedselverwerking, en veel algemene industriële vloeistofsystemen.
CF8M roestvrij staal
ASTM A351 CF8M is het gegoten type 316 en bevat doorgaans ongeveer 18–21 gew.% chroom, 9–12 gew.% nikkel, en 2–3 gew.% molybdeen.
De toevoeging van molybdeen verbetert de weerstand tegen plaatselijke corrosie, bijzonder putcorrosie en spleetcorrosie, in veel chloridehoudende omgevingen.
CF8M wordt daarom algemeen overwogen bij blootstelling aan chemische stoffen, maritieme omstandigheden, of er sprake is van meer veeleisende vloeistofservice.
Voor gelaste of door lassen gerepareerde samenstellingen, de koolstofarme kwaliteiten CF3 en CF3M kan een belangrijk metallurgisch voordeel opleveren.
Hun koolstofgehalte is over het algemeen beperkt tot 0.03 gew.% maximaal, het verminderen van de neiging tot neerslag van chroomcarbide aan de korrelgrenzen tijdens thermische blootstelling.
Dit helpt het risico op sensibilisatie en daarmee samenhangende intergranulaire corrosie te verminderen, vooral rond gelaste gebieden.
Duplex en super duplex roestvrij staal
Wanneer een roestvrijstalen T-stuk wordt blootgesteld aan hoge chlorideconcentraties, zeewater, offshore-omgevingen, of veeleisende druk- en temperatuuromstandigheden, duplex roestvast staal kan een nuttige combinatie van sterkte en corrosieweerstand bieden.
Dubbelzijdig 2205 Roestvrij staal
Dubbelzijdig 2205, algemeen geïdentificeerd door VS S32205 en bijbehorende castkwaliteit CD3MN, bevat een gemengde ferritisch-austenitische microstructuur, doorgaans gericht op een gebalanceerde faseverhouding na een geschikte oplossingsbehandeling.
Deze tweefasige structuur geeft de legering een aanzienlijk hogere vloeigrens dan conventioneel austenitisch gegoten roestvrij staal, terwijl de sterke weerstand tegen chloridegerelateerde corrosiemechanismen behouden blijft..
Vergeleken met CF8M, 2205 kan ongeveer tweemaal de vloeigrens opleveren, afhankelijk van de toepasselijke productspecificatie en warmtebehandelingsomstandigheden.
Het biedt ook een goede weerstand tegen spanningscorrosie door chloride, pitten, en spleetcorrosie.
Super duplex 2507 Roestvrij staal
Super duplex 2507, algemeen aangewezen VS S32750 en geassocieerd met cast-kwaliteit CD3MWCuN, bevat een hoger chroomgehalte, molybdeen, en stikstof dan 2205.
Het biedt daarom een hogere sterkte en een sterkere weerstand tegen plaatselijke corrosie, waardoor het geschikt is voor zware maritieme omstandigheden, offshore, en procesomgevingen.
CK3MCuN roestvrij staal
Ck3mcun verschilt van duplex roestvast staal. Het is een hooggelegeerd austenitisch roestvrij staal met substantiële molybdeen- en stikstoftoevoegingen en is bedoeld voor zeer corrosieve omgevingen waar conventioneel 304- of 316-type materialen bieden mogelijk niet voldoende weerstand.
Het moet daarom apart worden overwogen van duplex- en superduplexmaterialen bij het selecteren van een gegoten roestvrijstalen T-stuk.
3. Precisie -engineering & Productieprocesstroom
Het produceren van een op maat gemaakt roestvrijstalen T-shirt door investeringsgieten omvat een reeks zorgvuldig gecontroleerde stappen.
Elke stap heeft invloed op de uiteindelijke kwaliteit, dimensionale nauwkeurigheid, en mechanische eigenschappen.

CAD/CAM-vormgereedschap en stollingssimulatie
Het proces begint met de tekening of het 3D-model van de klant. Het technische team van de gieterij maakt een CAD-model van het T-stuk, inclusief correcties voor krimp, bewerking, en ontwerp.
Vervolgens wordt het matrijsgereedschap ontworpen en bewerkt met behulp van CAM-software.
Voordat het gereedschap wordt gesneden, stolling en stromingssimulatie wordt uitgevoerd met behulp van software zoals ProCAST of MAGMA. Deze simulatie voorspelt:
- Vormvulgedrag en mogelijke koude afsluitingen.
- Stollingsvolgorde en krimpporositeit.
- Hotspots en restspanningen.
- Locatie van stijgers en koude rillingen.
Door simulatie kan de gieterij de openingen en stijgbewegingen optimaliseren voordat er metaal wordt gegoten, het verminderen van vallen en opstaan en het verkorten van de ontwikkeltijd.
Geautomatiseerde patrooninjectie en robotachtige keramische schaalbouw
Waspatronen worden geproduceerd door gesmolten was onder druk in het vormgereedschap te injecteren.
Geautomatiseerde injectiemachines zorgen voor consistente patroonafmetingen, dikte, en oppervlakteafwerking. Patronen worden vervolgens op een centrale loper of spruw gemonteerd, het vormen van een boom.
De boom wordt herhaaldelijk in keramische slurry gedompeld en bedekt met stucwerk om een keramische schaal te bouwen.
Vaak wordt dit gedaan met behulp van robotachtige schaal bouwen systemen, die een consistente laagdikte en droging garanderen.
De silicasol-proces wordt vaak gebruikt voor roestvrijstalen gietstukken omdat het een gladde massa produceert, sterke schaal met uitstekende maatvastheid.
Ontwricht, Shell Sinteren, en smelten
Nadat de schaal voldoende dikte heeft bereikt, het wordt verwarmd om de was te smelten (ontwricht) en vervolgens bij hoge temperatuur gesinterd om het keramiek te versterken.
De gesinterde schaal is een holle mal, klaar om te gieten.
Het smelten wordt uitgevoerd in een inductie oven, hetzij in lucht, hetzij onder vacuüm, afhankelijk van de legering en kwaliteitseisen.
De chemie wordt vóór het gieten geverifieerd door spectrografische analyse. Gesmolten metaal wordt in de voorverwarmde schaal gegoten, en men laat het gietstuk onder gecontroleerde omstandigheden stollen.
Afwerking na het gieten
Na stolling, De keramische schaal is weggebroken, en de gietstukken worden uit de boom gesneden. Poorten en stootborden worden verwijderd door slijpen of snijden.
De gietstukken ondergaan vervolgens:
- Schot schieten: Om achtergebleven keramiek en oppervlakteaanslag te verwijderen.
- Slijpen en afwerken: Om poortstompen te verwijderen en oppervlakken te blenden.
- Verlichting van oplossing: Om de corrosieweerstand te herstellen en de eigenschappen te optimaliseren.
- Passivering: Om vrij ijzer te verwijderen en de passieve oxidelaag te versterken.
- CNC-draadsnijden: Voor NPT, BSP, of metrische draadeinden.
- Voorbereiding van moffen of stomplaseinden: Om te voldoen aan de vereisten van ASME B16.9 of B16.11.
- Inspectie en testen: Dimensionaal, visueel, NDT, en druktesten.
Elke stap is gedocumenteerd en traceerbaar, ervoor zorgen dat het afgewerkte T-stuk voldoet aan de specificaties van de klant.
4. Roestvrijstalen T-stuk vs. Gesmede en gefabriceerde T-shirts
Investeringscast, vervalst, en gefabriceerde roestvrijstalen T-stukken kunnen allemaal worden gebruikt om driewegleidingverbindingen te creëren,
maar hun productieroutes produceren verschillende combinaties van geometrie, metallurgische structuur, bewerkingsvereisten, productie economie, en aanpassingsvermogen.
De keuze moet daarom gebaseerd zijn op de werkelijke drukklasse, materiële kwaliteit, geometrie, productievolume, en toepasselijke leidingvereisten, in plaats van aan te nemen dat één productieproces universeel superieur is.
| Kernkenmerk | Investeringsgegoten roestvrijstalen T-stuk | Gesmeed roestvrijstalen T-stuk | Gefabriceerd roestvrijstalen T-stuk |
| Productieprincipe | Gesmolten roestvrij staal stolt in een precisie-keramische mal | Verwarmde gesmede knuppel wordt plastisch vervormd onder gecontroleerde smeedkrachten | Pijp, bord, of gesmede onderdelen worden gesneden, gemonteerd, en gelast |
| Complexe geometrie | Uitstekend | Goed, maar de vorm wordt beperkt door de praktijk van het smeden | Hoog, maar voor een complexe geometrie kunnen meerdere stukken nodig zijn |
| Constructie uit één stuk | Ja | Ja | Algemeen geassembleerd en gelast |
| Interne doorgangsgeometrie | Uitstekend geschikt voor geschikte gegoten ontwerpen | Goed voor relatief conventionele passages | Zeer flexibel, maar fabricage is meer betrokken |
| Materiële structuur | Gegoten microstructuur, gecontroleerd door stolling en warmtebehandeling | Gesmeed, gewerkte structuur | Gesmeed/gefabriceerd materiaal plus laszones |
| Maatwerk | Uitstekend geschikt voor niet-standaard afmetingen en aftakkingsconfiguraties | Goed, maar de beperkingen op het gebied van gereedschap en smeden nemen toe met de complexiteit | Uitstekend geschikt voor speciale of zeer grote configuraties |
| Bewerkingsvereiste | Gematigd; aansluit- en afdichtingsoppervlakken die normaal bewerkt zijn | Vaak matig tot hoog | Matig tot hoog, afhankelijk van de fabricage |
Lassen |
Er is geen structurele las vereist in het basis-T-lichaam | Er is geen structurele las nodig in het gesmede lichaam | Er kunnen meerdere lassen nodig zijn |
| Gereedschapsvereiste | Patroon/gereedschap vereist | Het kan nodig zijn om matrijzen te smeden | Lagere vereisten voor speciaal gereedschap |
| Complexe kleine tot middelgrote onderdelen | Zeer geschikt | Geschikt | Kan minder zuinig zijn |
| Grote speciale T-shirts | Procesafhankelijk | Procesafhankelijk | Vaak praktisch |
| Herhaal productie | Uitstekend zodra de tooling is gevestigd | Uitstekend | Goed |
| Belangrijkste productievoordeel | Complexe geïntegreerde geometrie met bijna-netvorm | Gesmeed mechanische structuur en gevestigde smeedroutes | Flexibele fabricage met relatief lage initiële gereedschappen |
| Belangrijkste beperking | Vereist een strenge controle op de stevigheid en stevigheid van het gietstuk | Minder flexibel voor ingewikkelde geometrie | Laskwaliteit, vervorming, en reststress vereisen controle |
5. Industriële toepassingen & Casestudies uit de echte wereld
Op maat gemaakte roestvrijstalen T-stukken worden gebruikt in een breed scala aan industrieën en toepassingen.

Chemisch en petrochemisch: Leidingsystemen voor zuren, oplosmiddelen, en reactieve chemicaliën. CF8M en duplexlegeringen komen veel voor.
Olie en gas: Offshore-platforms, raffinaderijen, en pijpleidingen. Duplex- en superduplex-T-stukken worden gebruikt voor zeewater- en chloorrijke diensten.
Stroomopwekking: Stoom, koelwater, en rookgasontzwavelingssystemen. Er wordt gebruik gemaakt van CF8M en hooggelegeerd roestvast staal.
Farmaceutische en biotechnologie: Schone stoom, gezuiverd water, en procesleidingen. CF3M en elektrolytisch gepolijste T-stukken komen vaak voor.
Eten en drinken: Procesleidingen voor zuivel, brouwen, en voedselverwerking. Er wordt gebruik gemaakt van CF8M en hygiënische ontwerpen.
Marien: Zeewater leidingen, ballastsystemen, en dekafwatering. Duplex- en superduplex-T-shirts hebben de voorkeur.
Waterbehandeling: Ontzetting, afvalwater, en chemische doseersystemen. Er worden CF8M- en duplexlegeringen gebruikt.
6. Kies DEZE als uw fabrikant van roestvrijstalen T-stukken op maat
DEZE Technology biedt geïntegreerde, op maat gemaakte roestvrijstalen giet- en CNC-bewerkingsoplossingen voor complexe buisfittingen en industriële componenten.
Van de initiële technische beoordeling en materiaalkeuze tot het investeringsgieten, warmtebehandeling, CNC-bewerking, oppervlakteafwerking, en eindinspectie, DEZE beheert de belangrijkste productiefasen binnen een geïntegreerde workflow.
Als een ISO 9001:2015-gecertificeerd fabrikant, DEZE handhaaft de traceerbaarheid van de productie en de kwaliteitscontrole gedurende het hele productieproces. Inspectie en testen kunnen worden geregeld volgens de projectvereisten.
Contact DEZE met jouw tekening, 3D-model, materiaalspecificatie, afmetingen, of toepassingsvereisten.
Ons technische team kan het ontwerp beoordelen en een geschikte, op maat gemaakte oplossing voor het gieten van roestvrijstalen T-stukken voor uw project ontwikkelen.
7. Conclusie
Op maat gemaakte roestvrijstalen T-stukken zijn cruciale componenten in leidingsystemen met corrosiebestendigheid, Drukintegriteit, en betrouwbaarheid zijn essentieel.
Investeringsgieten biedt een unieke combinatie van ontwerpvrijheid, Materiële flexibiliteit, en kosteneffectiviteit waardoor het ideaal is voor complexe T-stukken in middelgrote tot hoge volumes.
Van CF8- en CF8M-austenitische kwaliteiten tot duplex- en superduplexlegeringen, de materiaalkeuze moet passen bij de serviceomgeving.
Oplossingsgloeien is essentieel om de corrosieweerstand te herstellen en de mechanische eigenschappen te optimaliseren.
Precisiebewerking zorgt voor de eindvoorbereiding, draden, en afmetingen voldoen aan de eisen van het leidingsysteem.
Het kiezen van de juiste productiepartner is essentieel. Een gieterij met technische expertise, machinale bewerking in eigen huis, mogelijkheden voor warmtebehandeling, en een sterk kwaliteitssysteem kan ervoor zorgen dat elk T-stuk betrouwbaar presteert in de beoogde toepassing.
DEZE positioneert zich als zo’n partner, het bieden van de technische diepgang en productiecapaciteit die nodig zijn voor op maat gemaakte roestvrijstalen T-stukken.
Veelgestelde vragen
Waarom investeringsgieten gebruiken voor een roestvrijstalen T-stuk??
Investeringsgieten is geschikt voor complexe T-geometrie omdat het de run kan produceren, tak, knooppunt, en externe structuur als geïntegreerd gietstuk.
Kritieke interfaces zoals threads, verveelt, en afdichtingsoppervlakken kunnen vervolgens CNC-gefreesd worden.
Heeft een roestvrijstalen T-stuk een warmtebehandeling nodig??
Veel gegoten roestvrij staalsoorten vereisen of profiteren van een specifieke warmtebehandeling.
Voor austenitische en duplex gietstukken, oplossingsbehandeling is doorgaans belangrijk voor het bereiken van de vereiste metallurgische en corrosie-eigenschappen. De exacte cyclus is klasspecifiek.
Wat is het verschil tussen een gelijk T-stuk en een reducerend T-stuk?
Bij een gelijk T-shirt zijn alle drie de openingen even groot. Een reducerend T-stuk heeft een takopening die kleiner is dan de runopeningen. Reductie-T-stukken worden gebruikt wanneer slechts een deel van de stroom wordt omgeleid.
Kunnen gegoten T-stukken worden gebruikt bij hogedrukdiensten??
Ja, wanneer goed ontworpen, vorm, met warmte behandeld, en geïnspecteerd. Gegoten investerings-T-stukken kunnen voldoen aan de druk- en lektestvereisten voor veel hogedruktoepassingen.
Voor extreme druk, gesmede T-stukken kunnen de voorkeur hebben.
Welke eindvoorbereidingen zijn er beschikbaar voor roestvrijstalen T-stukken??
Veel voorkomende eindvoorbereidingen zijn onder meer schroefdraad (NPT, BSP), socket las, las van de kont, en geflensd. De keuze is afhankelijk van het leidingsysteem, druk, en montagevereisten.

