Tempereren is een van de meest fundamentele en toch vaak verkeerd begrepen warmtebehandelingsprocessen bij de metaalproductie.
Bijna elk onderdeel van gehard staal ondergaat ontlaten als een verplichte secundaire bewerking na het afschrikken, toch beschouwen veel ingenieurs en productieteams het als een triviaal, gestandaardiseerde stap in plaats van een nauwkeurig gecontroleerd proces dat de eindsterkte definieert, taaiheid, interne stresstoestand, en service leven.
In de praktijk, blussen van sloten in een harde, bros, Met spanning beladen martensitische structuur die functioneel onbruikbaar is voor de meeste technische toepassingen.
Tempereren – zorgvuldig gecontroleerde verwarming onder de kritische transformatietemperatuur – past de uitgedoofde microstructuur aan om de exacte balans van hardheid te leveren, taaiheid, dimensionale stabiliteit, en weerstand tegen vermoeidheid vereist voor service.
Temperen wordt daarom vaak gebruikt bij de vervaardiging van gereedschapsstaal, sterven staal, lentestaal, Lagercomponenten, versnellingen, schachten, auto-onderdelen, mallen, en structurele machineonderdelen.
1. Wat is tempereren?
In de metallurgie, temperen is een warmtebehandelingsproces waarbij een eerder geharde ferrolegering opnieuw wordt verwarmd tot een bepaalde temperatuur Onder de lagere kritische temperatuur (A₁), gedurende een bepaalde periode vastgehouden, en vervolgens gekoeld onder gecontroleerde omstandigheden.
Voor gewoon-koolstofstaal, de eutectoïde temperatuur geassocieerd met de A₁-lijn is ongeveer 727°C (1341°F), hoewel de werkelijke kritische temperaturen variëren afhankelijk van de chemische samenstelling.
Tempereren wordt voornamelijk toegepast na het blussen om de afgeschrikte martensitische structuur te wijzigen.
De belangrijkste doelstellingen zijn het verminderen van broosheid en restspanning, terwijl een passend niveau van hardheid en sterkte behouden blijft.
Door de tempereertemperatuur en houdtijd te selecteren, fabrikanten kunnen de balans tussen hardheid aanpassen, taaiheid, ductiliteit, slijtvastheid, en maatvastheid.

De belangrijkste effecten van temperen zijn onder meer::
| Objectief | Effect van tempereren |
| Verminder brosheid | Verbetert de taaiheid en weerstand tegen breuk |
| Verlicht uitdovende spanningen | Vermindert restspanning en het risico op vertraagde scheurvorming |
| Pas de hardheid aan | Verlaagt overmatige hardheid tijdens het afschrikken tot het vereiste niveau |
| Verbeter de ductiliteit | Maakt grotere plastische vervorming mogelijk voordat het bezwijkt |
| Stabiliseer de microstructuur | Vermindert maatveranderingen tijdens daaropvolgende servicebeurten |
| Beheer de serviceprestaties | Bepaalt de vereiste combinatie van kracht, taaiheid, en slijtvastheid |
De ontlaattemperatuur wordt gekozen op basis van de staalsoort en de gewenste eindeigenschappen.
A lage temperatuur temperatuur kan worden gebruikt wanneer een hoge hardheid behouden moet blijven, terwijl een hogere ontlaattemperatuur in het algemeen een grotere taaiheid en taaiheid oplevert met een overeenkomstige vermindering van de hardheid.
Temperen moet niet worden verward met gloeien. Gloeien is normaal gesproken bedoeld om staal zachter te maken en een relatief stabiele toestand te bevorderen, ductiele microstructuur, vaak met verwarming boven een kritische transformatietemperatuur, gevolgd door langzame afkoeling.
Temperen, in tegenstelling, wordt toegepast op gehard staal en wordt uitgevoerd onder het kritische transformatiebereik om de geharde toestand te wijzigen in plaats van volledig te elimineren.
In de praktische staalproductie, temperen kan daarom het beste worden begrepen als een gecontroleerde aanpassing van de microstructuur die door afschrikken ontstaat.
Het doel is niet simpelweg om gehard staal zachter te maken, maar om een buitengewoon brosse, uitgedoofde structuur om te zetten in een structuur die een bruikbaardere technische combinatie van eigenschappen biedt.
2. Waarom temperen noodzakelijk is: De wetenschap achter geblust staal
Temperen begrijpen, men moet eerst begrijpen wat blussen doet.
Wanneer staal wordt verwarmd in het austenietfaseveld – doorgaans boven de 800–900 °C, afhankelijk van de samenstelling – wordt de kristalstructuur kubisch in het vlak. (FCC).
Austeniet kan aanzienlijke hoeveelheden koolstof oplossen. Als het staal vervolgens snel wordt afgekoeld, meestal in water, olie, of polymeer, de koolstofatomen hebben geen tijd om naar buiten te diffunderen.
De kristalstructuur probeert te transformeren in een op het lichaam gerichte kubus (BCC) ferriet, maar de opgesloten koolstof vervormt het rooster tot een op het lichaam gecentreerde tetragonaal (BCT) structuur bekend als martensiet.
Martensiet wordt gekenmerkt door:
- Zeer hoge hardheid.
- Hoge vloeigrens.
- Lage ductiliteit en taaiheid.
- Hoge restspanningen.
- Een neiging tot vertraagd kraken.
- De aanwezigheid van vastgehouden austeniet in veel legeringen.
In deze zo uitgedoofde toestand, staal is vaak te bros voor praktisch gebruik. Een snijgereedschap kan afbrokkelen. Tijdens de montage kan een as barsten. De tandwieltand kan breken onder schokbelasting.
Temperen vermindert deze risico's door gecontroleerde diffusie en microstructurele herschikking mogelijk te maken.
De noodzaak van tempereren is daarom zowel wetenschappelijk als praktisch.
Wetenschappelijk, het zorgt ervoor dat het staal een evenwicht kan bereiken door de roosterspanning te verlichten en carbiden neer te slaan. Praktisch, het zorgt ervoor dat het staal de gebruiksomstandigheden in de echte wereld kan overleven.
3. Wat zijn de belangrijkste temperatuurbereiken voor tempereren?
De tempertemperatuur is een van de belangrijkste variabelen bij de warmtebehandeling van staal, omdat deze direct de mate van microstructurele verandering na het blussen regelt.
Naarmate de tempertemperatuur toeneemt, koolstof diffusie, Carbide -neerslag, herstel, en de transformatie van behouden austeniet wordt over het algemeen duidelijker.
Er is niet één temperatuurbereik dat voor elk staal geldt.
Lage temperatuur temperen
Ontlaten bij lage temperaturen wordt vaak gebruikt wanneer het onderdeel een hoog niveau van hardheid en slijtvastheid moet behouden, terwijl de broosheid die gepaard gaat met vers martensiet moet worden verminderd..
Typische temperaturen zijn ongeveer 150–250 ° C (300–480°F), hoewel het geschikte bereik afhangt van het staal.
In dit stadium, koolstof begint zich te herverdelen vanuit oververzadigd martensiet, er kunnen zich fijne carbidefasen ontwikkelen, en restspanningen door afschrikken worden verminderd.
De vermindering van de hardheid is doorgaans beperkt vergeleken met tempereren op hogere temperatuur.
Deze behandeling is gebruikelijk voor toepassingen zoals:
- Snijgereedschappen
- Sterven
- Slijtvaste componenten
- Bepaalde lagercomponenten
- Onderdelen van gereedschapsstaal met hoge hardheid
De wisselwerking is dat de taaiheid relatief beperkt blijft vergeleken met medium- of getemperde omstandigheden op hoge temperatuur.
Middellange temperatuur
Temperen op gemiddelde temperatuur, ongeveer 250–450 ° C (480–840°F), produceert een grotere wijziging van de uitgedoofde microstructuur.
Carbideprecipitatie wordt meer ontwikkeld, martensiet wordt minder oververzadigd, en de interne spanningen blijven afnemen.
Deze regio kan nuttig zijn wanneer een component een meer gebalanceerde combinatie vereist kracht, hardheid, taaiheid, en slijtvastheid.
De exacte reactie varieert aanzienlijk per staal. Sommige staalsoorten vertonen ook temperatuurverbrossingsverschijnselen in bepaalde temperatuurbereiken, wat betekent dat zowel de ontlaattemperatuur als de daaropvolgende koelpraktijk aandacht vereisen.
Hoge temperatuur temperen
Het temperen op hoge temperatuur wordt over het algemeen uitgevoerd bij ongeveer 450–700 ° C (840–1290°F), op voorwaarde dat de temperatuur geschikt blijft voor het specifieke staal en onder het relevante kritische transformatiebereik blijft.
Bij deze temperaturen, de microstructuur ondergaat een veel uitgebreider herstel en carbide-evolutie.
Restspanningen worden aanzienlijk verminderd, en het materiaal ontwikkelt over het algemeen een aanzienlijk hogere taaiheid en ductiliteit dan in de geharde of laaggetemperde toestand.
Temperen op hoge temperatuur wordt algemeen geassocieerd met gehard en getemperd constructiestaal, legeringsstaal, schachten, versnellingen, drukhoudende componenten, en zwaarbelaste machineonderdelen.
Een bijzonder belangrijk onderscheid is dat temperen bij hoge temperaturen niet noodzakelijkerwijs een slechte sterkte betekent.
Goed gelegeerde en warmtebehandelde staalsoorten kunnen een aanzienlijke vloei- en treksterkte behouden, terwijl ze een veel betere breukweerstand verkrijgen.
Secundaire verharding tijdens het temperen
Bepaalde hooggelegeerde gereedschapsstaalsoorten gedragen zich anders. In plaats van voortdurend in hardheid af te nemen naarmate de ontlaattemperatuur stijgt, ze kunnen een tonen secundaire verhardingspiek, vaak binnen een hoger temperatuurbereik.
Dit komt voor bij het legeren van elementen zoals chroom, molybdeen, wolfraam, of vanadiumneerslag zo fijn, stabiele legeringscarbiden.
Deze deeltjes belemmeren de dislocatiebeweging en kunnen de hardheid vergroten of behouden.
Secundaire harding is vooral belangrijk voor hogesnelheidsstaalsoorten en geselecteerde gereedschapsstaalsoorten die bedoeld zijn voor gebruik bij hoge temperaturen.
4. Wat is het tempereerproces?
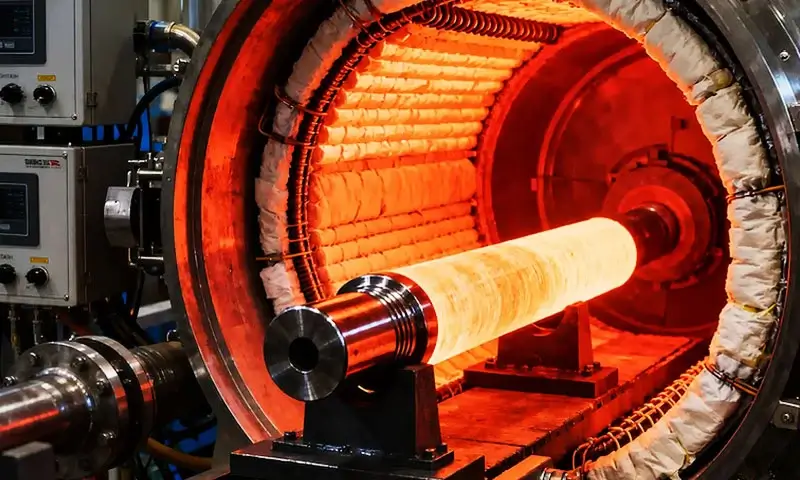
Het temperingsproces is een gecontroleerde thermische cyclus die wordt uitgevoerd na het harden of een andere behandeling die een voldoende geharde microstructuur heeft opgeleverd.
Hoewel de procedure eenvoudig lijkt, het bereiken van consistente resultaten vereist controle over de temperatuur, tijd, uniformiteit van de oven, laden, koeling, en de toestand van het gebluste staal.
Een typische industriële tempereervolgorde kan worden weergegeven als:
Afschrikken → Overbrengen naar tempereren → Verwarming → Weken → Gecontroleerde koeling → Inspectie

Stap 1: Doof het staal
Het temperen begint normaal gesproken met een goed afgeschrikt onderdeel.
Het staal wordt eerst austenitiseerd en vervolgens snel afgekoeld met een snelheid die voldoende is om de beoogde geharde structuur te produceren.
Het blusmedium kan omvatten::
- Olie
- Water
- Polymeer oplossing
- Gas onder druk
- Gesmolten zout
Het juiste medium is afhankelijk van de legering en de componentgeometrie.
Het doel is om de vereiste hardbaarheid en microstructuur te bereiken en tegelijkertijd scheuren en vervorming te minimaliseren.
Stap 2: Breng het onderdeel over naar de tempereeroven
Na het blussen, het onderdeel moet worden getemperd volgens de gespecificeerde productieprocedure.
Voor veel kwaliteiten, snel temperen is wenselijk omdat de vers afgeschrikte toestand hoge restspanningen bevat.
De overdrachtsprocedure moet ook onnodige thermische schokken of ongecontroleerde afkoeling vermijden die de uiteindelijke warmtebehandelingsconditie zouden kunnen beïnvloeden.
Voor kritische componenten, ovenrecords moeten de werkelijke temperatuurcyclus documenteren in plaats van alleen te vertrouwen op het instelpunt van de oven.
Stap 3: Verwarm tot de gespecificeerde tempertemperatuur
Het onderdeel wordt verwarmd tot de geselecteerde ontlaattemperatuur, die kan variëren van ongeveer 150°C tot 700 °C afhankelijk van het staal.
De verwarming moet voldoende gecontroleerd worden om excessieve temperatuurgradiënten te voorkomen, vooral bij grote of complexe componenten.
De oven moet geschikt zijn:
- Uniformiteit van de temperatuur
- Sfeerbeheersing waar nodig
- Laad de circulatie
- Kalibratie van instrumenten
- Temperatuurregistratie
Voor nauwkeurige warmtebehandeling, de werkelijke werkstuktemperatuur is belangrijker dan de geprogrammeerde oventemperatuur.
Stap 4: Geniet op temperatuur
Zodra het onderdeel de gewenste temperatuur heeft bereikt, het wordt voor een bepaalde periode bewaard.
Tijdens deze weekfase, de microstructuur ondergaat de temperingsreacties die geschikt zijn voor het staal:
- Herverdeling van koolstof
- Carbide-neerslag
- Ontleding van martensiet
- Stress-ontspanning
- Matrixherstel
- Ingehouden austeniet-transformatie
- Neerslag van legeringscarbide in secundair geharde staalsoorten
De benodigde inweektijd is afhankelijk van de componentgrootte, geometrie, legering, soort oven, en toepasselijke specificatie.
Stap 5: Gecontroleerde koeling
Na de vereiste houdtijd, het onderdeel wordt gekoeld volgens de processpecificatie.
Veel staalsoorten kunnen na het ontlaten aan de lucht worden gekoeld, terwijl bepaalde legeringssystemen of kritische componenten een specifieke koelpraktijk vereisen.
Koelomstandigheden kunnen de maatvastheid beïnvloeden, in sommige staalsoorten, gevoeligheid voor verbrossing van het humeur. Daarom, “Afkoeling” mag niet als een onbelangrijke laatste stap worden beschouwd.
Stap 6: Herhaal het temperen indien nodig
Sommige staalsoorten vereisen dubbele of drievoudige temperering in plaats van een enkele cyclus.
Herhaald temperen kan worden gebruikt:
- Verder stabiliseren van vastgehouden austeniet
- Temper nieuw gevormd martensiet na transformatie met vastgehouden austeniet
- Verbeter de dimensionale stabiliteit
- Ontwikkel een stabielere carbidestructuur
- Zorg voor consistente eigenschappen in het hele onderdeel
Deze praktijk is vooral gebruikelijk bij hooggelegeerde gereedschapsstaalsoorten.
5. Waarom vereisen sommige staalsoorten dubbel of drievoudig temperen??
Voor veel geharde staalsoorten is één enkele ontlaatcyclus voldoende, maar hooggelegeerd gereedschapsstaal en bepaalde staalsoorten met een hoog koolstofgehalte vereisen vaak twee of zelfs drie temperingscycli.
De belangrijkste reden is dat de eerste ontlaatbehandeling de stabiliteit van het vastgehouden austeniet kan veranderen en tijdens de daaropvolgende afkoeling vers martensiet kan produceren..
Een tweede of derde tempering tempert vervolgens dit nieuw gevormde martensiet en verbetert de stabiliteit van de uiteindelijke microstructuur.
Ingehouden austeniet is de belangrijkste reden
Na het blussen, sommige staalsoorten behouden een deel van het oorspronkelijke austeniet omdat de martensitische transformatie niet tot voltooiing komt.
Dit is vooral relevant bij staalsoorten die relatief veel koolstof- en legeringselementen bevatten.
Tijdens de eerste tempereercyclus, de stabiliteit van vastgehouden austeniet kan veranderen. Bij afkoeling na tempereren, een deel van dit vastgehouden austeniet kan veranderen in vers, ongetemperde martensiet.
Dit creëert een nieuw probleem: hoewel het originele martensiet getemperd is, het nieuw gevormde martensiet niet.
Om dit verse martensiet te temperen wordt daarom een tweede tempereercyclus toegepast.
Waarom is verse martensiet een probleem??
Verse martensiet heeft dezelfde fundamentele nadelen als de oorspronkelijke, uitgedoofde structuur:
- Hoge hardheid
- Hoge restspanning
- Lage ductiliteit
- Relatief slechte taaiheid
- Verhoogde gevoeligheid voor scheuren
Als deze structuur onbehandeld blijft, kunnen er lokale variaties in hardheid en taaiheid ontstaan. In precisiegereedschapsstaal, het kan ook bijdragen aan dimensionale instabiliteit.
Dubbele ontlaten zorgt er daarom voor dat zowel het originele martensiet als het martensiet dat na de eerste ontlaatcyclus wordt gevormd, op de juiste manier worden getemperd.
Wanneer wordt drievoudig tempereren gebruikt??
Drievoudig temperen wordt gebruikt wanneer een nog hogere mate van microstructurele stabilisatie vereist is.
Het komt vooral veel voor bij sommige hogesnelheidsstaalsoorten, heetwerk gereedschapsstaal, en hooggelegeerde matrijsstaalsoorten, afhankelijk van de warmtebehandelingsspecificatie van de fabrikant.
Er kan een derde cyclus worden geselecteerd:
- Verder stabiliseren van vastgehouden austeniet
- Temper eventueel nieuw gevormd martensiet
- Verfijn de balans tussen hardheid en taaiheid
- Verbeter de dimensionale stabiliteit
- Breng de vereiste secundaire verhardingsconditie tot stand
Drievoudig temperen mag niet automatisch worden toegepast. Het is alleen gerechtvaardigd als de staalsoort en de vereiste eigenschappen daarom vragen.
Typische staalsoorten die herhaaldelijk temperen vereisen
Herhaald ontlaten is vooral relevant voor staalsoorten zoals:
- H13 heetwerk gereedschapsstaal
- Hogesnelheidsstaalsoorten
- Hooggelegeerd koudwerk gereedschapsstaal
- Geselecteerde warmwerk- en matrijsstaalsoorten
- Bepaalde precipitatie- of secundair geharde gereedschapsstaalsoorten
Het werkelijke aantal tempereercycli moet altijd de specifieke staalsoort en gekwalificeerde warmtebehandelingsprocedure volgen. Meer cycli betekenen niet automatisch betere prestaties.
6. Wat is secundaire verharding tijdens het temperen?
Secundaire verharding is een fenomeen waarbij bepaalde hooggelegeerde staalsoorten een verhoogde hardheid ontwikkelen tijdens het temperen bij relatief hoge temperaturen, ook al zorgt het gewone temperen van koolstofstaal er in het algemeen voor dat de hardheid afneemt.
Dit gedrag is kenmerkend voor staalsoorten die aanzienlijke hoeveelheden carbidevormende legeringselementen bevatten, bijzonder molybdeen, wolfraam, vanadium, en chroom.
Waarom treedt secundaire verharding op??
Tijdens conventioneel tempereren, de hardheid van gedoofd martensiet neemt normaal gesproken af naarmate koolstof de oververzadigde matrix verlaat en carbiden stabieler worden.
In hooggelegeerde gereedschapsstaalsoorten, Echter, bij hogere tempertemperaturen kan een ander proces plaatsvinden. Legeringselementen diffunderen en vormen zeer fijn legering carbiden.
Deze neerslagen kunnen uiterst effectief zijn in het weerstaan van dislocatiebewegingen.
De resulterende versterking kan dit compenseren, en soms overschrijden, de hardheid die verloren ging tijdens eerdere stadia van het temperen.
De algemene volgorde is:
Afschrikken → Initiële temperering/verzachting → Neerslag van legeringscarbide → Secundaire verharding
Betrokken legeringselementen
De belangrijkste elementen zijn onder meer:
| Legeringselement | Rol bij secundaire verharding |
| ma | Bevordert de fijne precipitatie van legeringscarbide en verbetert de temperatuurbestendigheid |
| W | Vormt stabiele wolfraamrijke carbiden in geschikte gereedschapsstaalsoorten |
| V | Produceert zeer harde vanadiumcarbiden met sterke versterkende effecten |
| Cr | Draagt bij aan de vorming van legeringscarbide en verbetert de hardbaarheid en temperweerstand |
| Co | Kan de secundaire verharding indirect verbeteren door het gedrag van de matrix- en carbideprecipitatie te beïnvloeden |
Het exacte type hardmetaal hangt af van de staalsamenstelling en de geschiedenis van de warmtebehandeling.
Waarom is secundaire verharding belangrijk??
Door secundaire harding kunnen bepaalde gereedschapsstaalsoorten een hoge hardheid bereiken na ontlaten bij temperaturen die aanzienlijk hoger zijn dan die welke worden gebruikt voor conventioneel ontlaten bij lage temperaturen.
Dit is waardevol omdat het temperen bij hoge temperaturen ook kan verbeteren:
- Temperbestendigheid
- Dimensionale stabiliteit
- Structurele stabiliteit
- Hete hardheid
- Weerstand tegen verzachting tijdens gebruik
Voor gereedschappen die werken bij hoge temperaturen, het behouden van de hardheid tijdens gebruik kan belangrijker zijn dan het bereiken van de maximaal mogelijke hardheid bij kamertemperatuur.
Secundaire verharding en H13-gereedschapsstaal
H13 is een representatief heetwerkgereedschapstaal waarin de precipitatie van legeringscarbide bijdraagt aan de reactie tijdens ontlaten bij hoge temperaturen.
De warmtebehandeling is ontworpen om een passend evenwicht van de hardheid tot stand te brengen, taaiheid, weerstand tegen thermische vermoeidheid, en weerstand tegen verzachting.
De exacte secundaire hardingsreactie hangt af van de chemie van het staal, austenitiserende temperatuur, afschrikmethode, temperatuur, en tijd vasthouden.
Het is daarom onjuist om secundaire verharding eenvoudigweg te beschouwen als ‘verharding door herverhitting’.
Het fenomeen is het resultaat van gecontroleerde precipitatie van legeringsrijke carbiden binnen een eerder geharde microstructuur.
7. Hoe beïnvloedt tempereren de mechanische eigenschappen?
Temperen verandert de mechanische eigenschappen van staal door de sterk oververzadigde en onder spanning staande martensitische structuur die door afschrikken ontstaat te wijzigen.
De omvang en richting van deze veranderingen zijn afhankelijk van de staalsoort en de ontlaatomstandigheden, de relatie moet dus worden gezien als een algemene trend en niet als een vaste regel.
Algemeen effect van tempereren
| Eigendom | Algemeen effect van toenemende mate van tempering* |
| Hardheid | ↓ Neemt over het algemeen af |
| Opbrengststerkte | ↓ Neemt over het algemeen af |
| Treksterkte | ↓ Neemt over het algemeen af |
| Ductiliteit | ↑ Neemt over het algemeen toe |
| Taaiheid | ↑ Neemt over het algemeen toe |
| Restspanning | ↓ Neemt af |
| Dimensionale stabiliteit | ↑ Verbetert over het algemeen |
| Slijtvastheid | Cijfer- en conditieafhankelijk |
| Vermoeidheid weerstand | Verbetert vaak door betere taaiheid en stressverlichting |
| Verzachtingsweerstand bij hoge temperaturen | Kan aanzienlijk verbeteren in geschikte gelegeerde gereedschapsstaalsoorten |
*Algemene trends voor conventioneel afgeschrikt staal; Hooggelegeerde staalsoorten kunnen ander gedrag vertonen, vooral waar secundaire verharding optreedt.
Het praktische doel van temperen is daarom het selecteren van de juiste eigenschappenbalans in plaats van het maximaliseren van een enkele mechanische eigenschap.
Een snijgereedschap kan een maximale praktische hardheid en slijtvastheid vereisen, terwijl een tandwiel of as een aanzienlijk grotere taaiheid en weerstand tegen vermoeidheid kan vereisen.
Door de ontlaattemperatuur en -tijd voor het specifieke staal te regelen, fabrikanten kunnen de uiteindelijke microstructuur afstemmen op de daadwerkelijke servicevereisten.
8. Wat is temperen versus gloeien versus normaliseren versus stressverlichtend?
Temperen, gloeien, normaal, en stressverlichting zijn allemaal thermische behandelingsprocessen, maar dat zijn ze niet uitwisselbaar.
Hun temperatuurbereik, beginnende microstructuren, koelmethoden, metallurgische mechanismen, en de beoogde resultaten zijn verschillend.
| Vergelijking | Temperen | Gloeien | Normaliseren | Stress verlicht |
| Primair doel | Vermindert broosheid en restspanning na uitharding, terwijl de nuttige hardheid behouden blijft | Maak staal zacht, verbeteren de ductiliteit, stress verlichten, en de microstructuur wijzigen | Verfijn de korrelstructuur en produceer een relatief uniforme microstructuur | Verminder restspanning met minimale verandering aan de bestaande microstructuur |
| Typische startconditie | Gehard of gehard staal | Zoals gegoten, gewerkt, koud bewerkt, of eerder warmtebehandeld staal | Zoals gegoten, vervalst, gerold, of bewerkt staal | Gelast, vorm, machinaal bewerkt, gevormd, of warmtebehandelde component |
| Temperatuurbereik | Hieronder A₁; gewoonlijk ~150–700°C, afhankelijk van de kwaliteit | Gewoonlijk bij of boven kritische transformatietemperaturen, afhankelijk van het type uitgloeiing | Over het algemeen boven het kritische transformatiebereik | Meestal onder het kritische transformatiebereik |
| Koelmethode | Meestal luchtkoeling of gespecificeerde gecontroleerde koeling | Typisch langzame afkoeling van de oven | Meestal luchtkoeling | Gecontroleerde koeling, vaak oven- of luchtkoeling |
Belangrijkste microstructurele effect |
Ontleedt of modificeert gedoofd martensiet; bevordert carbideprecipitatie en -herstel | Produceert een zachtere, stabielere microstructuur | Bevordert herkristallisatie/verfijning en een relatief uniforme ferriet-perlietstructuur in toepasselijke staalsoorten | Verlicht interne stress met beperkte fasetransformatie |
| Hardheid | Neemt over het algemeen af vanaf de uitgedoofde toestand | Over het algemeen neemt het aanzienlijk af | Meestal lager dan gehard en getemperd staal | Verandert meestal slechts in geringe mate |
| Taaiheid & Ductiliteit | Over het algemeen neemt toe | Neemt aanzienlijk toe | Over het algemeen verbetert het in vergelijking met grove of zwaar belaste startomstandigheden | Verbetert doorgaans de stressgerelateerde betrouwbaarheid zonder grote veranderingen in de eigenschappen |
| Typische toepassingen | Versnellingen, schachten, hulpmiddelen, sterft, veren, geharde machineonderdelen | Bewerking voorraad, songings, gietstukken, koud bewerkte onderdelen | Songings, structurele componenten, balken, en voorhardingsbehandeling | Gelaste constructies, Grote gietstukken, machinaal bewerkte onderdelen, vervaardigde componenten |
9. Temperen van verschillende staalsoorten
Verschillende staalsoorten reageren verschillend op ontlaten. Het begrijpen van deze verschillen is essentieel voor het selecteren van het juiste tempereerschema.
Gewoon koolstofstaal:
Eenvoudig te temperen. Koolstofarme staal (<0.3% C) worden zelden geblust en getemperd omdat ze niet significant uitharden.
Medium koolstofstaal (0.3–0,6% C) worden gewoonlijk gedoofd en getemperd voor assen, versnellingen, en assen. Staalsoorten met hoog koolstofgehalte (>0.6% C) worden gebruikt voor gereedschap, veren, en messen.
Legeringsstaal:
Bevat elementen zoals chroom, nikkel, molybdeen, en vanadium.
Ze hebben een betere hardbaarheid en reageren goed op ontlaten. Secundaire verharding is gebruikelijk bij legeringen met sterke hardmetaalvormers.
Gereedschapsstaal:
Inclusief waterharding, olie-hardend, luchtverhardend, hoge snelheid, en warmwerkstaal.
Temperschema's lopen sterk uiteen. Hogesnelheidsstaalsoorten zijn drievoudig getemperd bij 540–560 °C. Heetwerkstaal zoals H13 is dubbel getemperd bij 500–550°C.
Roestvrij staal:
Martensitische roestvrij staal (bijv., 410, 420, 440C) kan worden gehard en getemperd. Austenitische roestvaste staalsoorten (bijv., 304, 316) kunnen niet worden gehard door afschrikken en zijn niet getemperd.
Ferritische roestvaste staalsoorten zijn over het algemeen niet gehard. Neerslaghardende roestvaste staalsoorten zijn verouderd, niet getemperd.
Maraging staal:
Deze zijn koolstofarm, legeringen met een hoog nikkelgehalte die door veroudering worden versterkt, niet door martensiet-temperen.
Echter, ze kunnen een oplossingsbehandeling en verouderingsproces ondergaan dat conceptueel vergelijkbaar is met temperen.
10. Temperen H13 Gereedschapsstaal: Een praktisch voorbeeld
H13 gereedschapsstaal is een chroom-molybdeen-vanadium heetwerkgereedschapsstaal dat veel wordt gebruikt voor spuitgietmatrijzen, het smeden van matrijzen, extrusie gereedschap, en ander gereedschap dat wordt blootgesteld aan herhaalde verwarming en koeling.
De combinatie van hete kracht, taaiheid, temper weerstand, en de weerstand tegen thermische vermoeidheid maken het een representatief voorbeeld van waarom het temperen zorgvuldig moet worden gecontroleerd in gelegeerd gereedschapsstaal.
Na austenitiseren en blussen, H13 ontwikkelt een harde martensitische structuur met restspanningen en gedeeltelijk behouden austeniet.
De daaropvolgende ontlaatbehandeling is daarom niet alleen bedoeld om de brosheid te verminderen, maar ook om de vereiste secundaire verhardingsreactie en microstructurele stabiliteit te ontwikkelen.
Typisch H13 tempereerschema
H13 komt vaak voor dubbel getemperd, met een derde temperatuur die soms wordt gespecificeerd voor grote of bijzonder kritische componenten.
Exacte parameters moeten de toepasselijke materiaalspecificatie en gekwalificeerde warmtebehandelingsprocedure volgen.
| Tempereerstap | Temperatuur | Tijd vasthouden | Koeling | Primair doel |
| Eerste humeur | 500–550°C | ~2 uur | Lucht koel | Verminder de uitdoofspanningen en initieer ontlaat-/secundaire verhardingsreacties |
| Tweede humeur | 500–550°C | ~2 uur | Lucht koel | Temper nieuw gevormd martensiet en stabiliseer de microstructuur verder |
| Optioneel derde temper | 500–550°C | ~2 uur | Lucht koel | Verbeter de structurele en dimensionale stabiliteit verder, vooral in grote delen |
De feitelijke austenitis- en uitdovingsomstandigheden zijn ook belangrijk.
H13 wordt gewoonlijk geaustenitiseerd bij ongeveer 1,020–1.050°C, gevolgd door gecontroleerde koeling, zoals blussen met lucht of gas, Afhankelijk van de sectiegrootte, apparatuur, en de benodigde eigenschappen.
Typische resulterende hardheid
Een op de juiste wijze warmtebehandelde H13-component bereikt gewoonlijk een eindhardheid in de buurt van ongeveer 48-52 HRC, hoewel de werkelijke hardheid afhangt van de austenitiserende toestand, uitdovende snelheid, temperatuur, tijd vasthouden, en materiaalchemie.
Binnen het aangegeven tempereerbereik, de algemene trend is:
- Ongeveer 500°C: Hogere hardheid, met minder ontlaten-gerelateerde verzachting.
- Ongeveer 550°C: iets lagere hardheid, over het algemeen met grotere taaiheid en spanningsverlichting.
De relatie is niet strikt lineair, en H13 kan vertonen secundaire verharding vanwege het neerslaan van fijne legeringscarbiden tijdens het temperen bij hoge temperaturen.
Waarom is H13 dubbel gehard?
De belangrijkste reden voor dubbel temperen is het gedrag van behouden Austenite na het blussen.
Na de eerste tempereercyclus, een deel van het achtergebleven austeniet kan tijdens het afkoelen veranderen in vers martensiet.
Dit nieuw gevormde martensiet heeft nog geen ontlating ondergaan en kan daarom relatief hoge restspanningen en brosheid bevatten.
De tweede tempereercyclus behandelt dit verse martensiet en helpt bij het produceren van een meer uniforme uiteindelijke microstructuur:
Afschrikken → Eerste tempering → Ingehouden austeniettransformatie → Verse martensiet → Tweede tempering
Dubbel temperen helpt ook om de gewenste neerslagreacties te voltooien en de consistentie van de hardheid en maatvastheid te verbeteren.
Voor grote of zeer kritische H13-componenten, A derde humeur kan worden gebruikt wanneer dit vereist is door de warmtebehandelingsspecificatie, vooral wanneer aanvullende stabilisatie gunstig is.
Technische betekenis
Het doel van H13-temperen is niet alleen het maximaliseren van de hardheid.
De eindvoorwaarde moet de hardheid in evenwicht brengen, hete kracht, taaiheid, weerstand tegen thermische vermoeidheid, en maatvastheid.
Om deze reden, een H13-matrijs, getemperd op ongeveer 500–550 ° C, is ontworpen om voldoende hardheid te behouden voor slijtvastheid en tegelijkertijd de taaiheid en temperweerstand te ontwikkelen die nodig is voor herhaalde thermische cycli en mechanische belasting tijdens gebruik.
11. Industriële toepassingen van gehard staal
Gehard staal wordt veel gebruikt in de industriële productie omdat het een controleerbaar evenwicht tussen sterkte biedt, hardheid, taaiheid, ductiliteit, weerstand tegen vermoeidheid, en maatvastheid.
Tandwielen en transmissiecomponenten
Tandwielen ondergaan gewoonlijk een afschrikking gevolgd door ontlaten om een hoge sterkte en voldoende taaiheid te verkrijgen.
De ontlaatbehandeling vermindert de broosheid en restspanningen die gepaard gaan met de geharde toestand, terwijl voldoende hardheid behouden blijft voor tandcontact en slijtvastheid.
Typische componenten zijn onder meer:
- Transmissie versnellingen
- Rondsels
- Aandrijfversnellingen
- Tandwielen
- Assen en tandwielassen
Voor zwaarbelaste versnellingen, de uiteindelijke warmtebehandelingsconditie is meestal ontworpen rond vermoeiingssterkte, contactstress, en weerstand tegen tandbreuk in plaats van alleen hardheid.
Schachten, Assen, en pinnen
Gehard en getemperd gelegeerd staal wordt veel gebruikt voor assen, assen, pinnen, en soortgelijke machine-elementen onderworpen aan gecombineerd buigen, torsie, invloed, en cyclische belasting.
Vergeleken met een uitgedoofde structuur, een op de juiste wijze getemperde martensitische structuur zorgt voor een aanzienlijk betere taaiheid en weerstand tegen scheurvoortplanting, waardoor het meer geschikt is voor dynamisch belaste componenten.
Veren
Verenstaal vereist een hoge elastische sterkte en weerstand tegen vermoeidheid.
Temperen na uitharding wordt gebruikt om de hardheid aan te passen en interne spanningen te verlichten, terwijl de sterkte behouden blijft die nodig is voor herhaalde elastische belasting.
Toepassingen omvatten:
- Spiraalveren
- Bladveren
- Torsie veren
- Suspensiecomponenten
- Klepveren
De ontlaatomstandigheden moeten zorgvuldig worden gecontroleerd, omdat zowel overmatige zachtheid als overmatige brosheid de levensduur van de veer kunnen verkorten.
Matrijzen en gereedschappen
Gereedschapsstaal wordt gewoonlijk getemperd om een gecontroleerde combinatie van hardheid te bereiken, slijtvastheid, taaiheid, en weerstand tegen verzachting.
Heet bewerkt gereedschapsstaal zoals H13 wordt getemperd bij relatief hoge temperaturen om thermische stabiliteit en weerstand tegen herhaalde verwarming en koeling te verkrijgen.
Koudwerk- en hogesnelheidsgereedschapsstaalsoorten gebruiken verschillende tempereringsschema's, afhankelijk van hun legeringssystemen en de vereiste snij- of vormprestaties.
Auto-onderdelen
Gehard staal wordt veelvuldig gebruikt in de automobielindustrie voor componenten die bestand zijn tegen herhaalde mechanische belasting en schokken.
Voorbeelden zijn onder meer:
- Assen
- Stuurcomponenten
- Aandrijfassen
- Componenten verbinden
- Onderdelen van de ophanging
- Transmissiecomponenten
Dankzij een quench-and-temper-behandeling kunnen deze componenten een hoge sterkte bereiken zonder dat dit ten koste gaat van de taaiheid die nodig is voor gebruik in de praktijk.
Bouw en zwaar materieel
Zware machineonderdelen worden vaak zwaar belast, schok, slijtage, en cyclische stress. Gehard gelegeerd staal wordt daarom veel gebruikt:
- Pennen en bussen
- Hydraulische componenten
- Graafmachine- en laderonderdelen
- Kraancomponenten
- Onderdelen van landbouwmachines
- Onderdelen van mijnbouwapparatuur
Bij deze toepassingen, de vereiste temperingsomstandigheden worden doorgaans gekozen op basis van de dominante combinatie van slagvastheid, vermoeidheidsterkte, en slijtvastheid.
Druk- en energieapparatuur
Bepaalde drukdragende en energiesysteemcomponenten maken gebruik van gehard en getemperd staal omdat de behandeling hoge sterkte kan bieden in combinatie met verbeterde taaiheid.
Toepassingen kunnen omvatten:
- Hoge sterkte drukcomponenten
- Turbinegerelateerde mechanische onderdelen
- Industriële bevestigingsmiddelen
- Componenten voor krachtoverbrenging
- Zware structurele componenten
Voor veiligheidskritische componenten, het warmtebehandelingsproces wordt normaal gesproken ondersteund door hardheidstests, mechanisch testen, dimensionale inspectie, en metallurgische verificatie.
12. Temperen voorbij staal: Glas, Chocolade, en andere materialen
Het woord “temperen” wordt ook op andere gebieden gebruikt, maar de mechanismen zijn anders.
Glas tempereren
Bij het temperen van glas wordt glas verwarmd tot ongeveer 600–700 °C en vervolgens de oppervlakken snel afgekoeld met luchtstralen.
Het oppervlak trekt sneller samen dan de binnenkant, het creëren van drukspanningen op het oppervlak en trekspanningen in de kern.
Dit maakt gehard glas veel sterker en zorgt ervoor dat het in kleine stukken breekt, stompe fragmenten in plaats van scherpe scherven. Het wordt gebruikt in autoruiten, douche deuren, en architecturale beglazing.
Chocolade tempereren
Het tempereren van chocolade is een gecontroleerd verwarmings- en koelproces dat ervoor zorgt dat cacaoboter in een stabiele vorm kristalliseert, bekend als formulier V (bèta-kristallen).
Goed getempereerde chocolade heeft een glanzende afwerking, een scherpe knipoog, en een gladde smelt. Ongetemperde chocolade kan bloeien, korrelig aanvoelen, of te gemakkelijk zacht worden.
Andere materialen
Sommige non-ferrolegeringen, zoals bepaalde aluminium- en koperlegeringen, ondergaan precipitatiehardings- of verouderingsbehandelingen die soms losjes temperen worden genoemd.
Echter, de term is het meest nauwkeurig wanneer deze wordt toegepast op de ferrometallurgie.
13. Conclusie
Temperen is een fundamenteel warmtebehandelingsproces voor het transformeren van gedoofd, zeer gestresst, en relatief bros staal tot een stabieler technisch materiaal.
Het belang ervan ligt niet alleen in het verminderen van de hardheid, maar in het beheersen van de microstructurele evolutie van martensiet en het tot stand brengen van het vereiste evenwicht tussen hardheid, kracht, taaiheid, ductiliteit, en maatvastheid.
De tempertemperatuur is de meest invloedrijke procesvariabele, maar het moet samen met de wachttijd worden beschouwd, staal samenstelling, voorafgaande austenitisatie- en uitdovingsomstandigheden, componentgrootte, en de vereiste eindeigenschappen.
De juiste tempereerbehandeling is daarom specifiek voor staalkwaliteit in plaats van universeel.
Koolstofstaal, gelegeerd constructiestaal, koolstofarme staal, gereedschapsstaal, high-speed staal, heetwerkstaal, en martensitische roestvaste staalsoorten kunnen allemaal verschillende temperingsreacties vertonen.
Bij industriële productie, Succesvol temperen moet worden beoordeeld aan de hand van de uiteindelijke prestaties van het onderdeel, en niet alleen aan de hand van de temperatuur.
Een goed gecontroleerd temperingsproces zet de extreme hardheid van de afgeschrikte toestand om in een betrouwbare combinatie van mechanische eigenschappen die geschikt zijn voor tandwielen, schachten, veren, sterft, auto-onderdelen, zwaar materieel, en andere veeleisende toepassingen.
Veelgestelde vragen
Wat is tempereren in staal?
Temperen is een warmtebehandelingsproces waarbij gehard staal opnieuw wordt verwarmd tot een temperatuur onder het kritische transformatiebereik, een bepaalde tijd vastgehouden, en vervolgens afgekoeld.
Het wordt voornamelijk gebruikt om broosheid en restspanningen te verminderen en tegelijkertijd de vereiste hardheidsbalans te verkrijgen, kracht, en taaiheid.
Vermindert temperen de hardheid?
Voor de meeste conventionele geharde staalsoorten, het verhogen van de ontlaattemperatuur vermindert over het algemeen de hardheid en sterkte, terwijl de taaiheid en ductiliteit worden verbeterd.
Hooggelegeerde gereedschapsstaalsoorten kunnen zich door secundaire verharding anders gedragen.
Wat is het verschil tussen temperen en gloeien?
Het temperen wordt normaal gesproken uitgevoerd op gehard staal onder het kritische transformatiebereik om martensiet te modificeren.
Gloeien is over het algemeen bedoeld om staal zachter te maken en een meer ductiel materiaal te verkrijgen, stabiele microstructuur, vaak met behulp van langzame gecontroleerde koeling.
Hoe wordt gehard staal geïnspecteerd??
Typische inspecties kunnen het testen van de hardheid omvatten, dimensionale inspectie, metallografisch onderzoek, en mechanische testen, met aanvullende oppervlakte- of niet-destructieve tests waar vereist door de toepassing of specificatie.