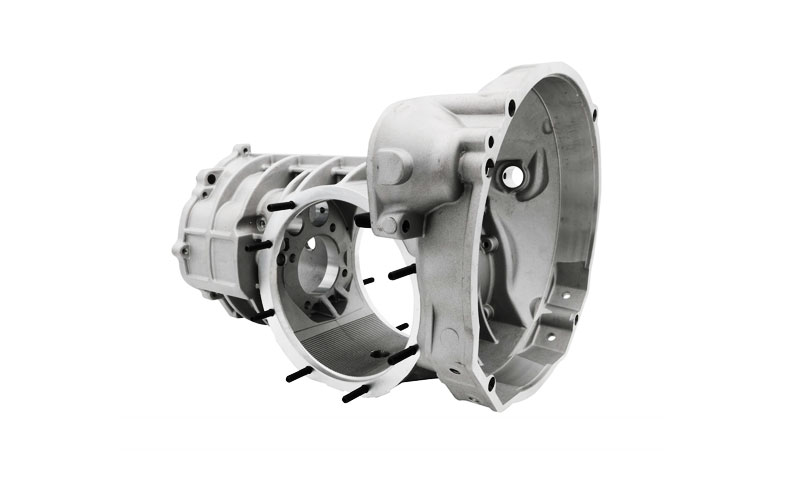
1. 導入
延性鉄の失われたフォーム鋳造 (di-lfc) 延性鉄の優れた機械的特性と、フォームパターンの失われた幾何学的自由度を組み合わせた革新的な製造技術です.
この過程で, コンポーネントのフォームレプリカ - 典型的には膨張したポリスチレンから作られた (EPS) または膨張したポリプロピレン (エップ) - コーティングされ、骨のない砂に埋められています.
溶融乳酸鉄の場合 (1,400–1,450°C) 注がれています, 泡が蒸発します, 金属が空洞を満たし、コアや分離線なしで複雑な形状を再現できるようにする.
もともと1950年代にアルミニウム合金用に開発されました, フォーム鋳造の失われた鋳造は、フォームパターンテクノロジーの進歩を通じて進化しました, 難治性コーティング, 延性鉄に対応するためのプロセス制御.
今日, 延性鉄の失われたフォーム鋳造 自動車で牽引力を獲得しています, 重機, エネルギーセクター - 軽量, 複雑な, そして、耐久性のある鋳物は増え続ける需要があります.
2. 延性鉄の失われた泡の鋳造とは何ですか?
ダクタイル鋳鉄 ロストフォームキャスティング (di-lfc) 延性鉄の優れた機械的性能で失われた発泡パターンの設計の自由と結婚するネットの近さの製造技術です.
延性鉄で発泡鋳造を失いました, 犠牲フォームレプリカ - 膨張したポリスチレンから作られたもの (EPS) または膨張したポリプロピレン (エップ) - 耐衝撃性のスラリーでコーティングされ、骨のない砂に埋め込まれています.
いつ 溶融延性鉄 (約1,400〜1,450°C) 型に注がれます, フォームは即座に蒸発します, 残された正確な空洞に金属が流れるようにする.

従来の砂鋳造との重要な区別が含まれます:
- 1回限りの「消える」パターン: 別れの線またはコアは必要ありません; フォームパターンは鋳造中に消費されます.
- 設計の複雑さ: アンダーカット, 薄いセクション (<2 mm), 内部チャネル, 統合機能は、二次機械加工なしで実行可能になります.
- 表面品質 & 公差: RA 6〜12 µmのAS-CAST表面仕上げと±0.5の寸法公差を達成します %.
レバレッジによって 延性鉄 - グラファイトを球状化するためにマグネシウムまたは希土類の元素が並んでいます - このプロセスは提供します:
- 流動性の向上: 灰色の鉄よりも優れたカビの詰め物, ミスとコールドシャットを減らす.
- 高い延性 (2–18 % 伸長): 残留熱応力を吸収し、亀裂を最小限に抑えます.
- 機械的堅牢性: 400〜700 MPaの引張強度と40〜60 jの衝撃靭性.
一緒に, これらの属性により、延性鉄の失われたフォーム鋳造ファウンドリーが複雑なコンポーネントを生産できるようにします 20–30 % ツールおよび後処理コストの削減 伝統的な砂鋳造と比較して, 自動車での厳しいパフォーマンス要件を満たしている間, 重機, およびエネルギーアプリケーション.
3. 延性鉄の失われたフォーム鋳造プロセス
の ロストフォームキャスティング (LFC) 延性鉄のプロセスは、一連の正確に制御されたステップを介して、使い捨てのフォームパターンを高積分金属成分に変換します. 以下は、各段階の詳細な見方です:

3.1 フォームパターンの作成
- 材料: 膨張したポリスチレン (EPS) 16〜32 kg/m³密度または膨張したポリプロピレン (エップ) 大きい場合は50〜80 kg/m³で, 再利用可能なパターン.
- パターン製造: CNCホットワイヤ切断は、2Dプロファイルで一般的です; 添加剤アプローチ (フォーム3D印刷) プロトタイプ実行の複雑なジオメトリと迅速な反復を有効にします.
- 寸法精度: ほとんどの機能で±0.5 mm; 臨界表面は、成形前に耐性を強くして機械加工またはコーティングできます.
3.2 コーティングとパターンアセンブリ
- 耐火性コーティング: 水ベースのセラミックスラリー (例えば, 細かいアルミナとコロイドシリカ) フォームに200〜400 µmの層で適用されます.
- 乾燥: 各コートを80〜100°Cでフラッシュドライして、ガス透過性を制御する均一なシェルを構築します (ターゲットks≈ 1 ×10⁻⁹m²) 砂の侵食に抵抗します.
- パターンの組み立て: 複数のフォーム要素, ゲーティングシステム, ライザーは、ゲーティングを最適化して注ぐチャネルを最小限に抑えるために、単一のクラスターに溶接または接着されています.
3.3 砂の埋め込みと圧縮
- 砂の仕様: 15〜30の骨のないシリカ砂 % 罰金, 平均粒サイズ200〜400 µm, サポートと透過性のバランスを確保します.
- 埋め込み: コーティングされたパターンクラスターはフラスコに配置されます, 砂が注がれています, 軽く振動 (<0.5 G加速) 30〜40を達成するため % 気孔率.
- 透過性: ボイド率が高いと、泡の蒸気がガスの閉じ込めなしで逃げることができます, 欠陥のない充填に重要です.
3.4 注ぐ溶融延性鉄
- 溶融パラメーター: 延性鉄は、1,400〜1,450°Cの誘導またはキューポラ炉で溶けます; 化学組成 (C: 3.4 %, そして: 2.5 %, マグネシウム: 0.04 %) 注ぐ前に検証されています.
- テクニックのために: ボトムポアのゲーティングシステムまたは複数のインゲーションにより、層流が確保されます (0.5–1.0 m/s) スラグ包含を防ぎます.
- 発泡蒸発: 接触すると, フォームパターンは〜200°Cで蒸発します; 難治性コーティングには、ガスが瞬間的に含まれています, 金属が空洞をきれいに満たすことを可能にします.
3.5 金属凝固
- 方向凝固: ヒートシンク (寒気) ライザーは制御された固化を促進します, 収縮の多孔性を減らす.
- 冷却速度: 薄いセクションの約2〜5°C/sは、混合フェライトピアリチックマトリックスを生成します; 厚いセクションの速度が遅いことは、グラファイト結節の形成を好みます.
3.6 シェイクアウト, クリーニング, とフェットリング
- シェイクアウト: 30〜60分間の冷却の後, 砂が振動します, ラフキャスティングを明らかにします.
- クリーニング: ショットブラストまたは化学洗浄は、残留コーティングとフォームチャーを取り除きます.
- グリース: ゲート, ライザー, フラッシュは、のこぎりまたは研削によって削除されます; 重要な表面は、RAを達成するために仕上げられたものです 1.6 μm.
4. 冶金の視点
堅牢な冶金学的理解は、の可能性を最大限に活用するために不可欠です 延性鉄の失われたフォーム鋳造 (di-lfc).

合金組成とデザインの原則
延性鉄の特性は、化学的な構造に非常に敏感です. 失われたフォーム鋳造で使用される典型的な構成は、結節形成を促進するために設計されています, 制御マトリックス構造, 鋳造の欠陥を避けてください:
| 要素 | 典型的な範囲 (wt%) | 関数 |
| 炭素 (C) | 3.2–3.8 | グラファイト降水を促進します |
| シリコン (そして) | 2.0–3.0 | フェライトを強化します, グラファイトの形状を強化します |
| マンガン (ん) | 0.1–0.3 | デオキシジ剤; 真珠の過成長を制限します |
| マグネシウム (マグネシウム) | 0.03–0.05 | フレークグラファイトをスフェロイドに変換します |
| セリウム/希土類 (再) | 0.01–0.03 | グラファイトを洗練します; 結節の形態を改善します |
| 硫黄 (S) & リン (P) | ≤ 0.02 & ≤ 0.10 | 腹部と気孔率を減らすために制御されます |
結節の形成とマトリックス制御
フォーム熱分解は炭素を放出します, 鉄の炭素含有量を0.05〜0.1%増加させる. これには、より厳密なMG制御が必要です >90% スフェロイドグラファイト (対. 85% 砂の鋳造).
マトリックスは通常です 50/50 フェライト/パーライト, 強さのバランス (450–600 MPa) と延性 (10–15%伸び).
失われた泡鋳造中の微細構造の進化
DI-LFCの熱統合環境は、砂の鋳造とは大きく異なります:
- 気化ダイナミクス: 泡は〜600°Cで蒸発します, 溶融金属の前部を安定させ、熱抽出を遅らせる局所ガス圧力を生成する.
- 制御された固化: フォーム型は絶縁体として機能します, 方向性の固化を促進し、ホットスポットを減らす.
- 結果として生じる微細構造:
-
- 細かい皮膚ゾーン: より細かい結節と表面近くのフェライトの増加
- コア領域: パーライトリッチ, より高い強度ゾーン
- インターフェイスの清潔さ: 砂の接触がないと、表面包有物が減少します
冷却速度は、セクションの厚さとカビの構成に応じて1〜5°C/sの範囲です, 結節数とマトリックスに影響を与えます.
機械的性質
失われたフォーム鋳造を介して延性鉄鋳造:
| 財産 | 典型的な値 | 備考 |
| 抗張力 (UTS) | 400–700 MPa | マトリックスタイプに依存します |
| 降伏強さ (0.2% 詩) | 250–450 MPa | パーリットマトリックスが高くなっています |
| 伸長 | 10–18% | フェライトの含有量と結節の形状によって強化されます |
| 衝撃靱性 (CVN) | 40–60J。 | 室温; フェライトでより高い |
| ブリネル硬度 (HB) | 180–280 | パーライト画分と相関します |
| 疲労制限 | 〜200 MPa | 細い結節は疲労抵抗を高めます |
5. 延性鉄の失われた泡の鋳造の設計
のコンポーネントの設計 フォームキャスティングの紛失 延性鉄 技術的な制約に対処しながら、プロセスの独自の利点を活用する戦略的アプローチが必要です.
従来の砂鋳造とは異なり, この方法は、分け線を排除します, コア, ドラフト角度, エンジニアに並外れた幾何学的自由を提供します.
しかし, アプリケーションの成功には、パターン動作に注意を払う必要があります, 熱ダイナミクス, 設計段階全体の材料の特性.
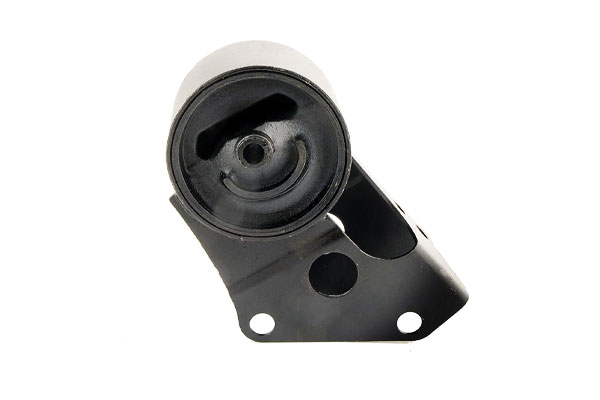
幾何学的自由: 複雑な機能設計を有効にします
失われたフォーム鋳造の最も変革的な利点の1つは、従来の鋳造や鍛造技術を使用して、非現実的で、または不可能な複雑な幾何学を実現する能力です。.
重要な利点には含まれます:
- アンダーカットと内部空洞: ロストフォーム鋳造は、取り外し可能なコアを使用せずに非常に複雑な内部構造をサポートします.
例えば, 自動車用アプリケーションのディファレンシャルハウジングには、多くの場合、車軸シャフトのアンダーカットが含まれます。 5 MMクリアランス, 二次加工の必要性を排除します.
アンダーカットを備えたデザイン 20% 部品の深さは達成可能です. - 薄壁構造: 延性鉄の優れた流動性により、壁のセクションを薄くすることができます 3 mm.
これは、軽量化を必要とするアプリケーションにとって特に有益です.
農業機器で, とのブラケット 3 非荷重をかけていない領域のmm壁部分 15 高ストレスゾーンのMMは、従来の砂キャスト成分と比較して15〜20%の重量減少を達成しています. - 統合された機能機能: 5ピースの油圧マニホールドなど、溶接を通じて伝統的に製造されていたアセンブリは、単一の鋳造に統合できます.
この統合により、コンポーネントカウントが40〜60%減少し、溶接ジョイントが排除されます, これまでの責任はあります 30% 特定の圧力アプリケーションの障害事件の.
パターンの統合とゲーティング戦略
失われたフォームキャスティングのフォームパターンは単なるプレースホルダーではありません; キャストの結果全体を定義します.
設計エンジニアは、パターンを製品開発プロセスの不可欠な部分として扱う必要があります.
- フォームパターンの均一性: 泡密度の変動は、注ぐ際の蒸発速度を一貫性のない蒸発速度につなげる可能性があります.
例えば, ある 30 複数のサブコンポーネントを統合するKG工業用バルブボディには、段階的な泡密度が必要になる場合があります。 (0.03 g/cm3) 厚い領域では、蒸発を遅くします, 密度が低い (0.015 g/cm3) ガスの閉じ込めを防ぐための薄い領域で. - 統合されたゲーティングデザイン: ゲートは金型に追加されるのではなく、フォームパターンに組み込まれています, 伝統的な砂鋳造のように. 効果的なゲーティングシステム:
-
- 乱流を最小限に抑えるために、5〜15 cm/sの間の速度で溶融金属を供給する.
- 薄壁の領域への直接流れを避けるために位置しています, 局所的な過熱および表面欠陥の減少.
- 複数の小さな部品に「ツリー」構成を使用する場合があります, ゲーティングシステムごとに3〜5コンポーネントを備えたバランスの取れた金属分布を可能にします.
寸法公差と収縮手当
延性鉄の発泡鋳造の鋳造は、砂の鋳造と比較して寸法精度を改善します, しかし、デザイナーは凝固縮小と泡の行動を説明する必要があります.
- 寸法機能:
-
- 直線公差: 下の部品の場合は±0.5 mm 500 mm; 最大コンポーネントの場合、メートルあたり±0.1 mm 6 長さのメートル.
- 平面度: 通常、±0.3 mm/m以内 - バルブやポンプ体のような密閉面の臨界.
- 穴の位置付け: ±0.2 mm以内に正確, 多くの場合、油圧アプリケーションでの二次リーミングの必要性を排除する.
- 縮小補償: 延性鉄は、失われたフォーム鋳造の凝固中に1.0〜1.2%縮小します。. フォームパターンは、それに応じて特大である必要があります.
- 例えば, ある 100 MM最終機能にはaが必要です 101.2 MMフォーム寸法.
鋳造固有のアルゴリズムを備えた最新のCADソフトウェアは、これらの計算を自動化し、寸法偏差エラーを減らすことができます 70%.
表面仕上げとコーティング効果
失われたフォーム鋳造の表面仕上げは、その表面に適用されるフォームパターンのテクスチャと耐火物コーティングの両方によって支配されています.
- フォームパターンの品質:
-
- スムーズなEPSパターン (ラ 6.3 μm) 通常、RA 12.5〜25 µmの周りに表面仕上げの鋳物が得られます.
- 精密表面用, フォームパターンは、RAにポストマキシン化されています 3.2 μm, RA 6.3〜12.5 µmの範囲で最終キャストサーフェスを有効にする.
- 耐火性コーティングの選択:
-
- シリカベースのコーティング (0.5–1 mm厚) 一般的な構造用途に適しています, RA 12.5〜25 µmを達成します.
- ジルコニアベースのコーティング (1–2 mm厚, 5〜10 µmの粒子サイズ) 油圧ハウジングなどの高品位アプリケーションで使用されます, 表面の滑らかさが不可欠であり、漏れ速度は以下でなければなりません 0.1 CC/min.
- コーティング透過性: 最適な透過性は、10〜20のダーシーの範囲です. 過度に多孔質コーティングが砂の接着またはガス関連の欠陥を引き起こす可能性があります, 表面粗さを増やします 50%.
6. 延性鉄の失われたフォーム鋳造のための製造上の考慮事項
失われたフォーム鋳造を使用した延性鉄成分の生産 (LFC) プロセスは、材料を正確に制御する必要があります, 機器パラメーター, およびプロセス条件.
フォームパターン生産から溶融金属の注ぎまでのすべての段階は、鋳造の完全性に直接影響します, 寸法精度, 全体的なコスト効率.

フォームパターン材料の選択
膨張したポリスチレン (EPS) 失われたフォームパターンの標準材料です, しかし、特定のアプリケーションは、拡張されたポリプロピレンのような代替フォームの恩恵を受ける可能性があります (エップ).
| フォームタイプ | 密度 (g/cm3) | 特徴 | アプリケーションノート |
| EPS | 0.015–0.03 | 費用対効果の高い, 良い蒸発, ファインセルサイズで利用可能です | ほとんどのアプリケーションよりも優先されます |
| エップ | 0.03–0.06 | より高い強度, 熱抵抗, 蒸発が遅い | 大きなパターンまたは高い熱負荷に使用されます |
| ハイブリッドフォーム | カスタム | ブレンドEPS/EPPまたは可変密度 | 1つのキャスト内の段階的なパフォーマンス用に設計されています |
コーティングの処方と応用
延性鉄の発泡鋳造の失われた, フォームパターンは、パターンと溶融金属の間に保護バリアを形成するために耐火物スラリーでコーティングされています.
通常、コーティングは耐火物で構成されています (例えば, アルミナまたはジルコン), バインダー (ケイ酸ナトリウムやフェノール樹脂など), 流れと接着の改善のための添加物.
コーティングは浸漬または噴霧によって塗布され、60〜80°Cで乾燥して均一な厚さを実現します (0.5–2 mm).
この層は砂の浸透を防ぎます, 泡の蒸発中にガスエスケープを調節します, キャストの最終表面仕上げに影響します.
適切な透過性 (12–18ダーシー) および接着強度 (>2 MPa) 気孔率や金属浸透などの欠陥を防ぐために重要です.
砂の埋め込みと圧縮
延性鉄で発泡鋳造を失いました, ボンドのシリカ砂は、注ぐ際にフォームパターンを囲み、サポートするために使用されます.
埋め込みプロセスには、コーティングされたフォームパターンをフラスコに配置し、乾燥したもので充填することが含まれます, 細粒シリカ砂 (通常、90〜150メッシュ) 均一なサポートと透過性を確保するため.
圧縮は、制御された振動によって達成されます (50–60 Hz), これにより、砂が流れ、パターンの周りに密に詰め込むことができます, 65〜70%のバルク密度に達する.
真空支援 (-0.05 に -0.08 MPa) 型を安定させ、ガス避難を強化するために、圧縮と注入中に多くの場合適用されます.
適切な圧縮により、寸法精度が保証されます, パターンの歪みを最小限に抑えます, 欠陥のない鋳造をサポートします.
延性鉄の炉と注入パラメーター
失われた泡の鋳造用の延性鉄は、通常、中周波誘導炉で溶けます, 正確な温度制御と低ガスピックアップを提供します.
理想的な注入温度は範囲です 1,350°C〜1,400°C, フォームパターンの完全な蒸発を確実にするために、従来の砂鋳造よりも高い.
化学組成はしっかりと制御する必要があります:
- 炭素: 3.5–3.8%の流動性のため
- シリコン: 2.0–2.8%球状グラファイトを促進する
- マグネシウム: 0.04結節性を確保するための–0.06%
- 硫黄: <0.03% グラファイト変性を防ぐため
注ぐことは安定しているはずです, のレートで 0.5–2 kg/s, 滑らかな金属の前面を維持します (5–15 cm/s) 乱流を避けるため, ミス, ガスの閉じ込め.
7. 品質管理と欠陥緩和
- 一般的な欠陥: 気孔率 (1–3 % ボリュームによって), 内包物, ミス, ベイニング
- プロセス監視: カビの熱電対, コーティング粘度チェック
- NDT: 超音波検査 (ユタ州) 1 mm以上の内部多孔性を検出します; 重要な部品のX線撮影
- メタログラフィ & 機械試験: 延性鉄のASTM A897ごと: 引張, 硬度, Charpy V-Notchテスト
8. 延性鉄の失われたフォーム鋳造の利点
例外的な幾何学的複雑さ
- 別れのラインやドラフト角はありません: アンダーカットなどの複雑な形状の作成を可能にします, 内部空洞, および格子構造.
- 薄壁機能: 壁の厚さは低くなっています 3 mm 達成可能です, 従来の砂鋳造の6〜8 mmと比較してください.
パターンの統合と組み立ての削減
- 設計統合: 複数のコンポーネントを単一のピースとしてキャストできます, 部分カウントを減らす 30–60%.
- 溶接/アセンブリの削減: 参加操作を排除します, 通常、高圧アプリケーションでは失敗しやすいです.
再現性と自動化を処理します
- 大量に堅牢です: 適切なプロセス制御を備えています, 失われたフォームキャスティングは、自動化された生産環境に適しています (例えば, 自動車).
- 砂の再利用性: まで 95% 骨のない砂のリサイクル可能です, 環境への影響と原材料コストを最小限に抑えます.
優れた表面仕上げと公差
- 表面仕上げ: のRA値を達成します 12.5–25μm, 緑の砂の鋳物よりも優れています (RA50-100μm).
- 寸法精度: の線形公差 ±0.5mm 下の部品用 500 MMは機械加工を削減または排除します.
材料の効率とコスト削減
- 材料廃棄物の削減: ネットの形状鋳造は、過剰な材料と機械加工手当を減らします.
- ツーリングと生産コストの削減: 使い捨てフォームパターンは、高価の必要性を避けます, 複雑なコアボックス.
延性鉄の機械的完全性
- 高強度と延性: 緊張強度 700 MPa そして、伸び 18%, 灰色の鉄といくつかの鋼を上回る.
- 耐疲労性: 延性鉄中のグラファイト結節は、亀裂抵抗と長期耐久性を改善します.
9. 延性鉄の失われたフォーム鋳造の用途
延性鉄の失われた発泡鋳造は、高性能を生み出すために複数の産業で広く使用されています, 幾何学的に複雑なコンポーネント. 重要なアプリケーション領域には含まれます:

自動車産業
- サスペンションコントロールアーム
- 排気マニホールド
- エンジンマウント
- ディファレンシャルハウジング
- ブラケットとクロスメンバー
重機と農業機器
- 油圧バルブボディ
- ポンプハウジングとモーターハウジング
- ギアボックスと伝送ケース
- エンジンベッドとサポートフレーム
電力とエネルギーセクター
- タービンケース
- コンプレッサーハウジング
- ポンプインピーラー
- パイプラインコネクタとフィッティング
産業機器とインフラストラクチャ
- ベアリングハウジング
- 工作機械のベース
- 構造括弧
- マンホールはカバーと排水コンポーネントをカバーします
新興および高度なアプリケーション
- プロトタイプ化された航空宇宙コンポーネント
- 電気自動車モーターハウジング
- 3Dプリントパターンベースのキャスト
- カスタム低容量の産業部品
10. 他の鋳造プロセスとの比較
| 基準 | ロストフォームキャスティング | 緑 砂型鋳造 | インベストメント鋳造 | シェル型鋳造 |
| パターンタイプ | 使い捨てフォームパターン | 再利用可能な木材/金属パターン | ワックスパターン (失った) | 加熱された金属パターン |
| 幾何学的な複雑さ | 優れた - アンダーカット, 内部チャネル, 別れの行はありません | 中程度 - 別れの要件によって制限されています | 優れた - 高精度 & 細かい詳細 | 良い - 適度に複雑な部品に適しています |
| 表面仕上げ (ラ) | 12.5–25 µm (典型的な), 6.3–12.5 µm (細かいコーティング付き) | 25–50 µm | 3.2–6.3 µm | 6.3–12.5 µm |
| 寸法精度 | ±0.5mm / 500 mm | ±1.5 mm / 500 mm | ±0.1〜0.5 mm / 100 mm | ±0.5mm / 300 mm |
| 最小壁の厚さ | 3 mm (良い流れとコーティングで可能です) | 6 mm以上 | ≥1.5mm | 3–5 mm |
| ツーリングコスト | 中 - フォームツールが必要です | 低い | 高 - ワックスツールとセラミックシェル | 中くらい |
| 生産量の適合性 | 低から高 - 複合体に適しています, 中容量生産 | 中から非常に高い | 低から中容量 | 中容量 |
| 材質の適合性 | 延性鉄, 灰色の鉄, 鋼鉄, アルミニウム | ワイド - 鉄, アルミニウム, ブロンズ, 鋼鉄 | ワイド - スーパーアロ, 鋼, チタン | 鉄, 鋼鉄, アルミニウム |
| 後処理ニーズ | 低から中程度 - 最小限のフラッシュまたはパーティングライン | ハイ - 点滅, ゲーティング除去 | 中程度 - シェルの除去とゲーティング | 適度 |
| リードタイム | 中 - パターン生産は時間を追加します | 短い - 特に基本的な幾何学の場合 | 長い - マルチステップ型とシェルの作成 | 中くらい |
| 代表的な用途 | エンジンブラケット, バルブ本体, 油圧マニホールド | ポンプハウジング, エンジンブロック, 機械ベース | 航空宇宙羽根, 精密インプラント | ギアボックス, 圧力ケース, カバー |
11. 課題と将来の方向
- 大量の一貫性: フォーム密度と砂の圧縮制限のスケールアップの変動性; オートメーション (ロボット注入, AI駆動型モニタリング) これに対処しています.
- デジタル統合: 3Dスキャンとシミュレーション (例えば, マグソフト) パターン設計時間を短縮します 50%.
- 合金開発: ニオビウムでマイクロアロイリング (0.05–0.1%) 引張強度を増加させます 700 延性を保持しながらMPA.
- 高度なコーティング: ナノコンポジットコーティング (アルミナ + カーボンナノチューブ) 透過性を改善します 30%.
12. 結論
延性鉄の失われた発泡鋳造は融合します 結節鉄の機械的卓越性 で 泡パターンの自由度を設計します, 複合体の効率的な生産を可能にします, 高性能コンポーネント.
パターンテクノロジーの継続的な進歩, コーティング, プロセスシミュレーションは、自動車におけるDI-LFCの競争力をさらに強化することを約束します, 重機, エネルギー市場.
これらの犠牲は延性鉄鋳造サービスを犠牲にします
で これ, 高度な高度な鋳造技術を使用して、高性能の延性鉄鋳物を提供することを専門としています.
あなたのプロジェクトがの柔軟性を要求するかどうか 緑の砂鋳造, の精度 シェル型 または インベストメント鋳造, の強さと一貫性 金属型 (永久型) 鋳造, またはによって提供される密度と純度 遠心 そして フォームキャスティングの紛失,
これ 正確な仕様を満たすためのエンジニアリングの専門知識と生産能力があります.
当社の施設は、プロトタイプ開発から大量の製造まですべてを処理するための装備されています, 厳密さによってサポートされています 品質管理, 材料のトレーサビリティ, そして 冶金分析.
から 自動車およびエネルギーセクター に インフラストラクチャと重機, これ 冶金の卓越性を組み合わせたカスタムキャスティングソリューションを提供します, 寸法精度, 長期的なパフォーマンス.
よくある質問
失われたフォーム鋳造プロセスのために延性鉄を選ぶ理由?
延性鉄は、強度の優れた組み合わせを提供します, 延性, キャスタビリティ. その高い流動性は、複雑なフォームパターンの正確な複製をサポートします,
その機械的特性は、伸びなどです (2–18%) そして引張強度 (400–700 MPa) - 厳しい産業全体の構造アプリケーションのスーツ.
失われたフォーム鋳造乳酸鉄の限界は何ですか?
制限には、泡の品質とパターン処理に対する感度が含まれます, パターン生産のリードタイムが長くなります,
コーティング透過性と注入温度を慎重に制御する必要性. 非常に大きなまたは低容量の部品の場合, ツーリングコストも要因になる可能性があります.
プロセスは表面仕上げにどのように影響しますか?
表面の粗さは、パターンと耐火性コーティングに依存します.
典型的な表面仕上げはRAからの範囲です 12.5 に 25 μm. 高品質のフォームおよびジルコニアベースのコーティングを備えています, RA値は低いです 6.3 μmを達成できます.
環境に優しい乳房の失われた発泡泡は延性しています?
はい, いくつかの環境上の利点があります. フォーム残基は最小限で非毒性です, 砂は90〜95%のリサイクル可能です,
そして、このプロセスは、従来の鋳造で見つかったバインダーとコアサンドの必要性を排除します, 廃棄物と排出量の削減.
この方法は、大量生産に使用できますか?
絶対に. 自動化されたフォームモールディングラインと最適化された注入システムを備えています, このプロセスは、特に自動車と産業のコンポーネントのために、大量の実行をサポートします.
しかし, パターンツールとセットアップは、経済的実行可能性のために大量に償却する必要があります.