

1. 導入
延性鉄投資鋳造 高強度をマージします, 投資の細かい精度を持つ結節性鋳鉄の延性のある性質 (ロストワックス) 鋳造.
これは、寸法的に正確で構造的に要求の厳しい部分を生産するのに最適な高度な製造方法です.
この手法は、複雑な幾何学的に特に役立ちます, 厳しい公差, 機械的信頼性は不可欠です。自動車のように, 防衛, 航空宇宙, およびエネルギーアプリケーション.
2. 延性鉄投資鋳造とは何ですか?
延性鉄投資鋳造 延性鉄の優れた機械的特性と、の高精度と細かい詳細能力を組み合わせた精密金属鋳造プロセスです。 投資キャスティング方法 (ロストワックス鋳造とも呼ばれます).
小規模から中規模の生産に最適です, 強度と寸法の両方の精度を必要とする複雑な部分.
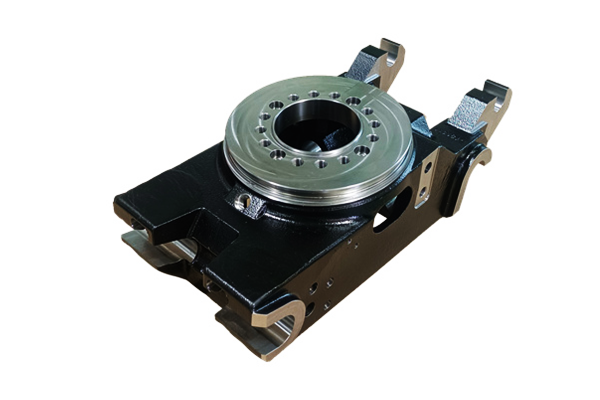
重要な定義:
- ダクタイル鋳鉄 (とも呼ばれます 結節鉄 または SG鉄) そのことで知られている鋳鉄の一種です 高強度, 延性, そして耐衝撃性 そのせいで スフェロイド (結節) 黒鉛 構造.
- インベストメント鋳造 ワックスパターンが耐衝撃性セラミック材料でコーティングされ、型を形成する成形プロセスです.
ワックスが溶けた後, 溶融金属が空洞に注がれて部品を形成します.
3. なぜ延性鉄に投資鋳造を使用するのか?
延性鉄 投資キャスティングは、金属鋳造アプリケーションの重要なギャップに対処します: 延性鉄の伝統的な砂鋳造, 経済的でスケーラブルですが, 細かい幾何学的な詳細に苦労しています, 厳しい公差, および薄壁のセクション.
これらの制限により、複雑な内部構造を持つ精密コンポーネントまたは部品には適さない.
一方で, 鉄鋼投資キャスティング, 高次元の精度を達成することができますが, 延性鉄の費用効率が不足しています, 優れた加工性, 固有の振動減衰特性, これは、多くの動的または騒音に敏感な環境で重要です.
延性鉄投資鋳造 したがって、要求するアプリケーションの最適なソリューションとして浮上します 精度と機械的堅牢性の両方, 砂の鋳造と鋼の精度鋳造の間のパフォーマンスと経済学のギャップを埋める.
複合体の生産を可能にします, 延性鉄の望ましい特性を維持するネットシェイプコンポーネント - 高い強度重量比, 延性, 耐衝撃性, および減衰容量 - ネットに近い形状の精度を達成しながら.
4. 延性鉄投資鋳造プロセス
の 延性鉄 インベストメント鋳造 プロセスは、従来の失われたワックスキャスティングの基本段階に従います.
しかし、ユニークな凝固挙動と延性鉄のグラファイト構造形成に対応するための正確な冶金制御と特殊な技術を組み込んでいます.

4.1 パターンの作成
- ワックスパターン: 高精度のワックスパターンは、射出成形または3D印刷によって生成されます, 冷却中の金属収縮を補うために0.5〜2%の縮小許容値がある.
超微細な機能を備えたコンポーネントの場合 - 薄い壁など 0.5 MMまたは複雑な内部チャネル - 介入 (SLA) 3しばしばD印刷パターンが望ましいです, ±0.02 mmまでの精度を提供します. - パターンの組み立て: 個々のワックスパターンは、中央のワックススプルーに取り付けられて、木のような構造を形成します.
単一のシェル (約. 10 kg容量) 5〜10部が含まれる場合があります, スループットとセラミックの材料の使用を最適化します.
4.2 シェルビルディング
- スラリーコーティング: 組み立てられたワックスツリーは、アルミナで構成される耐火性セラミックスラリーに繰り返し浸されます, シリカ, またはジルコニア.
延性鉄の場合, ジルコニアベースのスラリーは、優れた不応性のために理想的です (>2700℃), 1300〜1350°Cで溶融鉄を処理するために必要です. - スタッコと乾燥: 各スラリーディップの後, 濡れたコーティングには、耐衝撃性粒が散布されます (スタッコ) シェルの厚さと強度を構築するために、融合シリカやアルミナなど.
次に、パターンを湿度制御チャンバーで乾燥させます.
通常, 6–8レイヤーが適用されます, その結果、鉄の注ぎの機械的および熱荷重に耐えることができる堅牢な5〜10 mmシェルが得られます. - 脱線と発砲: ワックスはオートクレーブまたはフラッシュ加熱を介してシェルから除去されます (100–160°C).
残留ワックスは、800〜1000°Cでの高温発火中に除去されます, また、シェルを焼いています, 曲げ強度を5〜10 MPaに増やし、鋳造中に寸法の安定性を確保する.
4.3 融解と結節化
延性鉄のユニークな冶金は、融解中の正確な制御が必要です:
- 合金準備: 鉄 (94–96%), 炭素 (3.2–3.8%), シリコン (2.0–2.8%) 1400〜1500°Cの誘導炉で溶けます.
- 結節化: マグネシウム (0.03–0.08%) またはセリウム (0.02–0.06%) フレークグラファイトを球状結節に変換するために追加されます.
このステップは重要です 0.04% 硫黄 (結節剤毒) 微細構造を台無しにする可能性があります. - 接種: フェロシリコン (0.2–0.5%) 結節を改良するために、節約後に追加されます (5–20結節/mm²) 寒さを防ぎます (マルテンサイト層).
4.4 注ぎと固化
- 注ぐ: 溶融延性鉄 (1300–1350°C) ホットシェルに注がれます (800–1000°C) 熱ショックを最小限に抑えるため.
シェルの熱伝導率 (1–2 w/m・k) 冷却を20〜30°C/minに加速します。これは、砂の鋳造よりも高速です (5–20°C/min) - 穀物構造を採用します. - 凝固: 冷却中にグラファイト結節が形成されます, セラミックシェルが収縮を制限します (3–5%ボリューム) 気孔を減らすため.
Risersは、投資キャスティングのネットシェイプデザインのために最小限に抑えられます.
4.5 仕上げ
- シェル除去: 硬化したセラミックシェルは、振動法を使用して除去されます, 機械的影響, または高圧水噴射.
- 切断と掃除: 個々の鋳物はゲートシステムと地面から分離されて、ゲート接続または別れのラインで残留金属を除去します.
- 熱処理 (オプション):
-
- アニーリング: 最大850〜900°Cで実行されます 2 機械加工を容易にするために、材料を柔らかくする時間.
- テンパリング (T6様治療): 強度を向上させるために500〜550°Cで伝導します, 靭性, 負荷をかける部分の疲労抵抗.
5. 投資の冶金上の利点は、延性延性鉄を鋳造します
投資キャスティングの制御冷却とシェルの剛性は、延性鉄の微細構造を高めます:
- 洗練されたグラファイト結節: より速い冷却 (20–30°C/min) より小さく生成します, より均一な結節 (10–20結節/mm²対. 5–10砂の鋳造),
引張強度を10〜15%増加させる (例えば, 450 MPA対. 400 1-GJS-400-15のMPA). - 気孔率の低下: セラミックシェルはガスの閉じ込めを制限します, 多孔性で <0.5% (対. 1–2%砂鋳造), 疲労抵抗の改善 (120–140 MPAで10サイクル対. 100–120 MPa).
- 均一なマトリックス: シェルは均等に冷却され、分離を最小限に抑えます, 一貫したフェライト/パーライトマトリックスをもたらす - 薄い壁のある部品のために批判的 (1–3 mm) 砂の鋳造が脆い寒帯ゾーンを形成する可能性があります.
6. 延性鉄投資鋳造の一般的なグレード
延性鉄投資鋳造は、さまざまな成績をサポートしています, それぞれが特定の機械に合わせて調整されています, 熱, または腐食耐性パフォーマンス.
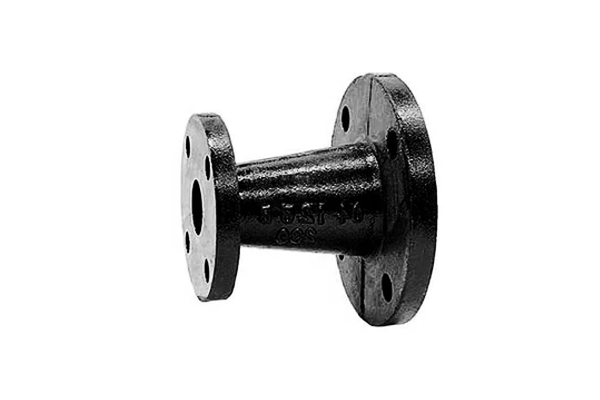
これらのグレードは、ASTM A536などの国際標準で定義されています, ISO 1083, およびen-gjs (ヨーロッパ), そして、主に異なります 抗張力, 伸長, 硬度, そして 結節性.
| 学年 | 標準 | 抗張力 (MPa) | 降伏強さ (MPa) | 伸長 (%) | 代表的な用途 | 主な特徴 |
| GJS-400-15 | EN-GJS-400-15 | ≥ 400 | ≥ 250 | ≥ 15 | ポンプハウジング, バルブ本体, 括弧 | 優れた延性とキャスティブ |
| GJS-500-7 | EN-GJS-500-7 | ≥ 500 | ≥ 320 | ≥ 7 | 自動車のナックル, サスペンションアーム, パイプ継手 | 優れた強度と産業のバランス |
| GJS-600-3 | EN-GJS-600-3 | ≥ 600 | ≥ 370 | ≥ 3 | 構造部品, 歯車, フランジ | より高い強度, 中程度の伸び |
| ASTM A536 65-45-12 | ASTM A536 | ≥ 450 | ≥ 310 | ≥ 12 | コンプレッサーハウジング, 産業機械 | バランスの取れた特性を備えた一般的な米国グレード |
| ASTM A536 80-55-06 | ASTM A536 | ≥ 550 | ≥ 380 | ≥ 6 | 車軸キャリア, ハブ, プーリー | より高い負荷をかける容量 |
| ASTM A536 100-70-03 | ASTM A536 | ≥ 700 | ≥ 480 | ≥ 3 | ハイロードギア, 頑丈な構造部品 | 高強度, 限られた延性 |
| オーステンペンした延性鉄 (アディ) | ASTM A897 / EN-GJS-800-8 | 800–1600 (グレードに応じて) | 500–1200+ | 1–10 | 歯車, 鉄道コンポーネント, ショックロード部品 | 例外的な強さと耐摩耗性 |
| NI-Resist延性鉄 | ASTM A439タイプD2 | 〜400–600 | 〜200–300 | 〜10–15 | 海洋および化学環境における耐性耐性部品 | 強化された腐食/熱安定性 |
7. 延性鉄投資鋳造の利点
延性鉄の投資キャスティングは、結節鉄の機械的利益と投資鋳造の精度を組み合わせています, 高度なエンジニアリングアプリケーション向けの強力なソリューションを提供します.

精度 & 複雑
- 素晴らしい機能: 次のような小さな機能を正確に再現します 0.5 MMスレッド, 1 mm壁の厚さ, そして 複雑な内部チャネル 砂の鋳造では事実上不可能です.
- 機械加工の削減: ネットシェイプの近くのコンポーネントを配信します 後処理を70〜90%削減する, 時間と人件費の節約 - 特に緊密な耐性または複雑な幾何学のために.
材料効率
- 高収量: の材料利用率 85–95% 砂の鋳造を大幅に上回る (60–70%), 廃棄物を最小化します.
- コストの最適化: 前払いコストは高くなりますが, 材料と機械加工の節約により、経済的に実行可能になります 中程度から高価値のコンポーネント.
強化された機械的特性
- 優れた微細構造: 急速な冷却率 (20–30°C/min) セラミックシェルでグラファイト結節の分布と粒子サイズを改良します.
- 疲労寿命が改善されました: 気孔率の低下と洗練された結節が増加します 疲労抵抗と機械的完全性, 寿命を延ばします 20–30% 動的荷重環境で.
デザインの自由
- トポロジの最適化: 有効にする3Dプリントパターンと互換性があります 格子構造, 内部冷却チャネル, および中空のセクション.
- 軽量化: 構造の最適化により、コンポーネントの重量を減らすことができます 30–40% 強度と剛性を維持しながら、航空宇宙のために重要です, 自動車, および医療産業.
8. 延性鉄投資鋳造の制限と課題
その利点にもかかわらず, 延性鉄投資キャスティングには、慎重に管理する必要があるいくつかの制約があります.
初期費用が高い
- ツーリングと材料: ワックスインジェクションダイと高品質のセラミックシェル (例えば, ジルコニアベース) プロセスを作成します 3–5×より高価 砂の鋳造よりも.
- コストの正当化: に最適です 高性能または高精度アプリケーション (例えば, 航空宇宙, 防衛, 医学) 長期的な給付は初期費用を上回る場合.
サイズ制限
- シェル強度: セラミックシェルは、特定の質量を超えて脆弱です. ほとんどの投資キャスティングは制限されています <10 kg.
- スケールの制約: 大きなまたは厚い部分 (例えば, >100 mm壁の厚さ) は 砂またはシェルカビ鋳造により適しています.
結節化感度
- 硫黄閉じ込め: 囲まれたセラミックシェルは、砂型よりも多くの硫黄を保持します, 溶融硫黄レベルを必要とする <0.02% (より厳しい <0.03% 砂の鋳造).
- 微細構造リスク: 不十分な硫黄制御は結節性を低下させます, 脆性またはフレークのようなグラファイトにつながる - 耐性と疲労の寿命を伴う.
より長いリードタイム
- 複雑さを処理します: 投資キャスティングサイクル - を含む ワックスパターン生産, 多層シェルビルディング, そして de-waxing - 取ることができます 2–4週.
- 繰り返しが遅い: 理想的ではありません ラピッドプロトタイピング または短いリードタイムプロジェクト, 添加剤の製造と組み合わされない限り (例えば, 3D印刷された金型またはパターン).
9. 延性鉄投資鋳造の一般的なアプリケーション

産業用 & 機械部品
- 精度 ギアハウジング そして ギアブランク
- ハイロード 括弧 そして 取り付けフランジ
- 油圧ポンプコンポーネント そして バルブ本体
- コンプレッサーインペラ そして ローター
航空宇宙
- 構造括弧 重量を減らす格子で
- 着陸装置のリンケージ そして アクチュエータアーム
- ミサイルフィンマウント そして タレットハウジング
- 高疲労耐性 センサーエンクロージャー
自動車 & 交通機関
- 軽量 サスペンションアーム そして 制御アーム
- 微分キャリア そして ナックルズ
- 高精度 多様体 そして ターボチャージャーコンポーネント
- カスタム 電気自動車ブラケット とマウント
医療機器
- 生体適合性 整形外科のサポート そして 補綴フレーム
- MRI互換性のない非鉄のハウジング
- 耐久性のある 車椅子ジョイント そして リンケージ
ツーリング & 機械
- 精度 治具, 備品, そして 工作機械フレーム
- 耐摩耗性 ダイホルダー そして 腕のクランプ
- 耐久性 ロボットの指 そして グリッパー
工事 & 建築
- 高強度 アンカーをロードします, ヒンジアーム, そして コネクタ
- 美的 装飾的な構造要素 複雑な詳細で
- ファサードサポートフレーム 重量が減少
10. 砂鋳造およびその他の方法との比較
| 側面 | インベストメント鋳造 (ダクタイル鋳鉄) | 砂型鋳造 | ロストフォームキャスティング | 遠心鋳造 |
| 寸法精度 | 素晴らしい (±0.2–0.5 mm); ネットの形状 | 適度 (±1.0–2.0 mm); さらに機械加工が必要です | 良い (±0.5〜1.0 mm); 砂鋳造よりも優れています | 円筒形の部分が高い (±0.3–0.7 mm) |
| 表面仕上げ | 優れた (RA1.6-3.2μm) | 粗い (RA6.3-25μm); 後処理が必要です | 公平 (RA3.2-12.5μm) | とても良い (RA1.6-6.3μm) |
| 複雑な形状 | 素晴らしい; アンダーカットをサポートします, 薄い壁 (0.5–1 mm), 内部機能 | 限定; 複雑な詳細には適していません | 良い; 中程度の複雑さを可能にします | 貧しい; シンプルに最適です, 対称形状 |
| 素材の活用 | 高い (85–95%) | より低い (60–75%) | 適度 (70–85%) | 中程度 - 高; ライザーのデザインに依存します |
| 機械的性質 | 細かい穀物と低気孔率のために強化されました | 良い, しかし、投資キャスティングよりも低い | 砂の鋳造に匹敵します | 優れた方向性 |
| 料金 (ユニットごと) | 低ボリュームの高さ; 精密な高価値部品の経済的 | 低い; 大規模に理想的です, 低コストの生産 | 中くらい; ツーリングは投資よりも安価です | 中から高; セットアップコストは金型に依存します |
| ツーリングコスト | 高い (何かが死ぬ + シェル素材) | 低い (木材/金属パターン) | 低から中程度 | 中くらい (回転型型システムが必要です) |
| リードタイム | 長さ (2–4週間のツール & シェルビルディング) | 短い (1–2週) | 短から中程度 | 中くらい |
| 部品サイズの機能 | 中小から中程度 (通常 <50 kg) | 小さいから非常に大きい (最大数トン) | 中から大きい | 円筒形の部品に限定されています (<500 mmØ通常) |
| 適切な用途 | 航空宇宙, 医学, 自動車精度部品 | エンジンブロック, 機械ベース, マンホールの蓋 | エンジンヘッドのような複雑な鋳物, ポンプハウジング | パイプ, ブッシング, 袖, 指輪 |
11. 品質保証および検査基準
厳しいパフォーマンスと規制のニーズを満たすため, 典型的な検査には含まれます:
- NDT: X線, 超音波, 染料浸透試験
- 機械的テスト: 引張, 硬度, 伸長
- 微細構造分析: グラファイトの結節性とマトリックス相
- 寸法検査: 三次元測定機 (三次元測定機)
- 標準が続きました: ASTM A536, ISO 1083, で 1563
12. 結論
延性鉄投資鋳造 正確です, 強度を必要とするアプリケーションを要求するための高統合の製造方法, 複雑, および寸法制御.
より高い前払いコストが伴いますが, 機械加工を大幅に削減します, 組み立て, および品質制御オーバーヘッド - 特に、緊密な許容範囲と優れたパフォーマンスを必要とする部品の場合.
産業はより軽いと要求するので, より強い, より複雑なコンポーネント, 延性鉄投資キャスティングは、世界中の重要なセクターで牽引力を獲得し続けています.
これらの犠牲は延性鉄鋳造サービスを犠牲にします
で これ, 高度な高度な鋳造技術を使用して、高性能の延性鉄鋳物を提供することを専門としています.
あなたのプロジェクトがの柔軟性を要求するかどうか 緑の砂鋳造, の精度 シェル型 または インベストメント鋳造,
の強さと一貫性 金属型 (永久型) 鋳造, またはによって提供される密度と純度 遠心 そして フォームキャスティングの紛失,
これ 正確な仕様を満たすためのエンジニアリングの専門知識と生産能力があります.
当社の施設は、プロトタイプ開発から大量の製造まですべてを処理するための装備されています, 厳密さによってサポートされています 品質管理, 材料のトレーサビリティ, そして 冶金分析.
から 自動車およびエネルギーセクター に インフラストラクチャと重機, これ 冶金の卓越性を組み合わせたカスタムキャスティングソリューションを提供します, 寸法精度, 長期的なパフォーマンス.
お問い合わせ, すぐに見積もりを取得>>
よくある質問
大規模なコンポーネントに適した延性鉄投資鋳造です?
通常、いいえ. 投資キャスティングは、複雑な形状の小規模から中規模の部品を生産することに優れています. 大きなコンポーネント用, 砂の鋳造はより経済的です.
延性鉄は投資鋳造の鋼と比較してどのように比較されますか?
延性鉄 より良い振動の減衰とキャスティブを提供します, 鋼は優れた引張強度と耐摩耗性を提供します. 選択はアプリケーションの負荷と耐久性のニーズに依存します.
投資キャスティングダクタイルアイロンでどのような寛容を達成できるか?
±0.1〜0.3 mmの寸法公差が典型的です, 部分の複雑さとサイズに応じて.
延性鉄の投資鋳物を溶接することができます?
溶接は可能ですが、亀裂を避け、微細構造の完全性を維持するために、予熱と溶接後の熱処理が必要になる場合があります.
投資は、少ない量の生産に費用対効果が高いです?
場合によります. 複雑なジオメトリを持つ低体積精密部分の場合, 投資キャスティングは、高価な機械加工とマルチパートアセンブリを排除できます, より高いツールコストを相殺します.

