

1. 導入
延性鉄のシェル型鋳造 延性鉄の優れた機械的特性とシェル成形技術の寸法精度と表面品質を融合する精密鋳造技術を表します.
産業が複雑な幾何学をますます要求するように, より厳しい公差, および費用対効果の高い生産方法, このプロセスは、自動車などのセクターで顕著になりました, 油圧, 機械, および電気機器.
2. 延性鉄とは
組成と微細構造
延性鉄 鉄の合金です, 炭素, とシリコン, 炭素含有量は通常次の範囲にあります。 3.0% に 4.0% そして周りのシリコン 1.8% に 3.0%.
延性鉄の定義的な特徴は、その球状のグラファイト構造です.
キャスティングプロセス中, 少量のマグネシウム (いつもの 0.03% – 0.06%) またはセリウムを溶融鉄に加えます.
これらの要素はグラファイトフレークを変換します, 灰色の鉄の特徴, 球状の結節に. グラファイトの形態のこの変化は、材料の特性に大きな影響を与えます.
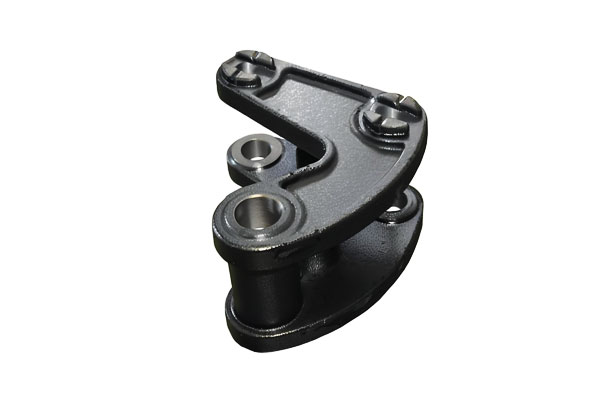
重要な機械的特性
- 高強度: ダクタイル鋳鉄は、次の範囲の引張強さを達成できます。 400 MPa (ASTM A536 などのグレード用 60-40-18) オーバー 800 MPa (ASTM A536など 120-90-02).
この強度により、重荷重下での構造的完全性が重要な用途に適しています。. - 延性: 顕著な延性を示します, に達する伸び値を持つ 18% いくつかの学年では.
これにより、ダクタイル鋳鉄部品は応力下でも破損することなく変形することができます。, 動的荷重条件における信頼性の向上. - 耐衝撃性: 球状グラファイト構造は、マトリックス内で小さな衝撃吸収材として機能します。. 結果として, ダクタイル鋳鉄は耐衝撃性に優れています, ねずみ鋳鉄よりもはるかに優れています.
この特性は、コンポーネントが突然の衝撃や振動にさらされる可能性がある用途には不可欠です。.
一般的な基準
- ASTM A536: 北米で広く使用されている, この規格は、さまざまなグレードのダクタイル鋳鉄の要件を指定しています。.
例えば, 学年 60-40-18 の最小引張強度を示します 60 クシ (414 MPa), の最小降伏強度 40 クシ (276 MPa), の最小伸び 18%. - 1つのgjs: ヨーロッパで, EN-GJS一連の標準は、延性鉄の特性と特性を定義しています.
この標準の各グレードは、その機械的プロパティ要件によっても指定されています, 業界全体で一貫した品質を確保します. - ISO 1083 - 球状のグラファイト鉄のグローバル指定
3. シェル型鋳造とは何ですか?
シェル型鋳造の基礎
シェルカビ鋳造は、樹脂で覆われた砂を使用して金型を形成する消耗品型鋳造プロセスです. このプロセスは、加熱された金属パターンから始まります, 通常、アルミニウムまたは鋳鉄で作られています.
パターンはの範囲の温度に加熱されます 200 - 300°C. 樹脂でコーティングされた砂, 通常、細かいシリカ砂と熱硬化性フェノール樹脂の混合物, 次に、加熱されたパターンを導入します.
パターンからの熱により、樹脂は砂粒子を溶かし、結合させます, ハードを形成します, パターンの周りの薄いシェル. シェルが硬化したら, パターンから削除されます.
型は通常、2つの半分で構成されています, Cope and the Dragとして知られています, 溶融金属が注がれる空洞を作成するために組み立てられます.

延性鉄シェルカビ鋳造の段階的なプロセスフロー
パターン準備:
金属パターンは、最終キャストの望ましい形状に合わせて精度で設計されています.
収縮手当, 通常は周りに 1.5% – 2.5% 延性鉄の場合, 凝固中に金属の収縮を説明するためにパターン設計に組み込まれます.
ドラフト角度, 通常、0.5°から1°の範囲で, パターンからシェルを簡単に削除するために追加されます.
シェルフォーメーション:
予熱パターンは、樹脂でコーティングされた砂が塗布される機械に配置されます.
これは、パターンを砂のホッパーに浸すことや、砂ブラストのテクニックを使用して砂をパターンにスプレーするなどの方法で実行できます。.
パターンからの熱は、内の樹脂を治します 10 – 30 秒, 通常、厚さでシェルを形成します 3 – 10 mm.
金型アセンブリ:
2つのシェルの半分 (対処してドラッグ) 慎重に整列し、結合されます. これは、接着剤を使用して実現できます, 機械的な留め具, またはクランプによる.
複雑な部品の場合, 同じ樹脂でコーティングされた砂で作られた追加のコアが金型に挿入され、内部空洞または特徴が作成されます.
金属の注ぎ:
溶融延性鉄, 周りの温度に加熱されます 1320 - 1380°C, 組み立てられた型に注がれます.
シェル型の滑らかな内面は、空洞を効率的に充填することを可能にします, 乱流と多孔性や包含などの欠陥の形成を最小化する.
冷却と仕上げ:
注いだ後, 鋳物は金型内で冷めることができます.
シェル型の高い熱伝導率 (その周り 1 – 2 W/m・K) 冷却プロセスを加速します, どこからでもかかることがあります 5 – 15 小さな部品の分.
冷やしたら, 脆いシェルが削除されます, 多くの場合、振動や空気の爆発によって. その後、キャスティングはキャスティング後の治療を受ける可能性があります.
キャスティング後の治療:
これには、熱処理などの操作が含まれます, 機械加工, および表面仕上げ.
熱処理, アニーリングなど 600 - 650°C, 延性鉄の機械的特性をさらに強化することができます.
最終寸法と表面仕上げを達成するには、機械加工が必要になる場合があります, 機械加工の必要性は他の鋳造方法と比較して大幅に減少しますが.
シェルカビ鋳造の特性
| 特徴 | 価値 / 範囲 |
| シェルの厚さ | 3–10 mm |
| 寸法耐性 | ±0.2〜±0.5 mm |
| 表面仕上げ (ラ) | 3.2–6.3 µm |
| カビの温度 | 200–300°C (パターン) |
| 注ぐ温度 | 1320–1380°C (延性鉄) |
| 冷却時間 | 5–15分 (部品サイズに応じて) |
| 最大典型的な部品重量 | ≤30–50 kg (カスタムセットアップで可能性が高くなります) |
4. 延性鉄にシェルカビ鋳造を使用する理由?
シェル金型鋳造は、高次元の精度を必要とする延性鉄成分を生産する際に大きな利点を提供します, 優れた表面仕上げ, 優れた機械的完全性.
このプロセスは、従来の砂の鋳造と投資鋳造の間のギャップを橋渡しします。.
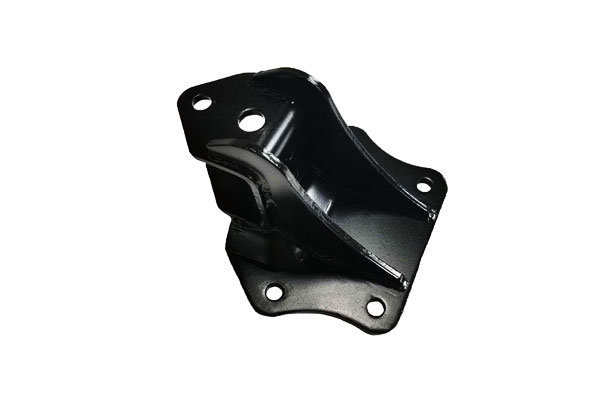
寸法の精度と精度
シェル型鋳造が配信されます 緊密な寸法公差, 通常、の範囲 ±0.2〜±0.5 mm, これは、従来のグリーンサンドキャスティングよりも大幅に優れています (±1.0–2.0 mm).
このレベルの精度は、二次加工の必要性を減らします, 特に取り付け穴などの重要な機能について, シーリングサーフェス, 複雑な交尾幾何学.
優れた表面仕上げ
シェル型はaを提供します 滑らかな空洞表面 それは鋳造に素晴らしい仕上げを与えます, 通常 RA3.2-6.3μm.
これにより、表面研削や研磨の必要性が削減または排除されます, これは、大量の製造において労働集約的で費用がかかる可能性があります.
複雑なジオメトリと薄い壁
シェルの剛性と細かい砂粒サイズのため, このプロセスは、キャストに適しています 複雑な形, 薄い壁 (2.5〜4 mmまで), そして、鋭い内部機能.
固化中の寸法安定性
剛性のあるシェルカビは、金属の注ぎと固化中の変形に抵抗します, ワーピングなどの一般的な欠陥を減らす, 腫れ, またはカビのシフト.
プロセス効率と廃棄物の削減
シェル型鋳造は非常に互換性があります オートメーション そして 量産, 特に体重の部分について ≤30–50 kg.
5. 延性鉄のシェル型鋳造の制限と課題

サイズと重量の制限
シェル型は通常、計量部品に限定されます 最大30〜50 kg 比較的薄いシェル構造と金型自体の機械的強度のため.
コンポーネントが大きいまたは重いコンポーネントは、ハンドリングまたは金属の注入中にカビの損傷を危険にさらします.
より高い初期ツールとパターンコスト
伝統的な砂鋳造と比較して, シェル型鋳造には、繰り返し加熱サイクルに耐えなければならない精密にマシンの金属パターンが必要です (200–300°C).
樹脂でコーティングされた砂と自動化された機器を使用すると、先行資本支出も増加します.
熱の制限とホットスポット形成
薄いシェル型の熱質量は限られています, 不均一な冷却速度と局所的なホットスポットにつながる可能性があります, 特にキャスティングの厚いセクションで. これは、次のような欠陥を引き起こす可能性があります:
- 熱い涙
- 不完全な固化
- 内部応力の増加
- インパクト: さまざまな壁の厚さの複雑な部品を鋳造する際の課題.
- 緩和: 高度な金型デザイン, 制御された冷却, ゲーティングの最適化が不可欠です.
シェルの厚さ制御
薄すぎる (≤3mm) そして、シェルは注ぐときに割れる可能性があります; 厚すぎる (10 mm以上) 冷却が遅くなります, 粗い結節.
解決: 樹脂含有量を最適化します (3-4%) パターン加熱時間 (60-90 秒) ユニフォームを達成するため 5-8 MMシェル.
限られたカビの再利用性
シェル型はそうです 使い捨て キャスト後に壊れなければなりません.
樹脂でコーティングされた砂はしばしば取り戻してリサイクルすることができますが, 金型コンポーネントを再利用できません, 材料の消費量を増やします.
6. シェル金型鋳造における材料行動

冶金上の考慮事項
- 結節カウントと形状の制御: シェル金型鋳造の急速な冷却は、延性鉄の結節数と形状に影響を与える可能性があります.
十分な数のよく形成された結節を確保するため (目的 15 – 25 結節/mm²),
接種プロセスの慎重な制御が必要です. 接種剤, フェロシリコンなど, グラファイト結節の形成を促進するために溶融鉄に追加されます.
接種剤の追加の量とタイミングは、シェル金型鋳造のより速い冷却速度を考慮して最適化する必要があります. - 炭化物の層を避けます: 場合によっては, 高い冷却速度は、延性鉄マトリックス内の炭化物の形成を引き起こす可能性があります.
炭化物は、材料の延性を減らすことができる硬くて脆い相です. 炭化物の形成を防ぐため, ニッケルなどの合金要素を溶融鉄に加えることができます.
ニッケルは、冷却中にオーステナイト相を安定させるのに役立ちます, カーバイド降水の可能性を減らす. - 適切な接種とマグネシウム治療を確保します: マグネシウムの添加は、延性鉄のグラファイトを結合化するために重要です.
シェル型鋳造, マグネシウム処理は、溶融鉄に正しい量のマグネシウムが存在するように慎重に制御する必要があります.
マグネシウムが少なすぎると、統一性が不完全になる可能性があります, 多すぎると他の欠陥につながる可能性があります.
同様に, 適切な接種は、罰金の形成を促進するために不可欠です, グラファイト結節の均一な分布.
薄いシェルの固化挙動
薄いシェル型は、延性鉄の凝固挙動に影響します. シェルの高い熱伝導率により、溶融金属は表面から中心に向かって急速に固化します.
これは、鋳造の表面近くのより細かい穀物構造につながる可能性があります. 凝固速度は、延性鉄のフェライトピアライトマトリックスの形成にも影響を与えます.
より速い冷却速度は、より多くのパーライトの形成を促進する傾向があります, 材料の強度を高めることができますが、その延性をわずかに減らす可能性があります.
熱伝達のダイナミクスと穀物構造への影響
溶融延性鉄から貝殻型への熱伝達は、鋳造の粒構造を決定する上で重要な役割を果たします.
シェルカビ鋳造の急速な熱伝達は、溶融金属とカビの間に急な温度勾配をもたらします.
この勾配は、鋳造の表面近くの円柱粒構造の形成を引き起こします, 粒子がカビの表面に対して垂直に成長する場所.
表面からの距離が増加するにつれて, 粒構造はより等しくなります.
穀物構造は、延性鉄の機械的特性に大きな影響を与えます, より細かい穀物が一般的に強度と靭性の改善につながります.
7. 延性鉄の殻型鋳物の用途
延性鉄シェルカビ鋳造産卵鉄の優れた機械的特性と、シェルカビテクノロジーの寸法精度と表面仕上げを組み合わせる.
この相乗効果により、寛容を必要とするアプリケーションに理想的になります, 複雑な幾何学,
機械的応力または熱サイクリングの下での高性能.

自動車産業
- ブラケット & マウント: サスペンションブラケット, ステアリングナックル, また、オルタネーターマウントには強度が必要です,
疲労耐性, および精度 - 延性鉄の殻型鋳物によって提供される品質. - 伝染 ; 感染 & ドライブトレインハウジング: 複雑な幾何学と内部通路のある鋳物は、シェル金型の優れた表面仕上げと寸法精度の恩恵を受けます.
- 排気マニホールド (高ニッケル延性鉄で): ターボチャージャー付きエンジンシステムで最大600°Cまでの熱サイクルに耐える.
利点: ネットシェイプデザインに近い軽量化, マシン後の減少, 正確な耐性により燃料効率が向上しました.
油圧および流体電源システム
- バルブボディ & ハウジング: 高圧環境での流体の流れを制御するために重要です (例えば, 3000+ psi油圧システム).
- ポンプコンポーネント: インペラ, スクロール, ギアポンプハウジングは、優れた内面の仕上げと寸法の再現性の恩恵を受けます.
利点: リークタイトフィットメント, 滑らかなフローパス, 高圧耐性, 鋳造の多孔性を最小限に抑えました.
産業および農業機械
- 部品を着用します & ライナー: 耐摩耗性の延性鉄の成績を備えたシェルキャスティングは、土壌耕作のような研磨環境で使用されています, マイニング, そして建設.
- 精密ギアブランク & プーリー: 回転安定性のために同心性とバランスが必要です。 (通常、±0.3 mm以上).
利点: 長いサービスライフ, 一貫したジオメトリ, ハイロードへの適合性, ハイウィア条件.
電気機器と電力機器
- モーター & ジェネレーターハウジング: 両方の電磁互換性が必要です (EMCシールド) および機械的堅牢性.
- スイッチギアフレーム & バスバーサポート: 二次加工の必要性を最小限に抑えて鋳造された複雑なコンポーネント.
利点: 非駐車, 熱的に安定しています, 耐腐食性 (適切なコーティングまたは合金バリアントを備えています).
8. 延性鉄のシェル型鋳造の品質管理とテスト
非破壊検査 (NDT)
- 放射線検査: この方法では、X線またはガンマ線を使用して鋳造に浸透し、多孔性などの内部欠陥を検出します, ひび割れ, またはインクルージョン.
レントゲン写真を分析することにより, キャスティング内の欠陥を特定して評価することができます. - 超音波検査: 超音波波は鋳造によって伝達されます, 反射は分析され、欠陥を検出します.
この手法は、鋳造の厚いセクションで内部の欠陥を検出するのに特に役立ちます. - 染料浸透試験: 色の染料が鋳造の表面に塗布されます. 表面破壊的な欠陥がある場合, 染料は亀裂に浸透します.
余分な染料を除去した後, 欠陥の存在は、亀裂に残っている染料によって明らかにされます.
寸法検査
- 三次元測定機 (三次元測定機): CMMは、キャストの寸法を正確に測定するために使用されます.
測定された寸法を設計仕様と比較します, 逸脱を特定できます.
CMMは±0.01 mmの範囲で精度を達成できます, 鋳物が多くのアプリケーションで必要な緊密な許容範囲を満たすことを保証する. - 光学スキャン: この手法では、レーザーまたは構造化された光を使用して、キャストの3Dモデルを作成します.
3DモデルをパーツのCADモデルと比較して、次元のバリエーションを検出できます. 光学スキャンは、複雑なジオメトリを検査する高速で効率的な方法です.
冶金分析
- 微細構造検査: 鋳造のサンプルを磨き、エッチングして微細構造を明らかにします.
顕微鏡下の微細構造を調べることにより, 結節数, 結節の形, マトリックス内のフェライトとパーライトの割合を決定できます.
この情報は、延性鉄の品質と必要な基準へのコンプライアンスを評価するのに役立ちます. - 硬さ試験: 硬度テスト, ブリネルなど, ロックウェル, またはビッカーズテスト, キャスティングの硬度を測定するために使用されます.
硬度は材料の機械的特性に関連しています, 予想される硬度値からの逸脱は、不適切な熱処理や不適切な合金組成などの問題を示している可能性があります。. - 引張試験: 引張試験片は鋳物から機械加工され、引張強度を決定するために試験されます。, 降伏強さ, そして材料の伸び.
これらの機械的特性は、鋳物がその用途で意図された荷重に確実に耐えられるようにするために重要です。.
鋳造欠陥の予防と解決戦略
鋳造不良を防ぐために, プロセスパラメータの厳密な制御が不可欠です. これには、シェル形成中の温度の慎重な監視が含まれます。, 注ぐ, そして冷却.
鋳造に使用されるレジンコーテッドサンドや金属の品質も厳密に管理する必要があります.
欠陥が検出された場合, 再溶解や再鋳造などの戦略, または溶接などの技術を使用して局所的な修理を行う, 採用されるかもしれない.
しかし, 最高品質の鋳物を保証するには、修理よりも予防が常に優先されます。.
9. シェル型対. その他の鋳造方法 (延性鉄の場合)
| 側面 | シェル型鋳造 | 緑の砂鋳造 | インベストメント鋳造 |
| 寸法精度 | ★★★★☆ (±0.3–0.5 mm) | ★★☆☆☆ (±1.0~2.5mm) | ★★★★☆ (±0.3–0.8 mm) |
| 表面仕上げ (Raμm) | 3.2 – 6.3 | 6.3 – 25 | 1.6 – 6.3 |
| キャストの複雑さ | ★★★★☆ – 複雑な機能をサポート, 薄い壁 | ★★☆☆☆ – 金型の強度により制限されます | ★★★★☆ – 非常に複雑な部品も可能 |
| ツーリングコスト | 中くらい | 低い | 高い |
| 生産量の適合性 | 中~高 | 低から高へ | 低から中程度 |
| 重量範囲 | 0.1 – 30 kg | 0.1 – >5000 kg | < 10 kg |
| 材料効率 | 良い – 無駄が少ない, より薄いセクションが実現可能 | 中程度 – より大きなゲート/ライザー システムが必要 | 普通 - ワックスの損失と材料の使用量の増加 |
| 機械的性質 (as-cast) | 優れた – 微細な微細構造, 低気孔率 | 良い - 構造が粗い, 変動する品質 | 非常に良い – 合金で調整可能 |
| 冷却速度 / 微細構造 | 高速 – より細かい粒度, より良い結節形状制御 | 遅い - 粒度が粗い, 均一でない結節性 | 中程度 – 制御された凝固 |
| マシン後のニーズ | 最小限 – 厳しい公差により機械加工が削減されます | 広範 – 多額の手当が必要 | 中程度 - 仕上げが必要な場合が多い |
| 一般的なアプリケーション | 精密ハウジング, ポンプボディ, 油圧部品 | エンジンブロック, 大きなフレーム, 自治体の鋳物 | 航空宇宙, 医学, 細かい精密部品 |
10. 延性鉄のシェル型鋳造の最大部品サイズはどれくらいですか?
の 最大パーツサイズ のために ダクタイル鋳鉄シェルモールド鋳造 通常は以下に依存します 鋳造工場の能力, しかし一般的には:
- 重量範囲: まで 20–30kg (44–66ポンド) シェルモールドでは一般的です.
- 寸法: 部品は一般的に以下に限定されます 小型から中型のサイズ, 通常は 周囲の最大寸法 500 mm (20 インチ) 片側あたり, ただし、鋳造工場によっては若干大きな部品を扱う場合もあります。.
- 肉厚: シェルモールディングは、 薄い壁と細かいディテール, 通常 2.5 mmから 6 mm 厚い.
なぜこの制限?
シェルモールド鋳造用途 樹脂コーティング砂型 加熱された金属パターン上に焼き付けられたもの.
このプロセスは高い寸法精度と表面仕上げを提供しますが、大量の溶融ダクタイル鋳鉄の取り扱いには制限があります。:
- 金型強度: 薄いシェルの型は、非常に大きな鋳物の重量によって亀裂が入ったり、変形したりする可能性があります。.
- 熱応力: 部品が大きいほど発熱量が多くなる, 熱い破れやインクルージョンなどの欠陥のリスクが増加します.
- 取り扱い & 注ぐ物流: シェルモールド装置は小型部品向けに最適化されています.
11. 結論
ダクタイル鋳鉄シェルモールド鋳造が精度と強度のギャップを埋める.
高精度と安定した品質を必要とする幾何学的に複雑な部品の中量産から大量生産に最適です。.
工具のコストは高くなりますが、, 機械加工における長期的な節約, 材料使用, と品質保証により、適切な状況においてコスト効率の高いソリューションになります。.
これらの犠牲は延性鉄鋳造サービスを犠牲にします
で これ, 高度な高度な鋳造技術を使用して、高性能の延性鉄鋳物を提供することを専門としています.
あなたのプロジェクトがの柔軟性を要求するかどうか 緑の砂鋳造, の精度 シェル型 または インベストメント鋳造, の強さと一貫性 金属型 (永久型) 鋳造, またはによって提供される密度と純度 遠心 そして フォームキャスティングの紛失,
これ 正確な仕様を満たすためのエンジニアリングの専門知識と生産能力があります.
当社の施設は、プロトタイプ開発から大量の製造まですべてを処理するための装備されています, 厳密さによってサポートされています 品質管理, 材料のトレーサビリティ, そして 冶金分析.
から 自動車およびエネルギーセクター に インフラストラクチャと重機,
これ 冶金の卓越性を組み合わせたカスタムキャスティングソリューションを提供します, 寸法精度, 長期的なパフォーマンス.
よくある質問
シェルカビ鋳造は、延性鉄成分のコストにどのように影響しますか?
シェルモールド鋳造では初期の工具コストが高くなります ($5,000–20,000) 砂型鋳造よりも表面仕上げと公差が優れているため、機械加工コストが 50 ~ 70% 削減されます。.
ボリュームの場合 >10,000 部品, 総ライフサイクルコストは通常、砂型鋳造よりも 10 ~ 15% 低くなります.
シェルカビ鋳造乳酸鉄を熱処理できます?
はい. 一般的な熱処理にはアニーリングが含まれます (600–650℃) 延性とオーステンパーの向上 (320–380℃) 高強度のADIを生成する (オーステンペンした延性鉄) 最大引張強度 1,200 MPa.
シェル型鋳物のコールドシャットの原因, そして、彼らはどのように防止されていますか?
コールドシャットは、溶融金属が別々の流れで流れ、融合できないときに発生します。, 多くの場合、注入温度が低いかゲートが不適切であることが原因です.
防止には、注湯温度を 1,320 ~ 1,380°C に維持し、乱流を最小限に抑えたゲート システムを設計することが含まれます。 (速度 <1.5 MS).
腐食耐性の延性鉄部に適したシェル型鋳造?
はい, ただし、耐食性は合金によって異なります, キャスト法ではなく、.
ダクタイル鋳鉄に 1 ~ 3% のニッケルを添加すると、淡水での耐食性が向上します。, コーティングしながら (例えば, エポキシ) 海洋環境には必須です.
シェルカビ鋳造は、延性鉄成分の疲労寿命にどのように影響しますか?
シェルモールド内での急速冷却によりグラファイトノジュールを微細化 (5–10μm) そして気孔率を低減します, 砂型鋳造と比較して疲労強度が 10 ~ 15% 向上します。.
シェルモールド鋳造部品は通常、10⁷ サイクルで 250 ~ 350 MPa の疲労強度を達成します。, ギアなどの動的用途に適しています.

