
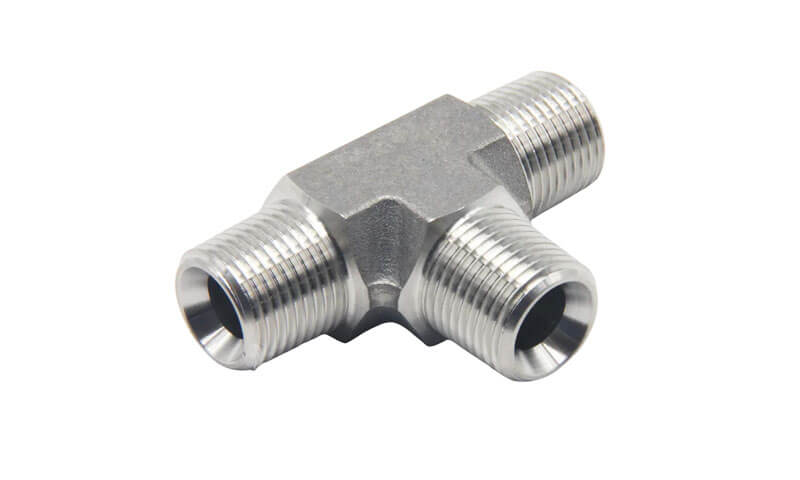
あ ステンレス鋼のティー 分割用に設計された3ポート管継手です。, 組み合わせる, または配管システム内の流体の流れの方向を変える.
単純なパイプのセクションとは異なります, T 字型は、十分な機械的強度を維持しながら、3 つの流路を単一の圧力含有本体に統合する必要があります。, 制御された壁の厚さ, 寸法精度, 隣接する配管への信頼性の高い接続.
要求の厳しい用途で, 分岐ジャンクションの形状も流れの分布に影響します, 局所的な応力集中, 圧力損失, 長期にわたるサービスの信頼性.
複雑なカスタム T シャツの場合, インベストメント鋳造 (ロストワックス鋳造) ボディを一体鋳物として保ちながら、走行通路と分岐通路の立体的な接合部を効率的に再現します。.
鋳造により全体の構造幾何学形状が確立されます。, 一方、CNC 加工ではねじ山を作成できます。, 穴, シーリングサーフェス, ソケットの寸法, 必要な公差へのその他の機能インターフェース.
1. ステンレスティーとは?
あ ステンレス鋼のティー 制御された形状で交差する 1 つの主通路と 1 つの分岐通路を備えた三方管継手です。.
流体の流れを 2 つの方向に分割するために使用されます。, 2 つのストリームを 1 つに結合する, または、配管システムの別のセクションへの分岐接続を提供します。.
3 つの開口部は通常、ケーブルの 2 つの端と呼ばれます。 走る そして 支店. 平等なティーで, 3 つの接続サイズは名目上同じです. リデュースティーで, 分岐または配管の片側の直径が小さい.
比較的コンパクトなボディ内で3つの通路が交差するため、, 接合部は直管継手よりも技術的に要求が厳しい.
メーカーは内部通路の形状も同時に制御する必要があります, 外壁の厚さ, 材質の健全性, および接続寸法.
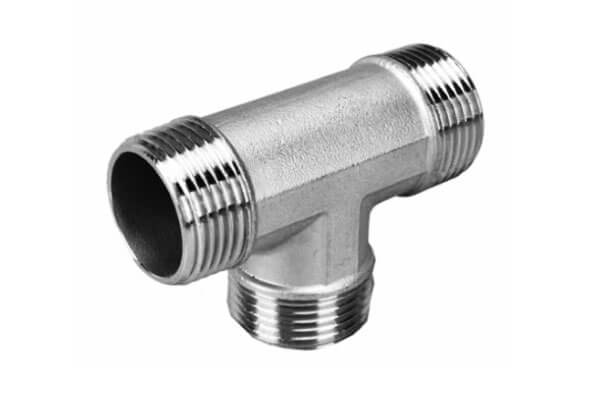
2. 材料工学 & 冶金
素材の選択はカスタムのパフォーマンスの基本です ステンレス鋼 継手は同時に内部圧力に耐える必要があるため、T 字型に接続する必要があります, 腐食, 温度, 機械的負荷, インベストメント鋳造の製造条件と.
オーステナイト系ステンレス鋼: CF8, CF8M, CF3, とCF3M
CF8ステンレス鋼
ASTM A351 CF8 鍛造品に広く対応する鋳造オーステナイト系ステンレス鋼です。 304 ステンレス鋼.
通常、約 18–21 wt.% クロムおよび 8 ~ 11 wt.% ニッケル, 炭素は約 0.08 最大重量%.
CF8 は優れた一般的な耐食性を提供します, 靭性, キャスタビリティ, 水に適したものにする, スチーム, 食品加工, および多くの一般的な工業用流体システム.
CF8Mステンレス鋼
ASTM A351 CF8M 鋳造された 316 タイプのグレードで、通常は約 18–21 wt.% クロム, 9–12 wt.% ニッケル, および 2 ~ 3 wt.% のモリブデン.
モリブデンの添加により局部腐食に対する耐性が向上します。, 特に 孔食および隙間腐食, 多くの塩化物を含む環境で.
したがって、CF8M は化学物質にさらされる場所では広く考慮されています。, 海洋状況, または、より要求の厳しい流動的なサービスが含まれる.
溶接または溶接修理されたアセンブリの場合, 低炭素グレード CF3とCF3M 重要な冶金学的利点を提供できる.
それらの炭素含有量は通常、次のように制限されています。 0.03 最大重量%, 熱暴露中に粒界で炭化クロムが析出する傾向を軽減します。.
これにより、感作とそれに伴う粒界腐食のリスクが軽減されます。, 特に溶接部付近.
デュプレックスおよびスーパーデュプレックスステンレス鋼
ステンレス鋼のティーが高濃度の塩化物にさらされた場合, 海水, オフショア環境, または厳しい圧力と温度条件, 二相ステンレス鋼は、強度と耐食性の有益な組み合わせを提供します.
デュプレックス 2205 ステンレス鋼
デュプレックス 2205, 一般的に識別されるのは US S32205 および関連するキャストグレード CD3MN, 混合フェライト-オーステナイト微細構造を含む, 通常、適切な溶体化処理を行った後、バランスのとれた相比付近を目標とします。.
この二相構造により、塩化物関連の腐食機構に対する強力な耐性を維持しながら、合金に従来のオーステナイト系鋳造ステンレス鋼よりも大幅に高い降伏強度が与えられます。.
CF8Mとの比較, 2205 約2倍の降伏強度を提供可能, 適用製品仕様、熱処理条件により異なります。.
塩化物応力腐食割れに対する優れた耐性も備えています。, 穴あき, そして隙間腐食.
スーパーデュプレックス 2507 ステンレス鋼
スーパーデュプレックス 2507, 一般的に指定される US S32750 キャストグレードに関連付けられています CD3MWCuN, 高レベルのクロムが含まれている, モリブデン, そして窒素よりも 2205.
したがって、より高い強度と局所的な腐食に対するより強い耐性が得られます。, 過酷な海洋環境に適したものにする, オフショア, およびプロセス環境.
CK3MCuNステンレス鋼
ck3mcun 二相ステンレス鋼とは異なります. それは 高合金オーステナイト系ステンレス鋼 モリブデンと窒素が大幅に添加されており、従来の環境では使用できない腐食性の高い環境向けです。 304- または 316 タイプの材料では十分な耐性が得られない可能性があります.
したがって、鋳造ステンレス鋼ティーを選択する際には、二相および超二相材料とは別に考慮する必要があります。.
3. 精密エンジニアリング & 生産工程の流れ
カスタムステンレススチールティーの製造 インベストメント鋳造 慎重に制御された一連のステップが含まれます.
各ステップは最終的な品質に影響を与えます, 寸法精度, および機械的特性.

CAD/CAM の金型ツーリングと固化シミュレーション
プロセスは顧客の図面または 3D モデルから始まります. 鋳造所のエンジニアリング チームが T シャツの CAD モデルを作成します, 収縮の許容値を含む, 機械加工, そしてドラフト.
次に、CAM ソフトウェアを使用して金型ツールが設計および機械加工されます。.
工具を切断する前, 凝固と流動シミュレーション ProCASTやMAGMAなどのソフトウェアを使用して実行されます. このシミュレーションで予測されるのは、:
- 金型の充填動作と潜在的な冷間遮断.
- 凝固順序と収縮気孔率.
- ホットスポットと残留応力.
- ライザーとチルの位置.
シミュレーションにより、鋳造工場は金属を流し込む前にゲートとライザーを最適化できます。, 試行錯誤を減らし、開発時間を短縮します。.
自動化されたパターン注入とロボットによるセラミック シェル構築
ワックスパターンは、圧力下で溶融ワックスを金型ツールに注入することによって生成されます。.
自動射出成形機により一貫したパターン寸法が保証されます, 密度, そして表面仕上げ. 次に、パターンが中央のランナーまたはスプルー上に組み立てられます。, 木を形成する.
木をセラミックスラリーに繰り返し浸し、スタッコでコーティングしてセラミックシェルを構築します。.
これは多くの場合、次を使用して行われます ロボットシェルビルディング システム, 一貫したコーティングの厚さと乾燥を保証します.
の シリカゾル法 滑らかな表面を生み出すため、ステンレス鋼の鋳造によく使用されます。, 優れた寸法安定性を備えた強力なシェル.
脱線, シェル焼結, そして溶ける
シェルが十分な厚さに達したら, 加熱してワックスを溶かします (脱線) セラミックを強化するために高温で焼結します。.
焼結シェルはすぐに注ぐことができる中空の型です。.
溶解は次の方法で行われます。 誘導炉, 空気中でも真空下でも, 合金と品質要件に応じて.
注ぐ前に分光分析によって化学的性質が確認されます. 溶融金属を予熱したシェルに流し込みます, 鋳造物は制御された条件下で固化します。.
鋳造後の仕上げ
固化後, セラミックシェルは壊れています, そして鋳物は木から切り出されます. ゲートとライザーは研削または切断によって除去されます.
その後、鋳造品は次の作業を経ます。:
- ショットブラスト: 残留セラミックスや表面スケールの除去に.
- 研削と仕上げ: ゲート スタブを削除してサーフェスをブレンドするには.
- ソリューションアニーリング: 耐食性を回復し、特性を最適化する.
- 不動態化: 遊離鉄を除去し、不動態酸化層を強化します。.
- CNCねじ切り加工: NPT用, BSP, またはメートルねじ端.
- ソケットまたは突合せ溶接端の準備: ASME B16.9 または B16.11 要件を満たすため.
- 検査とテスト: 寸法, ビジュアル, NDT, そして圧力試験.
各ステップは文書化され、追跡可能です, 完成した T シャツが顧客の仕様を満たしていることを確認する.
4. ステンレスティー vs. 鍛造および加工されたティー
インベストメントキャスト, 偽造, および加工されたステンレス鋼ティーはすべて、三方配管接続の作成に使用できます。,
しかし、製造ルートにより、さまざまな形状の組み合わせが生成されます。, 冶金構造, 加工要件, 生産経済学, カスタマイズ機能.
したがって、選択は実際の圧力クラスに基づいて行う必要があります。, 材料グレード, ジオメトリ, 生産量, 1 つの製造プロセスが普遍的に優れていると仮定するのではなく、適用可能な配管要件を考慮する必要があります。.
| コア特性 | インベストメント鋳造ステンレス鋼ティー | 鍛造ステンレススチールティー | 加工されたステンレス鋼ティー |
| 製造原理 | 溶けたステンレス鋼が精密なセラミック型の中で凝固します。 | 加熱された鍛造ビレットは、制御された鍛造力の下で塑性変形します。 | パイプ, 皿, または鍛造部品が切断される, フィットした, そして溶接された |
| 複雑な形状 | 素晴らしい | 良い, しかし、形状は鍛造の練習によって制限されます | 高い, ただし、複雑な形状では複数の部品が必要になる場合があります |
| 一体構造 | はい | はい | 一般的には組み立てと溶接が行われます |
| 内部通路の形状 | 適切なインベストメント鋳造設計に最適 | 比較的従来の通路に適しています | 非常に柔軟です, しかし製造にはさらに複雑な要素が含まれています |
| 材料構造 | 鋳造微細構造, 固化と熱処理により制御 | 鍛錬された, 加工構造 | 鍛錬/加工材料と溶接ゾーン |
| カスタマイズ | 標準外の寸法や分岐構成に最適 | 良い, しかし、工具と鍛造の制約は複雑になるにつれて増加します | 特殊な構成または非常に大規模な構成に最適 |
| 加工要件 | 適度; 接続面とシール面は通常機械加工されています | 多くの場合中程度から高度 | 製造に応じて中程度から高程度 |
溶接 |
基本的なティー本体に構造溶接は必要ありません | 鍛造ボディには構造溶接が不要 | 複数の溶接が必要な場合があります |
| 工具の要件 | パターン/ツールが必要 | 鍛造金型が必要な場合があります | 専用ツールの要件が軽減される |
| 複雑な中小型部品 | 非常に適しています | 適切な | 経済性が低くなる可能性がある |
| 大型スペシャルティー | プロセス依存 | プロセス依存 | 多くの場合実用的 |
| リピート生産 | ツールが確立されれば素晴らしい | 素晴らしい | 良い |
| 製造上の主な利点 | ニアネットシェイプの複雑な統合ジオメトリ | 鍛え抜かれた機械構造と確立された鍛造ルート | 比較的少ない初期工具による柔軟な製造 |
| 主な制限事項 | 鋳物の健全性と凝固の厳密な管理が必要 | 複雑な形状では柔軟性が低下する | 溶接品質, ねじれ, 残留応力と制御が必要 |
5. 産業用途 & 実際のケーススタディ
カスタムのステンレス鋼ティーは、幅広い業界や用途で使用されています.

化学および石油化学: 酸用配管システム, 溶剤, 反応性化学物質と. CF8M および二相合金が一般的.
石油とガス: オフショアプラットフォーム, 製油所, とパイプライン. デュプレックスおよびスーパーデュプレックス ティーは海水および高塩化物サービスに使用されます.
発電: スチーム, 冷却水, および排煙脱硫システム. CF8Mおよび高合金ステンレス鋼を使用.
製薬およびバイオテクノロジー: クリーンスチーム, 精製水, およびプロセス配管. CF3Mと電解研磨ティーが共通.
食べ物と飲み物: 乳製品用プロセス配管, 醸造, そして食品加工. CF8Mを採用し衛生的な設計を採用.
海洋: 海水配管, バラストシステム, そしてデッキ排水. デュプレックスおよびスーパーデュプレックス T シャツが推奨されます.
水処理: 淡水化, 廃水, および化学薬品投与システム. CF8Mおよび二相合金を使用.
6. カスタムステンレススチール T シャツのメーカーとして DEZE をお選びください
このテクノロジー 複雑なパイプ継手や産業用コンポーネント向けに、統合されたカスタムステンレス鋼鋳造および CNC 加工ソリューションを提供します.
最初のエンジニアリングレビューと材料の選択からインベストメント鋳造まで, 熱処理, CNC加工, 表面仕上げ, そして最終検査, これ 統合されたワークフロー内で主要な製造段階を管理します.
として ISO 9001:2015-認定された メーカー, これ 製造プロセス全体を通して生産トレーサビリティと品質管理を維持します. プロジェクトの要件に応じて検査とテストを手配できます.
お問い合わせはこちら あなたの絵と一緒に, 3Dモデル, 材質仕様, 寸法, または申請要件.
当社のエンジニアリング チームは設計をレビューし、プロジェクトに適したカスタム ステンレス鋼 T 型鋳造ソリューションを開発します。.
7. 結論
カスタムのステンレス鋼ティーは、耐食性が求められる配管システムの重要なコンポーネントです。, 圧力の完全性, と信頼性が不可欠です.
インベストメント鋳造は、設計の自由度をユニークに組み合わせたものです, 材料の柔軟性, 中量から大量の複雑な T 型に最適な費用対効果.
CF8 および CF8M オーステナイトグレードから二相合金および超二相合金まで, 材料の選択は使用環境に適合する必要があります.
溶体化焼鈍は耐食性を回復し、機械的特性を最適化するために不可欠です.
精密機械加工により、確実な最終準備が可能, スレッド, 寸法は配管システムの要件を満たしています.
適切な製造パートナーを選択することが重要です. エンジニアリングの専門知識を備えた鋳造工場, 社内加工, 熱処理能力, 強力な品質システムにより、すべての T シャツが意図された用途で確実に機能することが保証されます。.
DEZEはそのパートナーとして位置付けられています, カスタムステンレススチールティープロジェクトに必要な技術的な深さと生産能力を提供します.
よくある質問
ステンレス鋼ティーにインベストメント鋳造を使用する理由?
インベストメント鋳造はランを生成できるため、複雑なティー形状に適しています。, 支店, ジャンクション, 一体鋳物による外部構造.
スレッドなどの重要なインターフェイス, 穴, シール面は CNC 加工可能.
ステンレス鋼のティーには熱処理が必要ですか??
多くの鋳造ステンレス鋼グレードは、指定された熱処理条件を必要とするか、指定された熱処理条件から恩恵を受けることができます。.
オーステナイトおよび二相鋳造用, 溶体化処理は一般に、必要な冶金特性と腐食特性を達成するために重要です. 正確なサイクルはグレードによって異なります.
等価ティーとレデューシングティーの違いは何ですか?
等しい T シャツには 3 つの開口部がすべて同じサイズです. 減径ティーの分岐開口部はラン開口部よりも小さい. 径違いティーは、流れの一部のみを迂回させる場合に使用されます。.
インベストメント鋳造ティーは高圧サービスで使用できますか?
はい, 適切に設計されている場合, キャスト, 熱処理, そして検査されました. インベストメント鋳造ティーは、多くの高圧用途の圧力およびリークテスト要件を満たすことができます.
極度の圧力用, 鍛造ティーが好まれるかもしれない.
ステンレス鋼ティーにはどのような端処理が可能ですか?
一般的な端部の準備にはねじ山が含まれます (NPT, BSP), ソケット溶接, バット溶接, フランジ付き. 選択は配管システムに依存します, プレッシャー, および組み立て要件.

