

要求の厳しい機械システムにおいて, プーリーは単なる溝付きホイール以上のものです.
ロープやケーブルの動きを継続的に管理する必要がある耐荷重伝達コンポーネントです。, 半径方向の力, 衝撃負荷, 摩擦, 繰り返しの周期的ストレス.
クレーンで滑車が作動するとき, 鉱山機械, 船舶用機械, 重量物運搬システム, またはその他の厳しいサービス環境, 材料と製造プロセスの品質は機器の信頼性に直接影響します.
ここが カスタム鋳鋼プーリー エンジニアリング上の決定的な利点を提供する.
この記事では、カスタム鋳鋼プーリー製造の背後にある技術的考慮事項について説明します。, 鋼種から精密鋳造から機械加工まで, 熱処理, 検査, アプリケーション, そしてサプライヤーの選択.
1. 鋳鋼プーリーとは?
あ 鋳鋼プーリー 鋼を型に鋳造し、その後重要な表面を必要な寸法に機械加工することによって製造される回転機械部品です。.
リフティングおよびロープハンドリングシステムにおいて, 一般的には とも呼ばれます シーブ.
その主な機能はガイドすることです, リダイレクト, または、ハブとシャフトまたはベアリングアセンブリを通じて関連する機械的負荷を伝達しながら、ワイヤーロープまたは同様の柔軟な要素をサポートします。.
単なる車輪とは違い、, プーリーは慎重に設計された機能的な幾何学形状を備えています. の ロープの溝 ロープが滑車上にどのように置かれるかを制御します, ハブとボアが荷重を支持シャフトまたはベアリング配列に伝達する間、.
フランジはロープを溝内に保持するのに役立ち、コンポーネントの全体的な構造剛性に貢献します。.
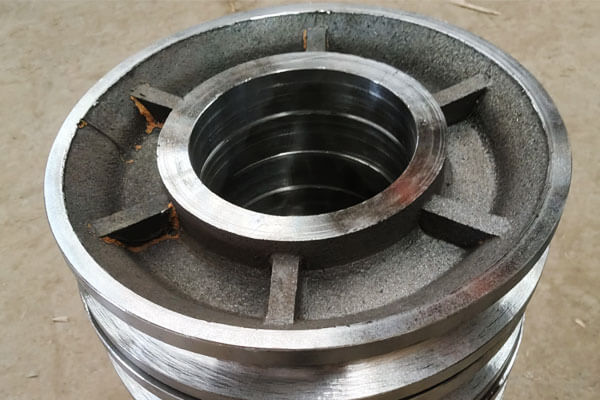
鋳鋼プーリーの主な構成部品
| 成分 | 関数 | 製造に関する主な考慮事項 |
| シーブ/リム | ロープをサポートし、ガイドします | 溝プロファイル, 壁の厚さ, 耐摩耗性 |
| ロープ溝 | ロープを受け取り、ガイドします。 | 半径, 深さ, プロファイル精度, 表面状態 |
| フランジ | ロープを滑車に保持するのに役立ちます | 身長, 厚さ, 同心 |
ハブ |
プーリーをシャフトまたはベアリングに接続します | 寸法精度, 構造強度 |
| ボア | シャフト対応, ブッシング, またはベアリングの配置 | 直径, 真円度, 同心 |
| キー溝 | 該当する場合はトルクを伝達します | 位置・寸法精度 |
| 取り付けの特徴 | 周囲の機器とのインターフェース | 位置, 平坦さ, アライメント |
精密鋳鋼プーリー用, これらの機能はすべて同じ製造精度を必要とするわけではありません.
鋳造プロセスでは、ほとんどの構造形状を確立できます。, ボアにはCNCマシニングを採用, ベアリングサーフェス, 溝, キー溝, 端面, およびその他の重要なインターフェイス.
2. カスタムプーリー用の一般的な鋳鋼グレード
鋳鋼プーリーの材質は使用荷重に基づいて選択する必要があります。, 衝撃条件, 着用要件, 動作温度, 腐食にさらされる, および必要な耐用年数.
従来の炭素鋳鋼に加えて, カスタマイズされたプーリー設計には低合金鋼が使用される場合があります, 高マンガン耐摩耗鋼, 動作環境で追加のパフォーマンスが必要な場合は、耐食性ステンレス鋼を使用します。.
| 材料 / 学年 | 合金家 | 主要なパフォーマンス属性 | 一般的なプーリーの用途 |
| ASTM A216 グラム. WCB | 炭素鋳鋼 | 良い強さ, 優れたキャスティブ可能性, 良好な機械加工性, 費用対効果の高い | 汎用プーリ, 産業用マテリアルハンドリング, ライト- 中負荷リフトシステムまで |
| ASTM A216 グラム. WCC | 炭素鋳鋼 | WCBより規定強度が高い, 良好な靭性と鋳造性 | 頑丈な工業用プーリー, クレーン部品, 要求の厳しいマテリアルハンドリングシステム |
| 低合金鋳鋼, cr-mo / ニッケルクロムモリブデン | 低合金鋳鋼 | より高い強度, 焼入性の向上, 良好な靭性, 熱処理後の疲労性能の向上 | 頑丈なクレーンシーブ, 建設用ホイスト, 鉱山機械, 高負荷プーリー |
| ASTM A148 高強度グレード | 高張力鋳鋼 | 高い引張強度と降伏強度, 熱処理に適しています, 強力な耐荷重能力 | 主シーブ, 重量物運搬装置, 大型工業用プーリー, 高負荷機械 |
ASTM A352 LCB / LCC |
低温鋳鋼 | 低温での衝撃靱性の向上, 冷間使用条件に適しています | 屋外クレーン, 寒冷地鉱山機械, 海洋および海洋の吊り上げシステム |
| オーステナイト系ステンレス鋳鋼, CF8 / CF8M | ステンレス鋳鋼 | 優れた耐食性, 良好な靭性, グレード固有の制限がある塩化物含有環境に適しています | マリンプーリー, 腐食性物質処理システム, 化学および食品加工装置 |
| Hadfield Steel, ASTM A128 グラム. B | 高マンガンオーステナイト鋼 | 優れた衝撃靱性と研磨作業下での強力な加工硬化反応 | マイニング機器, 研磨材の取り扱い, 高衝撃プーリーおよびシーブ用途 |
| ボロン合金鋳鋼 | ボロン合金鋼 | 高い焼入性, 熱処理後の強い耐摩耗性, 要求の厳しい繰り返し荷重に適しています | 中くらい- 強力プーリーへ, 摩耗性の高い資材運搬装置 |
3. カスタム鋳鋼プーリーの製造プロセス
カスタム鋳鋼プーリーの製造プロセスは、パターンの精度が維持されるように制御された順序で行われます。.
プーリーは荷重がかかる部品なので、, 鋳造工場はシーブセクションに特に注意を払う必要があります, ハブ, フランジ遷移, 断面の厚さの局所的な変化が凝固や内部鋳造の品質に影響を与える可能性があるその他の領域.
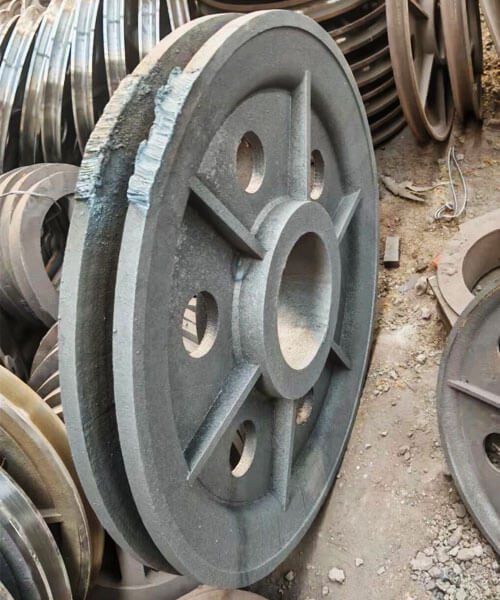
パターンメイキング
パターン作成はプーリーキャビティの基本形状を決定するため、鋳造精度に直接影響します。.
パターンは層を再現する必要があります, ハブ, フランジ, 適切な収縮代と加工代を組み入れながら、その他の鋳造フィーチャーを実現します。.
のために インベストメント鋳造, ワックスパターンは通常、精密な金型にワックスを注入することによって作成されます。.
ワックス パターンは最終的なプーリーの形状を厳密に表現し、その後セラミック シェルの作成に使用されます。.
砂型鋳造用, パターンは通常樹脂で作られています, 木材, 金属, または他の適切な材料で、金型キャビティを形成するために使用されます。.
プーリーの設計による, パターンには抜き勾配とパーティングの配置を組み込んで、金型を確実に除去できるようにすることもできます。.
カスタムプーリー製作用, パターン設計では、鋳造表面と最終機械加工が必要な表面を明確に区別する必要があります。.
過剰な加工代は材料の除去とコストの増加につながります, 一方、許容値が不十分であると、指定された最終寸法を達成することが困難になる可能性があります。.
金型と中子の作成
金型は鋳鋼プーリーの外形を定義します。, 一方、コアは内部の空洞や通路をパターンによって直接形成できない場合に使用されます。.
で 砂型鋳物, 選択された砂とバインダーのシステムがパターンの周囲に圧縮され、金型キャビティが作成されます。.
コアは、中央ボアまたは他の内部フィーチャーを生成するために配置される場合があります。.
コアの強さ, 寸法精度, 透過性, 注入中の変位はボアの位置合わせや肉厚に影響を与える可能性があるため、位置決めは特に重要です。.
で インベストメント鋳造, ワックスパターンを耐火セラミックスラリーとスタッコで繰り返しコーティングして、多層シェルを構築します。.
十分なシェル強度が得られた後, ワックスを取り除き、セラミックの型を焼成します。.
モールドまたはシェルは、溶鋼に耐える十分な強度を提供すると同時に、適切な透過性と熱挙動を提供する必要があります。.
精密プーリー鋳物用, 金型の欠陥が鋳造表面に直接転写されたり、重要な形状の寸法精度が変化したりする可能性があります。.
鋼の溶解と化学物質の管理
選択された鋳鋼は、指定された合金の要件に従って溶解されます。.
合金に応じて誘導溶解または電気アーク溶解が使用される場合があります, 鋳造設備, および生産要件.
注ぐ前, 溶融金属は通常、化学分析を使用して検査されます, 多くの場合 分光計, 炭素および合金元素が指定された組成範囲内にあることを確認する.
溶融物の準備も必要となる場合があります:
- スラグ除去
- 脱酸化
- 温度調整
- 包含管理
- 熱の識別とトレーサビリティ
鋼グレードがその後の熱処理への反応を決定し、強度に影響を与えるため、カスタムプーリーの場合、化学的管理が特に重要です。, 靭性, 摩耗挙動, と低温性能.
ゲーティング, 給餌, そして注ぐ
ゲートおよび供給システムは、溶鋼がプーリーのキャビティにスムーズに充填され、凝固収縮が効果的に補償されるように設計する必要があります。.
プーリーの形状には、ハブやハブからシーブへの移行部の周囲に比較的重いセクションが含まれる場合があります。.
これらの領域は、薄いセクションよりも長く液体のままである可能性があるため、適切な供給が必要です.
ゲートおよびライザー システムは、制御するように設計されています。:
メタルフロー → 充填順序 → 熱バランス → 方向性凝固 → 収縮補償
注ぐ途中, 温度と注入速度は、合金と金型システムに対して確立されたプロセス ウィンドウ内で制御する必要があります。.
金属温度が低すぎると、充填が不完全になったり、コールドシャットが発生したりする可能性があります。, 一方、不適切な流れ条件では乱流が増加し、酸化物や介在物に関連した欠陥が発生する可能性があります。.
必要に応じて, 鋳造シミュレーションを使用して、製造前に充填と凝固を評価し、潜在的なホットスポットや供給の問題を特定できます。.
固化と冷却
空洞が埋まったら, 溶けた鋼が凝固し始める.
鋼は冷却中に体積収縮を起こすため、この段階は非常に重要です。, 凝固の制御が不十分だと引け巣が発生する可能性があります, 内部気孔率, ホットクラッキング, および残留応力.
一般に目的は、制御された、できれば方向性のある凝固パターンを促進することです。, 他の場所で十分な金属が固化するまで、重い部分は供給可能のままです.
鋳造設計による, 鋳造工場が使用する可能性がある:
- ライザー
- 寒気
- 金型温度の制御
- 最適化されたセクショントランジション
- 具体的な注入条件
冷却挙動は、結果として得られる微細構造と機械的特性にも影響を与えます。.
過度に激しいまたは不均一な熱勾配は、歪みや残留応力の原因となる可能性があります, 特に大型または幾何学的に複雑なプーリーの場合.
シェイクアウトとキャスティングのクリーニング
鋳物が十分に冷えた後, 型またはセラミックシェルが取り外される.
砂型鋳物用, この操作は一般に次のように呼ばれます シェイクアウト, この間に硬化した砂型と中子が鋳物から破壊されます。.
インベストメント鋳造用, セラミックシェルを機械的に除去するか、その他の方法で加工して鋼鋳物を露出させます。.
その後、鋳物をゲートおよびライザー システムから分離します。. 一般的な清掃作業には次のようなものがあります。:
- ゲートとライザーの切断
- 研削
- ショットブラスト
- 付着した金型材料の除去
- 機能しない表面凹凸の局所ドレッシング
この段階の目的は、母材の不必要な除去を回避しながら、熱処理や検査に適したきれいな鋳物を得ることができることです。.
4. 鋳鋼プーリーの精密加工
精度 CNC加工 鋳鋼プーリーをニアネットシェイプ鋳物から完成した機能部品に変換します.
ロープの溝, ボア, キー溝, ハブ, 寸法精度と位置関係はロープのトラッキングに直接影響するため、取り付け面は主要な機械加工フィーチャーとなります。, 回転, 負荷分散, そして組み立て.
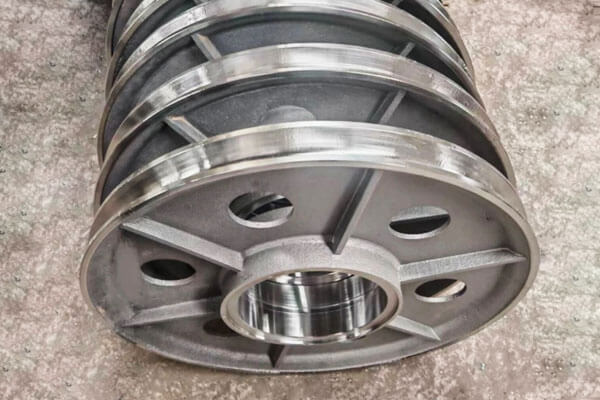
ロープ溝加工
ロープの溝はプーリーの最も重要な機能面の 1 つです。. その半径, 深さ, 幅, プロファイルはロープの種類と直径に一致する必要があります.
溝が小さすぎるとロープが過度に拘束される可能性があります, 一方、溝が大きすぎたり、不適切な形状であると、サポートが不十分になり、ロープの変形や摩耗が増加する可能性があります。.
ワイヤーローププーリー用, したがって、溝の半径は通常、単に公称ロープ半径に一致させるのではなく、適切なロープの設置を提供するように設計されています。.
溝は通常、フォームまたはプロファイルツールを使用して CNC 旋盤で加工されます。.
荒加工と仕上げ旋削後, より細かく、より均一な表面が必要な場合は、研削または研磨が適用される場合があります。.
穴加工
ボアはシャフトとのインターフェースを提供します, ベアリング, またはブッシュ, したがって、その直径, 真円度, 同心度は慎重に制御する必要があります.
ボアは通常ボーリングによって作成されます, リーミング, または精密研削.
必要なフィット感と用途に応じて, 寸法公差は 100 分の 1 ミリメートル単位で指定できます。, たとえば、一部の精密用途では約 ±0.02 ~ ±0.05 mm.
実際の公差はシャフトとベアリングの嵌合によって決定される必要があります。, プーリーのサイズ, および適用可能な技術仕様.
最も重要なこと, ボアはロープ溝およびシーブ外表面と必要な位置関係を維持する必要があります。.
キー溝・スプライン加工
プーリーがキー付きシャフトに直接取り付けられている場合, キー溝の幅, 深さ, 角度位置は正確に加工されなければなりません.
プーリーの溝との位置合わせは、正しく組み立てて荷重を伝達するために重要です。.
より大きなトルク容量またはより正確な回転係合を必要とする用途向け, スプライン接続を使用することもできます.
いずれの場合も, 過度のバックラッシを防ぐために加工精度が必要です, 局所的な応力集中, または組み立て干渉.
ハブ, 顔, およびフランジ加工
ハブと端面の回転が必要な場合があります, フライス加工, 必要な寸法と表面状態を得るために研削することもできます.
一貫した組み立てを保証するには、取り付け面が十分に平坦で、適切に位置合わせされている必要があります。.
過度の変化はロープの保持力や溝と周囲の構造との関係に影響を与える可能性があるため、フランジの形状も制御する必要があります。.
同心度と振れ
ロープの溝に対する穴の同心度は、回転プーリーにとって特に重要です。.
過度の偏心または半径方向の振れにより、ロープの動きが不均一になる可能性があります, 振動, 不均一な荷重, 追加のベアリング応力.
通常、振れはダイヤルインジケーターを使用して確認されます。, 精密ゲージ, または三次元測定器.
重要なコンポーネントの場合, 該当する ティル (合計インジケーターの読み取り値) 要件は一般的な値を使用するのではなく、設計図面上で定義する必要があります。.
ダイナミックバランシング
高速回転プーリーでは、加工後に動的バランス調整が必要になる場合があります.
アンバランスにより遠心力が発生し、回転速度とともに増加し、振動やベアリング負荷の原因となる可能性があります。.
専用のバランシングマシンでバランシングを行います。. 修正方法にもよりますが, 必要なバランス状態を達成するために、少量の材料を除去したり、バランスウェイトを追加したりすることができます。.
低速用, 重荷重の滑車, バランス要件は、高速回転プーリーの場合よりも厳しくない場合があります。.
5. 鋳鋼プーリーの表面仕上げと熱処理
熱処理は鋳鋼の機械的状態を決定します, 表面仕上げは、機能面と露出面の必要な状態を確立します。.
両方を意図した負荷と合わせて考慮する必要があります, 着る, ロープタイプ, 動作環境, そしてサービス生活.
熱処理
熱処理サイクルは鋳鋼のグレードと必要な機械的特性に応じて選択されます. 一般的な治療法には次のものがあります。:
| 熱処理 | 主な目的 |
| 正規化 | 鋳造微細構造を改良し、より均一な機械的条件を確立します。 |
| アニーリング | 硬度を低下させます, 被削性を改善する, そして内部のストレスを和らげます |
| 焼き入れと焼き戻し | 硬度を制御して、より高い強度と靭性を実現 |
| ストレス緩和 | 鋳造時の残留応力を軽減, 溶接, または機械加工 |
| 表面硬化 | ロープの溝などの選択した表面の耐摩耗性を向上させます。 |
耐荷重プーリ用, より高い機械的性能が必要な場合は、適切な炭素および低合金鋳鋼に焼き入れおよび焼き戻しを選択できます。.
焼き戻し温度は、鋼種と硬度と靱性の必要なバランスに応じて設定する必要があります。.
溝の表面硬化
ロープの接触により著しい磨耗が生じる場所, 局所的な表面硬化が考えられる.
素材やデザインにもよりますが、, 高周波焼き入れなどの方法, 火炎硬化, または窒化が適用される可能性があります.
過剰な表面硬度または不適切な硬化深さにより靭性が低下したり、望ましくない残留応力が発生したりする可能性があるため、処理は選択的に適用する必要があります。.
したがって、溝の材質条件は、ロープの材質や実際の接触条件と合わせて考慮する必要があります。.
溝面仕上げ
表面仕上げはプーリーの溝とロープの間の相互作用に直接影響します。.
表面が粗いと局所的な摩耗が増加し、ロープの摩耗が加速する可能性があります, 適切に仕上げられた溝がよりスムーズな接触を実現します。.
機械加工されたプーリー溝の一般的なターゲットは次のとおりです。 RA1.6-3.2μm, ただし、ロープの種類に応じて必要な値を指定する必要があります, 動作速度, 読み込み中, 潤滑, とデザインスタンダード.
表面仕上げは溝の形状とは独立して考慮すべきではありません.
滑らかではあっても溝の輪郭が正しくないと、ロープが過度に摩耗する可能性があります, 一方、制御された表面テクスチャを備えた正しいプロファイルにより、より安定した接触状態が提供されます。.
コーティングと腐食保護
屋外または湿気の多い腐食環境で使用される鋳鋼製プーリーには、保護コーティングが必要な場合があります。. 一般的なオプションには以下が含まれます:
- エポキシコーティング
- ポリウレタンコーティング
- ジンクリッチプライマー
- その他の工業用防食システム
海上またはオフショアサービス向け, 環境暴露およびコーティングの仕様に従って、より積極的な腐食保護システムを指定することもできます。.
ロープと接触する溝は、多くの場合、非接触面とは異なる方法で処理されます。. コーティングの厚さは、溝の寸法を変えたり、ロープの設置を妨げたりしてはなりません.
寸法精度が重要な用途, したがって、溝はコーティングされないままになるか、慎重に管理された処理を受ける可能性があります。.
ロープの互換性
表面仕上げと溝の形状は、最終的にはロープの仕様と合わせて考慮する必要があります. ワイヤーロープと合成ロープは必ずしも同一の溝設計を必要とするわけではありません.
ワイヤーロープ用, 溝は過度の挟み込みや変形を避けながら、適切なサポートを提供する必要があります。.
合成ロープは、曲げ剛性が低く、接触挙動が異なるため、異なる溝形状と表面特性が必要になる場合があります。.
したがって, プーリーのメーカーはロープの直径を確認する必要があります, 工事, 材料, 運転負荷, 溝加工や表面処理を仕上げる前の使用条件と使用条件.
これにより、完成した鋳鋼製プーリーが、独立した回転コンポーネントとしてではなく、ロープ処理システムの統合された部品として設計されることが保証されます。.
6. 鋳鋼プーリーの主な品質要件
鋳鋼プーリーの品質要件は安全性によって決まります, 信頼性, そしてサービス生活. 以下は必須です.
材料認証. 化学組成と機械的特性を検証し、文書化する必要がある. 分析証明書と機械的試験報告書は各生産ロットに添付する必要があります.
内部健全性. 鋳物には収縮気孔などの有害な欠陥があってはなりません, ガス気孔率, 内包物, そしてひび割れ. 内部品質を確認するために非破壊検査が使用されます.
寸法精度. 溝プロファイル, ボアサイズ, 同心, なくなる, キー溝の寸法は図面の要件を満たす必要があります. 寸法検査報告書を提供する必要がある.
表面品質. 溝とボアの表面には、ロープを損傷したり位置ずれを引き起こす可能性のある欠陥があってはなりません. 表面粗さを測定し、文書化する必要があります.
熱処理の検証. 硬さ試験と, 必要に応じて, 微細構造検査により、熱処理が正しく行われたことを確認します.
負荷テスト. クリティカルなアプリケーション向け, 強度と安全性を確認するために、耐荷重試験または破壊試験が必要になる場合があります。.
7. カスタム鋳鋼プーリーの用途
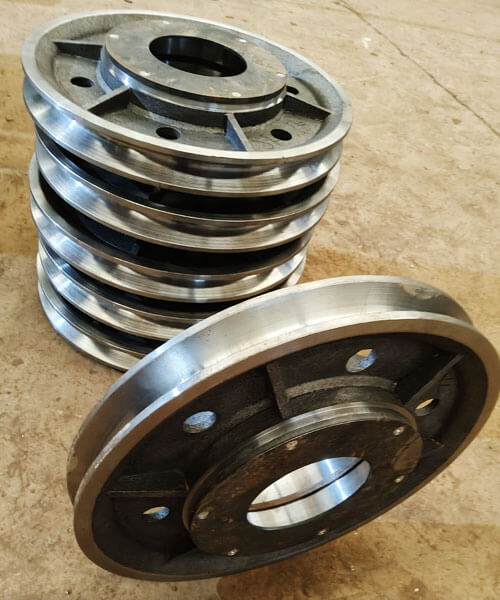
クレーンおよび吊り上げ装置
クレーンは鋳鋼プーリーの最も重要な用途の 1 つです.
巻上システムのシーブは、ワイヤ ロープからシャフトまたはベアリング アセンブリに荷重を繰り返し伝達するため、吊り上げ中に衝撃荷重を受ける可能性があります。, 低下, 加速度, そして停止.
カスタム鋳鋼プーリーが使用されています:
- 天井クレーン
- ガントリークレーン
- 移動式クレーン
- タワークレーン
- 港湾クレーン
- クレーンブロックとフックアセンブリ
- ウインチとリービングシステム
クレーン用途向け, 溝のプロファイル, シーブ直径とロープ直径の関係, ボア, 構造的完全性が昇降システムに適合している必要があります.
マイニング機器
鉱山機械は高負荷のため、機械コンポーネントに特に厳しい条件を課します。, 研磨粉塵, インパクト, 連続運転, 困難なメンテナンス環境.
鋳鋼製のプーリーとシーブは吊り上げ装置に使用できます, ロープハンドリングシステム, コンベア, およびその他の大型機械.
激しい衝撃や摩耗を伴う用途, 材料の選択と表面硬度が特に重要になる可能性があります.
建設機械および資材運搬装置
建設機械には、吊り上げ用のプーリー システムが組み込まれていることがよくあります。, ポジショニング, 緊張する, またはワイヤーロープの向きを変える.
代表的なアプリケーションには次のものがあります。:
- 建設用ホイスト
- マテリアルハンドリングシステム
- ウィンチ
- リフティングアタッチメント
- ケーブルガイドシステム
- 専用ハンドリング機械
カスタム鋳造は、標準プーリーでは必要な寸法や取り付け構成を満たせない場合に特に役立ちます。.
海洋および海洋機器
海洋および海洋環境では機械的負荷と湿度が組み合わされます, 塩水暴露, 腐食, メンテナンスのためのアクセス制限あり.
カスタム鋳鋼プーリーを組み込むことができます。:
- 海上クレーン
- 洋上吊り上げ装置
- 船上ウインチ
- 係留システム
- 甲板機械
- ケーブルおよびロープ処理装置
これらのアプリケーション向け, 実際の海洋環境に応じて材料と防食システムを選択する必要があります.
耐食性が主な要件である場合は、ステンレス鋳鋼を検討できます。.
石油およびガス機器
石油およびガス機器では、プーリーやシーブに高負荷がかかる可能性があります, 振動, 腐食性雰囲気, 継続的な動作サイクル.
カスタム鋳鋼コンポーネントを吊り上げに使用可能, 巻き上げる, および特殊なマテリアルハンドリング装置.
アプリケーションが安全性を重視する場合, 材質の仕様, NDT要件, 熱処理, トレーサビリティは事前に定義する必要があります.
産業機械
カスタムプーリーは産業機器にも使用されています。:
- ケーブルルーティング
- テンションシステム
- ホイスト
- コンベヤシステム
- 専用伝送装置
- 自動ハンドリング機械
カスタム設計の主な利点は、機器に標準プーリーを強制的に適合させるのではなく、完全な機器インターフェースに合わせてプーリーを開発できることです。.
8. 精密鋳鋼プーリーの主な利点
精密鋳鋼プーリーには、代替品に比べていくつかの利点があります.
- 高い強度と靭性: 鋳鋼は重い荷重に耐えることができます, インパクト, 鋳鉄やアルミニウムよりも疲労に優れています。.
- 設計の柔軟性: 鋳造により複雑な形状も可能, 統合機能, 最適化された材料配分.
- ネットの形状: 鋳造は、板や棒からの製造と比較して、加工時間と材料の無駄を削減します。.
- 溶接性: 鋼鋳物は溶接と修理が可能, 鋳鉄とは異なります.
- スケーラビリティ: 鋳造は小規模生産でも大規模生産でも経済的です, 製造が難しい非常に大きなプーリーの場合も.
- 一貫した品質: 制御された鋳造プロセスにより、再現可能な特性と寸法が生成されます.
- カスタマイズ: 合金, 熱処理, 用途に合わせた加工が可能.
- 費用対効果: 多くのアプリケーションの場合, 鋳鋼製プーリーは、性能と総コストの最良の組み合わせを提供します。.
9. 鋳鋼プーリー vs 鋳鉄プーリー
鋳鋼プーリーと鋳鉄プーリーはどちらも鋳造によって製造できます, しかし、それらの機械的な動作は, 耐衝撃性, 耐荷重, 一般的な使用条件は大きく異なります.
| コア特性 | 鋳鋼プーリー | 鋳鉄プーリー |
| 強さ | 高い引張強度と降伏強度; 負荷の高いコンポーネントに適しています | 一般的に低い, 特にねずみ鋳鉄の場合 |
| 靭性 | 高い靭性と衝撃荷重に対する優れた耐性 | 靭性が低い; ねずみ鉄は比較的脆い |
| 耐衝撃性 | 繰り返しの負荷や突然の負荷に優れています | 重大な衝撃条件下では制限される |
| 延性 | 破断前の大幅な塑性変形能力 | ねずみ鋳鉄としては低い; グレードに大きく依存する |
| 疲労性能 | 一般に、周期的および動的荷重に適しています。 | より制限された, 特に応力集中が存在する場所では |
| 耐摩耗性 | 合金の選択と熱処理により改善可能 | 一部の鋳鉄材種では良好, 特に安定した滑りや摩耗条件下では |
被削性 |
良い, ただし、より硬い合金には制御された CNC 加工が必要な場合があります | 全体的に優れています, 特にねずみ鋳鉄の場合 |
| キャスティング能力 | 複合体に適しています, 統合された耐荷重形状 | 鋳造性に優れ、複雑な形状にも対応可能 |
| 熱処理 | 正規化できる, 焼きなましされた, クエンチと和らげられた, またはグレードに応じて表面硬化 | 熱処理のオプションは鉄のグレードに大きく依存し、一般にねずみ鉄の場合はより制限されます。 |
| 強力なサービス | クレーンに最適, マイニング, ホイスト, 過酷な用途に使用される機械 | より軽いまたはより安定した荷重条件に適しています |
| 破壊挙動 | 破損する前の過負荷や衝撃に対する耐性が向上 | 過度の衝撃を受けると脆性破壊が起こりやすくなる |
| 材料費 | 一般的に高い | 一般的に低い |
| 最高のコアアドバンテージ | 強さ, 靭性, 厳しい負荷の下でも高い信頼性を実現 | コスト効率, キャスト性, と機械加工性 |
10. カスタム鋳鋼プーリーメーカーとして DEZE を選ぶ理由?
このテクノロジー 提供します カスタム鋳鋼プーリーの製造 精密鋳造からCNC加工、最終検査まで, 統合された製造ワークフロー内で完全なコンポーネントを開発および生産できるようにします。.
当社の製造アプローチは、エンジニアリングのレビューと材料の選択から始まります, 続いてパターン開発, 金型製作, 制御された鋼の溶解と注入, 凝固, 熱処理, 精密加工, そして品質検査.
使用荷重に応じて異なる鋳鋼材料システムを選択可能, 衝撃条件, 温度, 着る, および腐食にさらされる.
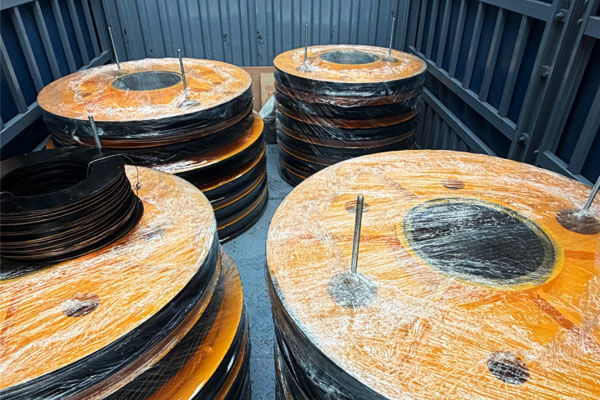
必要な場合, 製造プロセスには硬度検証と適切な NDT を組み込むことができます。, PTも含めて, 山, ユタ州, またはRT, コンポーネント仕様によると.
目的は単に生の鋳物を供給することではありません. 材料特性を制御した完成したカスタムプーリーを提供することです, 正確な機能幾何学, 一貫した加工, 追跡可能な品質文書.
11. 結論
カスタム鋳鋼プーリーは、耐荷重が必要な用途向けに設計されたコンポーネントです。, 耐衝撃性, パフォーマンスを着用します, 寸法精度, 長期信頼性が重要.
それらの性能は、材料の組み合わせの品質によって決まります。, 鋳造, 熱処理, 機械加工, および検査.
精密鋳造により、不必要な機械加工を削減しながら、統合されたシーブとハブ構造を備えた複雑なプーリー形状を製造するための効率的なルートが提供されます。.
その後の CNC 機械加工により、ロープの溝の重要な寸法が確立されます。, ボア, キー溝, ハブ, および取り付け面.
熱処理により、必要な強度のバランスが得られます。, 硬度, そして靭性, 検査により鋳造の完全性と寸法精度が確認されます.
クレーン用, マイニング, 工事, 海洋, オフショア, 石油とガス, および産業機械用途, ロープの仕様に従って正しいプーリーを選択する必要があります, 積載状態, 動作環境, および適用される技術要件.
適切に設計された鋳鋼製プーリーは、単なる溝のあるホイールではありません。; これは耐荷重コンポーネントであり、その形状と材料の状態が完全なロープ処理システムの信頼性に直接影響します。.
よくある質問
鋳鋼プーリーと鋳鉄プーリーの違いは何ですか?
鋳鋼は強度と靭性が高く、溶接可能です。.
鋳鉄は安価で機械加工が容易ですが、脆くて溶接が困難です。.
プーリーの溝形状とは何ですか?
溝のプロファイルは、ロープまたはケーブルを取り付けるチャネルの形状です。.
適切に固定するには、ロープの直径と構造が一致している必要があります。, 摩耗を最小限に抑える, そして脱線を防ぐ.
鋳鋼プーリーに熱処理が重要な理由?
熱処理で強度をコントロール, 硬度, 靭性, および残留応力. プーリーが早期故障することなく使用荷重に耐えられるようにします。.
プーリーの品質はどのように検証されるか?
品質は材料認証によって検証されます, 寸法検査, 非破壊検査 (染料浸透剤, 磁性粒子, 超音波, レントゲン写真), 硬さ試験, 必要に応じて負荷テストを行います.
鋳鋼製プーリーは修理できますか?
はい. 鋼鋳物は溶接と修理が可能, 鋳鉄とは異なります. 修理は資格のある溶接工が承認された手順に従って行う必要があります。.
プーリー溝に必要な表面仕上げは何ですか?
必要な仕上げはロープの種類によって異なります, 動作条件, および設計仕様.
周囲に機械加工された溝 RA1.6-3.2μm 一部のアプリケーションには適切かもしれません, しかし、すべてのプーリーに共通の粗さ値はありません。.
プーリーにとって同心度が重要な理由?
穴とロープ溝は適切な位置関係を保つ必要があります. 過度の偏心や振れは回転ムラの原因となります, 不安定なロープの動き, 振動, 不均一な荷重.

