

ネジのなめほどイライラする機械的な問題はほとんどありません。. 多くの場合、修理中という最悪の瞬間に発生します。, 集会, または数分かかるはずの分解作業.
ドライバーが無駄に回転する, 頭が噛み砕かれている, そしてファスナーは動かない.
その後に続くのは、多くの場合、即席の解決策のカスケードです。, 中にはワークピースを損傷するものもあります, 周囲のコンポーネント, またはツールを持っている人.
このガイドでは、なめたネジの取り外しの背後にある実際的な仕組みについて説明します, 最初の検査から高度な抽出方法まで.
1. なめねじとは?
あ なめたネジ ドライブ機能、つまりスロットを備えたファスナーです。, クロス, 16進数, またはその他の凹部 - 駆動ツールが回転させるのに十分なトルクを伝達できないほど損傷している.
ストリップはヘッドに影響を与える可能性があります (ドライブの凹み), 糸, または両方. 一般的な使用法では, 「ネジが潰れた」とは、通常、ドライブの凹部が損傷していることを指します。, 一方、「ネジ山が潰れた」とは、穴またはネジ自体の損傷したネジ山を指します。.

2. ネジを取り外す前にネジを評価する
追加のトルクを加える前に, まずネジを評価します, ワークピース, そして失敗の考えられる原因.
正しい識別は、さらなる損傷を防ぐのに役立ち、単純なドライバー手法が適切か、より積極的な抽出方法が適切かを判断します。.
| 評価点 | 確認すべきこと | なぜそれが重要なのか |
| ドライブの種類 | フィリップス, ポジドライブ, スロット付き, 16進数, トルクス, ロバートソン, またはセキュリティドライブ | 間違ったドライバーを使用すると、急激なカムアウトやさらなる剥離が発生する可能性があります |
| リセス状態 | やや丸みを帯びた, 部分的に破損した, ひどく損傷した, あるいは完全に破壊された | 元のドライブが使用可能なトルクをまだ伝達できるかどうかを判断します |
| 頭の位置 | はみ出している, フラッシュ, または凹んだ | ペンチかどうかに影響します, エクストラクター, またはドリルを使用できます |
| アクセスを評価する | 持っている工具でネジに届くか? ドリルの余地はありますか, 抽出器, または回転工具? ネジが狭い場所にありますか? | アクセスが制限されていると、削除方法が制限される場合があります |
ネジ材質 |
ステンレス鋼, 炭素鋼, 真鍮, アルミニウム, または他の合金 | 材質は強度に影響します, 変形, かじりつく, 掘削動作と |
| ワーク材質 | 鋼鉄, アルミニウム, プラスチック, 木材, 複合, 等. | 許容される力を決定します, 熱, および化学物質への曝露 |
| 腐食またはネジロック | さび, 酸化, 白い腐食生成物, または目に見えるロックコンパウンド | 過度のねじ抵抗が問題の原因となっている可能性があることを示します |
| 失敗による影響 | スレッドに対するリスク, シーリングサーフェス, 精密コンポーネント, または高価なアセンブリ | 削除プロセスをどの程度保守的に行うべきかを決定するのに役立ちます |
ドライブと凹みの状態を特定する
まず正確なドライブプロファイルを確認し、適切に一致するビットを選択します. 明るい照明の下でくぼみを調べます; 拡大は小さな留め具に便利です.
凹みがわずかに損傷していても、正しいドライバーを挿入できる場合があります。, 一方、著しく丸みを帯びた凹みの場合は、エクストラクターまたは別の除去方法が必要になる場合があります。.
頭の位置も同様に重要です. あ 突き出た頭 ペンチまたはロッキングプライヤーで掴むことができる場合があります, その間 平面または凹型ヘッド 一般に機械的なアクセスが少なくなります.
ネジとワークの材質を考慮する
ファスナーと接合されるコンポーネントの両方の材質が、抽出方法に影響します。.
ステンレススチールの留め具はかじりやすい可能性があります, 一方、真鍮やアルミニウムなどの柔らかい素材は、過剰なトルクがかかると変形する可能性があります。.
同様に, アルミニウム, プラスチック, 激しい穴あけによって仕上げ面が損傷する可能性があります, 高熱, または不適切な浸透製品.
腐食や焼き付きがないか確認してください
ストリップされたドライブだけが問題であるとは限りません. さび, 電気腐食, 汚染, または、ネジロック用コンパウンドを使用すると、取り外しに必要なトルクが大幅に増加する可能性があります。.
このような状況では, 損傷した凹部に単に力を加えると、ネジ頭がさらに劣化する可能性があります。.
失敗の結果を考える
穴あけや切断に進む前に, 操作が失敗した場合に何が起こるかを考える.
精密アセンブリに取り付けられるネジ, 耐圧機器, 燃料システム, または、高価なコンポーネントの場合は、ファスナー自体よりも周囲の素材への損傷の方がコストがかかる可能性があるため、より制御されたアプローチが必要になる場合があります。.
適切なツールを準備する
基本的な抽出セットアップには、適切なサイズのドライバーが含まれる場合があります, 必要に応じて浸透潤滑剤を使用, ハンマー, ペンチまたはロッキングペンチ, スクリューエクストラクター, 左手用ドリルビット, センターパンチ, そして回転工具.
衝撃を受けるたびに安全メガネを着用する必要があります, 切断, または掘削作業が含まれる.
3. 少し潰れたネジを外す方法
わずかに潰れたネジとは、凹みはほとんどそのまま残っているものの、ドライバーが滑りやすいものです。.
これは解決するのが最も簡単な状況です, そして最も侵襲性の低い方法を最初に試す必要があります.
正しいドライバーを使用してください
最初のステップは、ドライバーがネジと正確に一致していることを確認することです.
プラスネジ用, 正しいプラスサイズを使用してください; 六角ファスナー用, 正確なメートル法または帝国サイズを選択します. ビットは左右に過度に動かずに、くぼみに完全に収まる必要があります。.
あ 着用した, 小さめの, または間違ったビット 接触面積が減少し、さらに剥がれる可能性が高くなります。. 多くの場合、損傷したドライバービットを交換するだけで、信頼性の高い噛み合いを回復できます。.
しっかりとした軸圧を加えます
ドライバーをネジの方向にしっかり押し込みながらゆっくり回してください. 軸方向の圧力を維持することでビットが固定された状態に保たれ、損傷の防止に役立ちます。 カムアウト, 特に凹部がすでに軽微な変形を受けている場合.
使用管理, 突然の動きやぎくしゃくした動きではなく、緩やかなトルク. 目的は、最初のブレイクアウト全体を通してエンゲージメントを維持することです.
輪ゴムで摩擦を改善する
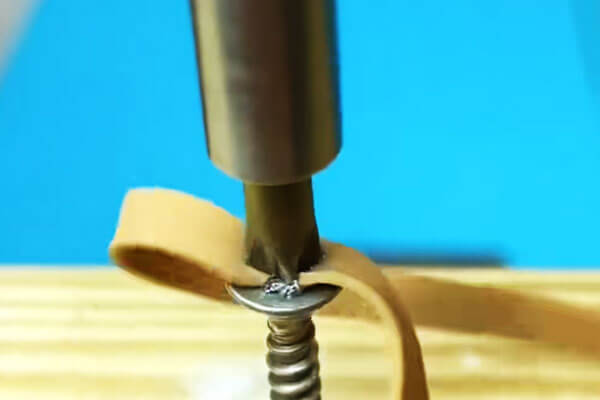
軽度の損傷のある凹部の場合, 幅の広いゴムバンドまたは同様の高摩擦素材をネジの頭に置き、ドライバーを押し込みます。.
この材料はドライバーと損傷した凹部の間の小さな隙間を埋めることができます。, 接触と摩擦の増加.
この方法は安価で、表面の損傷が少ないネジに最適です。. ドライブの形状が大幅に破壊されると無効になります。.
代替ドライバーを慎重に試してください
純正ドライバーがスリップし続ける場合, 別のツールがより良いエンゲージメントを提供する可能性があります.
ネジの形状に応じて, 別のサイズまたは互換性のあるドライブ プロファイルを使用すると、残りの表面により効果的にフィットする可能性があります。.
代替ツールはしっかりと固定され、ネジの軸と整列したままである必要があります。.
サイズが大きすぎるビットや適合が不十分なビットをくぼみに無理に押し込むと、グリップ力が向上するどころか永久的な損傷を引き起こす可能性があります。.
グリップ力を高めるために研磨ペーストを追加します
凹部に少量の微細な研磨剤またはバルブ研磨剤を入れると、ドライバーと損傷したネジ頭の間の摩擦が増加する可能性があります。.
このテクニックは、くぼみがわずかに丸みを帯びているものの、構造的には損傷を受けていない場合に特に役立ちます。.
少量のみを使用し、研磨粒子が敏感な機構やシール領域に侵入するのを防ぎます。.
軽くタップするだけでドライバーを座らせることができます
部分的に凹みが丸いネジの場合, ドライバーの端をハンマーで軽く叩くと、よりしっかりと固定されます。.
これは制御された力で行う必要があります, 特にネジがアルミニウムに取り付けられている場合, プラスチック, または別の比較的柔らかい素材.
目的はエンゲージメントを向上させることです, ネジの頭をこれ以上変形させないように.
抵抗が大きい場合は浸透潤滑剤を使用してください
腐食によりネジが固くなってしまった場合, 汚染, または糸の摩擦, 適切な 浸透潤滑剤 除去抵抗が減少する可能性があります.
ネジ部分の周囲に少量を塗布し、十分な時間をかけて浸透させてから、再度取り外してください。.
潤滑剤では剥がれたドライブは修復できません, ただし、必要なブレークアウト トルクを減らすと、残りのドライブの係合が取り外しに十分になる可能性があります。.
ゆっくりと方向転換してコントロールを維持する
ドライバーが適切に作動したら, トルクをかける ゆっくりと着実に. アプリケーションで特別に許可されていて、トルクを注意深く制御できる場合を除き、この段階では電動工具の使用を避けてください。.
これらの対策を講じたにもかかわらずドライバーがスリップし続ける場合, くぼみに繰り返しダメージを与えるのではなく、停止する.
ネジはおそらく、わずかになまった状態から、 中程度または重度のファスナーの剥がれ, その時点で抽出者, ペンチ, または制御された掘削技術の方が適切かもしれません.
4. ある程度潰れたネジを外す方法
あ 適度になじんだネジ ドライブの凹みが大きく損傷していますが、まだ使用可能なかみ合わせが残っています.
標準的なドライバーはくぼみに入る可能性がありますが、大きなトルクがかかるとすぐに滑ってしまいます。.
この段階では, 削除メソッドは新しいものを作成する必要があります, 損傷したドライブを繰り返し使用するよりも信頼性の高い機械的インターフェイス.
新しいスロットをカットする
ネジの頭にアクセスできる場合, 新しいスロットをカットするのは実用的で信頼できるオプションです.
薄いカットオフホイールを備えた回転ツールを使用して、ヘッド全体に真っ直ぐなスロットを形成します。, 次に、適切なサイズのマイナスドライバーを使用して留め具を回します。.
切り込みは確実にかみ合うのに十分な深さである必要がありますが、ヘッドが弱くなったり、周囲のワークピースに達したりするほど深すぎてはなりません。.
近くの表面を金属粒子から保護します, 火花, 切断砥石との偶発的な接触.

ネジ抽出器を使用する
あ ネジ抽出器 ドライブの凹みが損傷したファスナーを取り外すために特別に設計されています. 従来の螺旋溝抽出器の場合, 一般的な手順は:
- ネジ頭の中心に印を付けます, できればセンターポンチ付き.
- エキストラクターに推奨されるサイズの下穴をドリルで開けます。.
- エキストラクターを下穴に挿入します.
- 回してください 反時計回り 適切なハンドルまたはタップレンチを使用して、切削フルートがネジにかみ合うようにします。.
- ネジが回転し始めるまで、制御されたトルクを加え続けます。.
エクストラクターのサイズは、ネジの直径とメーカーが推奨する下穴のサイズに従って選択する必要があります。.
穴が大きすぎると、エクストラクターが掴むことができる残りの壁の厚さが減少します。, 中心を外して穴あけすると周囲のネジ山を損傷する可能性があります.
左手用ドリルビットを試してみる
あ 左手用ドリルビット 反時計回りに回転します, 通常ネジを緩めるのと同じ方向.
ビットがファスナーに食い込むと、, その切断動作により、別の抽出装置を必要とせずにネジを取り外すのに十分な摩擦が発生する場合があります。.
このテクニックは、ネジが損傷している場合に特に役立ちますが、 ひどく押収されていない.
穴あけと抽出機能を 1 回の操作で実行できるため、専用の抽出装置に移行する前に試してみる価値があることがよくあります。.
露出したヘッドにロッキングプライヤーを使用する
ネジ頭がワークより十分に出ている場合, ロッキングプライヤー 直接的な機械的グリップを提供できる.
ジョーを調整して、頭の周りをしっかりと固定します。, 次に反時計回りに安定した力を加えます.
この方法は、ジョーが滑らずにグリップできる十分な露出したヘッド領域がある場合に最も効果的です。. フラッシュマウントまたは埋め込みネジにはあまり適していません.
ネジ頭の形状を変更する
損傷したヘッドは、回転ツールを使用して新しいドライブ インターフェイスに変換できる場合があります。.
利用可能なスペースに応じて, ヘッドはスロットに再形成される場合があります, 六角プロファイル, または別の使用可能なジオメトリ.
新しいドライブ機能には、トルクを効果的に伝達するために十分な深さと平行な接触面が必要です。.
ヘッドから余分な材料を取り除かないようにしてください, 特に小径のファスナーに.
スレッドロッカーが存在する場合は、制御された熱を加えます
ネジを固定するときに熱を加えると効果的です。 ネジロック剤. 特定の化合物とアセンブリに応じて, 制御された加熱により保持力が低下する可能性があります.
実用範囲は約 100–150°C 一部の中強度のねじロック製品には効果的かもしれません, ただし、適切な温度は普遍的な値として扱うのではなく、特定の製品データに基づく必要があります。.
一般に、ヒートガンまたははんだごては、裸火よりも優れた制御を提供します。.
加熱前, 近くにあるプラスチックを考慮する, シール, コーティング, 配線, 潤滑剤, およびその他の熱に弱いコンポーネント.
必要に応じて除去方法を組み合わせる
適度に削られたネジは、多くの場合、制御された技術の組み合わせに最もよく反応します。.
例えば, 腐食したファスナーは、潤滑剤の浸透によって最初に恩恵を受ける可能性があります, その後、適合する場合は慎重に熱を制御します, その後、左手用ドリルビットまたはネジ抽出器を使用して抽出します。.
重要な原則は、機械的なかみ合いを改善しながら、取り外しに必要なトルクを軽減することです。.
凹みが劣化し続ける場合、またはエクストラクターがしっかりとグリップできない場合, ネジやワークピースにさらなる損傷を与える前に停止してください.
その時点で, 制御された穴あけまたはファスナーの完全な取り外しがより適切なアプローチである可能性があります.
5. ひどく潰れたネジや凹んだネジを外す方法
あ ひどく潰れた、または凹んだネジ ドライブの凹みが完全に損傷している, 折れた、または切り取られた頭, または周囲の表面の下に位置するヘッド.
この段階では, 従来のドライバーは通常効果がありません, 穴の拡大を避けるために、除去はより厳密に制御して実行する必要があります。, 周囲の素材を傷つける, または元のスレッドを破壊する.
ネジをドリルで開けます
ドライブが完全に使用できなくなった場合, 制御された掘削 最も信頼できる除去方法の 1 つです.

初め, aを使用します センターパンチ ネジの中心に正確な開始点を確立する. ドリルで小さな下穴を開け、ドリルの直径を徐々に大きくします。.
徐々に拡大することで制御が向上し、周囲のワークピースへの偶発的な損傷を防ぐことができます。.
ネジ頭がシャンクから離れてしまった場合, 通常、結合されたコンポーネントは最初に分離できます。. 残りのシャンクはロッキングプライヤーまたはエクストラクターを使用して取り外すことができます。.
必要な場合, ファスナーは完全に穴を開けることができます, その後、元のネジ穴の検査と修理が行われます。.
穴付きネジ用, ドリルのネジ軸との位置合わせを維持することが特に重要です. わずかな角度のずれでも親ネジを損傷する可能性があります, 特に小径穴の場合.
折れたネジにはエクストラクターを使用する
ネジ頭が欠けている場合 切り落とされた, 従来のヘッドグリップ方式はもう不可能.
壊れたネジエクストラクターは、露出したシャンクに適切な穴を開け、エクストラクターを残りの留め具と係合させることで使用できます。.
エキストラクターは、ネジの直径とメーカーが推奨する下穴サイズに従って選択する必要があります。.
硬化したエキストラクター自体がファスナー内で破損する可能性があるため、過度のトルクは避けてください。, 非常に困難な除去の問題が発生する.
ネジの頭を切り落とします
ヘッドにアクセスでき、主な目的が組み立てられたコンポーネントを分離することである場合, 首を切り落とすと効果的かもしれない.
カットオフホイール付き回転工具, 弓のこ, または適切な研磨ツールを使用してヘッドを取り外すことができます, 後の抽出のためにシャンクを残します.
この方法は、留め具が交換され、ねじ自体の保存が重要ではない場合に特に実用的です。. 相手側コンポーネントを傷つけないように注意する必要があります.
木材にプラグカッターを使用する
のために 木製ワークピース, プラグカッターを使用すると、損傷したネジの周囲の材料の小さな円筒部分を除去できます。.
ネジと周囲の材料を一緒に取り外すことができます, その後、生じた開口部を対応する木製プラグで修復できます。.
この技術は周囲の材料の一部を除去するため、主に木工に適用できます。. 通常、元の表面形状をそのままにしておく必要がある場合には適していません。.
大型ファスナーにはダイグラインダーまたは超硬バーを使用
大きめのファスナーやひどく損傷したヘッドの場合, ある ダイグラインダーまたは超硬バー ヘッドを取り外したり、新しいドライブ機能を機械加工したりするために使用できます。.
このアプローチにより、かなりの物質除去能力が得られます, しかし熱も発生します, デブリ, 隣接する表面に損傷を与えるリスクが大きくなります.
したがって、工具の動きを制御し、適切な目を保護して使用する必要があります。.
困難な産業用途には EDM を検討してください
精密な修理および機械加工環境において, 放電加工 (放電加工) 壊れたネジを取り外すのに使用できます, 硬化したファスナー, あるいは壊れた抽出器さえも.
EDM は従来の機械的切断ではなく、制御された放電によって導電性材料を除去するため、, ファスナーに穴を開けるのが難しい場合、または周囲のネジ穴を保存することが重要な場合に特に役立ちます。.
主な制限はアクセシビリティです: EDM は特殊な機器を必要とするため、通常の現場での日常的な修理には実用的ではありません.
左手用ドリルビットとエキストラクターの組み合わせ
深穴ネジ用, 左手のドリルビットとその後のネジ抽出器の組み合わせは効果的です.
ドリルは反時計回りに回転しながらファスナーに切り込みます, エクストラクターが必要になる前にネジが緩んでしまう可能性があります.
このアプローチには、ネジが損傷しているものの完全には固着していない場合に、手動による介入の量が減るという追加の利点があります。.
専門家による抽出がより適切な場合
ファスナーが重要なコンポーネントにある場合は、専門家の支援を検討する必要があります。, 精密な組み立て, 圧力含有システム, または高価な部品, 特に穴あけにより周囲の材料を傷つける可能性がある場合.
機械工や修理の専門家は、精密な穴あけ加工を行うことができます。, 放電加工, ねじ山修復装置, および専用の抽出ツール.
このような状況では, ファスナー自体のコストを最小限に抑えることよりも、元の穴とネジ山を保存することの方が重要な場合があります。.
ひどく損傷したネジの重要な原則は次のとおりです。 力の前に精度.
従来のエンゲージメントが失われると, 慎重に管理された掘削, 抽出, または、すでに損傷している締結具に高いトルクを繰り返し加えるよりも、機械加工の方が一般に安全です。.
6. 腐食・焼き付きねじの特殊技術
腐食と焼き付き 機械的に健全なネジは取り外しが非常に困難になる可能性があります.
さび, 電気腐食, 酸化, または、ネジロック化合物がファスナーと周囲の素材の間に強力な結合を生み出す可能性があります。.
この状態で, 単純にトルクを増加させるだけでは、多くの場合、駆動力が低下してしまいます。, 刈り取られた頭, またはシャンクが折れた.
より効果的なアプローチは、最初に接合部の抵抗を軽減し、次に制御された除去力を適用することです。.
浸透オイルを塗る
適切な 浸透オイル 摩擦を軽減し、ねじ継手の周囲の腐食生成物を緩めるのに役立ちます.
露出したネジ部の周囲やネジとワークの界面に塗布します。, その後、浸透するために十分な時間を与えます.
ひどく腐食したファスナー用, 短時間の塗布を繰り返すよりも、数時間または一晩浸漬する方が効果的である可能性があります。.
浸漬中に軽い振動や軽くたたくと、潤滑剤がより狭い領域に到達しやすくなります。.
すべての浸透製品がすべての用途に適しているわけではありません. プラスチックとの適合性を確認する, コーティング, シール, 使用前にその他の近くの材料.
制御された熱を加える
適度な加熱は腐食結合を破壊するのに役立ちます。, 場合によっては, ネジロックコンパウンドを柔らかくする.
ヒートガン, はんだごて, または制御されたトルクh アセンブリによっては適切な場合があります.
温度は、関係する材料と使用するねじロック製品に応じて制御する必要があります。.
一部の中強度のねじロックコンパウンドは、約 100–150°C, ただし、メーカーの技術データを優先する必要があります.
過度の熱を避ける, 特にアルミ周り, ポリマー, 電気部品, シール, コーティング, および可燃性物質.
アルミニウムの融点は約 100℃であるため、特に注意が必要です。 660℃, 鋼よりも大幅に低い.
サーマルサイクルを使用する
深刻な固着ファスナーの場合, 繰り返された 冷暖房サイクル 一定の温度を維持するよりも効果的な場合があります.
膨張と収縮により、ネジと周囲の材料との接触状態がわずかに変化する可能性があります。, 潤滑剤がねじ込み界面に到達するのを助ける.
この技術は、精密部品の熱損傷や過度の温度勾配を避けるために慎重に制御する必要があります。.
インパクトドライバーを使用する
アン インパクトドライバー 持続的な手動トルクではなく、短時間のバースト的な回転力を加えます。.
これらの短いトルク インパルスは、損傷したドライブの凹部に継続的に過負荷がかかる傾向を軽減しながら、腐食結合を破壊するのに役立ちます。.
ハンマーで叩いた手動インパクトドライバーは、回転運動を生成しながらねじ軸に沿って直接衝撃力が加えられるため、特に便利です。.
ヘッドの損傷を避けるためには、適切な位置合わせが不可欠です.
制御された振動を適用する
ファスナー周囲の振動や軽い衝撃は、脆性腐食生成物を破壊し、ねじ山での機械的結合を減少させる可能性があります。.
小さな機械彫刻家, 制御された衝撃ツール, 必要に応じて、または同様のデバイスを使用することもできます.
目的は、ファスナーやワークピースを損傷しないことです, ただし、腐食層を十分に乱して、潤滑剤と回転力がより効果的に作用できるようにするためです。.
適切な錆取り剤を使用する
重度に酸化したスチール製ファスナー用, ある サビ取りケミカル 接合部の周囲の腐食を溶解するのに役立つ可能性があります.
この目的で使用されるアプローチの例としては、リン酸ベースの製品や専用のキレート防錆剤が挙げられます。.
化学的適合性は重要です. 製品は、技術的および安全上の指示に従って厳密に使用する必要があります。, 特にファスナーがアルミニウムに取り付けられている場合, メッキ部品, 塗装面, または機密性の高いアセンブリ.
左手用のドリルビットを使用してください
治療後もネジが固着したままの場合, ある 左手用ドリルビット 別の便利なオプションを提供します.
ビットが反時計回りに回転するので、, 切断動作によりファスナーが緩み、穴あけ中に外れる場合があります。.
この方法は、ドライブの凹部がすでに損傷しており、従来の工具が十分なトルクを生成できない場合に特に役立ちます。.
トルクを上げるのではなく方法を組み合わせる
腐食したネジは、多くの場合、より良く反応します。 一連の適度な介入 1回の攻撃的な作戦よりも.
典型的なアプローチは、浸透潤滑剤を塗布することです。, 浸透するまでの時間を置く, 必要に応じて、制御された熱または振動を導入します, その後、適切なドライバーまたはインパクトツールを使用して取り外しを試みます。.
重要な原則は、トルクを上げる前に抵抗を減らすことです.
腐食に関連したファスナーの取り外しでは、多くの場合、忍耐力が技術的な利点となります。プロセスを急ぐと、取り外し可能な固着したネジが、穴あけや特殊な加工が必要な破損したファスナーに変わる可能性があるためです。.
7. なめたネジをワークにダメージを与えずに外す方法
なめたネジを外すとき, ファスナーを保存することよりもワークピースの保護を優先する必要があります.
安価なネジで交換可能, ただし、加工面にダメージを与える, ネジ穴, 塗装仕上げ, または精密コンポーネントの場合、修理が困難または高額になる可能性があります.
制御された, したがって、進歩的なアプローチが不可欠です.
周囲の表面を保護する
ドリルを使用する前に, 回転工具, または衝撃装置, ネジの周りをマスキングテープで覆う, 厚紙, 保護布, または適切なシールド.
傷の防止に役立ちます, 金属片, 火花が仕上げ面に到達することによる.
塗装用, 磨かれた, 陽極酸化された, またはその他の敏感な表面, 工具へのアクセスを妨げずに、所定の位置にしっかりと留まる保護具を使用してください。.
正確なセンターポンチ
穴あけが必要な場合, 掘削ポイントをできるだけ近くに設定します。 ネジ軸の中心 できるだけ.
センターパンチは小さなくぼみを作り、ドリルビットが周囲の材料に飛び込むのを防ぎます。.
ネジ径が小さくなるにつれて、正確なセンタリングがますます重要になります. 穴の中心がずれていると、元のねじ山が損傷し、その後の取り外しが困難になる可能性があります。.
掘削深さを制限する
を使用してください ドリルストップまたはデプスカラー 可能な限り. 専用機器が利用できない場合, 可視深度参照は基本的な安全策を提供できます, 精度は低いですが.
ドリルは、選択した抽出方法に必要な範囲までのみ貫通する必要があります。.
深さが深すぎると、ネジの下のコンポーネントが損傷したり、元のネジ穴が損なわれる可能性があります。.
最小の効果的なツールから始める
十分なエンゲージメントを生み出すことができる、侵襲性が最も低い技術を使用する.
例えば, 穴を開ける前に正しいドライバーを試す必要があります, すぐにネジを完全に貫通させるよりも、左手のドリルビットを使用することをお勧めします。.
段階的にエスカレーションすることで、除去する材料の量が減り、ワークピースが損傷する前に停止する機会が増えます。.
穴あけおよび切断中の熱を制御
穴あけや切断では、工具とワークピースの界面で熱が発生します。. 過度の温度はコーティングに影響を与える可能性があります, シール, プラスチック, 接着剤, または熱に弱いコンポーネント.
適切な方法を使用してください 切削油または潤滑剤 材料とプロセスに適合する場合. 摩擦と発熱を軽減しながら、工具寿命と切削の安定性を向上させることができます。.
繊細なコンポーネントを含むアセンブリの場合, 熱シールドや局所冷却も適切な場合があります.
ワークを固定する
ワークピースは、取り出し中に予期せず動かないようしっかりと保持する必要があります.
動きがドライバーの原因となる可能性があります, ドリル, または回転工具が滑る, 傷のリスクが高まる, 偏心穴あけ加工, または偶発的な切断.
精密部品用, わずかな動きでも穴あけの位置合わせに影響を与える可能性があるため、安定した固定具が特に重要です。.
良好な視認性を維持する
良い照明と、, 必要に応じて, 倍率 ネジの頭を監視しやすくします, ドリルの位置, と周囲の表面.
これは、小さなファスナーに特に便利です, 凹型ネジ, クリアランスが狭いコンポーネント.
鮮明な視界により、軽微な問題が永久的な損傷に至る前に、ネジやワークピースの変化を検出することもできます。.
いつ停止すべきかを知る
工具の滑りを繰り返す場合, ドリルが迷走し始める, ワークピースが変形し始める, または、抜去力が進歩せずに増加し続ける, 立ち止まって方法を見直す.
技術が明らかに失敗した後もトルクや切削力を加え続けることは、なぎ倒されたネジを損傷したネジ穴やワークピースに変える最も一般的な方法の 1 つです。.
高価なため, レア, 安全性が重要な, または精密機械加工されたコンポーネント, 専門家による抽出は正当化されるかもしれない.
特殊な加工方法など 精密穴あけまたは放電加工 場合によっては、即席の方法よりも効果的に周囲の素材を保存しながら、損傷した留め具を取り外すことができる場合があります。.
8. ネジのなじみを防ぐには
一般に、ネジの損傷を防ぐことは、剥がれた留め具を後で取り外すよりも効果的です。.
剥離の問題のほとんどは、正しい工具を選択することで軽減できます。, 制御された取り付けトルク, 適切なファスナーの設計, そして適切な糸の準備.
正しいドライバーを使用してください
常に一致します ドライバーの種類とサイズ ネジに. ビットは過度に動くことなく、ドライブの凹部に完全かつしっかりと収まる必要があります。.
摩耗または損傷したドライバーチップは、噛み合いが悪いとカムアウトや凹みの変形の危険性が高まるため、交換する必要があります。.
十分な軸方向圧力を加えます
ドライバーをネジの軸に合わせてしっかりと押し込みます 軸方向圧力 回しながら.
適切な位置合わせにより、ドライバーと凹部の間の完全な接触が維持されます。, 特に高いトルクが必要な場合.
取付トルクの制御
締めすぎはファスナーの損傷の主な原因です. 規定のトルクが得られる場合, 過剰な手作業の力に頼るのではなく、トルクレンチまたはトルク制限ドライバーを使用してください。.
正しいトルクは常にファスナーまたは装置のメーカーの仕様に従う必要があります。.
潤滑によりねじ山の摩擦を大幅に低減できます, そのため、トルク要件を調整せずに潤滑剤を塗布すると、過剰な予圧が発生する可能性があります。.
高品質のファスナーを選択する
適切な材質強度のファスナーを使用する, 寸法精度, 適切に形成されたドライブ機能.
ねじ頭の形状が不十分または比較的柔らかい場合は、変形しやすくなります。, 特に取り付けと取り外しを繰り返す場合.
適切なネジ山潤滑剤を使用してください
適切な焼き付き防止剤, 潤滑剤, またはワックスは摩擦を軽減し、腐食に関連した焼き付きを防ぐことができます。.
しかし, 潤滑によってねじ継手の摩擦特性が変化し、加えられるトルクとボルトの予圧との関係が変化する可能性があります。.
このため, 乾燥したねじ山に指定されたトルク値は、潤滑された締結具に自動的に適用されるべきではありません。.
ネジを適用材料に合わせてください
ファスナーの形状は接合される素材と互換性がある必要があります.
アルミニウムなどの比較的柔らかい素材の場合, プラスチック, と木, 正しいネジの形, ネジ径, 材料を損傷することなく適切な嵌合を実現するには、下穴のサイズが重要です。.
指定されている場合, 材料にファスナーを打ち込むために過度の取り付け力に依存するのではなく、パイロット穴を推奨直径に準備する必要があります。.
損傷したネジは再使用しないでください
ドライブの凹みが目に見えて損傷しているネジは、通常、再利用するのではなく交換する必要があります。.
わずかな変形でもドライバーの噛み合いが低下し、その後の取り付けまたは取り外しの際にさらに剥がれる可能性が高くなります。.
スレッドロッカーを適切に使用する
ネジロックコンパウンドは振動による緩みを防止します, ただし、過剰または不必要に強力なスレッドロッカーは取り外しの困難さを増大させる可能性があります.
を選択します。 適切な強さと塗布量 サービス要件およびメーカーの指示に従ってください.
より堅牢なドライブ設計を検討する
ドライブのストリッピングが繰り返し発生する問題, ファスナーのデザイン自体を見直す必要があるかもしれない.
トルクス, 16進数, およびソケットヘッドの設計 通常、従来のプラスドライブよりも確実なかみ合いが得られ、より高い取り付けトルクや繰り返しの整備を必要とする用途に適しています。.
必要なトルクに基づいて選択する必要があります。, 利用可能なアクセス, ファスナーの寸法, サービス環境.
ドライバーと組立ツールのメンテナンス
ドライバービットを清潔に保つ, 正しく座った, 過度の摩耗がない.
生産組立用, ある トルク制御またはトルク制限ツール 制御されていない手動操作や電動工具操作よりもはるかに安定した締め付けを実現できます。.
9. 結論
なまったネジを取り外すのは、忍耐力に報いる問題解決の練習です, 準備, そして正しいテクニック.
重要なのは状況を注意深く判断することです, 最も侵襲性の低い方法から始める, 必要な場合にのみエスカレーションします.
予防が究極の解決策です. 正しいドライバーを使用する, 適切なトルクをかける, 高品質のファスナーを選ぶ, 潤滑ねじ山は剥離の可能性を減らします。.
剥離が発生した場合, 適切なツールと系統的なアプローチがあれば、イライラする問題が管理可能なタスクに変わります.
あなたがプロの技術者であるかどうか, 熟練した職人, または決意の高いDIY愛好家, このガイドの原則が適用されます. 評価, 準備する, 系統的に進める, いつ助けを求めるべきかを知る.
正しいアプローチで, 最も頑固な潰れたネジでも、ワークピースを損傷したり、忍耐力を失うことなく取り外すことができます。.
よくある質問
なめたネジを外す最も簡単な方法は何ですか?
ちょっと潰れたネジに, から始めます 適切なサイズのドライバーとしっかりした軸圧.
輪ゴムや研磨剤を使って摩擦を改善することも効果があるかもしれません. より簡単な方法が失敗しない限り、すぐにネジを穴あけすることは避けてください。.
潰れたネジは穴を開けずに取り外せますか?
はい. ダメージに応じて, 適切に適合したドライバーを使用できます, 輪ゴム, 代替ドライブビット, ロッキングプライヤー, 手動インパクトドライバー, または新しくカットされたスロット.
これらの方法は、元のネジ頭の一部がアクセス可能な状態にある場合に最も効果的です。.
ひどく潰れたネジを外すのに最適な工具は何ですか?
あ ネジ抽出器 ひどく損傷したネジに最もよく使用される工具の 1 つです.
留め具が難しい、または壊れている場合, 左手用ドリルビット, 精密穴あけ, または EDM も適切な場合があります.
WD-40 または浸透性オイルでなめたネジを取り除くことができますか?
浸透したオイルでは、剥がれたドライブは修復されません, ただし、ネジが腐食した場合には役立ちます, 汚染された, または押収された.
ねじの抵抗を減らすと、留め具を取り外すのに必要なトルクが低下する可能性があります。.
アルミの潰れたネジを外すにはどうすればいいですか??
アルミニウムは比較的柔らかく、損傷しやすいため、慎重なアプローチを使用してください。.
正確な位置合わせを維持する, 過剰なトルクを避ける, 必要に応じて制御された掘削を使用します. 元のアルミニウムネジを保護することを第一に考慮する必要があります.
表面の下に凹んだ潰れたネジを外すにはどうすればよいですか?
凹型のネジは直接掴むのが難しい場合が多い. 左手用ドリルビットとネジ抽出器の組み合わせが効果的, ドリルの中心を正確に合わせることができれば、.
周囲の材料への損傷を避けるために、慎重な深さ制御が不可欠です.
ネジエキストラクターがネジの中で壊れた場合はどうすればよいですか?
追加の力を加えるのをやめる. 多くのエクストラクターは硬化されているため、壊れたエクストラクターに穴を開けるのは難しい場合があります。.
コンポーネントとファスナーのサイズに応じて, 精密機械加工または放電加工 周囲のネジ山を維持しながら、壊れた工具を取り外す必要がある場合があります。.

