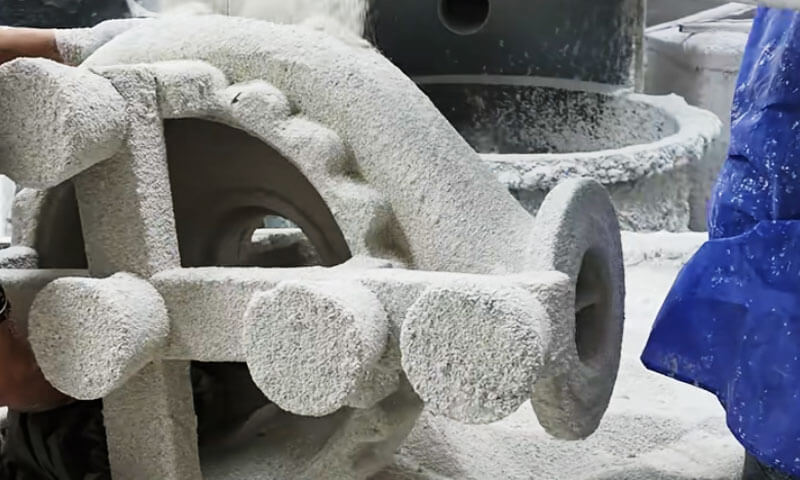
Ég hef eytt mestum hluta starfsævi minnar í nákvæmnissteypu skeljaherbergjum.
Ég hef séð skel sem leit fullkomlega út í þurrkherberginu bila í autoclave; Ég hef séð ódýra natríumsílíkatskel spara peninga á tilvitnuninni og missa hana tvisvar í rusl.
Og ég hef séð vel stjórnaða kísilsóllínu koma út stórum ryðfríu stáli steypu sem viðskiptavinir þurftu varla að snerta eftir skotsprengingu.
Fyrir stóra steypu úr ryðfríu stáli, skelin er ekki jaðarneysla. Það er grunnurinn að víddarnákvæmni, yfirborðsgæði, og ávöxtun.
Í nákvæmni steypuiðnaði Kína, fjórar skeljagerðarleiðir eru mikið notaðar:
- A.. Natríum silíkat skel
- B. Samsett skel
- C.. Silica sol skel með lághitavaxi
- D.. Silica sol skel með meðalhitavaxi
Fyrstu þrjár leiðirnar nota almennt lághitavaxmynstur. Frá sjónarhóli steypugæða, natríumsílíkat er veikast; samsett og kísilsol-lághitavax eru í miðjunni; kísilsól–meðalhitavax gefur bestu niðurstöðuna.
Frá sjónarhóli skelkostnaðar, natríumsílíkat er ódýrast, en kísilsól-miðlungshitavax er dýrast.
Þessi grein ber saman þessar fjórar leiðir frá sjónarhóli steypuverkfræðings - ekki vörulista.
1. Hvers vegna skeljargerð skiptir máli fyrir stóra ryðfríu stálsteypu
Keramik skelin þjónar bæði sem neikvæða mótið og byggingarílátið fyrir bráðinn málm.
Frammistaða þess hefur bein áhrif á yfirborðsgæði, víddar nákvæmni, innri heilbrigði, og framleiðsluávöxtun fullunnar steypu.
Fyrir stóra íhluti úr ryðfríu stáli, fimm skelareiginleikar verðskulda sérstaka athygli.

Háhitastyrkur og skriðþol
Ryðfrítt stál er almennt hellt við tiltölulega háan hita, fer eftir álfelgun, steypu rúmfræði, og steypustörf.
Keramikhúðin verður að viðhalda nægjanlegum vélrænni styrk meðan á forhitun stendur, hella, og storknun.
Skel með ófullnægjandi háhitastyrk getur afmyndast undir þyngd bráðna málmsins.
Þetta getur valdið víddarfrávikum, ójafn veggþykkt, staðbundin bólga, eða röskun á mikilvægum vinnsluflötum.
Skriðþol er ekki síður mikilvægt. Keramikskeljar verða fyrir viðvarandi hleðslu við hækkað hitastig, og aflögunarhegðun þeirra getur haft áhrif á víddarnákvæmni jafnvel þegar ekkert beinbrot á sér stað.
Þetta er ein ástæða þess að kísil-sól-tengdar skeljar standa sig almennt betur en natríumsílíkat-tengdar skeljar í krefjandi stórsteypunotkun.
Gegndræpi og gasflutningur
Við upphellingu, loft og aðrar lofttegundir inni í moldholinu verða að komast út þar sem bráðinn málmur fyllir skelina.
Raki, leifar vax, og niðurbrotsefni bindiefna geta einnig stuðlað að gastengdum galla.
Ef gegndræpi skeljar er ófullnægjandi, lofttegundir geta festst og valdið gropi, blástursholur, eða ófullkomin fylling.
Þunnveggir hlutar, þröngum göngum, og flóknar rúmfræði hjólhjóla eru sérstaklega viðkvæmar fyrir þessum aðstæðum.
Gegndræpi fer eftir nokkrum þáttum:
- Eldföst kornastærðardreifing og kornalögun.
- Andlitshúðþykkt og fjöldi skeljalaga.
- Innihald bindiefnis og hlutfall dufts og vökva.
- Þurrkunar- og eldunarskilyrði.
- Tilvist vaxleifa, raka, eða önnur aðskotaefni.
Hágæða skel verður að veita viðeigandi jafnvægi á milli styrkleika og loftgegndræpis.
Aukið innihald bindiefnis eða framleiðir of þétt andlitshúð getur bætt ákveðna þætti skeljarheilleika en takmarkað lofttæmingu.
Yfirborðsfrágangur og víddarnákvæmni
Andlitshúðin hefur bein snertingu við bráðna ryðfría stálið og ræður að miklu leyti yfirborðsástandið sem steypt er.
Eldföst gæði þess, agnadreifingu, bleytingarhegðun, og viðnám gegn málm-mygluhvörfum hefur áhrif á grófleika yfirborðs og gallamyndun.
Fyrir mikla nákvæmni fjárfestingarsteypur, yfirborðsgrófleiki í kringum Ra 0,8–4,3 μm og víddarþolsstig CT3–CT5 er vitnað í upprunalega tæknilega samanburðinn fyrir krefjandi notkun.
Þessar tölur ber að skilja sem ferliháð viðmið frekar en alhliða tryggingar, sérstaklega fyrir stórar steypur.
Meðalstór og stór ryðfríu stáli steypu með minna krefjandi yfirborðskröfum getur ekki réttlætt aukakostnað við meðalhita vax og kísilsól skelkerfi.
Í slíkum tilvikum, lághitavax eða samsett skel ferli geta boðið betri heildarhagkvæmni.
Hitaáfallsþol og heilindi skeljar
Stórar steypur valda verulegu hitaálagi á skelina. Ójöfn hitun, leifar raka, ófullnægjandi þurrkun, hröð afvaxun, og óviðeigandi eldunarskilyrði geta valdið hitauppstreymi.
Skel sprunga getur leitt til málmsgengs, uggar, víddar gallar, eða algjörlega höfnun á steypu.
Fyrir þunga íhluti, að gera við eða skipta um bilaða skel eyðir einnig töluverðu vinnuafli, Orka, og framleiðslutíma.
Öflugt skelgerðarferli krefst því stjórnaðrar þurrkunar, samræmdu skoti, hentug eldföst efni, og skelþykkt sem samsvarar massa og rúmfræði steypunnar.
Framleiðslukostnaður og afgreiðslutími
Skeljargerðarferlið hefur áhrif á meira en beinan kostnað við keramikefni.
Það ákvarðar einnig vinnuþörf, fjárfestingu í búnaði, orkunotkun, gólfrýmisnýting, og tíminn sem þarf til að losa mynstursamstæðu til að hella.
Fyrir stórt hjól eða ventilhús sem vegur tugi kílóa, ferli sem sparar lítið magn af eldföstu efni en krefst þurrkunar í nokkra daga til viðbótar gæti ekki verið hagkvæmt.
Hins vegar, hágæða skelkerfi getur verið réttlætanlegt þegar meiri víddarnákvæmni þess og lægri höfnunartíðni dregur verulega úr vinnslu- og gæðakostnaði í eftirfylgni..
Hagkvæmasta ferlið er því það sem skilar nauðsynlegum steypugæði með lægsta heildarframleiðslukostnaði, ekki endilega sá sem er með lægsta skel efniskostnaðinn.
2. Yfirlit yfir ferla fjögurra skeljagerðar
Ferlarnir fjórir eru fyrst og fremst ólíkir í efnafræði bindiefna, andlitshúðuð eldföst efni, vara-skel smíði, kröfur um vaxmynstur, og framleiðslueftirlit.
| Ferli | Bindingakerfi | Dæmigert vaxkerfi | Helstu kostir | Helstu takmarkanir |
| Natríum silíkat skel | Natríumsílíkat | Lághitavax | Lágmarkskostnaður, stutt hringrás, hár gegndræpi, tiltölulega auðvelt að fjarlægja skel | Minni styrkur við háan hita, minna stöðug gæði, meiri víddarbreytileiki |
| Samsett skel | Silica sol í andlitshúð; natríumsílíkat í varahúðum | Lághitavax | Betri yfirborðsgæði en hefðbundnar natríumsílíkatskeljar; tiltölulega stutt framleiðsluferli | Afköst varaskeljar eru áfram takmörkuð af natríumsílíkati |
Silica-sol skel með lághitavaxi |
Kísilsól um allt skelkerfið | Lághitavax | Góður skelstyrkur, víddarstöðugleiki, yfirborðsgæði, og aðlögunarhæfni að stórum steypum | Hærri kostnaður og lengri þurrkunarferill |
| Silica-sol skel með meðalhitavaxi | Kísilsól um allt skelkerfið | Meðalhitavax | Mikil víddar nákvæmni, góð yfirborðsáferð, litlar gallahættir við stýrðar aðstæður | Hár vax- og tækjakostnaður; meiri fjárfestingar og rekstrarkröfur |
3. Sodium Silicate Shell: Ódýrt, Sannað, En gæðatakmörkuð
Natríumsílíkat skel gerð hefur framleiðslusögu um næstum 60 ár í Kína. Það stendur enn fyrir u.þ.b 70% af kínverskum nákvæmnissteypuverksmiðjum.
Það er ekki vegna þess að það framleiðir bestu steypurnar. Það er vegna þess að það er ódýrt, hratt, og fyrirgefa.
Í gegnum áratugina, endurbætur á eldföstum efnum til baka og nýrra herða hafa meira en tvöfaldaðan skelstyrk.
Vinnanleiki steypu, víddar nákvæmni, og afraksturinn hefur batnað. Natríumsílíkatskeljar hafa enn stóra markaðshlutdeild og hafa komið í stað nokkurra erlendra sandsteypa í útflutningspöntunum.
Kostirnir eru raunverulegir: Lágmarkskostnaður, stutt framleiðsluferli, góð útsláttarhegðun, og mikil gegndræpi. Ekkert annað skel ferli jafnast á við natríumsílíkat á þessum stöðum.
En steypugæði - yfirborðsgrófleiki, fjölda galla, víddar nákvæmni, Ávöxtun, og bilanatíðni — er verri en hinar þrjár leiðirnar.

Kjarnavandamálin
Grundvallarveikleikinn er bindiefnið sjálft. Natríumsílíkat inniheldur mikið magn af Na₂O.
Háhitastyrkur hans og skriðþol eru langt undir styrkleika kísilsólskelja - aðeins u.þ.b 1/30 til 1/60 af kísilsóli.
Vegna þessa, margar steypur nota ódýrt, lággæða kvarssandur og hveiti með lélegri kornastærðarflokkun fyrir varalögin.
Harðari takmarkast enn að mestu við ammoníumklóríð. Við þær aðstæður, Hágæða nákvæmnissteypu er einfaldlega ekki hægt að ná.
Annað vandamálið er ferlistýring. Skeljaframleiðsla er mjög mismunandi frá lotu til lotu. Mörg verkstæði skortir strangt eftirlit með ferlibreytum.
Herði er ætandi, ryksogsbúnaður er oft slitinn, og fá verkstæði eru með hita-, raki-, og rykstýrt umhverfi.
Undirbúningur húðunar, hersla, þurrkun, og vaxhreinsun er sjaldan stjórnað í samræmi við rekstrarstaðla iðnaðarins - seigju, eðlisþyngd, harðari styrkur, and pH are not checked on schedule.
Drying-room temperature, rakastig, and air velocity are often uncontrolled. Fyrir vikið, hátt- or low-temperature weather and humid seasons can produce batch scrap.
Með öðrum orðum, many factories remain at the level of a manual workshop, relying on experience rather than scientific quality control.
That is a key reason sodium silicate castings have had unstable quality, high rejection rates, and high failure rates for decades.
Umbótastefna
Fyrsta, replace ordinary low-grade quartz sand flour with high-purity silica micro-powder, such as vein quartz.
Notaðu a bimodal particle-size distribution of rounded quartz powder to prepare the face-coat slurry.
This improves the thermochemical stability of the face shell and allows a high powder-to-liquid ratio.
In one production example, with sodium silicate of stuðull 3.4 Og Þéttleiki 1.28 g/cm³, the powder-to-liquid ratio reached 2.7.
After wet ball milling, eins tanks uppgjör, segulmagnaðir aðskilnaður, og meðferð með afjónuðu vatni, hinn ávölu, bimodal, Duft af miklum hreinleika virkaði betur en tilbúið blandað duft.
Í öðru lagi, bæta gæðaeftirlit á staðnum og fylgja innlendum stöðlum. Aðskiljið húðunina, stuccoing, og herslusvæði frá skelþurrkunarherberginu.
Stjórna hitastigi og raka í fyrrnefndu; bæta rykhreinsun og tæringarvörn í þeim síðarnefnda. Þetta kemur stöðugleika á skel gæði og bætir vinnuumhverfið.
Þriðja, skiptu fyrsta og öðru lagi af kalsít-natríumsílíkatskel út fyrir a kalsít-kísilsól andlit og umbreytingarlag, fjarlægir algjörlega natríumsílíkat og ammoníumklóríð herðari úr andliti og umbreytingarlögum.
Kostnaðarútreikningar sýndu að steypukostnaður jókst aðeins um 0.46 Yuan/kg, á meðan skelgerðarferlið var sambærilegt við natríumsílíkatskel.
4. Silica Sol skel með lághitavaxi: Pragmatíska miðleiðin
Kísilsól-lághitavaxleiðin passar vel við kínverska markaðinn.
Það er sérstaklega aðlögunarhæft fyrir steypur í kring 1 kg, og sérstaklega í kring 5 kg og ofar - meðalþungar steypur - þar sem það býður upp á meiri sveigjanleika og yfirburði en meðalhitavax.
Fyrir flestar meðalstórar og meðalstórar steypur, ójöfnur á yfirborði, víddar nákvæmni, og kröfur um þol eru ekki mjög háar.
Það er engin þörf á að nota hábræðslumark meðalhitavax. Vax á meðalhita krefst háþrýstivaxinnsprautunar - hér að ofan 6–7 MPa— eða fljótandi vaxsprautun.
Það þýðir mikla tækjafjárfestingu. Þykkt, þung meðalhita vaxmynstur eru hætt við að dragast saman, aflögun, og hærri kostnað.
Auðvelt er að mynda lághitavax, krefst einfalds búnaðar, og grófleikamunurinn á vaxmynstri er ekki mikill.
Í samanburði við samsettar skeljar, þessi leið gefur stöðugri gæði, sérstaklega víddarnákvæmni. Það inniheldur ekkert natríumsílíkat, þannig að skelin hefur góða háhitaeiginleika.
Eftir sintrun um kl 1,500° C., skelin hefur mikla gegndræpi og sterka skriðþol.
Það er hægt að nota fyrir þunnveggða hluta og flókna meðalstóra hluta, og einnig fyrir þunga hluta allt að 60-100 kg-dæluhylki, Hjóla, vatnsskeljar, dælulíkama, loki líkama, og svipaðir íhlutir.
Fyrir meðalstóra eða þunga hluta með þykkum veggjum, gaffalskel eða lyftiskel sem hellt er beint fyrir framan ofninn getur náð háum ávöxtun.
Vandamál
Fyrsta, vegna þess að notað er lághitavax, flestar skeljar eru afvaxnar í vatni.
Sápað leifar fer óhjákvæmilega inn í skelina - sérstaklega þegar samsettar og natríumsílíkatskeljar eru afvaxnar í sama vatnsgeymi - sem veldur yfirborðsinnihaldi og aðeins hærri bilunartíðni. Þetta er helsti veikleikinn.
Í öðru lagi, langa skeljagerðarlotan er stærsti gallinn. Fyrir þunga hluta með djúpum holum eða djúpum rifum, hvert lag gæti þurft 24-47 klst af þurrkun.
A. 60 kg tvírása hjól krefst oft 10-15 dagar af skeljagerð. Sérhvert óþurrkað blindsvæði getur valdið endurupplausn kísilsóls við vatnshreinsun og leitt til sprungna skeljar.
Þriðja, kostnaðurinn er um 5 sinnum það af natríumsílíkatskel — um það bil 6,000 Yuan á hvert tonn af steypu til skeljagerðar — og 18% hærri en samsett skel. Steypukostnaður er því tiltölulega hár.
Umbótastefna
Til að koma í veg fyrir sápað innihald úr ófullkomnu lághitavaxi og að deila sama heitavatnsgeymi með samsettum eða natríumsílíkatskeljum, nota gufuhreinsun at 0.3–0,5 MPa Og 130–140°C í stað vatnshreinsunar.
Þetta kemur í veg fyrir sápunarinnihald og skel sprungur.
Ef heitvatnshreinsun er notuð, bæta við 1–3% af rúmmáli iðnaðar saltsýra að vatninu, og eftir vaxhreinsun skolaðu skeljarnar með heitu vatni sem inniheldur sýru til að draga úr sápuðum leifum.
Ekki deila sama tanki með natríumsilíkati eða samsettum skeljum. Skiptu um vatnið eða afvaxið sérstaklega til að draga úr sápuðu efni sem berist í skelina.
Fyrir endurheimt vaxmeðferð, nota 3–5% brennisteinssýra miðað við rúmmál í sjóðandi vatninu, með nægum suðu- og setnunartíma.
Á veturna, harðvatnshiti er lágt, natríumsílíkat og samsettar skeljar innihalda meira Na₂O, og vaxsápun er alvarlegri.
Bætið meiri brennisteinssýru við endurheimta vaxið. Eftir vaxmeðferð, tafarlaus viðbót við pólýeter er einnig mikilvægt.
Til að stytta skeljargerðina, nota fljótþurrkandi kísilsól. Þetta ferli er að þroskast. Hægt er að stytta þurrktíma hvers lags um u.þ.b helming.
Fyrir stóra hluta, hvert lag nema lokalagið þarf aðeins um 3 klukkustundir. Skeljargerðartími getur lækkað frá 62 klukkustundir til 24 klukkustundir.
Fyrir meðalþunga hluta, lækkunin er um 60% samanborið við hefðbundið kísilsól.
Markaðsverð er aðeins 20–30% hærra, og það iðgjald er hægt að endurheimta með minni gólfplássi, hitanotkun, og hærri ávöxtun. Fljótþurrt kísilsól er óumflýjanleg stefna fyrir umbætur á kísilsól skel.
Til að draga úr kostnaði, Áhrifaríkasta leiðin er að skipta út sirkoni fyrir bræddur kvars eða tilbúinn kvars fyrir andlitshúðina sem er eldföst. Sirkon stendur fyrir u.þ.b 65% af heildarkostnaði við kísilsól skel.
Skipta sirkon með kalsít eða kvars lækkaði skel kostnað frá 6,000 Yuan/t steypu til 2,210 Yuan/t, A. 55.8% fækkun. Fyrir meðalþunga hluta, bræddur kvarssandur/mjöl kemur smám saman í stað zirkonsands/mjöls.
5. Silica Sol skel með meðalhitavaxi: Gæðaviðmiðið
Kísilsól-miðlungshitavax er alþjóðlega algenga nákvæmnissteypuleiðin. Það gefur bestu steypugæði og lægsta bilanatíðni.
Það er sérstaklega hentugur fyrir meðalstóra og sérstaklega stóra hluta sem krefjast mikils yfirborðsgrófs—Ra 0,8–4,3- og mikil víddarnákvæmni -CT3–CT5.
Vegna búnaðar og kostnaðartakmarkana, Samt, það er sjaldan notað fyrir meðalþunga hluta í 5-100 kg svið.

Vandamál
Fyrsta, Kostnaður. Skeljarkostnaður er um 8 sinnum það af natríumsílíkati, og um 20% hærri en lághitavax-kísilsól.
Helstu ástæðurnar eru hærri kostnaður við skel og vaxefni, mun meiri orkunotkun búnaðar, og meiri búnaðarfjárfestingu.
Í öðru lagi, framleiðsluferlið er svipað og lághitavax-kísilsól og mun lengri en natríumsílíkat eða samsettar skeljar.
Þriðja, fyrir 5-60 kg meðalþungar steypur, miðlungshita fljótandi vax kl 63–75°C og hár innspýtingarþrýstingur um það bil 7.1–8,0 MPa er þörf.
Þunnveggað vaxmynstur er hætt við að skreppa saman. Málnákvæmni er ekki sérstaklega mikil.
Þar sem meðalþungir hlutar þurfa ekki sömu víddarnákvæmni og grófleika og stórir hlutar, kísilsól-miðlungshitavax er sjaldan valið fyrir þau.
Umbótastefna
Að stjórna kostnaði en viðhalda gæðum, eftir að hafa leyst lélega vætanleika kalsíts með meðalhitavaxi, að skipta út sirkoni fyrir tilbúið kvars eða samruna kvars er greinilega stefnan.
Brætt kvars hefur aðeins línulegan stækkunarstuðul 5 × 10⁻⁷/°C, og verð hennar er aðeins 1/6 það úr sirkoni. Erlendis, bræddur kvars stækkar smám saman í notkun.
Fljótþurrkað kísilsól til að stytta skel hringrásina er algeng stefna í greininni.
Að þróa innlent meðalhitavax eða bæta paraffín-pólýeter lághitavax er mikilvægt verkefni.
Lykillinn er að leysa vandamálið með endurheimt vaxmeðferð þannig að vax eiginleikar haldist stöðugir í framleiðslu.
6. Samsett skel: Málamiðlun, Ekki lokasvar
Til að sigrast á veikleikum natríumsílíkatskelja, margar verksmiðjur nota nú sirkon og mullit-kísilsól fyrir fyrsta og annað lag, en halda upprunalegu natríumsílíkatferlinu fyrir varalögin.
Þetta er málamiðlun sem sameinar góða vinnsluhæfni kísilsóls með litlum tilkostnaði og stuttum hringrás natríumsílíkats.
Samanborið við natríum silíkat skeljar, samsettar skeljar bæta vinnsluhæfni steypu til muna: lægri grófleiki, færri yfirborðsgalla, og lægri bilanatíðni.
Þeir geta verið notaðir fyrir ryðfríu stáli, hitaþolið stál, og önnur háblandað stál. Framleiðsluferlið er mun styttra en lághitavax-kísilsól og svipað og natríumsílíkat.
Helstu vandamál
Fyrsta, vegna þess að varalögin halda natríumsílíkatbindiefni, heildarháhitastyrkur og skriðþol skelarinnar eru lægri en kísilsólskeljar.
Skeljunarhitastigið er takmarkað við neðan 960° C.. Hér að ofan 800° C., aflögun skel eykst um 30%.
Hægt er að sintra kísilsólskel í allt að u.þ.b 1,500° C. og afmyndast ekki fyrir það hitastig.
Þess vegna, víddarnákvæmni samsettra skel steypu, þar á meðal vikmörk, er lakari en kísilsól skeljar.
Þegar stórar steypur eru steyptar í kring 10 kg, viðbótar kísilsóllög - venjulega að minnsta kosti 2 fleiri lög— eru nauðsynlegar til að ná háhitastyrk og koma í veg fyrir aflögun.
Í öðru lagi, fyrstu tvö lögin eru aðalþátturinn sem hefur áhrif á gegndræpi skeljar. Changing from sodium silicate to silica sol sharply reduces overall shell permeability.
When sintering temperature is low and holding time is insufficient, gasporosity, miskeyrsla, and cold shuts often occur.
Composite shells are therefore difficult to use for thin-wall parts δ ≤ 3 mm, stórir hlutar, and extra-large parts below about 60 kg.
Because high-temperature strength is lower than silica sol, scrap can result. Með öðrum orðum, composite-shell permeability is lower than both sodium silicate and silica sol shells.
Þriðja, composite-shell quality is more stable than sodium silicate but less stable than silica sol. The back-up layers still contain sodium silicate binder.
To control cost, many factories still use low-cost, unstable refractories such as clay and granular sand. Process control is similar to sodium silicate, so quality stability is poor.
For heavy parts around 10 kg og stórir hlutar að neðan 1 kg, höfnunar- og bilanatíðni er hærri en með kísilsólskeljum.
Í fjórða lagi, vegna þess að samsettar skeljar nota dýrt sirkon í andlitshúðina, skel kostnaður er 6.3 sinnum það af natríumsílíkati.
Ef notaður er mullítsandur/mjöl í baklögin, Skeljarkostnaðurinn er næstum sá sami og kísilsól - aðeins um það bil 1 Yuan/kg steypa munur. Lággjaldakosturinn er ekki verulegur.
Fimmta, samsettar skeljar geta ekki notað meðalhitavax. Ekki er hægt að afvaxa meðalhitavax í heitu vatni.
Í autoclave kl 171° C og 0.6 MPA, meðalhita damar plastefni hvarfast kröftuglega við natríumsílíkat og leifar af herðaefni í varalögunum, myndar hvítt klístrað sápað efni sem ekki er hægt að endurvinna án meðhöndlunar.
Silica sol skeljar geta notað bæði lágt- og meðalhitavax án þessa vandamáls.
Í stuttu máli, samsetta skelin er framför yfir natríumsílíkat. Það er betra í vinnsluhæfni steypu, Ávöxtun, og bilanatíðni, en það er samt í grundvallaratriðum frábrugðið kísilsólskel.
Fyrir utan styttri framleiðsluferil og aðeins lægri skelkostnað, steypugæði þess og áreiðanleiki eru lakari en kísilsól.
Umbótastefna
Fyrsta, skiptu sirkonsandi út fyrir kalsít fyrir andlitshúðina sem eldföst er. Vinnanleiki steypunnar fer ekki algjörlega eftir eldföstu andlitshúðinni; það er nátengt bindiefninu og einnig vaxmynstrinu - grófleiki vaxmynsturs og sápaðar leifar.
Samsettar skeljar geta aðeins notað lághitavax og eru aðallega notaðar fyrir nákvæmnissteypu með miðlungs grófleika—Ra 6,3–11,5-og minni víddarnákvæmni-CT4–CT6.
Framleiðslureynsla sýnir að það er algjörlega framkvæmanlegt að skipta út sirkon-kísilsóli fyrir kalsít-kísilsól fyrir andlitshúðina..
Þetta dregur úr skel kostnaði frá 4,150–4.830 Yuan/t steypu til 1,360 Yuan/t, aðeins 460 Yuan meira en natríumsílíkat.
Í öðru lagi, bæta gæðaeftirlit og umhverfi fyrir skeljagerð, sérstaklega varalögin.
Þriðja, varalögin ættu að nota stöðug, háhitahæfur, tiltölulega ódýr eldföst efni með rakainnihaldi sem er samhæft við andlitshúðina.
Mælt er með tveimur algengum varaefni. Einn er eldföst leir-kvars dufthúð kl 60%/40%, stúkaður með kornuðum sandi úr muldum úrgangi úr korundmúrsteini og tengdum eldföstum múrsteinsúrgangi.
Það er víða fáanlegt, ódýr, og gefur hærri háhitastyrk og skriðþol en mullít eða báxít, á aðeins 1/2-1/3 verð á báxíti.
Það hentar sirkon eða gervi kvars andlitshúðum. Annað er eldföst leir-korndufthúð í rúmmálshlutfallinu 3:7, stuccoed með kornóttum sandi.
Þessi valkostur hentar aðeins sirkon samsettum skeljum. Sumar verksmiðjur nota mullít sand/mjöl eða báxít fyrir samsett varalög.
Húðunareiginleikar eru stöðugir, skelin er þunn og auðvelt að sintra, en kostnaðurinn er of hár og háhitaeiginleikar eru lakari en tveir valkostir hér að ofan. Báxít hefur lélega útsláttarhegðun.
Efni úr möluðu postulíni úrgangs, glerjaðar flísar, eða gólfflísar eru ódýrar, en þeir eru ekki brenndir við háan hita, hafa flókna samsetningu, sýna mikla tilhneigingu til að sprunga við háan hita, hafa lægri eldföst, og erfitt er að slá út eftir hella - sérstaklega fyrir þunga hluta. Ekki er mælt með þeim.
7. Framtíðarþróun í skelframleiðslu fyrir stóra ryðfríu stálsteypu
The development of shell-making technology is increasingly focused on improving casting quality while reducing production cost, hringrásartíma, og umhverfisáhrifum.
Víðtækari notkun Silica-Sol bindiefna
Silica-sol systems offer a strong technical foundation for high-quality investment casting because of their favorable shell properties and potential for stable production.
Their broader adoption depends on reducing the disadvantages associated with material costs and drying time.
Fast-drying silica sol, optimized shell construction, and more economical refractory systems can help close this gap.
Eldfast hagræðing
Replacing expensive zircon with qualified synthetic silica or fused silica can reduce material costs, but substitutions must preserve chemical compatibility and surface quality.
Future process development should focus on the entire face-coat system, including binder chemistry, powder loading, grain-size distribution, bleytingarhegðun, og þurrkunarstöðugleiki.
Að fínstilla þessar breytur saman er skilvirkara en að draga úr eldföstum kostnaði í einangrun.
Hraðari og stöðugri þurrkun
Hraðþornandi bindiefni, bætt loftflæðisstjórnun, stjórnað rakastigi, og betri umhverfisvöktun á verkstæði getur dregið úr hringrásartíma skeljagerðar.
Markmiðið er ekki bara að þurrka hvert lag eins fljótt og auðið er. Það er að ná nægum styrkleika og víddarstöðugleika með lágmarks biðtíma og ásættanlegum ferlibreytingum.
Gagnastýrð ferlistýring
Nútíma steypur geta bætt samkvæmni með því að skrá eiginleika slurrys, þurrkunarskilyrði, skeljalaga telur, breytur fyrir afvaxun, skotprófíla, og niðurstöður steypuskoðunar.
Greining á þessum skrám hjálpar til við að bera kennsl á vinnsluskilyrði sem tengjast skelsprungum, víddarfrávik, og yfirborðsgalla.
Með tímanum, þetta gerir áreiðanlegri notkunarglugga kleift og dregur úr ósjálfstæði á reynslu einstakra rekstraraðila.
Heildarkostnaður framleiðsla
Langtímatilhneigingin er í þá átt að meta ferla skeljagerðar út frá kostnaði við að framleiða viðurkennda steypu frekar en skeljaefni eingöngu.
Ferli sem dregur úr höfnun, vinnsluhlunnindi, og afhendingartafir geta veitt betri viðskiptaniðurstöðu jafnvel þegar upphafsefniskostnaður þess er hærri.
Þetta er sérstaklega mikilvægt fyrir stóra steypu úr ryðfríu stáli, þar sem hver hluti sem hafnað er getur falið í sér verulegt tap.
8. Niðurstaða
Fjórir helstu skeljarframleiðsluferlar sem notaðir eru við fjárfestingarsteypu - natríumsílíkatskeljar, samsettar skeljar, kísilsól skeljar með lághitavaxi, og kísilsólskeljar með meðalhitavaxi - hver býður upp á mismunandi kosti hvað varðar steypugæði, Kostnaður, og framleiðsluferli.
Fyrir stóra steypu úr ryðfríu stáli, skilvirkustu endurbæturnar eru að efla eftirlit með ferlum, hámarka andlitshúð eldföst efni, nota fullgilt hraðþurrkandi kísil-sol kerfi, bæta vaxbata, og veldu skel byggingu í samræmi við rúmfræði steypu og framleiðslumagn.
Að lokum, besta skeljagerðarferlið er ekki endilega það ódýrasta eða það flóknasta.
Það er ferlið sem framleiðir stöðugt steypu sem uppfylla tilskilda gæðastaðla með lægsta heildarframleiðslukostnaði.
Fyrir steypur sem leita að betri gæðum og stöðugri framleiðslu, samsetning viðeigandi kísil-sól tækni, hæft eldföst efni, stýrð þurrkun, og gagnastýrð ferlistjórnun býður upp á hagnýta leið í átt að fjárfestingarsteypu með hærri ávöxtun.
Algengar spurningar
Hvaða skelgerðarferli gefur bestu gæði fyrir stóra ryðfríu stálsteypu?
Silica sol skel með meðalhitavaxi gefur bestu steypugæði, víddar nákvæmni, og lægsta bilanatíðni.
Kísilsól með lághitavaxi er hagnýtur valkostur fyrir meðalþunga hluta.
Hvers vegna er natríumsílíkat enn notað ef gæði þess eru minni?
Natríumsílíkat er ódýrt, hefur stutta framleiðsluferil, góð útsláttarhegðun, og mikil gegndræpi. It remains economically attractive for less demanding castings.
Af hverju geta samsettar skeljar ekki notað meðalhitavax?
In autoclave dewaxing at 171°C and 0.6 MPA, medium-temperature damar resin reacts with sodium silicate and residual hardener in the back-up layers, forming a sticky saponified substance that cannot be recycled without treatment.
Hver er framtíðarstefnan fyrir stórar steypuskeljar úr ryðfríu stáli?
Silica sol shells—especially with low-cost face-coat refractories and quick-dry binders—will gradually replace sodium silicate and composite shells as quality requirements rise.