Í Fjárfesting steypu búð, vax er ekki bara neysluvara. Það er grunnurinn að víddarnákvæmni, Yfirborðsáferð, og ávöxtun.
Ég hef séð lághitavaxmynstur hrynja á heitu verkstæði, og ég hef séð meðalhitt vaxmynstur skila þúsundum nákvæmnishluta með varla höfnun.
Munurinn er ekki markaðssetning. Það er efnafræði, ferli stjórn, og vita hvaða tól á að nota í hvaða verk.
Hugtökin „lághitavax“ og „meðalhitavax“ eru gömul verkstæðisheiti.
Strangt til tekið, þeir vísa til mynstur efni flokkuð eftir hitastöðugleika og bræðslumarki.
Í dag, fjölskyldan inniheldur vax-undirstaða, rósín byggt, byggt á plasti, vatnsleysanlegt, og fyllt mynsturefni, auk nýrra aukaefnaframleiðsluvaxa.
En gamla skiptingin á milli lághita og meðalhitavaxs er enn ein hagnýtasta aðgreiningin á steypugólfinu.
Þessi grein útskýrir þann aðgreining frá sjónarhóli ferliverkfræðings, varðveitir lykilgögnin, og gefur þér skýran ramma til að velja á milli.
1. Hvernig flokkum við mynsturefni?
Í fjárfestingarsteypu, mynstur efni eru almennt flokkuð með tveimur aðferðum: hitastöðugleiki og bræðslumark, eða grunnefnissamsetningu.
Flokkun eftir hitastöðugleika og bræðslumarki skiptir mynsturefnum í lág-, miðlungs-, og háhitaflokka.
Lághitaefni hafa almennt bræðslumark undir 70°C, meðalhitaefni falla innan við 70–100°C, og háhitaefni hafa bræðslumark yfir 100°C.
Þetta er flokkunin sem oftast er notuð þegar verkfræðingar í steypuhúsum ræða lághita- og meðalhitavax.
Flokkun eftir grunnefnasamsetningu nær yfir vax, rósín byggt, byggt á plasti, vatnsleysanlegt, og fyllt mynsturefni.
Nútíma fjárfestingarsteypa notar einnig hraðfrumgerðarefni sem eru hönnuð til aukefnaframleiðslu.
Þó að tæknilegar tilvísanir geti flokkað þessa flokka öðruvísi, meginreglan er að greina efni í samræmi við frumefni þeirra og vinnslueiginleika.
Fyrir þessa grein, við leggjum áherslu á fyrstu flokkunina: lághita og meðalhita vax, með háhitavaxi nefnt í samhengi.
| Flokkun | Dæmigert bræðslumark | Varma stöðugleiki (Tilvísun) | Dæmigert Shell kerfissamhæfi | Dæmigert mótunaraðferð | Endurnýtanleiki |
| Lágt hitastig mynstur Efni | Undir 70°C | Tiltölulega lágt (um 30°C) | Natríumsílíkat | Líma myndast, handvirkar eða einfaldar mótunaraðferðir | Almennt hátt |
| Meðalhiti mynstur Efni | 70–100°C | Betri (um 35°C) | Kísilsól | Inndæling í fljótandi ástandi með vaxsprautuvél | Almennt gott |
| Háhitastig mynstur Efni | Yfir 100°C | Almennt hátt | Silica sol eða sérhæfð skelkerfi | Sérhæfðir mótunar- og fjarlægingarferli | Almennt takmarkað; mótunarháð |
Athugið: Hitagildin fyrir hitastöðugleika eru hefðbundnar viðmiðunartölur, ekki algild rekstrarmörk.
Raunveruleg frammistaða fer eftir efnissamsetningu og vinnsluaðstæðum. Skeljasamhæfi og endurnýtanleiki verður einnig að vera sannreynt fyrir tiltekið efni og framleiðslukerfi.
Í hefðbundinni fjárfestingarsteypu, Algeng þumalputtaregla er að lághitamynstursefni eru oft notuð með natríumsílíkatskelkerfum, en meðalhita efni eru venjulega pöruð við kísil-sól skeljar.
Þetta er gagnlegur upphafspunktur, en endanlegt val ætti að taka tillit til mynsturrúmfræði, kröfur um stærð, skel eiginleika, og afvaxunarskilyrðum.
3. Lághitavax í fjárfestingarsteypu
Samsetning og grunneiginleikar
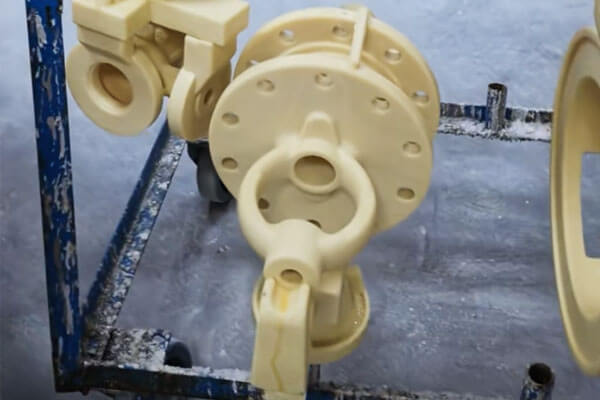
Efni við lághitamynstur hafa yfirleitt bræðslumark undir 70°C.
Hefðbundið dæmi sem notað er í sumum fjárfestingarsteypuaðgerðum samanstendur af 50% paraffínvax og 50% sterínsýru.
Þessi samsetning sýnir eiginleika hefðbundinna lághitaefna, þó að raunveruleg iðnaðarsamsetning sé mismunandi eftir framleiðanda og notkun.
Helstu eiginleikar eru ma:
- Tiltölulega lítill styrkur og takmarkað viðnám gegn aflögun.
- Minni hitastöðugleiki, með um það bil 30°C tilgreint sem dæmigert hitastig í hefðbundnum lýsingum.
- Tiltölulega mikil rýrnun og meira víddarnæmi fyrir breytingum á stofuhita.
- Tiltölulega gróft mynstur yfirborðsáferð við hefðbundnar vinnsluaðstæður.
- Einfaldur undirbúningur og tiltölulega lágur efniskostnaður.
- Góð möguleiki á endurheimt og endurnotkun við söfnun, síun, og gæðaeftirlitsferlum er rétt stjórnað.
Líta ber á 30°C gildið sem hefðbundna viðmiðun fyrir hitastöðugleika, ekki sem alhliða hámarksþjónustuhitastig.
Raunveruleg aflögun getur hafist við mismunandi hitastig eftir samsetningu, mynstur rúmfræði, hleðsla, og útsetningartími.
Mynsturframleiðsluferli
Hefðbundin lághitaefni eru oft framleidd í deiglíku eða hálfföstu ástandi og mynduð með tiltölulega einföldum búnaði eða handvirkum aðferðum.
Það fer eftir samsetningu og framleiðslukerfi, Hægt er að þrýsta mynstrum í teygjur, myndast með sérhæfðum verkfærum, eða framleidd með öðrum lághita mótunaraðferðum.
Samanborið við miðlungshita innspýtingarkerfi, hefðbundin lághitaferli gæti þurft minna flókinn búnað.
Þetta getur dregið úr upphaflegri fjárfestingu og gert þær hagnýtar fyrir steypur með tiltölulega einfalda mynsturrúmfræði og kostnaðarnæmar framleiðslukröfur.
Samt, lægri styrkur og hitastöðugleiki þessara efna skapa takmarkanir.
Þunnir hlutar, langir óstuddir eiginleikar, og flókin smáatriði geta verið næmari fyrir aflögun við mynsturmeðferð og samsetningu.
Málbreytingar geta einnig átt sér stað ef mynstur upplifa ósamræmi í geymsluhita eða langvarandi útsetningu fyrir heitu umhverfi.
Fyrir steypuverkfræðinginn, þetta þýðir að mynstur hönnun, geymsluskilyrði, og meðhöndlunaraðferðir verða að vega upp á móti takmörkunum efnisins.
Samhæfni við skelkerfi og afvaxun
Lághita mynsturefni hafa jafnan verið notuð með vatnsgleri, eða natríumsílíkat, tengt skelkerfi.
Vatnsglerskeljarkerfi eru aðlaðandi vegna tiltölulega lágs kostnaðar og einfaldrar framleiðslukrafna. Lághitamynstur geta verið samhæfðar þessum kerfum þegar mynstursamsetning og skelbyggingarferlið er rétt samræmt.
Vaxhreinsun má framkvæma með því að nota heitt vatn eða aðrar viðeigandi aðferðir, eftir mynstri efni og skel kerfi. Nákvæm aðferð verður að taka tillit til skelstyrks, mynstur rúmmál, hitauppstreymi, og hætta á sprungum við að fjarlægja mynstur.
Þar sem það mistekst
Veikleikinn er hitastöðugleiki. Um kl 30° C. Varma stöðugleiki, lághitavaxmynstur getur mýkst eða brenglast í heitu skoðunarherbergi, við flutning, eða á loftkældu verkstæði. Samdráttur er mikill, svo víddarsamkvæmni er léleg. Grófleiki yfirborðs er grófur, sem takmarkar endanlegt steypulok. Erfitt er að halda á þunnum uggum og beittum brúnum.
Af reynslu: ef hitastig á verkstæðinu þínu er ekki stjórnað, lághitavaxið mun refsa þér á sumrin. Þú munt sjá mynsturröskun, víddarsvif, og hærra rusl. Það er ekki vaxinu að kenna. Það er ferli umhverfisins.
4. Meðalhitavax í fjárfestingarsteypu
Samsetning og grunneiginleikar
Meðalhita mynsturefni hafa yfirleitt bræðslumark á milli 70°C og 100°C. Algengar tegundir innihalda rósín-vax-undirstaða efni og fyllt mynsturefni.
Samanborið við hefðbundnar lághitasamsetningar, meðalhita efni bjóða almennt upp á meiri styrk, betri hitastöðugleiki, minni rýrnun, og bætt víddarsamkvæmni.

Dæmigerð einkenni þeirra eru ma:
- Meiri vélrænni styrkur og betri viðnám gegn aflögun mynsturs.
- Bættur hitastöðugleiki, með um það bil 35°C tilgreint sem dæmigert viðmiðunarstig í hefðbundnum lýsingum.
- Minni rýrnun og betri víddarstöðugleiki.
- Fínari mynstur yfirborðsáferð þegar unnið er við viðeigandi aðstæður.
- Góð afritun á flóknum deyjaeiginleikum.
- Samhæfni við innspýtingarmót í fljótandi ástandi og sjálfvirka mynsturframleiðslu.
Eins og með 30°C töluna fyrir lághita efni, tilvitnað 35°C gildi er hefðbundin viðmiðun frekar en alhliða efniseinkunn. Raunverulegt nothæft hitastig fer eftir samsetningunni, mýkjandi hegðun, hleðsluskilyrði, og krafist víddar nákvæmni.
Innspýting mótun og mynstur nákvæmni
Meðalhitaefni eru almennt unnin með vaxsprautuvélum. Efnið er hitað í viðeigandi vinnsluástand, sprautað í nákvæmnismót, og látið kólna nægilega áður en mynstrið er fjarlægt.
Þetta ferli styður endurtekna framleiðslu og er sérstaklega dýrmætt þegar steypa krefst flókinnar rúmfræði, samræmd veggþykkt, fínar yfirborðsupplýsingar, eða nákvæm víddarstýring.
Frá sjónarhóli framleiðsluverkfræðings, einn af helstu kostum efna við meðalhita er hæfni þeirra til að endurskapa rúmfræði deyja en viðhalda fullnægjandi styrk við mynsturmeðferð og samsetningu.
Samt, góða mynstur nákvæmni er ekki hægt að rekja til efnisins eingöngu. Innspýtingsþrýstingur, hitastig efnisins, deyja hitastig, kælitími, hliðarhönnun, og tækni til að fjarlægja mynstur hafa öll áhrif á lokaniðurstöðuna. Óviðeigandi ferlistillingar geta samt valdið rýrnunarbreytingum, Warpage, Yfirborðsgallar, eða ósamræmi í vídd.
Samhæfni við Silica-Sol Shell Systems
Meðalhitamynstursefni eru oft notuð með kísilsól bundnum keramikskelkerfum. Silica-sol skeljar eru notaðar víða þegar steypur þurfa góða yfirborðsáferð, víddar nákvæmni, og áreiðanlegar skelareiginleikar.
Mynsturefnið og skeljakerfið verða að vera samhæft í gegnum framleiðsluferlið. Við skelbyggingu, mynstrið verður að halda lögun sinni á meðan keramiklausnin er borin á og skelin þornar. Við afvaxun, Mynstrið verður að fjarlægja án þess að valda of miklu álagi eða sprungum í keramikskelinni.
Það fer eftir efnissamsetningu og steypubúnaði, vaxhreinsun getur notað heitt vatn, gufu, eða örbylgjuofnakerfi. Ekki er sérhver meðalhitasamsetning hentug fyrir hverja fjarlægingaraðferð, þannig að ferlið verður að fylgja ráðleggingum efnisbirgða og fullgiltum rekstrarbreytum steypunnar.
Kostnaðarhliðin
Meðalhitt vax er dýrara en lághitavax. Mynsturefnið sjálft kostar meira, vaxinndælingartækið krefst fjárfestingar, og ferlistýringin er meira krefjandi. En heildarkostnaðarmyndin er oft betri vegna hærri ávöxtunar, neðri rusl, og færri niðurstreymisvandamál.
Ég hef séð verkefni skipta úr lághitavaxi yfir í meðalhitavax og minnka mynsturtengt rusl um meira en helming. Vaxkostnaðurinn hækkaði; heildarkostnaður lækkaði.
4. Háhitavax: Stutt athugasemd fyrir samhengi
Háhitavax hefur bræðslumark fyrir ofan 100° C.. Helstu fjölskyldurnar eru rósín-plast, plast, og salt-undirstaða mynstur efni. Þeir bjóða upp á mikinn styrk, góður hitastöðugleiki, og lítil rýrnun, en framleiðsluferlið er flókið, efnið er almennt ekki endurnýtanlegt, og vaxhreinsun krefst flasskveikju, Vatn, eða lífræn leysiefni. Kostnaður er hár.
Vatnsleysanleg mynsturefni og 3D-prentunarmynstursefni falla einnig í þennan víðtæka háhitaflokk í reynd. Ein klassísk athugasemd við kennslubók er mikilvæg: háhita mynstur efni hafa mikla hitauppstreymi, og við afvaxun getur skelin sprungið vegna ónógs styrks. Það er raunveruleg áhætta, ekki fræðileg.
Fyrir flestar stórar ryðfríu stálsteypur, meðalhitavax er hagnýt gæðaviðmið. Háhitavax er fyrir sérstök tilvik.
5. Lágt hitastig vs. Meðalhitavax: Lykilmunur
Grundvallarmunurinn á þessum tveimur flokkum er ekki einfaldlega hitastigið sem þeir bráðna við.
Það er hvernig vélrænni og varmaeiginleikar þeirra hafa áhrif á mynsturframleiðslu og síðari fjárfestingarsteypuferlið.
Samanburður hlið við hlið
| Samanburðarviðmið | Lághita mynsturefni | Meðalhita mynsturefni |
| Dæmigert bræðslumarksvið | Undir 70°C | 70–100°C |
| Fulltrúi hefðbundin mótun | 50% paraffínvax + 50% sterínsýru | Rósín-vax-undirstaða eða fylltar samsetningar |
| Styrkur | Tiltölulega lágt | Almennt hærri |
| Varma stöðugleiki | Lægra; um það bil 30°C sem vitnað er í í hefðbundnum lýsingum | Betri; um það bil 35°C sem vitnað er í í hefðbundnum lýsingum |
| Rýrnun | Tiltölulega hátt | Tiltölulega lágt |
| Stöðugleiki í stærð | Viðkvæmari fyrir umhverfishita | Almennt stöðugri |
| Yfirborðsfrágangur | Tiltölulega gróft í hefðbundnum ferlum | Fínari áferð sem hægt er að ná með stýrðri inndælingu |
| Mynsturframleiðsla | Má nota einfaldar mótunar- eða pressunaraðferðir | Notar venjulega stýrða sprautumótun |
Kröfur um búnað |
Oft tiltölulega einfalt | Krefst venjulega innspýtingarbúnaðar og strangari ferlistýringar |
| Efnisbati | Oft hagkvæmt og hagnýtt | Mögulegt, en fer eftir samsetningu og endurheimtareftirliti |
| Hlutfallslegur kostnaður | Almennt lægri | Almennt hærri |
| Sameiginlegt skelkerfi | Vatnsgler bundin skel | Kísilsól bundin skel |
| Dæmigerð notkunaráhersla | Kostnaðarnæmir og tiltölulega einfaldar steypur | Nákvæmar steypur með flóknum eiginleikum eða þéttari vikmörkum |
Þetta eru almennar tilhneigingar, ekki algjörar reglur. Nútímasamsetningar geta verið verulega mismunandi, og efnisval ætti að byggjast á mældum eiginleikum, gögn birgja, og framleiðslutilraunir frekar en flokksheitið eitt og sér.
Styrkur og mótstöðu gegn aflögun
Mynsturstyrkur hefur áhrif á hvort vaxsamsetning þolir meðhöndlun, hlið, skelbygging, og flytja á milli framleiðslustiga án þess að tapa fyrirhugaðri rúmfræði.
Lághitaefni hafa tiltölulega lítinn styrk, svo þunnir veggir, langar áætlanir, og óstuddar upplýsingar krefjast varkárrar meðhöndlunar.
Meðalhita efni veita almennt betri mótstöðu gegn aflögun, sem gerir þær hentugri fyrir flókin mynstur og endurtekna framleiðslu.
Engu að síður, sterkara mynstur er ekki sjálfkrafa betra mynstur.
Of mikil stirðleiki, óviðeigandi rýrnunarhegðun, eða léleg losun deyja getur leitt til annarra framleiðsluvandamála. Heildarsamsetning efnisins verður að passa við mynsturhönnunina.
Hitastöðugleiki og víddarsamkvæmni
Fjárfestingarsteypumynstur geta orðið fyrir hitabreytingum við geymslu, samsetning, skelbygging, og meðhöndlun.
Ef mynsturefnið er viðkvæmt fyrir hitastigi, víddarbreytingar geta haft áhrif á fullunna steypu.
Lághitaefni sýna almennt meira næmni fyrir umhverfisaðstæðum.
Meðalhitaefni hafa tilhneigingu til að veita betri víddarstöðugleika, þó að raunveruleg frammistaða þeirra sé enn háð mótun, geymsluskilyrði, og ferlistýringu.
Fyrir íhluti með þétt víddarvikmörk, víddarstöðugleika ætti að meta með mynsturmælingum og rannsóknum á vinnslugetu frekar en að álykta eingöngu út frá bræðslumarksflokkun.
Yfirborðsfrágangur og endurgerð smáatriða
Yfirborðsgæði mynstrsins er einn þáttur sem hefur áhrif á yfirborðsgæði keramikskelarinnar og, að lokum, steypuna.
Meðalhitaefni sem unnið er með stýrðri innspýtingu geta endurskapað fínar smáatriði deyja og náð tiltölulega sléttu mynsturyfirborði.
Þetta er sérstaklega dýrmætt fyrir fjárfestingarsteypu úr ryðfríu stáli með flóknar útlínur, hagnýtur yfirborð, og takmarkaðar vinnsluheimildir.
Lághitaefni geta samt framleitt fullnægjandi mynstur fyrir mörg forrit, en hefðbundnar mótunaraðferðir og minna stöðug mynstur rúmfræði geta takmarkað samkvæmni sem hægt er að ná í fínum smáatriðum.
Það er einnig mikilvægt að viðurkenna að endanlegt steypuyfirborð fer eftir allri vinnslukeðjunni, þar á meðal deyja ástand, undirbúningur gróðurs, eldföst kornastærð, skelþurrkun, hleypa, hella, og hreinsun eftir steypu.
6. Hvernig vaxval hefur áhrif á fjárfestingarsteypugæði
Val á mynsturefni er ákvörðun í andstreymi sem hefur afleiðingar í öllu framleiðsluferlinu.
Óviðeigandi samsetning getur aukið galla, draga úr ávöxtun, og búa til viðbótarvinnslu eða frágangsvinnu.
Mynstursrýrnun og steypumál
Mynstursrýrnun hefur áhrif á stærðirnar sem fluttar eru frá teningunni yfir í mynstrið og að lokum til steypunnar.
Lágt hitastig efni sýna almennt meiri rýrnun og meira næmi fyrir hitabreytingum, þannig að víddarhegðun þeirra verður að vera vandlega stjórnað.
Meðalhitaefni veita almennt minni rýrnun og betri víddarstöðugleika.
Samt, steypustöðvar verða samt að gera grein fyrir stærð mótanna, mynstursrýrnun, skeljahegðun, rýrnun álfelgurs, og síðari hitameðferð eða vinnsla.
Hagnýt meðmæli: Fyrir nákvæmni íhluti, koma á víddarjöfnun með því að nota mæld framleiðslugögn. Ekki treysta á almenna rýrnunarheimild án þess að staðfesta allt ferlið.
Mynstur aflögun og skel sprunga
Mynstur sem afmyndast við meðhöndlun eða skelbygging getur valdið víddarskekkjum og ósamræmi skelþykkt.
Við afvaxun, hitauppstreymi og fjarlægingareiginleikar mynsturefnisins geta einnig haft áhrif á álagið sem lagt er á keramikskelina.
Sambandið er ekki einfaldlega það að hærra bráðnandi efni veldur alltaf meiri eða minni skeljaálagi.
Mynstur stækkun, mýking, frárennsli, skelstyrk, hitunarhraði, og vaxhreinsunaraðferðin gegnir öll hlutverki.
Til að draga úr áhættu, steypustöðvar ættu:
- Stjórna geymsluhitastigi og meðhöndlunaraðferðum.
- Forðastu óþarfa hleðslu á þunna eða óstudda mynstureiginleika.
- Fínstilltu skelþurrkun og tryggðu nægan skelstyrk áður en vaxið er afvaxið.
- Staðfestu afvaxandi hitastig, þrýstingur, og hitunarhraði fyrir valið efni.
- Skoðaðu skeljar með tilliti til sprungna og annarra galla áður en hellt er.
Yfirborðsgalla og vinnsluheimildir
Mynstur yfirborðsgróft og galla er hægt að flytja yfir á skelina og steypuna.
Meðalhitaefni geta hjálpað til við að ná fínni mynsturyfirborði, en þeir geta ekki bætt skemmdum deyjum, lélegur gruggundirbúningur, eða ófullnægjandi skelþurrkun.
Fyrir fjárfestingarsteypu sem krefjast mikils yfirborðsgæða, steypa ætti að stjórna mynstri gæðum, keramik skel undirbúningur, og steypiskilyrði sem eitt samþætt kerfi.
Vinnsluheimildir ættu að vera ákvarðaðar í samræmi við virknikröfur og vinnslugetu, frekar en að nota í staðinn fyrir að stjórna andstreymisgöllum.
7. Hagnýtar athugasemdir á búðarhæð
Stjórna hitastigi verkstæðisins.
Lágt hitastig vax við 30°C hitastöðugleika er viðkvæmt fyrir sumarhita.
Meðalhitt vax við 35°C er betra en ekki ónæmt. Loftkæling eða stýrð geymsla er ekki lúxus; það er hluti af ferlinu.
Ekki blanda saman vaxkerfum.
Lágt hitastig og meðalhitt vax hafa mismunandi kröfur um endurheimt og afvaxun. Krossmengun veldur sápun, innifalið, og skeljagalla. Haltu þeim aðskildum.
Meðhöndlaðu endurheimt vax alvarlega.
Vaxendurheimt á meðalhita krefst réttrar uppgjörs, síun, og sýrumeðferð. Illa meðhöndlað endurunnið vax er falin uppspretta mynsturgalla.
Passaðu vax við skel, ekki bara að teikningunni.
Meðalhitt vaxmynstur í natríumsílíkatskel er ósamræmi. Lágt hitastig vaxmynstur í kísilsólskel er líka misræmi. Vax-bindiefni parið er kerfi.
Staðfesta með prufu.
Áður en þú framkvæmir framleiðslu, móta sýnishorn, mæla það, geyma það, skellið því, og hella því. Gögn slá áliti.
8. Niðurstaða
Lághita- og meðalhitamynstursefni eru mismunandi hvað varðar bræðslumarkssvið, styrkur, Varma stöðugleiki, Rýrnun, Yfirborðsáferð, og vinnslukröfur.
Lághita efni, venjulega undir 70°C, bjóða lágan kostnað, tiltölulega einföld framleiðsla, og góða batamöguleika.
Meðalhita efni, yfirleitt á milli 70°C og 100°C, veita meiri styrk, betri víddarstöðugleiki, minni rýrnun, og fínni mynsturafritun við viðeigandi inndælingaraðstæður.
Regla gamla verkfræðingsins gildir enn: passaðu vaxið við skelina, steypukröfunni, og vinnustofuumhverfið.
Gerðu það, og vaxið mun gera sitt. Hunsa það, og ekkert magn af fínstillingum mun bjarga keyrslunni.
Algengar spurningar
Hver er aðalmunurinn á lághita og meðalhitavaxi?
Lághitavax bráðnar undir 70°C og hefur lélegan hitastöðugleika (um 30°C).
Meðalhitt vax bráðnar við 70–100°C og hefur betri hitastöðugleika (um 35°C), Hærri styrkur, og fínni yfirborðsfjölgun.
Af hverju er meðalhitt vax dýrara?
Mynsturefnið kostar meira, vaxinndælingartækið krefst fjárfestingar, og ferlastjórnun er krefjandi. Samt, hærri ávöxtun og minna rusl vega oft upp á móti kostnaði.
Hægt að endurheimta meðalhitavax?
Já, en bati krefst réttrar uppgjörs, síun, og meðferð. Illa meðhöndlað endurunnið vax veldur göllum.
Hvaða vax gefur betri yfirborðsáferð?
Meðalhitt vax, sérstaklega með vökvasprautun, gefur fínni yfirborðsáferð og betri endurgerð á smáatriðum í mynstri.