
Az enyém felett 28 évek óta működő alumínium kovácsoló és precíziós megmunkáló sorok motorkerékpár- és autószerkezeti alkatrészekhez, Többször hallottam ugyanazt a kérdést, mint ahányszor meg tudom számolni:
– Már belenyomtad az alumíniumot a szerszámba. Ez a megfelelő forma. Miért kell utána CNC megmunkálni??”
Jogos kérdés olyan embertől, aki nem állt egy 400 tonnás kovácsoló prés mellett, és nem látta, mi jön ki a másik oldalon.
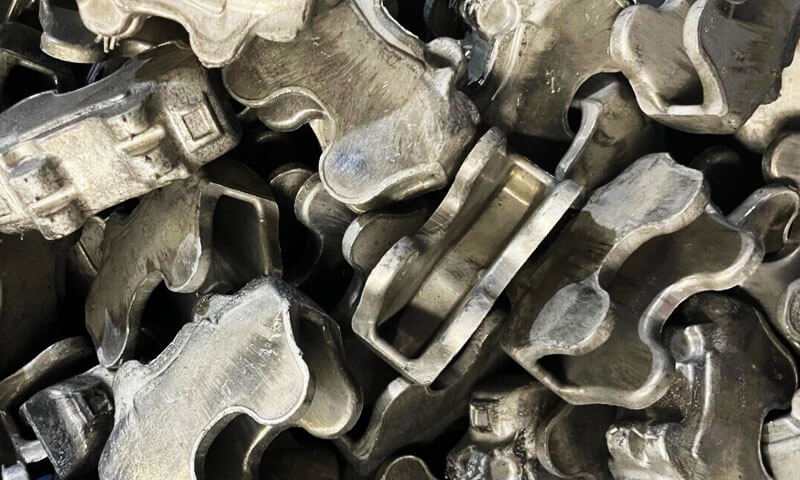
A legtöbben azt feltételezik, hogy a kovácsolás összeszerelésre kész alkatrészt biztosít. A valóságban, ami kijön a szerszámból, az egy kovácsolt nyersdarab – egy szerkezeti alap, nem késztermék.
A kovácsolás növeli az anyag szilárdságát és durva formáját; A precíziós CNC megmunkálás ezt az erős nyersdarabot olyan alkatrészré alakítja, amely valóban illeszkedik, pecsétek, és több ezer üzemórán keresztül megbízhatóan teljesít.
Ez a cikk pontosan leírja, miért nem alku tárgya a másodlagos CNC megmunkálás a nagy teljesítményű alumínium kovácsolt alkatrészek esetében, milyen műveleteket végez, hogyan működik együtt a kovácsolás és a megmunkálás egymást kiegészítő folyamatokként, és mire kell figyelni a beszállítónál a költséges gyártási hiányosságok elkerülése érdekében.
Ez nem tankönyvelmélet – ezt a próba során tanultuk meg, selejt, és terepi hibaelemzés.
1. A kovácsolás ürességet ad, Nem kész rész
Kezdjük azzal, hogy mivel alumínium kovácsolás valójában jól csinálja. Amikor felmelegítünk egy alumínium tuskót, és több száz tonnányi nyomás alatt egy szerszámüregbe tömörítjük, négy kritikus dolgot teljesítesz:
- Ön alkotja az alkatrész teljes, hálóhoz közeli alakját
- Finomítja és igazítja a belső szemcseszerkezetet a terhelési útvonalak mentén
- Folyamatos fémáramlási vonalakat hoz létre, amelyek követik az alkatrész geometriáját, drámaian javítja a fáradtság erejét
- Ön megépíti az alapszerkezeti integritást, amely 30-50%-kal erősebbé teszi a kovácsolt alkatrészeket, mint a szilárdból megmunkált egyenértékűek
Ez óriási érték. De itt van az, amire a kovácsolás nem képes, nem számít, milyen jó a kockád: nem tud végleges precíziós méreteket előállítani, sima illeszkedő felületek, vagy finom belső jellemzők.
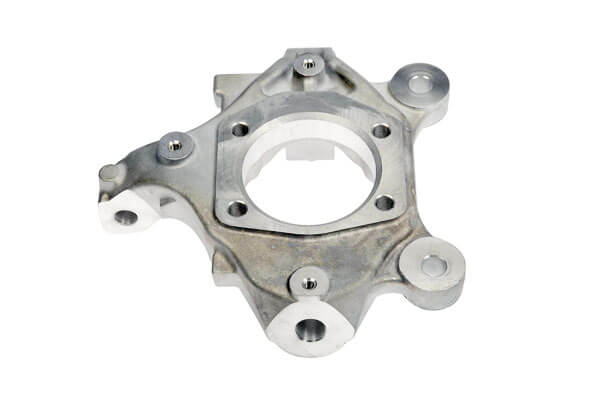
A kovácsolt geometria eredendő korlátai
Minden kovácsolószerszámnak kompromisszumot kell kötnie az alakíthatóság és a pontosság között:
- Huzatszögek: Oldalanként 1-3°-os huzatra van szüksége ahhoz, hogy az alkatrészt kidobja a szerszámból.
Ez azt jelenti, hogy minden függőleges felület kúpos, nem szögletes. Kúpos rögzítőfelületet nem lehet összeállítani. - As-kovácsolt tolerancia: Még a legjobb zárt sajtolású kovácsolás is csak ±0,2–0,5 mm méretpontosságot tart. Szerelési furatokhoz, illeszkedik a csapágy, és tömítőfelületek, ±0,02–±0,05 mm-re van szüksége.
- Felületi állapot: A kovácsolt felületeken oxidréteg található, kisebb die drag, és elváló vonal villan.
Nem elég laposak, elég sima, vagy elég konzisztens a lezáráshoz vagy a precíziós párosításhoz. - Finom tulajdonságok: Kis lyukak, szálak, tömítési hornyok, és a vékony bordákat nem lehet megbízhatóan kovácsolni.
A fém nem folyik be következetesen az apró szerszámelemekbe, és károsodás nélkül kilökni őket szinte lehetetlen.
Egyszer egy új termékmérnök próbált kovácsolt motorkerékpár féknyerget rendelni nulla huzattal és kovácsolt menetfuratokkal. Azt hitte, túlárazunk a megmunkálásért.
Három sikertelen halpróba után és 12 leselejtezett mintadarabok, végre elfogadta azt, amit a régi idősek már tudtak: a kovácsolás építi a szerkezetet; a megmunkálás biztosítja a pontosságot.
Olyan alkatrészekhez, mint a féknyereg, felső hármas bilincsek, lábcsapok, és lengéscsillapító láncszemek – azok a tulajdonságok, amelyek miatt az alkatrész ténylegesen összeszerelhető és működik, pontosan azok a tulajdonságok, amelyeket a kovácsolás nem képes előállítani.
2. Pontosan mit csinál a precíziós CNC megmunkálás kovácsolt nyersdarabon??
CNC megmunkálás nem csak a szélek letisztítása. Öt kritikus munkakategóriát hajt végre, amelyek a kovácsolt nyersdarabot funkcionális komponenssé változtatják.
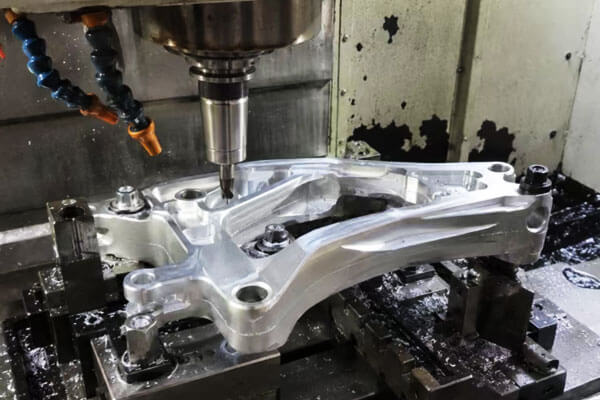
Felszerelés & Lyukak lokalizálása
Szinte minden kovácsolt szerkezeti alkatrész kapcsolódik valami máshoz - egy kerethez, egy sokk, egy fékszerelvény.
A furatpozíció pontossága határozza meg, hogy az alkatrész egyenesen csavarodik-e, hogy a hézagok egyenletesek-e balra és jobbra, és hogy a szerelvény lát-e egyenetlen terhelést a telepítés után.
Egy furatminta eltolása 0.15 mm motorkerékpár felső bilincsen, és a villák megkötöznek. Változtassa el 0.3 mm, és az alkatrész egyáltalán nem áll össze.
A kovácsolás nem tudja megbízhatóan tartani a furathelyzet tűréshatárát nagyjából ±0,4 mm-nél. CNC fúrás és kifúrás ±0,05 mm vagy jobb tartás, akár többlyukú mintákon keresztül is.
Menetes lyukak
A menetes furatok pontos átmérőt igényelnek, mélység, csap helyzetét, és menetforma minőség.
Olyan alkatrészekhez, amelyeket szervizelés céljából szétszerelnek és összeszerelnek, a rossz szálminőség lecsupaszított szálakat jelent, laza rögzítőelemek, és terepi meghibásodások.
A kovácsolással nem lehet használható szálakat előállítani. Hamisíthat egy kísérleti lyukat, de a végső szál mindig megmunkált.
A menetmélységet és a süllyesztési geometriát is precízen szabályozzuk CNC-n – amit kézi csappal nem lehet következetesen megtenni..
Párosodás & Arcok lokalizálása
A kovácsolt felületek soha nem elég laposak ahhoz, hogy összeszerelési felületként használják. A kovácsolt felület 0,2-0,5 mm eltérést mutathat a homlokfelületen, plusz huzatszög kúpos.
Csavarja össze két ilyen arcot, és egyenetlen rögzítést kap, tömítés szivárgási utak, és terhelés alatt elmozduló alkatrészek.
A CNC homlokmarás szabályozott síkságot eredményez – jellemzően 0.02 mm per 100 mm szerkezeti felületekhez, és még szorosabb a felületek tömítésére.
Féknyereg karosszériákhoz, hogy a laposság az, ami megakadályozza a fékfolyadék szivárgását. Nem kozmetikai, hanem funkcionális.
Csapágyülések & Rögzítő hornyok
Bármilyen alkatrész, ami forog, forgópontok, vagy tömítést tart precíziós furatokat igényel, csapágyülések, és a pattintógyűrű hornyok.
Ezek a jellemzők századmilliméteres átmérőtűrést igényelnek, és élesek, egységes horonygeometria.
A kovácsolással nem lehet csapágyfuratot létrehozni a H7 tűréshatárig. Nem tud szögletes élű rögzítőhornyot kialakítani éles sarkokkal. Ezek szigorúan CNC műveletek – esztergálás, fúrás, és belső hornyolás.
Kontúrok, Világosító jellemzők & Élek törése
A nagy teljesítményű kovácsolt alkatrészek gyakran kapnak világító zsebeket, letörések, és a megmunkálás során finomított külső kontúrokat.
Eltávolítjuk a felesleges anyagokat ott, ahol nincs terhelés, hogy megtakarítsuk a súlyt – ez kritikus a motorkerékpár- és autóalkatrészeknél, ahol minden gramm számít.
Az éles széleket is letörjük, távolítsa el az elválási vonal vakut, és átmenetek keverése.
Ez nem csak a megjelenés miatt van: éles élek feszültségnövelők. A tisztán megmunkált letörés 20-30%-kal javíthatja a kifáradás élettartamát egy terhelt alkatrészen.
A nap végén, A CNC megmunkálás nem csak az alkatrészt alkalmassá teszi. Szabályozza a súlyt, egyensúly, tömítés, viselni az életet, és fáradtsági teljesítmény.
3. Kovácsolás és CNC megmunkálás: Kiegészítő, Nem versenyez
Néha hallom, hogy ezt úgy fogalmazzák meg, hogy „kovácsolás vs. megmunkálás.” Ez a rossz megközelítés.
Teljesen más problémákat oldanak meg, és a legjobb komponensek mindkettőt arra használják, amire a legjobban teljesítenek.
| Folyamat | Alapfunkció | Elsődleges Erő | Kulcs korlátozás |
| Alumínium kovácsolás | Szerkezeti alapot épít; összehangolja a gabonaáramlást; javítja a fáradtság erejét | Kiváló anyagi integritás; nagy szilárdság/súly | Korlátozott méretpontosság; nem tud finom tulajdonságokat produkálni |
| Precíziós CNC megmunkálás | Végső méretpontosságot biztosít; funkcionális jellemzőket állít elő; szabályozza a felület minőségét | Rendkívül precíz; rugalmas jellemzőgeometria | Eltávolítja az anyagot; nem javítja az alapanyag szilárdságát |
Miért nem csak gép szilárd rúdkészletből?
Ha pontosságra van szüksége, miért nem csak az egész részt kimarjuk egy tömör alumíniumtömbből? Ezt kérdezték tőlem is emberek.
Igaz, hogy tömör rúdból szinte bármilyen formát készíthet CNC-marón. De van három nagy hátránya:
- Hatalmas anyaghulladék: Egy tipikus motorkerékpár féknyereghez, a kezdőléc 65-75%-át zsetonként távolítaná el.
A kovácsolt nyersdarabok csak 10-20%-ot távolítanak el. Nagy volumenű gyártáshoz, ez óriási költségkülönbség. - Csökkentse a gabonaáramlást: Megmunkálás tömör vágásokból a természetes szálirányban. A kovácsolt alkatrészek szemcseáramlása követi az alkatrész alakját, 30-50%-kal jobb kifáradási szilárdságot biztosít.
Láttam, hogy a kifáradás tesztelése során a szilárd anyagból megmunkált féknyergek a kovácsolt és megmunkált egyenértékűek ciklusszámának kevesebb mint felénél repednek.. - Hosszabb ciklusidő: Egy összetett alkatrész szilárd anyagból történő megmunkálása 2-3-szor hosszabb ideig tart, mint egy hálóhoz közeli kovácsolt nyersdarab megmunkálása.
Miért nem csak kovácsol és hagyja ki a megmunkálást?
A másik oldalon, nem hagyhatja ki a megmunkálást és nem szerelhet össze kovácsolt alkatrészeket.
A tűrés túl laza, a felületek túl érdesek, és nincsenek funkcionális jellemzői. Az alkatrész nem fér bele, nem fog pecsételni, és idő előtt megbukik.
Az optimális gyártási sorrend
Nagy teljesítményű alumínium szerkezeti részekhez — féknyergekhez, felső hármas bilincsek, lábcsapok, sokk linkek, és hasonlók – a szabványos bevált folyamatfolyamat az:
Terméktervezés → Szerszámfejlesztés → Forró alumínium kovácsolás → Hőkezelés → Precíziós CNC megmunkálás → Méretellenőrzés → Felületkezelés → Végső ellenőrzés & Szállítás
Ez a kombináció kihasználja a kovácsolás szilárdságát és anyaghatékonyságát, valamint a CNC megmunkálás pontosságát és részletességét.
Mindkét világból a legjobbat nyújtja, és szinte minden nagy teljesítményű alumínium szerkezeti alkatrész így készül.
4. Miért kell a beszerzési csapatoknak túl nézniük a Forge Pressen?
Ha kovácsolt alumínium alkatrészeket szerez be, a legnagyobb hiba, amit elkövethet, ha csak azt kérdezi meg, hogy a szállítónak van-e kovácsoló prése.
A nyersdarab hamisításának képessége csak a fele az egyenletnek. Függetlenül attól, hogy fel tudsz-e lépni az istállóba, a minőségi volumentermelés teljes mértékben a beszállító másodlagos megmunkálási és folyamatintegrációs képességétől függ.
Négy kritikus képességet kell értékelni:
Megfelelő megmunkálási ráhagyás tervezés
A megmunkálási ráhagyás kiegyenlítő tevékenység. Hagyj túl sokat, és pazarolja az anyagot, és hozzáadja a CNC ciklusidőt.
Túl keveset hagyj, és nem tudod kitakarítani a kovácsmérleget, huzatszög, és torzulás – a végén a párosodó arcon szabaddá válik a kovácsolt bőr.
A jó beszállítók már az első naptól kezdve beépítik a megmunkálási ráhagyást a szerszám kialakításába. Nem csak egyenruhát adnak hozzá 0.5 mm mindenhol. Több ráhagyást tesznek a nagy torzítású területekre, és kevesebbet a stabil jellemzőkre.
A tapasztalt vágómérnökök itt keresik a pénzüket. Láttam rosszul megtervezett matricákat 1 mm extra készlet az egyik oldalon és negatív készlet a másik oldalon – használhatatlan.
Következetes rögzítési stratégia
Az összetett kovácsolt alkatrészek szinte mindig többszörös beállítást igényelnek minden oldal megmunkálásához.
Minden alkalommal, amikor kioldja és újra rögzíti az alkatrészt, igazítási hibát vezetsz be. A rossz rögzítés helyzeti hibát okoz a megmunkált kovácsolt anyagokban.
A megfelelő beszállító kifejleszt egy speciális rögzítést, amely a kovácsolt alapjellemzőket megtalálja, konzisztens összehangolást tart fenn a műveletek között, és szorosan tartja a részenkénti variációt.
Többlyukú mintákhoz és koaxiális jellemzőkhöz, A rögzítés pontossága közvetlenül meghatározza az összeszerelési hozamot.
Házon belüli méretellenőrzési lehetőség
Egy kovácsolt és megmunkált alkatrészt nem lehet szemmel megítélni. Kritikus szerkezeti részek – különösen a fékek, kormányzás, és felfüggesztési alkatrészek – ellenőrzött méretvizsgálatot igényelnek.
Keressen beszállítókat házon belüli koordináta mérőgéppel (CMM) képesség, dedikált furatmérők, és kalibrált ellenőrző eszközök.
A jó beszállítók minden első darabnál ellenőrzik a kritikus méreteket, és auditálja a minta méreteit minden kötegben. Ha egy beszállító azt mondja: „csak szemmel tartjuk,” menj el.
Felszíni folyamatkoordináció
Eloxálás, gyöngyszórás, és az összes polírozás kissé megváltoztatja az alkatrész méreteit – néhány mikrontól néhány tizedig, folyamattól függően.
Ha a végső nyomtatási méretre gépel, majd eloxál, túlméretezett vagy túlléphet a tűréshatáron.
A tapasztalt beszállítók a megmunkálás során számítanak a felületi vastagságra. Ellenőrzött készletet hagynak a bevonásra, így a végső méretek a felületkezelés után közvetlenül a célponton landolnak.
Ez kicsinek hangzik, de láttam, hogy egész tételeket elutasítottak, mert a megmunkálás nem vette figyelembe az eloxált felhalmozódást.
Egyedi és kis volumenű programokhoz, egyetlen forrással dolgozik, amely szerszámokat végez, kovácsolás, megmunkálás, ellenőrzés, a felületkezelés pedig szinte minden felületi rést megszüntet. Kevesebb átadás = kevesebb hiba.
5. Miért vásároljon precíziós alumínium kovácsolást a DEZE technológiától?
-Kor Ez a technológia, precíziós alumínium kovácsolás és megmunkálás szakember, székhelye Xuchangban, Henan, Kína, teljes működésünket erre az integrált, teljes körű gyártási modellre építettük fel.
Minőségirányítási rendszerünk ISO minősítéssel rendelkezik 9001:2015, teljes nyomon követhetőség minden szakaszban – a házon belüli szerszámgyártástól a tuskó előformázáson át a forró alumínium kovácsolásig, T6 hőkezelés,
5-tengely pontosságú CNC megmunkálás, CMM méretellenőrzés, és felületkezelés – mindez egy fedél alatt vezérelhető.
A megmunkálási ráhagyásokat közvetlenül a kezdeti szerszámkialakításba tervezzük az anyageltávolítás optimalizálása érdekében, dedikált alkatrész-specifikus rögzítést kell kifejleszteni a pozicionálási pontosság megőrzése érdekében, és kötegenként érvényesítse a kritikus méreteket.
Beszerző csapatoknak, ez az egyforrású képesség kiküszöböli a beszállítók közötti átadás-átvételi hibákat, csökkenti a program felfutási idejét, és következetesen szállít, gyártásra kész kovácsolt alumínium alkatrészek motorkerékpárokhoz, autóipar, és ipari szerkezeti alkalmazások.
6. Következtetés
Az alumínium kovácsolás és a precíziós CNC megmunkálás nem versengő folyamatok. Ugyanannak a termelési láncnak két láncszeme, mindegyik azt teszi, amihez a legjobb, hogy olyan alkatrészt építsen, amely egyszerre erős és precíz.
A kovácsolás biztosítja a szerkezeti alapot: igazított gabonaáramlás, javult a fáradékonyság, és a hálóhoz közeli forma, amely minimálisra csökkenti az anyagpazarlást.
A CNC megmunkálás biztosítja a funkcionális pontosságot: pontos furatpozíciók, lapos párosodó arcok, megfelelő szálak, illeszkedik a csapágy, és ellenőrzött felületi minőség, amely az alkatrész tényleges összeszerelését teszi lehetővé, pecsét, és utolsó.
Nagy teljesítményű terhelt alkatrészekhez — féknyergekhez, kormányelemek, felfüggesztő linkek, és az összes többi alkatrész, amely a versenyzőket biztonságban tartja és a felszerelést működésben tartja – egyik sem lehet a másik nélkül.
A világ legjobb kovácsolt részei haszontalanok, ha nem illenek. A legpontosabban megmunkált részek gyengébbek, ha tömör rúdból vannak vágva.
Az igazi készség – és a jó beszállító valódi értéke – az egész folyamat összekapcsolása: A megmunkálási készletet figyelembe vevő szerszámkialakítás, kovácsolás, amely egyenletes nyersdarabokat eredményez,
beállítást tartó rögzítés, tűréseket elérő megmunkálás, és olyan ellenőrzés, amely a szállítás előtt észleli a problémákat.
Tedd rendbe a láncot, és erős alkatrészeket kapsz, pontos, és konzisztens tételről tételre.
GYIK
Minden alumíniumötvözetből készült kovácsolást igényel CNC megmunkálás??
Nem, nem mind. Egyszerű, nem illeszkedő szerkezeti konzolok, nyers távtartók, és az alacsony tűréshatárú alkatrészek néha kovácsoltként is használhatók, csak sorjázóval.
De bármilyen rögzítőlyukakkal ellátott alkatrész, menetes jellemzők, tömítő felületek, illeszkedik a csapágy, vagy szűk mérettűrések másodlagos CNC megmunkálást igényelnek.
Motorkerékpár és gépjármű szerkezeti alkatrészeihez, ennek már bőven vége 90% kovácsolt termékek gyártására.
Is 6061 alumínium alkalmas CNC megmunkáláshoz kovácsolás után?
6061 kiválóan alkalmas kovácsolt, majd megmunkált alkatrészekhez. Jó az erő egyensúlya, hajlékonyság, és a megmunkálhatóság, és nagyon kiszámíthatóan reagál a T6 hőkezelésre.
Kiterjedten használjuk lábfejekhez, felső hármas bilincsek, zárójelben, és linkeket. Tiszta géppel, jól tartja a toleranciát, és egyenletesen eloxál.
Magasabb szilárdsági követelményekhez, 7075 gépek is jól, de rovátkára érzékenyebb és alaposabb szerszámút-tervezést igényel.
A CNC megmunkálás tönkreteszi a kovácsolt alkatrész szilárdságát??
Nem, ha megfelelően van megcsinálva. A megfelelő CNC megmunkálás csak az előre tervezett megmunkálási ráhagyást távolítja el a funkcionális terhelési pályán kívül.
A kulcs az alkatrész megtervezése, gabonaáramlás kovácsolása, és az alapanyagok együttes megmunkálása – így soha nem vághat át a kritikus teherbíró szemcsevonalakon, vagy nem gépelheti le a stresszes bőrt.
A rossz megmunkálás teljesen tönkreteheti a kovácsolást. Ha mély barázdát dolgozol át egy nagy igénybevételnek kitett zónán, stressznövelőt hoz létre, és megöli a fáradtságot.
Ezért a DFM (a gyárthatóság érdekében tervezés) A kovácsolómérnökök és a megmunkálómérnökök közötti áttekintés nagyon sokat számít.
A kovácsolt alkatrészek közvetlenül a CNC megmunkálás után szállíthatók?
Szinte soha. Megmunkálás után, még mindig szükség van a méretellenőrzésre, tartós, tisztítás, felületkezelés (eloxált, robbanás, stb.), és végső ellenőrzés.
Csak miután minden csekk átment, csomagol és szállít. A végső ellenőrzés kihagyása azt jelenti, hogy a hibás alkatrészek hogyan jutnak el az ügyfelekhez.

