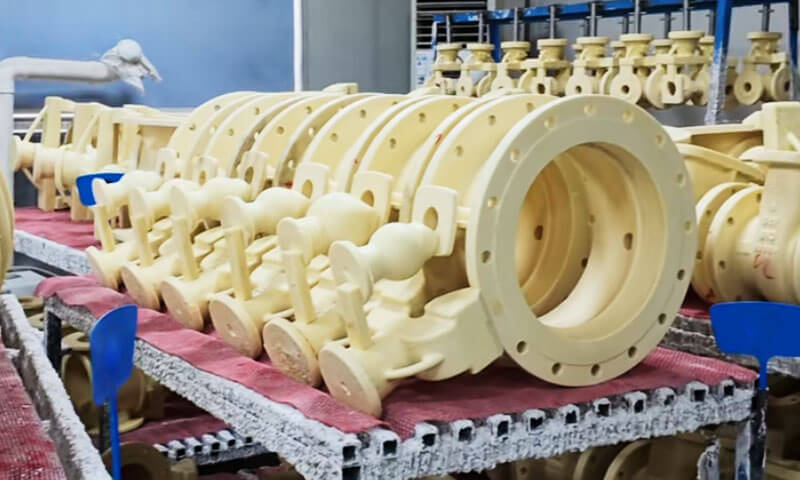
A befektetési casting üzlet, a viasz nem csak fogyóeszköz. Ez a méretpontosság alapja, felszíni befejezés, és hozam.
Láttam egy alacsony hőmérsékletű viaszmintát összeomlani egy forró műhelyben, és láttam, hogy egy közepes hőmérsékletű viaszminta több ezer precíziós alkatrészt szállít alig selejtezéssel.
A különbség nem a marketingben van. Ez kémia, folyamatvezérlés, és annak ismerete, hogy melyik munkához melyik eszközt kell használni.
Az „alacsony hőmérsékletű viasz” és a „közepes hőmérsékletű viasz” kifejezések régi műhelynevek.
Szigorúan véve, hivatkoznak mintás anyagok termikus stabilitás és olvadáspont szerint osztályozva.
Ma, a családban viasz alapú, gyanta alapú, műanyag alapú, vízben oldható, és töltött mintás anyagok, plusz új adalékanyag-gyártó viaszok.
De az alacsony és közepes hőmérsékletű viasz régi megosztottsága továbbra is az egyik legpraktikusabb különbség az öntöde padlóján.
Ez a cikk elmagyarázza ezt a különbséget a folyamatmérnök szemszögéből, megőrzi a legfontosabb adatokat, és világos keretet ad a köztük való választáshoz.
1. Hogyan osztályozzuk a mintás anyagokat?
A befektetési öntésben, A mintaanyagokat általában két módszerrel osztályozzák: termikus stabilitás és olvadáspont, vagy alapanyag összetétel.
A termikus stabilitás és az olvadáspont szerinti osztályozás a mintaanyagokat alacsony hőmérsékletűre osztja., közepes-, és a magas hőmérsékletű kategóriák.
Az alacsony hőmérsékletű anyagok olvadáspontja általában 70 °C alatt van, a középhőmérsékletű anyagok 70-100°C közé esnek, és a magas hőmérsékletű anyagok olvadáspontja 100°C felett van.
Ez a leggyakrabban használt besorolás, amikor az öntödei mérnökök az alacsony és közepes hőmérsékletű viaszról beszélnek..
Az alapanyag összetétele szerinti osztályozás magában foglalja a viasz alapút is, gyanta alapú, műanyag alapú, vízben oldható, és töltött mintás anyagok.
A modern befektetési öntvények gyors prototípusképző anyagokat is használnak, amelyeket additív gyártásra terveztek.
Bár a műszaki hivatkozások eltérően csoportosíthatják ezeket a kategóriákat, az alapelv az anyagok megkülönböztetése elsődleges összetevőik és feldolgozási jellemzőik alapján.
Ehhez a cikkhez, az első osztályozásra koncentrálunk: alacsony és közepes hőmérsékletű viasz, a szövegkörnyezetben említett magas hőmérsékletű viasszal.
| Osztályozás | Tipikus olvadáspont | Hőstabilitás (Referencia) | Tipikus Shell rendszer kompatibilitás | Tipikus formázási módszer | Újrafelhasználhatóság |
| Alacsony hőmérsékletű minta anyag | 70°C alatt | Viszonylag alacsony (körülbelül 30°C) | Nátrium-szilikát | Pasztaképzés, kézi vagy egyszerű formázási módszerek | Általában magas |
| Közepes hőmérsékletű minta anyag | 70–100°C | Jobb (körülbelül 35°C) | szilika szol | Folyékony halmazállapotú injekció viaszfecskendező géppel | Általában jó |
| Magas hőmérsékletű minta anyag | 100°C felett | Általában magas | Szilikaszol vagy speciális héjrendszerek | Speciális formázási és eltávolítási eljárások | Általában korlátozott; összetételfüggő |
Jegyzet: A hőstabilitás hőmérsékleti értékei hagyományos referenciaértékek, nem univerzális működési korlátok.
A tényleges teljesítmény az anyagösszetételtől és a folyamat körülményeitől függ. A héj kompatibilitását és újrafelhasználhatóságát az adott anyag és gyártási rendszer esetében is ellenőrizni kell.
Hagyományos befektetési öntésben, általános ökölszabály, hogy a nátrium-szilikát héjrendszerekkel gyakran alacsony hőmérsékletű mintázatokat használnak., míg a közepes hőmérsékletű anyagokat általában szilícium-dioxid-szol héjjal párosítják.
Ez egy hasznos kiindulópont, de a végső kiválasztásnál figyelembe kell venni a mintázat geometriáját, méretkövetelmények, héj tulajdonságai, és viaszmentesítési feltételek.
3. Alacsony hőmérsékletű viasz befektetési öntésben
Összetétel és alapvető tulajdonságok
Az alacsony hőmérsékletű mintás anyagok olvadáspontja általában 70 °C alatt van.
Egyes befektetési öntési műveleteknél használt hagyományos példa a következőkből áll 50% paraffin viasz és 50% sztearinsav.
Ez a készítmény a hagyományos alacsony hőmérsékletű anyagok jellemzőit szemlélteti, bár a tényleges ipari készítmények gyártónként és alkalmazásonként változnak.
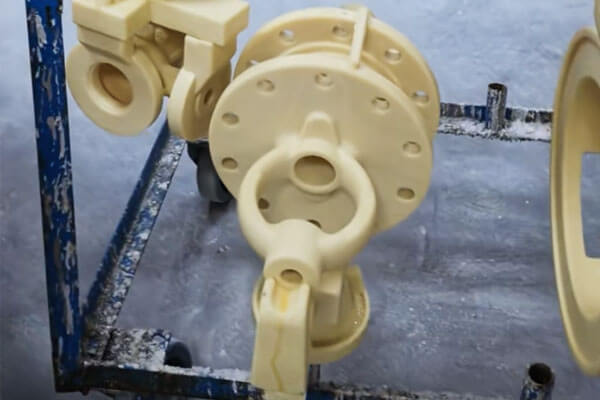
A fő jellemzők közé tartozik:
- Viszonylag alacsony szilárdság és korlátozott deformációállóság.
- Alacsonyabb hőstabilitás, a körülbelül 30°C-ot reprezentatív hőmérsékleti szintként említik a hagyományos leírások.
- Viszonylag nagy zsugorodás és nagyobb méretérzékenység a szobahőmérséklet változásaira.
- Viszonylag durva mintázatú felületkezelés hagyományos feldolgozási körülmények között.
- Egyszerű előkészítés és viszonylag alacsony anyagköltség.
- Jó hasznosítási és újrafelhasználási lehetőség begyűjtéskor, szűrés, és a minőség-ellenőrzési eljárásokat megfelelően kezelik.
A hivatkozott 30°C-os értéket a hőstabilitás hagyományos referenciaértékeként kell értelmezni, nem univerzális maximális üzemi hőmérsékletként.
A tényleges deformáció a készítménytől függően különböző hőmérsékleteken kezdődhet meg, mintázat geometriája, terhelés, és az expozíciós idő.
Mintagyártási folyamat
A hagyományos alacsony hőmérsékletű anyagokat gyakran pasztaszerű vagy félszilárd állapotban készítik, és viszonylag egyszerű berendezéssel vagy kézi módszerekkel alakítják ki..
A készítménytől és a gyártási rendszertől függően, mintákat lehet présszerszámba préselni, speciális szerszámokkal alakítják ki, vagy más alacsony hőmérsékletű öntési technikával állítják elő.
Összehasonlítva a közepes hőmérsékletű befecskendező rendszerekkel, a hagyományos alacsony hőmérsékletű eljárások kevésbé bonyolult berendezéseket igényelhetnek.
Ez csökkentheti a kezdeti beruházást, és praktikussá teheti azokat a viszonylag egyszerű mintázat-geometriákkal és költségérzékeny gyártási követelményekkel rendelkező öntödékben.
Viszont, ezen anyagok kisebb szilárdsága és termikus stabilitása korlátokat szab.
Vékony szakaszok, régóta nem támogatott funkciók, és a bonyolult részletek hajlamosabbak lehetnek a deformációra a mintakezelés és az összeszerelés során.
Méretváltozások akkor is előfordulhatnak, ha a minták inkonzisztens tárolási hőmérsékletet vagy hosszan tartó meleg környezetnek vannak kitéve.
Az öntödei mérnöknek, ez azt jelenti, hogy a mintatervezés, tárolási feltételek, és a kezelési eljárásoknak kompenzálniuk kell az anyag korlátait.
Kompatibilitás a Shell rendszerekkel és a viaszmentesítéssel
Az alacsony hőmérsékletű mintás anyagokat hagyományosan vízüveggel használják, vagy nátrium -szilikát, ragasztott héjrendszerek.
A vízüveg héjrendszerek viszonylag alacsony költségük és egyszerű gyártási követelményeik miatt vonzóak. Az alacsony hőmérsékletű minták kompatibilisek lehetnek ezekkel a rendszerekkel, ha a minta kialakítása és a héjépítési folyamat megfelelően illeszkedik.
A viaszmentesítés történhet forró vízzel vagy más megfelelő módszerrel, mintaanyagtól és héjrendszertől függően. A pontos eljárásnak figyelembe kell vennie a héj szilárdságát, minta térfogata, termikus tágulás, valamint a mintaeltávolítás során a repedés veszélye.
Ahol nem sikerül
A gyenge pont a termikus stabilitás. kb 30° C hőstabilitás, az alacsony hőmérsékletű viaszmintázat meglágyulhat vagy eltorzulhat egy meleg vizsgáló helyiségben, szállítás közben, vagy nem légkondicionált műhelyben. A zsugorodás nagy, tehát rossz a méretkonzisztencia. A felületi érdesség durva, ami korlátozza a végső öntés befejezését. A vékony uszonyokat és az éles széleket nehéz megtartani.
Tapasztalatból: ha a műhely hőmérséklete nincs szabályozva, Az alacsony hőmérsékletű viasz nyáron megbünteti. Látni fogja a minta torzulását, méretsodródás, és magasabb selejt. Ez nem a viasz hibája. Ez a folyamat környezete.
4. Közepes hőmérsékletű viasz befektetési öntésben
Összetétel és alapvető tulajdonságok
A közepes hőmérsékletű mintázatú anyagok olvadáspontja általában 70 °C és 100 °C között van. A gyakori típusok közé tartoznak a gyanta-viasz alapú anyagok és a töltött mintás anyagok.
A hagyományos alacsony hőmérsékletű készítményekhez képest, a közepes hőmérsékletű anyagok általában nagyobb szilárdságot kínálnak, jobb hőstabilitás, kisebb zsugorodás, és javított méretkonzisztencia.

Jellemző tulajdonságaik közé tartozik:
- Nagyobb mechanikai szilárdság és jobb ellenállás a minta deformációjával szemben.
- Javított termikus stabilitás, körülbelül 35°C-kal, amely a hagyományos leírásokban reprezentatív referenciaszintként szerepel.
- Kisebb zsugorodás és jobb méretstabilitás.
- Finomabb mintázatú felületi kiképzés megfelelő körülmények között történő megmunkálás esetén.
- A bonyolult szerszámjellemzők jó replikációja.
- Kompatibilitás folyékony halmazállapotú fröccsöntéssel és automatizált mintagyártással.
Mint az alacsony hőmérsékletű anyagok 30°C-os értékénél, a hivatkozott 35°C érték inkább hagyományos referencia, mint egyetemes anyagminősítés. A ténylegesen használható hőmérséklet-tartomány a készítménytől függ, lágyító viselkedés, rakodási feltételek, és a szükséges méretpontosság.
Fröccsöntés és mintapontosság
A közepes hőmérsékletű anyagokat általában viaszfecskendező gépekkel dolgozzák fel. Az anyagot megfelelő feldolgozási körülményekre melegítik, precíziós szerszámba fecskendezik, és hagyjuk kellően lehűlni, mielőtt eltávolítjuk a mintát.
Ez az eljárás támogatja az ismételhető gyártást, és különösen értékes, ha az öntés összetett geometriát igényel, egyenletes falvastagság, finom felületi részletek, vagy pontos méretszabályozás.
Gyártómérnök szemszögéből, a közepes hőmérsékletű anyagok egyik legfontosabb előnye, hogy képesek reprodukálni a szerszámgeometriát, miközben megőrzik a megfelelő szilárdságot a mintakezelés és összeszerelés során.
Viszont, a jó mintapontosság nem tudható csak be az anyagnak. Befecskendezési nyomás, anyag hőmérséklete, szerszám hőmérséklete, hűtési idő, kapuzat kialakítása, és a mintaeltávolítási technika mind befolyásolja a végeredményt. A nem megfelelő folyamatbeállítások továbbra is zsugorodási eltéréseket okozhatnak, vetemedés, felületi hibák, vagy méretbeli inkonzisztencia.
Kompatibilitás a Silica-Sol Shell rendszerekkel
Közepes hőmérsékletű mintázatú anyagokat gyakran használnak szilícium-dioxid-szol kötésű kerámia héjrendszerekhez. A szilícium-dioxid-szol héjakat széles körben alkalmazzák, ha az öntvények jó felületkezelést igényelnek, dimenziós pontosság, és megbízható héjtulajdonságok.
A minta anyagának és a héjrendszernek kompatibilisnek kell lennie a gyártási ciklus során. A héjépítés során, a mintának meg kell őriznie alakját a kerámiaszuszpenzió felhordása és a héj száradása közben. A viaszmentesítés során, a mintát el kell távolítani anélkül, hogy túlzott igénybevételt vagy repedést okozna a kerámia héjban.
Az anyagösszetételtől és az öntödei berendezésektől függően, a viaszmentesítéshez forró vizet használhat, gőz, vagy mikrohullámú alapú rendszerek. Nem minden közepes hőmérsékletű készítmény alkalmas minden eltávolítási módszerre, így a folyamatnak követnie kell az anyagszállító ajánlásait és az öntöde érvényesített működési paramétereit.
A költségek oldala
A közepes hőmérsékletű viasz drágább, mint az alacsony hőmérsékletű viasz. Maga a mintaanyag többe kerül, a viaszinjektor tőkebefektetést igényel, és a folyamatirányítás igényesebb. De a teljes költség kép gyakran jobb a magasabb hozam miatt, alsó selejt, és kevesebb downstream probléma.
Láttam, hogy a projektek alacsony hőmérsékletű viaszról közepes hőmérsékletűre váltanak, és több mint felére csökkentik a mintával kapcsolatos hulladék mennyiségét. A viasz költsége emelkedett; a teljes költség csökkent.
4. Magas hőmérsékletű viasz: Rövid megjegyzés a kontextushoz
A magas hőmérsékletű viasz olvadáspontja a fenti 100° C. A fő családok a gyanta-műanyag, műanyag, és sóalapú mintaanyagok. Nagy szilárdságot kínálnak, jó termikus stabilitás, és alacsony zsugorodás, de a gyártási folyamat összetett, az anyag általában nem újrafelhasználható, a viaszmentesítéshez pedig vakugyújtás szükséges, víz, vagy szerves oldószerek. A költség magas.
A gyakorlatban ebbe a széles, magas hőmérsékletű kategóriába tartoznak a vízben oldódó mintaanyagok és a 3D-nyomtatású mintaanyagok is. Egy klasszikus tankönyvi megjegyzés fontos: a magas hőmérsékletű mintázatú anyagok nagy hőtágulást mutatnak, és a viaszmentesítés során a héj megrepedhet az elégtelen szilárdság miatt. Ez valós kockázat, nem elméleti.
A legtöbb nagy rozsdamentes acélöntvényhez, a közepes hőmérsékletű viasz a gyakorlati minőségi mérce. A magas hőmérsékletű viasz speciális esetekre való.
5. Alacsony hőmérséklet vs. Közepes hőmérsékletű viasz: Legfontosabb különbségek
A két kategória közötti alapvető különbség nem egyszerűen az olvadás hőmérséklete.
Mechanikai és termikus tulajdonságaik így befolyásolják a mintakészítést és az azt követő öntési folyamatot.
Egymás melletti összehasonlítás
| Összehasonlítási kritérium | Alacsony hőmérsékletű mintás anyag | Közepes hőmérsékletű mintás anyag |
| Tipikus olvadáspont-tartomány | 70°C alatt | 70–100°C |
| Reprezentatív hagyományos megfogalmazás | 50% paraffin viasz + 50% sztearinsav | Gyanta-viasz alapú vagy töltött készítmények |
| Erő | Viszonylag alacsony | Általában magasabb |
| Hőstabilitás | Alacsonyabb; a hagyományos leírásokban említett körülbelül 30°C | Jobb; a hagyományos leírásokban említett körülbelül 35°C |
| Zsugorodás | Viszonylag magas | Viszonylag alacsony |
| Méretstabilitás | Érzékenyebb a környezeti hőmérsékletre | Általában stabilabb |
| Felszíni befejezés | A hagyományos eljárásokban viszonylag durva | Ellenőrzött befecskendezéssel finomabb felület érhető el |
| Mintagyártás | Használhat egyszerű formázási vagy préselési módszereket | Általában szabályozott fröccsöntést használ |
Felszerelési követelmények |
Gyakran viszonylag egyszerű | Általában befecskendező berendezést és szigorúbb folyamatszabályozást igényel |
| Anyagvisszanyerés | Gyakran gazdaságos és praktikus | Lehetséges, de az összetételtől és a visszanyerés ellenőrzésétől függ |
| Relatív költség | Általában alacsonyabb | Általában magasabb |
| Közös héjrendszer | Víz-üveg ragasztott héj | Szilika-szol kötésű héj |
| Tipikus alkalmazási hangsúly | Költségérzékeny és viszonylag egyszerű öntvények | Precíziós öntvények összetett jellemzőkkel vagy szűkebb tűréssel |
Ezek általános tendenciák, nem abszolút szabályok. A modern készítmények jelentősen eltérhetnek egymástól, és az anyagválasztás a mért tulajdonságokon alapuljon, szállítói adatok, és a gyártási kísérletek, nem pedig a kategória neve.
Erősség és deformációval szembeni ellenállás
A minta szilárdsága befolyásolja, hogy a viaszegység kibírja-e a kezelést, kapuzás, kagylóépítés, és a gyártási szakaszok közötti átvitel a tervezett geometria elvesztése nélkül.
Az alacsony hőmérsékletű anyagok viszonylag alacsony szilárdságúak, olyan vékony falak, hosszú vetületek, és a nem támogatott részletek gondos kezelést igényelnek.
A közepes hőmérsékletű anyagok általában jobban ellenállnak a deformációnak, alkalmasabbá téve őket bonyolult mintákra és megismételhető gyártásra.
Azonban, az erősebb minta nem automatikusan jobb minta.
Túlzott merevség, nem megfelelő zsugorodási viselkedés, vagy a rossz szerszámkioldás egyéb gyártási problémákat okozhat. A teljes anyagösszetételt a mintatervhez kell igazítani.
Hőstabilitás és méretkonzisztencia
A befektetett öntési minták hőmérséklete megváltozhat a tárolás során, összeszerelés, kagylóépítés, és kezelése.
Ha a minta anyaga érzékeny a hőmérsékletre, a méretváltozások befolyásolhatják a kész öntvényt.
Az alacsony hőmérsékletű anyagok általában nagyobb érzékenységet mutatnak a környezeti feltételekre.
A közepes hőmérsékletű anyagok általában jobb méretstabilitást biztosítanak, bár tényleges teljesítményük továbbra is a készítménytől függ, tárolási feltételek, és folyamatirányítás.
Szűk mérettűréssel rendelkező alkatrészekhez, a méretstabilitást mintaméréssel és folyamatképesség-vizsgálatokkal kell értékelni, nem pedig kizárólag az olvadáspont szerinti osztályozásból következtetni.
Felületkezelés és részletreplikáció
A minta felületi minősége az egyik tényező, amely befolyásolja a kerámia héj felületi minőségét és, végül, a casting.
A szabályozott befecskendezéssel feldolgozott, közepes hőmérsékletű anyagok finom szerszámrészleteket reprodukálhatnak, és viszonylag sima mintafelületet érhetnek el.
Ez különösen értékes a rozsdamentes acélból készült, összetett kontúrú öntvényeknél, funkcionális felületek, és korlátozott megmunkálási ráhagyás.
Az alacsony hőmérsékletű anyagok még mindig kielégítő mintázatot tudnak készíteni számos alkalmazáshoz, de a hagyományos formázási módszerek és a kevésbé stabil mintázatok geometriája korlátozhatja a finom részletek elérhető konzisztenciáját.
Azt is fontos felismerni, hogy a végső öntési felület a teljes folyamatlánctól függ, beleértve a kocka állapotát is, hígtrágya készítés, tűzálló részecskeméret, héj szárítása, égetés, öntés, és öntés utáni takarítás.
6. Hogyan befolyásolja a viaszválasztás a befektetési öntés minőségét
A minta anyagának kiválasztása egy upstream döntés, aminek következményei vannak a gyártási folyamat során.
A nem megfelelő készítmény növelheti a hibákat, csökkenti a termést, és további megmunkálási vagy befejező munkákat hozzon létre.
Mintazsugorodás és öntési méretek
A minta zsugorodása befolyásolja a matricáról a mintára és végül az öntvényre átvitt méreteket.
Az alacsony hőmérsékletű anyagok általában nagyobb zsugorodást és nagyobb érzékenységet mutatnak a hőmérséklet-ingadozásokra, így méretbeli viselkedésüket gondosan ellenőrizni kell.
A közepes hőmérsékletű anyagok általában alacsonyabb zsugorodást és jobb méretstabilitást biztosítanak.
Viszont, Az öntödéknek továbbra is figyelembe kell venniük a szerszám méreteit, minta zsugorodása, héj viselkedése, ötvözet megszilárdulása zsugorodás, és az azt követő hőkezelés vagy megmunkálás.
Gyakorlati ajánlás: Precíziós alkatrészekhez, méretkompenzáció létrehozása mért gyártási adatok felhasználásával. Ne hagyatkozzon általános zsugorodási ráhagyásra a teljes folyamat ellenőrzése nélkül.
Mintadeformáció és héjrepedés
A kezelés vagy a héjépítés során deformálódó minta mérethibákat és inkonzisztens héjvastagságot okozhat.
A viaszmentesítés során, a hőtágulás és a mintaanyag eltávolítási jellemzői szintén befolyásolhatják a kerámia héjra ható feszültségeket.
Az összefüggés nem egyszerűen abban áll, hogy egy magasabb olvadáspontú anyag mindig nagyobb vagy kisebb héjfeszültséget okoz.
Minta bővítés, lágyulás, vízelvezetés, héj erőssége, fűtési sebesség, és a viaszmentesítési módszer mind szerepet játszik.
A kockázat csökkentésére, az öntödéknek kell:
- Szabályozási minta tárolási hőmérséklet és kezelési eljárások.
- Kerülje el a vékony vagy nem támogatott mintaelemek szükségtelen betöltését.
- Optimalizálja a héj szárítását, és biztosítsa a héj megfelelő szilárdságát a viaszmentesítés előtt.
- Érvényesítse a viaszmentesítési hőmérsékletet, nyomás, és a kiválasztott anyag fűtési sebességét.
- Kiöntés előtt ellenőrizze a héjakat, hogy nincsenek-e repedések és egyéb hibák.
Felületi hibák és megmunkálási ráhagyások
A mintázat felületi érdessége és hibái átvihetők a héjra és az öntvényre.
A közepes hőmérsékletű anyagok segíthetnek finomabb mintafelület elérésében, de nem tudják kompenzálni a sérült matricákat, rossz hígtrágya előkészítés, vagy nem megfelelő héjszárítás.
Kiváló felületi minőséget igénylő befektetési öntvényekhez, az öntödének kell kezelnie a minta minőségét, kerámia héj előkészítése, és az öntési feltételek egyetlen integrált rendszerként.
A megmunkálási ráhagyásokat a funkcionális követelményeknek és a folyamatképességnek megfelelően kell meghatározni, ahelyett, hogy helyettesítené a felfelé irányuló hibák szabályozását.
7. Praktikus bolti jegyzetek
Szabályozza a műhely hőmérsékletét.
Az alacsony hőmérsékletű viasz 30°C-os hőstabilitása érzékeny a nyári melegre.
A közepes hőmérsékletű viasz 35°C-on jobb, de nem immunis. A légkondicionálás vagy az ellenőrzött tárolás nem luxus; ez része a folyamatnak.
Ne keverje össze a viaszrendszereket.
Az alacsony és közepes hőmérsékletű viaszok hasznosítási és viaszmentesítési követelményei eltérőek. A keresztszennyeződés elszappanosodást okoz, zárványok, és héjhibák. Tartsa őket külön.
Kezelje komolyan a regenerált viaszt.
A közepes hőmérsékletű viasz visszanyerése megfelelő ülepítést igényel, szűrés, és savas kezelés. A rosszul kezelt újrahasznosított viasz a mintahibák rejtett forrása.
Párosítsa a viaszt a héjjal, nem csak a rajzra.
A nátrium-szilikát héjban lévő közepes hőmérsékletű viaszmintázat nem megfelelő. Az alacsony hőmérsékletű viaszminta szilícium-dioxid szol héjban szintén nem megfelelő. A viasz-kötőanyag pár rendszer.
Érvényesítés próbával.
A gyártási folyamat végrehajtása előtt, mintamintát formázunk, mérje meg, tárolja, héjastul, és leöntjük. Az adatok felülmúlják a véleményt.
8. Következtetés
Az alacsony és közepes hőmérsékletű mintázatanyagok olvadáspont-tartományukban különböznek egymástól, erő, hőstabilitás, zsugorodás, felszíni befejezés, és feldolgozási követelmények.
Alacsony hőmérsékletű anyagok, jellemzően 70°C alatt van, alacsony költséget kínálnak, viszonylag egyszerű előállítás, és jó felépülési potenciál.
Közepes hőmérsékletű anyagok, általában 70°C és 100°C között van, nagyobb erőt biztosítanak, jobb méretstabilitás, kisebb zsugorodás, és finomabb minta replikációja megfelelő injektálási körülmények között.
A régi mérnök szabály még mindig érvényben van: illessze a viaszt a héjhoz, az öntési követelmény, és a műhelykörnyezet.
Tedd ezt, és a viasz elvégzi a dolgát. Hagyja figyelmen kívül, és a folyamat semmilyen módosítása sem menti meg a futást.
GYIK
Mi a fő különbség az alacsony hőmérsékletű és a közepes hőmérsékletű viasz között??
Az alacsony hőmérsékletű viasz 70°C alatt megolvad, és gyenge a hőstabilitása (körülbelül 30°C).
A közepes hőmérsékletű viasz 70-100°C-on megolvad és jobb a hőstabilitása (körülbelül 35°C), nagyobb erősségű, és finomabb felületi reprodukció.
Miért drágább a közepes hőmérsékletű viasz??
A minta anyaga többe kerül, a viaszinjektor tőkebefektetést igényel, a folyamatirányítás pedig igényesebb. Viszont, a magasabb hozam és az alacsonyabb selejt gyakran ellensúlyozza a költségeket.
A közepes hőmérsékletű viasz visszanyerhető?
Igen, de a gyógyulás megfelelő rendeződést igényel, szűrés, és kezelés. A rosszul kezelt visszanyert viasz hibákat okoz.
Melyik viasz ad jobb felületminőséget?
Közepes hőmérsékletű viasz, különösen folyadék injekcióval, finomabb felületkezelést és a mintarészletek jobb reprodukcióját biztosítja.