
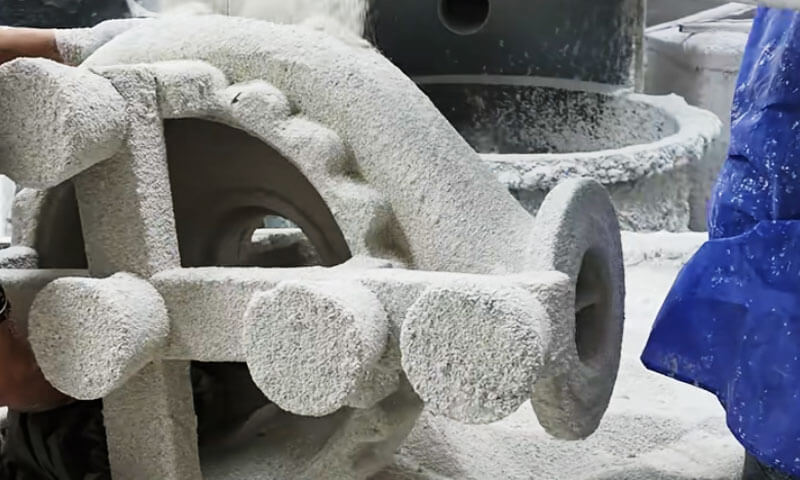
Munkásságom nagy részét precíziós öntőhéjú helyiségekben töltöttem.
Láttam, hogy egy kagyló, amely tökéletesen nézett ki a szárítószobában, meghibásodik az autoklávban; Láttam egy olcsó nátrium-szilikát héjat, amely pénzt takarít meg az árajánlaton, és kétszer elvesztette a selejtben.
És láttam, hogy egy jól szabályozott szilícium-dioxid szol sorból nagy, rozsdamentes acélöntvények készülnek, amelyeket az ügyfeleknek alig kellett megérinteni a szemcseszórás után..
Nagy rozsdamentes acélöntvényekhez, a héj nem perifériás fogyóeszköz. Ez a méretpontosság alapja, felületi minőség, és hozam.
A kínai precíziós öntőiparban, négy kagylókészítési utat széles körben használnak:
- A. Nátrium-szilikát héj
- B. Kompozit héj
- C. Szilika szol héj alacsony hőmérsékletű viasszal
- D. Szilika szol héj közepes hőmérsékletű viasszal
Az első három út általában alacsony hőmérsékletű viaszmintákat használ. Öntési minőség szempontjából, a nátrium-szilikát a leggyengébb; középen kompozit és szilícium-dioxid szol–alacsony hőmérsékletű viasz található; szilícium-dioxid szol – közepes hőmérsékletű viasz adja a legjobb eredményt.
A héj-költség szempontjából, a nátrium-szilikát a legolcsóbb, míg a szilícium-dioxid szol–közepes hőmérsékletű viasz a legdrágább.
Ez a cikk összehasonlítja ezt a négy útvonalat egy öntödei mérnök szemszögéből, nem pedig egy katalógusból.
1. Miért fontos a héjgyártás a nagy rozsdamentes acélöntvényeknél?
A kerámia héj negatív öntőformaként és szerkezeti tartályként is szolgál az olvadt fém számára.
Teljesítménye közvetlenül befolyásolja a felület minőségét, dimenziós pontosság, belső szilárdság, és a kész öntvény termelési hozama.
Nagyméretű rozsdamentes acél alkatrészekhez, öt héjjellemző érdemel különös figyelmet.

Magas hőmérsékletű szilárdság és kúszásállóság
A rozsdamentes acélt általában viszonylag magas hőmérsékleten öntik, az ötvözet minőségétől függően, öntési geometria, és öntödei gyakorlat.
A kerámia héjnak elegendő mechanikai szilárdságot kell fenntartania az előmelegítés során, öntés, és megszilárdulása.
A magas hőmérsékleten nem megfelelő szilárdságú héj deformálódhat az olvadt fém súlya alatt.
Ez méretbeli eltéréseket okozhat, egyenetlen falvastagság, helyi kidudorodás, vagy a kritikus megmunkált felületek torzulása.
Ugyanilyen fontos a kúszásállóság. A kerámia héjak magas hőmérsékleten tartós terhelésnek vannak kitéve, és deformációs viselkedésük akkor is befolyásolhatja a méretpontosságot, ha nem történik azonnali törés.
Ez az egyik oka annak, hogy a szilícium-dioxid-szol kötésű héjak általában jobban teljesítenek, mint a nátrium-szilikát kötésű héjak az igényes, nagy öntési alkalmazásokban.
Permeabilitás és gázelvezetés
Öntés közben, a formaüregben lévő levegőnek és egyéb gázoknak el kell távozniuk, amikor az olvadt fém kitölti a héjat.
Nedvesség, maradék viasz, és a kötőanyag bomlástermékei is hozzájárulhatnak a gázzal kapcsolatos hibákhoz.
Ha a héj permeabilitása nem elegendő, gázok beszorulhatnak és porozitást okozhatnak, fúvólyukak, vagy hiányos kitöltés.
Vékony falú szakaszok, szűk átjárók, és az összetett járókerék geometriák különösen érzékenyek ezekre a feltételekre.
Az áteresztőképesség több tényezőtől függ:
- Tűzálló részecskeméret-eloszlás és szemcsealak.
- Az arcréteg vastagsága és a héjrétegek száma.
- Kötőanyag-tartalom és a por-folyadék arány.
- Szárítási és égetési feltételek.
- A maradék viasz jelenléte, nedvesség, vagy egyéb szennyeződések.
A jó minőségű héjnak megfelelő egyensúlyt kell biztosítania a szilárdság és a gázáteresztő képesség között.
A kötőanyag-tartalom növelése vagy túlságosan sűrű arcbevonat létrehozása javíthatja a héj integritásának bizonyos aspektusait, miközben korlátozza a gázelszívást.
Felületkezelés és méretpontosság
Az arc bevonata közvetlenül érintkezik az olvadt rozsdamentes acéllal, és nagymértékben meghatározza az öntött felület állapotát.
Tűzálló minősége, részecskeeloszlás, nedvesítő viselkedés, és a fém-penész reakciókkal szembeni ellenállás befolyásolja a felületi érdesség és a hibaképződést.
A nagy pontosság érdekében befektetési öntvények, Az Ra 0,8–4,3 μm körüli felületi érdesség és a CT3–CT5 mérettűrési fokozatok az eredeti műszaki összehasonlításban szerepelnek az igényes alkalmazásokhoz.
Ezeket a számadatokat inkább folyamatfüggő benchmarkokként kell értelmezni, semmint egyetemes garanciáknak, különösen nagy öntvényekhez.
A közepes méretű és nagy méretű, kevésbé igényes felületi igényű rozsdamentes acélöntvények nem feltétlenül indokolják a közepes hőmérsékletű viasz és szilícium-dioxid-szol héjrendszer többletköltségét.
Ilyen esetekben, Az alacsony hőmérsékletű viasz- vagy kompozithéj-eljárások jobb általános gazdaságosságot kínálhatnak.
Hőütésállóság és héj integritása
A nagy öntvények jelentős hőterhelést rónak a héjra. Egyenetlen fűtés, maradék nedvesség, elégtelen szárítás, gyors viaszmentesítés, és a nem megfelelő égetési körülmények termikus feszültségeket generálhatnak.
A héj repedése fémbehatoláshoz vezethet, uszonyok, mérethibák, vagy teljes öntvényelutasítás.
Nehéz alkatrészekhez, a meghibásodott héj javítása vagy cseréje szintén jelentős munkaerőpazarlást jelent, energia, és a gyártási idő.
A robusztus héjkészítési folyamat ezért ellenőrzött szárítást igényel, egységes tüzelés, megfelelő tűzálló anyagok, és az öntvény tömegéhez és geometriájához igazodó héjvastagság.
Gyártási költség és átfutási idő
A héjkészítési folyamat többet érint, mint a kerámia anyagok közvetlen költségét.
Ez meghatározza a munkaerő igényét is, berendezés beruházás, energiafogyasztás, alapterület kihasználtsága, és a mintaszerelvény kiöntéséhez szükséges idő.
Több tíz kilogramm súlyú nagy járókerékhez vagy szeleptesthez, egy kis mennyiségű tűzálló anyagot megtakarító, de több napos szárítást igénylő eljárás nem biztos, hogy gazdaságos.
Egymással szemben, a prémium héjrendszer akkor lehet indokolt, ha nagyobb méretpontossága és alacsonyabb visszautasítási aránya jelentősen csökkenti a későbbi megmunkálási és minőségi költségeket.
A leggazdaságosabb eljárás tehát az, amelyik a legalacsonyabb összgyártási költség mellett biztosítja a szükséges öntési minőséget, nem feltétlenül az a legalacsonyabb héjanyag költségű.
2. A négy héjkészítési folyamat áttekintése
A négy eljárás elsősorban a kötőanyag-kémiában tér el egymástól, arcvédő tűzálló anyagok, backup-shell konstrukció, viaszminta követelményei, és gyártásellenőrzés.
| Folyamat | Kötőanyag rendszer | Tipikus viaszrendszer | Fő előnyei | Fő korlátozások |
| Nátrium-szilikát héj | Nátrium-szilikát | Alacsony hőmérsékletű viasz | Alacsony költség, rövid ciklus, magas permeabilitás, viszonylag könnyű héj eltávolítása | Alacsonyabb szilárdság magas hőmérsékleten, kevésbé stabil minőség, nagyobb méretváltozás |
| Kompozit héj | Szilícium-dioxid szol az arcmaszkokban; nátrium-szilikát a háttérbevonatokban | Alacsony hőmérsékletű viasz | Jobb felületi minőség, mint a hagyományos nátrium-szilikát héjaknál; viszonylag rövid gyártási ciklus | A tartalék héj teljesítményét a nátrium-szilikát korlátozza |
Szilika-szol héj alacsony hőmérsékletű viasszal |
Szilika szol az egész héjrendszerben | Alacsony hőmérsékletű viasz | Jó héjszilárdság, méretstabilitás, felületi minőség, és alkalmazkodóképesség nagy öntvényekhez | Magasabb költség és hosszabb szárítási ciklus |
| Szilika-szol héj közepes hőmérsékletű viasszal | Szilika szol az egész héjrendszerben | Közepes hőmérsékletű viasz | Nagy méretpontosság, jó felületkezelés, alacsony hibapotenciál ellenőrzött körülmények között | Magas viasz- és felszerelési költségek; nagyobb beruházási és üzemeltetési igény |
3. Nátrium-szilikát héj: Olcsó, Igazolt, De minőségileg korlátozott
Nátrium-szilikát héj készítése gyártási múltja közel 60 évre Kínában. Még mindig kb 70% kínai precíziós öntőgyárak.
Ez nem azért van, mert a legjobb öntvényeket készíti. Ez azért van, mert olcsó, gyors, és megbocsátó.
Az évtizedek során, a tartalék tűzálló anyagok fejlesztése és az új keményítők több mint kétszeresére növelik a héj szilárdságát.
Öntési feldolgozhatóság, dimenziós pontosság, és a hozam javult. A nátrium-szilikát héjak még mindig nagy piaci részesedéssel bírnak, és a kötegelt exportrendelésekben felváltottak néhány tengerentúli homoköntvényt.
Az előnyök valódiak: olcsó költség, rövid gyártási ciklus, jó kiütéses viselkedés, és nagy permeabilitás. Nincs más héjeljárás, amely megegyezik a nátrium-szilikáttal ezeken a pontokon.
De az öntési minőség – felületi érdesség, hibaszám, dimenziós pontosság, hozam, és a meghibásodási arány – rosszabb, mint a másik három útvonalon.

Az alapvető problémák
Az alapvető gyengeség maga a kötőanyag. A nátrium-szilikát nagy mennyiségben tartalmaz Na2O.
Magas hőmérsékletű szilárdsága és kúszásállósága messze elmarad a szilícium-dioxid szol héjakétól – csak kb. 1/30 -hoz 1/60 szilícium-dioxid szol.
Emiatt, sok öntöde alacsony költségű, gyenge minőségű kvarchomok és liszt, rossz szemcseméret-osztályozással a háttérrétegekhez.
A keményítők továbbra is nagymértékben korlátozódnak ammónium-klorid. Ilyen feltételek mellett, kiváló minőségű precíziós öntvények egyszerűen nem érhetők el.
A második probléma a folyamatszabályozás. A héj gyártása tételenként nagyon változó. Sok műhelyben hiányzik a folyamatparaméterek szigorú ellenőrzése.
A keményítő maró hatású, a porelszívó berendezés gyakran elhasználódott, és néhány műhelyben van hőmérséklet-, nedvesség-, és por ellenőrzött környezetekben.
Bevonat előkészítése, keményedés, szárítás, és a viaszmentesítést ritkán szabályozzák az ipari működési szabványok szerint – a viszkozitás, fajsúly, keményítő koncentráció, és a pH-t nem az ütemterv szerint ellenőrzik.
Szárító szoba hőmérséklet, nedvesség, és a levegő sebessége gyakran nem szabályozható. Ennek eredményeként, magas- vagy az alacsony hőmérsékletű időjárás és a párás évszak sorozatos hulladékot termelhet.
Más szavakkal, sok gyár továbbra is kézi műhely szinten marad, a tapasztalatokra támaszkodva, nem pedig a tudományos minőségellenőrzésre.
Ez a fő oka annak, hogy a nátrium-szilikát öntvények minősége instabil, magas elutasítási arány, és évtizedek óta magas meghibásodási arány.
Fejlesztési irány
Első, cserélje ki a közönséges alacsony minőségű kvarchomoklisztet nagy tisztaságú szilícium-dioxid mikroporra, mint például az érkvarc.
Használjon a bimodális részecskeméret-eloszlás lekerekített kvarcporból, hogy elkészítse az arcszőrzet szuszpenzióját.
Ez javítja az archéj termokémiai stabilitását, és magas por-folyadék arányt tesz lehetővé.
Egy gyártási példában, nátrium-szilikáttal modulus 3.4 és sűrűség 1.28 G/cm³, elérte a por-folyadék arányt 2.7.
Nedves golyós marás után, egytartályos ülepítés, mágneses elválasztás, és ionmentesített vízkezelés, a lekerekített, bimodális, A nagy tisztaságú por jobban teljesített, mint a mesterségesen kevert por.
Második, a helyszíni minőségellenőrzés javítása és a nemzeti szabványok betartása. Válasszuk szét a bevonatot, stukkózás, és keményedő területek a héjszárító helyiségből.
Az előbbiben szabályozza a hőmérsékletet és a páratartalmat; javítja a por eltávolítását és a korrózióvédelmet az utóbbiban. Ez stabilizálja a héj minőségét és javítja a munkakörnyezetet.
Harmadik, cserélje ki a kalcit–nátrium-szilikát héj első és második rétegét a kalcit-szilika szol arc és átmeneti réteg, teljesen eltávolítja a nátrium-szilikátot és az ammónium-klorid keményítőt az arc és az átmeneti rétegekből.
A költségszámítások azt mutatták, hogy az öntési költség csak ennyivel nőtt 0.46 jüan/kg, míg a héjkészítési ciklus hasonló maradt a nátrium-szilikát héjéhoz.
4. Silica Sol Shell alacsony hőmérsékletű viasszal: A pragmatikus középút
A szilícium-dioxid szol–alacsony hőmérsékletű viasz útja jól illeszkedik a kínai piacra.
Különösen alkalmas öntvényekhez 1 kg, és különösen a környéken 5 kg és a felett – közepesen nehéz öntvények –, ahol nagyobb rugalmasságot és előnyt kínál, mint a közepes hőmérsékletű viasz.
A legtöbb közepes és nagy öntvényhez, felületi érdesség, dimenziós pontosság, és a tűréskövetelmények nem túl magasak.
Nincs szükség magas olvadáspontú, közepes hőmérsékletű viasz használatára. A közepes hőmérsékletű viasz nagynyomású viaszinjekciót igényel – fent 6-7 MPa-vagy folyékony viasz injekció.
Ez jelentős eszközbefektetést jelent. Vastag, a nehéz, közepes hőmérsékletű viaszminták hajlamosak a zsugorodásra, deformáció, és magasabb költség.
Az alacsony hőmérsékletű viasz könnyen formálható, egyszerű felszerelést igényel, és a viaszmintázat érdességkülönbsége nem nagy.
Összehasonlítva a kompozit héjakkal, ez az útvonal stabilabb minőséget ad, különösen a méretpontosság. Nem tartalmaz nátrium-szilikátot, így a héj jó magas hőmérsékleti tulajdonságokkal rendelkezik.
Szinterezés után kb 1,500° C, a héj nagy áteresztőképességgel és erős kúszásállósággal rendelkezik.
Vékony falú alkatrészekhez és összetett közepes-nagy alkatrészekhez használható, és nehéz alkatrészekhez is ig 60– 100 kg- szivattyúházak, járókerék, vízterelő héjak, szivattyútestek, szeleptestek, és hasonló alkatrészek.
Vastag falú közepes-nagy vagy nehéz alkatrészekhez, közvetlenül a kemence elé való kiöntéssel villás vagy emelőhéjú öntéssel nagy hozam érhető el.
Problémák
Első, mert alacsony hőmérsékletű viaszt használnak, a legtöbb kagylót vízben viaszmentesítik.
Az elszappanosodott maradék elkerülhetetlenül bekerül a héjba – különösen, ha a kompozit és nátrium-szilikát héjakat ugyanabban a víztartályban viaszmentesítik –, felületi zárványokat és valamivel magasabb meghibásodási arányt okozva.. Ez a fő gyengeség.
Második, a hosszú héjkészítési ciklus a legnagyobb hátrány. Nehéz alkatrészekhez mély furatokkal vagy mély hornyokkal, minden rétegnek szüksége lehet 24– 47 óra a szárításról.
A 60 kg kétcsatornás járókerék gyakran megköveteli 10– 15 nap a kagylókészítésről. Bármely meg nem szárított vak zóna a szilícium-dioxid szol újraoldódását okozhatja a víz viasztalanítása során, és a héj repedéséhez vezethet.
Harmadik, a költség kb 5 alkalommal hogy egy nátrium-szilikát héjé – kb 6,000 jüan egy tonnánkénti öntvényre kagylókészítéshez – és 18% magasabb mint egy összetett héj. Ezért az öntési költség viszonylag magas.
Fejlesztési irány
A nem teljesen feldolgozott, alacsony hőmérsékletű viaszból származó elszappanosodott zárványok elkerülése, valamint az, hogy ugyanazt a melegvíz-tartályt megosztják kompozit vagy nátrium-szilikát héjjal, használat gőzzel történő viaszmentesítés at 0.3-0,5 MPa és 130-140°C vizes viasztalanítás helyett.
Ezzel elkerülhető az elszappanosítási zárványok és a héj repedése.
Ha forró vizes viaszmentesítést alkalmaznak, add hozzá 1–3 térfogatszázalék ipari sósav a vízhez, és viaszmentesítés után öblítse le a héjakat savtartalmú forró vízzel, hogy csökkentse az elszappanosodott maradékot.
Ne ossza meg ugyanazt a tartályt nátrium-szilikát vagy kompozit héjjal. A vizet vagy a viaszmentesítést külön cserélje, hogy csökkentse az elszappanosodott anyagok bejutását a héjba.
Regenerált viaszos kezeléshez, használat 3–5 térfogatszázalékos kénsav a forrásban lévő vízben, elegendő forrási és ülepedési idővel.
Télen, a kemény víz hőmérséklete alacsony, A nátrium-szilikát és a kompozit héjak több Na2O-t tartalmaznak, a viaszszappanosítás pedig komolyabb.
Adjon hozzá több kénsavat a visszanyert viaszhoz. Viaszkezelés után, a poliéter azonnali hozzáadása is fontos.
A kagylókészítési ciklus lerövidítésére, használat gyorsan száradó szilika szol. Ez a folyamat érlelődik. Az egyes rétegek száradási ideje kb fél.
Nagy alkatrészekhez, minden rétegnek a végső réteg kivételével csak kb 3 órák. A kagylókészítés ideje lecsökkenhet 62 óra ig 24 órák.
Közepesen nehéz alkatrészekhez, a csökkentés kb 60% a hagyományos szilikaszolhoz képest.
A piaci ár csak 20-30%-kal magasabb, és ez a prémium visszanyerhető a csökkentett alapterület révén, hőfogyasztás, és magasabb hozam. A gyorsan száradó szilícium-dioxid szol elkerülhetetlen irány a szilícium-dioxid szol héj reformjához.
A költségek csökkentése érdekében, a leghatékonyabb módszer a cirkon cseréje olvasztott kvarc vagy szintetikus kvarc a tűzálló arcbőrhöz. A cirkon kb 65% a szilícium-dioxid szol héj teljes költségéből.
A cirkon kalcittal vagy kvarccal való cseréje csökkenti a héj költségét 6,000 jüan/t öntés 2,210 jüan/t, A 55.8% csökkentés. Közepesen nehéz alkatrészekhez, az olvasztott kvarchomok/liszt fokozatosan felváltja a cirkónium homokot/lisztet.
5. Silica Sol Shell közepes hőmérsékletű viasszal: A minőségi viszonyítási alap
A szilikaszol – közepes hőmérsékletű viasz a nemzetközileg elterjedt precíziós öntési mód. Ez biztosítja a legjobb öntési minőséget és a legalacsonyabb meghibásodási arányt.
Különösen alkalmas közepes-nagy és extranagy alkatrészekhez, amelyek nagy felületi érdességet igényelnek.Ra 0,8–4,3– és nagy méretpontosság –CT3–CT5.
A felszereltség és a költségkorlátok miatt, viszont, ritkán használják közepesen nehéz alkatrészekhez a 5– 100 kg hatótávolság.

Problémák
Első, költség. A shell költsége kb 8 alkalommal hogy a nátrium-szilikát, és kb 20% magasabb mint az alacsony hőmérsékletű viasz–szilika szol.
Ennek fő oka a magasabb héj- és viaszanyagköltség, sokkal nagyobb a berendezés energiafogyasztása, és nagyobb eszközbefektetés.
Második, a gyártási ciklus hasonló az alacsony hőmérsékletű viasz-szilika szoléhoz, és sokkal hosszabb, mint a nátrium-szilikát vagy kompozit héj.
Harmadik, -ra 5– 60 kg közepesen nehéz öntvények, közepes hőmérsékletű folyékony viasz at 63-75°C és magas befecskendezési nyomás kb 7.1-8,0 MPa szükség van.
A vékony falú viaszminták hajlamosak a zsugorodásra. A méretpontosság nem különösebben magas.
Mivel a közepesen nehéz alkatrészek nem igényelnek ugyanolyan méretpontosságot és érdességet, mint a nagy alkatrészek, szilícium-dioxid szol–közepes hőmérsékletű viaszt ritkán választanak ki számukra.
Fejlesztési irány
A költségek ellenőrzése a minőség megőrzése mellett, a kalcit rossz nedvesíthetőségének közepes hőmérsékletű viasszal történő megoldása után, a cirkon szintetikus kvarccal vagy olvasztott kvarccal való helyettesítése egyértelműen az irány.
Az olvasztott kvarc lineáris tágulási együtthatója mindössze 5 × 10⁻⁷/°C, az ára pedig csak 1/6 hogy a cirkonból. Tengerentúli, Az olvasztott kvarc alkalmazása fokozatosan bővül.
A gyorsan száradó szilícium-dioxid szol a héjciklus lerövidítésére általános irány az iparban.
A hazai közepes hőmérsékletű viasz kifejlesztése vagy a paraffin-poliéter alacsony hőmérsékletű viasz javítása fontos feladat.
A kulcs az újrahasznosított viasz kezelési problémájának megoldása, hogy a viasz tulajdonságai stabilak maradjanak a gyártás során.
6. Kompozit Shell: Egy kompromisszum, Nem végleges válasz
A nátrium-szilikát héjak gyengeségeinek leküzdésére, sok gyárban ma már cirkont és mullit-szilícium-dioxidot használnak az első és második réteghez, miközben megtartja az eredeti nátrium-szilikát eljárást a háttérrétegeknél.
Ez egy olyan kompromisszum, amely egyesíti a szilikaszol jó feldolgozhatóságát a nátrium-szilikát alacsony költségével és rövid ciklusával..
A nátrium-szilikát héjakhoz képest, A kompozit héjak jelentősen javítják az öntés feldolgozhatóságát: kisebb érdesség, kevesebb felületi hiba, és alacsonyabb meghibásodási arány.
Rozsdamentes acélhoz használhatók, hőálló acél, és más erősen ötvözött acélok. A gyártási ciklus sokkal rövidebb, mint az alacsony hőmérsékletű viasz-szilika szol, és hasonló a nátrium-szilikáthoz.
Kulcsproblémák
Első, mert a háttérrétegek megtartják a nátrium-szilikát kötőanyagot, a héj általános magas hőmérsékleti szilárdsága és kúszási ellenállása alacsonyabb, mint a szilícium-dioxid szol héjé.
A héj szinterezési hőmérséklete ez alatt van 960° C. Felett 800° C, héj deformációja növekszik 30%.
Egy szilícium-dioxid szol héj szinterezhető kb 1,500° C és nem deformálódik az adott hőmérséklet előtt.
Ezért, kompozit-héj öntvények méretpontossága, beleértve a tűréshatárokat is, rosszabb, mint a szilícium-dioxid szol héj.
Nagy öntvények körbeöntésekor 10 kg, további szilícium-dioxid szol rétegek – általában legalább 2 több réteg- szükségesek a magas hőmérsékletű szilárdság eléréséhez és a deformáció megelőzéséhez.
Második, az első két réteg a héj permeabilitását befolyásoló fő tényező. A nátrium-szilikátról szilícium-dioxid-szolra történő váltás jelentősen csökkenti a héj általános permeabilitását.
Ha a szinterezési hőmérséklet alacsony és a tartási idő nem elegendő, gáz porozitása, elrontás, és gyakran előfordul hidegzárás.
A kompozit héjakat ezért nehéz vékony falú alkatrészekhez használni d ≤ 3 mm, nagy részek, alatt pedig extra nagy részek kb 60 kg.
Mivel a magas hőmérsékletű szilárdság alacsonyabb, mint a szilícium-dioxid szol, törmelék keletkezhet. Más szavakkal, A kompozit héj permeabilitása alacsonyabb, mint a nátrium-szilikát és a szilícium-dioxid szol héjaké.
Harmadik, A kompozit héj minősége stabilabb, mint a nátrium-szilikát, de kevésbé stabil, mint a szilikaszol. A háttérrétegek még tartalmaznak nátrium-szilikát kötőanyagot.
A költségek ellenőrzésére, sok gyár még mindig alacsony költségű, instabil tűzálló anyagok, például agyag és szemcsés homok. A folyamatszabályozás hasonló a nátrium-szilikáthoz, így rossz a minőségi stabilitás.
Nehéz alkatrészekhez 10 kg alatta pedig nagy részek 1 kg, az elutasítási és meghibásodási arány magasabb, mint a szilícium-dioxid szol héjaké.
Negyedik, mert a kompozit héjak drága cirkont használnak az arcbőrhöz, a héj költsége 6.3 alkalommal hogy a nátrium-szilikát.
Ha mullit homokot/lisztet használnak a háttérrétegekhez, a héj költsége közel azonos a szilikaszoléval – csak kb 1 jüan/kg öntés különbség. Az alacsony költségű előny nem jelentős.
Ötödik, A kompozit héjak nem használhatnak közepes hőmérsékletű viaszt. A közepes hőmérsékletű viaszt nem lehet forró vízben viaszmentesíteni.
Egy autoklávban at 171° C és 0.6 MPA, a közepes hőmérsékletű damar gyanta erősen reagál a nátrium-szilikáttal és a visszamaradt keményítővel a háttérrétegekben, fehér ragacsos elszappanosított anyagot képezve, amely kezelés nélkül nem hasznosítható újra.
A szilícium-dioxid szol héjak egyaránt használhatják az alacsony- és közepes hőmérsékletű viasz e probléma nélkül.
Összefoglalva, a kompozit héj továbbfejlesztése a nátrium-szilikáthoz képest. Jobb az öntés feldolgozhatóságában, hozam, és meghibásodási arány, de mégis alapvetően különbözik a szilícium-dioxid szol héjtól.
A rövidebb gyártási cikluson és valamivel alacsonyabb héjköltségen kívül, öntési minősége és megbízhatósága gyengébb, mint a szilikaszolé.
Fejlesztési irány
Első, cserélje ki a cirkónium homokot kalcittal az arcbevonat tűzálló anyagához. Az öntvény feldolgozhatósága nem függ teljesen az arcbevonat tűzálló anyagától; szorosan összefügg a kötőanyaggal és a viaszmintázattal is – a viaszmintázat érdessége és elszappanosodott maradék.
A kompozit héjak csak alacsony hőmérsékletű viaszt használhatnak, és többnyire közepes érdességű precíziós öntvényekhez használják.Ra 6,3–11,5-és kisebb méretpontosságCT4–CT6.
A gyártási tapasztalatok azt mutatják, hogy a cirkon-szilícium-dioxid szol helyettesítése kalcit-szilícium-dioxid szollal az arcbőrben teljesen megvalósítható.
Ez csökkenti a héj költségét 4,150–4830 jüan/t öntés 1,360 jüan/t, csak 460 yuan több, mint a nátrium-szilikát.
Második, a minőség-ellenőrzés és a héjgyártás környezetének javítása, különösen a tartalék rétegeket.
Harmadik, a tartalék rétegeknek stabilnak kell lenniük, magas hőmérsékletű, viszonylag olcsó tűzálló anyagok, amelyek nedvességtartalma kompatibilis az arcbőrrel.
Két általános biztonsági segédanyag javasolt. Az egyik a tűzálló agyag-kvarc porbevonat 60%/40%, zúzott korund tégla hulladékból és a kapcsolódó tűzálló téglahulladékból készült szemcsés homokkal stukkózott.
Széles körben elérhető, olcsó, és nagyobb magas hőmérsékleti szilárdságot és kúszási ellenállást biztosít, mint a mullit vagy a bauxit, csak 1/2–1/3 a bauxit ára.
Cirkon vagy szintetikus kvarc arcborítókhoz illik. A második a tűzálló agyag-szemcsés porbevonat térfogatarányban 3:7, szemcsés homokkal stukkózott.
Ez az opció csak cirkon kompozit héjakhoz illik. Egyes gyárak mullit homokot/lisztet vagy bauxitot használnak a kompozit háttérrétegekhez.
A bevonat tulajdonságai stabilak, a héj vékony és könnyen szinterezhető, de a költségek túl magasak, és a magas hőmérsékletű tulajdonságok rosszabbak, mint a fenti két lehetőség. A bauxit rossz kiütési tulajdonságokkal rendelkezik.
Porcelán zúzott hulladékból készült anyagok, mázas csempe, vagy padlólap olcsó, de nem égetik magas hőmérsékleten, összetett összetételűek, magas hőmérsékleten erősen repedésre hajlamosak, alacsonyabb a tűzállósága, és nehezen üthetők ki öntés után – különösen nehéz alkatrészek esetében. Nem ajánlottak.
7. A nagy rozsdamentes acélöntvények héjgyártásának jövőbeli fejlődési irányai
A héjgyártási technológia fejlesztése egyre inkább az öntvény minőségének javítására összpontosít, miközben csökkenti a gyártási költségeket, ciklusidő, és a környezeti hatás.
A szilícium-dioxid-szol kötőanyagok szélesebb körű alkalmazása
A szilícium-dioxid-szol rendszerek erős műszaki alapot biztosítanak a kiváló minőségű öntéshez, mivel kedvező héjtulajdonságaik és stabil termelési lehetőségük van..
Szélesebb körű alkalmazásuk az anyagköltséggel és a szárítási idővel kapcsolatos hátrányok csökkentésén múlik.
Gyorsan száradó szilika szol, optimalizált héjszerkezet, és a gazdaságosabb tűzálló rendszerek segíthetnek ennek a szakadéknak a megszüntetésében.
Tűzálló optimalizálás
A drága cirkon minősített szintetikus szilícium-dioxidra vagy olvasztott szilícium-dioxidra cseréje csökkentheti az anyagköltségeket, de a helyettesítéseknek meg kell őrizniük a kémiai kompatibilitást és a felület minőségét.
A jövőbeni folyamatfejlesztésnek a teljes arcszőrzet-rendszerre kell összpontosítania, beleértve a kötőanyag-kémiát is, porfeltöltés, szemcseméret-eloszlás, nedvesítő viselkedés, és szárítási stabilitás.
Ezen változók együttes optimalizálása hatékonyabb, mint a tűzálló anyagok költségének csökkentése külön-külön.
Gyorsabb és egyenletesebb száradás
Gyorsan száradó kötőanyagok, jobb légáramlás szabályozás, szabályozott páratartalom, és a műhelykörnyezet jobb megfigyelése csökkentheti a héjkészítési ciklusidőket.
A cél nem egyszerűen az, hogy minden réteget a lehető leggyorsabban megszárítsunk. A megfelelő szilárdság és méretstabilitás elérése minimális várakozási idő és elfogadható folyamatváltozás mellett.
Adatvezérelt folyamatvezérlés
A modern öntödék a hígtrágya tulajdonságainak rögzítésével javíthatják a konzisztenciát, szárítási körülmények, héj-réteg számít, viaszmentesítési paraméterek, tüzelési profilok, és az öntés-ellenőrzés eredményei.
Ezeknek a rekordoknak az elemzése segít azonosítani a héjrepedésekkel kapcsolatos folyamatfeltételeket, méretbeli eltérések, és felületi hibák.
Idővel, ez megbízhatóbb működési ablakokat tesz lehetővé, és csökkenti az egyéni kezelők tapasztalatától való függést.
Teljes költségű gyártás
A hosszú távú tendencia az, hogy a héjgyártási folyamatokat inkább az elfogadott öntvények előállítási költsége alapján értékelik, nem pedig pusztán héjanyagok alapján..
Elutasítást csökkentő folyamat, megmunkálási ráhagyások, és a szállítási késedelmek még akkor is jobb kereskedelmi eredményt kínálhatnak, ha a kezdeti anyagköltség magasabb.
Ez különösen fontos a nagy rozsdamentes acélöntvényeknél, ahol minden egyes elutasított komponens jelentős veszteséget jelenthet.
8. Következtetés
A befektetési öntésben használt négy fő héjgyártási eljárás – nátrium-szilikát héj, kompozit héjak, szilícium-dioxid-szol héjak alacsony hőmérsékletű viasszal, és szilícium-dioxid-szol héjak közepes hőmérsékletű viasszal – mindegyik más-más előnyt kínál az öntési minőség tekintetében, költség, és a termelési ciklus.
Nagy rozsdamentes acélöntvényekhez, a leghatékonyabb fejlesztések a folyamatszabályozás erősítése, optimalizálja az arcbevonat tűzállóságát, validált, gyorsan száradó szilícium-dioxid-szol rendszereket alkalmaznak, javítja a viasz visszanyerését, és válassza ki a héjszerkezetet az öntési geometria és a gyártási mennyiség szerint.
Végül, a legjobb héjkészítési eljárás nem feltétlenül a legolcsóbb vagy a legkifinomultabb.
Ez az a folyamat, amely folyamatosan a legalacsonyabb gyártási költség mellett állítja elő az előírt minőségi előírásoknak megfelelő öntvényeket.
A jobb minőséget és a stabilabb termelést kereső öntödéknek, megfelelő szilícium-dioxid-szol technológia kombinációja, minősített tűzálló anyagok, szabályozott szárítás, és az adatvezérelt folyamatmenedzsment gyakorlati utat kínál a magasabb hozamú befektetések öntése felé.
GYIK
Melyik héjkészítési eljárás biztosítja a legjobb minőséget a nagy rozsdamentes acélöntvényekhez?
Szilika szol héj közepes hőmérsékletű viasszal biztosítja a legjobb öntési minőséget, dimenziós pontosság, és a legalacsonyabb meghibásodási arány.
Alacsony hőmérsékletű viaszos szilikaszol praktikus alternatíva a közepesen nehéz alkatrészekhez.
Miért használnak még mindig nátrium-szilikátot, ha gyengébb a minősége??
A nátrium-szilikát olcsó, rövid gyártási ciklussal rendelkezik, jó kiütéses viselkedés, és nagy permeabilitás. Gazdaságilag vonzó marad a kevésbé igényes öntvények számára.
Miért nem használható a kompozit héj közepes hőmérsékletű viasz??
Autoklávban viaszmentesítés 171°C-on és 0.6 MPA, a közepes hőmérsékletű damar gyanta reakcióba lép a nátrium-szilikáttal és a visszamaradt keményítővel a háttérrétegekben, ragacsos elszappanosított anyagot képezve, amely kezelés nélkül nem hasznosítható újra.
Mi a jövő iránya a nagyméretű, rozsdamentes acél öntőhéjak számára??
A szilícium-dioxid szol héjak – különösen az alacsony költségű arcvédő tűzálló anyagokkal és gyorsan száradó kötőanyagokkal – fokozatosan felváltják a nátrium-szilikátot és a kompozit héjakat, ahogy a minőségi követelmények emelkednek..

