1. Bevezetés
A szelepek az olajban lévő folyadékkezelő rendszerek zárócsapjaként szolgálnak & gáz, energiatermelés, vízkezelés és élelmiszer-feldolgozás.
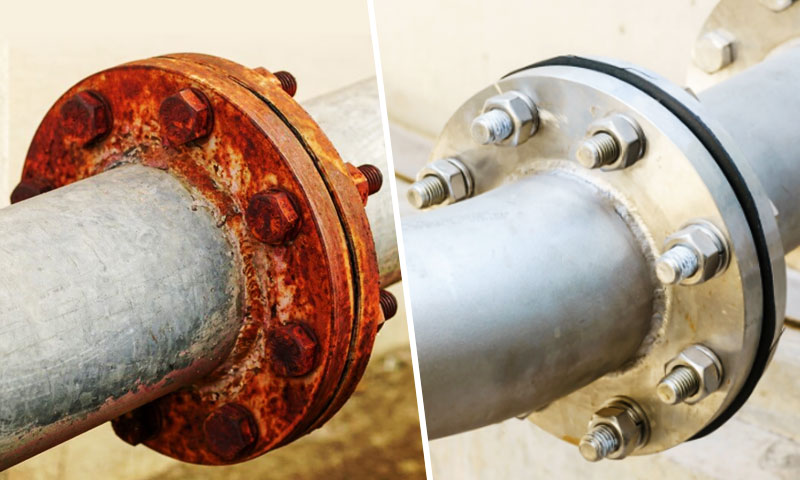
Viszont, zord üzemi körülmények – korrozív vegyszerek, magas hőmérséklet, koptató részecskék és ciklikus feszültségek – gyorsan lerontják a kezeletlen szelepfelületeket.
A megfelelő felületkezelés alkalmazásával, A mérnökök több mint a korrózióállóságot növelhetik 90 %, 3-5-szörösére meghosszabbítja az élettartamot, és megbízható tömítést tarthat fenn több millió be-/kikapcsolási cikluson keresztül.
Ez a cikk a szelepfelületek tervezését vizsgálja az alapoktól a legmodernebb trendekig, adatokkal alátámasztott betekintésekkel és aktív útmutatásokkal a szelepgyártók és a végfelhasználók számára egyaránt.
2. A szelepek felületkezelésének alapjai
A szelep felületkezelése az alkatrész legkülső mikronjait manipulálja, olyan tulajdonságok létrehozása, amelyek eltérnek az ömlesztett szubsztrátumtól.
Míg a szeleptest a fenti szakítószilárdsággal büszkélkedhet 400 MPA, védetlen felülete akár sebességgel korrodálódik 0.2 mm/év tengervízben.
A megfelelő felület alkalmazása megfordítja ezt a dinamikát, alá csökkenti a korróziós sebességet 0.005 mm/év.
A legfontosabb teljesítménykritériumok közé tartozik:
- Korrózióállóság: Sóspray-teszttel mérve (ASTM B117), ahol a bevonat nélküli acél meghibásodhat 24 órák, míg a minőségi nikkel-foszfor bevonat kitart 1 000 órák.
- Kopásállóság: Számszerűsítve pin-on-disk kopási tesztekkel, az olyan bevonatok, mint a volfrámkarbid HVOF, a fenti keménységet biztosítják 1 200 Főhovasugárzó, felülmúlja az acél hordozót (250 Főhovasugárzó) közel ötszörösére.
- Felületi keménység: Mikrokeménység mérések (ASTM E384) erősítse meg, hogy a termikus nitridálás 600–1-re növeli a felület keménységét 000 Főhovasugárzó.
- Súrlódás és tömítés: Alacsonyabb súrlódási együtthatók (m < 0.2) a PTFE alapú polimer bevonatokban segítik a szelepeket a buborékmentes elzárásban, különösen a golyós- és pillangószelepekben.
A kezelés minősítéséhez, a mérnökök egy sor tesztre támaszkodnak – sóspray-re, mikrokeménység, tapadás (keresztsraffozás), porozitás (elektrokémiai impedancia)– annak igazolására, hogy a bevonatok ellenállnak a valós feszültségeknek.
3. Főbb felületkezelési technológiák
A felületkezelési technológiák javítják a szelepek teljesítményét azáltal, hogy védő vagy funkcionális rétegeket képeznek, amelyek küzdenek a korrózió ellen, viselet, és környezetromlás.
Mindegyik technikának megvannak a maga erősségei, ideális használati esetek, és anyagkompatibilitás.
3.1 Elektrokémiai folyamatok
Az elektrokémiai felületkezeléseket széles körben használják a szelepiparban a korrózióállóság javítására, kopási teljesítmény, és a felület egyenletessége.
Ezek a folyamatok elektromos vagy kémiai energiát használnak az anyagok lerakódására vagy átalakítására a szelep felületén.
Precizitásuk és alkalmazkodóképességük alkalmassá teszi mind a nagy, mind a kis ipari szelepekhez, nagy pontosságú alkatrészek.
3.1.1 Galvanizáló
Galvanizáló olyan eljárás, amelynek során egy fémréteget raknak le egy szelepelemre úgy, hogy elektromos áramot vezetnek át a leválasztandó fémionokat tartalmazó elektroliton..

Ez a technika különösen hatékony a korrózióállóság javítására, felszíni keménység, és az esztétika.
Általános galvanizált anyagok:
- Nikkel (-Ben): Növeli a korrózió- és kopásállóságot; gyakran használják a vegyiparban, olaj & gáz, és tengeri szelepek.
- Króm (CR): Kínál egy kemény, sima, és dekoratív kivitelben; ideális szelepszárokhoz és ülékfelületekhez.
- Cink (Zn): Áldozatos korrózióvédelmet biztosít; gyakran használják alacsony nyomásra, légköri alkalmazások.
Előnyök:
- Ellenőrzött vastagság (jellemzően 5-50 µm)
- Jó tapadás az acélhoz, sárgaréz, és alumínium hordozók
- Költséghatékony és skálázható
Korlátozások:
- Utókezelést igényelhet (PÉLDÁUL., sütés) a hidrogén ridegségének enyhítésére
- A rálátás folyamata; összetett geometriák szenvedhetnek egyenetlen lerakódástól
3.1.2 Elektromos bevonat
A galvanizálással ellentétben, Az elektromos bevonat nem támaszkodik külső elektromos áramra.
Helyette, ellenőrzött kémiai reakciót alkalmaz, hogy egyenletes bevonatot vonjon le minden szabaddá tett felületre – geometriától függetlenül.

Ez a módszer különösen értékes a belső szelepjáratoknál, szálak, és vak üregek.
Általános bevonatrendszerek:
- Nikkel-foszfor (Korty): Egyenletes vastagságot és kiváló korrózióállóságot biztosít. Magas foszfortartalmú változatok (>10% P) ellenáll az agresszív közegeknek, mint a savak és a tengervíz.
- Nikkel-Bór (In–B): Kiváló keménységet biztosít (>900 Főhovasugárzó) és kopásállóság.
- Réz és kobaltötvözetek: Használt kémiai kompatibilitási és kenési alkalmazásokhoz.
Előnyök:
- Nagyon egyenletes bevonat (tipikus vastagság: 10-50 µm)
- Nincs szükség elektromos érintkezési pontokra
- Alkalmas komplexhez, nagy pontosságú szelepalkatrészek
Korlátozások:
- A galvanizáláshoz képest lassabb lerakódási sebesség
- Bonyolultabb kémia és fürdő karbantartás
3.1.3 Konverziós bevonatok
Az átalakító bevonatok kémiailag módosítják a szelep felületét, és védő oxid- vagy foszfátréteget képeznek.
Ezeket gyakran önálló kezelésként vagy alapozóként használják további bevonatokhoz (PÉLDÁUL., festék vagy porszórt bevonat).
Fő típusok:
- Passziválás (rozsdamentes acélhoz): Eltávolítja a szabad vasat és növeli a korrózióállóságot a króm-oxid réteg dúsításával.
- Foszfátozás: Kristályos foszfátréteget hoz létre, amely javítja a festék tapadását és enyhe korrózióállóságot biztosít.
- Eloxálás (elsősorban alumínium szelepekhez): Elektrokémiailag vastagot képez, stabil oxidréteg, amely ellenáll a korróziónak és festhető az esztétika érdekében.
Előnyök:
- Javítja a festék/bevonat tapadást
- Növeli a korrózióállóságot anélkül, hogy jelentősen megváltoztatná a méreteket
- Környezetileg alkalmazkodó (egyes eljárások RoHS-kompatibilisek)
Korlátozások:
- Vékony filmek (jellemzően <5 µm) fedőbevonat nélkül nem nyújt elegendő védelmet zord környezetben
- Nem alkalmas minden fémhez (PÉLDÁUL., korlátozott hatás a szénacélra)
3.2 Termikus permetezés és fizikai lerakódás
A termikus permetezés és a fizikai leválasztás módszerei robusztusságot teremtenek, kopásálló, és korrózióálló bevonatok az anyagok mechanikus vagy kémiai kötésével a szelep felületéhez.
Ezek a nagy energiájú technikák vastagabbak, sűrűbb filmek, mint az elektrokémiai eljárások, így ideálisak a nehéz üzemi körülményekhez.
3.2.1 Láng, Hvof, és plazma permetezés
Első, láng, nagy sebességű oxi-üzemanyag (Hvof), és az összes megolvadt vagy félig olvadt részecskét nagy sebességgel plazmapermetezéssel a szelep szubsztrátumára vetítik.
Ennek eredményeként, a részecskék ellaposodnak és kötődnek, folytonosat alkotva, szorosan tapadó bevonat ig 500 µm vastag.
- Lángpermetezés
-
- Anyag: Alumínium, cink, és egyszerű ötvözetek
- Tipikus vastagság: 100–300 um
- Előnyök: Alacsony felszerelési költség, jó korrózióvédelem általános célú szelepekhez
- Korlátozások: Alacsonyabb kötési szilárdság (15-25 MPa) és nagyobb porozitás (~5%) mint a HVOF
- HVOF permetezés
-
- Anyag: Volfrámkarbid-kobalt (WC–Co), krómkarbid, nikkel -ötvözetek
- Tipikus vastagság: 100-500 µm
- Előnyök: Magas kötési szilárdság (-ig 70 MPA), alacsony porozitás (<1%), és keménysége meghaladja 1 200 Főhovasugárzó
- Használati eset: Az erózióálló burkolat az iszapos vagy homokkal terhelt közegben jelentősen csökkenti a kopás mértékét 85% a csupasz acélhoz képest
- Plazma permetezés
-
- Anyag: Kerámia oxidok (Al₂o₃, ZrO2), fém-kerámia keverékek
- Tipikus vastagság: 150-500 µm
- Előnyök: Kivételes hőstabilitás (legfeljebb üzemi hőmérséklet 1 000 ° C) és a kémiai tehetetlenség
- Korlátozások: Magasabb tőkeköltség és speciális biztonsági intézkedések szükségessége
3.2.2 PVD és CVD (Fizikai és kémiai gőzleválasztás)
Ezzel szemben, Ultravékony PVD és CVD bevonat, nagy teljesítményű fóliák vákuumkamrákban.
Ezek az atomonkénti eljárások csak bevonatokat eredményeznek 1–5 um vastag, de kiemelkedő keménységet biztosítanak, korrózióállóság, és pontos vezérlés.

- Fizikai gőzlerakódás (PVD)
-
- Bevonatok: Titán-nitrid (Ón), króm-nitrid (CrN), gyémántszerű szén (DLC)
- Keménység: > 2 000 Főhovasugárzó
- Tapadás: > 50 MPA (karcolás teszt)
- Előnyök: Minimális méretváltozás, rendkívül alacsony súrlódás (m < 0.1), és kiváló kopásállóság a kritikus szelepülékekhez és szárokhoz
- Kémiai gőzlerakódás (CVD)
-
- Bevonatok: Szilícium-karbid, bór-karbid, szilícium-nitrid
- Előnyök: Komplex geometriák konform lefedése, magas kémiai tehetetlenség, és hőmérsékletállóság ig 1 200 ° C
- Megfontolások: Pontos hőmérsékletszabályozást igényel (400–1 100 ° C) és hosszabb ciklusidők
Összefoglalva, A termikus permetezési technikák kiválóak, ha a szelepek csiszolóanyagban működnek, erózió, vagy magas hőmérsékletű környezetben, szállító vastag, tartós akadályok.
Közben, A PVD és a CVD olyan niche-alkalmazásokat szolgál ki, ahol rendkívül vékony, a nagy keménységű bevonatok és a szűk tűréshatárok kritikusnak bizonyulnak – gyakran nagy pontosságú vagy egészségügyi szelepalkatrészeknél.
3.3 Polimer és kompozit bevonatok
A polimer és kompozit bevonatok sokoldalúak, tartós védelem a korrozív szelepekhez, kémiai, és kültéri környezetek.
Szerves gyanták és erősítő töltőanyagok vagy szervetlen részecskék kombinálásával, ezek a bevonatok kiegyensúlyozzák a korrózióállóságot, mechanikai erő, és a befejezés minősége.
3.3.1 Epoxi, poliuretán, és Fluoropolimer rendszerek
Epoxi, poliuretán, A fluorpolimer bevonatok mindegyike egyedi előnyöket kínál:
- Epoxi bevonatok
Az epoxigyanták sűrűre kötődnek, térhálós filmek (50–150 um) amelyek ellenállnak a kémiai támadásoknak és a nedvesség behatolásának.
A 75 µm-es epoxiréteg tovább bírja 1 000 órán keresztül sóspray-kamrában (ASTM B117) mielőtt megjelenik a fehér rozsda.
Ráadásul, az epoxik kiválóan tapadnak az acél felületekhez, ideális alapozók vagy önálló bevonatok a vízszelepekhez és az általános ipari szolgáltatásokhoz. - Poliuretán bevonatok
A poliuretán bevonatok rugalmasságot és kopásállóságot biztosítanak 60-120 µm vastagságban.
Az UV-sugárzásnak lényegesen jobban ellenállnak, mint az epoxik, után megtartja a fényt és a színt 2 000 órányi QUV expozíció.
Ennek eredményeként, a tervezők az uretánokat választják kültéri szelepekhez és építészeti alkalmazásokhoz, ahol az esztétika és a tartósság egyaránt számít. - Fluoropolimer bevonatok (PTFE, FEP, PVDF)
A fluorpolimerek gyakorlatilag minden vegyszernek ellenállnak, és –50 °C-on működnek 150 ° C.
Egy tipikus 25 µm-es PTFE bevonat csökkenti a statikus súrlódási együtthatókat 0.05, lehetővé teszi a buborékmentes elzárást a golyós- és pillangószelepekben.
Továbbá, tapadásmentes felületük taszítja a szennyeződést és leegyszerűsíti a tisztítást egészségügyi vagy vegyi feldolgozó üzemekben.
3.3.2 Porbevonatok és hibrid szerves-szervetlen filmek
A por- és hibridbevonatok egyesítik a könnyű felhordást a robusztus teljesítménnyel:
- Hőre keményedő Porbevonatok
Elektrosztatikusan felhordva 150-200 °C-on térhálósodik, a porbevonatok 60-150 µm-es filmeket alkotnak, amelyek a korrózióvédelmet élénk színválasztékkal párosítják.
A legújabb fejlesztések a sópermettel szembeni ellenállást meghaladja 1 000 órák, ütőszilárdsággal együtt 50 J, ideális városi szeleptestekhez és kültéri házakhoz.
Porbevonatú pillangószelepek - Hibrid szerves-szervetlen filmek
Szilícium-dioxid vagy kerámia nanorészecskék polimer mátrixokba való integrálásával, a hibrid fóliák nagyobb keménységet érnek el (-ig 600 Főhovasugárzó) és kiváló vegyszerállóság.
Ezek a bevonatok áthidalják a rést a tiszta polimer rétegek és a vastag hőpermetek között,
30–100 µm-es védelmet biztosít minimális méretváltozással – tökéletes a szűk tűréshatárú szelepek és precíziós szerelvények számára.
Kombinációban, A polimer és kompozit bevonatok költséghatékonyak, környezetbarát megoldások.
Kitűnnek ott, ahol vastag, Az egységes korlátok és a színkódolt felületek javítják a teljesítményt és a felhasználó biztonságát.
3.4 Termokémiai felületi keményedés
A termokémiai kezelések emelt hőmérsékleten diffundálják az ötvözőelemeket a szelep szubsztrátumába, edzett felületi réteg létrehozása különálló bevonat hozzáadása nélkül.
Ezek a módszerek növelik a kopásállóságot, fáradtságos élet, és teherbíró képessége – kritikus fontosságú az olyan alkatrészeknél, mint a szárak, ülések, és működtető mechanizmusok.
3.4.1 Nitriding
Nitriding nitrogént vezet be az acélba 500–580 °C, kemény nitrideket képezve a felszínen belül egészen a mélységig 0.1-0,6 mm.

Ez a folyamat növeli a felület keménységét 600–1 000 Főhovasugárzó, csökkenti a súrlódást, és 20-30%-kal javítja a fáradási szilárdságot. A gyakori változatok közé tartozik:
- Földgáz -nitriding ammónia gázt használ; egységes tokmélységet biztosít, és alkalmas összetett geometriákhoz.
- Plazma nitriding elektromos kisülést alkalmaz alacsony nyomású ammónia atmoszférában, pontos szabályozást kínál a tok mélysége és minimális torzítása felett.
- Só-fürdő nitridálás gyors ciklusidőt és egyenletes eredményeket biztosít, de az olvadt sóközeg gondos kezelését igényli.
A nitridált szelepszárak ig 5× hosszabb élettartam ciklikus működtetés alatt a feldolgozatlan acélhoz képest.
3.4.2 Karburizálás, Gyerünk, és karbonitridálás
Ezek a kezelések diffundálják a szenet, bór, vagy mindkettőt acélba, hogy kemény legyen, kopásálló rétegek:
- Karburizálás órakor kerül sor 900-950 °C, szén bejuttatása a mélységbe 0.5– 1,5 mm. Kioltás után, eléri a felületi keménységet 550-650 HV, ideális nagy terhelésű alkalmazásokhoz.
- Gyerünk (Borocarburizing) bevezeti a bórt (és adott esetben szén) at 700-900 °C, ultrakeményt gyártanak (-ig 1 400 Főhovasugárzó) vasborid rétege 10–30 µm vastagság.
A bordázott szelepelemek rendkívül jól ellenállnak a kopásnak és a kopásnak. - Karbonitridálás egyesíti a szén és a nitrogén diffúzióját 800–880 °C, felületi keménység elérése 650-800 HV tok mélységeivel 0.2-0,8 mm.
Ez a hibrid megközelítés egyensúlyt teremt a szívósság és a kopásállóság között.
Abrazív vagy nagynyomású szelepbetétekben, fúrt tömítések és karburált orsók növelhetik a szervizintervallumokat 3–4× a kezeletlen részekhez képest.
4. Szelepfelület-kezelés speciális környezetben
A szelepek gyakran extrém körülmények között működnek, amelyek felgyorsítják a kopást, korrózió, és a kudarc.
A felületkezelések minden szolgáltatási környezethez igazítása a sérülékeny alkatrészt tartóssá alakítja, nagy teljesítményű eszköz.
Alatt, négy igényes forgatókönyvet vizsgálunk – tengeri/offshore, magas hőmérséklet/magas nyomás, csiszolóanyag/iszap, és egészségügyi/élelmiszer-minőségű – és a teljesítményadatokkal alátámasztott optimális felületkezelést ajánlja.
Tengeri és tengeri alkalmazások
A sósvíz-merítés és a levegőben szálló klorid komoly kihívást jelent a szelepkohászat számára.
A bevonat nélküli szénacél korrodálódik akár 0.15 mm/év tengervízben, mivel a 25 µm elektromos nikkel-foszfor réteg ezt csökkentheti 0.005 mm/év.
Hogy megfeleljen ezeknek az igényeknek:
- Elektromos nikkel (Korty, ≥12 % P): Egységes lefedettséget kínál összetett geometriákon, ellenáll a piszkosodásnak a sópermetes teszteken túl 2 000 órák (ASTM B117), és fenntartja a felületi keménységet 550-650 HV.
- Duplex rozsdamentes bélés: Alkalmazása egy vékony (20–30 µm) Ni-P bevonat a duplex rozsdamentes minőségekre (PÉLDÁUL., 2205) egyesíti a galvanikus és a gátvédelmet.
- Fluoropolimer fedőbevonatok: A 25 µm PTFE fedőbevonat lezárja a mikroporozitást, tovább csökkenti a korróziós arányt és megakadályozza a biológiai szennyeződést.
Magas hőmérsékletű és nagynyomású szolgáltatás
Gőz, forró olaj, és a szuperkritikus folyadékok a szelepanyagokat a termikus határukig tolják. -Kor 400 ° C, a csupasz acél vízkőképző oxidokat képez, amelyek ciklikus terhelés hatására szétporladnak. Helyette:
- Termikus spray kerámia bevonatok (Al2O3–13 % TiO₂ plazmaspray-vel): A folyamatos expozíciót legfeljebb 1 000 ° C, csökkenti az oxidációs arányt 70 %, és ellenáll a hőfáradásnak.
- CVD szilícium-karbid (Sic): Konformitást biztosít, 2–5 µm-es gát, amely túllépi a nyomást 1 000 bár és a hőmérséklet legfeljebb 1 200 ° C degradáció nélkül.
- Nitriding: Gáz- vagy plazmanitridálás at 520 ° C hozamok a 0.4 mm edzett tok (800 Főhovasugárzó) amely elviseli a megnövekedett feszültséget és minimálisra csökkenti a szelepszárak kúszását.
Csiszoló és iszapos közeg
Széntüzelésű üzemek, bányászati műveletek, és szennyvízkezelés a szelepeket részecskékkel terhelt áramlásoknak teszik ki, amelyek nagyobb sebességgel erodálják a fémfelületeket. 5 mg/cm²/óra.
A hatékony védekezés közé tartozik:
- HVOF Volfrámkarbid – Kobalt (WC–Co) Permetezők: Készítsen 200–400 µm vastag bevonatot, amelynek porozitása alatta van 1 %.
Az ASTM G76 zagytesztekben, ezek a rétegek csökkentik az erózió mennyiségét 85 % a kezeletlen acélhoz képest. - Gyerünk: Keményt képez (1 200–1 400 Főhovasugárzó) 20-30 µm vastag vasborid réteg, kivételes ellenállást biztosít a kavitációval és a részecskék becsapódásával szemben.
- Poliuretán bélések: Alacsonyabb hőmérsékletű iszapokhoz, 5–8 mm-es gumi-polimer bélés elnyeli az ütéseket és a kopást, az élettartam meghosszabbítása által 2–3×.
Élelmiszer, Gyógyszerészeti, és egészségügyi környezet
A higiénikus folyamatokhoz olyan felületekre van szükség, amelyek ellenállnak a baktériumok tapadásának, tűri a gyakori tisztítást, és elkerülje a szennyeződés kijutását.
A kritikus követelmények közé tartozik a felületi érdesség RA < 0.5 µm és az FDA által jóváhagyott anyagok:
- Elektropolírozott rozsdamentes acél (304/316L): Eléri Ra < 0.4 µm, a repedések megszüntetése és a CIP/SIP rutinok megkönnyítése.
- PTFE/Bélés bevonatok: Egy vékony (10–20 µm) A fluorpolimer bevonat tapadásmentes tulajdonságokat biztosít, kémiai tehetetlenség, és hőmérsékletállóság ig 150 ° C.
- Krómmentes passziválás: Salétromsavat vagy citromsavat használ a króm-oxid felületének gazdagítására hat vegyértékű króm nélkül, a szabályozási megfelelés biztosítása (EU 2015/863).
5. Szelepfelület-kezelés hatásának összehasonlítása
A megfelelő szelepfelület-kiképzés kiválasztása magában foglalja a mechanikai teljesítmény kiegyensúlyozását, vegyszerállóság, környezeti expozíció, és költség.
A különböző felületkezelési módszerek határozott előnyöket biztosítanak,
és hatékonyságukat több kulcsfontosságú kritérium alapján is össze lehet hasonlítani: korrózióállóság, kopásállóság, hőmérsékleti tolerancia, felszíni keménység, bevonat vastagsága, és költséghatékonyság.
| Kezelés | Korrózióállóság | Kopásállóság | Max hőm (° C) | Felületi keménység (Főhovasugárzó) | Vastagság (µm) | Költséghatékonyság |
|---|---|---|---|---|---|---|
| Galvanizáló | ★★☆ | ★★☆ | 200 | 200–850 | 10–50 | ★★★ |
| Elektromos Ni-P | ★★★★ | ★★★☆ | 450 | 500-1100 | 25–100 | ★★☆ |
| HVOF WC-Co | ★★★☆ | ★★★★★ | 1,000 | 1,200–1.600 | 100–400 | ★★☆ |
| Polimer bevonatok | ★★★☆ | ★★☆ | 200 | 50–200 | 50–150 | ★★★★ |
| Nitriding | ★★☆ | ★★★★ | 550 | 800– 1200 | 200–600 | ★★★ |
| Gyerünk | ★★☆ | ★★★★★ | 800 | 1,200– 1400 | 10–50 | ★★ |
6. Kiválasztási kritériumok & Életciklus-megfontolások a szelepfelület-kezeléseknél
A megfelelő szelepfelület-kezelés kiválasztása kritikus mérnöki döntés, amely közvetlenül befolyásolja teljesítmény, megbízhatóság, és a teljes birtoklási költség.
Ahelyett, hogy kizárólag a bevonat kezdeti költségére összpontosítana, egy jól informált megközelítés úgy véli anyag kompatibilitás, működési környezet, hosszú távú karbantartás, és a szabályozási megfelelés.
Anyagkompatibilitás és galvanikus korrózió kockázatai
Szeleptestek, szár, ülések, és a kárpitok általában olyan anyagokból készülnek, mint a szénacél, rozsdamentes acél, bronz, vagy nagy teljesítményű ötvözetek.
A felületkezelésnek kompatibilisnek kell lennie az aljzattal, elkerülendő:
- Tapadási hiba hőtágulási eltérések miatt
- Galvanikus korrózió, különösen tengervízben vagy eltérő fémszerelvényekben
- Hidrogén ölelés, kockázat bizonyos elektrokémiai bevonatoknál (PÉLDÁUL., galvanizált nagy szilárdságú acél)
Működési környezet és teljesítményigények
A különböző környezetek különböző stresszviszonyokat támasztanak:
- Korrozív környezet (PÉLDÁUL., tengeri, vegyi növények): Előnyben részesítse az elektromos mentes nikkel-foszfor vagy fluorpolimer bevonatokat
- Magas hőmérsékletű alkalmazások (PÉLDÁUL., gőzvonalak): Kerámia hőpermetre vagy nitridált felületekre van szükség
- Csiszoló áramlások (PÉLDÁUL., hígtrágya szelepek): Használja ki a HVOF bevonatokat vagy a boridálást
Életciklus költség vs. Tőkekiadások
Míg egyes felületkezelések (PÉLDÁUL., HVOF vagy duplex bevonatok) előre drágák, tudnak jelentősen meghosszabbítja az élettartamot, az állásidő csökkentése, munkaerő, és a pótalkatrészek költségei.
A döntéshozóknak értékelniük kell:
- Meghibásodások közötti átlagidő (MTBF) fejlesztések
- Csökkentett karbantartási gyakoriság
- Alkatrészek elérhetősége és átfutási ideje
Karbantartási és javítási szempontok
Bizonyos felületkezelés lehetővé teszi helyszíni javítások, míg mások teljes alkatrészcserét igényelnek. Például:
- Az epoxi bevonatok újra bevonhatók vagy javíthatók
- A HVOF vagy kerámia bevonatok teljes újrafelhordását igényelhetik speciális berendezéssel
- A vékony PVD-bevonatokat nehéz lehet ellenőrizni vagy felújítani
Szabályozási és környezetvédelmi megfelelőség
Az egyre szigorúbb előírások mérlegelést követelnek meg a gyártóktól:
- RoHS és REACH megfelelés (PÉLDÁUL., hat vegyértékű króm határértékei, ólom)
- VOC kibocsátás polimer bevonatokban
- Ökotoxicitás és újrahasznosíthatóság bevonó anyagokból
7. Következtetés és a jövőbeli kilátások
A szelep felületkezelése már nem egy egyszerű „festési munka”. Helyette, stratégiai réteget alkotnak, amelyet meghatározott környezetekre terveztek, kiegyenlítő költség, teljesítmény, és megfelelés.
Haladás előre, intelligensebb bevonatokra számíthat, amelyek öngyógyulnak és önjelentést tesznek, zöldebb kémia, amely kiküszöböli a nehézfémeket, és teljesen automatizált gyártósorok biztosítják a hibátlanságot, megismételhető befejezések.
Azáltal, hogy lépést tart ezekkel a fejlesztésekkel, a mérnökök megbízható szeleprendszereket tervezhetnek, hatékonyság, és hosszú élettartam a legkeményebb körülmények között is.
8. Hogyan válasszam ki a megfelelő felületkezelést a szelepemhez?
EZ egy professzionális szelepgyártó, amely kiváló minőségű szelepek és fejlett felületkezelési szolgáltatások átfogó választékát kínálja.
Személyre szabott megoldásokra specializálódtunk, amelyek megfelelnek a különféle alkalmazási követelményeknek és iparági szabványoknak.
Ha megbízhatót keresel, nagy teljesítményű egyedi szelepek, Kérjük, nyugodtan bátran vegye fel velünk a kapcsolatot. Csapatunk készen áll szakértői támogatás és személyre szabott megoldások nyújtására.
GYIK
Milyen típusú szelepeket gyárt a DEZE?
A DEZE ipari szelepek széles választékát gyártja, beleértve a tolózárakat is, golyóscsapok, pillangószelepek, gömbszelepek, visszacsapó szelepek, és vezérlőszelepek.
Ezek különböző méretben kaphatók, nyomásórák, és anyagok a vízkezelési alkalmazásokhoz, petrolkémiai, energiatermelés, HVAC, és még sok.
Kínál-e szelep testreszabási szolgáltatásokat??
Igen. Teljesen testreszabott szelepmegoldásokat kínálunk a projekt követelményei alapján, méreteket is beleértve, nyomásértékek, végkapcsolatok, anyagválasztás, és felületkezelés.
Mérnöki csapatunk együttműködik Önnel annak biztosítása érdekében, hogy a végtermék megfeleljen az összes műszaki előírásnak és teljesítményszabványnak.
A DEZE szelepek megfelelnek a nemzetközi szabványoknak??
Igen. Szelepeink a főbb nemzetközi szabványok szerint készülnek, beleértve:
- Ansi/asme (amerikai)
- TE/EGY (európai)
- Ő az (japán)
- API, Izo, és GB szabványoknak
Támogatjuk a harmadik fél által végzett ellenőrzést és tanúsítást is az ügyfelek igényei alapján.
Mi az egyedi szelepek jellemző átfutási ideje??
Az átfutási idő a szelep kialakításának összetettségétől és a felületkezelési követelményektől függ. Szabványos szelepekhez, a szállítás általában tól 2 -hoz 4 hétig.
Egyedi vagy speciális szelepekre lehet szükség 6 -hoz 8 hétig vagy több. Mindig arra törekszünk, hogy hatékonyan betartsuk a projektek ütemezését.
Hogyan kérhetek árajánlatot vagy műszaki tanácsadást?
A honlapunkon található kapcsolatfelvételi űrlapon keresztül léphet kapcsolatba velünk, email, vagy telefonon.
Kérjük, adja meg a projekt alapvető adatait, például a szelep típusát, méret, anyag, üzemeltetési feltételek, és felületkezelési igények. Csapatunk azonnal válaszol egy személyre szabott megoldással és árajánlattal.