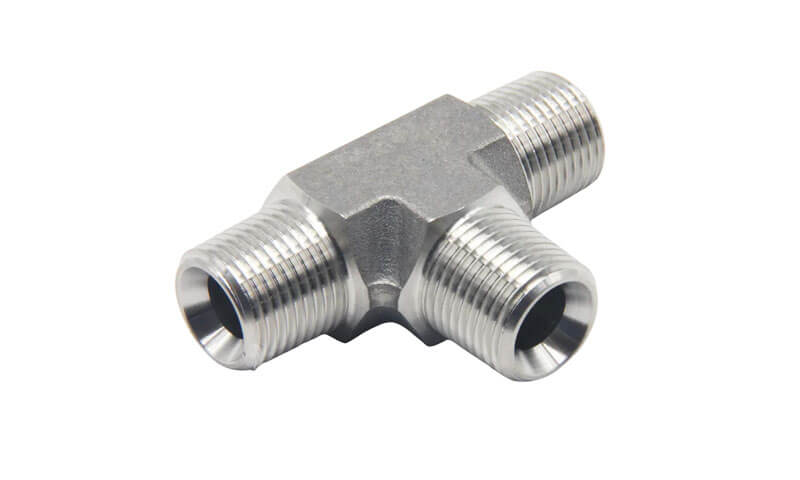
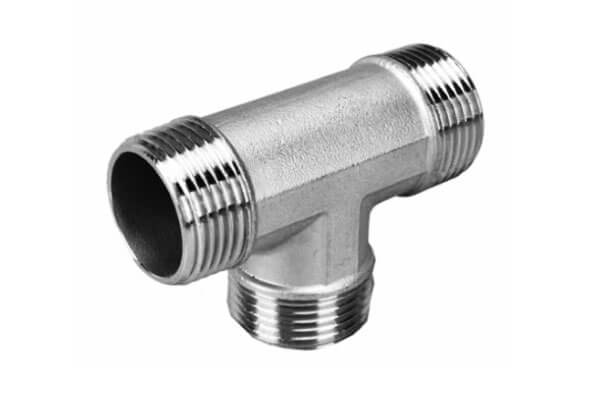
A rozsdamentes acél póló egy háromnyílású csőszerelvény, amelyet megosztásra terveztek, kombájn, vagy átirányítja a folyadékáramlást a csőrendszeren belül.
Ellentétben egy egyszerű csőszakasszal, egy pólónak három áramlási járatot kell integrálnia egyetlen nyomást tartalmazó testbe, miközben megőrzi a megfelelő mechanikai szilárdságot, szabályozott falvastagság, dimenziós pontosság, és megbízható csatlakozások a szomszédos csővezetékekhez.
Igényes alkalmazásokban, az elágazás geometriája is befolyásolja az áramlás eloszlását, helyi stresszkoncentráció, nyomásveszteség, és hosszú távú szolgáltatási megbízhatóság.
Összetett egyedi pólókhoz, befektetési casting (elveszett viasz öntés) hatékony módot biztosít a háromdimenziós csomópont reprodukálására a futó és az elágazó járat között, miközben a testet integrált öntvényként tartja.
Az öntvény meghatározza az általános szerkezeti geometriát, míg a CNC megmunkálás utólag meneteket tud előállítani, furatok, tömítő felületek, aljzat méretei, és egyéb funkcionális interfészek a szükséges tűrésekhez.
1. Mi az a rozsdamentes acél póló?
A rozsdamentes acél póló egy háromutas csőszerelvény egy főjárattal és egy leágazó járattal, amelyek szabályozott geometriában metszik egymást.
A folyadékáram két irányba történő felosztására szolgál, egyesítsünk két folyamot eggyé, vagy leágazást biztosítanak egy csőrendszer másik szakaszához.
A három nyílást általában a nyílás két végének nevezik fut És a ág. Egyenlő pólóban, a három csatlakozási méret névlegesen azonos. Csökkentő pólóban, az ág vagy a kifutó egyik oldala kisebb átmérőjű.
Mivel a három járat egy viszonylag kompakt testen belül metszi egymást, a csomópont műszakilag igényesebb, mint az egyenes csőidom.
A gyártónak egyidejűleg ellenőriznie kell a belső átjáró geometriáját, külső falvastagság, anyagi szilárdság, és csatlakozási méretei.
2. Anyagmérnökség & Kohászat
Az anyagválasztás alapvető fontosságú a szokás teljesítéséhez rozsdamentes acél póló, mert a szerelvénynek egyidejűleg kell ellenállnia a belső nyomásnak, korrózió, hőmérséklet, mechanikai terhelés, és a befektetési öntés gyártási feltételeit.
Ausztenites rozsdamentes acélok: CF8, CF8M, CF3, és CF3M
CF8 rozsdamentes acél
ASTM A351 CF8 egy öntött ausztenites rozsdamentes acél, amely nagyjából megfelel a kovácsoltnak 304 rozsdamentes acél.
Általában kb 18–21 tömeg% króm és 8–11 tömeg% nikkel, kb 0.08 tömeg% maximum.
A CF8 jó általános korrózióállóságot biztosít, szívósság, és az önthetőség, vízre alkalmassá téve, gőz, élelmiszer-feldolgozás, és számos általános ipari folyadékrendszer.
CF8M rozsdamentes acél
ASTM A351 CF8M az öntött 316 típusú minőség, és jellemzően kb 18–21 tömeg% króm, 9–12 tömeg% nikkel, és 2-3 tömeg% molibdént.
A molibdén hozzáadása javítja a helyi korrózióval szembeni ellenállást, különösen lyuk- és réskorrózió, sok klorid tartalmú környezetben.
Ezért a CF8M-et széles körben figyelembe veszik a vegyi expozícióban, tengeri körülmények, vagy igényesebb folyadékszervizről van szó.
Hegesztett vagy hegesztéssel javított szerelvényekhez, az alacsony szén-dioxid-kibocsátású osztályok CF3 és CF3M fontos kohászati előnyt jelenthet.
Széntartalmuk általában korlátozott 0.03 tömeg% maximum, csökkenti a króm-karbid kiválási hajlamot a szemcsehatárokon a termikus expozíció során.
Ez segít csökkenteni az érzékenység és a kapcsolódó szemcseközi korrózió kockázatát, különösen a hegesztett területek környékén.
Duplex és Super Duplex rozsdamentes acélok
Ha egy rozsdamentes acél póló magas kloridkoncentrációnak van kitéve, tengervíz, offshore környezetben, vagy igényes nyomás- és hőmérsékletviszonyok, A duplex rozsdamentes acélok a szilárdság és a korrózióállóság hasznos kombinációját biztosíthatják.
Duplex 2205 Rozsdamentes acél
Duplex 2205, által általában azonosított US S32205 és a kapcsolódó öntött fokozat CD3MN, ferrites-ausztenites mikroszerkezetet tartalmaz, jellemzően a kiegyensúlyozott fázisarány közelében célozzák meg a megfelelő oldatkezelést követően.
Ez a kétfázisú szerkezet lényegesen nagyobb folyáshatárt biztosít az ötvözetnek, mint a hagyományos ausztenites öntött rozsdamentes acélok, miközben megőrzi az erős ellenállást a kloriddal kapcsolatos korróziós mechanizmusokkal szemben..
A CF8M-hez képest, 2205 körülbelül kétszeres folyáshatárt biztosíthat, a vonatkozó termékleírástól és a hőkezelési feltételektől függően.
Jó ellenállást biztosít a kloridos feszültségkorróziós repedésekkel szemben is, beillesztés, és réskorrózió.
Szuper duplex 2507 Rozsdamentes acél
Szuper duplex 2507, általánosan megjelölt US S32750 és a leadott fokozathoz kapcsolódik CD3MWCuN, magasabb krómot tartalmaz, molibdén, és nitrogén mint 2205.
Ezért nagyobb szilárdságot és erősebb ellenállást biztosít a helyi korrózióval szemben, így alkalmas a súlyos tengeri, offshore, és folyamatkörnyezetek.
CK3MCuN rozsdamentes acél
CK3MCuN különbözik a duplex rozsdamentes acéloktól. Ez egy erősen ötvözött ausztenites rozsdamentes acél jelentős molibdén- és nitrogén-adalékokkal, és erősen korrozív környezetekhez készült, ahol hagyományos 304- vagy 316-os típusú anyagok nem biztos, hogy megfelelő ellenállást biztosítanak.
Ezért az öntött rozsdamentes acél póló kiválasztásakor ezt külön kell figyelembe venni a duplex és a szuperduplex anyagoktól.
3. Precíziós Mérnökség & Gyártási folyamat folyamata
Egyedi rozsdamentes acél póló gyártása befektetési casting gondosan ellenőrzött lépések sorozatát foglalja magában.
Minden lépés befolyásolja a végső minőséget, dimenziós pontosság, és mechanikai tulajdonságok.

CAD/CAM forma szerszámozás és szilárdítás szimuláció
A folyamat az ügyfél rajzával vagy 3D-s modelljével kezdődik. Az öntöde mérnöki csapata elkészíti a póló CAD-modelljét, beleértve a zsugorodási ráhagyásokat is, megmunkálás, és tervezet.
Ezután a szerszámok tervezése és megmunkálása CAM szoftverrel történik.
A szerszám vágása előtt, megszilárdulás és áramlási szimuláció olyan szoftverrel hajtják végre, mint a ProCAST vagy a MAGMA. Ez a szimuláció megjósolja:
- A penész kitöltési viselkedése és az esetleges hidegzárások.
- Megszilárdulási sorrend és zsugorodási porozitás.
- Forró pontok és maradék feszültségek.
- A felszállók és a hidegrázás helye.
A szimuláció lehetővé teszi az öntöde számára, hogy optimalizálja a kapuzást és az emelést, mielőtt bármilyen fémet öntenek, a próba és hiba csökkentése és a fejlesztési idő lerövidítése.
Automatizált mintainjektálás és robot kerámiahéjépítés
A viaszmintákat úgy állítják elő, hogy nyomás alatt megolvadt viaszt fecskendeznek be a szerszámbe.
Az automatizált befecskendező gépek biztosítják az egységes mintaméreteket, sűrűség, és felületkezelés. Ezután a mintákat egy központi futóra vagy ágra szerelik fel, fát alkotva.
A fát többször kerámiazagyba mártják, és stukkóval bevonják, hogy kerámiahéjat építsenek.
Ezt gyakran használják robothéjépítés rendszer, amelyek egyenletes bevonatvastagságot és száradást biztosítanak.
A szilícium-dioxid szol eljárás Általában rozsdamentes acélöntvényekhez használják, mert sima, erős héj kiváló méretstabilitással.
Vahaszkodás, Shell szinterezés, és Olvadás
Miután a héj eléri a megfelelő vastagságot, felmelegítjük, hogy kiolvadjon a viasz (viaszmentesítés) majd magas hőmérsékleten szinterezve a kerámia erősítésére.
A szinterezett héj öntésre kész üreges forma.
Az olvasztást egy indukciós kemence, levegőn vagy vákuum alatt, az ötvözettől és a minőségi követelményektől függően.
A kémiát a kiöntés előtt spektrográfiai elemzéssel igazoljuk. Az olvadt fémet az előmelegített héjba öntik, és az öntvényt ellenőrzött körülmények között hagyjuk megszilárdulni.
Öntés utáni befejezés
Megszilárdulás után, a kerámia héj le van törve, és az öntvényeket levágják a fáról. A kapukat és a felszállókat köszörüléssel vagy vágással távolítják el.
Ezután az öntvények megtörténnek:
- Robbantás: A maradék kerámia és felületi lerakódás eltávolítására.
- Köszörülés és kikészítés: A kapucsonkok eltávolításához és a felületek keveréséhez.
- Oldat -lágyítás: A korrózióállóság helyreállítása és a tulajdonságok optimalizálása.
- Passziválás: A szabad vas eltávolítására és a passzív oxidréteg fokozására.
- CNC menetvágás: Az NPT esetében, BSP, vagy metrikus menetes végek.
- Dugós vagy tompahegesztési végek előkészítése: Az ASME B16.9 vagy B16.11 követelmények teljesítése érdekében.
- Ellenőrzés és tesztelés: Dimenziós, vizuális, NDT, és nyomáspróba.
Minden lépés dokumentált és nyomon követhető, annak biztosítása, hogy a kész póló megfeleljen az ügyfél specifikációinak.
4. Rozsdamentes acél póló vs. Kovácsolt és gyártott pólók
Befektetési öntött, kovácsolt, és a gyártott rozsdamentes acél pólók mind felhasználhatók háromutas csőcsatlakozások létrehozására,
de gyártási útvonalaik különböző geometriai kombinációkat eredményeznek, kohászati szerkezet, megmunkálási követelmények, termelés-gazdaságtan, és testreszabási lehetőség.
Ezért a választásnak a tényleges nyomásosztályon kell alapulnia, anyagminőség, geometria, termelési mennyiség, és az alkalmazandó csővezetékekre vonatkozó követelményeket, ahelyett, hogy azt feltételeznénk, hogy egy gyártási folyamat általánosan jobb.
| Alapvető jellemző | Befektetési öntvény rozsdamentes acél póló | Kovácsolt rozsdamentes acél póló | Rozsdamentes acélból készült póló |
| Gyártási elv | Az olvadt rozsdamentes acél precíziós kerámiaformában szilárdul meg | A felmelegített kovácsolt tuskó plasztikusan deformálódik szabályozott kovácsolóerők hatására | Cső, lemez, vagy kovácsolt alkatrészeket vágnak, szerelt, és hegesztett |
| Komplex geometria | Kiváló | Jó, de az alakot a kovácsolás gyakorlata korlátozza | Magas, de az összetett geometriához több darabra is szükség lehet |
| Egyrészes konstrukció | Igen | Igen | Általánosan összeszerelve és hegesztve |
| Belső átjáró geometria | Kiválóan alkalmas befektetési célú öntvényekhez | Jó a viszonylag hagyományos átjárókhoz | Rendkívül rugalmas, de inkább a gyártásról van szó |
| Anyagszerkezet | Öntött mikrostruktúra, szilárdítással és hőkezeléssel szabályozzák | Kovácsolt, működő szerkezet | Kovácsolt/megmunkált anyag plusz hegesztési zónák |
| Testreszabás | Kiváló nem szabványos méretekhez és elágazási konfigurációkhoz | Jó, de a szerszámozási és kovácsolási kényszerek a bonyolultság növekedésével nőnek | Kiváló speciális vagy nagyon nagy konfigurációkhoz |
| Megmunkálási követelmény | Mérsékelt; a szokásosan megmunkált csatlakozási és tömítőfelületeket | Gyakran közepestől magasig | A gyártástól függően közepestől magasig |
Hegesztések |
Nincs szükség szerkezeti hegesztésre az alap pólótestben | A kovácsolt testben nincs szükség szerkezeti hegesztésre | Több hegesztésre is szükség lehet |
| Szerszámszükséglet | Minta/szerszám szükséges | Szükség lehet kovácsoló szerszámokra | Alacsonyabb dedikált szerszámigény |
| Összetett kis-közepes alkatrészek | Nagyon alkalmas | Alkalmas | Lehet kevésbé gazdaságos |
| Nagy speciális pólók | Folyamatfüggő | Folyamatfüggő | Gyakran praktikus |
| Gyártás ismétlése | Kiváló, ha a szerszámokat beépítették | Kiváló | Jó |
| Fő gyártási előny | Komplex integrált geometria, közel háló formával | Kovácsolt mechanikai szerkezet és kialakított kovácsolási útvonalak | Rugalmas gyártás viszonylag alacsony kezdeti szerszámszükséglettel |
| Fő korlátozás | Az öntvény szilárdságának és szilárdságának szigorú ellenőrzését igényli | Kevésbé rugalmas bonyolult geometriához | Hegesztési minőség, torzítás, és a maradék feszültség ellenőrzést igényel |
5. Ipari alkalmazások & Valós esettanulmányok
Az egyedi rozsdamentes acél pólókat számos iparágban és alkalmazásban használják.

Vegyi és petrolkémiai: Csőrendszerek savakhoz, oldószerek, és reaktív vegyszerek. A CF8M és a duplex ötvözetek gyakoriak.
Olaj- és gáz: Offshore platformok, finomítók, és csővezetékek. A duplex és a szuper duplex pólókat tengervíz- és magas kloridtartalmú szolgáltatáshoz használják.
Energiatermelés: Gőz, hűtővíz, és füstgáz-kéntelenítő rendszerek. CF8M és erősen ötvözött rozsdamentes acélokat használnak.
Gyógyszerészet és biotechnológia: Tiszta gőz, tisztított víz, és folyamatcsövek. A CF3M és az elektropolírozott pólók gyakoriak.
Étel és ital: Tejipari csővezetékek, sörfőzés, és élelmiszer-feldolgozás. CF8M és higiénikus kialakításokat használnak.
Tengeri: Tengervíz csövek, ballasztrendszerek, és a fedélzet vízelvezetése. Előnyben részesítjük a duplex és a szuperduplex pólót.
Vízkezelés: Sótalanítás, szennyvíz, és vegyszeradagoló rendszerek. CF8M és duplex ötvözetek használatosak.
6. Válassza a DEZE-t egyedi rozsdamentes acél pólógyártóként
Ez a technológia integrált egyedi rozsdamentes acélöntési és CNC-megmunkálási megoldásokat kínál összetett csőszerelvényekhez és ipari alkatrészekhez.
A kezdeti mérnöki felülvizsgálattól és az anyagválasztástól a befektetési öntésig, hőkezelés, CNC megmunkálás, felszíni befejezés, és végső ellenőrzés, EZ integrált munkafolyamatban kezeli a legfontosabb gyártási szakaszokat.
Mint egy Izo 9001:2015-tanúsított gyártó, EZ fenntartja a gyártás nyomon követhetőségét és minőségellenőrzését a gyártási folyamat során. Az ellenőrzés és a tesztelés a projekt követelményei szerint megoldható.
Vegye fel a kapcsolatot ezzel a rajzoddal, 3D modell, anyagspecifikáció, méretek, vagy pályázati követelmények.
Mérnöki csapatunk felülvizsgálhatja a tervezést, és kifejleszthet egy megfelelő egyedi rozsdamentes acél pólóöntési megoldást az Ön projektje számára.
7. Következtetés
Az egyedi rozsdamentes acél pólók kritikus elemei a korrózióálló csőrendszereknek, nyomás integritása, és a megbízhatóság elengedhetetlen.
A befektetési öntés a tervezési szabadság egyedülálló kombinációját kínálja, anyagi rugalmasság, és a költséghatékonyság, amely ideálissá teszi összetett pólókhoz közepes és nagy mennyiségben.
A CF8 és CF8M ausztenites minőségektől a duplex és szuperduplex ötvözetekig, az anyagválasztásnak illeszkednie kell a szolgáltatási környezethez.
Az oldatos izzítás elengedhetetlen a korrózióállóság helyreállításához és a mechanikai tulajdonságok optimalizálásához.
A precíziós megmunkálás biztosítja a végső előkészítést, szálak, és a méretek megfelelnek a csőrendszer követelményeinek.
A megfelelő gyártó partner kiválasztása elengedhetetlen. Mérnöki szakértelemmel rendelkező öntöde, házon belüli megmunkálás, hőkezelési képességek, és egy erős minőségbiztosítási rendszer segíthet abban, hogy minden póló megbízhatóan teljesítsen a rendeltetésszerű alkalmazásában.
A DEZE ilyen partnerként helyezkedik el, az egyedi rozsdamentes acél pólóprojektekhez szükséges műszaki mélységet és gyártási képességet kínálja.
GYIK
Miért használjon befektetési öntést egy rozsdamentes acél pólóhoz?
A befektetési öntés alkalmas összetett póló geometriához, mert futást eredményez, ág, csomópont, és a külső szerkezet integrált öntvényként.
Kritikus interfészek, például szálak, furatok, és a tömítőfelületek ezután CNC megmunkálhatók.
A rozsdamentes acél póló hőkezelést igényel??
Sok öntött rozsdamentes acélfajtához meghatározott hőkezelési feltételek szükségesek vagy előnyösek.
Ausztenites és duplex öntvényekhez, Az oldatos kezelés általában fontos a szükséges kohászati és korróziós tulajdonságok eléréséhez. A pontos ciklus évfolyam-specifikus.
Mi a különbség az egyenlő póló és a redukáló póló között??
Egy egyenlő pólónak mindhárom nyílása azonos méretű. A redukáló póló ága kisebb, mint a futónyílások. Csökkentő pólót használnak, ha az áramlásnak csak egy része van elterelve.
Használhatók-e a befektetési öntött pólók nagynyomású szolgáltatásban??
Igen, ha megfelelően tervezték, öntvény, hőkezelt, és átvizsgálták. A befektetett öntött pólók számos nagynyomású alkalmazásnál megfelelnek a nyomás- és szivárgásvizsgálati követelményeknek.
Extrém nyomásokhoz, a kovácsolt pólók előnyben részesíthetők.
Milyen végkészítmények állnak rendelkezésre a rozsdamentes acél pólókhoz??
A közös végelőkészületek közé tartozik a menetes (Tipizma, BSP), dugós varrat, tompahegesztés, és karimás. A választás a csőrendszertől függ, nyomás, és összeszerelési követelmények.