

Igényes gépészeti rendszerekben, a szíjtárcsa sokkal több, mint egy egyszerű hornyos kerék.
Ez egy teherhordó erőátviteli alkatrész, amelynek folyamatosan kezelnie kell a kötél vagy a kábel mozgását, radiális erők, ütköző terhelések, súrlódás, és ismétlődő ciklikus stressz.
Amikor egy tárcsa a darukban működik, bányászati berendezések, tengeri gépek, nehézemelő rendszerek, vagy más súlyos szolgáltatást igénylő környezetben, anyagának minősége és gyártási folyamata közvetlenül befolyásolja a berendezések megbízhatóságát.
Itt van egyedi öntött acél tárcsák döntő mérnöki előnyt kínálnak.
Ez a cikk az egyedi öntött acéltárcsa-gyártás mögött meghúzódó technikai megfontolásokat tárja fel, az acélminőségektől és a precíziós öntéstől a megmunkálásig, hőkezelés, ellenőrzés, alkalmazások, és a szállító kiválasztása.
1. Mi az acélöntvény tárcsa?
A öntött acél tárcsa egy forgó mechanikai alkatrész, amelyet acél öntőformába öntésével, majd a kritikus felületek szükséges méretre történő megmunkálásával állítanak elő.
Emelő- és kötélmozgató rendszerekben, szokták emlegetni a tárcsa.
Elsődleges feladata a vezetés, átirányítás, vagy megtámaszt egy drótkötelet vagy hasonló rugalmas elemet, miközben a kapcsolódó mechanikai terhelést átviszi az agyon és a tengelyen vagy a csapágyegységen.
Ellentétben egy egyszerű kerékkel, a szíjtárcsa gondosan megtervezett funkcionális geometriával rendelkezik. A kötélhorony szabályozza, hogy a kötél hogyan üljön a tárcsán, míg az agy és a furat továbbítja a terhelést a tartótengelyre vagy a csapágyelrendezésre.
A karimák segítenek megtartani a kötelet a horonyban, és hozzájárulhatnak az alkatrész általános szerkezeti merevségéhez.
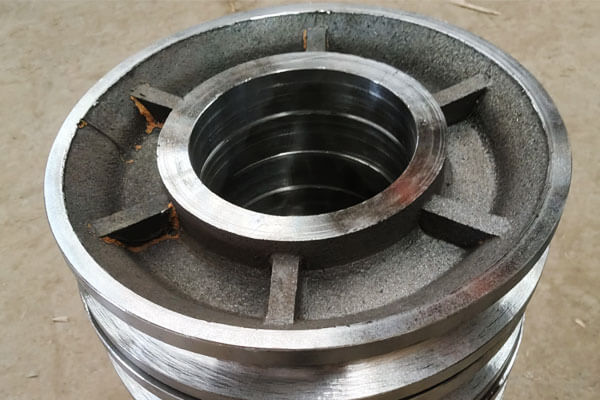
Az öntött acél szíjtárcsa fő alkatrészei
| Összetevő | Funkció | Kulcsfontosságú gyártási szempont |
| Sheave/Rim | Támogatja és vezeti a kötelet | Barázda profil, falvastagság, kopásállóság |
| Rope Groove | Fogadja és vezeti a kötelet | Sugár, mélység, profil pontossága, felületi állapot |
| Karima | Segít megtartani a kötelet a tárcsán | Magasság, vastagság, körkörösség |
Kerékagy |
Csatlakoztatja a szíjtárcsát a tengelyhez vagy a csapágyhoz | Méretpontosság, szerkezeti szilárdság |
| Furat | Akna befogadására alkalmas, persely, vagy csapágy elrendezés | Átmérő, kerekség, körkörösség |
| Kulcshorony | Adott esetben nyomatékot továbbít | Pozíció és méretpontosság |
| Szerelési jellemzők | Interfészek a környező berendezésekkel | Pozíció, laposság, igazítás |
Precíziós öntött acéltárcsához, ezek a funkciók nem igényelnek azonos gyártási pontosságot.
Az öntési eljárással a szerkezeti geometria nagy része meghatározható, míg a furathoz CNC megmunkálást alkalmaznak, csapágyfelületek, horony, kulcshorony, véglapok, és más kritikus interfészek.
2. Általános öntött acél minőségek egyedi szíjtárcsákhoz
Az öntött acéltárcsa anyagának kiválasztását a munkaterhelés alapján kell elvégezni, hatásviszonyok, kopási követelmények, üzemi hőmérséklet, korróziónak való kitettség, és a szükséges élettartam.
A hagyományos szénacélöntvény mellett, a testreszabott szíjtárcsák alacsony ötvözetű acélokat használhatnak, magas mangántartalmú kopásálló acél, vagy korrózióálló rozsdamentes acél, ha a működési környezet további teljesítményt kíván.
| Anyag / Fokozat | Ötvözött család | Kulcsfontosságú teljesítménytulajdonságok | Tipikus szíjtárcsa alkalmazások |
| ASTM A216 gr. WCB | Szén öntött acél | Jó erő, Kiváló önthetőség, jó megmunkálhatóság, költséghatékony | Általános célú csigák, ipari anyagmozgatás, fény- közepes teljesítményű emelőrendszerekhez |
| ASTM A216 gr. WCC | Szén öntött acél | Magasabb meghatározott szilárdság, mint a WCB, jó szívósság és önthetőség | Nagy teherbírású ipari tárcsák, daru alkatrészek, igényes anyagmozgató rendszerek |
| Gyengén ötvözött öntött acél, CR-MO / Ni-Cr-Mo | Gyengén ötvözött acélöntvény | Nagyobb erő, javított edzhetőség, jó keménység, jobb fáradási teljesítmény hőkezelés után | Nagy teherbírású darutárcsák, építőipari emelők, bányászati berendezések, nagy terhelésű szíjtárcsák |
| ASTM A148 nagy szilárdságú minőségek | Nagy szilárdságú öntött acél | Magas szakító- és folyáshatár, hőkezelésre alkalmas, erős teherbíró képesség | Főtárcsák, nehéz emelőberendezések, nagy ipari szíjtárcsák, nagy terhelésű gépek |
ASTM A352 LCB / LCC |
Alacsony hőmérsékletű acélöntvény | Megnövelt ütésállóság alacsony hőmérsékleten, hideg üzemi körülményekre alkalmas | Kültéri daruk, hidegvidéki bányászati berendezések, tengeri és tengeri emelőrendszerek |
| Ausztenites rozsdamentes öntött acél, CF8 / CF8M | Rozsdamentes öntött acél | Kiváló korrózióállóság, jó keménység, alkalmas klorid tartalmú környezetben, minőség-specifikus korlátozásokkal | Tengeri csigák, korrozív anyagmozgató rendszerek, vegyi és élelmiszer-feldolgozó berendezések |
| Hadfield Steel, ASTM A128 gr. B | Magas mangántartalmú ausztenites acél | Kiváló ütésállóság és erős munkakeményedési reakció csiszolószerszám alatt | Bányászati berendezések, csiszolóanyag-kezelés, nagy ütésű szíjtárcsa és tárcsa alkalmazások |
| Bórral ötvözött öntött acél | Bór ötvözött acél | Magas edzhetőség, erős kopásállóság hőkezelés után, igényes ciklikus terhelésre alkalmas | Közepes- nagy teherbírású csigákhoz, nagy kopású anyagmozgató berendezések |
3. Egyedi öntött acél szíjtárcsa gyártási folyamata
Az egyedi öntött acéltárcsa gyártási folyamata egy szabályozott sorrend, amelyben a minta pontossága érvényesül.
Mivel a szíjtárcsa teherhordó alkatrész, az öntödének különös figyelmet kell fordítania a tárcsaszakaszra, kerékagy, karimás átmenetek, és más területeken, ahol a szelvényvastagság helyi változásai befolyásolhatják a megszilárdulást és a belső öntvény minőségét.
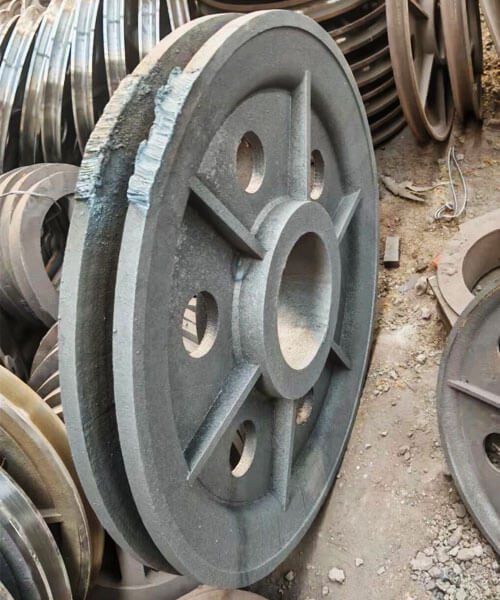
Mintakészítés
A mintakészítés meghatározza a szíjtárcsa üregének alapgeometriáját, ezért közvetlen hatással van az öntési pontosságra.
A mintának a tárcsát kell reprodukálnia, kerékagy, karima, és egyéb öntvényjellemzők megfelelő zsugorodási ráhagyással és megmunkálási ráhagyással.
-Ra befektetési casting, a viaszmintázatot általában úgy állítják elő, hogy viaszt fecskendeznek be egy precíziós szerszámba.
A viaszmintázat szorosan tükrözi a végső szíjtárcsa geometriáját, és ezt követően a kerámiahéj létrehozására használják.
Homoköntéshez, a minta jellemzően gyantából készül, faipari, fém, vagy más alkalmas anyagból, és a formaüreg kialakítására használják.
A szíjtárcsa kialakításától függően, a minta tartalmazhat huzat- és elválasztó elrendezéseket is, hogy megbízható penészeltávolítást tegyen lehetővé.
Egyedi szíjtárcsa gyártásához, a mintatervnek egyértelműen különbséget kell tennie az öntött felületek és a végső megmunkálást igénylő felületek között.
A túlzott megmunkálási ráhagyás növeli az anyagleválasztást és a költségeket, míg az elégtelen ráhagyás megnehezítheti a megadott végső méretek elérését.
Forma és mag készítése
A forma határozza meg az öntött acéltárcsa külső geometriáját, míg a magokat ott használják, ahol belső üregek vagy járatok nem képezhetők közvetlenül a mintával.
-Ben homoköntés, kiválasztott homok- és kötőanyag-rendszereket tömörítenek a minta köré, hogy létrehozzák a formaüreget.
Egy mag elhelyezhető a központi furat vagy más belső elemek előállítására.
Alaperő, dimenziós pontosság, áteresztőképesség, és a pozicionálás különösen fontos, mert az öntés közbeni elmozdulás befolyásolhatja a furat igazítását és a falvastagságot.
-Ben befektetési casting, a viaszmintát többször bevonják tűzálló kerámia iszappal és stukkóval többrétegű héj kialakításához.
A megfelelő héjszilárdság elérése után, a viaszt eltávolítjuk és a kerámiaformát kiégetjük.
A formának vagy a héjnak kellő szilárdságot kell biztosítania ahhoz, hogy ellenálljon az olvadt acélnak, ugyanakkor megfelelő áteresztőképességet és termikus viselkedést kell biztosítania.
Precíziós szíjtárcsa öntvényekhez, a forma hibái közvetlenül az öntvény felületére vihetők át, vagy megváltoztathatják a kritikus jellemzők méretpontosságát.
Acélolvadás és kémiai szabályozás
A kiválasztott öntött acélt a megadott ötvözet követelményeinek megfelelően olvasztják meg.
Az ötvözettől függően indukciós olvasztás vagy elektromos ívolvasztás alkalmazható, öntödei berendezések, és gyártási követelmények.
Öntés előtt, az olvadt fémet általában kémiai elemzéssel ellenőrzik, gyakran a spektrométer, annak ellenőrzésére, hogy a szén és az ötvöző elemek a megadott összetételi tartományba esnek.
Az olvadék előkészítése is magában foglalhatja:
- Salakmentesítés
- Deoxidáció
- Hőmérséklet beállítása
- Befoglalás szabályozás
- Hőazonosítás és nyomon követhetőség
A kémiai ellenőrzés különösen fontos az egyedi szíjtárcsáknál, mivel az acélminőség meghatározza a későbbi hőkezelésre adott reakciót és befolyásolja a szilárdságot, szívósság, viselési viselkedés, és alacsony hőmérsékletű teljesítmény.
Kapu, Táplálás, és Öntés
A kapu- és adagolórendszert úgy kell megtervezni, hogy az olvadt acél simán kitöltse a szíjtárcsa üregét, és hogy a megszilárdulási zsugorodás hatékonyan kompenzálható legyen..
A szíjtárcsa geometriája viszonylag nehéz szakaszokat tartalmazhat az agy körül és az agy-tárcsa átmenet.
Ezek a területek tovább maradhatnak folyékonyak, mint a vékonyabb részek, ezért megfelelő táplálást igényelnek.
A kapu- és felszállórendszert vezérlésre tervezték:
Fémáramlás → töltési sorrend → termikus egyensúly → irányszilárdulás → zsugorodás kompenzáció
Öntés közben, a hőmérsékletet és az öntési sebességet az ötvözet- és öntőformarendszerre meghatározott folyamatablakon belül kell szabályozni.
A túl alacsony fémhőmérséklet hiányos feltöltéshez vagy hidegzáráshoz vezethet, míg a nem megfelelő áramlási viszonyok növelhetik a turbulenciát és az oxid- vagy zárványhibák lehetőségét.
Ahol szükséges, öntési szimuláció használható a töltés és a megszilárdulás értékelésére a gyártás előtt, valamint a potenciális forró pontok vagy táplálási problémák azonosítására.
Megszilárdulás és hűtés
Miután az üreget feltöltötték, az olvadt acél megszilárdulni kezd.
Ez a szakasz kritikus, mivel az acél térfogati összehúzódáson megy keresztül a hűtés során, és a rosszul szabályozott megszilárdulás zsugorodási üregeket eredményezhet, belső porozitás, forró repedés, és a maradék stressz.
A cél általában egy szabályozott és előnyösen irányított megszilárdulási minta elősegítése, a nehezebb részek táplálhatóak maradnak, amíg máshol elegendő fém megszilárdul.
Az öntvény kialakításától függően, az öntöde használhatja:
- Emelők
- Hidegrázás
- Szabályozott öntőforma hőmérsékletek
- Optimalizált szakaszátmenetek
- Különleges öntési feltételek
A hűtési viselkedés befolyásolja a keletkező mikroszerkezetet és a mechanikai tulajdonságokat is.
A túl erős vagy egyenetlen termikus gradiensek hozzájárulhatnak a torzuláshoz és a maradék feszültséghez, különösen nagy vagy geometriailag összetett szíjtárcsáknál.
Shakeout és Casting tisztítás
Miután az öntvény kellően lehűlt, a formát vagy a kerámiahéjat eltávolítjuk.
Homoköntvényekhez, ezt a műveletet általában úgy nevezik shakeout, amely során a megkeményedett homokformát és a magokat letörik az öntvényről.
Befektetési öntvényekhez, a kerámia héjat mechanikusan eltávolítják vagy más módon feldolgozzák az acélöntvény szabaddá tétele érdekében.
Ezután az öntvényt leválasztják a kapu- és felszállórendszeréről. A tipikus tisztítási műveletek közé tartozik:
- Kapuk és felszállók levágása
- Őrlés
- Robbantás
- Tapadó formaanyag eltávolítása
- A nem funkcionális felületi egyenetlenségek helyi simítása
Ennek a szakasznak az a célja, hogy tiszta öntvényt kapjunk, amely alkalmas hőkezelésre és ellenőrzésre, miközben elkerüli a nem nemesfém szükségtelen eltávolítását..
4. Öntött acéltárcsák precíziós megmunkálása
Pontosság CNC megmunkálás az öntött acélgörgőt egy közel háló alakú öntvényből kész funkcionális komponenssé alakítja.
A kötélhorony, furat, kulcshorony, kerékagy, és a rögzítési felületek az elsődleges megmunkálási jellemzők, mivel méretpontosságuk és helyzeti kapcsolatuk közvetlenül befolyásolja a kötél követését, forgás, terhelés-elosztás, és összeszerelés.
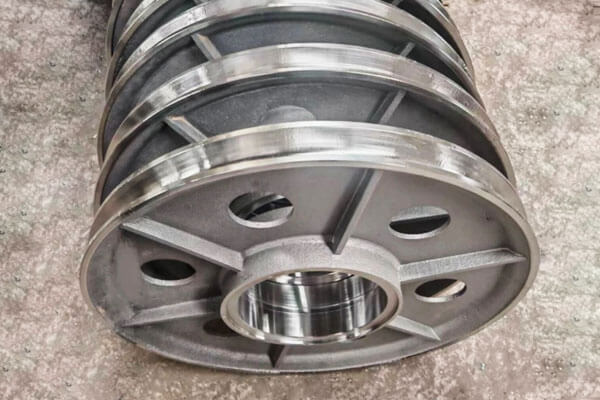
Kötélhornyos megmunkálás
A kötélhorony a tárcsa egyik legkritikusabb funkcionális felülete. A sugara, mélység, szélesség, és profilt a kötél típusához és átmérőjéhez kell igazítani.
Az alulméretezett horony túlzottan korlátozhatja a kötelet, míg a túlméretezett vagy helytelenül formázott horony nem nyújt elegendő alátámasztást és növeli a kötél deformációját és kopását.
Drótkötéltárcsákhoz, ezért a horony sugarát általában úgy tervezték, hogy megfelelő rögzítést biztosítson a kötélnek, nem pedig egyszerűen a névleges kötélsugárhoz illeszkedik..
A hornyot általában CNC esztergagépen alakítják ki forma- vagy profilozószerszámmal.
Durva és esztergálás után, csiszolás vagy polírozás alkalmazható ott, ahol finomabb és egyenletesebb felületre van szükség.
Furatmegmunkálás
A furat biztosítja a csatlakozást a tengelyhez, hordozó, vagy persely, tehát az átmérője, kerekség, és a koncentrikusságot gondosan ellenőrizni kell.
A furatot jellemzően fúrással állítják elő, dörzsárazás, vagy precíziós köszörülés.
A kívánt illeszkedéstől és alkalmazástól függően, a mérettűrések századmilliméterben adhatók meg, például ±0,02 és ±0,05 mm között bizonyos precíziós alkalmazásoknál.
A tényleges tűréshatárt a tengely/csapágy illesztése határozza meg, tárcsa mérete, és az alkalmazandó műszaki specifikáció.
A legfontosabb, a furatnak fenn kell tartania a szükséges helyzeti viszonyt a kötélhoronnyal és a külső tárcsafelülettel.
Kulcshorony és Spline megmunkálás
Ahol a szíjtárcsa közvetlenül egy kulcsos tengelyre van felszerelve, a kulcshorony szélessége, mélység, és a szöghelyzetet pontosan kell megmunkálni.
A szíjtárcsa hornyához való igazítása fontos a helyes összeszerelés és a terhelésátvitel szempontjából.
Nagyobb nyomatékkapacitást vagy precízebb forgáskapcsolót igénylő alkalmazásokhoz, szálkás csatlakozások használhatók.
Mindkét esetben, megmunkálási pontosság szükséges a túlzott holtjáték elkerülése érdekében, helyi stresszkoncentráció, vagy összeszerelési interferencia.
Kerékagy, Arc, és Karima megmunkálása
Előfordulhat, hogy az agyat és a végfelületeket el kell forgatni, őrlés, vagy csiszolással a kívánt méretek és felületi állapot elérése érdekében.
A rögzítési felületeknek kellően síknak és megfelelően beállítottnak kell lenniük a következetes összeszerelés érdekében.
A karima geometriája is ellenőrzést igényel, mert a túlzott eltérés befolyásolhatja a kötél visszatartását, valamint a horony és a környező szerkezet közötti kapcsolatot.
Koncentricitás és kifutás
A furatnak a kötélhoronyhoz viszonyított koncentrikussága különösen fontos egy forgó szíjtárcsánál.
A túlzott excentricitás vagy sugárirányú kifutás a kötél egyenetlen mozgását idézheti elő, rezgés, egyenetlen terhelés, és további csapágyfeszültség.
A kifutást általában tárcsajelző segítségével ellenőrzik, precíziós mérő, vagy koordináta mérőberendezést.
Kritikus alkatrészekhez, az alkalmazandó TIR (Teljes indikátor olvasás) A követelményt a műszaki rajzon kell meghatározni, nem pedig általános értéket.
Dinamikus kiegyensúlyozás
A nagy sebességű forgó tárcsák megmunkálás után dinamikus kiegyensúlyozást igényelhetnek.
Az egyensúlyhiány centrifugális erőket hoz létre, amelyek a forgási sebességgel növekednek, és hozzájárulhatnak a vibrációhoz és a csapágyterheléshez.
A kiegyensúlyozás egy erre a célra kialakított kiegyensúlyozó gépen történik. A korrekciós módszertől függően, kis mennyiségű anyag eltávolítható vagy kiegyensúlyozó súlyok hozzáadhatók a kívánt egyensúlyi állapot eléréséhez.
Alacsony sebességhez, erősen megterhelt kévéket, a kiegyensúlyozási követelmények kevésbé szigorúak lehetnek, mint a nagy sebességű forgó szíjtárcsák esetében.
5. Öntött acéltárcsák felületkezelése és hőkezelése
A hőkezelés meghatározza az öntött acél mechanikai állapotát, míg a felületkezelés megteremti a funkcionális és szabad felületek szükséges állapotát.
Mindkettőt a tervezett terheléssel együtt kell figyelembe venni, viselet, kötél típus, működési környezet, és a szolgálati élet.
Hőkezelés
A hőkezelési ciklust az öntött acél minőségének és a szükséges mechanikai tulajdonságoknak megfelelően választják ki. A gyakori kezelések közé tartozik:
| Hőkezelés | Elsődleges cél |
| Normalizálás | Finomítsa az öntvény mikroszerkezetét és alakítson ki egységesebb mechanikai állapotot |
| Lágyítás | Csökkentse a keménységet, javítja a megmunkálhatóságot, és enyhíti a belső feszültségeket |
| Eloltás és edzés | Fejlesszen ki nagyobb szilárdságot és szívósságot szabályozott keménységgel |
| Stressz enyhítő | Csökkentse az öntésből származó maradék feszültségeket, hegesztés, vagy megmunkálás |
| Felszíni edzés | Növelje a kiválasztott felületek, például a kötélhorony kopásállóságát |
Teherhordó szíjtárcsákhoz, a megfelelő szén- és gyengén ötvözött öntött acélokhoz az edzés és a temperálás választható, ha nagyobb mechanikai teljesítményre van szükség.
A megeresztési hőmérsékletet az acél minőségének és a keménység és szívósság közötti egyensúlynak megfelelően kell meghatározni.
A horony felületi megkeményedése
Ahol a kötél érintkezése jelentős kopást okoz, lokális felületi keményedés jöhet szóba.
Anyagtól és kiviteltől függően, módszerek, mint például az indukciós edzés, lángkeményedés, vagy nitridálás alkalmazható.
A kezelést szelektíven kell alkalmazni, mert a túlzott felületi keménység vagy a nem megfelelő edzett mélység csökkentheti a szívósságot vagy nemkívánatos maradék feszültségeket okozhat.
Ezért a horony anyagállapotát a kötél anyagával és a tényleges érintkezési feltételekkel együtt kell figyelembe venni.
Barázda felületkezelés
A felületkezelés közvetlenül befolyásolja a szíjtárcsa hornya és a kötél közötti kölcsönhatást.
Az érdes felület növelheti a helyi kopást és felgyorsíthatja a kötél kopását, míg a megfelelően kidolgozott horony simább érintkezést biztosít.
A megmunkált szíjtárcsa hornyainak tipikus célpontja kb Ra 1,6-3,2 μm, bár a szükséges értéket a kötéltípus szerint kell megadni, működési sebesség, terhelés, kenés, és tervezési szabvány.
A felületkezelést nem szabad figyelembe venni a horonygeometriától függetlenül.
A sima, de nem megfelelően profilozott horony továbbra is túlzott kötélkopást okozhat, míg a megfelelő profil szabályozott felületi textúrával stabilabb érintkezési állapotot biztosít.
Bevonat és korrózióvédelem
A kültéren vagy nedves és korrozív környezetben használt öntött acél tárcsák védőbevonatot igényelhetnek. A gyakori lehetőségek közé tartozik:
- Epoxi bevonatok
- Poliuretán bevonatok
- Cinkben gazdag alapozók
- Egyéb ipari korrózióvédelmi rendszerek
Tengeri vagy offshore szolgáltatáshoz, agresszívabb korrózióvédelmi rendszerek is előírhatók a környezeti expozíció és a bevonat specifikációi szerint.
A kötélérintkező hornyot gyakran másképp kezelik, mint a nem érintkező felületeket. A bevonat vastagsága nem változtathatja meg a horony méreteit, és nem zavarhatja a kötél rögzítését.
Olyan alkalmazásokban, ahol a méretpontosság kritikus, a horony ezért bevonatlan maradhat, vagy gondosan ellenőrzött kezelést kaphat.
Kötél kompatibilitás
A felületkezelést és a horonygeometriát végső soron a kötél specifikációjával együtt kell figyelembe venni. A drótkötél és a szintetikus kötél nem feltétlenül igényel azonos horonykialakítást.
Drótkötélhez, a horonynak megfelelő alátámasztást kell biztosítania, elkerülve a túlzott becsípődést vagy deformációt.
A szintetikus kötelek eltérő horonygeometriát és felületi jellemzőket igényelhetnek alacsonyabb hajlítási merevségük és eltérő érintkezési viselkedésük miatt.
Ezért, a szíjtárcsa gyártójának meg kell erősítenie a kötél átmérőjét, építés, anyag, üzemi terhelés, és a karbantartási feltételek a horonymegmunkálás és a felületkezelés véglegesítése előtt.
Ez biztosítja, hogy a kész öntött acél tárcsa a kötélmozgató rendszer integrált részeként legyen kialakítva, nem pedig elszigetelt forgó alkatrészként.
6. Főbb minőségi követelmények az öntött acél tárcsák számára
Az öntött acéltárcsák minőségi követelményeit a biztonság határozza meg, megbízhatóság, és a szolgálati élet. A következők elengedhetetlenek.
Anyagtanúsítás. A kémiai összetételt és a mechanikai tulajdonságokat ellenőrizni és dokumentálni kell. Minden egyes gyártási tételhez elemzési tanúsítványt és mechanikai vizsgálati jelentést kell mellékelni.
Belső hangzás. Az öntvényeknek mentesnek kell lenniük olyan káros hibáktól, mint a zsugorodási porozitás, gáz porozitása, zárványok, és repedések. A belső minőség ellenőrzésére roncsolásmentes vizsgálatot alkalmaznak.
Dimenziós pontosság. Barázda profil, furat mérete, körkörösség, kifutás, és a kulcshorony méreteinek meg kell felelniük a rajzi követelményeknek. Méretbeli ellenőrzési jelentéseket kell benyújtani.
Felületi minőség. A horony és a furat felületének mentesnek kell lennie olyan hibáktól, amelyek károsíthatják a kötelet vagy eltolódást okozhatnak. A felület érdességét mérni és dokumentálni kell.
Hőkezelés ellenőrzése. Keménységvizsgálat és, ahol szükséges, mikroszerkezeti vizsgálat igazolja, hogy a hőkezelést megfelelően végezték el.
Terhelési tesztelés. Kritikus alkalmazásokhoz, a szilárdság és a biztonság ellenőrzése érdekében próbaterhelési vagy roncsolásos vizsgálatra lehet szükség.
7. Egyedi öntött acél tárcsák alkalmazásai
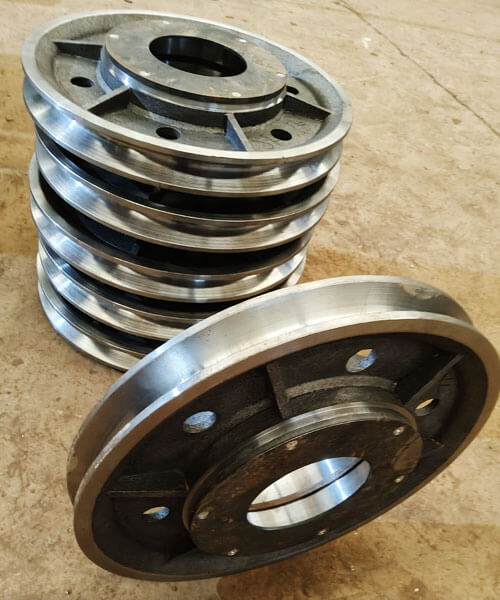
Daruk és emelőberendezések
A daruk az öntött acéltárcsák egyik legfontosabb alkalmazása.
Az emelőrendszerekben lévő tárcsák ismételten átadják a terhelést a drótkötélről a tengelyre vagy a csapágyegységre, és emelés közben lökésszerű terhelést tapasztalhatnak, leeresztése, gyorsulás, és megállás.
Egyedi öntött acél tárcsákat használnak:
- Felső daruk
- Portáldaruk
- Mobil daruk
- Toronydaruk
- Kikötői daruk
- Darublokkok és horgos szerelvények
- Csörlő- és hornyolórendszerek
Daru alkalmazásokhoz, a horonyprofil, tárcsaátmérő és kötélátmérő viszonya, furat, és a szerkezeti integritást az emelőrendszerhez kell igazítani.
Bányászati berendezések
A bányászati gépek különösen súlyos feltételeket támasztanak a mechanikai alkatrészekre a nagy terhelés miatt, koptató por, hatás, folyamatos működés, és nehéz karbantartási környezetek.
Öntött acél tárcsák és tárcsák használhatók emelőberendezésekben, kötélkezelő rendszerek, szállítószalagok, és egyéb nagy teherbírású gépek.
Erős ütésekkel és kopással járó alkalmazásokban, az anyagválasztás és a felületi keménység különösen fontossá válhat.
Építőipari és anyagmozgató berendezések
Az építőipari gépek gyakran tartalmaznak emelőtárcsás rendszereket, elhelyezés, feszítés, vagy drótkötél átirányítása.
A tipikus alkalmazások közé tartozik:
- Építőipari emelők
- Anyagmozgató rendszerek
- Csörlők
- Emelő tartozékok
- Kábelvezető rendszerek
- Speciális rakodógépek
Az egyedi öntvény különösen akkor hasznos, ha a szabványos szíjtárcsa nem felel meg a kívánt méretnek vagy szerelési konfigurációnak.
Tengerészeti és tengeri felszerelések
A tengeri és tengeri környezet a mechanikai terhelést páratartalommal kombinálja, sósvíz expozíció, korrózió, és korlátozott hozzáférés a karbantartáshoz.
Egyedi öntött acél tárcsák beépíthetők:
- Tengeri daruk
- Offshore emelőberendezések
- Hajós csörlők
- Kikötési rendszerek
- Fedélzeti gépek
- Kábel- és kötélmozgató berendezések
Ezekhez az alkalmazásokhoz, az anyagot és a korrózióvédelmi rendszert az aktuális tengeri környezetnek megfelelően kell kiválasztani.
A rozsdamentes acélöntvény akkor jöhet számításba, ha a korrózióállóság elsődleges követelmény.
Olaj- és gázipari berendezések
Az olaj- és gázberendezések nagy terhelésnek tehetik ki a csigákat és a tárcsákat, rezgés, korrozív atmoszférák, és folyamatos működési ciklusok.
Egyedi öntött acél alkatrészek az emeléshez használhatók, emelés, és speciális anyagmozgató berendezések.
Ahol az alkalmazás biztonsági szempontból kritikus, az anyagspecifikáció, NDT követelmények, hőkezelés, és a nyomon követhetőséget előre meg kell határozni.
Ipari gépek
Az egyedi szíjtárcsákat ipari berendezésekben is használják:
- Kábelirányítás
- Feszítő rendszerek
- Emelők
- Szállítószalagos rendszerek
- Speciális sebességváltó berendezések
- Automatizált anyagmozgató gépek
Az egyedi tervezés fő előnye, hogy a szíjtárcsát a teljes berendezés-interfész köré lehet fejleszteni, ahelyett, hogy a berendezést szabványos szíjtárcsára kényszerítenék..
8. A precíziós öntött acél szíjtárcsák alapvető előnyei
A precíziós öntött acéltárcsák számos előnnyel rendelkeznek az alternatívákkal szemben.
- Nagy szilárdság és szívósság: Az öntött acél nagy terhelésnek is ellenáll, hatás, és a fáradtság jobb, mint az öntöttvas vagy az alumínium.
- Tervezési rugalmasság: Az öntés összetett formákat tesz lehetővé, integrált funkciók, és optimalizált anyagelosztás.
- Hálóhoz közeli forma: Az öntés csökkenti a megmunkálási időt és az anyagveszteséget a lemezből vagy rúdból történő gyártáshoz képest.
- Hegesztés: Az acélöntvények hegeszthetők és javíthatók, ellentétben az öntöttvassal.
- Méretezhetőség: Az öntés gazdaságos kis és nagy gyártási sorozatok esetén is, és nagyon nagy tárcsákhoz, amelyeket nehéz lenne legyártani.
- Állandó minőség: Az ellenőrzött öntödei eljárás megismételhető tulajdonságokat és méreteket eredményez.
- Testreszabás: Ötvözetek, hőkezelések, és a megmunkálás az alkalmazáshoz igazítható.
- Költséghatékonyság: Számos alkalmazáshoz, az öntött acél tárcsák a teljesítmény és a teljes költség legjobb kombinációját kínálják.
9. Öntött acél szíjtárcsa vs öntöttvas csigák
Öntött acél és öntöttvas tárcsák egyaránt előállíthatók öntéssel, hanem mechanikai viselkedésük, ütköző ellenállás, terhelhetőség, és a tipikus szolgáltatási feltételek jelentősen eltérnek.
| Alapvető jellemző | Öntött acél szíjtárcsa | Öntöttvas szíjtárcsa |
| Erő | Magas szakító- és folyáshatár; nagy terhelésű alkatrészekhez alkalmas | Általában alacsonyabb, különösen a szürkeöntvényhez |
| Szívósság | Nagy szívósság és jobb ellenállás a lökésterheléssel szemben | Alacsonyabb szívósság; a szürkevas viszonylag törékeny |
| Ütköző ellenállás | Kiválóan alkalmas ismételt vagy hirtelen terhelésre | Erős behatási körülmények között korlátozott |
| Hajlékonyság | Jelentős képlékeny alakváltozási képesség törés előtt | Szürkeöntvényhez alacsony; erősen évfolyamfüggő |
| Fáradtsági teljesítmény | Általában jobb ciklikus és dinamikus terhelés esetén | Korlátozottabb, különösen ott, ahol stresszkoncentrációk vannak |
| Kopásállóság | Ötvözetválasztással és hőkezeléssel javítható | Jó néhány öntöttvas minőségben, különösen stabil csúszó vagy koptató körülmények között |
Megmunkálhatóság |
Jó, de a keményebb ötvözetek ellenőrzött CNC megmunkálást igényelhetnek | Általában kiváló, különösen a szürkeöntvényhez |
| Casting képesség | Alkalmas komplexhez, integrált teherbíró geometriák | Kiváló önthetőség és alkalmas összetett formákhoz |
| Hőkezelés | Normalizálható, lágyított, eloltott és edzett, vagy minőségtől függően felületkeményített | A hőkezelési lehetőségek erősen függnek a vas minőségétől, és általában korlátozottabbak a szürkevas esetében |
| Nagy teherbírású szolgáltatás | Jól használható darukhoz, bányászati, emelők, és nagy teherbírású gépek | Jobban illeszkedik könnyebb vagy stabilabb terhelési körülményekhez |
| Törések viselkedése | Jobban tűri a túlterhelést és a törés előtti ütést | Túlzott sokk hatására érzékenyebb a rideg törésre |
| Anyagköltség | Általában magasabb | Általában alacsonyabb |
| Legjobb alapelőny | Erő, szívósság, és megbízhatóság nagy igénybevétel mellett | Költséghatékonyság, önthetőség, és a megmunkálhatóság |
10. Miért válassza a DEZE-t egyedi öntött acélgörgő-gyártóként??
Ez a technológia biztosítja egyedi öntött acéltárcsa gyártás a precíziós öntéstől a CNC megmunkálásig és a végső ellenőrzésig, lehetővé teszi a teljes komponens fejlesztését és gyártását egy integrált gyártási munkafolyamat keretében.
Gyártási megközelítésünk mérnöki felülvizsgálattal és anyagválasztással kezdődik, ezt követi a mintafejlődés, formakészítés, szabályozott acél olvasztás és öntés, megszilárdulás, hőkezelés, precíziós megmunkálás, és minőségellenőrzés.
Különféle öntött acél anyagrendszerek választhatók a munkaterhelésnek megfelelően, hatásviszonyok, hőmérséklet, viselet, és a korróziónak való kitettség.
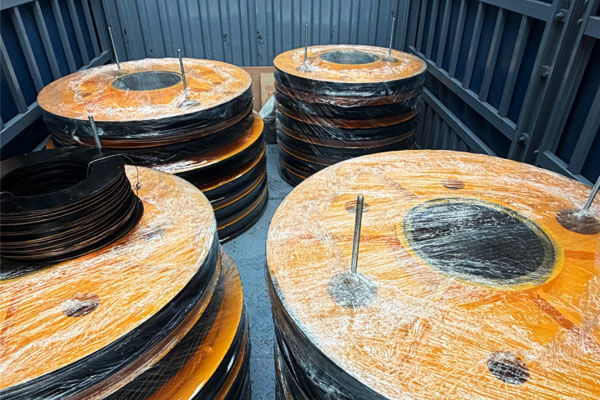
Ahol szükséges, a gyártási folyamat magában foglalhatja a keménység ellenőrzését és a megfelelő NDT-t, beleértve a PT-t is, MT, UT, vagy RT, az alkatrész specifikációjának megfelelően.
A cél nem egyszerűen a nyers öntvény szállítása. Célja, hogy egy kész egyedi szíjtárcsát biztosítson ellenőrzött anyagtulajdonságokkal, pontos funkcionális geometria, következetes megmunkálás, és nyomon követhető minőségi dokumentáció.
11. Következtetés
Az egyedi öntött acéltárcsák olyan alkalmazásokhoz tervezett alkatrészek, ahol a teherbírás, ütköző ellenállás, kopási teljesítmény, dimenziós pontosság, és a hosszú távú megbízhatóság fontos.
Teljesítményük az anyag kombinált minőségétől függ, öntvény, hőkezelés, megmunkálás, és ellenőrzés.
A precíziós öntés hatékony utat biztosít összetett tárcsageometria előállításához integrált tárcsa- és agyszerkezettel, miközben csökkenti a szükségtelen megmunkálást.
Az ezt követő CNC megmunkálás meghatározza a kötélhorony kritikus méreteit, furat, kulcshorony, kerékagy, és szerelési felületek.
A hőkezelés ezután biztosíthatja a szükséges erőegyensúlyt, keménység, és keménység, míg az ellenőrzés megerősíti az öntvény integritását és méretpontosságát.
Daruhoz, bányászati, építés, tengeri, offshore, olaj- és gáz, és ipari gépi alkalmazások, a megfelelő szíjtárcsát a kötélspecifikációnak megfelelően kell kiválasztani, töltési állapot, működési környezet, és az alkalmazandó műszaki követelmények.
A megfelelően megtervezett acélöntvény tárcsa nem egyszerűen hornyos kerék; teherhordó alkatrész, amelynek geometriája és anyagállapota közvetlenül befolyásolja a teljes kötélmozgató rendszer megbízhatóságát.
GYIK
Mi a különbség az öntött acél és az öntöttvas tárcsák között?
Az öntött acél nagyobb szilárdságú és szívósabb, és hegeszthető.
Az öntöttvas olcsóbb és könnyebben megmunkálható, de törékenyebb és nem könnyen hegeszthető.
Mekkora a tárcsa horonyprofilja?
A horonyprofil a kötelet vagy kábelt rögzítő csatorna alakja.
A megfelelő rögzítés érdekében meg kell egyeznie a kötél átmérőjével és felépítésével, minimálisra csökkenti a kopást, és megakadályozzák a kisiklást.
Miért fontos a hőkezelés az öntött acéltárcsáknál??
A hőkezelés szabályozza az erőt, keménység, szívósság, és maradó feszültségek. Biztosítja, hogy a szíjtárcsa idő előtti meghibásodás nélkül kibírja az üzemi terhelést.
Hogyan ellenőrizhető a szíjtárcsa minősége??
A minőséget anyagminősítéssel igazolják, dimenziós ellenőrzés, roncsolásmentes vizsgálat (festőhatás, mágneses részecske, ultrahangos, radiográfiai), keménységi tesztelés, és szükség esetén terhelési tesztelés.
Az öntött acél tárcsák javíthatók?
Igen. Az acélöntvények hegeszthetők és javíthatók, ellentétben az öntöttvassal. A javításokat szakképzett hegesztőknek kell elvégezniük jóváhagyott eljárások szerint.
Milyen felületkezelés szükséges a szíjtárcsa hornyához?
A szükséges felület a kötél típusától függ, üzemeltetési feltételek, és tervezési specifikáció.
Megmunkált horony körül Ra 1,6-3,2 μm bizonyos alkalmazásokhoz megfelelő lehet, de nincs egyetemes érdességérték minden szíjtárcsára.
Miért fontos a koncentrikusság egy szíjtárcsánál??
A furatnak és a kötélhoronynak megfelelő helyzeti kapcsolatot kell fenntartania. A túlzott excentricitás vagy kifutás egyenetlen forgást okozhat, instabil kötélmozgás, rezgés, és nem egyenletes terhelés.

