Ich habe sehr viele Materialauswahlpakete für chloridhaltige Geräte überprüft, und mir ist ein Muster aufgefallen.
Wenn ein Korrosionsproblem auftritt, Die erste Reaktion besteht fast immer darin, die Güteklasse in der Materialspalte der Zeichnung zu ändern: 316L wird zu 904L, dann wird 904L 254 Wir, Dann 254 SMO wird 654 Wir. Jeder Schritt sieht wie eine zusätzliche Versicherung aus. Jeder Schritt verursacht zusätzliche Kosten.
Aber auf dem Feld, Ich habe Geräte gesehen, aus denen gebaut wurde 654 SMO scheiterten innerhalb weniger Monate, weil der Dichtungsspalt nie behoben wurde, Das Schweißzusatzmaterial wurde aus Gewohnheit ausgewählt, oder die Zwischenlagentemperatur wurde nie in das WPS geschrieben.
Dieser Leitfaden basiert auf der sechsstufigen Überprüfung, die ich bei realen Projekten verwende: Medium und Temperatur → Korrosionsmechanismus → Spaltgeometrie → Grundmetall → Schweißzusätze → Herstellung und Normen.
Ziel ist es, das Auswahlergebnis in der Zeichnung nachvollziehbar zu machen, die Kaufspezifikation, und die Schweißunterlagen – nicht nur in der Materialspalte.
1. Was sind superaustenitische Edelstähle??
Superaustenitisch Edelstähle sind hochlegierte Edelstähle, die entwickelt wurden, um eine bessere Korrosionsbeständigkeit als herkömmliche austenitische Sorten zu bieten, insbesondere in chloridreichen und chemisch aggressiven Umgebungen.
Ihre austenitische Mikrostruktur wird hauptsächlich durch Nickel und Stickstoff stabilisiert. Hohe Chrom- und Molybdängehalte verbessern die Beständigkeit gegen lokale Korrosion, während Stickstoff die Lochfraßbeständigkeit weiter verbessert und zur mechanischen Festigkeit beiträgt.
Abhängig von der Note, Kupfer kann auch die Leistung in bestimmten reduzierenden Säureumgebungen verbessern.
Der Begriff superaustenitisch bezieht sich im Allgemeinen auf Sorten mit wesentlich höheren Legierungsgehalten als herkömmliche rostfreie Stähle der 300er-Serie.
Viele enthalten ungefähr 6% oder mehr Molybdän, Obwohl 904L trotz seines geringeren Molybdängehalts häufig zu den hochlegierten austenitischen Edelstählen gezählt wird.
Die drei Grade im Überblick
Vergleich von 904L, 254 Wir, Und 654 Wir
| Standardklasse | UNS Designation | IN / W.Nr. | Typischer Mo-Inhalt | Hauptanwendungen von Korrosion |
| 904L | N08904 | 1.4539 | Ca.. 4.5% Mo, mit Cu-Zusatz | Schwefelsäure und verdünnte Phosphorsäure |
| 254 Wir | S31254 | 1.4547 | Ca.. 6.0% Mo, mit N-Zusatz | Umgebungen mit hohem Chloridgehalt, Meerwasser, REA-Wäscher |
| 654 Wir | S32654 | 1.4652 | Ca.. 7.3% Mo, mit hohem N-Gehalt | Extreme Chloridumgebungen, Bleichanlagen, tiefe Offshore-Anwendungen |
2. Chemische Zusammensetzung und metallurgische Eigenschaften
Die Korrosionsbeständigkeit superaustenitischer Edelstähle wird durch ihre Legierungschemie bestimmt, Mikrostruktur, und metallurgischer Zustand.
Das Verständnis dieser Faktoren hilft Ingenieuren bei der Auswahl von Materialien nicht nur anhand ihrer Handelsnamen.
904L Edelstahl (UNS N08904 / IN 1.4539)
904L ist ein hochlegierter austenitischer Edelstahl mit erhöhtem Nickelgehalt, Chrom, und Molybdän, zusammen mit einem Kupferzusatz.
Es wurde speziell für Anwendungen mit Schwefelsäure und anderen aggressiven chemischen Umgebungen entwickelt.
Sein typisches Legierungsdesign umfasst ca:
- 19–23 % Chrom.
- 23–28 % Nickel.
- 4–5 % Molybdän.
- 1–2 % Kupfer.
- Niedriger Kohlenstoffgehalt, im Allgemeinen beschränkt auf 0.02% Maximum in gemeinsamen Spezifikationen.
Die Kombination von Nickel, Molybdän, und Kupfer verleiht 904L eine gute Beständigkeit gegen allgemeine Korrosion in ausgewählten reduzierenden Säureumgebungen.
Sein niedriger Kohlenstoffgehalt trägt außerdem dazu bei, das Risiko einer Sensibilisierung und interkristallinen Korrosion nach dem Schweißen zu verringern, vorausgesetzt, dass entsprechende Herstellungsverfahren eingehalten werden.
Wichtige Materialeigenschaften:
- Gute Beständigkeit gegen Schwefelsäure bei geeigneten Konzentrations- und Temperaturbedingungen.
- Verbesserte Beständigkeit gegen chloridbedingte Lochfraßbildung im Vergleich zu herkömmlichem 316L.
- Gute Beständigkeit gegenüber vielen Phosphorsäureumgebungen.
- Gute Schweißbarkeit mit geeigneten Zusatzwerkstoffen und Verfahren.
- Höhere Material- und Herstellungskosten als bei standardmäßigen austenitischen Edelstählen.
Eine wichtige Einschränkung besteht darin, dass 904L keine universelle seewasserbeständige Legierung ist.
Obwohl sein Molybdängehalt höher ist als der von 316L, Seine lokale Korrosionsbeständigkeit reicht im Allgemeinen für anspruchsvolle Meerwasser- und chloridreiche Spaltbedingungen nicht aus.
Insbesondere, Meerwasser, das oxidierende Stoffe oder Ablagerungen enthält, kann Bedingungen schaffen, unter denen 904L anfällig für Lochfraß und Spaltkorrosion wird.
254 SMO-Edelstahl (UNS S31254 / IN 1.4547)
254 SMO ist ein superaustenitischer Edelstahl mit hohem Molybdängehalt, der für hochaggressive Chloridumgebungen entwickelt wurde.
Sein Legierungsdesign vereint ungefähr 20% Chrom, 18% Nickel, 6% Molybdän, und eine Stickstoffzugabe.
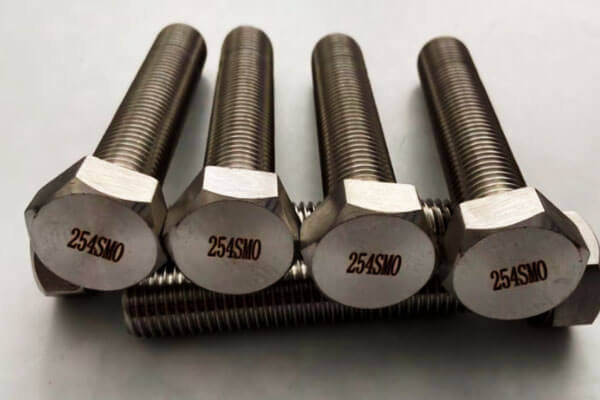
Zu den typischen Zusammensetzungsbereichen gehören::
- 19.5–20,5 % Chrom.
- 17.5–18,5 % Nickel.
- 6.0–6,5 % Molybdän.
- Ungefähr 0,18–0,22 % Stickstoff.
- Eine kleine Kupferzugabe.
Der hohe Molybdän- und Stickstoffgehalt verbessert die Beständigkeit gegen Lochfraß und Spaltkorrosion erheblich.
Im Vergleich zu 904L und 316L, 254 SMO eignet sich besser für Meerwassersysteme, chloridhaltige Prozessflüssigkeiten, und Rauchgasentschwefelung (REA) Ausrüstung.
Wichtige Materialeigenschaften:
- Hohe Beständigkeit gegen chloridinduzierte Lochfraßkorrosion.
- Verbesserte Spaltkorrosionsbeständigkeit im Vergleich zu herkömmlichen austenitischen Edelstählen.
- Gute Beständigkeit gegen Meerwasser unter ordnungsgemäß kontrollierten Bedingungen.
- Gute Beständigkeit gegenüber vielen oxidierenden und reduzierenden Industriemedien.
- Hohe Festigkeit im Vergleich zu herkömmlichen austenitischen Sorten.
- Größere Empfindlichkeit gegenüber Herstellungsbedingungen als gewöhnliche Edelstähle.
254 SMO wird häufig für Meerwasserrohrleitungen ausgewählt, Wärmetauscher, Entsalzungsausrüstung, chemische Verarbeitungssysteme, und REA-Wäscher.
Trotzdem, Seine Leistung hängt stark von der Bauteilgeometrie ab.
A 254 SMO-Platten können in einer Umgebung mit offenem Meerwasser Lochfraß widerstehen, es kommt jedoch zu Spaltkorrosion unter einer Dichtung, Kaution, oder schlecht konstruierte Flanschverbindung.
654 SMO-Edelstahl (UNS S32654 / IN 1.4652)
654 SMO ist ein außergewöhnlich hochlegierter austenitischer Edelstahl, der für extrem aggressive Korrosionsumgebungen entwickelt wurde.
Es enthält mehr Chrom, Molybdän, und Stickstoffgehalt als 254 Wir, Dies verleiht ihm eine hervorragende Beständigkeit gegen lokale Korrosion.
Seine typische Legierungszusammensetzung umfasst ca:
- 24% Chrom.
- 22% Nickel.
- 7.3% Molybdän.
- 0.45% Stickstoff.
- Etwa 3% Mangan.
- Ein Kupferzusatz.
Besonders wichtig ist der hohe Stickstoffgehalt. Es stärkt die austenitische Matrix und trägt wesentlich zur lokalen Korrosionsbeständigkeit bei.
Das kombinierte Chrom-Molybdän-Stickstoff-System ergibt 654 SMO einen typischen PREN-Wert von mindestens 56.
Wichtige Materialeigenschaften:
- Extrem hohe Beständigkeit gegen Lochfraß.
- Hervorragende Beständigkeit gegen Spaltkorrosion im Vergleich zu den meisten herkömmlichen Edelstählen.
- Hervorragendes Potenzial für schwere Chlorid- und Meerwasseranwendungen.
- Hohe Festigkeit durch Stickstofflegierung.
- Anspruchsvollere Warmbearbeitung, Kaltumformung, und Schweißanforderungen.
- Höhere Materialkosten und speziellere Fertigungsanforderungen.
654 SMO wird für Anwendungen mit hochaggressiven Chloridumgebungen in Betracht gezogen, einschließlich Bleichanlagen, anspruchsvolle Meerwasserausrüstung, und tiefe Offshore-Systeme.
Jedoch, Selbst diese Sorte ist nicht immun gegen Korrosion. Unter schweren Spaltbedingungen, hohe Temperaturen, stark oxidierende Bedingungen, oder unangemessene Herstellungspraktiken, Es kann dennoch zu örtlicher Korrosion kommen.
Seine Auswahl sollte daher durch entsprechende Korrosionstests und technische Bewertungen unterstützt werden.
3. Korrosionsbeständigkeit: Verstehen Sie den Fehlermechanismus, bevor Sie die Note auswählen
Ein häufiger Fehler bei der Auswahl von Edelstahl besteht darin, die Korrosionsbeständigkeit als eine einzelne Eigenschaft zu behandeln. In der Praxis, Unterschiedliche Korrosionsmechanismen erfordern unterschiedliche Bewertungsmethoden.
Ein Material, das gleichmäßiger Korrosion in Schwefelsäure gut standhält, kann in Meerwasser dennoch schnell durch Lochfraß oder Spaltkorrosion versagen.
Gleichmäßige Korrosion: Warum 904L besser sein kann als 254 SMO in einigen Säuren
904L wurde vor allem für aggressive chemische Umgebungen entwickelt, insbesondere Schwefelsäureservice.
Es ist Nickel, Molybdän, und Kupferzusätze sorgen für eine gute Beständigkeit gegen gleichmäßige Korrosion bei ausgewählten Schwefelsäurekonzentrationen und Temperaturen.
Es kann auch in bestimmten Umgebungen mit verdünnter Phosphorsäure gute Ergebnisse erzielen. Dies macht es zu einem nützlichen Material für chemische Verarbeitungsgeräte, Säurespeichersysteme, und verwandte industrielle Anwendungen.
Jedoch, Die Anwesenheit von Halogenidionen kann das Korrosionsverhalten erheblich verändern.
Salzsäure, Hydrofluorsäure, Chloridhaltige Schwefelsäure, und einige Phosphorsäureumgebungen im Nassprozess können für 904L zu aggressiv sein.
Unter solchen Bedingungen, 254 SMO oder 654 SMO könnten geeignetere Kandidaten werden, abhängig von der tatsächlichen Säurezusammensetzung, Temperatur, und Oxidationspotential.
Lochfraß: Die Rolle von PREN verstehen
Lochfraß entsteht, wenn der Passivfilm lokal zusammenbricht und das freiliegende Metall unter den vorherrschenden Umgebungsbedingungen nicht repassiviert werden kann. Chloridionen sind besonders wirksam bei der Auslösung dieses Prozesses.
Ein häufig verwendeter Screening-Parameter ist die Lochfraß-Äquivalentzahl (Holz):
PRE = %Cr + 3.3 × %Mo + 16 × %N
Diese Formel schätzt den Beitrag von Chrom, Molybdän, und Stickstoff zur lokalen Korrosionsbeständigkeit. Verwendung repräsentativer Kompositionen, ungefähre PREN-Werte sind:
| Grad | Typische PREN-Referenz | Allgemeine Interpretation |
| 904L | Etwa 36 | Hohe lokale Korrosionsbeständigkeit im Vergleich zu herkömmlichem 316L |
| 254 Wir | Etwa 43 | Sehr hohe Beständigkeit gegen chloridbedingte Lochfraßbildung |
| 654 Wir | ≥56 | Extrem hohe Lochfraßbeständigkeit unter austenitischen Edelstählen |
Die oben genannten Werte dienen zum vorläufigen Vergleich, Sie sollten jedoch nicht als garantierte Leistungsbewertungen behandelt werden.
Das genaue Ergebnis hängt von der chemischen Zusammensetzung der tatsächlichen Wärme und der PREN-Berechnungskonvention ab. Einige Spezifikationen und technische Referenzen verwenden auch modifizierte Formeln.
Noch wichtiger, PREN sagt nicht direkt die Temperatur voraus, bei der eine bestimmte Komponente im Betrieb zu rosten beginnt.
Verwenden Sie PREN, um Kandidatenmaterialien zu prüfen, nicht zur Zertifizierung der Korrosionsleistung.
CPT: Eine direktere Bewertung der Lochfraßbeständigkeit
Eine praktischere Methode zum Vergleich der Lochfraßbeständigkeit ist die Messung der kritischen Lochfraßtemperatur (CPT).
CPT gibt die Temperatur an, bei der unter einer bestimmten Testumgebung und einem bestimmten Verfahren stabile Lochfraßbildung auftritt.
Eine häufig genannte Methode ist ASTM G150, Dabei wird ein elektrochemischer Test in einer kontrollierten Chloridlösung durchgeführt.
Die im mitgelieferten technischen Material genannten Testdaten stammen aus 1 M NaCl-Lösung, ungefähr 35,000 mg/L Chlorid, mit einer Avesta-Zelle.
Diese Bedingungen sind wichtig. Ein CPT-Wert, erhalten in 1 M NaCl gemäß ASTM G150 kann nicht direkt auf eine andere Chloridkonzentration übertragen werden, pH, Oxidationspotential, oder Testmethode.
Spaltkorrosion: Warum 654 SMO braucht mehr als einen hohen CPT
Spaltkorrosion ist oft schwieriger zu kontrollieren als Lochfraß an offenen Oberflächen.
Es entwickelt sich in geschlossenen Räumen, in denen der Flüssigkeitsaustausch eingeschränkt ist, beispielsweise unter Dichtungen, Einlagen, Unterlegscheiben, Flanschgesichter, und überlappende Platten.
In einer Spalte, Sauerstoffmangel und Veränderungen in der lokalen Chemie können den Passivfilm destabilisieren. Chloridionen können sich konzentrieren, und der lokale pH-Wert kann sinken.
Sobald sich der Korrosionsprozess etabliert hat, Die Spaltumgebung kann auch dann aggressiv bleiben, wenn die umgebende freiliegende Oberfläche unberührt zu sein scheint.
Dies gilt insbesondere für Meerwasserwärmetauscher, Plattenwärmetauscher, Schraubverbindungen, und komplexe Schweißbaugruppen.
Für sehr hochlegierte Sorten wie z 654 Wir, Herkömmliche Lochfraßtests reichen möglicherweise nicht aus, um die Leistung unter schwierigen Spaltbedingungen zu beurteilen.
Das mitgelieferte technische Material empfiehlt daher die Bewertung der kritischen Spaltkorrosionstemperatur (CCCT) mit einem spaltspezifischen Verfahren.
Ein referenzierter Datensatz verwendet 6% FeCl₃-Lösung unter MTI-2-Testbedingungen zur Beurteilung der kritischen Spaltkorrosionstemperatur.
CPT und CCCT messen unterschiedliche Korrosionsverhalten. Sie sollten nicht zu einem einzigen Ranking zusammengefasst oder verglichen werden, ohne ihre unterschiedlichen Testlösungen zu berücksichtigen, Probenkonfigurationen, und Verfahren.
Für Geräte mit abgedichteten Verbindungen, Einlagen, schmale Lücken, oder komplexe Innengeometrie, Spaltkorrosionstests können für das tatsächliche Betriebsrisiko relevanter sein als ein hoher PREN-Wert allein.
Spannungsrisskorrosion: Bei der Legierungsauswahl müssen Belastung und Umgebung berücksichtigt werden
Spannungsrisskorrosion erfordert die gleichzeitige Anwesenheit eines anfälligen Materials, eine geeignete korrosive Umgebung, und Zugspannung.
Die Belastung kann durch Betriebslasten entstehen, Schweißeigenspannungen, Kaltform, oder Montagebedingungen.
Chloridinduzierte SCC ist ein wichtiger Gesichtspunkt für austenitische Edelstähle, insbesondere bei erhöhten Temperaturen.
Hohe Nickel- und Legierungszusätze können die Beständigkeit in bestimmten Umgebungen verbessern, Es gibt jedoch keine superaustenitische Sorte, die als immun gegen jede Form von SCC angesehen werden sollte.
Bei der Bewertung von 904L, 254 Wir, oder 654 Wir, Ingenieure sollten prüfen:
- Chloridkonzentration und chemische Zusammensetzung.
- Metalltemperatur, einschließlich lokaler Hotspots.
- Zug- und Eigenspannungsniveaus.
- Schweißnahtgeometrie und Wärmeeinflusszonen.
- Kaltverformte Regionen und Umformgeschichte.
- Möglichkeit der Verdunstung, Konzentration, oder Einlagen.
Wenn es um saure Öl- und Gasdienstleistungen geht, Zusätzliche Rissmechanismen wie Sulfidspannungsrisse müssen im Rahmen der geltenden Materialanforderungen bewertet werden.
Das Bestehen einer Sauer-Service-Qualifikation stellt keine allgemeine Beständigkeit gegen Lochfraß oder Spaltkorrosion dar.
4. Meerwasseranwendungen: Temperatur, Chlorierung, und Spaltgeometriematerie
Der Einsatz von Meerwasser ist eine der anspruchsvollsten Anwendungen für austenitische Edelstähle. Jedoch, Die alleinige Auswahl eines Materials anhand des Begriffs Meerwasser reicht nicht aus.
Das Korrosionsverhalten von Meerwasser hängt von seiner chemischen Behandlung ab, biologische Aktivität, Betriebstemperatur, und die Geometrie der benetzten Komponenten.
Natürliches Meerwasser vs. Chloriertes Meerwasser: Unterschiedliche Korrosionsbedingungen
Ein häufig übersehener Faktor bei der Auswahl des Meerwassermaterials ist, ob das Wasser natürlich oder chloriert ist.
Natürliches Meerwasser unterstützt die Bildung von Biofilmen auf Edelstahloberflächen.
Diese biologischen Filme können die lokalen elektrochemischen Bedingungen verändern und das Korrosionspotential des Materials erhöhen, Dadurch erhöht sich die Wahrscheinlichkeit lokaler Korrosion.
Der Schweregrad variiert je nach Meeresbedingungen, einschließlich Wassertemperatur, biologische Aktivität, und geografische Lage.
Das technische Handbuch identifiziert besonders aggressive Bedingungen in Kaltwasserregionen bei etwa 25–30 °C, während die entsprechende Temperatur in tropischen Regionen leicht über 30°C liegt.
Diese Werte sind als Referenzbeobachtungen im Zusammenhang mit der regionalen biologischen Aktivität zu verstehen, statt universeller Temperaturschwellenwerte.
Das tatsächliche Korrosionsrisiko hängt von der spezifischen Meeresumgebung und den Betriebsbedingungen ab.
Durch die Chlorierung entsteht ein zusätzlicher Korrosionsfaktor. Meerwassersystemen wird üblicherweise Chlor oder Hypochlorit zugesetzt, um das biologische Wachstum zu kontrollieren, Diese Oxidationsmittel erhöhen aber auch das elektrochemische Potenzial des Wassers.
Unter solchen Bedingungen, Der Passivfilm auf Edelstahl kann anfälliger für lokale Ausfälle sein.
Da die Temperatur des chlorierten Meerwassers steigt, Generell steigt die Gefahr von Lochfraß und Spaltkorrosion.
Folglich, Die für natürliches Meerwasser festgelegten Materialauswahlkriterien sollten nicht automatisch auf chloriertes Meerwasser angewendet werden.
Spaltgeometrie: Warum das Komponentendesign die Korrosionsbeständigkeit verändert
Auch wenn die Chemie und Temperatur des Meerwassers unverändert bleiben, Die Bauteilgeometrie kann die Korrosionsleistung erheblich beeinflussen.
Die Struktur fügt eine weitere Schwierigkeitsebene hinzu. Der gekrümmte Kontakt zwischen Dichtungen und Platten in einem Plattenwärmetauscher erzeugt tiefere und effektivere Spalten als eine Flanschverbindung, und ist im Allgemeinen schwerwiegender.
Deshalb 254 SMO hat eine separate Grenzlinie für Plattenwärmetauscher.
Flanschverbindungen sollten nicht automatisch als der mildere Fall behandelt werden. Sobald sich die Schraubenvorspannung ändert, Die tatsächliche Spaltgeometrie kann die Schwere eines Plattenwärmetauschers erreichen.
Referenztemperaturgrenzen für 254 SMO und 654 Wir
Das Handbuch bietet mehrere nützliche Referenzwerte für die Auswahl superaustenitischer Edelstähle in chloriertem Meerwasser.
Jedoch, Diese Zahlen sind nur dann aussagekräftig, wenn ihre ursprünglichen Betriebsbedingungen beibehalten werden.
| Meerwasseranwendung | Empfohlenes Material oder empfohlene Lösung | Referenzbedingung | Technische Überlegungen |
| Fugenfreie Schweißkonstruktion | 254 Wir | Chlorgehalt ≤1 ppm; ca. 45°C | Referenzbedingung für eine Schweißkonstruktion ohne Spalten |
| Flanschverbindung | 654 SMO- oder Avesta P16-Schweißauftrag | Über 30°C | An der Dichtungsschnittstelle kann eine höhere Spaltkorrosionsbeständigkeit erforderlich sein |
| Plattenwärmetauscher | 654 Wir | Mindestens 60°C im genannten Dauertest | Testspezifisches Ergebnis, keine universelle Auslegungstemperatur |
| Allgemeiner Seewasserservice | 904L | Nicht empfohlen | Unzureichender Widerstand für die im Handbuch aufgeführten Meerwasserbedingungen |
Warum 904L nicht für den Einsatz in Meerwasser empfohlen wird
Das Handbuch bezieht klar Stellung zum 904L: 904L sollte nicht im Meerwasserbetrieb verwendet werden.
Diese Empfehlung bedeutet nicht, dass 904L keine Korrosionsbeständigkeit aufweist.
Es handelt sich um einen hochlegierten austenitischen Edelstahl mit ca 4.5% Molybdän und Kupfer, und es bietet eine gute Beständigkeit gegen gleichmäßige Korrosion in ausgewählten Umgebungen mit Schwefelsäure und verdünnter Phosphorsäure.
Die Einschränkung liegt in der vergleichsweise geringeren Beständigkeit gegenüber Lochfraß und Spaltkorrosion im Meerwasser, insbesondere bei Chloridkonzentration, Temperatur, und begrenzte Geometrien schaffen eine aggressivere Umgebung.
Für Meerwasserausrüstung, 254 SMO und 654 SMO sind im Allgemeinen geeignetere Kandidaten:
- 254 SMO eignet sich für viele Anwendungen mit hohem Chloridgehalt, bei denen seine Beständigkeit gegen Lochfraß und Spaltkorrosion den Konstruktionsanforderungen entspricht.
- 654 SMO bietet ein höheres Maß an lokaler Korrosionsbeständigkeit und ist ein Kandidat für strengere Bedingungen in chloriertem Meerwasser und anspruchsvolle Spaltgeometrien.
Die endgültige Auswahl sollte dennoch durch anwendungsspezifische Korrosionsdaten gestützt werden.
Keine der Sorten sollte bei jeder Temperaturkombination als immun gegen Meerwasserkorrosion gelten, Chlorierung, und Komponentendesign.
5. Schweißen von superaustenitischen Edelstählen: Das Schweißgut muss der Korrosionsbeständigkeit entsprechen
Die Auswahl des richtigen Grundmetalls ist nur die Hälfte der werkstofftechnischen Aufgabe.
In geschweißter Ausrüstung, Auch das Schweißgut und die Wärmeeinflusszone müssen eine ausreichende Korrosionsbeständigkeit aufweisen.
Dies ist besonders wichtig für austenitische Edelstähle mit hohem Molybdängehalt. Während des Schweißens, das Material schmilzt und erstarrt wieder.
Legierungselemente verteilen sich beim Erstarren nicht unbedingt gleichmäßig, und das resultierende Schweißgut kann lokale Schwankungen in der Zusammensetzung aufweisen.
Besonders wichtig ist die Molybdän-Entmischung. Molybdänarme Bereiche weisen möglicherweise eine geringere Widerstandsfähigkeit gegenüber lokaler Korrosion auf und können zu bevorzugten Standorten für Lochfraß oder Spaltangriffe werden.
Folglich, Ein korrosionsbeständiges Grundmetall garantiert keine korrosionsbeständige Schweißverbindung.
Schweißen 904L: Passendes Zusatzmetall
904L hat eine vergleichsweise geringere Neigung zu starker Legierungsentmischung als 254 SMO und 654 Wir. Üblicherweise werden passende oder in der Zusammensetzung kompatible Zusatzmetalle verwendet.
Die mitgelieferte technische Referenz gibt eine typische Zusammensetzung des abgeschiedenen Schweißguts von ungefähr an:
- 4.5% Molybdän.
- 1.5% Kupfer.
Der Kupferzusatz trägt dazu bei, das beabsichtigte Korrosionsverhalten in geeigneten sauren Umgebungen aufrechtzuerhalten. Die Auswahl des Füllstoffs sollte sich weiterhin an der Spezifikation des Grundmetalls orientieren, anwendbare Schweißklassifizierung, und das eigentliche Prozessmedium.
Schweißen 254 Wir: Verwenden Sie einen überlegierten Füllstoff
Für 254 Wir, Das mitgelieferte technische Material empfiehlt Avesta P12 Füllmetall, mit einem typischen abgeschiedenen Schweißgut-Molybdängehalt von ca 9%.
Dieser ist deutlich höher als der Molybdängehalt des Grundmetalls, Das ist in der Nähe 6%.
Der Grund besteht darin, die Legierungsseigerung während der Schweißnahterstarrung zu kompensieren.
Die Verwendung eines Schweißzusatzwerkstoffs mit höherem Molybdängehalt trägt dazu bei, das Risiko zu verringern, dass lokale Schweißgutbereiche eine unzureichende Beständigkeit gegen Lochfraß und Spaltkorrosion aufweisen.
Die Auswahl des Zusatzwerkstoffs sollte anhand der spezifischen Produktform und -klassifizierung überprüft werden. Zum Beispiel, die mitgelieferten Produktreferenzen identifizieren:
- P12-Kabel: typischerweise mit AWS A5.14 ERNiCrMo-3 verbunden.
- P12-R umhüllte Elektrode: typischerweise mit AWS A5.11 ENiCrMo-12 verbunden.
Diese Klassifizierungen sollten anhand der technischen Daten des aktuellen Verbrauchsmaterialherstellers überprüft werden, bevor sie in eine Kaufspezifikation aufgenommen werden.
Ein Produktname allein stellt noch keine vollständige Spezifikation für Schweißzusätze dar.
Schweißen 654 Wir: Eine höhere Legierungsvergütung ist erforderlich
654 SMO hat einen noch höheren Legierungsgehalt und anspruchsvollere Anforderungen an das Schweißgut.
Das mitgelieferte Material empfiehlt Avesta P16, mit einem typischen abgeschiedenen Schweißgut-Molybdängehalt von ca 15%. Das entsprechende Drahtprodukt wird als Verbrauchsmaterial vom Typ ERNiCrMo-13 identifiziert.
Dieser höhere Molybdängehalt soll die Entmischung ausgleichen und die lokale Korrosionsbeständigkeit im Schweißbereich aufrechterhalten.
Ein Zusatzwerkstoff geeignet für 254 SMO sollte nicht automatisch übertragen werden 654 Wir. Das Design der Grundmetalllegierung und die erforderliche Schweißmetallchemie sind unterschiedlich.
Reinigung nach dem Schweißen und Oberflächensanierung
Verfärbung der Schweißnaht, Oxidschicht, eingebettete Kohlenstoffstahlpartikel, und andere Oberflächenverunreinigungen können die Korrosionsbeständigkeit von Edelstahl beeinträchtigen.
Auch wenn Grundwerkstoff und Zusatzwerkstoff richtig ausgewählt sind, Eine unzureichend gereinigte Schweißnaht kann die erste Stelle sein, an der lokale Korrosion auftritt.
Die Herstellungsverfahren sollten daher eine geeignete Reinigung nach dem Schweißen vorsehen, Beizen, und Oberflächensanierungsmethoden.
Diese Vorgänge müssen mit der Legierung kompatibel sein, Bauteilgeometrie, und geltende Umwelt- und Sicherheitsanforderungen.
Lösungsglühen kann dazu beitragen, die Auswirkungen der Schweißgutseigerung bei bestimmten einfachen Bauteilen zu verringern, insbesondere einige Rohrverbindungsstücke. Jedoch, Es sollte nicht als Allheilmittel für komplexe Geräte betrachtet werden.
Große Gefäße, gefertigte Baugruppen, und Komponenten mit komplexen Geometrien sind möglicherweise nicht für die vollständige Lösungsbehandlung geeignet.
Eine Schweißspezifikation sollte die Klassifizierung des Schweißzusatzwerkstoffs angeben, Produktform, Anforderungen an abgeschiedene Metalle, Wärmeeingang, Zwischenlagentemperatur, und Oberflächenzustand nach dem Schweißen.
Bei hochlegierten Werkstoffen reicht die bloße Aussage „passenden Zusatzwerkstoff verwenden“ nicht aus.
6. Herstellung und Wärmebehandlung: Bewahren Sie die Korrosionsbeständigkeit der Legierung
Superaustenitische Edelstähle können bei der Verformung einen Teil ihres Korrosionsbeständigkeitsvorteils verlieren, Wärmebehandlung, oder die Bearbeitung führt zu ungünstigen Mikrostrukturen oder Oberflächenbedingungen.
Warmumformung und Ausfällung intermetallischer Phasen
Das bereitgestellte technische Material weist auf ein potenzielles Risiko der Ausfällung intermetallischer Phasen hin 254 SMO und 654 SMO im ungefähren Temperaturbereich von 600–1.000 °C.
Abhängig von der Legierungschemie und der Einwirkzeit, Es können sich unerwünschte Phasen bilden und die Verfügbarkeit von Chrom oder Molybdän in der umgebenden Matrix lokal verringern.
Dies kann die Korrosionsbeständigkeit beeinträchtigen und, in einigen Fällen, mechanische Eigenschaften.
Zur Wiederherstellung des erforderlichen metallurgischen Zustands nach der Warmumformung, Das mitgelieferte Material empfiehlt eine Lösungsbehandlung bei einer Temperatur von mindestens 1.150 °C, gefolgt von schnellem Abschrecken.
Die Abkühlgeschwindigkeit ist wichtig. Eine langsame Abkühlung durch einen niederschlagsempfindlichen Temperaturbereich kann dazu führen, dass sich wieder unerwünschte Phasen bilden, Verringerung der Vorteile der Lösungsbehandlung.
Das tatsächliche Wärmebehandlungsverfahren muss gemäß der geltenden Materialspezifikation festgelegt werden, Produktdicke, Bauteilgeometrie, und qualifizierten Herstellungsprozess.
Der Wert von 1.150 °C ist eine Referenz aus dem mitgelieferten technischen Material, kein Ersatz für eine sortenspezifische Wärmebehandlungsspezifikation.
Kaltumformung und Kaltverfestigung
254 SMO und 654 SMO enthalten relativ hohe Stickstoffgehalte, die zu ihrer Festigkeit und lokalen Korrosionsbeständigkeit beitragen. Jedoch, Stickstoff trägt auch zu einer erheblichen Kaltverfestigung bei der Kaltverformung bei.
Im Vergleich zu herkömmlichen austenitischen Edelstählen, Diese Noten können erforderlich sein:
- Höhere Umformkräfte.
- Robustere Werkzeuge.
- Größere Biegeradien, abhängig von Dicke und Umformgeometrie.
- Sorgfältigere Kontrolle der Rückfederung.
- Zwischenglühen bei komplexen oder schweren Umformvorgängen.
Dies ist besonders wichtig für Druckbehälter, Wärmetauscherkomponenten, geformte Rohrabschnitte, und komplexe gefertigte Strukturen.
Durch die Kaltumformung können auch Eigenspannungen und lokale Oberflächenschäden entstehen.
Für kritische Chloridanwendungen, Die Herstellungsspezifikation sollte den endgültigen Materialzustand und alle erforderlichen Belastungen oder Oberflächenbehandlungen berücksichtigen.
Bearbeitungs- und Oberflächenqualität
Hochlegierte austenitische Edelstähle sind im Allgemeinen anspruchsvoller zu bearbeiten als gewöhnliche Kohlenstoffstähle.
Ihre Tendenz zur Arbeitsverhärtung, Stärke, und Zähigkeit können die Schnittkräfte erhöhen und den Werkzeugverschleiß beschleunigen.
Eine gute Bearbeitungspraxis umfasst:
- Scharf verwenden, geeignete Schneidwerkzeuge.
- Aufrechterhaltung stabiler Schnittbedingungen.
- Vermeiden Sie unnötiges Reiben und Verweilen des Werkzeugs.
- Gegebenenfalls ausreichend Kühlmittel auftragen.
- Verhindert die Verunreinigung von eingebettetem Kohlenstoffstahl.
- Entfernen von Graten und beschädigten Oberflächenschichten von dichtenden und benetzten Oberflächen.
Für korrosionskritische Bauteile, Die Oberflächenbeschaffenheit ist nicht nur eine optische Anforderung.
Raue Oberflächen, tiefe Bearbeitungsspuren, und eingebettete Verunreinigungen können Ablagerungen zurückhalten und lokale Umgebungen schaffen, die spaltartige Korrosion fördern.
Bearbeitungszugaben und endgültige Oberflächenanforderungen sollten daher in der Bauteilzeichnung oder Fertigungsspezifikation definiert werden.
7. Typische industrielle Anwendungen von 904L, 254 Wir, Und 654 Wir
Obwohl diese drei Qualitäten zur gleichen großen Materialfamilie gehören, Durch ihre unterschiedlichen Legierungsdesigns eignen sie sich für unterschiedliche Industrieumgebungen.
904L Anwendungen: Chemische Verarbeitung und Säurehandhabung
904L ist besonders nützlich in chemischen Verarbeitungssystemen, in denen die Beständigkeit gegenüber ausgewählten reduzierenden Säuren wichtiger ist als die extreme Chloridbeständigkeit.
Zu den typischen Anwendungen gehören::
- Schwefelsäure-Lagertanks und Transfergeräte.
- Behälter für die chemische Verarbeitung.
- Ausrüstung mit verdünnter Phosphorsäure.
- Wärmetauscher in geeigneten chemischen Umgebungen.
- Säurezirkulationsleitungen und Armaturen.
- Pharmazeutische und Spezialchemieausrüstung.
254 SMO-Anwendungen: Meerwasser- und chloridreiche Ausrüstung
254 SMO wird üblicherweise für Geräte in Betracht gezogen, die Meerwasser ausgesetzt sind, konzentrierte Chloride, und andere Umgebungen, in denen herkömmliche Edelstähle anfällig für Lochfraß und Spaltkorrosion sind.
Zu den typischen Anwendungen gehören::
- Meerwasserkühlsysteme.
- Entsalzungsausrüstung.
- Platten- und Rohrbündelwärmetauscher.
- Rauchgasentschwefelung (REA) Wäscher.
- Offshore-Rohrleitungs- und Flüssigkeitshandhabungsausrüstung.
- Chemische Verarbeitungssysteme, die Chloride enthalten.
- Ausrüstung zur Meerwasseraufbereitung.
654 SMO-Anwendungen: Extreme Chlorid- und aggressive Prozessumgebungen
654 SMO ist für besonders aggressive Betriebsbedingungen gedacht, bei denen herkömmliche austenitische Edelstähle und viele hochlegierte Sorten möglicherweise keine ausreichende Beständigkeit bieten.
Mögliche Anwendungen umfassen:
- Ausrüstung zum Bleichen von Zellstoff und Papier.
- Aggressive Meerwasserwärmetauscher.
- Tiefsee-Öl- und Gasausrüstung.
- Hochkonzentrierte Chlorid-Prozesssysteme.
- Chemische Verarbeitungsausrüstung mit starker Spaltkorrosionsgefahr.
- Spezialisierte Wasseraufbereitungs- und Entsalzungskomponenten.
8. Abschluss
Der Endpunkt der Materialauswahl ist nicht eine höhere Note in der Materialspalte.
Es macht das Medium, die Struktur, das Grundmetall, die Schweißnaht, und der Herstellungszustand weisen die gleiche Korrosionsbewertung auf.
- 904L (UNS N08904 / IN 1.4539): Ein hochlegierter austenitischer Edelstahl mit guter Beständigkeit gegenüber ausgewählten Schwefelsäure- und verdünnten Phosphorsäureumgebungen. Es handelt sich nicht um eine Allzweck-Meerwasserqualität.
- 254 Wir (UNS S31254 / IN 1.4547): Ein superaustenitischer Edelstahl mit ca 6% Molybdän- und Stickstoffzusätze, Bietet eine hohe Beständigkeit gegen chloridinduzierte Lochfraß- und Spaltkorrosion. Es wird häufig für Meerwasser- und REA-Anwendungen in Betracht gezogen.
- 654 Wir (UNS S32654 / IN 1.4652): Ein außergewöhnlich hochlegierter austenitischer Edelstahl mit ca 7.3% Molybdän und hoher Stickstoffgehalt.
Es ist für extreme Chloridumgebungen und anspruchsvolle Anwendungen gedacht, bei denen niedriger legierte Materialien möglicherweise nicht ausreichen.
Das ist die Disziplin, die ich von jedem Auswahlpaket verlangen würde. Keine bessere Note – eine vollständige.
FAQs
Was ist der Unterschied zwischen superaustenitischem und normalaustenitischem Edelstahl??
Superaustenitische Edelstähle enthalten höhere Anteile an Legierungselementen wie Chrom, Nickel, Molybdän, und Stickstoff als herkömmliche Qualitäten wie z 304 und 316L.
Diese Zusätze verbessern die Beständigkeit gegen Lochfraß, Spaltkorrosion, und bestimmte aggressive chemische Umgebungen.
Jedoch, Sie erhöhen auch die Materialkosten und können das Schweißen und die Fertigung anspruchsvoller machen.
Ist 254 SMO besser als 904L?
Für anspruchsvolle Chlorid- und Meerwasserumgebungen, 254 Aufgrund seines höheren Molybdän- und Stickstoffgehalts bietet SMO im Allgemeinen eine bessere Beständigkeit gegen Lochfraß und Spaltkorrosion als 904L.
Jedoch, 904In geeigneten Umgebungen mit Schwefelsäure und verdünnter Phosphorsäure kann L wirtschaftlich und technisch die bessere Wahl sein.
Die richtige Wahl hängt vom Korrosionsmechanismus und den Prozessbedingungen ab und nicht von einer einfachen Gesamteinstufung.
Ist 654 SMO besser als 254 Wir?
654 SMO bietet im Allgemeinen eine höhere Beständigkeit gegen lokale Korrosion, da es mehr Chrom enthält, Molybdän, und Stickstoff. Sein typischer PREN-Wert beträgt mindestens 56, im Vergleich zu etwa 42–43 für 254 Wir.
Es ist daher ein Kandidat für aggressivere Chloridumgebungen. Jedoch, Aufgrund seiner höheren Kosten und anspruchsvolleren Fertigungsanforderungen sollte es dort eingesetzt werden, wo die Betriebsbedingungen eine Aufrüstung rechtfertigen.
Kann 254 SMO kann im Meerwasser verwendet werden?
Ja. 254 Aufgrund seines hohen Molybdän- und Stickstoffgehalts wird SMO häufig für Meerwassersysteme in Betracht gezogen.
Jedoch, Die Eignung hängt von der Meerwassertemperatur ab, Chlorierung, Strömungsverhältnisse, und Spaltgeometrie.
Abgedichtete Verbindungen und stehende Bereiche erfordern möglicherweise ein widerstandsfähigeres Material wie z 654 SMO oder eine entsprechend gestaltete korrosionsbeständige Auflage.