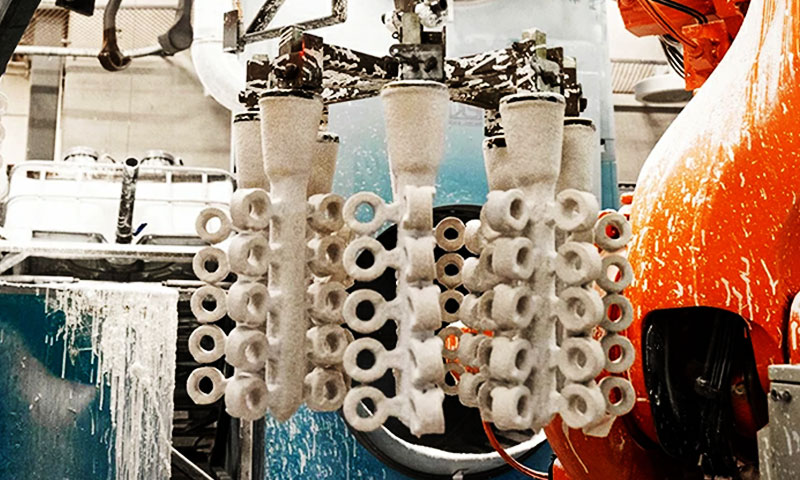
Kfz-Halterungen müssen häufig komplexen Kombinationen statischer Belastungen standhalten, zyklischer Stress, Vibration, und gelegentliche Auswirkungen.
Von Aufhängungshalterungen und Motorstützen bis hin zu Getriebegehäusen und Fahrwerkskomponenten, Diese Teile müssen eine zuverlässige mechanische Leistung erbringen und gleichzeitig den immer anspruchsvolleren Gewichten standhalten, kosten, und Produktionsanforderungen.
Sphäroguss wird für solche Anwendungen häufig verwendet, da es eine nützliche Kombination aus Festigkeit bietet, Zähigkeit, Gussbarkeit, und Kosteneffizienz.
Jedoch, bei der Auswahl einer Sphärogusssorte, Hersteller stehen vor einer wichtigen Entscheidung: soll das Bauteil im Gusszustand geliefert werden, oder sollte es einer Austemperierung unterzogen werden, um zu austemperiertem duktilem Gusseisen zu werden? (Adi)?
Die erste Reaktion der meisten Designteams ist vorhersehbar: wärmebehandeltes Material hat bessere Eigenschaften, Wählen Sie also ADI.
Diese Reaktion ist verständlich, aber grundsätzlich ist es falsch. Bei der Materialauswahl geht es nicht darum, die höchste Leistung zu wählen.
Es geht darum, das Material auf die Einschaltdauer abzustimmen, Kosten unter Kontrolle halten, und sicherzustellen, dass der Prozess in der Produktion zuverlässig wiederholt werden kann.
1. Was ist der Unterschied zwischen duktilem Gusseisen und ADI??
Sowohl duktiles Gusseisen als auch ADI gehören zur Familie der duktilen Gusseisen. Ihr Hauptunterschied liegt in der Matrix-Mikrostruktur und dem Herstellungsverfahren, mit dem die erforderlichen mechanischen Eigenschaften erreicht werden.
Sphäroguss im Gusszustand
Im Gusszustand duktiles Eisen entsteht durch Schmelzen, Anpassung der chemischen Zusammensetzung, Sphäroidisierung, Impfung, und kontrollierte Erstarrung.
Durch die Magnesiumbehandlung wird Graphit in annähernd kugelförmige Knötchen umgewandelt, die die Spannungskonzentration im Vergleich zum Lamellengraphit in Grauguss reduzieren.
Abhängig von der chemischen Zusammensetzung, Abschnittsstärke, Kühlrate, und Impfpraxis, Die Matrix von Gusseisen mit Kugelgraphit im Gusszustand kann überwiegend ferritisch sein, perlitisch, oder eine Kombination aus beidem.
Für hochfeste Kfz-Halterungen, Oft wird eine perlitische oder überwiegend perlitische Matrix gewählt, da Perlit eine höhere Zugfestigkeit und Härte als Ferrit bietet.

Zu den Hauptvorteilen von Gusseisen mit Kugelgraphit gehören::
- Es ist kein zusätzlicher Austempering-Prozess erforderlich.
- Relativ kurze Produktionszyklen und geringere Herstellungskosten.
- Gute Gießbarkeit für Bauteile mit komplexen Geometrien.
- Geeignete mechanische Eigenschaften für viele konventionelle Automobilstrukturanwendungen.
- Einfachere Integration in die hochvolumige Gießereiproduktion.
Zum Beispiel, Das Ausgangsmaterial spezifiziert ein hochfestes Gusseisenziel im Gusszustand von mindestens 900 MPa Zugfestigkeit und 5% Verlängerung.
Diese Kombination kann durch geeignetes Legierungsdesign und Steuerung des Gießprozesses erreicht werden, obwohl es eine sorgfältige Beachtung der Abschnittsgröße erfordert, Matrixstruktur, und Gussqualität.
Internationale Notenauswahl: Die europäische Sorte EN-GJS-900-2 ist eine allgemein anerkannte Referenz für hochfestes Sphäroguss mit einer Mindestzugfestigkeit von 900 MPa.
Jedoch, seine angegebene Mindestdehnung beträgt 2%, nicht 5%. daher, Es sollte nicht als direktes Äquivalent zur Quelle betrachtet werden 900 MPa / 5% Erfordernis.
Wenn die 5% Das Dehnungsziel ist obligatorisch, In der Zeichnung oder Kaufspezifikation sollten die erforderlichen mechanischen Eigenschaften explizit angegeben werden, anstatt sich nur auf die Sortenbezeichnung zu verlassen.
Austempered duktiles Eisen (Adi)
ADI wird durch die Anwendung eines kontrollierten Wärmebehandlungsprozesses auf Sphäroguss hergestellt.
Im Gegensatz zum herkömmlichen Abschrecken und Anlassen, Austempering soll eine charakteristische Mikrostruktur erzeugen, die hauptsächlich aus Ausferrit besteht, eine Mischung aus nadelförmigem Ferrit und kohlenstoffangereichertem Restaustenit.

Der typische ADI-Prozess umfasst drei Hauptphasen:
- Austenitisierung: Der Guss wird auf eine geeignete Temperatur erhitzt, üblicherweise im Bereich von etwa 850–950 °C, um eine austenitische Matrix zu erhalten.
- Osttemperatur: Die Komponente wird schnell in ein Bad mit kontrollierter Temperatur überführt, oft ein Salzbad, und innerhalb des gewählten Transformationsbereichs gehalten.
- Kontrollierte Kühlung: Nachdem die erforderliche Transformation erreicht ist, Das Bauteil wird auf Raumtemperatur abgekühlt.
Die endgültigen mechanischen Eigenschaften hängen von der Austenitisierungstemperatur ab, Austemperierungstemperatur, Haltezeit, Legierungszusammensetzung, und Abschnittsdicke.
Im Vergleich zu herkömmlichem perlitischem Sphäroguss im Gusszustand, ADI kann eine günstigere Kombination der Zugfestigkeit bieten, Streckgrenze, Verlängerung, Schlagfestigkeit, und Müdigkeitsleistung.
Jedoch, ADI ist nicht einfach Sphäroguss mit einem zusätzlichen Wärmebehandlungsschritt. Seine Eigenschaften hängen von einem sorgfältig kontrollierten Transformationsprozess ab.
Unzureichende Temperaturkontrolle, unzureichende Haltezeit, oder ungeeignete Kühlbedingungen können zu unerwünschten Mikrostrukturen und inkonsistenter mechanischer Leistung führen.
2. Der Kostenvergleich: Wo ADI eine Prämie zahlt
ADI beinhaltet mehr als eine zusätzliche Wärmebehandlungsgebühr. Die gesamten Herstellungskosten beinhalten mehrere zusätzliche Verarbeitungs- und Qualitätskontrollanforderungen:
- Austenitisierende Ofenenergie: Das Erhitzen der Gussteile auf die erforderliche Austenitisierungstemperatur erhöht den Energieverbrauch.
- Salzbadverarbeitung und Umweltmanagement: Austempering erfordert kontrollierte Badbedingungen, zusammen mit der Salzpflege, Handhabung, und Entsorgungskosten.
- Kontrolle und Richten der Abschreckverzerrung: Eine Wärmebehandlung kann zu Maßverzerrungen führen. ADI-Halterungen erfordern möglicherweise eine zusätzliche Ausrichtung und Inspektion, Dies führt zu steigenden Arbeitskosten und möglicherweise zur Entstehung von Eigenspannungen.
- Reinigen und Kugelstrahlen: Nach der Salzbadverarbeitung ist in der Regel eine zusätzliche Reinigung und Oberflächenbehandlung erforderlich.
- Höheres Ausschussrisiko: ADI legt großen Wert auf die Qualität des Originalgusses. Schwindung, Einschlüsse, und andere Mängel können sich bei der Endkontrolle als unzulässig erweisen, Erhöhung des Ausschussrisikos nach der Wärmebehandlung.
Infolge, ADI-Brackets sind in der Regel deutlich teurer in der Herstellung als ihre gleichwertigen Bauteile, mit längeren Produktionsvorlaufzeiten.
Für eine herkömmliche Fahrgestellhalterung mit mäßigen Belastungs- und Ermüdungsanforderungen, Sphäroguss im Gusszustand, der den Spezifikationen entspricht 900 MPa Zugfestigkeit und 5% Das Dehnungsziel kann ausreichend sein, vorausgesetzt, dass diese Eigenschaften im tatsächlichen Guss nachgewiesen werden.
In solchen Fällen, Die zusätzlichen Kosten für ADI bringen möglicherweise keinen nennenswerten technischen Vorteil.
Die wichtigste Überlegung ist, dass eine höhere Materialleistung nicht automatisch einen besseren Gesamtwert bedeutet.
Eine übermäßige Spezifikation einer Halterung erhöht die Material- und Verarbeitungskosten, verlängert die Vorlaufzeit, und birgt zusätzliche Risiken im Zusammenhang mit der Variabilität der Wärmebehandlung.
ADI ist aufgrund seiner verbesserten Ermüdungsbeständigkeit den Aufpreis wert, Stärke, oder Gewichtseinsparpotenzial adressiert eine klar definierte Designanforderung – nicht nur, weil seine mechanischen Eigenschaften höher sind.
3. So wählen Sie zwischen duktilem Gusseisen und ADI für Kfz-Halterungen
Das am besten geeignete Material hängt von den Betriebsbedingungen der Halterung ab, bauliche Anforderungen, und Produktionsziele.
Wann sollte man sich für duktiles Gusseisen entscheiden?
Sphäroguss im Gusszustand ist im Allgemeinen die wirtschaftlichere Wahl:
- Konventionelle Chassis- und Strukturhalterungen.
- Komponenten, die mäßiger statischer und zyklischer Belastung ausgesetzt sind.
- Anwendungen mit überschaubaren Ermüdungsanforderungen.
- Großserienfertigung mit strengen Kostenvorgaben.
- Bauteile, bei denen durch stabile Gussprozesse die erforderliche Festigkeit und Dehnung erreicht werden kann.
Zum Beispiel, Eine herkömmliche Kfz-Montagehalterung profitiert möglicherweise nicht wesentlich von ADI, wenn ihr Spannungsniveau und ihre Ermüdungslebensdauer bei Verwendung einer ordnungsgemäß ausgelegten duktilen Eisensorte im Gusszustand bereits innerhalb akzeptabler Grenzen liegen.
In dieser Situation, Die Hinzufügung eines Austempering-Prozesses erhöht die Kosten und die Produktionskomplexität, ohne unbedingt eine nennenswerte Verbesserung der Komponentenleistung zu erzielen.
Wann Sie sich für ADI entscheiden sollten
ADI ist eine Überlegung wert, wenn die Anwendung dies erfordert:
- Hohe zyklische Belastung und anspruchsvolle Ermüdungslebensdauer.
- Hohe Festigkeit ohne übermäßiges Bauteilgewicht.
- Besseres Gleichgewicht zwischen Festigkeit und Zähigkeit als die ausgewählte Güte im Gusszustand.
- Hohe strukturelle Zuverlässigkeit bei komplexen Betriebsbelastungen.
- Mögliche Gewichtsreduzierung durch optimierte Bauteilgeometrie.
ADI kann besonders bei stark belasteten Aufhängungskomponenten wertvoll sein, strukturelle Montagehalterungen, und andere Automobilteile, bei denen die Ermüdungsfestigkeit und das Verhältnis von Festigkeit zu Gewicht wichtige Designüberlegungen sind.
Jedoch, Die höheren Material- und Verarbeitungskosten müssen durch messbare Verbesserungen der Komponentenleistung oder der Designeffizienz gerechtfertigt sein.
4. Wählen Sie nicht nur die Zugfestigkeit aus
Zugfestigkeit ist eine wichtige Materialeigenschaft, Dies sollte jedoch nicht das einzige Auswahlkriterium für Kfz-Halterungen sein.
Im tatsächlichen Einsatz, Bracketausfälle gehen häufig mit Ermüdung einher, Stoßbelastung, Schlackeneinschlüsse, und Schrumpfporosität, eher als unzureichende Zugfestigkeit.
Ob das Bauteil im Gusszustand geliefert oder zu ADI verarbeitet wird, Zuverlässige Leistung beginnt mit einer gleichbleibenden Gussqualität.
Die folgenden Parameter erfordern besondere Aufmerksamkeit:
- Graphitknötchenbildung: Richtig geformte Graphitkügelchen reduzieren die Spannungskonzentration. Nodularität unten 85% kann die Ermüdungsfestigkeit und Duktilität negativ beeinflussen.
- Restmagnesium: Zu wenig Restmagnesium kann zu einer schlechten Graphit-Sphäroidisierung führen, Während zu hohe Werte das Risiko von Karbidbildung und schlackebedingten Defekten erhöhen können.
- Wirksamkeit der Impfung: Eine konsistente Impfung trägt zur Kontrolle der Graphitgröße und -verteilung bei und verringert gleichzeitig das Risiko von Abkühlung und Karbidbildung.
- Einschlusskontrolle: Schlacken- und Oxideinschlüsse können als Ausgangspunkt für Ermüdungsrisse dienen. Eine Wärmebehandlung kann diese Mängel nicht beseitigen.
ADI legt besonderen Wert auf die Qualität des Originalgusses. Schlechte Nodularität, Schlackeneinschlüsse, und Schrumpfporosität können nach dem Austempern zu Ausschuss führen, selbst wenn der Guss vor der Wärmebehandlung akzeptabel schien.
daher, Vor der Auswahl der ADI-Route muss die Gussqualität ermittelt werden. Austempering kann die Mikrostruktur der Matrix verbessern, Es kann jedoch grundlegende Gussfehler nicht ausgleichen.
| Qualitätsparameter | As-Cast-Anforderung | ADI-Empfindlichkeit |
| Knotenheit | ≥85 % | Kritisch; Eine schlechte Nodularität verringert die Ermüdungslebensdauer |
| Kostenloser Zementit | Keine erlaubt | Kritisch; Karbide können die Duktilität und Zähigkeit beeinträchtigen |
| Restmagnesium | Kontrolliert innerhalb des angegebenen Bereichs | Erfordert eine strenge Kontrolle |
| Impfung | Effektiv und konsistent | Entscheidend für die Graphitveredelung und -verteilung |
| Schlacke / Einschlüsse | Minimiert | Kritisch; mögliche Ausgangspunkte für Ermüdungsrisse |
| Schrumpfungsporosität | Minimiert | Kritisch; Interne Defekte können zu einem vorzeitigen Ausfall führen |
Das Grundprinzip ist einfach: Kontrollieren Sie zunächst die Gussqualität, Stellen Sie dann fest, ob ADI erforderlich ist. Ein solides Gussteil ist die Grundlage für eine zuverlässige Leistung in beiden Herstellungswegen.
5. Ein praktischer Auswahl-Workflow
Wenn mir ein Klammerprogramm einfällt, Ich folge dieser Reihenfolge:
Schritt 1: Definieren Sie das Lastkollektiv. Was sind die Dauerlasten?, die zyklischen Belastungen, und die Stoßbelastungen? Wie viele Zyklen sind über die Lebensdauer zu erwarten??
Schritt 2: Definieren Sie die Sicherheitsklassifizierung. Was passiert, wenn die Halterung ausfällt?? Ist es ein kontrolliertes Überziehen?, oder ein Verlust der Lenk- oder Federungsfunktion?
Schritt 3: Bewerten Sie den Ermüdungsbedarf. Benötigt die Halterung eine unendliche Lebensdauer?, oder ist ein endliches Lebensdauerdesign akzeptabel?? Was ist die zulässige Spannungsamplitude??
Schritt 4: Bewerten Sie zunächst die As-Cast-Option. Kann im Gusszustand verwendet werden 900-5 Erfüllen Sie die Ermüdungs- und Stoßanforderungen mit ausreichendem Spielraum? Wenn ja, Halten Sie hier an. Geben Sie nicht zu viel an.
Schritt 5: Wenn der Gusszustand marginal ist, ADI bewerten. Welcher ADI-Grad ist angemessen?? Wie lauten die Ermüdungs- und Schlagdaten für diese Güteklasse bei dem relevanten Spannungsverhältnis?? Welche Auswirkungen haben die Kosten und die Vorlaufzeit??
Schritt 6: Qualifizieren Sie den Prozess. Für ADI, Qualifizieren Sie die Austenitisierungstemperaturregelung des Wärmebehandlers, Kontrolle der Salzbadtemperatur, Haltezeitkontrolle, und Verzerrungskontrolle. Für den Gusszustand, Qualifizieren Sie die Nodularität der Gießerei, Impfung, und Inklusionskontrolle.
Schritt 7: Durch Tests validieren. Ermüdungstest auf dem Prüfstand, Schlagprüfung, und Maßkontrolle an produktionsrepräsentativen Mustern. Verlassen Sie sich nicht allein auf Datenblattwerte.
Schritt 8: Dokumentieren Sie die Entscheidung. Lastkollektiv aufzeichnen, der Ermüdungsbedarf, die ausgewählte Note, die Prozessqualifikation, und die Testergebnisse. Dies ist die Rückverfolgbarkeit, die ein sicherheitskritisches Halterungsprogramm erfordert.
6. Endgültiges Urteil: Gusseisen aus duktilem Gusseisen oder ADI?
Es gibt keinen universellen Gewinner zwischen duktilem Gusseisen und ADI. Jedes Material spielt bei der Herstellung von Automobilhalterungen eine andere Rolle.
- Wählen Sie duktiles Eisen im Gusszustand, wenn die Festigkeit des Bauteils zu hoch ist, Verlängerung, und Ermüdungsanforderungen können durch einen stabilen Gießprozess erfüllt werden.
Es bietet einen kürzeren Produktionsweg, niedrigere Kosten, und gute Eignung für herkömmliche, großvolumige Kfz-Halterungen. - Wählen Sie ADI bei hoher zyklischer Belastung, anspruchsvolle Ermüdungsleistung, oder die Gewichtsreduzierung rechtfertigt die zusätzlichen Kosten für die Wärmebehandlung und die Prozesskomplexität.
Die Auswahlentscheidung sollte vom Arbeitszyklus bestimmt werden, die Sicherheitsklassifizierung, und die Produktionsökonomie – nicht durch die Annahme, dass Wärmebehandlung immer besser ist.
Und zwar in beiden Fällen, Grundlage ist die Gussqualität: Knotenheit, Impfung, Restmagnesiumkontrolle, und Inklusionsgrad. Keine Wärmebehandlung kann einen schlecht gefertigten Guss ausgleichen.
Passen Sie das Material an die Aufgabe an. Das ist die ganze Disziplin.
FAQs
Ist ADI immer besser als duktiles Gusseisen??
NEIN. ADI bietet bessere mechanische Eigenschaften, aber es kostet mehr, hat eine längere Vorlaufzeit, und erfordert eine strengere Prozesskontrolle.
Für Standardhalterungen mit geringen Ermüdungsanforderungen, as-cast 900-5 ist völlig ausreichend und wirtschaftlicher.
Warum hat ADI eine höhere Ausschussrate??
ADI reagiert empfindlicher auf die ursprüngliche Gussqualität.
Nodularitätsprobleme, Schlackeneinschlüsse, und Schrumpfporosität, die im gegossenen Material toleriert werden kann, können durch den Austempering-Zyklus freigelegt oder verstärkt werden, Erhöhung der Ausschussrate.
Was ist der Kostenunterschied zwischen As-Guss? 900-5 und ADI?
ADI ist deutlich teurer als im Gusszustand 900-5. Die zusätzlichen Kosten beinhalten Austenitisierungs- und Salzbadenergie, Umgang mit der Umwelt, Verzerrungskontrolle und Begradigung, Nachbearbeitung, und höheres Ausschussrisiko.
Wie wähle ich zwischen As-Cast und ADI für eine Halterung??
Definieren Sie das Lastkollektiv, Sicherheitsklassifizierung, und Ermüdungsanforderung. Bewerten Sie zunächst den Gusszustand. Wenn es die Anforderungen mit ausreichendem Spielraum erfüllt, Benutze es. Wenn nicht, Bewerten Sie ADI und qualifizieren Sie den Wärmebehandlungsprozess.