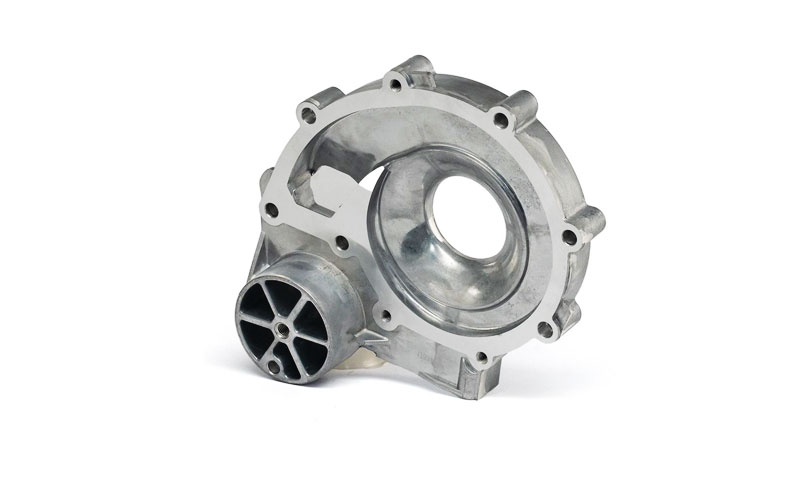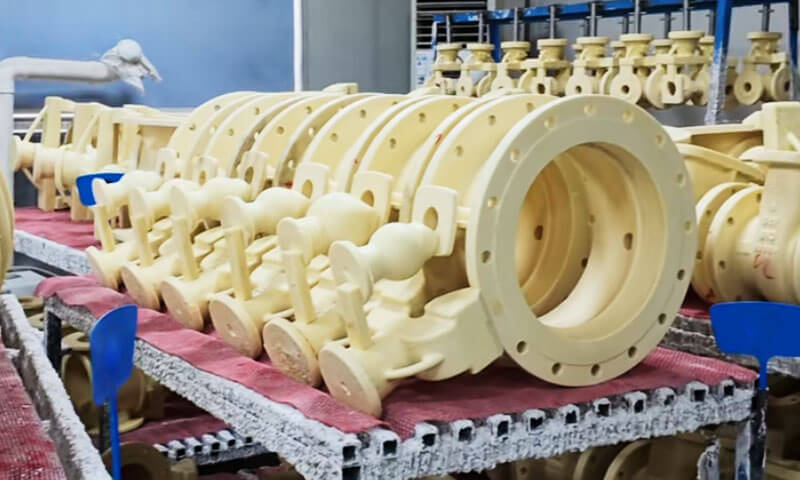
Im Feinguss Geschäft, Wachs ist nicht nur ein Verbrauchsmaterial. Es ist die Grundlage für Maßgenauigkeit, Oberflächenbeschaffenheit, und Rendite.
Ich habe gesehen, wie ein Niedrigtemperatur-Wachsmuster in einer heißen Werkstatt zusammenbrach, und ich habe gesehen, wie ein Wachsmodell mit mittlerer Temperatur Tausende von Präzisionsteilen lieferte, ohne dass es zu Ausschuss kam.
Der Unterschied liegt nicht im Marketing. Es ist Chemie, Prozesskontrolle, und wissen, welches Werkzeug für welche Aufgabe geeignet ist.
Die Begriffe „Niedertemperaturwachs“ und „Mitteltemperaturwachs“ sind alte Werkstattbezeichnungen.
Streng genommen, sie beziehen sich auf Mustermaterialien klassifiziert nach thermischer Stabilität und Schmelzpunkt.
Heute, Zur Familie gehören auch Produkte auf Wachsbasis, auf Kolophoniumbasis, Kunststoffbasiert, wasserlöslich, und gefüllte Mustermaterialien, plus neue Wachse für die additive Fertigung.
Aber die alte Trennung zwischen Niedertemperatur- und Mitteltemperaturwachs bleibt eine der praktischsten Unterscheidungen in der Gießerei.
In diesem Artikel wird dieser Unterschied aus der Sicht eines Verfahrenstechnikers erläutert, bewahrt die wichtigsten Daten, und gibt Ihnen einen klaren Rahmen für die Wahl zwischen ihnen.
1. Wie klassifizieren wir Mustermaterialien??
Im Investitionskasting, Mustermaterialien werden üblicherweise nach zwei Methoden klassifiziert: thermische Stabilität und Schmelzpunkt, oder Grundmaterialzusammensetzung.
Die Klassifizierung nach thermischer Stabilität und Schmelzpunkt unterteilt Mustermaterialien in niedrig-, Medium-, und Hochtemperaturkategorien.
Niedertemperaturmaterialien haben im Allgemeinen Schmelzpunkte unter 70 °C, Mitteltemperaturmaterialien liegen im Bereich von 70–100 °C, und Hochtemperaturmaterialien haben Schmelzpunkte über 100 °C.
Dies ist die Klassifizierung, die am häufigsten verwendet wird, wenn Gießereiingenieure über Niedertemperatur- und Mitteltemperaturwachs sprechen.
Die Klassifizierung nach Grundmaterialzusammensetzung umfasst auch Wachsbasis, auf Kolophoniumbasis, Kunststoffbasiert, wasserlöslich, und gefüllte Mustermaterialien.
Beim modernen Feinguss werden auch Rapid-Prototyping-Materialien eingesetzt, die für die additive Fertigung konzipiert sind.
Obwohl technische Referenzen diese Kategorien möglicherweise unterschiedlich gruppieren, Das zugrunde liegende Prinzip besteht darin, Materialien nach ihren Hauptbestandteilen und Verarbeitungseigenschaften zu unterscheiden.
Für diesen Artikel, Wir konzentrieren uns auf die erste Klassifizierung: Niedertemperatur- und Mitteltemperaturwachs, mit Hochtemperaturwachs, das für den Kontext erwähnt wird.
| Einstufung | Typischer Schmelzpunkt | Thermische Stabilität (Referenz) | Typische Shell-Systemkompatibilität | Typische Umformmethode | Wiederverwendbarkeit |
| Niedrige Temperatur Muster Material | Unter 70°C | Relativ niedrig (ca. 30°C) | Natriumsilikat | Pastenbilden, manuelle oder einfache Formverfahren | Im Allgemeinen hoch |
| Mittlere Temperatur Muster Material | 70–100 ° C. | Besser (ca. 35°C) | Kieselsol | Flüssige Injektion mit einer Wachsinjektionsmaschine | Im Allgemeinen gut |
| Hochtemperatur Muster Material | Über 100°C | Im Allgemeinen hoch | Kieselsol oder spezielle Schalensysteme | Spezialisierte Umform- und Abtragsprozesse | Im Allgemeinen begrenzt; Formulierungsabhängig |
Notiz: Bei den Temperaturwerten für die thermische Stabilität handelt es sich um herkömmliche Richtwerte, keine universellen Betriebsgrenzen.
Die tatsächliche Leistung hängt von der Materialformulierung und den Prozessbedingungen ab. Auch die Kompatibilität und Wiederverwendbarkeit der Schale muss für das jeweilige Material und Produktionssystem überprüft werden.
Im traditionellen Feinguss, Eine gängige Faustregel besagt, dass Niedertemperatur-Mustermaterialien häufig mit Natriumsilikat-Schalensystemen verwendet werden, während Mitteltemperaturmaterialien üblicherweise mit Silica-Sol-Hüllen gepaart werden.
Dies ist ein nützlicher Ausgangspunkt, Die endgültige Auswahl sollte jedoch die Mustergeometrie berücksichtigen, maßliche Anforderungen, Shell-Eigenschaften, und Entparaffinierungsbedingungen.
3. Niedertemperaturwachs im Feinguss
Zusammensetzung und grundlegende Eigenschaften
Niedertemperatur-Mustermaterialien haben im Allgemeinen Schmelzpunkte unter 70 °C.
Ein traditionelles Beispiel, das bei einigen Feingussvorgängen verwendet wird, besteht aus 50% Paraffinwachs und 50% Stearinsäure.
Diese Formulierung verdeutlicht die Eigenschaften herkömmlicher Niedertemperaturmaterialien, obwohl tatsächliche industrielle Formulierungen je nach Hersteller und Anwendung variieren.
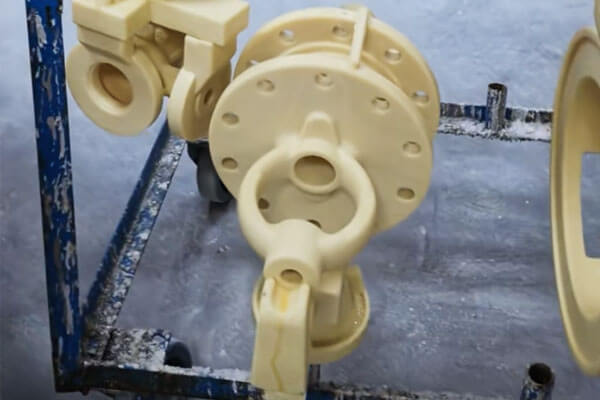
Zu den Hauptmerkmalen gehören:
- Relativ geringe Festigkeit und begrenzte Verformungsbeständigkeit.
- Geringere thermische Stabilität, wobei in traditionellen Beschreibungen etwa 30 °C als repräsentatives Temperaturniveau genannt werden.
- Relativ hohe Schrumpfung und größere Maßempfindlichkeit gegenüber Änderungen der Raumtemperatur.
- Eine vergleichsweise grobe Musteroberfläche unter herkömmlichen Verarbeitungsbedingungen.
- Einfache Vorbereitung und relativ geringe Materialkosten.
- Gutes Rückgewinnungs- und Wiederverwendungspotenzial bei der Sammlung, Filtration, und Qualitätskontrollverfahren werden ordnungsgemäß verwaltet.
Der angegebene 30°C-Wert ist als traditionelle Referenz für die thermische Stabilität zu verstehen, nicht als universelle maximale Betriebstemperatur.
Die tatsächliche Verformung kann je nach Rezeptur bei unterschiedlichen Temperaturen beginnen, Mustergeometrie, Laden, und Belichtungszeit.
Musterherstellungsprozess
Herkömmliche Niedertemperaturmaterialien werden häufig in pastösem oder halbfestem Zustand hergestellt und mit relativ einfachen Geräten oder manuellen Methoden geformt.
Abhängig von der Rezeptur und dem Produktionssystem, Muster können in Matrizen gepresst werden, durch Spezialwerkzeuge geformt, oder mit anderen Niedertemperatur-Formtechniken hergestellt werden.
Im Vergleich zu Mitteltemperatur-Einspritzsystemen, Herkömmliche Niedertemperaturprozesse erfordern möglicherweise weniger komplexe Geräte.
Dies kann die Anfangsinvestition reduzieren und sie für Gießereien mit relativ einfachen Mustergeometrien und kostensensiblen Produktionsanforderungen praktisch machen.
Jedoch, Die geringere Festigkeit und thermische Stabilität dieser Materialien führt zu Einschränkungen.
Dünne Abschnitte, lange nicht unterstützte Funktionen, und komplizierte Details können bei der Musterbearbeitung und Montage anfälliger für Verformungen sein.
Dimensionsänderungen können auch auftreten, wenn Muster uneinheitlichen Lagertemperaturen ausgesetzt sind oder längere Zeit warmen Umgebungen ausgesetzt sind.
Für den Gießerei-Ingenieur, Dies bedeutet, dass Musterdesign, Lagerbedingungen, und Handhabungsverfahren müssen die Einschränkungen des Materials ausgleichen.
Kompatibilität mit Shell-Systemen und Entparaffinierung
Traditionell werden Niedertemperatur-Mustermaterialien für Wasserglas verwendet, oder Natriumsilikat, Verbundschalensysteme.
Wasserglas-Schalensysteme sind aufgrund ihrer relativ geringen Kosten und unkomplizierten Produktionsanforderungen attraktiv. Niedertemperaturmuster können mit diesen Systemen kompatibel sein, wenn die Musterformulierung und der Hüllenbildungsprozess richtig aufeinander abgestimmt sind.
Das Entparaffinieren kann mit heißem Wasser oder anderen geeigneten Methoden durchgeführt werden, abhängig vom Schnittmaterial und Schalensystem. Das genaue Verfahren muss die Schalenfestigkeit berücksichtigen, Mustervolumen, Wärmeausdehnung, und die Gefahr von Rissen beim Entfernen des Musters.
Wo es scheitert
Die Schwäche ist die thermische Stabilität. Bei etwa 30°C thermische Stabilität, Ein Wachsmuster bei niedriger Temperatur kann in einem warmen Inspektionsraum weicher werden oder sich verziehen, während des Transports, oder in einer nicht klimatisierten Werkstatt. Die Schrumpfung ist groß, daher ist die Dimensionskonsistenz schlecht. Die Oberflächenrauheit ist grob, was das endgültige Gussfinish einschränkt. Dünne Flossen und scharfe Kanten sind schwer zu halten.
Aus Erfahrung: wenn Ihre Werkstatttemperatur nicht kontrolliert wird, Niedrigtemperaturwachs wird Sie im Sommer bestrafen. Sie werden eine Musterverzerrung feststellen, Dimensionsdrift, und höherer Ausschuss. Es ist nicht die Schuld des Wachses. Es ist die Prozessumgebung.
4. Mitteltemperaturwachs im Feinguss
Zusammensetzung und grundlegende Eigenschaften
Mustermaterialien für mittlere Temperaturen haben im Allgemeinen Schmelzpunkte zwischen 70 °C und 100 °C. Zu den gängigen Typen gehören Materialien auf Kolophoniumwachsbasis und gefüllte Mustermaterialien.
Im Vergleich zu herkömmlichen Niedertemperaturformulierungen, Mitteltemperaturmaterialien bieten im Allgemeinen eine höhere Festigkeit, bessere thermische Stabilität, geringere Schrumpfung, und verbesserte Dimensionskonsistenz.

Zu ihren typischen Merkmalen gehören::
- Höhere mechanische Festigkeit und besserer Widerstand gegen Musterverformung.
- Verbesserte thermische Stabilität, wobei in traditionellen Beschreibungen etwa 35 °C als repräsentativer Referenzwert genannt werden.
- Geringerer Schrumpf und bessere Dimensionsstabilität.
- Feineres Oberflächenfinish bei Verarbeitung unter geeigneten Bedingungen.
- Gute Nachbildung komplizierter Formmerkmale.
- Kompatibilität mit Flüssigspritzguss und automatisierter Musterherstellung.
Wie beim 30°C-Wert für Niedertemperaturmaterialien, Der angegebene 35°C-Wert ist eher eine traditionelle Referenz als eine universelle Materialbewertung. Der tatsächlich nutzbare Temperaturbereich hängt von der Formulierung ab, milderndes Verhalten, Ladebedingungen, und erforderliche Maßhaltigkeit.
Spritzguss und Mustergenauigkeit
Mitteltemperaturmaterialien werden üblicherweise mit Wachsinjektionsmaschinen verarbeitet. Das Material wird auf einen geeigneten Verarbeitungszustand erhitzt, in eine Präzisionsform eingespritzt, und ausreichend abkühlen lassen, bevor das Muster entfernt wird.
Dieser Prozess unterstützt eine wiederholbare Produktion und ist besonders wertvoll, wenn das Gussstück eine komplexe Geometrie erfordert, gleichmäßige Wandstärke, feine Oberflächendetails, oder genaue Maßkontrolle.
Aus der Sicht eines Produktionsingenieurs, Einer der Hauptvorteile von Mitteltemperaturmaterialien ist ihre Fähigkeit, die Formgeometrie zu reproduzieren und gleichzeitig eine ausreichende Festigkeit während der Musterhandhabung und -montage beizubehalten.
Jedoch, Eine gute Mustergenauigkeit ist nicht allein auf das Material zurückzuführen. Einspritzdruck, Materialtemperatur, Temperatur, Kühlzeit, Gating Design, und Musterentfernungstechnik beeinflussen alle das Endergebnis. Falsche Prozesseinstellungen können immer noch zu Schwankungen beim Schrumpfen führen, Verzug, Oberflächenfehler, oder Dimensionsinkonsistenz.
Kompatibilität mit Silica-Sol-Shell-Systemen
Mitteltemperatur-Modellmaterialien werden häufig mit Silica-Sol-gebundenen Keramikschalensystemen verwendet. Silica-Sol-Schalen werden häufig dann eingesetzt, wenn Gussteile eine gute Oberflächenbeschaffenheit erfordern, Dimensionsgenauigkeit, und zuverlässige Schaleneigenschaften.
Das Schnittmaterial und das Schalensystem müssen im gesamten Produktionszyklus kompatibel sein. Beim Rohbau, Das Muster muss seine Form behalten, während die Keramikmasse aufgetragen wird und die Schale trocknet. Während des Entparaffinierens, Das Muster muss entfernt werden, ohne übermäßige Spannungen oder Risse in der Keramikschale zu verursachen.
Abhängig von der Materialrezeptur und der Gießereiausrüstung, Beim Entparaffinieren kann heißes Wasser verwendet werden, Dampf, oder mikrowellenbasierte Systeme. Nicht jede Mitteltemperaturformulierung ist für jede Entfernungsmethode geeignet, Daher muss der Prozess den Empfehlungen des Materiallieferanten und den validierten Betriebsparametern der Gießerei folgen.
Die Kostenseite
Wachs mit mittlerer Temperatur ist teurer als Wachs mit niedriger Temperatur. Das Mustermaterial selbst kostet mehr, Der Wachsinjektor erfordert Kapitalinvestitionen, und die Prozesssteuerung ist anspruchsvoller. Aufgrund des höheren Ertrags ist das Gesamtkostenbild jedoch oft besser, geringerer Schrott, und weniger nachgelagerte Probleme.
Ich habe gesehen, wie Projekte von Niedrigtemperatur- auf Mitteltemperaturwachs umgestiegen sind und den musterbedingten Ausschuss um mehr als die Hälfte reduziert haben. Die Wachskosten stiegen; Die Gesamtkosten sind gesunken.
4. Hochtemperaturwachs: Eine kurze Anmerkung zum Kontext
Hochtemperaturwachs hat einen Schmelzpunkt darüber 100°C. Die Hauptfamilien sind Kolophonium-Kunststoff, Plastik, und Mustermaterialien auf Salzbasis. Sie bieten eine hohe Festigkeit, gute thermische Stabilität, und geringe Schrumpfung, aber der Produktionsprozess ist komplex, Das Material ist grundsätzlich nicht wiederverwendbar, und das Entparaffinieren erfordert ein Blitzfeuern, Wasser, oder organische Lösungsmittel. Die Kosten sind hoch.
In der Praxis fallen auch wasserlösliche Mustermaterialien und Mustermaterialien für den 3D-Druck in diese breite Hochtemperaturkategorie. Eine klassische Lehrbuchnotiz ist wichtig: Hochtemperatur-Mustermaterialien weisen eine große Wärmeausdehnung auf, und während des Entparaffinierens kann die Schale aufgrund unzureichender Festigkeit reißen. Das ist ein echtes Risiko, keine theoretische.
Für die meisten großen Edelstahlgussteile, Mitteltemperaturwachs ist der praktische Qualitätsmaßstab. Hochtemperaturwachs ist für Sonderfälle gedacht.
5. Niedrigtemperatur vs. Mitteltemperaturwachs: Hauptunterschiede
Der grundlegende Unterschied zwischen den beiden Kategorien besteht nicht nur in der Temperatur, bei der sie schmelzen.
Auf diese Weise beeinflussen ihre mechanischen und thermischen Eigenschaften die Modellherstellung und den anschließenden Feingussprozess.
Direkter Vergleich
| Vergleichskriterium | Niedrigtemperatur-Mustermaterial | Mustermaterial für mittlere Temperaturen |
| Typischer Schmelzpunktbereich | Unter 70°C | 70–100 ° C. |
| Repräsentative traditionelle Formulierung | 50% Paraffinwachs + 50% Stearinsäure | Kolophoniumwachsbasierte oder gefüllte Formulierungen |
| Stärke | Relativ niedrig | Im Allgemeinen höher |
| Wärmestabilität | Untere; In traditionellen Beschreibungen werden etwa 30 °C genannt | Besser; In traditionellen Beschreibungen werden etwa 35 °C angegeben |
| Schwindung | Relativ hoch | Relativ niedrig |
| Dimensionsstabilität | Empfindlicher gegenüber der Umgebungstemperatur | Im Allgemeinen stabiler |
| Oberflächenbeschaffung | Bei herkömmlichen Verfahren relativ grob | Feineres Finish durch kontrollierte Injektion erreichbar |
| Musterproduktion | Kann einfache Form- oder Pressmethoden verwenden | Üblicherweise wird kontrolliertes Spritzgießen verwendet |
Anforderungen an die Ausrüstung |
Oft relativ einfach | Erfordert typischerweise Injektionsgeräte und eine strengere Prozesskontrolle |
| Materialrückgewinnung | Oft wirtschaftlich und praktisch | Möglich, hängt aber von der Formulierung und den Rückgewinnungskontrollen ab |
| Relative Kosten | Im Allgemeinen niedriger | Im Allgemeinen höher |
| Gemeinsames Shell-System | Wasserglasgebundene Schale | Silica-Sol-gebundene Schale |
| Typischer Anwendungsschwerpunkt | Kostenempfindliche und relativ einfache Gussteile | Präzisionsgussteile mit komplexen Merkmalen oder engeren Toleranzen |
Das sind allgemeine Tendenzen, keine absoluten Regeln. Moderne Formulierungen können erheblich abweichen, und die Materialauswahl sollte auf gemessenen Eigenschaften basieren, Lieferantendaten, und Produktionsversuche und nicht nur den Kategorienamen.
Festigkeit und Widerstand gegen Verformung
Die Musterfestigkeit beeinflusst, ob eine Wachsbaugruppe der Handhabung standhält, Tor, Muschelgebäude, und Transfer zwischen Produktionsstufen, ohne die vorgesehene Geometrie zu verlieren.
Tieftemperaturmaterialien haben eine relativ geringe Festigkeit, so dünne Wände, lange Projektionen, und nicht unterstützte Details erfordern eine sorgfältige Handhabung.
Mitteltemperaturmaterialien bieten im Allgemeinen eine bessere Verformungsbeständigkeit, Dadurch eignen sie sich besser für komplizierte Muster und wiederholbare Produktion.
Trotzdem, Ein stärkeres Muster ist nicht automatisch ein besseres Muster.
Übermäßige Steifheit, ungeeignetes Schrumpfverhalten, oder eine schlechte Matrizenfreigabe kann zu anderen Herstellungsproblemen führen. Die komplette Materialformulierung muss auf das Musterdesign abgestimmt sein.
Thermische Stabilität und Dimensionskonsistenz
Bei Feingussmodellen kann es während der Lagerung zu Temperaturschwankungen kommen, Montage, Muschelgebäude, und Handling.
Wenn das Mustermaterial temperaturempfindlich ist, Dimensionsänderungen können sich auf das fertige Gussstück auswirken.
Tieftemperaturmaterialien reagieren im Allgemeinen empfindlicher auf Umgebungsbedingungen.
Mitteltemperaturmaterialien bieten tendenziell eine bessere Dimensionsstabilität, obwohl ihre tatsächliche Leistung immer noch von der Formulierung abhängt, Lagerbedingungen, und Prozesskontrolle.
Für Bauteile mit engen Maßtoleranzen, Die Dimensionsstabilität sollte durch Mustermessungen und Prozessfähigkeitsstudien beurteilt werden und nicht ausschließlich aus der Schmelzpunktklassifizierung abgeleitet werden.
Oberflächenbeschaffenheit und Detailreplikation
Die Oberflächenqualität des Musters ist ein Faktor, der die Oberflächenqualität der Keramikschale beeinflusst, letztlich, das Casting.
Durch kontrollierte Injektion verarbeitete Mitteltemperaturmaterialien können feine Formdetails reproduzieren und eine relativ glatte Musteroberfläche erzielen.
Dies ist besonders wertvoll für Edelstahl-Feingussteile mit komplexen Konturen, Funktionsoberflächen, und begrenzte Bearbeitungszugaben.
Niedertemperaturmaterialien können für viele Anwendungen immer noch zufriedenstellende Muster erzeugen, Allerdings können herkömmliche Formungsmethoden und eine weniger stabile Mustergeometrie die erreichbare Konsistenz feiner Details einschränken.
Wichtig ist auch zu erkennen, dass die endgültige Gussoberfläche von der gesamten Prozesskette abhängt, inklusive Matrizenzustand, Vorbereitung der Gülle, Größe der feuerfesten Partikel, Schalentrocknung, Brennen, gießen, und Reinigung nach dem Guss.
6. Wie sich die Wachsauswahl auf die Qualität des Feingusses auswirkt
Die Auswahl eines Mustermaterials ist eine vorgelagerte Entscheidung mit Konsequenzen für den gesamten Produktionsprozess.
Eine ungeeignete Formulierung kann zu vermehrten Mängeln führen, Ertrag reduzieren, und zusätzliche Bearbeitungs- oder Nachbearbeitungsarbeiten erstellen.
Musterschrumpfung und Gussmaße
Die Modellschrumpfung wirkt sich auf die von der Matrize auf das Modell und schließlich auf das Gussstück übertragenen Abmessungen aus.
Niedertemperaturmaterialien weisen im Allgemeinen eine höhere Schrumpfung und eine größere Empfindlichkeit gegenüber Temperaturschwankungen auf, Daher muss ihr Dimensionsverhalten sorgfältig kontrolliert werden.
Mitteltemperaturmaterialien bieten im Allgemeinen eine geringere Schrumpfung und eine bessere Dimensionsstabilität.
Jedoch, Gießereien müssen immer noch die Formabmessungen berücksichtigen, Musterschrumpfung, Shell-Verhalten, Legierungserstarrungsschrumpfung, und anschließende Wärmebehandlung oder Bearbeitung.
Praktische Empfehlung: Für Präzisionsbauteile, Maßausgleich anhand gemessener Produktionsdaten herstellen. Verlassen Sie sich nicht auf eine allgemeine Schrumpfungszugabe, ohne den gesamten Prozess zu überprüfen.
Musterverformung und Schalenrisse
Ein Muster, das sich während der Handhabung oder beim Schalenbau verformt, kann zu Maßfehlern und einer inkonsistenten Schalendicke führen.
Während des Entparaffinierens, Auch die Wärmeausdehnung und die Abtragseigenschaften des Modellmaterials können die auf die Keramikschale ausgeübten Spannungen beeinflussen.
Der Zusammenhang besteht nicht einfach darin, dass ein höher schmelzendes Material immer eine größere oder niedrigere Schalenspannung verursacht.
Mustererweiterung, Erweichung, Drainage, Schalenstärke, Heizrate, und die Entparaffinierungsmethode spielen alle eine Rolle.
Um das Risiko zu reduzieren, Gießereien sollten:
- Kontrollieren Sie die Lagertemperatur und Handhabungsverfahren der Muster.
- Vermeiden Sie unnötige Belastung dünner oder nicht unterstützter Mustermerkmale.
- Optimieren Sie die Schalentrocknung und stellen Sie vor dem Entparaffinieren eine ausreichende Schalenfestigkeit sicher.
- Entparaffinierungstemperatur validieren, Druck, und Heizrate für das ausgewählte Material.
- Untersuchen Sie die Schalen vor dem Gießen auf Risse und andere Mängel.
Oberflächenfehler und Bearbeitungszugaben
Rauheiten und Defekte der Musteroberfläche können auf die Schale und das Gussstück übertragen werden.
Materialien mit mittlerer Temperatur können dazu beitragen, eine feinere Musteroberfläche zu erzielen, Sie können jedoch beschädigte Matrizen nicht ersetzen, schlechte Güllevorbereitung, oder unzureichende Schalentrocknung.
Für Feingussteile, die eine hohe Oberflächenqualität erfordern, Die Gießerei sollte die Musterqualität verwalten, Vorbereitung der Keramikschale, und Gießbedingungen als ein integriertes System.
Bearbeitungszugaben sollten entsprechend den funktionalen Anforderungen und der Prozessfähigkeit bestimmt werden, anstatt als Ersatz für die Kontrolle vorgelagerter Fehler verwendet zu werden.
7. Praktische Werkstattnotizen
Kontrollieren Sie die Werkstatttemperatur.
Niedrigtemperaturwachs bei 30 °C thermische Stabilität ist empfindlich gegenüber Sommerhitze.
Mitteltemperaturwachs bei 35 °C ist besser, aber nicht immun. Eine Klimaanlage oder kontrollierte Lagerung ist kein Luxus; es ist Teil des Prozesses.
Wachssysteme nicht mischen.
Niedrigtemperatur- und Mitteltemperaturwachse haben unterschiedliche Anforderungen an die Rückgewinnung und Entparaffinierung. Kreuzkontamination führt zur Verseifung, Einschlüsse, und Schalendefekte. Halten Sie sie getrennt.
Behandeln Sie wiedergewonnenes Wachs ernst.
Die Wachsrückgewinnung bei mittlerer Temperatur erfordert ein ordnungsgemäßes Absetzen, Filtration, und Säurebehandlung. Schlecht behandeltes Altwachs ist eine versteckte Quelle für Musterfehler.
Passen Sie das Wachs an die Schale an, nicht nur zur Zeichnung.
Ein Wachsmuster mittlerer Temperatur in einer Natriumsilikathülle ist ein Missverhältnis. Ein Niedrigtemperatur-Wachsmuster in einer Silica-Sol-Hülle ist ebenfalls ein Missverhältnis. Das Wachs-Bindemittel-Paar ist ein System.
Validieren Sie mit einer Testversion.
Bevor Sie einen Produktionslauf durchführen, Formen Sie ein Mustermuster, messen Sie es, Bewahren Sie es auf, schäl es, und gieße es ein. Daten schlagen Meinung.
8. Abschluss
Niedertemperatur- und Mitteltemperatur-Mustermaterialien unterscheiden sich in ihren Schmelzpunktbereichen, Stärke, thermische Stabilität, Schwindung, Oberflächenbeschaffenheit, und Verarbeitungsanforderungen.
Niedertemperaturmaterialien, typischerweise unter 70°C, bieten niedrige Kosten, relativ einfache Herstellung, und gutes Erholungspotenzial.
Materialien für mittlere Temperaturen, im Allgemeinen zwischen 70°C und 100°C, sorgen für höhere Festigkeit, bessere Dimensionsstabilität, geringere Schrumpfung, und feinere Musterreplikation unter geeigneten Injektionsbedingungen.
Die Regel des alten Ingenieurs gilt immer noch: Passen Sie das Wachs an die Schale an, die Casting-Anforderung, und die Werkstattumgebung.
Mach das, und das Wachs wird seine Aufgabe erfüllen. Ignoriere es, und keine noch so große Prozessoptimierung wird den Lauf retten.
FAQs
Was ist der Hauptunterschied zwischen Niedrigtemperatur- und Mitteltemperaturwachs??
Niedrigtemperaturwachs schmilzt unter 70 °C und weist eine schlechte thermische Stabilität auf (ca. 30°C).
Mitteltemperaturwachs schmilzt bei 70–100 °C und weist eine bessere thermische Stabilität auf (ca. 35°C), höhere Stärke, und feinere Oberflächenwiedergabe.
Warum ist Mitteltemperaturwachs teurer??
Das Mustermaterial kostet mehr, Der Wachsinjektor erfordert Kapitalinvestitionen, und die Prozesskontrolle ist anspruchsvoller. Jedoch, Eine höhere Ausbeute und ein geringerer Ausschuss gleichen die Kosten oft aus.
Kann Mitteltemperaturwachs zurückgewonnen werden??
Ja, aber die Wiederherstellung erfordert eine ordnungsgemäße Beruhigung, Filtration, und Behandlung. Schlecht behandeltes Altwachs führt zu Mängeln.
Welches Wachs sorgt für ein besseres Oberflächenfinish??
Mitteltemperaturwachs, insbesondere bei Flüssigkeitseinspritzung, sorgt für eine feinere Oberflächengüte und eine bessere Wiedergabe von Musterdetails.