
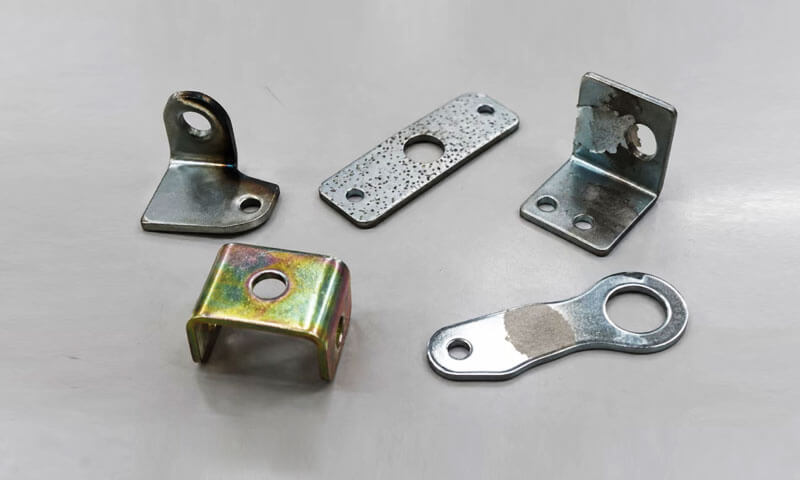
Nach vielen Jahren auf der Galvanisieren Linie, Eines habe ich gelernt: Ein Beschichtungsfehler ist selten ein Einzelparameterproblem.
Beim Abblättern handelt es sich nicht nur um „schlechte Haftung“. Lochfraß ist nicht nur „schmutziges Bad“. Brennen ist nicht nur „zu viel Strom“. Farbabweichungen sind nicht nur „schlechte Passivierung“.
Jeder Fehler ist das sichtbare Ende einer Prozesskette. Wenn Sie den Fehler verfolgen, ohne die Kette zu verfolgen, Sie werden es eine Woche lang reparieren und nächsten Monat wieder sehen.
Aus diesem Grund lautet die wichtigste Frage bei der Fehlerbehebung bei der Beschichtung nicht: „Was ist der Fehler?“?" Aber "Wo ist dabei die Kette gerissen?? ”
In diesem Artikel werden die fünf Fehler behandelt, die mir am häufigsten auffallen: Peeling, Lochfraß, Verbrennung, kahle Stellen, und Farbvariationen.
Für jeden, Ich werde das Aussehen beschreiben, die Grundursachen, die Fehlerbehebungssequenz, und die Korrekturen. Außerdem erkläre ich, warum derselbe Fehler immer wieder auftritt – und wie man ihn stoppen kann.
1. Peeling
Abblättern tritt auf, wenn die abgeschiedene Metallbeschichtung nicht ausreichend mit dem Substrat oder einer darunter liegenden Beschichtungsschicht verbunden werden kann.
Typische Anzeichen sind lokalisierte Blasen, angehobene Kanten, abblätternd, oder großflächiges Ablösen der Beschichtung nach dem Biegen, Auswirkungen, oder Handhabung.
In Produktion, Das Abblättern ist häufig eher ein Vorbehandlungsproblem als ein Problem der Galvanisierungszeit. Wenn Öl, Oxid, Rost, oder andere Verunreinigungen bleiben auf der Oberfläche, Das abgeschiedene Metall kann keine zuverlässige Verbindung eingehen.
Eine Beschichtung kann zunächst akzeptabel aussehen, sich aber später während der Bearbeitung ablösen, Montage, thermische Belastung, oder Dienstleistung.

Häufige Ursachen für das Abblättern der Galvanisierung
| Grundursache | Mechanismus | Typische Zeichen |
| Unvollständig entfettend | Öle und Fette verhindern einen engen Kontakt zwischen dem Untergrund und dem abgeschiedenen Metall | Lokalisiertes Peeling, oft in kontaminierten Gebieten |
| Unzureichend Säure Beizen oder Aktivierung | Oxide, Rost, oder Ablagerungen bleiben auf der Oberfläche | Schlechte Haftung in den betroffenen Bereichen |
| Kreuzkontamination während Spülung | Restchemikalien oder Verunreinigungen werden zwischen Prozesstanks transportiert | Unregelmäßige Haftungsfehler |
| Übermäßig Verzögerung nach Aktivierung | Die aktivierte Oberfläche reoxidiert oder wird vor dem Galvanisieren verunreinigt | Peeling trotz scheinbar akzeptabler Reinigung |
| Oxidiert oder ungeeignet Substrat | Das Grundmaterial hat einen instabilen Oberflächenzustand oder ist mit dem Prozess nicht kompatibel | Wiederholte Haftungsfehler bei bestimmten Materialien oder Chargen |
| Arm Zwischenschicht Haftung | Die Grenzfläche zwischen aufeinanderfolgenden abgeschiedenen Schichten ist schwach | Trennung zwischen Beschichtungsschichten und nicht am Substrat |
So beheben Sie das Problem des Abblätterns
Schritt 1: Überprüfen Sie die Wirksamkeit der Entfettung.
Überprüfen Sie die Konzentration des Reinigers, Temperatur, Behandlungszeit, und Verschmutzungsgrad.
Ein Wasserbruchtest kann helfen, Restöl auf geeigneten Untergründen zu identifizieren, Allerdings ersetzt es keinen validierten Sauberkeitstest.
Schritt 2: Überprüfen Sie den Beiz- und Aktivierungsprozess.
Stellen Sie sicher, dass die ausgewählte Chemie das relevante Oxid oder den Zunder entfernt, ohne das Grundmetall übermäßig anzugreifen.
Auch übermäßiges Beizen kann zu Problemen führen, inklusive Aufrauen, Schmutzbildung, oder wasserstoffbedingte Risiken in anfälligen Materialien.
Schritt 3: Überprüfen Sie die Spülung zwischen den Prozessschritten.
Schlechtes Spülen kann Reiniger verschleppen, Säure, Salze, oder gelöste Metalle in nachfolgende Tanks. Überprüfen Sie die Qualität des Spülwassers, Überlauf, Agitation, und Ausziehkontrolle.
Schritt 4: Reduzieren Sie unnötige Verzögerungen vor dem Plattieren.
Legen Sie eine kontrollierte maximale Übertragungszeit zwischen Aktivierung und Beschichtung fest. Aktivierte Flächen vor Austrocknung schützen, Kontamination, und Oxidation.
Schritt 5: Bestimmen Sie die tatsächliche Fehlerschnittstelle.
Untersuchen Sie die abgezogene Oberfläche und, wo nötig, Verwenden Sie Mikroskopie oder Querschnittsanalyse, um festzustellen, ob eine Trennung an der Grenzfläche zwischen Substrat und Beschichtung oder zwischen Beschichtungsschichten stattgefunden hat.
Anmerkung des Ingenieurs
Ich beginne immer mit dem Entfetten und Spülen. Neun von zehn Malen, Peeling ist ein Reinigungsproblem, kein Beschichtungsproblem. Wenn der Wasserbruchtest vor dem Plattieren fehlschlägt, Stopp – legen Sie das Teil nicht in die Badewanne.
2. Lochfraß
Lochfraß ist durch kleine Löcher gekennzeichnet, kraterartige Vertiefungen in der plattierten Oberfläche.
Die Grübchen können wie Nadellöcher aussehen, und eine hohe Fehlerdichte kann dazu führen, dass die Beschichtung rau oder porös erscheint.
Der wichtige Unterschied besteht darin, dass Lochfraß ein vertiefter Defekt ist, kein erhabenes Teilchen. Erhabene Knötchen oder grobe Ablagerungen können auf eine Partikelverunreinigung hinweisen, dendritisches Wachstum, oder andere Ablagerungsprobleme.
Jedoch, Eingeschlossene Partikel können auch Gruben erzeugen, Daher sollte eine visuelle Inspektion mit einer weiteren Untersuchung kombiniert werden.
Lochfraß kann im Untergrund entstehen, während der Vorbehandlung, oder im Galvanisierbad selbst.
Eine weitere häufige Ursache sind am Werkstück haftende Gasblasen, insbesondere wenn die Teilegeometrie oder die Ausrichtung des Racks es ermöglichen, dass Blasen eingeschlossen bleiben.

Hauptursachen für Lochfraß in der Galvanik
| Ursache | Wie es Gruben erzeugt | Was zu überprüfen ist |
| Vorhanden Substrat Mängel | Porosität wirken, Korrosionsgruben, Kratzer, oder Dellen bleiben nach dem Galvanisieren sichtbar | Eingangskontrolle der Oberflächenqualität und Vorbeschichtung |
| Unzureichend Reinigung | Restöl, Korrosionsprodukte, oder andere Verunreinigungen beeinträchtigen die gleichmäßige Abscheidung | Entfetten, Beizen, Aktivierung, und Spülen |
| Partikel Kontamination | Feststoffpartikel lagern sich in der Beschichtung ein oder stören die lokale Ablagerung | Badfiltration, Filterelemente, Verkehr, und Tanksauberkeit |
An der Oberfläche haftende Gasblasen |
Von Blasen bedeckte Bereiche erhalten eine unzureichende Metallabscheidung | Teileorientierung, Agitation, benetzen, und Gasfreisetzung |
| Unausgeglichen Bad Chemie | Chemie außerhalb des Betriebsfensters kann grobe oder unregelmäßige Ablagerungen begünstigen | Badanalyse und Prozessaufzeichnungen |
| Übermäßig lokal aktuell Dichte | Eine instabile Abscheidung kann zur Rauheit oder damit verbundenen Oberflächenfehlern beitragen | Stromdichte, Geometrie, und Stromverteilung |
Eine praktische Methode zur Diagnose von Lochfraß
Ein erfahrener Finishing-Ingenieur geht nicht sofort davon aus, dass jede Vertiefung aus dem Galvanisierbad stammt.
Der erste Schritt besteht darin, festzustellen, ob der Defekt bereits vor dem Beschichten vorhanden war.
- Überprüfen Sie den Untergrund vor der Verarbeitung. Überprüfen Sie eingehende Teile und Vorbehandlungsproben, um festzustellen, ob die Grübchen bereits vorhanden sind.
- Gegebenenfalls abisolierte Teile untersuchen. Wenn die Beschichtung mit einem validierten Abbeizverfahren sicher entfernt werden kann, Untersuchen Sie den freigelegten Untergrund auf verbleibende Grübchen.
Das Abbeizen selbst kann den Untergrund angreifen oder verändern, Daher muss die Methode für das Material geeignet sein. - Überprüfen Sie das Filtersystem. Filterelemente prüfen, Zirkulationsströmung, Zustand der Pumpe, Tankablagerungen, und potenzielle Quellen einer Partikelkontamination.
- Überprüfen Sie die Fehlerverteilung. Bestimmen Sie, ob Pits zufällig sind, konzentriert sich auf vertiefte Bereiche, mit bestimmten Orientierungen verbunden, oder auf bestimmte Chargen beschränkt.
- Bewerten Sie die Blasenfreisetzung. Überprüfen Sie die Ausrichtung des Racks, Teilentwässerung, Lösungsbewegung, und ob vertiefte Merkmale Luft- oder Wasserstoffblasen einschließen können.
So verhindern Sie Lochfraß
- Verbessern Sie die Materialeingangskontrolle und Oberflächenvorbereitung.
- Halten Sie die Filterung und Zirkulation gemäß den Anforderungen des Badlieferanten aufrecht.
- Entfernen Sie Schlamm und angesammelte Ablagerungen durch kontrollierte Tankwartung.
- Wenn es der Prozess erfordert, verwenden Sie geeignete Netzmittel oder andere zugelassene Badezusätze.
- Optimieren Sie die Ausrichtung und Bewegung des Gestells, um eine dauerhafte Blasenbildung zu verhindern.
- Überwachen Sie die Badchemie und die Betriebsbedingungen innerhalb der angegebenen Kontrollgrenzen.
Für Gussteile, Besonderes Augenmerk sollte auf Gussporosität und oberflächengebundene Hohlräume gelegt werden. Die Galvanisierung folgt der darunter liegenden Oberfläche, anstatt deren Defekte zuverlässig zu beseitigen.
Wenn der Untergrund offene Poren oder tiefe Korrosionsgruben aufweist, Polieren, Bearbeitung, ggf. Imprägnierung, oder eine andere validierte Vorbehandlung kann vor dem Galvanisieren erforderlich sein.
Ingenieurstipp:
Eine Fehlerkarte ist oft wertvoller als eine allgemeine visuelle Beurteilung. Notieren Sie den Standort, Dichte, und Verteilung der Gruben auf repräsentative Teile.
Ein wiederholbares Muster kann dabei helfen, die Porosität des Substrats von eingeschlossenen Blasen oder Badverunreinigungen zu unterscheiden.
3. Verbrennung
Brennen ist ein Beschichtungsfehler, der häufig an Kanten auftritt, scharfe Ecken, Vorsprünge, und andere Bereiche, in denen die lokale Stromdichte übermäßig hoch wird.
Die betroffene Ablagerung kann dunkel aussehen, grau, rauh, pudrig, oder schlecht konsolidiert. In schweren Fällen, Die Beschichtung ist möglicherweise spröde oder lose befestigt.
Der zugrunde liegende Mechanismus ist normalerweise eine übermäßige lokale Stromdichte im Verhältnis zur Fähigkeit des Bades, einwandfreies Metall abzuscheiden.
Obwohl die Gesamtstromeinstellung möglicherweise innerhalb des normalen Betriebsbereichs liegt, Der tatsächliche Strom wird nicht gleichmäßig über die Oberfläche eines Bauteils verteilt.
Scharfe Ecken und hervorstehende Elemente neigen dazu, das elektrische Feld zu konzentrieren.
Wenn diese Bereiche zu viel Strom erhalten, Die lokale Abscheidungsrate kann das praktische Betriebsfenster des Elektrolyten überschreiten, Es entsteht eine raue oder verbrannte Ablagerung.

Häufige Ursachen für Verbrennungen
| Grundursache | Warum es passiert | Typische Korrekturmaßnahme |
| Übermäßig aktuell Dichte | Der Strom überschreitet den stabilen Abscheidungsbereich des Bades | Reduzieren Sie die Stromdichte und überprüfen Sie die effektiv plattierte Fläche |
| Arm Gestell Orientierung | Scharfe Merkmale sind direkt der Anode zugewandt und empfangen konzentrierten Strom | Richten Sie das Teil neu aus oder ändern Sie die Rackpositionierung |
| Unzureichend Anode Distanz | Bestimmte Bereiche erhalten unverhältnismäßig hohen Strom | Passen Sie den Abstand zwischen Anode und Werkstück an, wenn dies praktisch ist |
| Unausgeglichen Anode Anordnung | Die Verteilung des elektrischen Feldes konzentriert sich auf hervorstehende Merkmale | Positionieren Sie die Anodenanordnung neu oder gestalten Sie sie neu |
Unzureichende Abschirmung |
Hochstrombereiche sind nicht vor übermäßigem Strom geschützt | Benutze Schilde, Leitbleche, bzw. Hilfselektroden |
| Bad Chemie draußen Spezifikation | Geringe Metallkonzentration, ungeeignete Additivmengen, oder andere chemische Abweichungen verengen das Betriebsfenster | Analysieren Sie das Bad und bringen Sie es wieder in den angegebenen Betriebsbereich |
| Arm Agitation oder Masse überweisen | Die örtlichen Transportbedingungen sind für den angelegten Strom nicht ausreichend | Optimieren Sie Bewegung und Lösungsbewegung |
So beheben Sie Probleme beim Brennen
1. Überprüfen Sie die Stromdichte und nicht nur den Strom.
Berechnen Sie die Stromdichte anhand der tatsächlichen effektiven plattierten Fläche und der etablierten Berechnungsmethode des Prozesses.
Überprüfen Sie, ob eine komplexe Geometrie eine lokale Stromkonzentration verursacht hat, auch wenn der Gesamtstrom normal erscheint.
2. Überprüfen Sie die Ausrichtung des Racks.
Bestimmen Sie, ob die verbrannten Bereiche direkt der Anode zugewandt sind oder in diese hineinragen. Eine kleine Änderung der Ausrichtung kann die aktuelle Verteilung manchmal erheblich verbessern.
3. Überprüfen Sie die Platzierung und den Abstand der Anoden.
Vergleichen Sie den Abstand zwischen der Anode und verschiedenen Bereichen des Werkstücks. Prüfen Sie, ob die Anodenanordnung in der Nähe von Ecken oder Erhebungen eine Hochstromzone erzeugt.
4. Bewerten Sie Abschirm- und Hilfselektroden.
Schilde, isolierende Leitbleche, Diebe, und Hilfsanoden oder -kathoden können zur Umverteilung des Stroms verwendet werden, je nach Prozess.
Die richtige Lösung hängt davon ab, ob das Ziel darin besteht, übermäßige Ablagerungen zu reduzieren oder die Stromabgabe an vertiefte Bereiche zu verbessern.
5. Überprüfen Sie das Betriebsfenster des Bades.
Bestätigen Sie die Metallkonzentration, pH-Wert, sofern zutreffend, Temperatur, additive Bedingung, Agitation, und andere chemiespezifische Parameter anhand der Spezifikationen des Lieferanten.
Anmerkung des Ingenieurs
Ein Brennen an den Rändern ist vorhersehbar. Wenn du es siehst, Verringern Sie nicht nur den Strom, sondern überprüfen Sie auch das Rack.
Ein Teil, das mit einer scharfen Kante zur Anode hin hängt, brennt auch bei „normalem“ Strom. Manchmal ist die Lösung eine einfache Neuorientierung, kein Badwechsel.
4. Kahle Stellen
Blanke Stellen sind Bereiche, an denen sich die erforderliche Metallbeschichtung nicht gebildet hat, Das Substrat bleibt freigelegt oder von einer sichtbar anderen Oberfläche bedeckt.
Sie können als isolierte, nicht plattierte Flecken erscheinen, unregelmäßige Bereiche mit einer anderen Farbe oder einem anderen Glanz, oder dünn beschichtete Bereiche, die nicht den Spezifikationen entsprechen.
In Produktion, Blanke Stellen erfordern im Allgemeinen eine Untersuchung in zwei Richtungen: ob ausreichend Strom den Bereich erreichte und ob die Oberfläche chemisch bereit war, die Ablagerung aufzunehmen.
Ein Teil hat möglicherweise einen hervorragenden elektrischen Kontakt, lässt sich aber trotzdem nicht plattieren, wenn Öl- oder Oxidreste die Ablagerung verhindern.
Umgekehrt, Eine vollkommen saubere Oberfläche kann unbeschichtet bleiben, wenn die Zahnstangenverbindung instabil ist oder die Geometrie eine ausreichende Stromzufuhr verhindert.

Häufige Ursachen für kahle Stellen
| Ursache | Mechanismus | Inspektionsschwerpunkt |
| Arm Gestell Kontakt | Ein hoher Kontaktwiderstand oder eine instabile Verbindung schränken den Strom ein | Kontaktpunkte, Klemmen, Haken, und Regalsauberkeit |
| Unterbrochen elektrisch Weg | Der Strom fließt nicht zuverlässig durch das Bauteil | Gleichrichterausgang, Kabel, Rack-Verbindungen, und elektrische Kontinuität |
| Rest Öl oder Fett | Verunreinigungen verhindern eine ordnungsgemäße Benetzung und Ablagerung | Entfettung und Überprüfung der Oberflächenreinheit |
| Oxide oder Korrosion Produkte | Das Substrat ist nicht ausreichend aktiviert | Beizen, Aktivierung, und Oberflächenzustand vor der Beschichtung |
Lokale Kontamination |
Befallene Bereiche stoßen die Lösung ab oder hemmen die Ablagerung | Handhabungspraktiken, Handschuhe, Transferausrüstung, und Spülqualität |
| Tief Nutzung oder abgeschirmt Geometrie | Die lokale Stromdichte ist zu gering, um die erforderliche Dicke abzuscheiden | Teilegeometrie, Rack-Design, und aktuelle Verteilung |
| Unzureichend Vorbehandlung Abdeckung | Bestimmte Oberflächen werden unzureichend gereinigt oder aktiviert | Sprühabdeckung, Eintauchen, Agitation, und Entwässerung |
Beheben Sie kahle Stellen Schritt für Schritt
Schritt 1: Überprüfen Sie die Rackkontakte.
Suchen Sie nach losen Verbindungen, oxidierte Kontaktflächen, abgenutzte Klemmen, und Kontaktstellen mit unzureichendem Druck.
Stellen Sie sicher, dass die Kontaktfläche während des gesamten Beschichtungszyklus ausreichend bleibt.
Schritt 2: Überprüfen Sie den Stromdurchgang.
Kabel prüfen, Sammelschienen, Gleichrichteranschlüsse, und Rackkomponenten. Überprüfen Sie die Strom- und Spannungsaufzeichnungen auf Unterbrechungen oder ungewöhnliche Schwankungen.
Schritt 3: Untersuchen Sie den freigelegten Untergrund.
Stellen Sie fest, ob die Oberfläche ölig ist, oxidiert, korrodiert, oder anderweitig verunreinigt. Vergleichen Sie den betroffenen Bereich mit einer ordnungsgemäß plattierten Region.
Schritt 4: Untersuchen Sie die lokale Geometrie.
Tiefe Löcher, schmale Rillen, vertiefte Flächen, und abgeschirmte Bereiche können eine niedrige Stromdichte aufweisen. Beurteilen Sie, ob die Positionierung des Racks oder die Platzierung der Elektroden die Ablagerung begrenzt.
Schritt 5: Überprüfen Sie die Vorbehandlungssequenz.
Stellen Sie sicher, dass die relevanten Bereiche ordnungsgemäß entfettet sind, gespült, aktiviert, und ohne unzumutbare Verzögerungen in den Galvaniktank überführt werden.
Ingenieurstipp:
Blanke Stellen, die zufällig über ein ganzes Rack hinweg auftreten, deuten auf ein anderes Problem hin als blanke Stellen, die immer innerhalb derselben Aussparung auftreten.
Zufällige Mängel rechtfertigen häufig eine Überprüfung der Kontaktstabilität und Verschmutzung; Wiederholbare geometrische Fehler erfordern eine genauere Untersuchung der aktuellen Verteilung und des Lösungszugangs.
5. Farbvariationen
Farbabweichungen treten auf, wenn beschichtete Komponenten inkonsistente Farbtöne aufweisen, Helligkeit, Glanz, oder Gesamterscheinung.
Typische Beispiele sind Teile aus derselben Charge, die dunkler oder heller erscheinen, Verschiedene Bereiche einer Komponente zeigen unterschiedliche Farben, oder aufeinanderfolgende Produktionschargen mit deutlich unterschiedlichen Farbtönen.
Bei dekorativen Beschichtungen ist die Farbvariation besonders wichtig, sichtbare Hardware, Konsumgüter, und Komponenten mit strengen Anforderungen an das Erscheinungsbild.
Jedoch, Nicht jeder Farbunterschied weist auf einen Beschichtungsfehler hin. Die Bedeutung hängt vom Beschichtungssystem ab, das gewünschte Finish, und ob die Beschichtung ihren funktionalen Spezifikationen entspricht.
Zum Beispiel, Verzinkte Teile mit einer Passivierungs- oder Konversionsschicht können Farbunterschiede aufweisen, die durch Schwankungen im Nachbehandlungsprozess verursacht werden.
Nickel- oder Chromsysteme können aufgrund der Untergrundvorbereitung unterschiedliche Glanzgrade aufweisen, Ablagerungsdicke, oder Oberflächenrauheit.
Der richtige diagnostische Ansatz besteht darin, die gesamte Endbearbeitungssequenz zu bewerten, anstatt die Badchemie sofort zu ändern.

Hauptursachen für Farbabweichungen beim Galvanisieren
| Faktor | Wie es das Aussehen beeinflusst | Was zu überprüfen ist |
| Ungleichmäßig Beschichtung Dicke | Unterschiedliche Auftragsdicken können die Helligkeit verändern, Abdeckung, oder optisches Erscheinungsbild | Dickenmessungen an mehreren Standorten |
| Anders Gestell Positionen | Teile erhalten aufgrund des Anodenabstands und der Geometrie unterschiedliche Stromverteilungen | Rack-Layout und positionsspezifische Trends |
| Inkonsistent Passivierung Bedingungen | Zeit, Temperatur, Konzentration, oder der Badzustand verändert die endgültige Konversionsbeschichtung | Passivierungsaufzeichnungen und Badanalyse |
| Unzureichend Spülung | Rückstände von Chemikalien oder Verunreinigungen verändern die Oberfläche oder beeinträchtigen die nachfolgende Behandlung | Spülwasserqualität, fließen, und Verschleppung |
Ungleichmäßige Trocknung |
Restwasser, Entwässerungsmuster, oder unsachgemäßes Trocknen kann Flecken hinterlassen oder das Aussehen verändern | Trocknungstemperatur, Zeit, Luftstrom, und Teileausrichtung |
| Galvanisierungsbad Variation | Änderungen der Metallkonzentration, pH, Zusatzstoffe, Kontamination, oder die Betriebsbedingungen verändern die Lagerstätteneigenschaften | Badanalyse, Nachschubaufzeichnungen, und Wartungshistorie |
| Substrat Variation | Unterschiede in der Legierung, Oberflächenrauheit, Polieren, oder Gusszustand beeinflussen das endgültige Erscheinungsbild | Eingangsmaterial und Vorbehandlungskonsistenz |
| Anzeigen Und Messung Bedingungen | Beleuchtung, Betrachtungswinkel, und das Oberflächenreflexionsvermögen beeinflussen die wahrgenommene Farbe | Inspektionsbeleuchtung und Messverfahren |
So untersuchen Sie Farbunterschiede
1. Schichtdicke messen.
Vergleichen Sie die Dicke an repräsentativen Stellen derselben Komponente und über verschiedene Rackpositionen hinweg.
Verwenden Sie eine geeignete Methode für die Beschichtungs-/Substratkombination, wie etwa Röntgenfluoreszenz (RFA) oder eine andere validierte Dickenmesstechnik.
2. Überprüfen Sie die Position und Ausrichtung des Racks.
Bestimmen Sie, ob dunkler, leichter, glänzender, oder stumpfere Teile entsprechen bestimmten Positionen im Rack.
Eine konsistente positionsbezogene Variation kann auf Unterschiede in der aktuellen Verteilung oder dem Lösungsfluss hinweisen.
3. Überprüfen Sie die Bedingungen der Passivierungs- oder Konversionsbeschichtung.
Für Systeme, die Passivierung verwenden, Umwandlungsbeschichtungen, oder andere Nachbehandlungen, Überprüfen Sie die Behandlungszeit, Temperatur, Chemie, Spülung, und Trocknungsbedingungen.
4. Bewerten Sie die Qualität und Trocknung des Spülwassers.
Suchen Sie nach Wasserflecken, chemische Rückstände, unvollständige Entwässerung, und inkonsistente Trocknung. Tiefe Hohlräume und horizontale Flächen können Flüssigkeit länger zurückhalten als exponierte Bereiche.
5. Analysieren Sie das Galvanisierungsbad.
Überprüfen Sie die Metallkonzentration, pH-Wert, sofern zutreffend, Zusatzstoffe, Kontamination, Temperatur, und Nachschubaufzeichnungen. Bestätigen Sie, dass der Prozess innerhalb der vom Lieferanten angegebenen Grenzen bleibt.
6. Standardisieren Sie die Prüfung des Erscheinungsbilds.
Vergleichen Sie Teile bei gleichmäßiger Beleuchtung, Betrachtungswinkel, und Prüfbedingungen. Wo Farbkonsistenz entscheidend ist, Verwenden Sie zugelassene Referenzmuster und eine objektive Farbmessung.
Verwendung von L*a*b* und ΔE zur Farbsteuerung
Für optisch entscheidende Bauteile, Eine visuelle Inspektion allein liefert möglicherweise keine ausreichend wiederholbaren Ergebnisse.
Ein Kolorimeter oder Spektrofotometer kann Farben mithilfe des CIE L*a*b*-Farbraums quantifizieren:
- L* steht für Leichtigkeit, von Schwarz nach Weiß.
- a* stellt die Grün-zu-Rot-Achse dar.
- b* stellt die Blau-Gelb-Achse dar.
- ΔE stellt den berechneten Farbunterschied zwischen einer Probe und ihrer Referenz unter einer bestimmten Messmethode dar.
Die genaue ΔE-Akzeptanzgrenze sollte mit dem Kunden vereinbart und für das jeweilige Beschichtungssystem validiert werden, Substrat, Glanzgrad, und Messbedingungen.
Es gibt keinen einzigen ΔE-Grenzwert, der für jedes galvanisierte Produkt geeignet ist.
Für eine stabile Produktion, Legen Sie ein Standard-Mastermuster als Zielerscheinungsbild fest und verwenden Sie Grenzmuster, um den akzeptablen visuellen Bereich zu definieren.
Notieren Sie bei Bedarf Messergebnisse, insbesondere beim Vergleich verschiedener Chargen oder bei der Untersuchung wiederkehrender Reklamationen.
Ingenieurstipp:Wenn der Farbunterschied der Rackposition folgt, Untersuchen Sie die Beschichtungs- und Nachbehandlungsverteilung.
Wenn es der Materialcharge folgt, Überprüfen Sie den Untergrund und die Vorbehandlung. Wenn es hauptsächlich nach Passivierung oder Trocknung auftritt, Konzentrieren Sie sich auf diese Phasen, bevor Sie das primäre Galvanisierungsbad modifizieren.
6. So diagnostizieren Sie wiederkehrende Galvanisierungsfehler
Ein Mangel, der nach der Nacharbeit verschwindet, Strippen, Neuplattieren, oder eine Tankanpassung – die jedoch einige Tage später wieder auftritt – weist normalerweise darauf hin, dass der zugrunde liegende Prozesszustand nicht identifiziert oder kontrolliert wurde.
Erfahrene Finishing-Ingenieure suchen nach Mustern. Der Standort, Timing, Materialcharge, und der Zusammenhang mit dem Zustand des Bades liefern oft aussagekräftigere Hinweise als das Erscheinungsbild des Defekts allein.
Verwenden Sie die Fehlerverteilung, um die Grundursache zu identifizieren
| Beobachtetes Muster | Wahrscheinlicher Untersuchungsbereich | Empfohlene Aktion |
| Mängel konzentriert bei behoben Standorte An Die Teil | Anodenanordnung, Rack-Design, Abschirmung, lokale Stromdichte, oder geometrische Aussparungen | Vergleichen Sie die Fehlerstellen verschiedener Teile und überprüfen Sie die Elektroden- und Rack-Layouts |
| Mängel beschränkt Zu A besondere Material Charge | Substratqualität, Legierungsvariante, Gussfehler, oder eingehenden Oberflächenzustand | Vergleichen Sie Materialzertifikate, Eingangskontrollen, und Vorbehandlungsergebnisse |
| Mängel konzentriert In eins Schicht | Betreiberpraktiken, Nachschub, Behandlungszeit, Temperaturregelung, oder Geräteeinstellungen | Überprüfen Sie Schichtaufzeichnungen, Prozessprotokolle, und Bedienerverfahren |
Mit der Änderung des Badzustandes nehmen die Mängel zu |
Badezusammensetzung, Kontamination, Filtration, oder Wartungsintervalle | Analysieren Sie das Bad und vergleichen Sie die Ergebnisse mit historischen Kontrolldaten |
| Mängel geschehen zufällig über anders Gestell Positionen | Intermittierender Kontakt, Partikelkontamination, inkonsistente Handhabung, oder instabile Prozessbedingungen | Elektrische Anschlüsse prüfen, Filtration, und Handhabungskontrollen |
| Mängel erscheinen nach Nachbehandlung | Passivierung, Spülung, Trocknen, oder Handhabung | Überprüfen Sie die Nachbehandlungsparameter und Übertragungspraktiken |
Eine strukturierte Ursachenforschung
Wenn ein Defekt auftritt, Verwenden Sie ein wiederholbares Verfahren, anstatt mehrere Anpassungen gleichzeitig vorzunehmen.
- Das betroffene Produkt eindämmen. Identifizieren Sie die potenziell betroffene Charge und verhindern Sie die Freigabe fehlerhafter Teile.
- Dokumentieren Sie den Mangel. Fotografieren Sie repräsentative Teile und notieren Sie die Art des Fehlers, Standort, Schwere, Materialcharge, Rackposition, und Produktionszeit.
- Überprüfen Sie den Prozessverlauf. Betriebsparameter prüfen, Badanalysen, Nachschub, Wartung, und aktuelle Prozessänderungen.
- Vergleichen Sie konforme und nicht konforme Proben. Achten Sie auf Unterschiede im Untergrundzustand, Vorbehandlung, elektrischer Kontakt, Schichtdicke, und Nachbehandlung.
- Testen Sie jeweils eine vermutete Ursache zu einem Zeitpunkt, an dem dies möglich ist. Durch kontrollierte Versuche lässt sich leichter feststellen, ob eine Korrekturmaßnahme das Problem tatsächlich löst.
- Überprüfen Sie das Ergebnis. Bestätigen Sie, dass der Defekt reduziert oder beseitigt ist und dass andere Anforderungen – wie z. B. die Dicke – erfüllt sind, Haftung, Korrosionsbeständigkeit, und Aussehen – akzeptabel bleiben.
- Prozesskontrollen aktualisieren. Arbeitsanweisungen überarbeiten, Inspektionspunkte, Wartungspläne, oder Prozessgrenzen, damit das Problem nicht erneut auftritt.
Dieser Ansatz ist zuverlässiger als gleichzeitige Änderungen am Strom, Temperatur, Chemie, und Beschichtungszeit.
Wenn mehrere Variablen gemeinsam geändert werden, Es wird schwierig festzustellen, welche Anpassung den Fehler behoben hat – oder ob die scheinbare Verbesserung vorübergehender Natur war.
7. Vermeidung von Galvanisierungsfehlern durch Prozesskontrolle
Obwohl jeder Defekt seinen eigenen Mechanismus hat, Die meisten wiederkehrenden Probleme beim Galvanisieren lassen sich auf Abweichungen in einer begrenzten Anzahl von Prozessbereichen zurückführen.
Daher muss ein robustes Präventionssystem die gesamte Endbearbeitungssequenz kontrollieren, von der Wareneingangskontrolle bis zur Endverpackung.
Kontrollieren Sie den Prozess in jeder Phase
| Prozessstufe | Wichtige Kontrollpunkte | Fehler, die verhindert werden können |
| Eingehend Material Inspektion | Oberflächenporosität, Korrosion, Kratzer, Dellen, Legierungskonsistenz | Lochfraß, ungleichmäßiges Aussehen |
| Entfetten | Sauberere Konzentration, Temperatur, Zeit, Kontamination | Peeling, kahle Stellen, Lochfraß |
| Beizen Und Aktivierung | Chemie, Zeit, Temperatur, Oxidentfernung, Untergrundverträglichkeit | Peeling, kahle Stellen |
| Spülung | Wasserqualität, fließen, Überlauf, Verschleppung, Drainage | Peeling, Farbvariation, Färbung |
| Gestell Laden | Kontaktqualität, Abstand, Orientierung, Ladekonsistenz | Kahle Stellen, Verbrennung, Farbvariation |
| Überzug | Stromdichte, Temperatur, Badechemie, Agitation, Anodenanordnung | Verbrennung, Lochfraß, ungleichmäßige Dicke, Farbvariation |
| Filtration Und Wartung | Filterzustand, Verkehr, Schlammentfernung, Kontaminationsüberwachung | Lochfraß, grobe Ablagerungen |
| Passivierung oder Nachbehandlung | Konzentration, Zeit, Temperatur, spülen, und Trocknungsbedingungen | Farbvariation, Färbung |
| Finale Inspektion | Dicke, Haftung, Aussehen, Korrosionsleistung, wo erforderlich | Erkennung fehlerhafter Produkte |
Legen Sie Kontrollgrenzen und Rückverfolgbarkeit fest
Die Prozesssteuerung sollte auf den Anforderungen des spezifischen Beschichtungssystems und nicht auf generischen Einstellungen basieren.
Stromdichte, Badetemperatur, chemische Konzentration, pH, Behandlungszeit, und Additivniveaus verfügen alle über chemieabhängige Betriebsfenster.
Für Produktionskonsistenz, Aufzeichnungen darüber führen:
- Badanalyse und -auffüllung.
- Aktuell, Stromspannung, Temperatur, und Behandlungszeit.
- Rackkonfiguration und Ladeposition.
- Vorbehandlungs- und Spülbedingungen.
- Filteränderungen, Tankwartung, und Korrekturmaßnahmen.
- Beschichtungsdicke, Haftung, Aussehen, und andere spezifizierte Abnahmeergebnisse.
Wenn Mängel auftreten, Mithilfe dieser Aufzeichnungen kann das Team fehlerhafte Teile mit der zuvor genehmigten Produktion vergleichen und sinnvolle Prozessänderungen identifizieren.
Nacharbeiten dürfen die Ursache nicht verdecken
Durch das Abisolieren und Neuplattieren können einige fehlerhafte Komponenten wiederhergestellt werden, Nacharbeiten müssen jedoch für das Substrat und das Beschichtungssystem validiert werden.
Wiederholtes Abbeizen kann das Grundmaterial angreifen, Dimensionen ändern, die Oberfläche beschädigen, oder zusätzliche Risiken schaffen.
Bestimmte hochfeste Stähle und andere anfällige Materialien erfordern aufgrund der Wasserstoffversprödung möglicherweise ebenfalls besondere Berücksichtigung.
Vor der Nacharbeit, Stellen Sie fest, ob das ursprüngliche Substrat den vorgeschlagenen Prozess verträgt und ob das endgültige Teil noch die erforderliche Beschichtungsdicke erreichen kann, Haftung, Korrosionsbeständigkeit, und Maßangaben.
Wenn derselbe Defekt immer wieder auftritt, Korrekturmaßnahmen sollten auf den ursprünglichen Prozess abzielen und nicht auf wiederholten Nacharbeiten beruhen.
8. Abschluss
Peeling, Lochfraß, Verbrennung, kahle Stellen, und Farbabweichungen gehören zu den häufigsten Galvanisierungsfehlern, aber sie teilen keine einheitliche Lösung.
Die effektivste Methode zur Fehlerbehebung ist die Kombination einer Sichtprüfung, Fehlerortanalyse, Prozessaufzeichnungen, und gezielte Tests.
Die Feststellung, wann und wo ein Defekt auftritt, hilft dabei, Substratprobleme von Vorbehandlungsfehlern zu unterscheiden, Probleme bei der Stromverteilung, Badinstabilität, und Variation nach der Behandlung.
Für Hersteller, Eine gleichbleibende Galvanikqualität hängt nicht nur davon ab, die erforderliche Schichtdicke zu erreichen.
Zuverlässige Ergebnisse erfordern eine kontrollierte Vorbehandlung, stabile Badchemie, geeignetes Gestell- und Anodendesign, effektive Filterung, konsequente Nachbehandlung, und dokumentierte Prüfkriterien.
Durch die Identifizierung der wahren Grundursache und die Überprüfung von Korrekturmaßnahmen, Hersteller können Nacharbeiten reduzieren, Verbesserung der Produktionsausbeute, und liefern eine gleichmäßigere Oberflächenqualität.
FAQs
Was ist die häufigste Ursache für Abblättern beim Galvanisieren??
Schlechte Haftung durch unvollständige Entfettung, unzureichendes Beizen, Spülverschmutzung, oder übermäßige Verzögerung vor dem Plattieren. Reinigen und Spülen sind die ersten Kontrollen.
Wie erkenne ich Lochfraß an einem Knötchen oder Partikel??
Lochfraß ist eine Vertiefung oder ein Krater. Ein Knoten oder Partikel entsteht. Untersuchen Sie es mit Unterlicht oder einem Mikroskop; Entfernen Sie die Beschichtung und prüfen Sie, ob der Defekt im Untergrund vorhanden ist.
Warum kommt es immer an Kanten und Ecken zu Verbrennungen??
Denn an Kanten und scharfen Ecken ist die Stromdichte am höchsten. Die Lösung besteht darin, die lokale Stromdichte durch Anpassen des Stroms zu reduzieren, Rackausrichtung, Anodenabstand, oder Abschirmung.
Was verursacht blanke Stellen beim Galvanisieren??
Blanke Stellen entstehen durch schlechten Zahnstangenkontakt, unterbrochener Strompfad, Oberflächenverschmutzung, oder geringe Stromdichte in vertieften Bereichen. Überprüfen Sie zunächst den elektrischen Kontakt, dann Oberflächenzustand.
Warum tritt derselbe Fehler nach einer Nacharbeit erneut auf??
Weil die Grundursache nicht identifiziert wurde. Verfolgen Sie, ob der Defekt ortsfest ist, materialchargenbezogen, schichtbezogen, oder badenbezogen. Das Muster weist auf die Ursache hin.
Kann ich das Abblättern beheben, indem ich die Stromstärke erhöhe??
NEIN. Abblättern ist ein Haftungsproblem. Zunehmender Strom kann die Beschichtung verbrennen oder den Defekt verschlimmern. Reinigung reparieren, Beizen, Spülung, und Transferzeit zuerst.

