
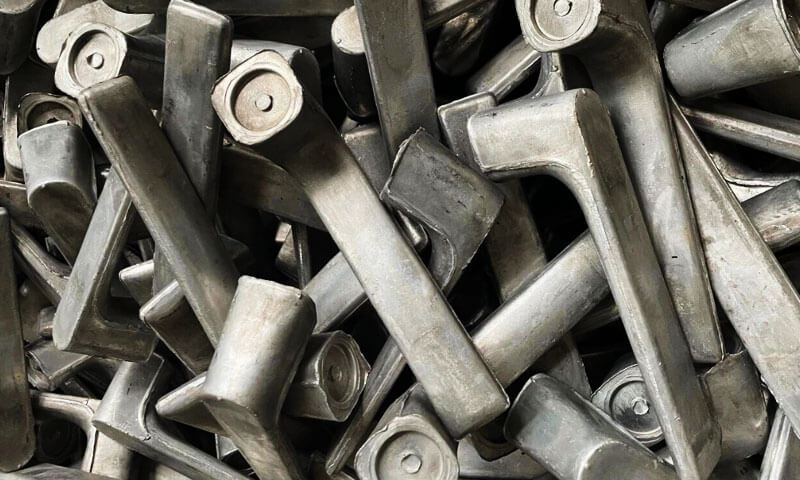
Wenn Sie sich schon einmal mit dem Schmieden von Aluminium beschäftigt haben, Du kennst den Namen 6061. Es ist nicht die härteste Legierung; es ist nicht das stärkste, und es ist nicht das korrosionsbeständigste.
Aber Jahr für Jahr, Es bleibt die Legierung, die in Fahrradrahmen leise ihre Arbeit verrichtet, Robotergelenke, medizinische Ausrüstung, EV-Halterungen, Gehäuse für Elektrowerkzeuge, und unzählige weitere tragende Teile.
In meinen Jahren in der Schmiede, Ich habe gesehen, dass Ingenieure zu viel spezifizierten 7075 als 6061-T6 völlig ausreichend gewesen wäre.
Ich habe gesehen, wie Einkaufsteams den niedrigsten Preis jagten und am Ende recyceltes Material erhielten 6061 das ließe sich nicht richtig eloxieren. Ich habe auch wunderschön geschmiedete 6061-T6-Teile gesehen, die im Einsatz jahrzehntelang halten.
Dieser Artikel ist ausführlich, Praktischer Blick auf das Schmieden einer 6061-T6-Aluminiumlegierung – was es ist, wie es sich verhält, wie man es fälscht, wie man es wärmebehandelt, und wo es Sinn macht.
Wenn Sie nach zuverlässigen Informationen zu den Schmiedeeigenschaften von 6061-T6 suchen, Schmiedetemperatur, T6 Wärmebehandlung, oder 6061 vs 6063, Dieser Leitfaden wurde für Sie geschrieben.
1. Was ist 6061 Aluminiumlegierung?
6061 gehört zum 6000 Reihe von Aluminiumlegierungen, die Magnesium und Silizium als primäre Legierungselemente verwenden.
Es handelt sich um eine wärmebehandelbare Legierung, deren mechanische Eigenschaften durch kontrollierte Lösungsglühen und künstliche Alterung verbessert werden können.
Sein Hauptverfestigungsmechanismus besteht in der Ausfällung feiner Verfestigungsphasen auf Mg-Si-Basis, wird in der technischen Praxis häufig durch das Mg₂Si-System beschrieben.
Kupfer und andere kleinere Legierungselemente beeinflussen auch das Ausscheidungsverhalten und die Gesamteigenschaften.
Typische chemische Zusammensetzung von 6061 Aluminium
| Element | Typischer Spezifikationsbereich (Gew.%) |
| Aluminium (Al) | Gleichgewicht |
| Magnesium (Mg) | 0.80–1,20 |
| Silizium (Und) | 0.40–0,80 |
| Kupfer (Cu) | 0.15–0,40 |
| Chrom (Cr) | 0.04–0.35 |
| Eisen (Fe) | 0.70 max. |
| Mangan (Mn) | 0.15 max. |
| Zink (Zn) | 0.25 max. |
| Titan (Von) | 0.15 max. |
Die Zusammensetzungsbereiche sind repräsentativ für den Standard 6061 Legierungsspezifikation. Die geltenden Materialnormen und Einkaufsspezifikationen legen die Akzeptanzgrenzen für eine bestimmte Produktionscharge fest.
2. Verständnis der mechanischen Eigenschaften von 6061-T6
Die T6-Bezeichnung weist darauf hin, dass das Material einer Lösungsglühbehandlung und anschließender künstlicher Alterung unterzogen wurde, um seine spezifizierten Eigenschaften zu entwickeln.
Es handelt sich nicht einfach um eine Beschreibung der Legierungszusammensetzung; es stellt einen besonderen metallurgischen Zustand dar.
Die folgende Tabelle enthält repräsentative Raumtemperatureigenschaften für gängige 6061-T6-Knetprodukte.
Die tatsächlichen Werte für Schmiedeteile hängen von der jeweiligen Spezifikation ab, Abschnittsstärke, Produktgeometrie, und Prüfrichtung.
Typische mechanische und physikalische Eigenschaften
| Eigentum | Repräsentativer Wert |
| Ultimative Zugfestigkeit | Ungefähr 290–310 MPa |
| Streckgrenze | Ungefähr 240–276 MPa |
| Verlängerung | Ungefähr 8–17 %, je nach Produktform |
| Elastizitätsmodul | Etwa 68.9 GPa |
| Dichte | Etwa 2.70 g/cm³ |
| Brinellhärte | Etwa 95 HB |
| Wärmeausdehnungskoeffizient | Ungefähr 23–24 × 10⁻⁶/K nahe Raumtemperatur |
| Schmelzbereich | Ungefähr 580–650 °C |
Diese Werte sind Richtwerte, keine universellen Designzulässigkeiten. Qualifizierte Schmiedeeigenschaften sollten der geltenden Materialspezifikation entnommen und am tatsächlichen Bauteil überprüft werden.
Festigkeit und strukturelle Zuverlässigkeit
Für die meisten allgemeinen Industriekomponenten, 6061-T6 bietet eine nützliche Kombination aus Zugfestigkeit und Streckgrenze ohne die Materialkosten und Verarbeitungsanforderungen, die mit höherfesten Aluminiumlegierungen verbunden sind.
Es eignet sich für Bauteile mit mittlerer bis hoher mechanischer Belastung, vorausgesetzt, die Konstruktion berücksichtigt die Abschnittsdicke, Spannungskonzentrationen, Ermüdungsanforderungen, und die tatsächlichen Eigenschaften des fertigen Schmiedestücks.
Ein Punkt, an den man sich aus der Werkstatt erinnern sollte: Ein Nennwert der Zugfestigkeit sagt nicht alles über ein geschmiedetes Bauteil aus.
Getreidefluss, lokale Geometrie, Mängel, Wärmebehandlung, und bearbeitungsbedingte Belastungen beeinflussen auch die Serviceleistung.
Korrosionsbeständigkeit
6061 Bietet im Allgemeinen eine gute Beständigkeit gegen atmosphärische Korrosion und viele Süßwasserumgebungen.
Es wird häufig für Maschinen im Freien ausgewählt, Transportausrüstung, und Komponenten, die normalen Industriebedingungen ausgesetzt sind.
Für Marine, Küste, oder chemisch aggressive Umgebungen, Möglicherweise ist zusätzlicher Schutz erforderlich.
Eloxieren, geeignete Konversionsbeschichtungen, oder Lacksysteme können die Oberflächenbeständigkeit verbessern, Abhängig von der Anwendung.
Auch der Kontakt zwischen Aluminium und unähnlichen Metallen sollte berücksichtigt werden. Unter ungünstigen Feuchtigkeits- und elektrischen Kontaktbedingungen, Galvanische Korrosion kann die Aluminiumoberfläche beschädigen.
Bearbeitbarkeit
6061-T6 eignet sich gut zum CNC-Fräsen, drehen, Bohren, langweilig, und klopfen.
Seine Kombination aus Festigkeit und Bearbeitbarkeit macht es attraktiv für Teile, die präzise Bohrungen erfordern, Montageflächen, Threads, und komplexe Taschen.
Trotzdem, Ein geschmiedeter Rohling ist nicht automatisch einfach zu bearbeiten. Reststress, lokale Härtevariation, unzureichende Bearbeitungszugabe, und eine schlechte Werkstückspannung können zu Maßproblemen führen.
Schweißbarkeit
6061 können mit gängigen Aluminium-Schweißverfahren verschweißt werden, Aber das Schweißen einer T6-Komponente verändert den lokalen metallurgischen Zustand.
Die Wärmeeinflusszone verliert im Allgemeinen einen Teil ihrer Ausscheidungshärtungsfestigkeit, sofern nicht eine geeignete Nachbehandlung die erforderlichen Eigenschaften wiederherstellt.
Für hochbelastete Bauteile, Das Verbindungsdesign und die verringerte lokale Festigkeit müssen bei der Konstruktion berücksichtigt werden.
Wo möglich, Ein geschmiedetes Bauteil, das auf die Minimierung von Schweißverbindungen ausgelegt ist, kann die Qualitätskontrolle und Lastübertragung vereinfachen.
Oberflächenveredelung
6061 Reagiert im Allgemeinen gut auf Eloxieren und andere gängige Aluminiumveredelungsverfahren.
Eloxieren kann die Korrosionsbeständigkeit und die Oberflächenverschleißleistung verbessern, obwohl das Ergebnis von der Legierung abhängt, Vorbehandlung, Eloxierungsmethode, und Schichtdicke.
Für sichtbare Bauteile, wie Fahrradteile, Gerätegehäuse, und Konsumproduktstrukturen, Besonders wichtig für die Erzielung eines einheitlichen Erscheinungsbildes sind die Oberflächenvorbereitung und die Materialkonsistenz.
3. Was bedeutet der T6-Temper??
Die T6-Vergütung wird durch eine kontrollierte Wärmebehandlungssequenz erreicht.
Für geschmiedet 6061 Komponenten, Dieser Prozess muss auf die Legierung abgestimmt sein, Schmiedegeometrie, Abschnittsstärke, und anwendbare Spezifikation.
Es ist auch wichtig, die Schmiedetemperatur von der Lösungsglühtemperatur zu unterscheiden.
Sie dienen unterschiedlichen metallurgischen Zwecken und dürfen nicht als austauschbar behandelt werden.
Lösungsglühen
Beim Lösungsglühen, Das Schmiedestück wird auf eine bestimmte Temperatur erhitzt, sodass lösliche Legierungselemente in die Aluminiummatrix gelangen.
Für 6061, Als Lösungstemperatur wird üblicherweise eine Temperatur von etwa 530–550 °C angegeben, Der genaue genehmigte Zyklus hängt jedoch von der Materialspezifikation und den Komponentenanforderungen ab.
Ziel ist es, vor dem Abschrecken eine geeignete feste Lösung zu schaffen.
Die Gleichmäßigkeit der Temperatur ist entscheidend. Eine Unterhitzung kann zu einer unzureichenden Reaktion der Lösungsbehandlung führen, während eine zu hohe Temperatur zu örtlich beginnendem Schmelzen oder anderen metallurgischen Schäden führen kann.
Für dicke oder komplexe Schmiedeteile, Die Haltedauer muss anhand der Abschnittsdicke ermittelt werden, Ofengleichmäßigkeit, und das qualifizierte Wärmebehandlungsverfahren.
Abschrecken
Nach Lösungsbehandlung, Das Bauteil wird schnell abgekühlt, typischerweise durch Abschrecken mit Wasser, wenn dies für den zugelassenen Prozess erforderlich ist.
Durch das Abschrecken bleibt die übersättigte feste Lösung erhalten, die für die anschließende künstliche Alterung benötigt wird.
Jedoch, Eine schnelle Abkühlung kann auch zu Wärmegradienten und Eigenspannungen führen.
Dünne Abschnitte, dicke Naben, Rippen, und komplexe Übergänge können unterschiedlich schnell abkühlen, das Risiko einer Verzerrung erhöht.
Aus diesem Grund, Ein erfahrener Wärmebehandlungsingenieur berücksichtigt nicht nur das Abschreckmedium, sondern auch die Bauteilgeometrie, Transferzeit, Vorrichtungsanordnung, und gleichmäßige Kühlung.
Künstliches Altern
Anschließendes Abschrecken, Das Material wird künstlich gealtert, um die erforderliche Festigkeit zu entwickeln.
Eine typische Referenz für 6061 Schmiedestücke altern etwa acht Stunden lang bei etwa 160–180 °C, Die genehmigten Zyklen variieren jedoch je nach Produktform und -spezifikation.
Die tatsächliche Behandlung muss anhand der geltenden Anforderungen bestätigt werden und darf nicht wahllos aus einer allgemeinen Referenz übernommen werden.
Während des Alterns, Innerhalb der Aluminiummatrix bilden sich feine verfestigende Ausscheidungen. Ihre Größe, Verteilung, und Kohärenz beeinflussen die Bewegung von Versetzungen und damit die Festigkeit der Legierung.
Eine Unteralterung kann dazu führen, dass das Material nicht mehr die vorgesehene Festigkeit aufweist. Eine zu hohe Alterungstemperatur oder -zeit kann zu einer Überalterung und einem Festigkeitsverlust führen.
Der Zweck der T6-Behandlung besteht nicht nur darin, das Aluminium härter zu machen. Es geht darum, ein kontrolliertes Kräftegleichgewicht zu erreichen, Duktilität, und metallurgische Stabilität.
4. Warum 6061 Eignet sich gut zum Schmieden
6061 wird häufig verwendet für Aluminium-Schmiedeteile Denn aufgrund seiner Warmumformbarkeit und Wärmebehandelbarkeit eignet es sich für viele industrielle Bauteilgeometrien.
Schmieden ist besonders vorteilhaft, wenn das Teil eine integrierte Geometrie erfordert, gute strukturelle Integrität, und zuverlässige mechanische Leistung.

Ein praktischer Schmiedetemperaturbereich
Für 6061 Aluminium, Die Metalltemperatur wird während des Schmiedens im Allgemeinen in einem ungefähren Arbeitsbereich von 430–480 °C kontrolliert, abhängig vom Legierungszustand, Billetgröße, Sterbendesign, und qualifizierter Prozess.
Das obere Ende dieses Bereichs sollte nicht als Ziel für jede Komponente betrachtet werden. Technische Referenzen geben an, dass etwa 480 °C das obere Ende des empfohlenen Schmiedebereichs sind.
Aus der Sicht eines Produktionsingenieurs, Der wichtige Punkt ist, dass die Temperatur des Knüppels und die tatsächliche Temperatur des Metalls während der Verformung nicht unbedingt identisch sind.
Ein Barren kann abkühlen, während er aus dem Ofen transportiert wird, beim Vorformen, oder beim Kontakt mit der Matrize.
Übermäßige Abkühlung erhöht den Verformungswiderstand und kann zu einer unvollständigen Füllung führen, hohe Pressbelastungen, oder knacken.
Umgekehrt, Eine übermäßige Erwärmung kann das Material schädigen und die Prozesssicherheit beeinträchtigen.
Die Temperatur sollte daher im Rahmen des gesamten Schmiedevorgangs gesteuert werden, anstatt sich ausschließlich auf die Ofenanzeige zu verlassen.
Mäßiger Verformungswiderstand
Im Vergleich zu schwieriger zu schmiedenden hochfesten Legierungen, 6061 können unter ordnungsgemäß kontrollierten Warmumformungsbedingungen effizient geformt werden.
Sein Verformungswiderstand ändert sich weiterhin mit der Temperatur, Dehnungsrate, Knüppelgeometrie, und Verformungsbetrag.
Die Anforderungen an Formfüllung und Presskraft müssen daher anhand des tatsächlichen Teiledesigns bewertet werden.
Gute Eignung für das Gesenkschmieden
Das Gesenkschmieden eignet sich besonders zur Herstellung reproduzierbarer dreidimensionaler Bauteile mit Vorsprüngen, Rippen, Übergänge, und integrierte Montagefunktionen.
Ein typischer Herstellungsweg umfasst::
- Inspektion und Schneiden von Knüppeln.
- Kontrollierte Knüppelerwärmung.
- Bei Bedarf Vorformen oder Blockerschmieden.
- Beenden Sie das Schmieden im letzten Gesenk.
- Gratbeschnitt und Vorkontrolle.
- Lösungsglühen und Abschrecken.
- Künstliches Altern.
- CNC-Bearbeitung und Endbearbeitung.
- Abschließende Maß- und Materialprüfung.
Nicht jedes Bauteil erfordert einen separaten Vorformling oder identische Prozessschritte. Die Route sollte rund um die Geometrie entwickelt werden, Materialfluss, die Füllung, und Produktionsvolumen.
Kornfluss und strukturelle Integrität
Einer der Hauptvorteile des Schmiedens ist die Verformung des Metalls in die gewünschte Form.
Unter geeigneten Bedingungen, Dadurch kann die bearbeitete Mikrostruktur verfeinert und ein gerichteter Kornfluss erzeugt werden, der der Geometrie des Bauteils folgt.
Dies kann sich positiv auf das Ermüdungsverhalten und die Tragfähigkeit auswirken, insbesondere wenn das Teiledesign und die Werkzeuganordnung den Materialfluss auf große Betriebslasten ausrichten.
Jedoch, Der Kornfluss ist nicht automatisch günstig, nur weil ein Teil geschmiedet wurde.
Schlechtes Preform-Design, falten, Runden, unvollständige Füllung, oder unsachgemäßer Materialfluss kann zu Fehlern führen. Schmiededesign und Prozesskontrolle bleiben von entscheidender Bedeutung.
5. Wichtige Prozesskontrollen für das Schmieden von 6061-T6-Aluminium
In Produktion, Gut 6061 Aluminiumschmiedeteile entstehen durch einen wiederholbaren Prozess und nicht durch einen einzelnen optimalen Parameter.
Die folgenden Bedienelemente haben die größte praktische Bedeutung.
| Prozessstufe | Kritische Kontrolle | Mögliches Problem bei unzureichender Kontrolle |
| Billet-Vorbereitung | Legierungsidentität, materieller Zustand, Billet-Abmessungen | Chemievariation, inkonsistente Verformung |
| Heizung | Temperatur und Gleichmäßigkeit des Knüppels | Unvollständige Füllung, knacken, Überhitzung |
| Stanzdesign | Geometrie des Vorformlings, Radien, Blitzgeld, Matrizenausrichtung | Runden, Unterfüllung, übermäßiger Blitz |
| Schmieden | Drücken Sie „Laden“., Verformungssequenz, Transferzeit | Strömungsfehler, Dimensionsvariation |
| Wärmebehandlung | Lösungstemperatur, Einweichen, Abschrecken, Altern | Falsche Stärke, Verzerrung, inkonsistente Eigenschaften |
| Bearbeitung | Datumsstrategie, Spannen, Zuschuss, Werkzeugweg | Dimensionsdrift, Eigenspannungsverzerrung |
| Inspektion | Chemie, Härte, Abmessungen, relevante ZfP | Unentdeckte Material- oder Prozessfehler |
Worauf ich bei der Produktion besonders achte
Erste, Das Material, das in die Presse gelangt, muss rückverfolgbar und für die angegebene Legierung geeignet sein.
Ein Lieferantenzertifikat ist hilfreich, Die Materialidentifizierung und Eingangskontrolle müssen jedoch Teil des Qualitätssystems sein.
Zweite, Die Formfüllung muss vor der Produktionsfreigabe bewertet werden. Wenn eine Komponente wiederholt Runden erzeugt, kalte Schließungen, oder unterfüllte Bereiche, Eine Erhöhung der Presskraft ist nicht unbedingt die richtige Lösung.
Das zugrunde liegende Problem könnte die Form des Vorformlings sein, Billetvolumen, Temperatur, Matrizengeometrie, oder Materialfluss.
Dritte, Die Wärmebehandlung muss für das eigentliche Schmieden validiert werden. Ein Zyklus, der für eine kleine Halterung gut funktioniert, bietet möglicherweise nicht die gleiche Temperaturgleichmäßigkeit oder Dimensionsstabilität bei einer großen Komponente mit dicken Naben und dünnen Rippen.
Endlich, Das fertige Schmiedestück muss anhand der Zeichnung und der Materialspezifikation überprüft werden.
Die Härte allein kann nicht alle erforderlichen Zugeigenschaften bestätigen, Abmessungen, und bauliche Voraussetzungen wurden erreicht.
6. Warum das Schmieden von 6061-T6-Aluminium oft besser ist als Aluminiumgussteile
Schmieden und Gießen sind komplementäre Prozesse, und keiner ist automatisch für jede Komponente überlegen.
Die Wahl hängt von der Geometrie ab, bauliche Anforderungen, Produktionsvolumen, und Kosten.
Für tragende Bauteile, Jedoch, Schmieden kann gegenüber herkömmlichen Aluminiumgussteilen erhebliche Vorteile bieten.
| Vergleichsfaktor | 6061-T6-Aluminiumschmieden | Aluminiumguss |
| Herstellungsprinzip | Der massive Rohling wird plastisch in seine Form verformt | Geschmolzenes Metall erstarrt in einer Form |
| Mikrostruktur | Bearbeitete und deformierte Struktur | Erstarrungsstruktur |
| Getreidefluss | Anpassbar an Bauteilgeometrie | Bietet keinen gerichteten Kornfluss vom Schmiedetyp |
| Interne Fehlerrisiken | Schmiedebedingte Mängel bleiben möglich; Ein solides Ausgangsmaterial ist unerlässlich | Porosität, Schwindung, Je nach Prozess kann es zu Einschlüssen kommen |
| Mechanische Leistung | Bei anspruchsvollen tragenden Anwendungen oft vorteilhaft | Hängt von der Legierung ab, Casting -Prozess, Gussfestigkeit, und Wärmebehandlung |
Geometrische Flexibilität |
Begrenzt durch Schmiede- und Gesenkkonstruktionsanforderungen | Großer Vorteil bei komplexen Hohlräumen und komplizierter Geometrie |
| Bearbeitungszugabe | Kann durch endkonturnahes Schmieden kontrolliert werden | Hängt von der Gussmethode und den Maßanforderungen ab |
| Überlegungen zur Werkzeugausstattung | Schmiedegesenke und Pressenkapazität können erhebliche Investitionen sein | Variiert stark je nach Prozess; Sandguss kann bei geringen Stückzahlen wirtschaftlich sein |
| Typische Auswahl | Strukturteile, die Festigkeit und Dauerfestigkeit erfordern | Komplexe Formen, integrierte Hohlräume, und Designs, die die Gussökonomie begünstigen |
Der wichtige Unterschied besteht darin, dass beim Schmieden das Material durch Verformung verändert wird, Beim Gießen entsteht durch Erstarrung das Bauteil.
Wenn Geometrie und Produktionsvolumen des Bauteils passen, Schmieden kann eine günstige Kombination aus struktureller Leistung und Wiederholgenauigkeit bieten.
Trotzdem, Die endgültige Entscheidung sollte durch die erforderlichen mechanischen Eigenschaften gestützt werden, Bemessungslasten, Geometrie, und Produktionsökonomie.
7. 6061 vs. 6063 vs. 7075: Welche Legierung sollten Sie zum Schmieden wählen??
Wählen zwischen 6061, 6063, Und 7075 Aluminium hängt von den Festigkeitsanforderungen des Bauteils ab, Machbarkeit des Schmiedens, Korrosionsumgebung, Bearbeitungsanforderungen, und Produktionskosten.
Obwohl es sich bei allen dreien um wärmebehandelbare Aluminiumlegierungen handelt, Sie dienen unterschiedlichen Herstellungszwecken.
| Vergleichsfaktor | 6061 Aluminium Legierung | 6063 Aluminium Legierung | 7075 Aluminium Legierung |
| Legierung Serie | Al-mg-si | Al-mg-si | Al-Zn-Mg-Cu |
| Relativ Stärke | Mittel bis hoch | Niedrig bis mittel | Sehr hoch |
| Vertreter zugfest Stärke In T6 Zustand* | Ungefähr 290–310 MPa | Ungefähr 205–240 MPa | Ungefähr 530–570 MPa |
| Vertreter Ertrag Stärke In T6 Zustand* | Ungefähr 240–276 MPa | Ungefähr 170–215 MPa | Ungefähr 470–505 MPa |
| Schmieden Eigenschaften | Gute Warmschmiedbarkeit; Geeignet für eine Vielzahl industrieller Komponenten | Hauptsächlich für die Extrusion verwendet; Die Schmiedeeignung sollte für das spezifische Bauteil beurteilt werden | Hochfeste Legierung, die eine sorgfältige Kontrolle der Schmiedetemperatur erfordert, Verformung, und Wärmebehandlung |
| Korrosion Widerstand | Gut für allgemeine Industrieumgebungen | Gut bis sehr gut in vielen atmosphärischen Umgebungen | Im Allgemeinen weniger korrosionsbeständig als 6061 und erfordert eine größere Aufmerksamkeit für die Serviceumgebung |
| Schweißbarkeit | Im Allgemeinen gut, obwohl das Schweißen die lokale T6-Festigkeit verringert | Im Allgemeinen gut, abhängig von der Anwendung und dem Temperament | Im Allgemeinen schlecht für konventionelles Schmelzschweißen |
CNC-Bearbeitbarkeit |
Gut; geeignet für Präzisionsbearbeitung | Gut | Gut, Die Bearbeitungsstrategie hängt jedoch von der Bauteil- und Materialbeschaffenheit ab |
| Eloxieren Und Oberfläche Abschluss | Gut, mit weit verbreiteten dekorativen und schützenden Oberflächen | Hervorragende Wahl für viele einheitliche architektonische und dekorative Oberflächen | Eloxieren ist möglich, Das optische Erscheinungsbild und der Korrosionsschutz hängen jedoch vom Legierungszustand und -prozess ab |
| Relativ Material kosten | Mäßig | Mäßig | Im Allgemeinen höher |
| Typisch Anwendungen | Geschmiedete Halterungen, Maschinenkomponenten, Hydraulische Teile, Strukturverbinder, Roboterkomponenten | Extrudierte Profile, Kühlkörper, Architekturabschnitte, ausgewählte Leichtbaukomponenten | Hochfeste Strukturbeschläge, Spezialkomponenten für die Luft- und Raumfahrt, hochbelastete mechanische Teile |
| Am besten geeignet für | Ausgewogene Stärke, Korrosionsbeständigkeit, Bearbeitbarkeit, und Kosten | Anwendungen, bei denen die Extrusionsleistung im Vordergrund steht, komplexe Profile, und Oberflächenaussehen | Anwendungen, bei denen eine hohe Festigkeit die wichtigste Designanforderung ist |
Die mechanischen Eigenschaften sind repräsentative Referenzbereiche für gängige Schmiedeprodukte im T6-Zustand, Nicht garantierte Werte für jedes Schmiedestück.
Die tatsächlichen Eigenschaften hängen von der Produktform ab, Abschnittsstärke, Spezifikation, Wärmebehandlung, und Prüfanforderungen.
8. Typische Anwendungen von Schmiedeteilen aus 6061-T6-Aluminium
Die Legierung eignet sich für ein breites Spektrum leichter Struktur- und Mechanikkomponenten.
In jeder Anwendung, Das endgültige Design und die geltenden Spezifikationen bestimmen, ob eine geschmiedete 6061-T6-Aluminiumkomponente geeignet ist.

Fahrrad- und Sportausrüstung
Zu den Anwendungen gehören Kurbelkomponenten, Lenkervorbauten, Sattelklemmen, Verbindungsarmaturen, und anderes strukturelles Zubehör.
Die Hauptvorteile sind die geringe Dichte, nützliche Stärke, Bearbeitbarkeit, und die Möglichkeit, komplexe Geometrien zu erstellen und dabei eine relativ geringe Bauteilmasse beizubehalten.
Robotik und Automatisierung
Robotergelenke, Montagehalterungen, Aktuatorstützen, und strukturelle Verbindungen erfordern oft eine Kombination aus Steifigkeit, Dimensionsgenauigkeit, und geringe Masse.
6061-T6-Schmiedeteile bieten ein praktisches Ausgangsmaterial für Bauteile, die anschließend eine CNC-Bearbeitung von Bohrungen erfordern, Lagersitze, und Montageschnittstellen.
Automobile und Elektrofahrzeuge
Zu den möglichen Anwendungen gehören ausgewählte Brackets, Montagekomponenten, Strukturverbinder, und mechanische Hilfsteile.
Für sicherheitskritische Fahrwerks- oder Fahrwerkskomponenten, der Legierungszustand, Schmiedespezifikation, Ermüdungsleistung, und Validierungsanforderungen müssen vor der Produktion festgelegt werden.
Hydraulik- und Industriemaschinen
Hydraulikkomponenten, Gerätehalterungen, Ventilbezogene Teile, Kupplungen, und Maschinenstützen können von der Kombination aus Festigkeit profitieren, Korrosionsbeständigkeit, und Bearbeitbarkeit.
Für druckführende Bauteile, Bei der Konstruktion muss die Druckintegrität gesondert berücksichtigt werden, Versiegelung, und geltenden Qualifikationsanforderungen. Die Legierungsbezeichnung allein begründet noch keine Eignung.
Medizinische Geräte und Industrieinstrumente
Ausrüstungsstrukturen, Anpassungsmechanismen, Montageplatten, und Stützkomponenten können 6061-T6 verwenden, wenn Gewicht und Präzision wichtig sind.
Elektrowerkzeuge und mechanische Baugruppen
Ausgewählte Gehäuse, Getriebestützen, Strukturverbinder, und andere maschinell bearbeitete Komponenten können vom Schmieden profitieren 6061 Leerzeichen.
9. Praktische Warnungen aus der Schmiede
Ich habe einige Lektionen auf die harte Tour gelernt. Hier sind meine Warnungen für alle, die 6061-T6-Schmiedeteile spezifizieren.
Nicht standardmäßig verwenden 7075
7075 ist stärker, aber es ist auch teurer, schwieriger zu fälschen, schwieriger zu schweißen, und weniger korrosionsbeständig. Für die meisten Teile, 6061-T6 reicht. Verwendung 7075 Wenn es nicht benötigt wird, verbrennt man einfach Geld.
Eloxieren für den Einsatz im Freien und an der Küste
6061 weist eine mäßige Korrosionsbeständigkeit auf. In einem angenehmen Raumklima, es ist in Ordnung.
Für langfristige Außen- oder Küstenbelichtung, eloxieren Sie es. Die Oxidschicht schützt die Oberfläche und verlängert die Lebensdauer.
Bestätigen Sie die T6-Wärmebehandlung
Ich kann das nicht oft genug sagen. A 6061 Schmieden ohne T6 ist kein Strukturteil. Fordern Sie Härteberichte und Zugdaten an. Wenn der Lieferant diese nicht bereitstellen kann, einen anderen Lieferanten finden.
Verwenden Sie natives Aluminium, Nicht recycelt
Recycelt 6061 kann eine inkonsistente Chemie haben. Es kann sein, dass es nicht gleichmäßig eloxiert, und seine Stärke kann variieren. Für kritische Schmiedeteile, Bestehen Sie auf reinem Aluminiumbarren und fordern Sie für jede Charge einen Spektrometriebericht an.
Erwägen Sie das Schweißen sorgfältig
6061 ist schweißbar, aber die Wärmeeinflusszone verliert an Festigkeit. Wenn Sie ein 6061-T6-Teil schweißen, Möglicherweise müssen Sie im Schweißbereich eine geringere Festigkeit in Kauf nehmen, oder planen Sie nach Möglichkeit eine Wärmebehandlung nach dem Schweißen ein.
Maschine nach T6
Wenn Sie vor T6 bearbeiten, Das Teil kann sich beim Abschrecken verziehen. Für Teile mit engen Toleranzen, grobe Maschine, T6-Leckerei, Dann beenden Sie die Maschine.
10. Letzte Gedanken
6061-T6 ist nicht die auffälligste Aluminiumlegierung. Es wird keinen Kraftwettbewerb dagegen gewinnen 7075.
Es wird keinen Korrosionswettbewerb dagegen gewinnen 5052. Aber es ist die Legierung, die ihre Aufgabe erfüllt – Tag für Tag, Teil für Teil.
In meinen Jahrzehnten in der Schmiede, Ich habe gelernt, dass das beste Material nicht immer das stärkste oder billigste ist.
Es ist dasjenige, das zur Anwendung passt. Für die überwiegende Mehrheit der Aluminium-Schmiedeteile, Dieses Material ist 6061-T6.
Wenn Sie eine geschmiedete Komponente entwerfen, Beginnen Sie mit 6061-T6. Wenn es Ihrer Stärke entspricht, Korrosion, und Gewichtsanforderungen, Sie haben Ihre Antwort gefunden. Und wenn nicht, Erwägen Sie dann den Umstieg auf eine speziellere Legierung.
Aber lassen Sie das Arbeitstier nicht aus, nur weil es bekannt ist. Vertrautheit, in diesem Fall, ist ein Zeichen bewährter Leistung.
FAQ
Was ist 6061-T6-Aluminiumschmieden??
Es handelt sich um ein Schmiedestück aus 6061 Aluminiumlegierung hergestellt und anschließend durch Lösungsglühen und künstliches Altern auf die T6-Vergütung gebracht, entsprechend der geltenden Spezifikation.
Der Schmiedeprozess formt das Bauteil, während die Wärmebehandlung die erforderlichen Endeigenschaften festlegt.
Was ist der Unterschied zwischen 6061-T6 und 6061-T651 Aluminium??
T6 ist lösungsgeglüht und künstlich gealtert. T651 ist T6 plus eine kontrollierte Dehnung zur Linderung innerer Spannungen. T651 wird häufig für bearbeitete Teile verwendet, bei denen die Dimensionsstabilität von entscheidender Bedeutung ist.
Ist 6061-T6 stärker als 6063-T6 Aluminium?
Ja. 6061-T6 hat eine höhere Zug- und Streckgrenze als 6063-T6. 6063 wird eher wegen der Extrudierbarkeit und Oberflächenbeschaffenheit als wegen der Festigkeit ausgewählt.
Wie hart ist 6061-T6 Aluminium??
Die typische Härte liegt bei ca 95 HB (Brinell). Dies ist moderat – hart genug für den strukturellen Einsatz, weich genug, um sich leicht bearbeiten zu lassen.
Warum benötigt 6061-T6-Aluminium eine Wärmebehandlung??
Ohne T6, 6061 hat nur etwa die Hälfte seiner potentiellen Stärke. Durch die T6-Behandlung werden Mg₂Si-Partikel ausgeschieden, die die Legierung verstärken.
Ist 6061-T6-Aluminium gut zum Eloxieren geeignet??
Ja. 6061 Eloxiert gleichmäßig und nimmt Farbe gut an. Es ist eine häufige Wahl für sichtbar, Kosmetik, und architektonische Teile.

