
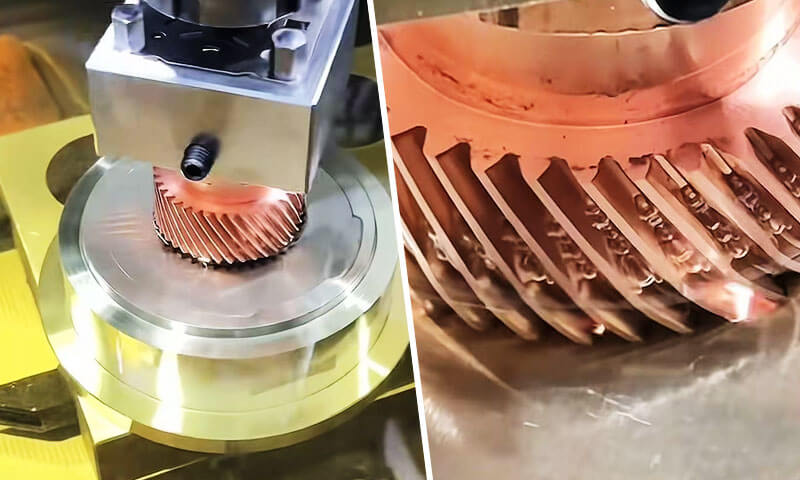
Gia công phóng điện Sinker, còn được gọi là ram EDM, EDM chìm hoặc EDM khoang, là một trong những quy trình sản xuất phi truyền thống chính xác và không thể thay thế nhất trong kỹ thuật chính xác hiện đại.
Không giống như phay và tiện thông thường loại bỏ vật liệu thông qua lực cắt cơ học, máy khoan EDM làm mòn các phôi dẫn điện thông qua việc kiểm soát, tia lửa điện lặp đi lặp lại, không có tiếp xúc vật lý giữa dụng cụ và bộ phận.
Sự khác biệt cơ bản này cho phép nó tạo ra các khoang ba chiều phức tạp, góc bên trong sắc nét, các khe hẹp sâu và các tính năng vật liệu siêu cứng không thể hoặc cực kỳ tốn kém khi sản xuất bằng dụng cụ cắt.
Trong nhiều thập kỷ, máy khoan EDM đã trở thành xương sống của ngành sản xuất khuôn và dụng cụ, và nó tiếp tục cho phép đổi mới trong lĩnh vực hàng không vũ trụ, thiết bị y tế, ngành công nghiệp ô tô và chất bán dẫn.
Khả năng độc đáo của nó để gia công thép cứng, cacbua xi măng, và các siêu hợp kim đặc biệt có độ chính xác ở mức micron, với lực cắt bằng 0 và các cạnh không có gờ, làm cho nó không thể thiếu đối với các thành phần có độ chính xác có giá trị cao.
1. EDM chìm là gì?
tàu chìm EDM(Gia công phóng điện) là một quá trình loại bỏ vật liệu nhiệt điện không tiếp xúc trong đó một điện cực được tạo hình sẵn (dụng cụ) và một phôi dẫn điện được ngâm trong chất điện môi và được ngăn cách bởi một mảnh nhỏ, khoảng cách tia lửa được kiểm soát chính xác.
Một loạt sự phóng điện rời rạc được tạo ra qua khe hở, mỗi kênh tạo ra một kênh vi plasma cục bộ với nhiệt độ 8.000–12.000°C làm tan chảy và làm bay hơi một lượng nhỏ cả phôi và vật liệu điện cực.
Trải qua hàng triệu chu kỳ xả, điện cực chìm dần vào phôi, tái tạo hình dạng nghịch đảo của nó với độ chính xác cao.

Cái tên “sinker” xuất phát từ hành động lao dốc này: điện cực thực sự chìm vào bộ phận để tạo thành một khoang.
Không giống như các biến thể EDM khác, máy khoan EDM được xác định bởi khả năng tạo ra các hình dạng bên trong và bên ngoài ba chiều đầy đủ, thay vì chỉ cắt ngang hồ sơ.
Đây là dạng ban đầu của công nghệ EDM và vẫn là biến thể linh hoạt nhất cho công việc khoang phức tạp.
Đặc điểm phân biệt chính là hình dạng của bộ phận hoàn thiện là bản sao âm trực tiếp của điện cực..
Điều này có nghĩa là mọi chi tiết của điện cực - các gân, khe cắm, kết cấu và bán kính góc - được chuyển sang phôi, được chia tỷ lệ theo kích thước của khoảng cách tia lửa.
Bối cảnh lịch sử
Quá trình EDM được phát triển lần đầu tiên vào những năm 1940 bởi hai nhà khoa học Liên Xô, BR. Lazarenko và N.I. Lazarenko, người phát hiện ra rằng sự phóng điện có thể được sử dụng để ăn mòn kim loại.
Công nghệ này đã được cải tiến hơn nữa trong những năm 1950 và 1960, và đến những năm 1970, Sinker EDM đã trở thành một quy trình sản xuất lâu đời dành cho chế tạo công cụ và khuôn dập.
Hôm nay, nó là nền tảng của sản xuất chính xác, đặc biệt là trong lĩnh vực hàng không vũ trụ, ô tô, thuộc về y học, và công nghiệp làm khuôn.
2. Máy EDM hoạt động như thế nào?
Máy EDM chìm, còn được gọi là Gia công EDM chìm hoặc gia công phóng điện, loại bỏ vật liệu thông qua một chuỗi phóng điện được kiểm soát thay vì cắt cơ học trực tiếp.
Quá trình sử dụng một điện cực có hình dạng, một phôi dẫn điện, và chất lỏng điện môi.
Bằng cách liên tục tạo ra các tia lửa cực nhỏ trên một khoảng trống được kiểm soát chính xác, Sinker EDM tái tạo dần hình dạng điện cực trong phôi.
Khác với gia công thông thường, có không có tiếp xúc trực tiếp giữa điện cực và phôi trong quá trình gia công phóng điện thông thường.
Việc loại bỏ vật liệu được điều chỉnh chủ yếu bởi năng lượng xung điện, tần số phóng điện, điều kiện khoảng cách, tuần hoàn điện môi, và chuyển động của điện cực.
Sự cố điện môi
Quá trình bắt đầu với điện cực được đặt cực gần vật dẫn điện trong khi cả hai đều được ngâm trong chất lỏng điện môi., điển hình là dầu EDM.
Một điện áp được điều khiển được đặt giữa điện cực và phôi. Trong điều kiện bình thường, chất điện môi đóng vai trò là chất cách điện.
Khi điện cực tiếp cận phôi và khoảng cách giữa các điện cực đạt đến mức phù hợp, điện trường trở nên đủ mạnh để ion hóa chất điện môi cục bộ.
Chất lỏng sau đó trải qua sự cố điện môi, tạo ra một kênh plasma dẫn điện tạm thời giữa hai bề mặt.
Bởi vì sự phóng điện xảy ra ở những điểm cục bộ nơi có điều kiện điện thuận lợi nhất, quá trình gia công có thể tập trung năng lượng vào các khu vực cực kỳ nhỏ.
Phóng điện và giải phóng năng lượng cục bộ
Một khi sự cố xảy ra, một xung dòng điện có thời gian ngắn đi qua kênh plasma. Năng lượng điện được chuyển đổi thành năng lượng nhiệt cục bộ cường độ cao.
Nhiệt độ tại vùng phóng điện có thể lên tới vài nghìn độ C.
Năng lượng cực đoan nhưng có tính cục bộ cao này tạo ra sự gia nhiệt nhanh chóng của cả phôi và, ở mức độ thấp hơn, điện cực.
Việc xả không loại bỏ vật liệu thông qua hành động cắt liên tục. Thay vì, mỗi tia lửa riêng lẻ tạo ra một sự kiện gia công vi mô. Hiệu ứng tổng hợp của hàng triệu sự kiện này dần dần tạo ra khoang trống mong muốn.
Sự nóng chảy và bay hơi của phôi
Năng lượng nhiệt tập trung nhanh chóng tan chảy và làm bay hơi một phần khối lượng vật liệu rất nhỏ trên bề mặt phôi. Một miệng hố cực nhỏ được hình thành sau mỗi lần phóng điện hiệu quả.
Kích thước của các miệng hố này phụ thuộc nhiều vào các thông số gia công như:
- Dòng xả đỉnh
- Thời lượng xung
- Thời gian tắt xung
- Điện áp phóng điện
- Khe hở điện cực phôi
- Điều kiện điện môi
Năng lượng phóng điện cao hơn thường làm tăng tỷ lệ loại bỏ vật liệu (Mrr), nhưng nó cũng có thể tạo ra những miệng hố lớn hơn, bề mặt gồ ghề hơn, một lớp đúc lại dày hơn, và vùng chịu ảnh hưởng nhiệt lớn hơn.
Các xung hoàn thiện có năng lượng thấp hơn tạo ra các miệng hố nhỏ hơn nhiều và do đó được sử dụng khi độ chính xác về kích thước và chất lượng bề mặt quan trọng hơn tốc độ loại bỏ.
Khử ion và xả điện môi
Sau mỗi xung phóng điện, dòng điện bị gián đoạn. Kênh plasma sụp đổ và chất điện môi nhanh chóng trở về trạng thái cách điện.
Đồng thời, tuần hoàn điện môi loại bỏ các hạt nóng chảy, mảnh vụn cố kết, và các chất gây ô nhiễm khác từ khoảng cách gia công.
Xả hiệu quả là cần thiết vì các mảnh vụn tích tụ có thể tạo ra dòng thải thứ cấp không ổn định, ngắn mạch, phóng điện hồ quang, hoặc loại bỏ vật liệu không đồng đều.
Do đó, chất điện môi thực hiện đồng thời một số chức năng: cách điện, làm mát, loại bỏ mảnh vụn, và khôi phục các điều kiện khoảng cách ổn định.
Kiểm soát khoảng cách servo
Một tính năng quan trọng của Sinker EDM là hệ thống servo vòng kín liên tục theo dõi các điều kiện điện trong khe hở gia công và điều chỉnh vị trí điện cực cho phù hợp.
Nếu khoảng cách trở nên quá nhỏ, phóng điện không ổn định hoặc đoản mạch có thể xảy ra, nên điện cực rút lại một chút.
Nếu khoảng cách trở nên quá lớn, việc xả thải trở nên không thường xuyên hoặc dừng lại, thúc đẩy điện cực tiến lên.
Phản hồi liên tục này duy trì khoảng cách làm việc thích hợp trong suốt quá trình gia công.
Bởi vì điện cực tiến dần đến hình dạng khoang cuối cùng trong khi vẫn duy trì các điều kiện phóng điện được kiểm soát, khoang phức tạp có thể được tạo ra với độ lặp lại cao.
Sự hình thành khoang tiến triển
Điện cực thường không tạo ra khoang hoàn chỉnh trong một lần phóng điện. Thay vì, hàng nghìn hoặc hàng triệu lần phóng điện riêng lẻ làm xói mòn dần phôi.
Khi quá trình tiếp tục, điện cực tiến vào phôi trong khi vẫn duy trì quỹ đạo được lập trình của nó. Khoang kết quả ngày càng phù hợp với hình học âm của điện cực.
Dành cho các ứng dụng khuôn và khuôn chính xác, gia công thường được chia thành gia công thô, bán hoàn thiện, và giai đoạn hoàn thiện.
Gia công thô sử dụng các xung năng lượng tương đối cao để loại bỏ vật liệu một cách hiệu quả, trong khi quá trình hoàn thiện sử dụng năng lượng phóng điện thấp hơn để đạt được kiểm soát kích thước chặt chẽ hơn và cải thiện chất lượng bề mặt.
3. Quy trình gia công Sinker EDM từng bước
Sinker EDM không chỉ đơn giản là hoạt động tạo tia lửa điện.
Việc tạo ra khoang EDM chính xác đòi hỏi phải có sự kiểm soát phối hợp về hình dạng điện cực, định vị phôi, tuần hoàn điện môi, thông số xả, mòn điện cực, xả nước, và kiểm tra.
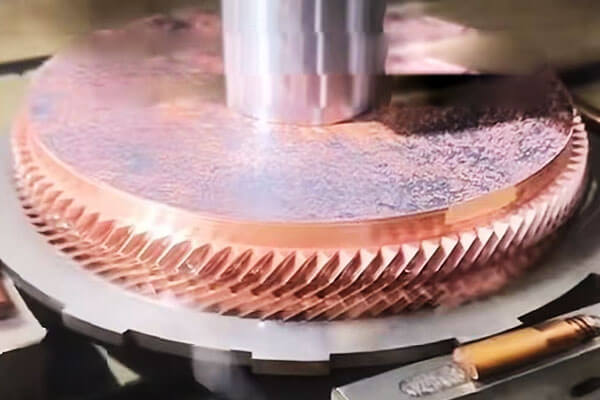
Bước chân 1: Thiết kế và chế tạo điện cực
Quá trình bắt đầu với việc thiết kế một điện cực đại diện cho hình học dương của khoang được gia công.
Than chì và đồng là hai vật liệu điện cực được sử dụng rộng rãi nhất, được lựa chọn theo các yếu tố như độ phức tạp của khoang, yêu cầu hoàn thiện bề mặt, Độ chính xác kích thước, tốc độ gia công, và độ mòn điện cực dự kiến.
Thiết kế điện cực phải tính đến việc lập trình khoảng cách tia lửa, mòn điện cực, yêu cầu xả nước, và bù kích thước theo yêu cầu của hệ thống điều khiển EDM.
Đối với khuôn và khuôn phức tạp, nhiều điện cực có thể được sản xuất để gia công thô, bán hoàn thiện, và hoàn thiện thay vì cố gắng đạt được khoang cuối cùng bằng một điện cực duy nhất.
Chất lượng của điện cực ảnh hưởng trực tiếp đến chất lượng của khoang cuối cùng.
Sai số về kích thước điện cực, cạnh sắc nét, điều kiện bề mặt, hoặc sự căn chỉnh có thể được chuyển tới phôi trong quá trình EDM.
Bước chân 2: Thiết lập phôi và căn chỉnh chính xác
Phôi được gắn chắc chắn trên bàn máy EDM và được đặt trong bể điện môi.
Căn chỉnh chính xác thiết lập mối quan hệ phối hợp giữa phôi và điện cực, điều này rất cần thiết khi gia công các khoang phải tương ứng chính xác với các tính năng khác.
Máy EDM Sinker hiện đại thường được sử dụng đầu dò cảm ứng, tự động phát hiện cạnh, hệ thống tham khảo, hoặc chu kỳ đo điện cực để thiết lập điểm gốc của phôi và xác minh vị trí điện cực.
Đối với gia công nhiều điện cực, tham chiếu tọa độ nhất quán là đặc biệt quan trọng vì việc gia công thô, hoàn thiện, và các điện cực chi tiết phải trở về đúng vị trí mà không gây ra lỗi định vị tích lũy.
Bước chân 3: Chuẩn bị và xả điện môi
Vùng gia công được lấp đầy hoặc ngập trong chất lỏng điện môi. Dầu EDM được sử dụng rộng rãi cho Sinker EDM thông thường vì nó mang lại khả năng cách điện ổn định và làm mát hiệu quả.
Chất điện môi được lưu thông liên tục qua hệ thống lọc và xả để loại bỏ các mảnh vụn gia công.
Độ sạch điện môi và độ ổn định nhiệt độ rất quan trọng vì chất lỏng bị ô nhiễm hoặc không ổn định về nhiệt có thể ảnh hưởng đến hành vi phóng điện và tính nhất quán về kích thước.
Việc xả nước cũng quan trọng không kém. Trong quá trình gia công, các hạt nóng chảy và rắn lại tích tụ trong khoang.
Nếu những hạt này không được loại bỏ hiệu quả, chúng có thể gây ra sự phóng điện không ổn định, hồ quang thứ cấp, giảm hiệu quả loại bỏ vật liệu, và khuyết tật bề mặt cục bộ.
Bước chân 4: Lập trình thông số EDM
Trước khi bắt đầu gia công, kỹ sư quy trình thiết lập các thông số điện và servo theo vật liệu phôi, vật liệu điện cực, giai đoạn gia công, hình học khoang, và yêu cầu hoàn thiện bề mặt.
Các thông số quan trọng bao gồm dòng điện cực đại, điện áp phóng điện, thời gian bật xung, thời gian tắt xung, tham chiếu servo, sự phân cực, điều kiện xả nước, và các chiến lược chuyển động hoặc quỹ đạo điện cực nếu có.
Không có một bộ tham số EDM phổ quát nào. Gia công thô đòi hỏi năng lượng phóng điện nhiều hơn đáng kể so với gia công tinh, trong khi các khoang sâu, hẹp có thể yêu cầu các điều kiện xả và xung khác nhau so với các khoang hở.
Bước chân 5: Thô
EDM thô loại bỏ phần lớn vật liệu và thiết lập hình học khoang cơ bản. Năng lượng phóng điện tương đối cao được sử dụng để đạt được tốc độ loại bỏ vật liệu cao.
Trong giai đoạn này, xung điện lớn hơn tạo ra các miệng hố riêng lẻ lớn hơn và do đó xói mòn nhanh hơn.
Một lượng dư gia công được kiểm soát được cố ý để lại cho các hoạt động tiếp theo.
Mục đích của việc gia công thô là chất lượng bề mặt không tối đa, nhưng loại bỏ vật liệu khối hiệu quả và ổn định trong khi vẫn duy trì kiểm soát kích thước đầy đủ để hoàn thiện.
Đối với các lỗ sâu, điều kiện xả trở nên đặc biệt quan trọng trong quá trình gia công thô vì lượng vật liệu bị ăn mòn lớn hơn có thể nhanh chóng làm nhiễm bẩn khe hở gia công.
Bước chân 6: Bán hoàn thiện và chuyển tiếp điện cực
Đối với những lỗ sâu răng đòi hỏi khắt khe, giai đoạn bán hoàn thiện có thể được đưa vào giữa gia công thô và hoàn thiện cuối cùng.
Có thể sử dụng một điện cực riêng biệt hoặc hình dạng điện cực được tinh chỉnh dần dần để loại bỏ dung sai gia công còn lại đồng thời giảm độ lệch kích thước và cải thiện tính đồng nhất của bề mặt.
Giai đoạn trung gian này cung cấp sự chuyển tiếp có kiểm soát giữa gia công thô mạnh mẽ và hoàn thiện tinh tế..
Nó đặc biệt hữu ích cho các khuôn và khuôn có chứa xương sườn sâu, khe hẹp, góc nhọn, kết cấu tốt, hoặc bề mặt ba chiều phức tạp.
Bước chân 7: hoàn thiện
Quá trình hoàn thiện sử dụng năng lượng phóng điện thấp hơn đáng kể để tạo ra kích thước khoang cuối cùng và chất lượng bề mặt cần thiết.
Khoảng thời gian xung ngắn hơn và dòng điện cực đại thấp hơn tạo ra các miệng hố xói mòn nhỏ hơn, giảm độ nhám bề mặt và giảm thiểu độ dày của lớp bề mặt chịu ảnh hưởng nhiệt.
Chiến lược dứt điểm phải cân bằng Độ nhám bề mặt, Độ chính xác kích thước, thời gian gia công, và tính toàn vẹn bề mặt.
Việc hoàn thiện cực kỳ tinh xảo có thể yêu cầu thực hiện nhiều lần vì việc loại bỏ vật liệu dần dần trở nên chậm hơn khi năng lượng phóng điện giảm.
Đối với các ứng dụng công cụ quan trọng, bề mặt cuối cùng sau đó có thể được đánh bóng, kết cấu, lớp phủ, hoặc các phương pháp xử lý bề mặt khác tùy thuộc vào chức năng yêu cầu.
Bước chân 8: Bồi thường hao mòn điện cực
Mòn điện cực là đặc tính cố hữu của Sinker EDM. Mặc dù phôi thường bị ăn mòn nhanh hơn điện cực, điện cực dần dần thay đổi hình dạng trong quá trình gia công.
Sự mài mòn đặc biệt quan trọng xung quanh cạnh sắc nét, góc, tính năng nhỏ, và khu vực có hoạt động xả tập trung.
Bộ điều khiển EDM hiện đại bù đắp cho sự hao mòn điện cực bằng cách điều chỉnh các thông số gia công và chuyển động của điện cực.
Đối với các lỗ sâu có độ chính xác cao, độ mòn điện cực cũng phải được xem xét trong quá trình thiết kế điện cực và kiểm tra kích thước.
Bước chân 9: Kiểm tra lần cuối
Sau khi gia công EDM, khoang được làm sạch và kiểm tra theo yêu cầu kỹ thuật.
Việc kiểm tra kích thước có thể được thực hiện bằng cách sử dụng CMM, Hệ thống thăm dò dành riêng cho EDM, thiết bị đo quang, hoặc máy đo chính xác, tùy thuộc vào hình dạng thành phần và yêu cầu dung sai.
Độ nhám bề mặt có thể được đánh giá bằng máy đo biên dạng, trong khi các kích thước khoang quan trọng và mối quan hệ hình học được xác minh dựa trên mô hình hoặc bản vẽ CAD.
Nếu kiểm tra phát hiện sai lệch cục bộ, Các bước hoàn thiện EDM bổ sung thường có thể được thực hiện mà không cần thay thế toàn bộ quy trình sản xuất.
4. Điện cực cho Sinker EDM
Điện cực là một trong những thành phần quan trọng nhất trong EDM mỏ vì hình dạng của nó được truyền trực tiếp đến phôi thông qua sự ăn mòn điện được kiểm soát..
Không giống như một công cụ cắt thông thường, điện cực EDM phải đồng thời cung cấp tính dẫn điện, ổn định kích thước, chống mài mòn, và tái tạo hình học chính xác.
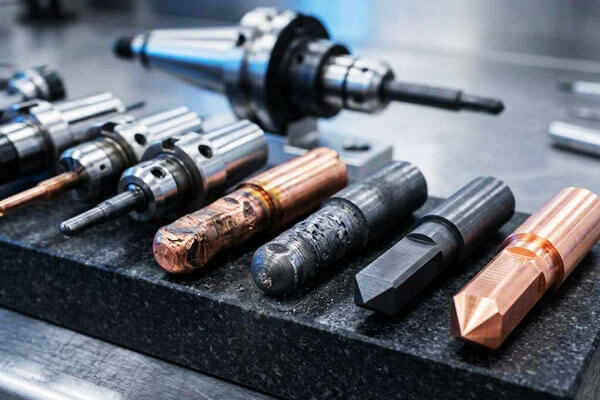
Vật liệu điện cực
| Vật liệu | Thuộc tính chính | Thuận lợi | Hạn chế | Ứng dụng điển hình |
| Than chì | Độ dẫn điện cao; Mặc thấp; khả năng gia công tốt; Điểm nóng chảy cao. | Tuyệt vời cho việc gia công thô; mài mòn điện cực thấp; bề mặt hoàn thiện tốt; tiết kiệm chi phí. | Giòn; có thể tạo ra bụi mịn; yêu cầu dụng cụ cắt chuyên dụng. | Khoang khuôn; chết; gia công thô và hoàn thiện. |
| đồng | Độ dẫn điện tuyệt vời; dẫn nhiệt tốt; dễ gia công. | Tốt cho việc hoàn thiện; bề mặt hoàn thiện; dễ mạ điện. | Độ mài mòn cao hơn than chì; tỷ lệ loại bỏ vật liệu thấp hơn. | hoàn thiện; khoang nhỏ; nét tinh tế. |
| đồng-vonfram | Điểm nóng chảy cao; khả năng chống mài mòn tuyệt vời; dẫn nhiệt tốt. | Khả năng chống mài mòn tuyệt vời; tốt cho việc hoàn thiện tốt; kích thước ổn định. | Đắt; khó khăn để máy. | Hoàn thiện chính xác; điện cực nhỏ; ứng dụng có độ mài mòn cao. |
Bạc-vonfram |
Độ dẫn điện tuyệt vời; Điểm nóng chảy cao; chống mài mòn tốt. | Độ mài mòn rất thấp; hoàn thiện xuất sắc. | Rất tốn kém. | Hoàn thiện có độ chính xác cao; ứng dụng có giá trị cao. |
| vonfram | Điểm nóng chảy rất cao; khả năng chống mài mòn tuyệt vời. | Độ mài mòn rất thấp; hoàn thiện tốt. | Cực kỳ đắt; khó khăn để máy. | Các ứng dụng chuyên dụng có độ chính xác cao. |
5. Sự chính xác, Khả năng hoàn thiện bề mặt và gia công
Một trong những thế mạnh chính của Máy EDM chìm là khả năng kết hợp điều khiển kích thước cao với gia công các hình học khó hoặc không thể sản xuất hiệu quả bằng các công cụ cắt thông thường.
Độ chính xác kích thước
Với thiết bị CNC Sinker EDM hiện đại và quy trình được kiểm soát tốt, dung sai kích thước trong phạm vi từ vài micron đến vài chục micron có thể đạt được cho hình học phù hợp.
Kết quả cuối cùng phụ thuộc rất nhiều vào việc bù hao mòn điện cực, Kiểm soát nhiệt, độ ổn định điện môi, và phương pháp kiểm tra.
| Tham số | Khả năng điển hình | Cân nhắc kỹ thuật |
| Dung sai kích thước | ±0,005–0,02 mm | Dung sai chặt chẽ hơn có thể đạt được trong điều kiện hoàn thiện được tối ưu hóa |
| Dung sai có độ chính xác cao | Khoảng ±0,002–0,005 mm | Nói chung yêu cầu điều kiện nhiệt được kiểm soát, điện cực chính xác, và những đường chuyền dứt điểm chuyên dụng |
| Định vị chính xác | Khoảng ±0,003–0,01 mm | Tùy cấu hình máy, hiệu chỉnh trục, và thiết lập phôi |
| Độ lặp lại | Khoảng ±0,002–0,005 mm | Bị ảnh hưởng mạnh mẽ bởi tình trạng máy và độ ổn định của quy trình |
| Độ chính xác từ điện cực đến khoang | Thông thường trong phạm vi vài micromet đến hàng chục micromet | Phụ thuộc vào việc kiểm tra điện cực, mặc bồi thường, và kiểm soát khe hở tia lửa |
Hoàn thiện bề mặt
Sinker EDM tạo ra một bề mặt đặc trưng bao gồm các miệng hố phóng điện cực nhỏ.
Độ nhám bề mặt chủ yếu được kiểm soát bởi năng lượng phóng điện: các xung năng lượng cao hơn tạo ra các miệng hố sâu hơn và lớn hơn, trong khi các xung hoàn thiện có năng lượng thấp hơn tạo ra kết cấu bề mặt mịn hơn.
Phạm vi độ nhám bề mặt điển hình có thể đạt được được hiển thị bên dưới.
| Độ nhám bề mặt Ra | Khoảng. Độ nhám (µin) | Điều kiện gia công điển hình | Sử dụng điển hình |
| 0.2Hàng0.4 | 8–16 phút | Hoàn thiện tốn rất ít năng lượng | Khuôn mẫu chính xác, bề mặt dụng cụ có chất lượng quang học cần được đánh bóng thêm |
| 0.4–0,8 µm | 16–32 phút | Hoàn thiện tốt | Khoang khuôn, Chính xác chết, bề mặt chức năng |
| 0.8Mạnh1.6 | 32–63 µmin | Hoàn thiện chung | Các thành phần kỹ thuật và dụng cụ chính xác chung |
| 1.6Cấm3.2 | 63–125 µmin | Gia công năng lượng trung bình | Các khoang và bề mặt sơ bộ có độ nhám vừa phải có thể chấp nhận được |
| >3.2 ừm | >125 µin | Gia công thô năng lượng cao | Loại bỏ vật liệu số lượng lớn trước khi hoàn thiện |
Chất lượng bề mặt cuối cùng không được xác định chỉ bằng dòng điện. Thời lượng xung, khoảng xung, sự phân cực, xả điện môi, vật liệu điện cực, vật liệu phôi, và số đường chuyền dứt điểm
Khả năng gia công
Sinker EDM đặc biệt có giá trị khi thành phần chứa khoang sâu, xương sườn hẹp, túi phức tạp, bán kính bên trong nhỏ, chuyển tiếp hình học sắc nét, hoặc đường viền ba chiều phức tạp.
| Tính năng | Khả năng điển hình | Cân nhắc kỹ thuật |
| Kích thước tính năng tối thiểu | Khoảng 0,05–0,10 mm | Phụ thuộc nhiều vào cường độ điện cực, xả nước, tỷ lệ khung hình, và phóng năng lượng |
| Bán kính bên trong nhỏ | Khoảng 0,05–0,15 mm | Bị giới hạn bởi hình dạng điện cực và độ mòn điện cực |
| Đặc điểm hẹp sâu | Tỷ lệ khung hình xấp xỉ 10:1–20:1 là có thể | Việc xả nước ngày càng trở nên khó khăn khi độ sâu tăng lên |
| Độ sâu khoang | Lên đến khoảng 100–200 mm trở lên | Chủ yếu bị giới hạn bởi thiết kế điện cực, xả nước, đột quỵ máy, và hình học khoang |
Khoang 3D phức tạp |
Xuất sắc | Hình học điện cực phức tạp có thể tái tạo các hình dạng khoang rất phức tạp |
| Gia công thép cứng | Xuất sắc | Đặc biệt thuận lợi sau khi xử lý nhiệt |
| Tính năng bên trong sắc nét | Xuất sắc | Thực tế hơn các công cụ quay thông thường cho nhiều hình học bên trong |
| sâu răng mù | Xuất sắc | Một ứng dụng chính của EDM die-sink |
| Sườn mỏng và khe hẹp | Xuất sắc | Yêu cầu thiết kế điện cực cẩn thận và năng lượng phóng điện được kiểm soát |
6. Những vật liệu nào có thể được gia công bằng Sinker EDM?
Một lợi thế lớn của tàu chìm EDM (Gia công phóng điện) là khả năng gia công các vật liệu dẫn điện bất kể độ cứng hay độ bền cơ học của chúng.
| Gia đình vật chất | Vật liệu điển hình | Sự phù hợp | Các ứng dụng EDM chìm điển hình |
| Thép công cụ | H13, D2, S7, P20, 4140, 4340 | Xuất sắc | khuôn ép phun, dập cái chết, cú đấm, hình thành sâu răng, dụng cụ cứng |
| Thép không gỉ | 304, 316, 17-4PH, 440C | Xuất sắc | Các thành phần y tế, Công cụ chính xác, bộ phận hàng không vũ trụ, thiết bị chế biến thực phẩm |
| Siêu hợp kim | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Xuất sắc | Linh kiện hàng không vũ trụ, dụng cụ liên quan đến tuabin, thiết bị xử lý hóa chất |
| Hợp kim titan | Ti-6Al-4V và các hợp kim titan dẫn điện khác | Xuất sắc | Bộ phận hàng không vũ trụ, linh kiện y tế, khoang chính xác và dụng cụ |
cacbua xi măng |
WC-Co và các loại cacbua dẫn điện khác | Xuất sắc | Dụng cụ cắt, thành phần chịu mài mòn, cú đấm, chết, Công cụ chính xác |
| Hợp kim đồng | đồng, thau, đồng, đồng berili | Xuất sắc | Linh kiện điện, khoang chính xác, địa chỉ liên lạc, bộ phận truyền nhiệt |
| Hợp kim nhôm | 6061, 7075 và các lớp dẫn điện khác | Tốt | Nguyên mẫu, khuôn mẫu, thành phần chính xác khối lượng thấp, sâu răng phức tạp |
| Vật liệu dẫn điện khác | Một số hợp kim và vật liệu tổng hợp đặc biệt dẫn điện | Phụ thuộc vào ứng dụng | Dụng cụ chuyên dụng và các bộ phận khó gia công |
7. Máy khoan EDM vs. Dây EDM vs. Gia công CNC
Máy EDM chìm, dây EDM, và gia công CNC đều là những công nghệ sản xuất chính xác, nhưng họ loại bỏ nội dung theo những cách cơ bản khác nhau.
| Tiêu chí | Máy EDM chìm | Dây EDM | Gia công CNC |
| Loại bỏ vật liệu | Xói mòn phóng điện | Xói mòn phóng điện | Cắt cơ khí |
| Dụng cụ | Điện cực định hình | Điện cực dây liên tục | Dụng cụ cắt |
| Yêu cầu vật chất | Dẫn điện | Dẫn điện | Nói chung vật liệu có thể gia công |
| Tốt nhất cho | sâu răng, lỗ mù, tính năng 3D phức tạp | Hồ sơ, khe cắm, Đường viền, cắt ngang | Các bộ phận lăng trụ và quay chung |
| Vật liệu cứng | Xuất sắc | Xuất sắc | Phụ thuộc vào công cụ |
| sâu răng mù | Xuất sắc | Bình thường không phù hợp | Tốt, phụ thuộc vào hình học |
| Hình học bên trong phức tạp | Xuất sắc | Bị giới hạn bởi truy cập có dây | Trung bình đến xuất sắc |
Các góc bên trong sắc nét |
Rất tốt, phụ thuộc vào điện cực | Xuất sắc | Bị giới hạn bởi đường kính dụng cụ |
| 3Gia công khoang D | Xuất sắc | Giới hạn | Tốt với gia công nhiều trục |
| Tỷ lệ loại bỏ vật liệu | Vừa phải | Vừa phải | Nói chung cao |
| Bề mặt hoàn thiện | Xuất sắc với những đường chuyền dứt điểm | Xuất sắc với những đường chuyền dứt điểm | Xuất sắc, Tùy thuộc vào dụng cụ |
| Lực cắt vật lý | Về cơ bản là không có | Về cơ bản là không có | Có ý nghĩa |
| Độ mòn điện cực/dụng cụ | Xảy ra hiện tượng mòn điện cực | Dây được tiêu thụ liên tục | Độ mòn dụng cụ cắt |
| Các ứng dụng điển hình | khuôn mẫu, chết, cú đấm, sâu răng | Hồ sơ chính xác, khe cắm, cú đấm | Trục, nhà ở, tấm, thành phần cấu trúc |
8. Ưu điểm và hạn chế của Sinker EDM
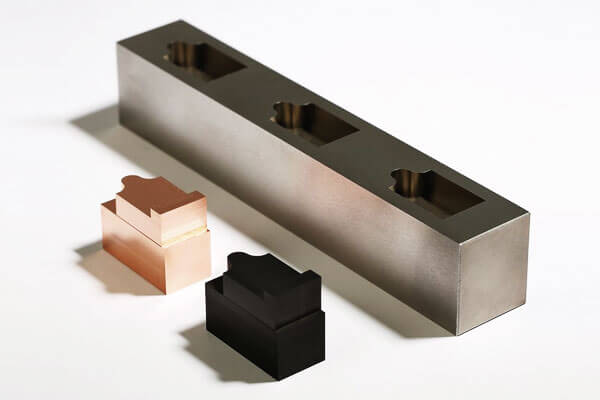
Ưu điểm chính
- Gia công không phụ thuộc vào độ cứng: Cắt thép cứng, cacbua và siêu hợp kim dễ dàng như thép nhẹ; gia công có thể được thực hiện sau khi xử lý nhiệt để tránh biến dạng.
- Khả năng khoang 3D phức tạp: Tạo hình học bên trong, các góc nhọn và gân sâu không thể đạt được bằng máy cắt quay.
- Lực cắt bằng không: Không có tiếp xúc cơ học có nghĩa là không có độ lệch, không nói chuyện, không có gờ và không có ứng suất cắt dư, ngay cả đối với những bức tường siêu mỏng và các chi tiết tinh tế.
- Độ chính xác cực cao: Đạt được dung sai ở mức micron với độ lặp lại tuyệt vời để sản xuất số lượng lớn.
- Kết thúc bề mặt vượt trội: Có khả năng tạo ra các bề mặt có chất lượng như gương giúp loại bỏ việc đánh bóng thủ công cho nhiều ứng dụng khuôn.
- Tự động hóa cao: Hỗ trợ sản xuất qua đêm không cần giám sát với bộ thay điện cực tự động và giám sát trong quá trình.
Hạn chế cố hữu
- Chỉ có vật liệu dẫn điện: Không thể gia công gốm sứ không dẫn điện, thủy tinh hoặc hầu hết các loại nhựa.
- Tỷ lệ loại bỏ vật liệu thấp hơn: Loại bỏ vật liệu số lượng lớn chậm hơn so với phay; kinh tế nhất cho việc hoàn thiện và các tính năng phức tạp hơn là gia công thô.
- Chi phí điện cực và thời gian thực hiện: Điện cực tùy chỉnh thêm chi phí thiết kế và chế tạo, đặc biệt đối với công việc chính xác với nhiều điện cực.
- Lớp đúc lại bề mặt: Gia công thô năng lượng cao tạo ra một lớp tái cố định mỏng và vùng chịu ảnh hưởng nhiệt; các đường chuyền dứt điểm giảm bớt nhưng không loại bỏ hoàn toàn.
- Vốn đầu tư cao hơn: Máy EDM mỏ chính xác có chi phí mua và vận hành cao hơn so với các trung tâm phay tiêu chuẩn.
- Quản lý chất lỏng và chất thải: Chất lỏng điện môi yêu cầu lọc và xử lý bùn thải thích hợp.
9. Ứng dụng của Sinker EDM
Sinker EDM được sử dụng rộng rãi ở bất cứ nơi nào các phương pháp cắt thông thường gặp phải hạn chế về độ cứng vật liệu, hình học khoang, khả năng tiếp cận tính năng, hoặc chi tiết bên trong.
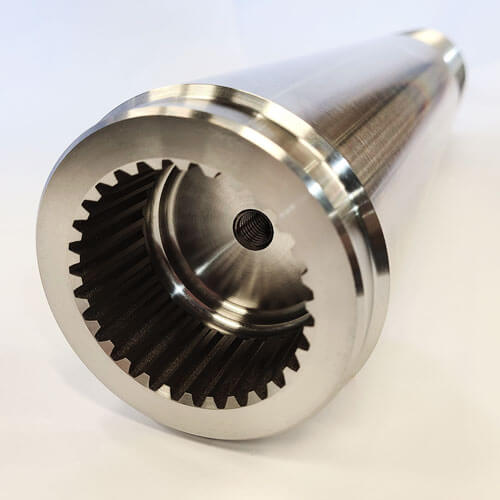
Sản xuất khuôn mẫu
Chế tạo khuôn là một trong những ứng dụng quan trọng nhất của Sinker EDM.
khuôn ép phun, khuôn nén, khuôn đúc, và các hệ thống dụng cụ khác thường có các lỗ sâu, xương sườn hẹp, bề mặt kết cấu, và hình học bên trong phức tạp.
EDM đặc biệt có giá trị sau khi xử lý nhiệt vì thép khuôn đã cứng có thể được gia công mà không cần lực cắt liên quan đến phay.
Dụng cụ chính xác
Cú đấm, khuôn hình thành, đùn chết, Công cụ dập, và các hạt dao chính xác thường yêu cầu dung sai kích thước chặt chẽ và các đặc điểm bên trong sắc nét.
Sinker EDM cho phép sản xuất các khoang phức tạp cần nhiều dụng cụ cắt chuyên dụng hoặc có thể không thể tiếp cận được bằng gia công thông thường.
Linh kiện hàng không vũ trụ
Sản xuất hàng không vũ trụ thường liên quan đến cường độ cao, hợp kim chịu nhiệt và hình học bên trong phức tạp.
Sinker EDM có thể được sử dụng cho các dụng cụ chuyên dụng, các bộ phận liên quan đến tuabin, đồ đạc chính xác, và các vật liệu dẫn điện khó gia công.
Sản xuất y tế
Dụng cụ y tế chính xác và các thành phần kim loại được chọn có thể yêu cầu các tính năng cực kỳ tốt, sâu răng phức tạp, và dung sai chặt chẽ.
Sinker EDM đặc biệt thích hợp cho việc chế tạo khuôn mẫu, công cụ tạo hình, và các linh kiện chính xác chuyên dụng.
Công nghiệp ô tô và năng lượng
Quá trình này được sử dụng cho công cụ truyền tải, các bộ phận của hệ thống nhiên liệu, Chính xác chết, các bộ phận liên quan đến tuabin, và thiết bị công nghiệp hiệu suất cao.
Linh kiện điện tử và vi chính xác
Kỹ thuật EDM micro-EDM và Sinker chính xác có thể tạo ra các khe nhỏ, sâu răng, đầu nối, và các tính năng dẫn điện tốt khác mà các công cụ thông thường có thể quá lớn hoặc dễ hỏng về mặt cơ học.
10. Phần kết luận
Sinker EDM không chỉ đơn giản là một giải pháp thay thế cho việc phay các vật liệu cứng.
Đó là một nguyên tắc sản xuất khác biệt cơ bản giúp chuyển đổi năng lượng điện thành hình học chính xác, cho phép kết hợp các hình dạng và vật liệu mà không một quy trình cắt cơ học nào có thể đạt được.
Sự kết hợp độc đáo của độ cứng độc lập, lực cắt bằng không, khả năng khoang đúc phức tạp và chất lượng bề mặt hoàn thiện như gương khiến nó không thể thay thế được trong chế tạo khuôn và dụng cụ, hàng không vũ trụ, thiết bị y tế và kỹ thuật chính xác.
Quá trình này mang lại sự đánh đổi vốn có: tỷ lệ loại bỏ vật liệu thấp hơn, Việc cân nhắc độ mòn điện cực và yêu cầu về phôi dẫn điện có nghĩa là đây không phải là giải pháp tối ưu cho mọi nhiệm vụ gia công.
Khi áp dụng đúng cách - đối với vật liệu cứng, các khoang bên trong phức tạp và các ứng dụng có độ chính xác cao — máy khoan EDM mang lại hiệu suất mà không quy trình sản xuất nào khác có thể sánh được.
Là công nghệ máy phát điện, hệ thống điều khiển và tự động hóa tiếp tục phát triển, máy khoan EDM sẽ mở rộng hơn nữa sang sản xuất vi mô, ứng dụng y tế và chất bán dẫn,
và quy trình sản xuất kết hợp tích hợp, củng cố vị trí của mình như là một trong những quy trình nền tảng của sản xuất chính xác hiện đại.
Câu hỏi thường gặp
Sự khác biệt giữa Sinker EDM và Wire EDM là gì?
Sinker EDM sử dụng một điện cực có hình dạng để gia công các khoang mù và các hình dạng bên trong phức tạp.
Wire EDM sử dụng dây chuyển động liên tục để cắt xuyên qua vật liệu dẫn điện và chủ yếu được sử dụng cho các cấu hình, cú đấm, chết, và thông qua các tính năng.
Tại sao than chì và đồng thường được sử dụng làm điện cực EDM?
Cả hai vật liệu đều có tính dẫn điện và khả năng gia công tốt.
Than chì được sử dụng rộng rãi cho các điện cực phức tạp và các ứng dụng EDM nhiệt độ cao, trong khi đồng có thể mang lại khả năng tái tạo chi tiết và chất lượng bề mặt tuyệt vời trong điều kiện gia công phù hợp.
EDM có làm hỏng bề mặt phôi không?
EDM tạo ra bề mặt bị ảnh hưởng nhiệt và có thể tạo thành lớp đúc lại. Với các thông số hoàn thiện được kiểm soát hợp lý, lớp bị ảnh hưởng có thể được giảm thiểu.
Các thành phần quan trọng có thể yêu cầu hoàn thiện bề mặt hoặc kiểm tra bổ sung.
Máy đánh chìm EDM chính xác như thế nào?
Máy EDM chìm sản xuất có độ chính xác cao thường có dung sai kích thước từ ±0,002 đến ±0,005 mm đối với hầu hết các tính năng, với các máy siêu chính xác có khả năng ± 0,001 mm trong điều kiện được kiểm soát.
Độ chính xác phụ thuộc vào độ ổn định của máy, kiểm soát nhiệt độ và quản lý hao mòn điện cực thích hợp.
Can Sinker Máy EDM thép đã được tôi cứng?
Đúng. Sinker EDM có thể gia công mọi vật liệu dẫn điện, bất kể độ cứng. Đây là một trong những ưu điểm chính của nó so với gia công thông thường.
Sinker EDM có đắt không?
Dụng cụ (sản xuất điện cực) đắt tiền, và thời gian sử dụng máy tốn kém do tốc độ loại bỏ vật liệu chậm.
Tuy nhiên, cho hình học phức tạp và vật liệu cứng, Sinker EDM thường là lựa chọn tiết kiệm chi phí nhất.

