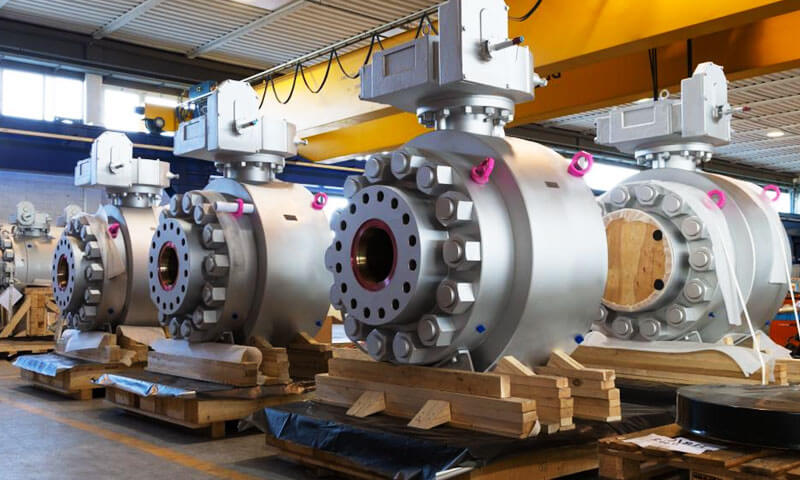
Tôi đã xem xét rất nhiều gói lựa chọn vật liệu cho thiết bị chứa clorua, và tôi đã nhận thấy một mô hình.
Khi xuất hiện vấn đề ăn mòn, Phản ứng đầu tiên hầu như luôn là thay đổi cấp độ trong cột vật liệu của bản vẽ: 316L trở thành 904L, thì 904L trở thành 254 Chúng tôi, sau đó 254 SMO trở thành 654 Chúng tôi. Mỗi bước trông giống như bảo hiểm bổ sung. Mỗi bước thêm chi phí.
Nhưng trong lĩnh vực này, Tôi đã thấy thiết bị được chế tạo từ 654 SMO thất bại trong vài tháng vì kẽ hở của miếng đệm không bao giờ được xử lý, vật liệu hàn được lựa chọn theo thói quen, hoặc nhiệt độ giữa các đường truyền không bao giờ được ghi vào WPS.
Hướng dẫn này được sắp xếp xoay quanh quy trình đánh giá sáu bước mà tôi sử dụng trong các dự án thực tế: môi trường và nhiệt độ → cơ chế ăn mòn → hình học kẽ hở → kim loại cơ bản → vật liệu hàn → chế tạo và tiêu chuẩn.
Mục đích là làm cho kết luận lựa chọn có thể theo dõi được trong bản vẽ, đặc điểm mua hàng, và các tài liệu hàn—không chỉ ở cột vật liệu.
1. Thép không gỉ siêu Austenitic là gì?
siêu austenit thép không gỉ là thép không gỉ hợp kim cao được phát triển để mang lại khả năng chống ăn mòn tốt hơn so với các loại austenit thông thường, đặc biệt là trong môi trường giàu clorua và có tính ăn mòn hóa học.
Cấu trúc vi mô austenit của chúng chủ yếu được ổn định bằng niken và nitơ. Hàm lượng crom và molypden cao cải thiện khả năng chống ăn mòn cục bộ, trong khi nitơ tăng cường hơn nữa khả năng chống rỗ và góp phần tăng cường độ bền cơ học.
Tùy theo cấp bậc, đồng cũng có thể cải thiện hiệu suất trong một số môi trường axit khử nhất định.
Thuật ngữ siêu austenit thường dùng để chỉ các loại có hàm lượng hợp kim cao hơn đáng kể so với thép không gỉ 300-series thông thường..
Nhiều loại chứa khoảng 6% hoặc nhiều molypden, mặc dù 904L thường được nhóm với thép không gỉ austenit hợp kim cao mặc dù có hàm lượng molypden thấp hơn.
Sơ lược về ba lớp
So sánh 904L, 254 Chúng tôi, Và 654 Chúng tôi
| Lớp tiêu chuẩn | chỉ định của Hoa Kỳ | TRONG / W.Nr. | Nội dung Mo điển hình | Các ứng dụng ăn mòn chính |
| 904L | N08904 | 1.4539 | Khoảng. 4.5% Mo, có thêm Cu | Axit sunfuric và axit photphoric loãng |
| 254 Chúng tôi | S31254 | 1.4547 | Khoảng. 6.0% Mo, có thêm N | Môi trường có hàm lượng clorua cao, nước biển, máy chà sàn FGD |
| 654 Chúng tôi | S32654 | 1.4652 | Khoảng. 7.3% Mo, có hàm lượng N cao | Môi trường clorua cực đoan, cây thuốc tẩy, ứng dụng ngoài khơi sâu |
2. Thành phần hóa học và đặc tính luyện kim
Khả năng chống ăn mòn của thép không gỉ siêu austenit được xác định bởi thành phần hóa học hợp kim của chúng, cấu trúc vi mô, và điều kiện luyện kim.
Hiểu được những yếu tố này giúp các kỹ sư lựa chọn vật liệu không chỉ dựa trên tên thương mại của chúng.
904L Thép không gỉ (Hoa Kỳ N08904 / TRONG 1.4539)
904L là thép không gỉ austenit hợp kim cao có chứa hàm lượng niken cao, crom, và molypden, cùng với việc bổ sung đồng.
Nó được phát triển đặc biệt cho các ứng dụng liên quan đến axit sulfuric và các môi trường hóa học mạnh khác.
Thiết kế hợp kim điển hình của nó bao gồm khoảng:
- 19–23% crom.
- 23–28% niken.
- 4–5% molypden.
- 1–2% đồng.
- Hàm lượng carbon thấp, nói chung là giới hạn ở 0.02% tối đa trong thông số kỹ thuật chung.
Sự kết hợp của niken, molypden, và đồng giúp 904L có khả năng chống ăn mòn tốt trong môi trường axit khử được chọn.
Hàm lượng carbon thấp của nó cũng giúp giảm nguy cơ nhạy cảm và ăn mòn giữa các hạt sau khi hàn, miễn là tuân thủ các quy trình chế tạo phù hợp.
Đặc tính vật liệu chính:
- Khả năng kháng axit sulfuric tốt ở điều kiện nồng độ và nhiệt độ thích hợp.
- Cải thiện khả năng chống rỗ do clorua gây ra so với 316L thông thường.
- Khả năng chống chịu tốt với nhiều môi trường axit photphoric.
- Khả năng hàn tốt khi sử dụng kim loại phụ và quy trình thích hợp.
- Chi phí vật liệu và chế tạo cao hơn thép không gỉ austenit tiêu chuẩn.
Một hạn chế quan trọng là 904L không phải là hợp kim chịu nước biển phổ biến.
Mặc dù hàm lượng molypden của nó cao hơn 316L, khả năng chống ăn mòn cục bộ của nó thường không đủ để đáp ứng các điều kiện đòi hỏi khắt khe về nước biển và kẽ hở giàu clorua.
Đặc biệt, nước biển có chứa các chất oxy hóa hoặc cặn lắng có thể tạo điều kiện trong đó 904L trở nên dễ bị rỗ và ăn mòn kẽ hở.
254 Thép không gỉ SMO (Hoa Kỳ S31254 / TRONG 1.4547)
254 SMO là thép không gỉ siêu austenit có hàm lượng molypden cao được phát triển cho môi trường clorua có tính ăn mòn cao.
Thiết kế hợp kim của nó kết hợp khoảng 20% crom, 18% niken, 6% molypden, và bổ sung nitơ.
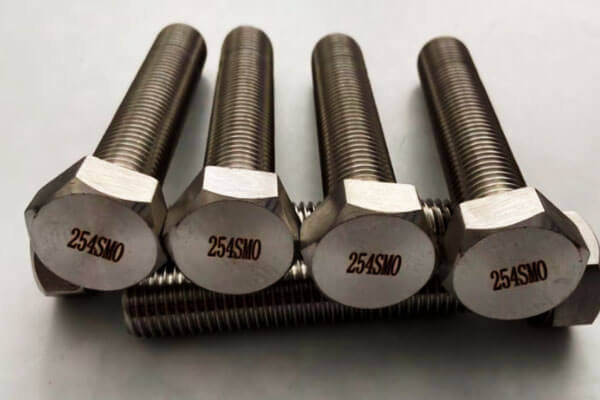
Phạm vi thành phần điển hình bao gồm:
- 19.5–20,5% crom.
- 17.5–18,5% niken.
- 6.0–6,5% molypden.
- Khoảng 0,18–0,22% nitơ.
- Một bổ sung đồng nhỏ.
Hàm lượng molypden và nitơ cao cải thiện đáng kể khả năng chống rỗ và ăn mòn kẽ hở.
So với 904L và 316L, 254 SMO phù hợp hơn với hệ thống nước biển, chất lỏng xử lý có chứa clorua, và khử lưu huỳnh khí thải (thảo luận nhóm) thiết bị.
Đặc tính vật liệu chính:
- Khả năng chống ăn mòn rỗ do clorua gây ra cao.
- Cải thiện khả năng chống ăn mòn kẽ hở so với thép không gỉ austenit thông thường.
- Khả năng chống chịu nước biển tốt trong điều kiện được kiểm soát hợp lý.
- Khả năng chống chịu tốt với nhiều phương tiện công nghiệp oxy hóa và khử.
- Độ bền cao so với các loại austenit thông thường.
- Độ nhạy cao hơn với các điều kiện chế tạo so với thép không gỉ thông thường.
254 SMO thường được lựa chọn cho đường ống dẫn nước biển, trao đổi nhiệt, thiết bị khử muối, hệ thống xử lý hóa chất, và máy lọc FGD.
Tuy nhiên, hiệu suất của nó phụ thuộc nhiều vào hình dạng thành phần.
MỘT 254 Tấm SMO có thể chống rỗ trong môi trường nước biển nhưng lại bị ăn mòn ở kẽ hở bên dưới miếng đệm, tiền gửi, hoặc kết nối mặt bích được thiết kế kém.
654 Thép không gỉ SMO (Mỹ S32654 / TRONG 1.4652)
654 SMO là thép không gỉ austenit có độ hợp kim cao đặc biệt được phát triển cho môi trường ăn mòn cực kỳ khắc nghiệt.
Nó chứa crom cao hơn, molypden, và hàm lượng nitơ cao hơn 254 Chúng tôi, mang lại cho nó khả năng chống ăn mòn cục bộ vượt trội.
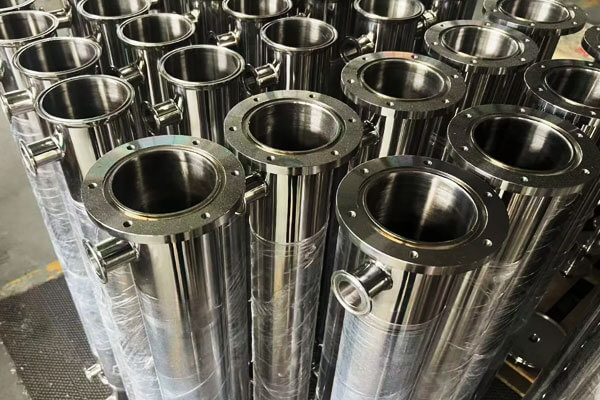
Thành phần hợp kim điển hình của nó bao gồm khoảng:
- 24% crom.
- 22% niken.
- 7.3% molypden.
- 0.45% nitơ.
- Khoảng 3% mangan.
- Bổ sung đồng.
Hàm lượng nitơ cao đặc biệt quan trọng. Nó tăng cường ma trận austenit và góp phần đáng kể vào khả năng chống ăn mòn cục bộ.
Hệ thống kết hợp crom-molypden-nitơ mang lại 654 SMO giá trị PREN điển hình ít nhất là 56.
Đặc tính vật liệu chính:
- Khả năng chống ăn mòn rỗ cực cao.
- Khả năng chống ăn mòn kẽ hở vượt trội so với hầu hết các loại thép không gỉ thông thường.
- Tiềm năng tuyệt vời cho các ứng dụng clorua và nước biển nghiêm trọng.
- Độ bền cao nhờ hợp kim nitơ.
- Làm việc nóng đòi hỏi khắt khe hơn, tạo hình lạnh, và yêu cầu hàn.
- Chi phí vật liệu cao hơn và yêu cầu chế tạo chuyên biệt hơn.
654 SMO được xem xét cho các ứng dụng liên quan đến môi trường clorua có tính xâm thực cao, bao gồm cả cây tẩy trắng, yêu cầu thiết bị nước biển, và hệ thống ngoài khơi sâu.
Tuy nhiên, ngay cả lớp này cũng không tránh khỏi sự ăn mòn. Trong điều kiện kẽ hở nghiêm trọng, nhiệt độ cao, điều kiện oxy hóa mạnh, hoặc thực hành chế tạo không phù hợp, ăn mòn cục bộ vẫn có thể xảy ra.
Do đó, việc lựa chọn nó phải được hỗ trợ bằng thử nghiệm ăn mòn và đánh giá kỹ thuật có liên quan..
3. Chống ăn mòn: Hiểu Cơ Chế Lỗi Trước Khi Chọn Lớp
Một sai lầm phổ biến trong việc lựa chọn thép không gỉ là coi khả năng chống ăn mòn là một đặc tính duy nhất.. Trong thực tế, cơ chế ăn mòn khác nhau đòi hỏi các phương pháp đánh giá khác nhau.
Một vật liệu có khả năng chống ăn mòn đồng đều tốt trong axit sunfuric vẫn có thể bị hỏng nhanh chóng do ăn mòn rỗ hoặc kẽ hở trong nước biển.
Ăn mòn đồng đều: Tại sao 904L có thể tốt hơn 254 SMO trong một số axit
904L được phát triển chủ yếu cho môi trường hóa chất khắc nghiệt, đặc biệt là dịch vụ axit sulfuric.
Niken của nó, molypden, và bổ sung đồng mang lại khả năng chống ăn mòn đồng đều tốt ở nồng độ và nhiệt độ axit sunfuric đã chọn.
Nó cũng có thể hoạt động tốt trong môi trường axit photphoric loãng nhất định. Điều này làm cho nó trở thành vật liệu hữu ích cho các thiết bị xử lý hóa học., hệ thống lưu trữ axit, và các ứng dụng công nghiệp liên quan.
Tuy nhiên, sự hiện diện của các ion halogenua có thể thay đổi đáng kể hành vi ăn mòn.
Axit clohydric, Axit hydrofluoric, axit sunfuric nhiễm clorua, và một số môi trường axit photphoric trong quá trình ướt có thể quá mạnh đối với 904L.
Trong điều kiện như vậy, 254 SMO hoặc 654 SMO có thể trở thành ứng viên phù hợp hơn, tùy thuộc vào thành phần axit thực tế, nhiệt độ, và khả năng oxy hóa.
ăn mòn rỗ: Hiểu vai trò của PREN
Ăn mòn rỗ xảy ra khi màng thụ động bị phá vỡ cục bộ và kim loại tiếp xúc không thể thụ động trở lại trong các điều kiện môi trường hiện hành.. Ion clorua đặc biệt hiệu quả trong việc bắt đầu quá trình này.
Một thông số sàng lọc thường được sử dụng là Số tương đương khả năng chống rỗ (Gỗ):
TRƯỚC = %Cr + 3.3 × %Mo + 16 × %N
Công thức này ước tính sự đóng góp của crom, molypden, và nitơ để chống ăn mòn cục bộ. Sử dụng các tác phẩm đại diện, giá trị PREN gần đúng là:
| Cấp | Tài liệu tham khảo PREN điển hình | Giải thích chung |
| 904L | Khoảng 36 | Khả năng chống ăn mòn cục bộ cao so với 316L thông thường |
| 254 Chúng tôi | Khoảng 43 | Khả năng chống rỗ do clorua gây ra rất cao |
| 654 Chúng tôi | ≥56 | Khả năng chống rỗ cực cao trong số các loại thép không gỉ austenit |
Các giá trị trên rất hữu ích cho việc so sánh sơ bộ, nhưng chúng không nên được coi là xếp hạng hiệu suất được đảm bảo.
Kết quả chính xác phụ thuộc vào thành phần hóa học của nhiệt lượng thực tế và quy ước tính PREN. Một số thông số kỹ thuật và tài liệu tham khảo kỹ thuật cũng sử dụng công thức sửa đổi.
Quan trọng hơn, PREN không dự đoán trực tiếp nhiệt độ mà tại đó một bộ phận cụ thể sẽ bắt đầu hoạt động.
Sử dụng PREN để sàng lọc tài liệu ứng viên, không chứng nhận hiệu suất ăn mòn.
CPT: Đánh giá trực tiếp hơn về khả năng chống rỗ
Một phương pháp thực tế hơn để so sánh khả năng chống rỗ là đo Nhiệt độ rỗ tới hạn. (CPT).
CPT xác định nhiệt độ tại đó xảy ra hiện tượng rỗ ổn định trong môi trường và quy trình thử nghiệm được chỉ định.
Một phương pháp thường được tham khảo là ASTM G150, sử dụng thử nghiệm điện hóa trong dung dịch clorua được kiểm soát.
Dữ liệu thử nghiệm được trích dẫn trong tài liệu kỹ thuật được cung cấp được lấy từ 1 Dung dịch NaCl M, chứa xấp xỉ 35,000 mg/L clorua, sử dụng tế bào Avesta.
Những điều kiện này quan trọng. Giá trị CPT thu được trong 1 M NaCl sử dụng ASTM G150 không thể chuyển trực tiếp sang nồng độ clorua khác, PH, khả năng oxy hóa, hoặc phương pháp thử.
Ăn mòn kẽ hở: Tại sao 654 SMO cần nhiều hơn CPT cao
Ăn mòn kẽ hở thường khó kiểm soát hơn rỗ bề mặt hở.
Nó phát triển trong không gian hạn chế, nơi trao đổi chất lỏng bị hạn chế, chẳng hạn như bên dưới miếng đệm, tiền gửi, vòng đệm, mặt bích, và các tấm chồng lên nhau.
Bên trong một kẽ hở, sự suy giảm oxy và những thay đổi về hóa học cục bộ có thể làm mất ổn định màng thụ động. Ion clorua có thể trở nên đậm đặc, và độ pH cục bộ có thể giảm.
Một khi quá trình ăn mòn được thiết lập, môi trường kẽ hở có thể vẫn tích cực ngay cả khi bề mặt tiếp xúc xung quanh dường như không bị ảnh hưởng.
Điều này đặc biệt liên quan đến các bộ trao đổi nhiệt nước biển, bộ trao đổi nhiệt dạng tấm, kết nối bắt vít, và các cụm hàn phức tạp.
Đối với các loại có độ hợp kim rất cao như 654 Chúng tôi, các thử nghiệm rỗ thông thường có thể không đủ để phân biệt hiệu suất trong điều kiện kẽ hở nghiêm trọng.
Do đó, tài liệu kỹ thuật được cung cấp khuyến nghị đánh giá Nhiệt độ ăn mòn kẽ hở quan trọng (CCCT) sử dụng quy trình dành riêng cho từng kẽ hở.
Một tập dữ liệu được tham chiếu sử dụng 6% Dung dịch FeCl₃ trong điều kiện thử nghiệm MTI-2 để đánh giá nhiệt độ ăn mòn kẽ hở tới hạn.
CPT và CCCT đo các hành vi ăn mòn khác nhau. Không nên kết hợp chúng thành một xếp hạng duy nhất hoặc so sánh mà không tính đến các giải pháp thử nghiệm khác nhau của chúng, cấu hình mẫu vật, và thủ tục.
Đối với thiết bị có mối nối đệm kín, tiền gửi, khoảng trống hẹp, hoặc hình học bên trong phức tạp, Thử nghiệm ăn mòn kẽ hở có thể phù hợp hơn với rủi ro vận hành thực tế hơn là chỉ riêng giá trị PREN cao.
Ăn mòn ứng suất nứt: Lựa chọn hợp kim phải bao gồm căng thẳng và môi trường
Vết nứt do ăn mòn ứng suất đòi hỏi sự có mặt đồng thời của vật liệu dễ bị ảnh hưởng, môi trường ăn mòn thích hợp, và ứng suất kéo.
Sự căng thẳng có thể đến từ tải hoạt động, ứng suất hàn dư, hình thành lạnh, hoặc điều kiện lắp ráp.
SCC do clorua gây ra là một yếu tố quan trọng cần cân nhắc đối với thép không gỉ austenit, đặc biệt ở nhiệt độ cao.
Bổ sung niken và hợp kim cao có thể cải thiện sức đề kháng trong một số môi trường nhất định, nhưng không có loại siêu austenit nào được coi là miễn nhiễm với mọi dạng SCC.
Khi đánh giá 904L, 254 Chúng tôi, hoặc 654 Chúng tôi, kỹ sư nên kiểm tra:
- Nồng độ clorua và thành phần hóa học.
- Nhiệt độ kim loại, bao gồm các điểm nóng địa phương.
- Mức độ kéo và ứng suất dư.
- Hình dạng mối hàn và vùng chịu ảnh hưởng nhiệt.
- Các vùng gia công nguội và lịch sử hình thành.
- Khả năng bay hơi, sự tập trung, hoặc tiền gửi.
Trường hợp có liên quan đến dịch vụ dầu khí chua, các cơ chế tạo vết nứt bổ sung như vết nứt do ứng suất sunfua phải được đánh giá theo các yêu cầu về vật liệu hiện hành.
Việc vượt qua chứng nhận dịch vụ chua không tạo ra khả năng chống ăn mòn chung đối với rỗ hoặc kẽ hở.
4. Ứng dụng nước biển: Nhiệt độ, Khử trùng bằng clo, và Vật chất Hình học Kẽ hở
Dịch vụ nước biển là một trong những ứng dụng đòi hỏi khắt khe nhất đối với thép không gỉ austenit. Tuy nhiên, lựa chọn vật liệu chỉ dựa trên thuật ngữ nước biển là không đủ.
Hành vi ăn mòn của nước biển phụ thuộc vào quá trình xử lý hóa học của nó, hoạt động sinh học, nhiệt độ hoạt động, và hình dạng của các bộ phận bị ướt.
Nước biển tự nhiên vs. Nước biển clo hóa: Điều kiện ăn mòn khác nhau
Một yếu tố thường bị bỏ qua trong việc lựa chọn nguyên liệu nước biển là nước tự nhiên hay nước đã được khử trùng bằng clo..
Nước biển tự nhiên hỗ trợ hình thành màng sinh học trên bề mặt thép không gỉ.
Những màng sinh học này có thể làm thay đổi điều kiện điện hóa cục bộ và làm tăng khả năng ăn mòn của vật liệu., tăng khả năng ăn mòn cục bộ.
Mức độ nghiêm trọng thay đổi tùy theo điều kiện biển, bao gồm cả nhiệt độ nước, hoạt động sinh học, và vị trí địa lý.
Sổ tay kỹ thuật xác định các điều kiện đặc biệt khắc nghiệt ở vùng nước lạnh ở nhiệt độ khoảng 25–30°C, trong khi nhiệt độ tương ứng ở các vùng nhiệt đới cao hơn 30°C một chút.
Những giá trị này nên được hiểu là các quan sát tham khảo liên quan đến hoạt động sinh học trong khu vực, thay vì ngưỡng nhiệt độ phổ quát.
Rủi ro ăn mòn thực tế phụ thuộc vào môi trường biển và điều kiện vận hành cụ thể.
Clo hóa giới thiệu một yếu tố ăn mòn bổ sung. Clo hoặc hypochlorite thường được thêm vào hệ thống nước biển để kiểm soát sự phát triển sinh học, nhưng các tác nhân oxy hóa này cũng làm tăng thế điện hóa của nước.
Dưới những điều kiện như vậy, màng thụ động trên thép không gỉ có thể trở nên dễ bị hỏng cục bộ hơn.
Khi nhiệt độ của nước biển có clo tăng lên, nguy cơ ăn mòn rỗ và kẽ hở thường tăng lên.
Do đó, tiêu chí lựa chọn vật liệu được thiết lập cho nước biển tự nhiên không nên tự động được áp dụng cho nước biển clo hóa.
Hình học kẽ hở: Tại sao thiết kế thành phần thay đổi Khả năng chống ăn mòn
Ngay cả khi thành phần hóa học và nhiệt độ nước biển không thay đổi, hình dạng thành phần có thể ảnh hưởng đáng kể đến hiệu suất ăn mòn.
Cấu trúc thêm một lớp khó khăn khác. Sự tiếp xúc cong giữa các miếng đệm và tấm trong bộ trao đổi nhiệt dạng tấm tạo ra các kẽ hở sâu hơn và hiệu quả hơn so với kết nối mặt bích, và nói chung là nghiêm trọng hơn.
Đây là lý do tại sao 254 SMO có đường ranh giới riêng cho bộ trao đổi nhiệt dạng tấm.
Các mối nối mặt bích không nên tự động được xử lý như trường hợp nhẹ nhàng hơn. Khi tải trước của bu lông thay đổi, hình dạng kẽ hở thực tế có thể đạt tới mức độ nghiêm trọng của bộ trao đổi nhiệt dạng tấm.
Giới hạn nhiệt độ tham chiếu cho 254 SMO và 654 Chúng tôi
Sổ tay cung cấp một số giá trị tham khảo hữu ích để lựa chọn thép không gỉ siêu austenit trong nước biển clo hóa.
Tuy nhiên, những số liệu này chỉ có ý nghĩa khi điều kiện sử dụng ban đầu của chúng được giữ nguyên.
| Ứng dụng nước biển | Vật liệu hoặc giải pháp được đề xuất | Điều kiện tham chiếu | Xem xét kỹ thuật |
| Cấu trúc hàn không có kẽ hở | 254 Chúng tôi | Hàm lượng clo 1 ppm; khoảng 45°C | Điều kiện tham chiếu cho kết cấu hàn không có kẽ hở |
| Kết nối mặt bích | 654 Lớp phủ mối hàn SMO hoặc Avesta P16 | Trên 30°C | Khả năng chống ăn mòn kẽ hở cao hơn có thể được yêu cầu ở bề mặt bịt kín |
| Bộ trao đổi nhiệt dạng tấm | 654 Chúng tôi | Ít nhất 60°C trong thử nghiệm liên tục được trích dẫn | Kết quả kiểm tra cụ thể, không phải là nhiệt độ thiết kế phổ quát |
| Dịch vụ nước biển tổng hợp | 904L | Không được khuyến nghị | Sức đề kháng không đủ đối với các điều kiện nước biển được nêu trong hướng dẫn sổ tay |
Tại sao 904L không được khuyến nghị cho dịch vụ nước biển
Sổ tay có quan điểm rõ ràng về 904L: 904L không nên sử dụng trong dịch vụ nước biển.
Khuyến nghị này không có nghĩa là 904L thiếu khả năng chống ăn mòn.
Nó là thép không gỉ austenit hợp kim cao chứa khoảng 4.5% molypden và đồng, và nó có khả năng chống ăn mòn đồng đều tốt trong môi trường axit sunfuric được chọn và axit photphoric loãng.
Hạn chế của nó là khả năng chống chịu tương đối thấp hơn đối với các điều kiện ăn mòn rỗ và kẽ hở gặp phải trong nước biển., đặc biệt khi nồng độ clorua, nhiệt độ, và hình học hạn chế tạo ra một môi trường khắc nghiệt hơn.
Đối với thiết bị nước biển, 254 SMO và 654 SMO thường là những ứng cử viên thích hợp hơn:
- 254 SMO phù hợp cho nhiều ứng dụng có hàm lượng clorua cao trong đó khả năng chống ăn mòn rỗ và kẽ hở đáp ứng các yêu cầu thiết kế.
- 654 SMO cung cấp mức độ chống ăn mòn cục bộ cao hơn và là ứng cử viên cho các điều kiện nước biển bị clo hóa khắc nghiệt hơn và yêu cầu hình học kẽ hở cao hơn.
Lựa chọn cuối cùng vẫn phải được hỗ trợ bởi dữ liệu ăn mòn dành riêng cho ứng dụng.
Cả hai loại đều không được coi là miễn nhiễm với sự ăn mòn của nước biển dưới mọi sự kết hợp nhiệt độ, clo, và thiết kế thành phần.
5. Hàn thép không gỉ siêu Austenitic: Kim loại hàn phải phù hợp với nhiệm vụ ăn mòn
Việc lựa chọn kim loại cơ bản chính xác chỉ là một nửa nhiệm vụ kỹ thuật vật liệu.
Trong thiết bị hàn, kim loại mối hàn và vùng chịu nhiệt cũng phải duy trì đủ khả năng chống ăn mòn.
Điều này đặc biệt quan trọng đối với thép không gỉ austenit có hàm lượng molypden cao. Trong quá trình hàn, vật liệu tan chảy và đông lại.
Các nguyên tố hợp kim không nhất thiết phải phân bố đồng đều trong quá trình đông đặc, và kim loại mối hàn thu được có thể chứa các biến thể cục bộ về thành phần.
Sự phân tách molypden đặc biệt quan trọng. Các khu vực thiếu molypden có thể có khả năng chống ăn mòn cục bộ thấp hơn và có thể trở thành vị trí thuận lợi cho sự tấn công rỗ hoặc kẽ hở.
Do đó, kim loại cơ bản chống ăn mòn không đảm bảo cụm hàn chống ăn mòn.
Hàn 904L: Phù hợp với kim loại phụ
904L có xu hướng phân tách hợp kim nghiêm trọng tương đối thấp hơn so với 254 SMO và 654 Chúng tôi. Các kim loại phụ phù hợp hoặc tương thích về mặt thành phần thường được sử dụng.
Tài liệu tham khảo kỹ thuật được cung cấp đưa ra thành phần kim loại hàn lắng đọng điển hình xấp xỉ:
- 4.5% molypden.
- 1.5% đồng.
Việc bổ sung đồng giúp duy trì hành vi ăn mòn dự kiến trong môi trường axit thích hợp. Lựa chọn chất độn vẫn phải tuân theo thông số kỹ thuật của kim loại cơ bản, phân loại hàn áp dụng, và phương tiện xử lý thực tế.
Hàn 254 Chúng tôi: Sử dụng chất độn quá hợp kim
Vì 254 Chúng tôi, tài liệu kỹ thuật được cung cấp khuyến nghị kim loại phụ Avesta P12, với hàm lượng molypden kim loại hàn lắng đọng điển hình xấp xỉ 9%.
Con số này cao hơn đáng kể so với hàm lượng molypden của kim loại cơ bản, xung quanh 6%.
Lý do là để bù lại sự phân tách hợp kim trong quá trình đông đặc mối hàn.
Sử dụng kim loại phụ có hàm lượng molypden cao hơn giúp giảm nguy cơ các vùng kim loại hàn cục bộ không có đủ khả năng chống rỗ và ăn mòn kẽ hở.
Việc lựa chọn kim loại phụ phải được xác minh dựa trên hình thức và phân loại sản phẩm cụ thể. Ví dụ, tài liệu tham khảo sản phẩm được cung cấp xác định:
- Dây P12: thường được liên kết với AWS A5.14 ERNiCrMo-3.
- Điện cực được phủ P12-R: thường được liên kết với AWS A5.11 ENiCrMo-12.
Những phân loại này phải được kiểm tra dựa trên dữ liệu kỹ thuật của nhà sản xuất vật tư tiêu hao hiện tại trước khi đưa vào thông số kỹ thuật mua hàng..
Chỉ tên sản phẩm không phải là thông số kỹ thuật đầy đủ về vật liệu hàn.
Hàn 654 Chúng tôi: Yêu cầu bồi thường hợp kim cao hơn
654 SMO thậm chí còn có hàm lượng hợp kim cao hơn và yêu cầu khắt khe hơn về kim loại mối hàn.
Vật liệu được cung cấp khuyên dùng Avesta P16, với hàm lượng molypden kim loại hàn lắng đọng điển hình xấp xỉ 15%. Sản phẩm dây tương ứng được xác định là vật tư tiêu hao loại ERNiCrMo-13.
Mức molypden cao hơn này nhằm bù đắp cho sự phân tách và duy trì khả năng chống ăn mòn cục bộ trong khu vực hàn.
Một kim loại phụ thích hợp cho 254 SMO sẽ không được tự động chuyển sang 654 Chúng tôi. Thiết kế hợp kim kim loại cơ bản và tính chất hóa học của kim loại hàn cần thiết là khác nhau.
Làm sạch và phục hồi bề mặt sau hàn
Sự đổi màu mối hàn, quy mô oxit, hạt thép carbon nhúng, và ô nhiễm bề mặt khác có thể làm giảm khả năng chống ăn mòn của thép không gỉ.
Ngay cả khi kim loại cơ bản và kim loại phụ được chọn chính xác, mối hàn không được làm sạch đầy đủ có thể trở thành vị trí đầu tiên bị ăn mòn cục bộ.
Do đó, quy trình sản xuất phải quy định việc làm sạch sau hàn thích hợp., dưa chua, và phương pháp phục hồi bề mặt.
Các hoạt động này phải tương thích với hợp kim, hình học thành phần, và các yêu cầu về môi trường và an toàn hiện hành.
Ủ dung dịch có thể giúp giảm ảnh hưởng của sự phân tách kim loại mối hàn trong một số bộ phận đơn giản, đặc biệt là một số phụ kiện đường ống. Tuy nhiên, nó không nên được coi là một phương thuốc phổ biến cho các thiết bị phức tạp.
Tàu lớn, lắp ráp chế tạo, và các bộ phận có hình dạng phức tạp có thể không phù hợp để xử lý bằng giải pháp đầy đủ.
Thông số kỹ thuật hàn phải xác định được sự phân loại của kim loại phụ, hình thức sản phẩm, yêu cầu về kim loại lắng đọng, Đầu vào nhiệt, nhiệt độ giữa, và tình trạng bề mặt sau hàn.
Chỉ nêu rõ “sử dụng kim loại phụ phù hợp” là không đủ đối với vật liệu có độ hợp kim cao.
6. Chế tạo và xử lý nhiệt: Bảo toàn khả năng chống ăn mòn của hợp kim
Thép không gỉ siêu austenit có thể mất một phần lợi thế chống ăn mòn nếu hình thành, xử lý nhiệt, hoặc gia công tạo ra các cấu trúc vi mô hoặc điều kiện bề mặt không thuận lợi.
Lượng mưa pha làm việc nóng và liên kim loại
Tài liệu kỹ thuật được cung cấp xác định nguy cơ tiềm ẩn của sự kết tủa pha giữa các kim loại trong 254 SMO và 654 SMO trong phạm vi nhiệt độ xấp xỉ 600–1.000°C.
Tùy thuộc vào hóa học hợp kim và thời gian tiếp xúc, các pha không mong muốn có thể hình thành và làm giảm cục bộ lượng crom hoặc molypden sẵn có trong nền xung quanh.
Điều này có thể làm giảm khả năng chống ăn mòn và, Trong một số trường hợp, tính chất cơ học.
Để khôi phục lại điều kiện luyện kim cần thiết sau khi gia công nóng, vật liệu được cung cấp khuyến nghị xử lý bằng dung dịch ở nhiệt độ ít nhất 1.150°C, tiếp theo là làm nguội nhanh.
Tốc độ làm mát rất quan trọng. Làm mát chậm trong phạm vi nhiệt độ nhạy cảm với lượng mưa có thể cho phép các pha không mong muốn hình thành trở lại, làm giảm lợi ích của việc xử lý bằng giải pháp.
Quy trình xử lý nhiệt thực tế phải được thiết lập theo thông số kỹ thuật vật liệu hiện hành, độ dày sản phẩm, hình học thành phần, và quy trình sản xuất đủ tiêu chuẩn.
Giá trị 1.150°C là tham chiếu từ tài liệu kỹ thuật được cung cấp, không phải là sự thay thế cho thông số kỹ thuật xử lý nhiệt theo cấp độ cụ thể.
Tạo hình nguội và làm cứng
254 SMO và 654 SMO chứa hàm lượng nitơ tương đối cao, góp phần tăng cường độ bền và khả năng chống ăn mòn cục bộ của chúng. Tuy nhiên, nitơ cũng góp phần làm tăng độ cứng đáng kể trong quá trình biến dạng nguội.
So với thép không gỉ austenit thông thường, những lớp này có thể yêu cầu:
- Lực hình thành cao hơn.
- Công cụ mạnh mẽ hơn.
- Bán kính uốn lớn hơn, tùy thuộc vào độ dày và hình dạng hình thành.
- Kiểm soát lò xo cẩn thận hơn.
- Ủ trung gian trong các hoạt động tạo hình phức tạp hoặc khắc nghiệt.
Điều này đặc biệt quan trọng đối với bình áp lực, linh kiện trao đổi nhiệt, phần ống hình thành, và các cấu trúc chế tạo phức tạp.
Tạo hình nguội cũng có thể gây ra ứng suất dư và hư hỏng bề mặt cục bộ.
Đối với dịch vụ clorua quan trọng, đặc điểm kỹ thuật chế tạo phải đề cập đến tình trạng vật liệu cuối cùng và mọi ứng suất cần thiết hoặc xử lý bề mặt.
Gia công và chất lượng bề mặt
Thép không gỉ austenit hợp kim cao thường đòi hỏi gia công nhiều hơn so với thép cacbon thông thường.
Xu hướng chăm chỉ làm việc của họ, sức mạnh, và độ dẻo dai có thể làm tăng lực cắt và tăng tốc độ mài mòn dụng cụ.
Thực hành gia công tốt bao gồm:
- Sử dụng sắc nét, dụng cụ cắt phù hợp.
- Duy trì điều kiện cắt ổn định.
- Tránh cọ xát và dừng dụng cụ không cần thiết.
- Áp dụng đầy đủ chất làm mát khi thích hợp.
- Ngăn ngừa ô nhiễm thép carbon nhúng.
- Loại bỏ các gờ và các lớp bề mặt bị hư hỏng khỏi bề mặt bịt kín và ướt.
Đối với các bộ phận bị ăn mòn nghiêm trọng, hoàn thiện bề mặt không chỉ đơn thuần là một yêu cầu về hình thức bên ngoài.
Bề mặt gồ ghề, dấu gia công sâu, và các chất gây ô nhiễm nhúng vào có thể giữ lại cặn và tạo ra môi trường cục bộ thúc đẩy sự ăn mòn giống như kẽ hở.
Do đó, các yêu cầu về gia công và bề mặt cuối cùng phải được xác định trong bản vẽ thành phần hoặc thông số kỹ thuật sản xuất..
7. Các ứng dụng công nghiệp điển hình của 904L, 254 Chúng tôi, Và 654 Chúng tôi
Mặc dù ba loại này thuộc cùng một họ vật liệu rộng, thiết kế hợp kim khác nhau của chúng làm cho chúng phù hợp với các môi trường công nghiệp khác nhau.
904Ứng dụng L: Xử lý hóa chất và xử lý axit
904L đặc biệt hữu ích trong các hệ thống xử lý hóa học trong đó khả năng chống lại các axit khử được chọn lọc quan trọng hơn khả năng chống clorua cực cao.
Các ứng dụng điển hình bao gồm:
- Bể chứa và thiết bị vận chuyển axit sunfuric.
- Tàu xử lý hóa chất.
- Thiết bị axit photphoric loãng.
- Bộ trao đổi nhiệt trong môi trường hóa học thích hợp.
- Đường ống và phụ kiện tuần hoàn axit.
- Thiết bị dược phẩm và hóa chất đặc biệt.
254 Ứng dụng SMO: Nước biển và thiết bị có hàm lượng clorua cao
254 SMO thường được xem xét cho các thiết bị tiếp xúc với nước biển, clorua đậm đặc, và các môi trường khác nơi thép không gỉ thông thường dễ bị rỗ và ăn mòn kẽ hở.
Các ứng dụng điển hình bao gồm:
- Hệ thống làm mát bằng nước biển.
- Thiết bị khử muối.
- Bộ trao đổi nhiệt dạng tấm và vỏ và ống.
- Khử lưu huỳnh khí thải (thảo luận nhóm) máy chà sàn.
- Đường ống ngoài khơi và thiết bị xử lý chất lỏng.
- Hệ thống xử lý hóa chất có chứa clorua.
- Thiết bị xử lý nước biển.
654 Ứng dụng SMO: Môi trường xử lý clorua cực mạnh và khắc nghiệt
654 SMO dành cho các điều kiện sử dụng đặc biệt khắc nghiệt trong đó thép không gỉ austenit thông thường và nhiều loại hợp kim cao có thể không cung cấp đủ độ bền.
Các ứng dụng tiềm năng bao gồm:
- Thiết bị tẩy trắng bột giấy và giấy.
- Bộ trao đổi nhiệt nước biển tích cực.
- Thiết bị dầu khí ngoài khơi sâu.
- Hệ thống xử lý clorua đậm đặc.
- Thiết bị xử lý hóa chất có nguy cơ ăn mòn kẽ hở nghiêm trọng.
- Các bộ phận xử lý nước và khử muối chuyên dụng.
8. Phần kết luận
Điểm cuối của việc lựa chọn vật liệu không phải là cấp cao hơn trong cột vật liệu.
Nó đang làm phương tiện, cấu trúc, kim loại cơ bản, mối hàn, và điều kiện sản xuất có cùng mức độ ăn mòn.
- 904L (Hoa Kỳ N08904 / TRONG 1.4539): Thép không gỉ austenit hợp kim cao có khả năng chống chịu tốt với môi trường axit sunfuric chọn lọc và axit photphoric loãng. Nó không phải là loại nước biển có mục đích chung.
- 254 Chúng tôi (Hoa Kỳ S31254 / TRONG 1.4547): Một loại thép không gỉ siêu austenit có khoảng 6% bổ sung molypden và nitơ, mang lại khả năng chống ăn mòn rỗ và kẽ hở do clorua gây ra. Nó được xem xét rộng rãi cho các ứng dụng nước biển và FGD.
- 654 Chúng tôi (Mỹ S32654 / TRONG 1.4652): Một loại thép không gỉ austenit có độ hợp kim đặc biệt cao với khoảng 7.3% molypden và hàm lượng nitơ cao.
Nó được thiết kế cho môi trường có hàm lượng clorua cao và các ứng dụng đòi hỏi khắt khe trong đó vật liệu hợp kim thấp hơn có thể không đủ.
Đó là kỷ luật tôi sẽ yêu cầu ở bất kỳ gói tuyển chọn nào. Không có điểm nào tốt hơn—một điểm hoàn chỉnh.
Câu hỏi thường gặp
Sự khác biệt giữa thép không gỉ austenit siêu austenit và thép không gỉ austenit tiêu chuẩn?
Thép không gỉ siêu austenit chứa hàm lượng nguyên tố hợp kim cao hơn như crom, niken, molypden, và nitơ hơn các loại thông thường như 304 và 316L.
Những bổ sung này cải thiện khả năng chống rỗ, ăn mòn kẽ hở, và một số môi trường hóa học khắc nghiệt nhất định.
Tuy nhiên, chúng cũng làm tăng chi phí vật liệu và có thể khiến việc hàn và chế tạo đòi hỏi khắt khe hơn..
Là 254 SMO tốt hơn 904L?
Đối với môi trường đòi hỏi clorua và nước biển, 254 SMO thường cung cấp khả năng chống ăn mòn rỗ và kẽ hở tốt hơn 904L vì hàm lượng molypden và nitơ cao hơn.
Tuy nhiên, 904L có thể là sự lựa chọn kinh tế và kỹ thuật tốt hơn trong môi trường axit sunfuric và axit photphoric loãng thích hợp.
Sự lựa chọn đúng phụ thuộc vào cơ chế ăn mòn và điều kiện xử lý thay vì xếp hạng tổng thể đơn giản.
Là 654 SMO tốt hơn 254 Chúng tôi?
654 SMO thường có khả năng chống ăn mòn cục bộ cao hơn vì nó chứa nhiều crom hơn, molypden, và nitơ. Giá trị PREN điển hình của nó ít nhất là 56, so với khoảng 42–43 của 254 Chúng tôi.
Do đó, nó là ứng cử viên cho môi trường clorua mạnh hơn. Tuy nhiên, chi phí cao hơn và yêu cầu chế tạo khắt khe hơn có nghĩa là nó nên được sử dụng ở những nơi có điều kiện dịch vụ phù hợp với việc nâng cấp.
Có thể 254 SMO được sử dụng trong nước biển?
Đúng. 254 SMO được xem xét rộng rãi cho các hệ thống nước biển vì hàm lượng molypden và nitơ cao.
Tuy nhiên, sự phù hợp phụ thuộc vào nhiệt độ nước biển, clo, điều kiện dòng chảy, và hình học kẽ hở.
Các mối nối được đệm kín và các khu vực ứ đọng có thể cần vật liệu có độ bền cao hơn như 654 SMO hoặc lớp phủ chống ăn mòn được thiết kế phù hợp.