Rất ít vấn đề cơ học gây khó chịu như một chiếc ốc vít bị tuột. Nó thường xảy ra vào thời điểm tồi tệ nhất có thể xảy ra—trong quá trình sửa chữa, một hội đồng, hoặc việc tháo gỡ lẽ ra phải mất vài phút.
Tua vít quay vô ích, cái đầu bị nhai, và dây buộc không chịu nhúc nhích.
Những gì tiếp theo thường là một loạt các giải pháp ngẫu hứng, một số trong đó làm hỏng phôi, các thành phần xung quanh, hoặc người cầm dụng cụ.
Hướng dẫn này giải thích cơ chế thực tế đằng sau việc tháo vít bị tước, từ khâu kiểm tra ban đầu đến các phương pháp chiết xuất tiên tiến.
1. Vít bị tước là gì?
MỘT vít tước là một dây buộc có đặc tính dẫn động—khe, đi qua, thập lục phân, hoặc hốc khác—đã bị hỏng đến mức dụng cụ dẫn động không còn có thể truyền đủ mô-men xoắn để quay nó.
Tước có thể ảnh hưởng đến đầu (hốc ổ đĩa), các chủ đề, hoặc cả hai. Trong cách sử dụng phổ biến, “vít bị tước” thường dùng để chỉ phần hốc ổ đĩa bị hỏng, trong khi “ren bị tước” dùng để chỉ ren bị hỏng trong lỗ hoặc trên chính vít.

2. Đánh giá vít trước khi thử tháo nó
Trước khi áp dụng mô-men xoắn bổ sung, đầu tiên đánh giá vít, phôi, và nguyên nhân thất bại có thể xảy ra.
Nhận dạng chính xác giúp ngăn ngừa thiệt hại thêm và xác định xem kỹ thuật điều khiển đơn giản hay phương pháp trích xuất mạnh hơn là phù hợp.
| Điểm đánh giá | Những gì cần kiểm tra | Tại sao nó quan trọng |
| Loại ổ đĩa | Phillips, Pozidriv, có rãnh, thập lục phân, Torx, Robertson, hoặc ổ đĩa bảo mật | Trình điều khiển sai có thể khiến tốc độ quay nhanh và bị tước thêm |
| Điều kiện nghỉ giải lao | hơi tròn, bị hư hỏng một phần, bị hư hỏng nặng, hoặc bị phá hủy hoàn toàn | Xác định xem bộ truyền động ban đầu vẫn có thể truyền mô-men xoắn có thể sử dụng được hay không |
| Vị trí đầu | Nhô ra, tuôn ra, hoặc lõm | Có ảnh hưởng gì đến kìm không, máy vắt, hoặc khoan có thể được sử dụng |
| Đánh giá quyền truy cập | Bạn có thể với tới cái vít bằng những dụng cụ bạn có không? Có chỗ cho máy khoan không, một máy vắt, hoặc một công cụ quay? Vít có ở trong không gian hạn chế không? | Quyền truy cập bị hạn chế có thể hạn chế phương pháp xóa |
Vật liệu vít |
Thép không gỉ, thép cacbon, thau, nhôm, hoặc các hợp kim khác | Chất liệu ảnh hưởng đến sức mạnh, sự biến dạng, sự giận dữ, và hành vi khoan |
| Vật liệu phôi | Thép, nhôm, nhựa, gỗ, tổng hợp, vân vân. | Xác định lực cho phép, nhiệt, và tiếp xúc hóa học |
| Ăn mòn hoặc khóa ren | rỉ sét, quá trình oxy hóa, sản phẩm ăn mòn màu trắng, hoặc hợp chất khóa có thể nhìn thấy | Cho biết lực cản của ren quá mức có thể góp phần gây ra sự cố |
| Hậu quả thất bại | Rủi ro đối với chủ đề, Bề mặt niêm phong, Các thành phần chính xác, hoặc các bộ lắp ráp đắt tiền | Giúp xác định mức độ thận trọng của quá trình loại bỏ |
Xác định tình trạng ổ đĩa và phần lõm
Bắt đầu bằng cách xác nhận cấu hình ổ đĩa chính xác và chọn bit khớp chính xác. Kiểm tra hốc dưới ánh sáng tốt; độ phóng đại có thể hữu ích cho các ốc vít nhỏ.
Hốc hơi hư vẫn có thể nhận đúng driver, trong khi phần lõm được làm tròn nghiêm trọng có thể yêu cầu máy vắt hoặc phương pháp loại bỏ khác.
Vị trí của đầu cũng quan trọng không kém. MỘT đầu nhô ra có thể cho phép kẹp bằng kìm hoặc kìm khóa, trong khi một đầu tuôn ra hoặc lõm thường cung cấp ít quyền truy cập cơ học hơn.
Xem xét vật liệu vít và phôi
Vật liệu của cả dây buộc và bộ phận được nối đều ảnh hưởng đến chiến lược chiết.
Ốc vít bằng thép không gỉ có thể dễ bị ăn mòn, trong khi các vật liệu mềm hơn như đồng thau hoặc nhôm có thể bị biến dạng dưới mô-men xoắn quá lớn.
Tương tự, nhôm, nhựa, và bề mặt hoàn thiện có thể bị hư hỏng do khoan mạnh, nhiệt độ cao, hoặc sản phẩm thâm nhập không phù hợp.
Kiểm tra ăn mòn hoặc co giật
Ổ đĩa bị tước không phải lúc nào cũng là vấn đề duy nhất. rỉ sét, ăn mòn điện, sự ô nhiễm, hoặc các hợp chất khóa ren có thể làm tăng đáng kể mô-men xoắn cần thiết để loại bỏ.
Trong những tình huống này, chỉ cần tác dụng thêm lực vào phần lõm bị hỏng có thể khiến đầu vít bị hỏng thêm.
Xem xét hậu quả của thất bại
Trước khi chuyển sang khoan hoặc cắt, xem xét điều gì sẽ xảy ra nếu thao tác gặp trục trặc.
Vít được lắp đặt trong các cụm lắp ráp chính xác, thiết bị chịu áp lực, hệ thống nhiên liệu, hoặc các bộ phận đắt tiền có thể yêu cầu cách tiếp cận có kiểm soát hơn vì hư hỏng vật liệu xung quanh có thể tốn kém hơn so với bản thân dây buộc.
Chuẩn bị các công cụ thích hợp
Thiết lập trích xuất cơ bản có thể bao gồm trình điều khiển có kích thước chính xác, chất bôi trơn thâm nhập khi thích hợp, cái búa, kìm hoặc kìm khóa, máy vắt vít, mũi khoan bên trái, một cú đấm trung tâm, và một dụng cụ quay.
Nên đeo kính an toàn mỗi khi va chạm, cắt, hoặc các hoạt động khoan có liên quan.
3. Cách để Tháo vít bị bong nhẹ
Vít bị bong nhẹ là vít mà phần lõm vẫn còn nguyên vẹn nhưng bộ dẫn động có xu hướng trượt.
Đây là tình huống dễ giải quyết nhất, và các phương pháp ít xâm lấn nhất nên được thử trước tiên.
Sử dụng đúng trình điều khiển
Bước đầu tiên là xác minh rằng trình điều khiển khớp chính xác với vít.
Đối với vít Phillips, sử dụng kích thước Phillips chính xác; cho ốc vít lục giác, chọn số liệu chính xác hoặc kích thước đế quốc. Mũi khoan phải nằm hoàn toàn trong hốc mà không có chuyển động qua lại quá mức.
MỘT rách nát, nhỏ hơn, hoặc bit sai làm giảm diện tích tiếp xúc và tăng khả năng bị tước thêm. Việc thay thế bit trình điều khiển bị hỏng thường là đủ để khôi phục khả năng tương tác đáng tin cậy.
Áp dụng áp lực dọc trục vững chắc
Nhấn mạnh bộ điều khiển về phía vít trong khi xoay nó từ từ. Duy trì áp suất dọc trục giữ cho mũi khoan ở đúng vị trí và giúp ngăn ngừa quay ra, đặc biệt khi phần lõm đã bị biến dạng nhẹ.
Sử dụng có kiểm soát, mô-men xoắn dần dần thay vì chuyển động đột ngột hoặc giật. Mục tiêu là duy trì sự tương tác trong suốt thời gian đột phá ban đầu.
Cải thiện ma sát bằng dây cao su
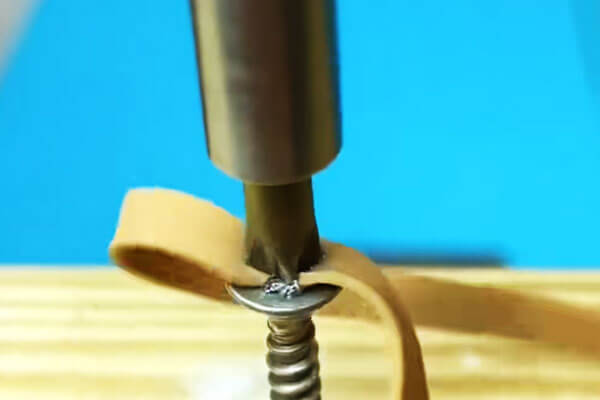
Đối với một hốc bị hư hỏng nhẹ, đặt một dây cao su rộng hoặc vật liệu có độ ma sát cao tương tự lên trên đầu vít và ấn bộ điều khiển xuyên qua nó.
Vật liệu này có thể lấp đầy những khoảng trống nhỏ giữa bộ dẫn động và hốc bị hư hỏng, tăng tiếp xúc và ma sát.
Phương pháp này không tốn kém và phù hợp nhất với các vít có bề mặt bị hư hại hạn chế.. Nó trở nên không hiệu quả khi hình dạng ổ đĩa bị phá hủy đáng kể.
Hãy thử một trình điều khiển thay thế một cách cẩn thận
Nếu trình điều khiển ban đầu tiếp tục trượt, một công cụ khác có thể mang lại sự tương tác tốt hơn.
Tùy thuộc vào hình dạng vít, kích thước khác hoặc cấu hình ổ đĩa tương thích có thể phù hợp với các bề mặt còn lại hiệu quả hơn.
Dụng cụ thay thế vẫn phải được đặt chắc chắn và thẳng hàng với trục vít.
Việc buộc một mũi khoan quá khổ hoặc kém khớp vào hốc có thể gây ra hư hỏng vĩnh viễn thay vì cải thiện độ bám.
Thêm chất mài mòn để tăng độ bám
Một lượng nhỏ hợp chất mài mòn mịn hoặc mài van đặt vào hốc có thể làm tăng ma sát giữa bộ dẫn động và đầu vít bị hỏng..
Kỹ thuật này đặc biệt hữu ích khi phần lõm hơi tròn nhưng vẫn còn nguyên vẹn về mặt cấu trúc..
Chỉ sử dụng một lượng nhỏ và ngăn các hạt mài mòn xâm nhập vào các cơ chế nhạy cảm hoặc khu vực bịt kín.
Ngồi cho người lái bằng cách chạm nhẹ
Đối với vít có phần lõm được làm tròn một phần, Dùng búa gõ nhẹ vào đầu người lái có thể giúp yên xe chắc chắn hơn.
Điều này nên được thực hiện với lực lượng có kiểm soát, đặc biệt là khi vít được lắp bằng nhôm, nhựa, hoặc vật liệu tương đối mềm khác.
Mục đích là để cải thiện sự tham gia, không làm biến dạng đầu vít hơn nữa.
Sử dụng chất bôi trơn thâm nhập khi điện trở cao
Nếu vít bị chặt do bị ăn mòn, sự ô nhiễm, hoặc ma sát trong ren, một sự phù hợp chất bôi trơn xuyên thấu có thể làm giảm khả năng chống loại bỏ.
Bôi một lượng nhỏ xung quanh khu vực có ren và để đủ thời gian thẩm thấu trước khi thử gỡ bỏ lần nữa.
Chất bôi trơn sẽ không sửa chữa được ổ đĩa bị tước, nhưng việc giảm mô-men xoắn đột phá cần thiết có thể khiến lực tác động còn lại của ổ đĩa đủ để tháo ra.
Xoay chậm và duy trì sự kiểm soát
Khi người lái xe đã tham gia đúng cách, áp dụng mô-men xoắn từ từ và đều đặn. Tránh sử dụng các dụng cụ điện ở giai đoạn này trừ khi ứng dụng đặc biệt cho phép chúng và mô-men xoắn có thể được kiểm soát cẩn thận.
Nếu người lái xe tiếp tục trượt dốc bất chấp các biện pháp này, dừng lại thay vì liên tục làm hỏng phần lõm.
Vít có thể đã tiến triển từ tình trạng hơi bị bong tróc thành tình trạng dây buộc bị tước vừa phải hoặc nghiêm trọng, tại thời điểm đó một máy chiết, cái kìm, hoặc kỹ thuật khoan có kiểm soát có thể phù hợp hơn.
4. Cách để Tháo vít bị bong vừa phải
MỘT vít bị tước vừa phải có một hốc ổ đĩa bị hư hỏng đáng kể nhưng vẫn cung cấp một số khớp nối có thể sử dụng được.
Một tuốc nơ vít tiêu chuẩn có thể đi vào hốc nhưng sẽ trượt ngay khi tác dụng một mômen xoắn đáng kể.
Ở giai đoạn này, phương pháp loại bỏ sẽ tạo một cái mới, Giao diện cơ học đáng tin cậy hơn thay vì sử dụng liên tục ổ đĩa bị hỏng.
Cắt một khe mới
Nếu đầu vít có thể tiếp cận được, cắt một khe mới là một lựa chọn thiết thực và đáng tin cậy.
Sử dụng dụng cụ quay có bánh cắt mỏng để tạo thành một rãnh thẳng ngang đầu, sau đó sử dụng tuốc nơ vít lưỡi phẳng có kích thước phù hợp để vặn dây buộc.
Vết cắt phải đủ sâu để mang lại sự gắn kết an toàn nhưng không sâu đến mức làm yếu đầu hoặc chạm tới phôi xung quanh.
Bảo vệ các bề mặt lân cận khỏi các hạt kim loại, tia lửa, và vô tình tiếp xúc với bánh cắt.

Sử dụng máy vặn vít
MỘT máy vặn vít được thiết kế đặc biệt để tháo các ốc vít có hốc ổ đĩa bị hỏng. Đối với máy vắt sáo xoắn ốc thông thường, thủ tục chung là:
- Đánh dấu tâm của đầu vít, tốt nhất là với một cú đấm trung tâm.
- Khoan một lỗ thí điểm theo kích thước được khuyến nghị cho máy chiết.
- Đưa máy chiết vào lỗ thí điểm.
- Xoay nó ngược chiều kim đồng hồ có tay cầm thích hợp hoặc cờ lê có vòi để các rãnh cắt ăn khớp với vít.
- Tiếp tục áp dụng mô-men xoắn được điều khiển cho đến khi vít bắt đầu quay.
Kích thước máy chiết phải được chọn theo đường kính trục vít và kích thước lỗ thí điểm được nhà sản xuất khuyến nghị.
Khoan một lỗ quá lớn làm giảm độ dày thành còn lại để máy chiết có thể bám vào, trong khi khoan lệch tâm có thể làm hỏng các ren xung quanh.
Hãy thử mũi khoan tay trái
MỘT mũi khoan bên trái quay ngược chiều kim đồng hồ, cùng hướng thường được sử dụng để nới lỏng vít.
Khi mũi khoan cắt vào dây buộc, hành động cắt của nó đôi khi có thể tạo ra đủ ma sát để vặn vít ra mà không cần dụng cụ vắt riêng.
Kỹ thuật này đặc biệt hữu ích khi vít bị hỏng nhưng không bị tịch thu nặng nề.
Bạn nên thử trước khi chuyển sang máy vắt chuyên dụng vì chức năng khoan và trích xuất có thể diễn ra trong một thao tác duy nhất.
Sử dụng Kìm khóa trên đầu lộ ra ngoài
Khi đầu vít nhô ra đủ phía trên phôi, kìm khóa có thể cung cấp một tay cầm cơ học trực tiếp.
Điều chỉnh hàm để chúng kẹp chặt quanh đầu, sau đó tác dụng lực ổn định ngược chiều kim đồng hồ.
Phương pháp này hoạt động tốt nhất khi có đủ diện tích đầu lộ ra để hàm bám vào mà không bị trượt.. Nó ít phù hợp hơn với các vít gắn phẳng hoặc chìm.
Định hình lại đầu vít
Đầu bị hỏng đôi khi có thể được chuyển đổi thành giao diện truyền động mới bằng công cụ quay.
Tùy thuộc vào không gian có sẵn, đầu có thể được định hình lại thành một khe, hồ sơ hex, hoặc hình học có thể sử dụng khác.
Tính năng truyền động mới phải có đủ độ sâu và các bề mặt tiếp xúc song song để truyền mô-men xoắn hiệu quả.
Tránh loại bỏ vật liệu quá mức khỏi đầu, đặc biệt là trên các ốc vít có đường kính nhỏ.
Áp dụng nhiệt có kiểm soát khi có bộ khóa chỉ
Nhiệt có thể giúp ích khi vít được cố định bằng hợp chất khóa ren. Tùy thuộc vào hợp chất cụ thể và lắp ráp, hệ thống sưởi có kiểm soát có thể làm giảm sức giữ của nó.
Phạm vi thực tế khoảng 100Mạnh150 ° C. có thể có hiệu quả đối với một số sản phẩm khóa ren có độ bền trung bình, nhưng nhiệt độ thích hợp phải dựa trên dữ liệu sản phẩm cụ thể thay vì được coi là giá trị chung.
Súng nhiệt hoặc mỏ hàn thường mang lại khả năng kiểm soát tốt hơn so với ngọn lửa trần.
Trước khi sưởi ấm, xem xét nhựa gần đó, con dấu, lớp phủ, hệ thống dây điện, chất bôi trơn, và các thành phần nhạy nhiệt khác.
Kết hợp các phương pháp loại bỏ khi cần thiết
Vít bị tước vừa phải thường đáp ứng tốt nhất với sự kết hợp các kỹ thuật được kiểm soát.
Ví dụ, dây buộc bị ăn mòn trước tiên có thể được hưởng lợi từ chất bôi trơn xuyên thấu, tiếp theo là nhiệt độ được kiểm soát cẩn thận khi tương thích, và sau đó chiết bằng mũi khoan bên trái hoặc máy vặn vít.
Nguyên tắc quan trọng là giảm mô-men xoắn cần thiết để tháo đồng thời cải thiện sự gắn kết cơ học.
Nếu phần lõm tiếp tục xuống cấp hoặc máy chiết không thể có được độ bám chắc chắn, dừng lại trước khi gây hư hỏng thêm cho vít hoặc phôi.
Tại thời điểm đó, khoan có kiểm soát hoặc loại bỏ hoàn toàn dây buộc có thể là phương pháp thích hợp hơn.
5. Cách để Tháo vít bị bong tróc hoặc lõm nghiêm trọng
MỘT vít bị tước hoặc lõm nghiêm trọng có một hốc ổ đĩa bị hỏng hoàn toàn, đầu bị gãy hoặc bị cắt, hoặc một đầu được đặt bên dưới bề mặt xung quanh.
Ở giai đoạn này, tua vít thông thường thường không hiệu quả, và việc loại bỏ phải được thực hiện với sự kiểm soát tốt hơn để tránh làm lỗ mở rộng, làm hỏng vật liệu xung quanh, hoặc phá hủy các chủ đề ban đầu.
Khoan vít
Khi ổ đĩa hoàn toàn không sử dụng được, khoan có kiểm soát là một trong những phương pháp loại bỏ đáng tin cậy nhất.

Đầu tiên, sử dụng a cú đấm trung tâm để thiết lập điểm bắt đầu chính xác ở tâm vít. Khoan một lỗ thí điểm nhỏ và sau đó tăng dần đường kính mũi khoan.
Việc mở rộng dần dần giúp kiểm soát tốt hơn và giúp ngăn ngừa hư hỏng do tai nạn đối với phôi xung quanh.
Nếu đầu vít tách khỏi thân vít, các thành phần được nối thường có thể được tách ra trước. Phần thân còn lại sau đó có thể được tháo ra bằng kìm khóa hoặc dụng cụ nhổ.
Khi cần thiết, dây buộc có thể được khoan xuyên qua hoàn toàn, tiếp theo là kiểm tra và sửa chữa lỗ ren ban đầu.
Đối với vít lõm, duy trì sự liên kết mũi khoan với trục vít là đặc biệt quan trọng. Ngay cả một sai lệch góc nhỏ cũng có thể làm hỏng ren gốc, đặc biệt là trong các lỗ có đường kính nhỏ.
Dùng dụng cụ tháo vít bị gãy
Khi đầu vít có cắt bỏ, phương pháp kẹp đầu thông thường không còn khả thi nữa.
Có thể sử dụng máy tháo vít bị gãy bằng cách khoan một lỗ thích hợp vào thân lộ ra và gắn máy chiết với dây buộc còn lại..
Máy chiết phải được chọn theo đường kính trục vít và kích thước lỗ thí điểm được nhà sản xuất khuyến nghị.
Nên tránh mô-men xoắn quá mức vì bộ chiết đã cứng có thể tự gãy bên trong dây buộc, tạo ra một vấn đề loại bỏ khó khăn hơn đáng kể.
Cắt đầu vít
Khi có thể tiếp cận được phần đầu và mục tiêu chính là tách các bộ phận đã lắp ráp, cắt đầu có thể có hiệu quả.
Dụng cụ quay có bánh xe cắt, cưa sắt, hoặc dụng cụ mài mòn thích hợp có thể loại bỏ đầu, để lại phần thân để khai thác sau.
Phương pháp này đặc biệt thiết thực khi dây buộc sẽ được thay thế và việc bảo quản vít không quan trọng.. Phải cẩn thận để tránh cắt vào thành phần giao phối.
Sử dụng máy cắt phích cắm trên gỗ
Vì phôi gỗ, một máy cắt phích cắm có thể loại bỏ một phần vật liệu hình trụ nhỏ xung quanh vít bị hỏng.
Sau đó, vít và vật liệu xung quanh có thể được tháo ra cùng nhau, sau đó lỗ mở có thể được sửa chữa bằng phích cắm gỗ phù hợp.
Kỹ thuật này chủ yếu áp dụng cho chế biến gỗ vì nó loại bỏ một phần vật liệu xung quanh.. Nói chung là không phù hợp khi hình dạng bề mặt ban đầu phải được giữ nguyên.
Sử dụng máy mài khuôn hoặc lưỡi mài cacbua cho các ốc vít lớn
Đối với ốc vít lớn hơn hoặc đầu bị hư hỏng nặng, Một máy mài khuôn hoặc mũi khoan cacbua có thể dùng để tháo đầu hoặc gia công một tính năng truyền động mới vào đó.
Cách tiếp cận này cung cấp khả năng loại bỏ vật liệu đáng kể, nhưng nó cũng tạo ra nhiệt, Mảnh vụn, và nguy cơ làm hỏng các bề mặt lân cận cao hơn.
Do đó, nó nên được sử dụng cùng với chuyển động của dụng cụ được kiểm soát và bảo vệ mắt thích hợp..
Xem xét EDM cho các ứng dụng công nghiệp khó khăn
Trong môi trường sửa chữa và gia công chính xác, gia công phóng điện (EDM) có thể được sử dụng để loại bỏ các ốc vít bị hỏng, ốc vít cứng, hoặc thậm chí máy vắt bị hỏng.
Bởi vì EDM loại bỏ vật liệu dẫn điện thông qua việc phóng điện có kiểm soát thay vì cắt cơ học thông thường, nó có thể đặc biệt hữu ích khi dây buộc khó khoan hoặc khi việc bảo quản lỗ ren xung quanh là rất quan trọng.
Hạn chế chính là khả năng tiếp cận: EDM yêu cầu thiết bị chuyên dụng và thường không thực tế cho việc sửa chữa hiện trường thông thường.
Kết hợp mũi khoan tay trái với máy chiết
Đối với vít lõm sâu, mũi khoan bên trái và máy vặn vít có thể là sự kết hợp hiệu quả.
Mũi khoan quay ngược chiều kim đồng hồ trong khi cắt vào dây buộc, có thể nới lỏng vít trước khi cần dùng máy chiết.
Cách tiếp cận này có thêm ưu điểm là giảm lượng can thiệp thủ công khi vít bị hỏng nhưng chưa bị thu giữ hoàn toàn..
Khi khai thác chuyên nghiệp phù hợp hơn
Cần cân nhắc hỗ trợ chuyên môn khi dây buộc nằm ở bộ phận quan trọng, lắp ráp chính xác, hệ thống chứa áp lực, hoặc phần có giá trị cao, đặc biệt khi khoan có thể làm tổn hại đến vật liệu xung quanh.
Thợ máy hoặc chuyên gia sửa chữa có thể được tiếp cận với máy khoan chính xác, EDM, thiết bị sửa chữa ren, và các công cụ khai thác chuyên dụng.
Trong những tình huống này, bảo quản lỗ khoan và ren ban đầu có thể quan trọng hơn việc giảm thiểu chi phí của dây buộc.
Nguyên tắc chính cho các ốc vít bị hư hỏng nặng là độ chính xác trước lực lượng.
Một khi sự tham gia thông thường bị mất, khoan được kiểm soát cẩn thận, khai thác, hoặc gia công nói chung là an toàn hơn so với việc liên tục áp dụng mô-men xoắn cao hơn cho dây buộc đã bị hỏng.
6. Kỹ thuật đặc biệt cho vít bị ăn mòn hoặc bị kẹt
Ăn mòn và co giật có thể làm cho một ốc vít có âm thanh cơ học cực kỳ khó tháo ra.
rỉ sét, ăn mòn điện, quá trình oxy hóa, hoặc các hợp chất khóa ren có thể tạo ra sự liên kết bền chặt giữa dây buộc và vật liệu xung quanh.
Trong điều kiện này, chỉ đơn giản là tăng mô-men xoắn thường dẫn đến mất ổ đĩa, đầu bị cắt, hoặc gãy chuôi.
Cách tiếp cận hiệu quả hơn là trước tiên giảm lực cản ở khớp và sau đó tác dụng lực loại bỏ có kiểm soát..
Thoa dầu thẩm thấu
Một sự phù hợp dầu thâm nhập có thể giúp giảm ma sát và làm lỏng các sản phẩm ăn mòn xung quanh mối nối ren.
Bôi sản phẩm xung quanh các ren lộ ra hoặc bề mặt tiếp xúc giữa vít và phôi, sau đó cho phép đủ thời gian để thâm nhập.
Đối với ốc vít bị ăn mòn nặng, ngâm trong vài giờ hoặc qua đêm có thể hiệu quả hơn so với việc sử dụng lặp đi lặp lại trong thời gian ngắn.
Rung nhẹ hoặc gõ nhẹ trong thời gian ngâm cũng có thể giúp chất bôi trơn tiếp cận những vùng kín hơn.
Không phải tất cả các sản phẩm thâm nhập đều phù hợp cho mọi ứng dụng. Kiểm tra khả năng tương thích với nhựa, lớp phủ, con dấu, và các vật liệu lân cận khác trước khi sử dụng.
Áp dụng nhiệt có kiểm soát
Gia nhiệt vừa phải có thể giúp phá vỡ các liên kết ăn mòn và, Trong một số trường hợp, làm mềm các hợp chất khóa ren.
Súng nhiệt, hàn sắt, hoặc torc được điều khiểnh có thể phù hợp tùy thuộc vào việc lắp ráp.
Nhiệt độ phải được kiểm soát tùy theo vật liệu liên quan và sản phẩm khóa ren đang được sử dụng.
Một số hợp chất khóa ren có độ bền trung bình bắt đầu mất độ bền giữ ở nhiệt độ xung quanh 100Mạnh150 ° C., nhưng dữ liệu kỹ thuật của nhà sản xuất sẽ được ưu tiên.
Tránh nhiệt độ quá cao, đặc biệt là xung quanh nhôm, polyme, linh kiện điện, con dấu, lớp phủ, và vật liệu dễ cháy.
Nhôm cần được chăm sóc đặc biệt vì điểm nóng chảy của nó khoảng 660°C, thấp hơn đáng kể so với thép.
Sử dụng xe đạp nhiệt
Đối với ốc vít bị thu giữ nghiêm trọng, lặp đi lặp lại chu trình sưởi ấm và làm mát đôi khi có thể hiệu quả hơn việc duy trì nhiệt độ không đổi.
Sự giãn nở và co lại có thể làm thay đổi một chút điều kiện tiếp xúc giữa vít và vật liệu xung quanh, giúp chất bôi trơn thẩm thấu vào giao diện ren.
Kỹ thuật này cần được kiểm soát cẩn thận để tránh hư hỏng do nhiệt hoặc độ dốc nhiệt độ quá mức trong các bộ phận chính xác..
Sử dụng trình điều khiển tác động
MỘT trình điều khiển tác động áp dụng các đợt lực quay ngắn thay vì duy trì mô-men xoắn thủ công.
Các xung mô-men xoắn ngắn này có thể giúp phá vỡ các liên kết ăn mòn đồng thời giảm xu hướng quá tải liên tục ở hốc ổ đĩa bị hỏng..
Bộ điều khiển tác động thủ công được đập bằng búa có thể đặc biệt hữu ích vì lực tác động được tác dụng trực tiếp dọc theo trục vít trong khi tạo ra chuyển động quay..
Căn chỉnh phù hợp vẫn là điều cần thiết để tránh làm hỏng đầu.
Áp dụng Rung có Kiểm soát
Rung hoặc tác động nhẹ xung quanh dây buộc có thể giúp làm gãy các sản phẩm ăn mòn giòn và làm giảm liên kết cơ học tại các ren.
Một máy khắc cơ khí nhỏ, công cụ tác động có kiểm soát, hoặc thiết bị tương tự có thể được sử dụng khi thích hợp.
Mục tiêu là không làm hỏng dây buộc hoặc phôi, nhưng phải xáo trộn lớp ăn mòn đủ để chất bôi trơn và lực quay hoạt động hiệu quả hơn.
Sử dụng chất tẩy rỉ sét phù hợp
Đối với ốc vít thép bị oxy hóa mạnh, Một hóa chất tẩy rỉ sét có thể giúp làm tan sự ăn mòn xung quanh khớp.
Các sản phẩm gốc axit photphoric và chất tẩy rửa chelat chuyên dụng là ví dụ về các phương pháp được sử dụng cho mục đích này.
Khả năng tương thích hóa học là rất quan trọng. Sản phẩm nên được sử dụng theo đúng hướng dẫn kỹ thuật và an toàn, đặc biệt là khi dây buộc được lắp bằng nhôm, linh kiện mạ, bề mặt sơn, hoặc các tổ hợp nhạy cảm.
Sử dụng mũi khoan tay trái
Khi vít vẫn được giữ chặt sau khi xử lý, Một mũi khoan bên trái cung cấp một tùy chọn hữu ích khác.
Vì bit quay ngược chiều kim đồng hồ, hành động cắt của nó đôi khi có thể làm lỏng dây buộc và khiến nó bị tụt ra ngoài trong khi khoan.
Phương pháp này đặc biệt hữu ích khi hốc truyền động đã bị hỏng và các dụng cụ thông thường không còn có thể tạo ra đủ mô-men xoắn..
Kết hợp các phương pháp thay vì tăng mô-men xoắn
Vít bị ăn mòn thường phản ứng tốt hơn với trình tự can thiệp vừa phải hơn là một hoạt động tích cực.
Một cách tiếp cận điển hình là bôi chất bôi trơn xuyên thấu, cho phép thời gian thâm nhập, giới thiệu nhiệt hoặc độ rung được kiểm soát khi thích hợp, và sau đó thử loại bỏ bằng dụng cụ vặn hoặc dụng cụ tác động thích hợp.
Nguyên tắc chính là giảm lực cản trước khi tăng mô-men xoắn.
Sự kiên nhẫn thường là một lợi thế kỹ thuật trong việc tháo dây buộc liên quan đến ăn mòn vì quá trình gấp rút có thể biến một vít bị kẹt có thể tháo rời thành một dây buộc bị hỏng cần phải khoan hoặc gia công chuyên dụng.
7. Cách tháo vít bị tước mà không làm hỏng phôi
Khi tháo vít bị tước, bảo vệ phôi nên được ưu tiên hơn việc tiết kiệm dây buộc.
Một ốc vít rẻ tiền có thể được thay thế, nhưng làm hỏng bề mặt gia công, lỗ ren, sơn hoàn thiện, hoặc bộ phận chính xác có thể khó sửa chữa hoặc tốn kém.
Một sự kiểm soát, Do đó, cách tiếp cận tiến bộ là cần thiết.
Bảo vệ bề mặt xung quanh
Trước khi sử dụng máy khoan, công cụ quay, hoặc thiết bị tác động, che khu vực xung quanh vít bằng băng keo, bìa cứng, một miếng vải bảo vệ, hoặc một tấm chắn phù hợp.
Điều này giúp ngăn ngừa trầy xước, chip kim loại, và tia lửa khi chạm tới bề mặt đã hoàn thiện.
Để sơn, đánh bóng, anod hóa, hoặc các bề mặt nhạy cảm khác, sử dụng biện pháp bảo vệ được giữ an toàn tại chỗ mà không cản trở việc truy cập công cụ.
Cú đấm trung tâm chính xác
Khi cần khoan, thiết lập điểm khoan càng gần tâm trục vít càng tốt.
Mũi khoan ở giữa tạo ra một vết lõm nhỏ giúp mũi khoan không bị lệch vào vật liệu xung quanh.
Việc định tâm chính xác ngày càng trở nên quan trọng khi đường kính trục vít giảm. Một lỗ lệch tâm có thể làm hỏng các sợi ren ban đầu và khiến việc tháo ren sau đó trở nên khó khăn hơn.
Giới hạn độ sâu khoan
Sử dụng một mũi khoan hoặc vòng đệm sâu bất cứ khi nào có thể. Nếu không có thiết bị chuyên dụng, tham chiếu độ sâu nhìn thấy được có thể cung cấp biện pháp bảo vệ cơ bản, mặc dù nó kém chính xác hơn.
Mũi khoan chỉ nên xuyên sâu đến mức cần thiết cho phương pháp chiết đã chọn.
Độ sâu quá mức có thể làm hỏng bộ phận bên dưới vít hoặc làm ảnh hưởng đến lỗ ren ban đầu.
Bắt đầu với Công cụ hiệu quả nhỏ nhất
Sử dụng kỹ thuật ít xâm lấn nhất có khả năng tạo ra sự tương tác đầy đủ.
Ví dụ, nên thử một trình điều khiển chính xác trước khi khoan, và mũi khoan bên trái có thể thích hợp hơn là ngay lập tức khoan vít hoàn toàn xuyên qua.
Leo thang dần dần làm giảm lượng vật liệu bị loại bỏ và cho bạn nhiều cơ hội dừng lại hơn trước khi phôi bị hư hỏng.
Kiểm soát nhiệt trong quá trình khoan và cắt
Khoan và cắt tạo ra nhiệt ở bề mặt tiếp xúc giữa dao và phôi. Nhiệt độ quá cao có thể ảnh hưởng đến lớp phủ, con dấu, nhựa, chất kết dính, hoặc các bộ phận nhạy cảm với nhiệt.
Sử dụng một cách thích hợp chất lỏng cắt hoặc chất bôi trơn khi tương thích với vật liệu và quy trình. Nó có thể giảm ma sát và sinh nhiệt đồng thời cải thiện tuổi thọ dụng cụ và tính nhất quán khi cắt.
Đối với các cụm có chứa các thành phần nhạy cảm, tấm chắn nhiệt hoặc làm mát cục bộ cũng có thể thích hợp.
Cố định phôi
Phôi phải được giữ chắc chắn để không bị xê dịch bất ngờ trong quá trình chiết.
Chuyển động có thể khiến người lái xe, máy khoan, hoặc dụng cụ quay để trượt, tăng nguy cơ trầy xước, khoan lệch tâm, hoặc vô tình cắt.
Đối với các thành phần chính xác, cố định ổn định là đặc biệt quan trọng vì ngay cả một lượng chuyển động nhỏ cũng có thể ảnh hưởng đến việc căn chỉnh mũi khoan.
Duy trì tầm nhìn tốt
Ánh sáng tốt và, khi thích hợp, phóng đại giúp việc giám sát đầu vít dễ dàng hơn, vị trí khoan, và bề mặt xung quanh.
Điều này đặc biệt hữu ích cho các ốc vít nhỏ, vít lõm, và các bộ phận có khe hở chặt chẽ.
Một cái nhìn rõ ràng cũng cho phép bạn phát hiện những thay đổi ở vít hoặc phôi trước khi một sự cố nhỏ trở thành hư hỏng vĩnh viễn.
Biết khi nào nên dừng lại
Nếu dụng cụ bị trượt liên tục, mũi khoan bắt đầu đi lang thang, phôi bắt đầu biến dạng, hoặc lực khai thác tiếp tục tăng mà không có tiến triển, dừng lại và đánh giá lại phương pháp.
Tiếp tục tác dụng mô-men xoắn hoặc lực cắt sau khi kỹ thuật này rõ ràng đã thất bại là một trong những cách phổ biến nhất để biến vít bị tước thành lỗ ren hoặc phôi bị hỏng.
Vì đắt tiền, hiếm, an toàn quan trọng, hoặc các bộ phận được gia công chính xác, khai thác chuyên nghiệp có thể được biện minh.
Các phương pháp gia công chuyên dụng như khoan chính xác hoặc EDM đôi khi có thể loại bỏ dây buộc bị hỏng trong khi bảo quản vật liệu xung quanh hiệu quả hơn các phương pháp ngẫu hứng.
8. Làm thế nào để ngăn ngừa ốc vít bị bong ra
Việc ngăn ngừa hư hỏng vít thường hiệu quả hơn việc tháo dây buộc bị tước sau đó.
Hầu hết các vấn đề tước có thể được giảm bớt thông qua việc lựa chọn công cụ chính xác, mô-men xoắn cài đặt được kiểm soát, thiết kế dây buộc phù hợp, và chuẩn bị sợi thích hợp.
Sử dụng đúng trình điều khiển
Luôn phù hợp với loại và kích thước trình điều khiển đến vít. Mũi khoan phải nằm hoàn toàn và chắc chắn trong hốc dẫn động mà không bị dịch chuyển quá mức.
Cần thay thế các đầu dẫn động bị mòn hoặc hư hỏng vì khả năng bám dính kém sẽ làm tăng nguy cơ bị cam-out và biến dạng chỗ lõm.
Áp dụng đủ áp lực dọc trục
Giữ bộ dẫn động thẳng hàng với trục vít và áp dụng chắc chắn áp lực dọc trục trong khi rẽ.
Căn chỉnh tốt giúp duy trì sự tiếp xúc hoàn toàn giữa người lái và gầm xe, đặc biệt khi cần mô-men xoắn cao hơn.
Kiểm soát mô-men xoắn cài đặt
Siết quá chặt là nguyên nhân chính gây hư hỏng dây buộc. Trường hợp có sẵn một mô-men xoắn xác định, sử dụng cờ lê mô-men xoắn hoặc trình điều khiển giới hạn mô-men xoắn thay vì dựa vào lực thủ công quá mức.
Mô-men xoắn chính xác phải luôn tuân theo thông số kỹ thuật của dây buộc hoặc nhà sản xuất thiết bị.
Bôi trơn có thể làm giảm đáng kể ma sát ren, vì vậy việc bôi chất bôi trơn mà không điều chỉnh yêu cầu mô-men xoắn có thể dẫn đến tải trước quá mức..
Chọn ốc vít chất lượng cao
Sử dụng ốc vít có độ bền vật liệu phù hợp, Độ chính xác kích thước, và các tính năng ổ đĩa được hình thành đúng cách.
Đầu vít có hình dạng kém hoặc tương đối mềm dễ bị biến dạng hơn, đặc biệt là khi cài đặt và gỡ bỏ nhiều lần.
Sử dụng chất bôi trơn ren thích hợp
Hợp chất chống co giật thích hợp, chất bôi trơn, hoặc sáp có thể làm giảm ma sát và giúp ngăn ngừa hiện tượng co giật do ăn mòn.
Tuy nhiên, bôi trơn làm thay đổi đặc tính ma sát của mối nối ren và có thể làm thay đổi mối quan hệ giữa mô men xoắn tác dụng và tải trước của bu lông..
Vì lý do này, giá trị mô-men xoắn được chỉ định cho ren khô không được tự động áp dụng cho ốc vít được bôi trơn.
Khớp vít với vật liệu ứng dụng
Hình dạng của dây buộc phải tương thích với vật liệu được nối.
Trong các vật liệu tương đối mềm như nhôm, nhựa, và gỗ, đúng mẫu chủ đề, đường kính vít, và kích thước lỗ thí điểm rất quan trọng để đạt được sự tương tác đầy đủ mà không làm hỏng vật liệu.
Trường hợp được chỉ định, Các lỗ thí điểm phải được chuẩn bị theo đường kính khuyến nghị thay vì dựa vào lực lắp đặt quá mức để đưa dây buộc vào vật liệu.
Không tái sử dụng các ốc vít bị hư hỏng
Thông thường, một ốc vít có hốc truyền động bị hư hỏng rõ ràng nên được thay thế thay vì sử dụng lại..
Ngay cả biến dạng nhỏ cũng có thể làm giảm sự gắn kết của trình điều khiển và tăng khả năng bị tước thêm trong quá trình lắp đặt hoặc gỡ bỏ tiếp theo..
Sử dụng Thread Locker một cách thích hợp
Các hợp chất khóa ren có thể giúp ngăn chặn sự lỏng lẻo do rung động, nhưng khóa ren quá mạnh hoặc quá mạnh không cần thiết có thể làm tăng khó khăn khi tháo ra.
Chọn cường độ thích hợp và số lượng ứng dụng theo yêu cầu dịch vụ và hướng dẫn của nhà sản xuất.
Xem xét các thiết kế ổ đĩa mạnh mẽ hơn
Trường hợp tước ổ đĩa là một vấn đề tái diễn, bản thân thiết kế dây buộc có thể cần phải được xem xét lại.
Torx, thập lục phân, và thiết kế đầu ổ cắm thường mang lại sự tương tác tích cực hơn so với các bộ truyền động Phillips thông thường và có thể phù hợp hơn với các ứng dụng yêu cầu mô-men xoắn lắp đặt cao hơn hoặc bảo trì nhiều lần.
Sự lựa chọn vẫn phải dựa trên mô-men xoắn yêu cầu, quyền truy cập có sẵn, kích thước dây buộc, và môi trường dịch vụ.
Bảo trì trình điều khiển và công cụ lắp ráp
Giữ bit trình điều khiển sạch sẽ, ngồi đúng cách, và không bị mài mòn quá mức.
Để lắp ráp sản xuất, Một công cụ điều khiển mô-men xoắn hoặc giới hạn mô-men xoắn có thể cung cấp khả năng buộc chặt ổn định hơn nhiều so với vận hành bằng tay hoặc dụng cụ điện không được kiểm soát.
9. Phần kết luận
Tháo vít bị tước là một bài tập giải quyết vấn đề đòi hỏi sự kiên nhẫn, sự chuẩn bị, và đúng kỹ thuật.
Điều quan trọng là đánh giá tình hình một cách cẩn thận, bắt đầu với phương pháp ít xâm lấn nhất, và chỉ leo thang khi cần thiết.
Phòng bệnh là giải pháp tối ưu. Sử dụng đúng trình điều khiển, áp dụng mô-men xoắn thích hợp, lựa chọn ốc vít chất lượng, và các sợi bôi trơn đều làm giảm khả năng bị bong tróc.
Khi quá trình tước bỏ xảy ra, có các công cụ phù hợp và cách tiếp cận có phương pháp sẽ biến một vấn đề khó chịu thành một nhiệm vụ có thể quản lý được.
Cho dù bạn là một kỹ thuật viên chuyên nghiệp, một người buôn bán lành nghề, hoặc một DIYer quyết tâm, áp dụng các nguyên tắc trong hướng dẫn này. Đánh giá, chuẩn bị, tiến hành một cách có phương pháp, và biết khi nào cần tìm sự giúp đỡ.
Với cách tiếp cận đúng, ngay cả những con vít bị tước cứng đầu nhất cũng có thể được tháo ra mà không làm hỏng phôi hoặc khiến bạn mất kiên nhẫn.
Câu hỏi thường gặp
Cách dễ nhất để tháo vít bị tước là gì?
Đối với vít bị tước nhẹ, bắt đầu với Trình điều khiển có kích thước chính xác và áp suất dọc trục chắc chắn.
Cải thiện ma sát bằng dây cao su hoặc hợp chất mài mòn cũng có thể giúp ích.. Tránh khoan vít ngay lập tức trừ khi các phương pháp đơn giản hơn không thành công.
Có thể tháo vít bị tước mà không cần khoan không?
Đúng. Tùy theo mức độ hư hỏng, bạn có thể sử dụng trình điều khiển phù hợp, dây cao su, bit ổ đĩa thay thế, kìm khóa, một trình điều khiển tác động thủ công, hoặc một khe mới cắt.
Những phương pháp này có hiệu quả nhất khi một phần của đầu vít ban đầu vẫn có thể tiếp cận được..
Công cụ tốt nhất để tháo vít bị tước nặng là gì?
MỘT máy vặn vít là một trong những công cụ được sử dụng phổ biến nhất cho các ốc vít bị hư hỏng nặng.
Đối với ốc vít khó hoặc bị hỏng, mũi khoan bên trái, khoan chính xác, hoặc EDM cũng có thể phù hợp.
WD-40 hoặc dầu xuyên thấu có thể tháo vít bị tước không?
Dầu thâm nhập không sửa chữa được ổ đĩa bị tước, nhưng nó có thể giúp ích khi vít bị ăn mòn, bị ô nhiễm, hoặc bị tịch thu.
Giảm lực cản của ren có thể làm giảm mô-men xoắn cần thiết để tháo dây buộc.
Làm thế nào để bạn tháo một ốc vít bị tước khỏi nhôm?
Sử dụng phương pháp thận trọng vì nhôm tương đối mềm và có thể dễ dàng bị hư hỏng.
Duy trì sự liên kết chính xác, tránh mô-men xoắn quá mức, và sử dụng khoan có kiểm soát nếu cần thiết. Việc bảo vệ các sợi nhôm nguyên bản phải là ưu tiên hàng đầu.
Làm thế nào để bạn loại bỏ một ốc vít bị tước lõm bên dưới bề mặt?
Vít lõm thường khó bám trực tiếp. Sự kết hợp mũi khoan và máy vặn vít bên trái có thể có hiệu quả, miễn là mũi khoan có thể được căn giữa chính xác.
Kiểm soát độ sâu cẩn thận là điều cần thiết để tránh làm hỏng vật liệu xung quanh.
Tôi phải làm gì nếu dụng cụ tháo vít bị gãy bên trong vít?
Ngừng tác dụng thêm lực. Máy chiết bị hỏng có thể khó khoan vì nhiều máy chiết đã cứng lại.
Tùy thuộc vào thành phần và kích thước dây buộc, gia công chính xác hoặc EDM có thể được yêu cầu loại bỏ dụng cụ bị hỏng trong khi vẫn bảo quản các ren xung quanh.