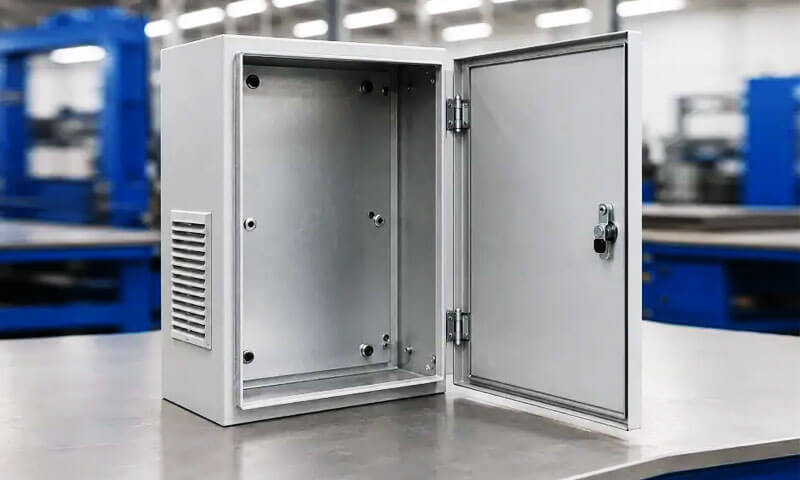
Tấm kim loại là một trong những vật liệu linh hoạt nhất trong sản xuất hiện đại. Từ tấm thân ô tô và thân máy bay đến vỏ điện tử và tấm ốp tòa nhà, các thành phần kim loại tấm ở khắp mọi nơi.
Tuy nhiên, chỉ tấm kim loại thôi thì hiếm khi đủ—nó phải được nối với nhau để tạo thành các tổ hợp, cấu trúc, và thành phẩm.
Phương pháp được sử dụng để nối các thành phần kim loại tấm rất quan trọng đối với độ bền, độ bền, vẻ bề ngoài, và giá thành của sản phẩm cuối cùng.
Lựa chọn khớp nối kim loại tấm phù hợp không phải là chuyện đơn giản. Việc lựa chọn phụ thuộc vào nhiều yếu tố: loại vật liệu và độ dày, sức mạnh cần thiết, yêu cầu thẩm mỹ, khối lượng sản xuất, và các điều kiện dịch vụ.
Mối nối được lựa chọn kém có thể dẫn đến hư hỏng sớm, làm lại tốn kém, hoặc thậm chí là mối nguy hiểm về an toàn.
Bài viết này cung cấp hướng dẫn toàn diện về các loại mối nối kim loại tấm phổ biến, phân loại của họ, và một khung lựa chọn thực tế.
1. Mối nối kim loại tấm là gì?
MỘT khớp kim loại tấm là kết nối giữa hai hoặc nhiều bộ phận kim loại tấm được thiết kế để duy trì vị trí tương đối của chúng và truyền tải trọng cơ học hoặc chức năng.
Các tấm có thể được kết nối dọc theo bề mặt của chúng, các cạnh, góc, hoặc các đặc điểm hình thành.
Kết nối có thể là vĩnh viễn, có thể tháo rời, hoặc khóa liên động cơ khí, tùy thuộc vào phương pháp sản xuất.
Về mặt kỹ thuật, mối nối nên được coi là vùng truyền tải thay vì chỉ đơn giản là điểm kết nối. Lực vào một tấm phải truyền qua mối ghép và truyền vào tấm liền kề.
Hình dạng của đường tải đó ảnh hưởng mạnh mẽ đến sự tập trung ứng suất, sự biến dạng, cuộc sống mệt mỏi, và hành vi thất bại.
Ví dụ, hai tấm phẳng có thể được nối cạnh nhau bằng khớp đối đầu, chồng lên nhau bằng khớp nối, hoặc bố trí vuông góc với nhau tạo thành khớp chữ T.
Những hình dạng khác nhau này sau đó có thể được nối lại bằng cách hàn, hấp dẫn, ốc vít, trói buộc, chất kết dính, hoặc các đường nối hình thành.
2. Các mối nối kim loại tấm được phân loại như thế nào?
Các mối nối kim loại tấm có thể được phân loại từ nhiều góc độ kỹ thuật. Cách tiếp cận thực tế nhất là xem xét mối nối được lắp ráp như thế nào, nó được sản xuất như thế nào, và cách nó chuyển tải.
Theo loại kết nối
Dựa vào việc các bộ phận đã lắp ráp có thể tách rời được hay không, các mối nối kim loại tấm thường được chia thành Vĩnh viễn, tạm thời, và các mối nối bán cố định.
| Loại | Sự miêu tả | Ví dụ điển hình |
| Khớp vĩnh viễn | Được thiết kế để vẫn được lắp ráp trong suốt thời gian sử dụng và thường yêu cầu các hoạt động hư hỏng hoặc phá hủy để loại bỏ. | Mối hàn, khớp hàn, mối hàn, khớp nối kết cấu, khớp đinh tán |
| Khớp tạm thời | Được thiết kế để lắp ráp và tháo rời nhiều lần mà không làm hỏng các bộ phận kim loại tấm thông thường. | Mối nối bắt vít, khớp vít, ốc vít cơ khí có thể tháo rời |
| Mối nối bán vĩnh viễn | Có thể tách rời, nhưng việc loại bỏ thường cần có công cụ, sự biến dạng, hoặc thay thế một phần khớp. | Khớp bị kẹt, một số ốc vít tự xuyên, đường nối khóa |
Sự phân loại không tuyệt đối. Ví dụ, mối nối đinh tán thường được coi là vĩnh viễn trong sản xuất, nhưng về mặt kỹ thuật thì có thể tháo đinh tán bằng cách khoan hoặc cắt.
Vì thế, sự khác biệt thực tế dựa trên dịch vụ dự định và phương pháp tháo gỡ, không chỉ đơn thuần là liệu có thể loại bỏ vật lý hay không.
Theo phương pháp sản xuất
Cách phân loại thứ hai và thiên về sản xuất hơn dựa trên quy trình được sử dụng để tạo kết nối.
| Loại | Sự miêu tả | Ví dụ điển hình |
| Mối hàn | Các tấm được nối chủ yếu bằng nhiệt cục bộ, có hoặc không có áp lực và kim loại phụ, tùy thuộc vào quá trình hàn. | Mối hàn MIG, mối hàn TIG, mối hàn điểm kháng cự, mối hàn laser, đường hàn |
| Khớp cơ khí | Kết nối được thực hiện thông qua ốc vít, khóa liên động cơ khí, hoặc biến dạng dẻo cục bộ của tấm. | Đinh tán, chốt, hơi say, khớp bị kẹt |
Mối nối dính |
Các bề mặt được liên kết bằng cách sử dụng hệ thống kết dính phù hợp thay vì quy trình kết dính hoặc dây buộc cơ học thông thường. | Epoxy, acrylic, khớp nối polyurethane |
| Các khớp hình thành tích hợp | Bản thân tấm giấy bị uốn cong, gấp lại, bị đấm, hoặc được hình thành để tạo kết nối, giảm thiểu hoặc loại bỏ các thành phần tham gia riêng biệt. | khớp viền, đường nối khóa, gài khớp, khóa liên động hình thành |
Bằng hình học chung và truyền tải
Các mối nối tấm kim loại cũng có thể được phân loại theo sự sắp xếp vật lý của các tấm và đường dẫn tải..
Điều này đặc biệt quan trọng đối với thiết kế kết cấu vì hình học xác định lực được truyền qua kết nối như thế nào..
| Loại | Sự miêu tả | Ví dụ điển hình |
| khớp nối | Một tờ chồng lên một tờ khác, tạo vùng kết nối chồng chéo. | Mối nối hàn điểm, khớp nối đinh tán, khớp nối dính |
| Khớp mông | Hai tấm gặp nhau gần như cạnh nhau, nói chung là trong cùng một mặt phẳng. | Mối hàn đối đầu, khớp nối hàn bằng laser |
| Khớp mép | Các cạnh của tấm liền kề được kết nối dọc theo ranh giới của chúng, thường thông qua gấp, hàn, hoặc hình thành. | khớp viền, cạnh gấp, mối hàn cạnh |
khớp chữ T |
Một tấm gặp một tấm khác gần như vuông góc với nó, tạo ra cấu hình hình chữ T. | Mối hàn chữ T, khớp chữ T được cố định cơ học |
| Khớp góc | Hai tấm gặp nhau ở một góc, thường ở khoảng 90°, để tạo thành một góc bên ngoài hoặc bên trong. | Mối hàn góc, khớp góc hình thành |
3. Mối nối kim loại tấm hàn
Hàn là một trong những phương pháp được sử dụng rộng rãi nhất để tạo ra các mối nối kim loại tấm vĩnh cửu. Nó sử dụng nhiệt, áp lực , hoặc kết hợp cả hai để thiết lập kết nối luyện kim giữa các thành phần.
Quá trình hàn thích hợp nhất phụ thuộc vào vật liệu tấm, độ dày, hình học chung, chất lượng mối hàn yêu cầu, khối lượng sản xuất, Đầu vào nhiệt, và dung sai kích thước.
Hàn MIG (Khí trơ kim loại)
Hàn MIG, được phân loại chính thức trong Hàn hồ quang kim loại khí (GMAW), sử dụng điện cực dây tiêu hao liên tục để tạo ra hồ quang điện và làm nóng chảy vật liệu cơ bản.
Khí bảo vệ bảo vệ bể hàn nóng chảy khỏi bị ô nhiễm không khí.
Tùy thuộc vào ứng dụng, khí bảo vệ có thể bao gồm hỗn hợp gốc argon, khí cacbonic, hoặc hỗn hợp khí khác; Vì vậy, mô tả tất cả các loại khí bảo vệ MIG là hoàn toàn trơ về mặt kỹ thuật là không chính xác.

| Diện mạo | Chi tiết |
| Quá trình | Một điện cực dây được cấp liên tục tan chảy dưới hồ quang điện để tạo thành vũng hàn. Khí bảo vệ bảo vệ kim loại nóng chảy khỏi ô nhiễm không khí. |
| Tốt nhất cho | Thép nhẹ, thép không gỉ, và tấm nhôm và tấm. |
| Thuận lợi | Tốc độ hàn cao; cấp dây liên tục; tỷ lệ lắng đọng cao; tương đối dễ dàng để tự động hóa; thích hợp cho một loạt các cấu hình chung. |
| Hạn chế | Có thể tạo ra tia lửa và biến dạng nhiệt; khí bảo vệ thường được yêu cầu; kiểm soát quá trình trở nên khắt khe hơn trên tấm rất mỏng. |
Các ứng dụng điển hình |
Linh kiện ô tô, Khung máy móc, thùng đựng, chế tạo chung, dấu ngoặc đơn, cụm kết cấu tấm kim loại. |
| Các loại khớp | Khớp mông, khớp nối đùi, khớp phi lê, khớp chữ T, và các khớp góc. |
| Độ dày vật liệu | Thường được sử dụng cho tấm khoảng 0,8–6 mm, mặc dù phạm vi thực tế phụ thuộc vào vật liệu, thiết bị, thiết kế chung, và các thông số hàn. |
| Tốc độ hàn | Khoảng 20–60 cm/phút đối với nhiều ứng dụng kim loại tấm, phụ thuộc nhiều vào độ dày vật liệu và cài đặt quy trình. |
| Trị giá | Vừa phải. |
Hàn MIG đặc biệt hấp dẫn khi năng suất và tính linh hoạt quan trọng hơn việc đạt được lượng nhiệt đầu vào tối thiểu có thể.
Nó được sử dụng rộng rãi trong cả chế tạo thủ công và chế tạo robot vì dây được cung cấp liên tục hỗ trợ tốc độ sản xuất tương đối cao.
Hàn TIG (Khí trơ vonfram)
hàn TIG, hoặc Hàn hồ quang vonfram khí (GTAW), sử dụng điện cực vonfram không tiêu hao để thiết lập hồ quang. Kim loại phụ, khi được yêu cầu, được thêm vào một cách riêng biệt.
Khí bảo vệ trơ, thông thường là argon hoặc hỗn hợp gốc argon thích hợp, bảo vệ khu vực hàn khỏi ô nhiễm không khí.
TIG được đánh giá cao vì nó Kiểm soát nhiệt chính xác, sự xuất hiện mối hàn tuyệt vời, và khả năng tạo ra các mối hàn chất lượng cao trên vật liệu mỏng.
| Diện mạo | Chi tiết |
| Quá trình | Một hồ quang điện được tạo ra giữa điện cực vonfram không tiêu hao và phôi. Kim loại phụ có thể được thêm vào riêng biệt trong khi khí bảo vệ bảo vệ vùng hàn. |
| Tốt nhất cho | Thép không gỉ, nhôm, hợp kim niken, hợp kim đồng, và tấm mỏng yêu cầu kiểm soát nhiệt chính xác. |
| Thuận lợi | Chất lượng mối hàn tuyệt vời; Kiểm soát chính xác đầu vào nhiệt; độ bắn tung tóe thấp; bề ngoài mối hàn sạch sẽ; thích hợp cho các khớp quan trọng và có thể nhìn thấy. |
| Hạn chế | Chậm hơn hàn MIG; tỷ lệ lắng đọng thấp hơn; đòi hỏi kỹ năng vận hành cao hơn; thường kém năng suất hơn khi chế tạo số lượng lớn. |
Các ứng dụng điển hình |
Vỏ thép không gỉ, thiết bị chế biến thực phẩm, chế tạo chính xác, linh kiện hàng không vũ trụ, cụm trang trí, và ống thành mỏng. |
| Các loại khớp | mông, lòng, góc, phi lê, và khớp chữ T. |
| Độ dày vật liệu | Đặc biệt hiệu quả đối với tấm mỏng, thông thường từ khoảng 0,5–6 mm tùy thuộc vào vật liệu và hình dạng mối nối. |
| Tốc độ hàn | Khoảng 5–30 cm/phút đối với nhiều ứng dụng kim loại tấm thủ công. |
| Trị giá | Trung bình đến cao. |
TIG thường được chọn khi sự xuất hiện của mối hàn, kiểm soát chiều, và chất lượng luyện kim rất quan trọng.
Tốc độ sản xuất chậm hơn khiến nó kém hấp dẫn hơn đối với các ứng dụng khối lượng lớn, nơi hàn điện trở hoặc hàn laser tự động có thể mang lại công suất cao hơn đáng kể.
Hàn điểm kháng cự
Hàn điểm điện trở nối các tấm chồng lên nhau bằng cách truyền một dòng điện được điều khiển qua vùng tiếp xúc trong khi tạo áp lực bằng các điện cực.
Điện trở tạo ra nhiệt cục bộ, sản xuất một mối hàn nugget giữa các tấm mà không cần kim loại phụ.
Điều này đặc biệt quan trọng trong sản xuất số lượng lớn vì quy trình này có thể được tự động hóa nhanh chóng..
| Diện mạo | Chi tiết |
| Quá trình | Hai hoặc nhiều tấm chồng lên nhau được kẹp giữa các điện cực. Dòng điện đi qua giao diện, tạo ra nhiệt điện trở cục bộ tạo thành hạt hàn dưới áp lực. |
| Tốt nhất cho | Thép cacbon thấp, thép không gỉ, thép mạ kẽm, và một số tấm nhôm lắp ghép. |
| Thuận lợi | Cực kỳ nhanh; rất thích hợp cho tự động hóa; không có kim loại phụ; tổng lượng nhiệt đầu vào tương đối thấp; quá trình sản xuất lặp lại. |
| Hạn chế | Yêu cầu truy cập điện cực phù hợp; chủ yếu dành cho các tờ chồng lên nhau; hình học mối nối và việc xếp chồng vật liệu phải được kiểm soát cẩn thận. |
Các ứng dụng điển hình |
Cấu trúc thân ô tô, thiết bị, tủ điện, đồ nội thất bằng kim loại, và lắp ráp tấm khối lượng lớn. |
| Các loại khớp | Chủ yếu là các khớp nối chồng lên nhau. |
| Độ dày vật liệu | Thường được sử dụng cho tấm tương đối mỏng, với khả năng tùy thuộc vào vật liệu và thiết bị. |
| Tốc độ hàn | Mỗi mối hàn thường có thể được hoàn thành trong một phần giây, làm cho quá trình có năng suất cao. |
| Trị giá | Thấp trên mỗi khớp ở khối lượng sản xuất cao, nhưng chi phí thiết bị và dụng cụ có thể đáng kể. |
Hàn laze
Hàn laser sử dụng chùm tia laser tập trung để tạo ra sự nóng chảy cục bộ cao ở khớp.
Nguồn năng lượng tập trung đặc biệt của nó cho phép tốc độ hàn cao và vùng ảnh hưởng nhiệt tương đối nhỏ so với nhiều quy trình hàn hồ quang thông thường.
| Diện mạo | Chi tiết |
| Quá trình | Chùm tia laser tập trung cung cấp năng lượng tập trung đến khớp, làm nóng chảy cục bộ vật liệu và hình thành liên kết luyện kim khi vùng nóng chảy đông đặc lại. |
| Tốt nhất cho | Thép không gỉ, thép cacbon, nhôm, và các kim loại tấm tương thích khác yêu cầu độ chính xác, hàn tốc độ cao. |
| Thuận lợi | Tốc độ hàn cao; mối hàn hẹp; độ biến dạng tương đối thấp; độ lặp lại tuyệt vời; rất phù hợp với tự động hóa và sản xuất robot. |
| Hạn chế | Chi phí thiết bị cao; yêu cầu khớp nối chính xác và kiểm soát quá trình; vật liệu phản chiếu và hình học phức tạp có thể yêu cầu hệ thống chuyên dụng. |
Các ứng dụng điển hình |
Linh kiện thân ô tô, Vỏ pin, thiết bị điện tử, vỏ chính xác, trao đổi nhiệt, và chế tạo chính xác khối lượng lớn. |
| Các loại khớp | mông, lòng, bờ rìa, và các cấu hình phi lê đã chọn. |
| Độ dày vật liệu | Đặc biệt hiệu quả đối với tấm mỏng và khổ trung bình, với phạm vi thực tế được xác định bởi công suất laser và vật liệu. |
| Tốc độ hàn | Có thể dao động từ hàng trăm đến hàng nghìn mm/phút tùy thuộc vào vật liệu, độ dày, năng lượng laser, và thiết kế chung. |
| Trị giá | Đầu tư ban đầu cao; có tiềm năng kinh tế cho sản xuất khối lượng lớn. |
Đường hàn
Hàn đường may tạo ra một loạt các mối hàn điện trở chồng chéo, thường sử dụng điện cực bánh xe quay, để tạo ra một mối nối liên tục hoặc chống rò rỉ.
Nó đặc biệt hữu ích khi một tổ hợp kim loại tấm không chỉ yêu cầu kết nối cơ khí mà còn niêm phong chống lại chất lỏng hoặc khí.
| Diện mạo | Chi tiết |
| Quá trình | Các tấm chồng lên nhau đi qua giữa các điện cực quay trong khi dòng điện và áp suất tạo ra một loạt các mối hàn chồng lên nhau liên tục. |
| Tốt nhất cho | Tấm thép mỏng và thép không gỉ cần có mối nối liên tục hoặc chống rò rỉ. |
| Thuận lợi | Tham gia liên tục; khả năng niêm phong tốt; tỷ lệ sản xuất cao; không có kim loại phụ; thích hợp cho sản xuất tự động. |
| Hạn chế | Chủ yếu phù hợp với cấu hình tấm chồng chéo; việc tiếp cận dụng cụ và điện cực có thể hạn chế hình dạng khớp. |
Các ứng dụng điển hình |
Thùng nhiên liệu, thùng chứa, ống dẫn, trống, bộ tản nhiệt, và các cụm kim loại tấm kín. |
| Các loại khớp | Chủ yếu là các khớp nối chồng lên nhau. |
| Độ dày vật liệu | Nói chung phù hợp với tấm mỏng, với phạm vi chính xác tùy thuộc vào vật liệu và thiết bị. |
| Tốc độ hàn | Thường từ vài trăm mm/phút trở lên, tùy thuộc vào vật liệu, độ dày, và chất lượng mối hàn yêu cầu. |
| Trị giá | Trung bình đến cao, với năng suất tốt trong sản xuất lặp đi lặp lại. |
4. Mối nối kim loại tấm đinh tán
Mối nối kim loại tấm đinh tán sử dụng dây buộc cơ học gọi là đinh tán để kết nối hai hoặc nhiều tấm.
Trong quá trình cài đặt, cái đinh tán được đặt xuyên qua các lỗ thẳng hàng và bị biến dạng hoặc giãn nở về mặt cơ học để tạo thành đầu kẹp các tấm lại với nhau.
Không giống như hàn, tán đinh không yêu cầu nấu chảy kim loại cơ bản. Điều này làm cho nó đặc biệt hữu ích khi quan trọng là giảm thiểu biến dạng nhiệt hoặc khi nối các vật liệu khó hàn..

Các loại đinh tán phổ biến
| Loại đinh tán | Đặc trưng | Ứng dụng điển hình |
| Đinh tán rắn | Mạnh mẽ và đáng tin cậy; yêu cầu quyền truy cập để hình thành đầu đối diện. | Hàng không vũ trụ, Lắp ráp cấu trúc |
| Đinh tán mù | Được cài đặt từ một phía; hữu ích khi quyền truy cập phía sau bị hạn chế. | Bao vây, BẢO TRÌ, chế tạo chung |
| Đinh tán tự xuyên | Đục và nối tấm một cách cơ học mà không cần khoan trước bằng vật liệu phù hợp. | Cấu trúc nhẹ ô tô |
| Đinh tán hình ống | Thân rỗng hoặc rỗng một phần; đòi hỏi lực tạo hình ít hơn đinh tán rắn. | Thiết bị gia dụng, thiết bị điện tử, cụm đèn |
| Đinh tán hình bán nguyệt | Đầu rỗng một phần giúp đơn giản hóa việc cài đặt. | Sản phẩm tiêu dùng, cụm cơ khí |
Đặc điểm chung đinh tán
| Diện mạo | Chi tiết |
| Quá trình | Các tấm được căn chỉnh và cố định bằng cơ học bằng cách lắp đặt và biến dạng đinh tán, hoặc bằng cách sử dụng cơ chế tự xuyên hoặc đinh tán mù chuyên dụng. |
| Tốt nhất cho | Nhôm, thép, thép không gỉ, và các tổ hợp tấm vật liệu hỗn hợp trong đó ưu tiên liên kết cơ khí. |
| Thuận lợi | Không có nhiệt; độ biến dạng thấp; thích hợp cho các vật liệu khác nhau; độ lặp lại tốt; một số loại chỉ yêu cầu quyền truy cập từ một phía. |
| Hạn chế | Yêu cầu lỗ hoặc khả năng xuyên chuyên dụng cho nhiều loại đinh tán; thêm trọng lượng dây buộc; tạo ra sự tập trung ứng suất cục bộ; việc loại bỏ có thể khó khăn đối với đinh tán vĩnh viễn. |
Các ứng dụng điển hình |
Cấu trúc hàng không vũ trụ, lắp ráp ô tô, thiết bị HVAC, thùng đựng, xe kéo, đồ nội thất bằng kim loại, và công việc sửa chữa. |
| Các loại khớp | Chủ yếu là khớp nối và khớp đối đầu sử dụng tấm che. |
| Độ dày vật liệu | Phụ thuộc vào loại đinh tán, đường kính, vật liệu, và cấu hình chung; thích hợp cho các tổ hợp tấm mỏng đến trung bình. |
| Tốc độ sản xuất | Cao khi sử dụng hệ thống tán đinh tự động. |
| Trị giá | Thấp đến trung bình trên mỗi khớp, mặc dù dụng cụ và thiết bị tự động có thể làm tăng đầu tư ban đầu. |
5. Mối nối kim loại tấm bắt vít và bắt vít
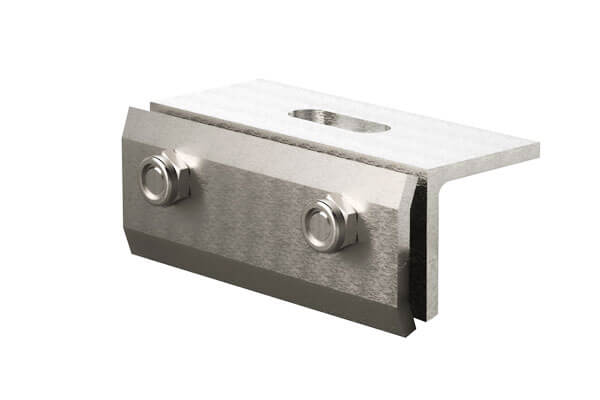
Các mối nối bắt vít và bắt vít là kết nối cơ khí có thể tháo rời sử dụng ốc vít có ren để kẹp hai hoặc nhiều thành phần kim loại tấm lại với nhau.
Không giống như các mối nối hàn hoặc liên kết bằng keo, chúng thường có thể được tháo rời để kiểm tra, BẢO TRÌ, Thay thế, hoặc sửa chữa.
Vít đặc biệt phổ biến trong các cụm tấm mỏng vì thiết kế tự ren và tạo ren có thể tạo ren trực tiếp trên tấm hoặc trong lỗ định hình sẵn, trong khi bu lông và đai ốc phù hợp hơn khi cần lực kẹp cao hơn hoặc phải tháo rời nhiều lần.
Đặc điểm chung của vít và bu lông
| Diện mạo | Chi tiết |
| Quá trình | Các tấm thẳng hàng được kết nối bằng vít, bu lông, quả hạch, vòng đệm, chèn ren, hoặc các ốc vít cơ khí khác. Dây buộc tạo ra lực kẹp giữ các bộ phận lại với nhau. |
| Các loại | Bu lông + quả hạch, vít tự khai thác, ốc vít máy, hạt đinh tán, đai ốc hàn. |
| Tốt nhất cho | Thép, thép không gỉ, nhôm, tấm mạ kẽm, và các tổ hợp yêu cầu kết nối có thể tháo rời. |
| Thuận lợi | Có thể tháo rời; dễ dàng kiểm tra và sửa chữa; không có nhiệt đầu vào; Phù hợp với nhiều sự kết hợp vật liệu; dụng cụ đơn giản; rất phù hợp với mức thấp- và sản xuất khối lượng trung bình. |
| Hạn chế | Các lỗ buộc làm giảm tiết diện lưới của tấm; rung động có thể gây ra sự lỏng lẻo; tấm mỏng có thể có khả năng bám ren hoặc lực cản kéo ra hạn chế; ốc vít tăng thêm trọng lượng và nồng độ ứng suất cục bộ. |
Các ứng dụng điển hình |
Vỏ điện, bảo vệ máy, thiết bị HVAC, tủ, linh kiện ô tô, thiết bị, và các thiết bị cần bảo trì thường xuyên. |
| Các loại khớp | vòng, mông với tấm bìa, mặt bích, góc, và khớp khung. |
| Độ dày vật liệu | Đặc biệt phổ biến đối với các tổ hợp kim loại tấm mỏng đến trung bình; độ dày thực tế phụ thuộc vào loại dây buộc và thiết kế mối nối. |
| Tốc độ sản xuất | Cao cho hệ thống vặn vít và siết chặt tự động; vừa phải để lắp ráp thủ công. |
| Trị giá | Thấp đến trung bình, tùy thuộc vào loại dây buộc và mức độ tự động hóa. |
6. Mối nối kim loại tấm và cơ khí
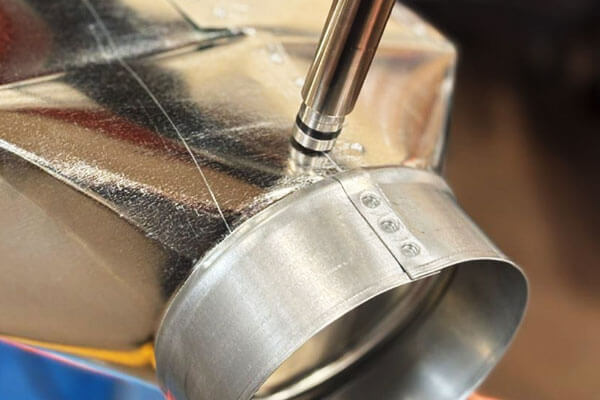
Bám sát là một quá trình nối cơ khí lạnh trong đó các tấm chồng lên nhau được tạo hình cục bộ bằng đột dập để tạo ra khóa liên động cơ học vĩnh viễn.
Khác với cách tán đinh thông thường, không cần dây buộc riêng, và không giống như hàn, quá trình này về cơ bản không đưa nhiệt nóng chảy vào khớp.
Clinching đặc biệt hấp dẫn đối với các cụm tấm mỏng vì nó có thể nhanh chóng, lau dọn, có thể lặp lại, và tương thích cao với sản xuất tự động.
Đặc điểm chung
| Diện mạo | Chi tiết |
| Quá trình | Máy đột và khuôn làm biến dạng dẻo các tấm chồng lên nhau để tạo ra khóa liên động cơ học. Vật liệu chảy vào vùng cắt hoặc vùng lồng vào nhau được thiết kế mà không làm tan chảy các tấm. |
| Tốt nhất cho | Thép dẻo, thép không gỉ, nhôm, tấm tráng, và các tổ hợp vật liệu hỗn hợp được lựa chọn. |
| Thuận lợi | Không có kim loại phụ hoặc dây buộc riêng biệt; biến dạng nhiệt rất thấp; thời gian chu kỳ nhanh; thích hợp cho tự động hóa; có thể tham gia vật liệu tráng; quá trình tương đối sạch sẽ. |
| Hạn chế | Yêu cầu độ dẻo của tấm đủ; Độ bền của khớp phụ thuộc nhiều vào vật liệu và dụng cụ; vết lõm có thể nhìn thấy vẫn còn; không phù hợp với mọi hình học hoặc sự kết hợp vật liệu. |
Các ứng dụng điển hình |
Linh kiện thân ô tô, Cụm HVAC, thiết bị, vỏ điện, nội thất, và các sản phẩm kim loại tấm khối lượng lớn. |
| Các loại khớp | Chủ yếu là các khớp nối chồng lên nhau, bao gồm các cấu hình mặt bích và góc được chọn. |
| Độ dày vật liệu | Đặc biệt thích hợp cho tấm mỏng, với độ dày thực tế được xác định bởi việc xếp chồng vật liệu và dụng cụ. |
| Tốc độ sản xuất | Rất cao; các khớp riêng lẻ thường có thể được sản xuất nhanh chóng trong các hệ thống tự động. |
| Trị giá | Thấp trên mỗi khớp ở khối lượng sản xuất cao sau khi thiết bị dụng cụ được thiết lập. |
7. Mối nối kim loại tấm dính
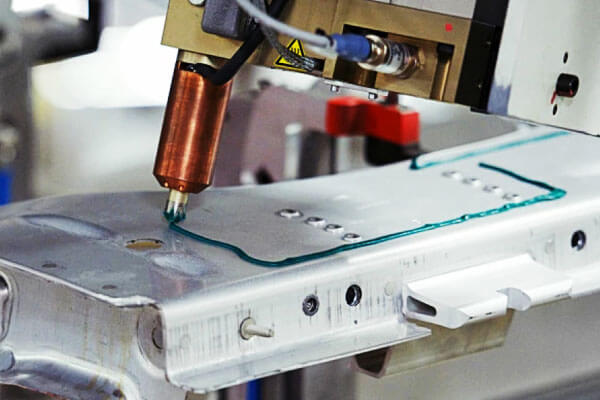
Liên kết dính kết nối các thành phần kim loại tấm thông qua một lớp keo polyme thay vì thông qua dây buộc cơ học thông thường hoặc mối hàn nhiệt hạch.
Chất kết dính kết cấu có thể truyền tải liên tục trên một diện tích liên kết tương đối lớn, khiến chúng đặc biệt hữu ích khi các kỹ sư muốn giảm sự tập trung ứng suất cục bộ.
Keo dán được sử dụng rộng rãi trong ô tô, vận tải, thiết bị điện tử, thiết bị, và kết cấu nhẹ, đặc biệt là nơi có độ méo thấp, bề mặt bên ngoài mịn, giảm chấn rung, hoặc việc nối các vật liệu khác nhau là quan trọng.
Đặc điểm chung của chất kết dính
| Diện mạo | Chi tiết |
| Quá trình | Chất kết dính được áp dụng giữa các bề mặt đã được chuẩn bị và bảo dưỡng trong thời gian quy định, nhiệt độ, áp lực , hoặc điều kiện môi trường để hình thành mối nối. |
| Các loại | Epoxy, acrylic, polyurethane, cyanoacrylat. |
| Tốt nhất cho | Thép, thép không gỉ, nhôm, kim loại tráng, và các vật liệu tương tự khác nhau. |
| Thuận lợi | Phân phối căng thẳng trên một khu vực rộng lớn; không có nhiệt hạch; độ biến dạng thấp; bề mặt xuất sắc; có thể bịt kín khớp; hữu ích cho các vật liệu khác nhau; cung cấp một số giảm rung. |
| Hạn chế | Yêu cầu chuẩn bị bề mặt thích hợp; thời gian chữa bệnh có thể ảnh hưởng đến năng suất; hiệu suất có thể phụ thuộc vào nhiệt độ, độ ẩm, hóa chất, và lão hóa; việc kiểm tra có thể khó khăn hơn so với các ốc vít cơ khí có thể nhìn thấy được. |
Các ứng dụng điển hình |
Tấm thân ô tô, Vỏ pin, Cụm HVAC, thiết bị điện tử, thiết bị, kết cấu kim loại tổng hợp, và các bộ phận vận chuyển nhẹ. |
| Các loại khớp | khớp nối, khớp khăn, khớp nối mặt bích, và cấu hình mông hoặc góc được chọn. |
| Độ dày vật liệu | Thích hợp cho nhiều độ dày tấm, miễn là chất kết dính và hình học của mối nối được thiết kế phù hợp. |
| Tốc độ sản xuất | Trung bình đến cao tùy thuộc vào chất kết dính và phương pháp đóng rắn. |
| Trị giá | Vừa phải; có thể trở nên kinh tế cao khi loại bỏ các ốc vít hoặc các hoạt động bịt kín thứ cấp. |
8. Mối nối kim loại tấm định hình tích hợp
Các mối nối kim loại tấm hình thành tích hợp được tạo ra bằng cách cắt, uốn cong, gấp, hoặc lồng vào nhau một cách máy móc tấm vải, loại bỏ sự cần thiết của ốc vít riêng biệt hoặc hàn nhiệt hạch.
Chúng đặc biệt hiệu quả trong sản xuất kim loại tấm khối lượng lớn vì mối nối có thể được kết hợp trực tiếp vào mẫu phẳng và được sản xuất thông qua quá trình dập, đấm, cắt laser, nhấn phanh, hoặc tạo hình cuộn.
Những khớp này thường được sử dụng trong đường ống, vỏ điện, tấm ô tô, thiết bị, lợp mái, tấm ốp, và các cấu trúc chế tạo nhẹ.
Mối nối viền / Đường may gấp
Một khớp viền được sản xuất bởi gấp mép của một tờ lại vào chính nó hoặc xung quanh mép của một tờ khác, tạo ra một cạnh được gia cố và kèm theo.
Bên cạnh việc cung cấp một kết nối cơ khí, viền có thể loại bỏ các cạnh sắc nét tiếp xúc, tăng độ cứng cục bộ, và cải thiện sự xuất hiện của thành phần đã hoàn thành.
| Diện mạo | Chi tiết |
| Quá trình | Mép của một tờ giấy được gấp lên trên chính nó hoặc xung quanh mép của tờ giấy khác để tạo thành đường viền được giữ lại về mặt cơ học. |
| Các loại | Hở viền, viền kín, viền phẳng, viền đơn, viền đôi, viền giọt nước mắt. |
| Tốt nhất cho | Thép, nhôm, thép không gỉ, và các vật liệu tấm dẻo khác, tấm có khổ đặc biệt mỏng. |
| Thuận lợi | Không có ốc vít riêng biệt; vẻ ngoài sạch sẽ; loại bỏ các cạnh sắc nét; cải thiện độ cứng cục bộ; tương thích với việc tạo hình và lắp ráp tự động. |
Hạn chế |
Chủ yếu phù hợp với tải nhẹ hoặc trung bình; đòi hỏi khả năng uốn cong phù hợp và tạo hình chính xác; các kẽ hở kín có thể yêu cầu các biện pháp kiểm soát ăn mòn. |
| Các ứng dụng điển hình | Cửa và mui xe ô tô, tấm thiết bị, tủ điện, đường ống, lợp mái, và vỏ kim loại tấm. |
| Các loại khớp | Chủ yếu là các khớp nối cạnh và đùi. |
| Độ dày vật liệu | Thường được sử dụng cho tấm khoảng 0,3–2,0 mm, tùy thuộc vào vật liệu, dụng cụ, và hình học viền. |
Khóa đường nối
Các đường nối khóa là các mối nối được tạo thành liên tục trong đó các cạnh của hai hoặc nhiều tờ giấy được gấp lại và khóa liên động cơ học.
Bởi vì kết nối chạy dọc theo khớp chứ không phải xảy ra tại các điểm cô lập, đường nối khóa đặc biệt hữu ích cho các tổ hợp kim loại tấm dài và các ứng dụng trong đó hiệu suất bịt kín là quan trọng.
| Diện mạo | Chi tiết |
| Quá trình | Các cạnh của hai tấm được tạo hình và gấp lại đặc biệt sao cho chúng khớp vào nhau một cách cơ học dọc theo mối nối. |
| Các loại | Đường may khóa Pittsburgh, đường may có khóa cài, đường may đứng, đường may có rãnh, và các cấu hình đường gấp khác. |
| Tốt nhất cho | Thép mạ kẽm, thép cacbon, nhôm, và tấm thép không gỉ. |
| Thuận lợi | Không có ốc vít riêng biệt; kết nối liên tục; hiệu quả sản xuất cao; vẻ ngoài sạch sẽ; có thể cung cấp khả năng bịt kín không khí hoặc thời tiết hiệu quả khi được định hình và bịt kín đúng cách. |
| Hạn chế | Độ bền thường thấp hơn so với mối hàn kết cấu được thiết kế phù hợp; yêu cầu tạo hình chính xác và dụng cụ chuyên dụng; các kẽ hở gấp có thể cần chú ý đến sự ăn mòn và thoát nước. |
| Các ứng dụng điển hình | Ống dẫn HVAC, lợp mái, tấm ốp kiến trúc, ống khói, xe tăng, thùng chứa, và hệ thống thông gió. |
| Các loại khớp | Chủ yếu là các khớp nối cạnh và đùi. |
| Độ dày vật liệu | Thường được sử dụng cho tấm khoảng 0,3–2,0 mm, tùy thuộc vào thiết kế đường may và thiết bị tạo hình. |
Khớp nối
Khớp gấp là một kết nối được tạo hình cơ học trong đó một mấu, mặt bích, hoặc phần tấm mở rộng được đưa vào khe hoặc bộ phận nhận rồi gấp lại hoặc nhét vào vị trí.
Kết nối được tạo ra thông qua khóa liên động hình học thay vì hàn hoặc ốc vít riêng biệt.
Khớp gài đặc biệt hữu ích cho các sản phẩm được thiết kế xung quanh sản xuất cắt và gấp, nơi các tab và khe có thể được tích hợp trực tiếp vào mẫu phẳng bằng kim loại tấm.
| Diện mạo | Chi tiết |
| Quá trình | Tab hoặc mặt bích đã định hình trên một tờ giấy được chèn vào một rãnh hoặc lỗ trên tờ giấy khác và được gấp lại, giấu kín, hoặc bị khóa vào vị trí. |
| Tốt nhất cho | Thép nhẹ, thép không gỉ, nhôm, và các vật liệu tấm có thể định hình khác. |
| Thuận lợi | Không có ốc vít riêng biệt; vẻ ngoài sạch sẽ; lắp ráp nhanh chóng; khả năng tự định vị; thích hợp cho sản xuất tự động hoặc có sự hỗ trợ của công cụ. |
| Hạn chế | Độ bền của mối nối phụ thuộc nhiều vào hình dạng tab và khe; yêu cầu cắt và tạo hình chính xác; thường phù hợp hơn với tải trọng kết cấu nhẹ đến trung bình. |
| Các ứng dụng điển hình | Vỏ điện, Linh kiện HVAC, tủ, nội thất, hộp, và các tổ hợp chế tạo nhẹ. |
| Các loại khớp | Thường được sử dụng trong lòng, góc, và cấu hình loại T. |
| Độ dày vật liệu | Thông thường khoảng 0,3–1,5 mm, tùy thuộc vào độ dẻo của vật liệu và thiết kế mối nối. |
Tấm kim loại khớp nối
Ứng dụng của khớp nối khớp nối bằng kim loại tấm các tab và khe côn bổ sung để tạo ra một khóa liên động cơ học.
Trong quá trình lắp ráp, tab thon trượt hoặc gắn vào khe phù hợp, hạn chế chuyển động theo hướng tách chính.
Khác với các phương pháp buộc thông thường, khớp nối đuôi én có thể được tạo ra trực tiếp trong quá trình cắt và tạo hình, làm cho nó trở nên đặc biệt hấp dẫn đối với các cụm kim loại tấm được thiết kế để sản xuất và không cần chốt.
| Diện mạo | Chi tiết |
| Quá trình | Các tab và khe hình đuôi khớp bổ sung được cắt hoặc tạo thành tấm và lắp ráp để tạo ra khóa liên động cơ học hình côn. |
| Tốt nhất cho | Thép, nhôm, thép không gỉ, và các vật liệu tấm phù hợp khác được sử dụng trong các tổ hợp chế tạo nhẹ. |
| Thuận lợi | Không có ốc vít riêng biệt; tự định vị; vẻ ngoài sạch sẽ; lắp ráp nhanh chóng; có thể cải thiện khả năng lặp lại; rất phù hợp với việc cắt CNC và chế tạo tự động. |
| Hạn chế | Yêu cầu kích thước và dung sai tính năng chính xác; khả năng chịu tải phụ thuộc nhiều vào hình dạng tab và độ dày tấm; có thể yêu cầu khóa thứ cấp cho các ứng dụng có tải trọng cao hoặc nhạy cảm với rung động. |
| Các ứng dụng điển hình | Vỏ điện, vỏ máy móc, dấu ngoặc đơn, nội thất, đồ kim loại trang trí, nguyên mẫu, và các tổ hợp kim loại tấm mô-đun. |
| Các loại khớp | vòng, T, góc, và cấu hình mặt bích. |
| Độ dày vật liệu | Thường được sử dụng cho tấm khoảng 0,3–1,5 mm, tùy thuộc vào hình học và khả năng sản xuất. |
9. Phần kết luận
Các mối nối tấm kim loại không chỉ đơn giản là các kết nối cơ học giữa hai miếng kim loại.
Chúng là các giao diện được thiết kế cẩn thận để xác định mức độ tải, sự biến dạng, nhiệt, rung động, ăn mòn, và dung sai kích thước được chuyển qua một tổ hợp.
Hình dạng khớp phổ biến nhất bao gồm khớp mông, khớp nối đùi, khớp góc, khớp cạnh, và khớp chữ T.
Những hình học này có thể được kết nối thông qua một loạt các quy trình, kể cả hàn MIG, hàn TIG, hàn điểm kháng cự, hàn laser, hàn đường may, hấp dẫn, ốc vít và bu lông, trói buộc, liên kết dính, viền, đường nối khóa, gài khớp, và khóa liên động khớp với nhau.
Bài học kỹ thuật quan trọng là không có mối nối kim loại tấm nào mạnh nhất hoặc tốt nhất trên toàn cầu..
Một mối nối thành công là một mối nối đáp ứng đầy đủ các yêu cầu cho ứng dụng của nó:
Sức mạnh vừa đủ + chống mỏi + sản xuất + chống ăn mòn + ổn định kích thước + khả năng phục vụ + hiệu quả chi phí
Trong thiết kế kim loại tấm chuyên nghiệp, do đó việc lựa chọn chung nên bắt đầu với đường dẫn tải và môi trường dịch vụ, không chỉ đơn giản là với quy trình sản xuất dễ dàng nhất.
Câu hỏi thường gặp
Mối nối kim loại tấm loại nào bền nhất?
Mối hàn xuyên thấu hoàn toàn (TÔI, TIG, hoặc laze) mang lại sức mạnh cao nhất trên mỗi đơn vị chiều dài, với độ bền gần bằng độ bền của tấm kim loại nền.
Đối với các ốc vít rời rạc, đinh tán rắn có độ bền cắt cao nhất, trong khi cụm bu lông và đai ốc có độ bền kẹp kéo cao nhất.
Loại mối nối nào tốt nhất cho tấm kim loại mỏng?
Các lựa chọn phổ biến bao gồm hàn điểm điện trở, hàn laser, trói buộc, hấp dẫn, ốc vít tự khai thác, liên kết dính, và hình thành các khớp.
Lựa chọn tốt nhất phụ thuộc vào vật liệu, độ dày, khối lượng sản xuất, sức mạnh cần thiết, và khả năng tiếp cận.
Mối nối tốt nhất để nối các kim loại khác nhau là gì?
Liên kết dính, chốt, và tán đinh thích hợp để nối các kim loại khác nhau. Tránh hàn vì nó có thể gây ăn mòn điện.
Mối nối kim loại tấm loại nào bền nhất?
Không có khớp nào mạnh nhất trên toàn cầu. Độ bền của khớp phụ thuộc vào vật liệu, độ dày, hình học, điều kiện tải, quá trình tham gia, và tay nghề.
Một mối hàn được thiết kế phù hợp, đinh tán, hoặc mối nối khóa liên động cơ học đều có thể có hiệu quả cao cho các ứng dụng khác nhau.
Sự khác biệt giữa khớp đùi và khớp mông là gì?
MỘT khớp nối sử dụng các tờ chồng chéo, trong khi một khớp mông kết nối các tờ gần như cạnh nhau.
Các khớp nối thường dễ lắp ráp hơn, trong khi các khớp đối đầu có thể mang lại hình học sạch hơn và nhỏ gọn hơn.