W casting inwestycyjny, tworzenie wzorów i budowanie muszli z drzewa woskowego. Jeśli drzewo jest źle zmontowane, najlepszy wzór wosku i najlepsza muszla na świecie Cię nie uratują.
Widziałem drzewa, które wyglądały dobrze na stojaku, ale zawiodły w autoklawie. Widziałem drzewa z idealnymi odstępami, ale złym bramkowaniem, a odlewy wykazały porowatość skurczową, której zdiagnozowanie zajęło trzy dni.
Montaż choinki woskowej to nie tylko „przyklejanie wzorów na wlew”. Jest to pierwsza prawdziwa decyzja bramkowa w tym procesie.
Kontroluje przepływ metalu, karmienie, sekwencja zestalania, pokrycie skorupy, skuteczność odparafinowania, i stabilność wymiarowa.
Zrób to dobrze, a reszta procesu staje się przewidywalna. zrozum to źle, i będziesz walczyć z defektami przez cały cykl produkcyjny.
W tym przewodniku opisano cały proces montażu – od kontroli przed montażem po przechowywanie i transport – wraz z praktycznymi danymi i zasadami obowiązującymi w warsztacie, z których korzystam od dziesięcioleci.
1. Co to jest montaż drzewa woskowego w odlewaniu inwestycyjnym?
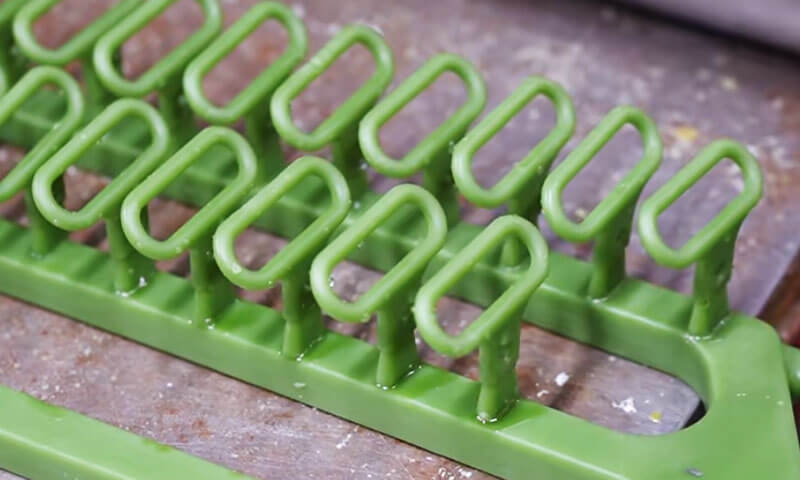
Montaż drzewka woskowego to proces łączenia poszczególnych wzorów woskowych, bramy, biegacze, oraz centralny zespół wlewu lub miseczki do nalewania w kompletny klaster wosku, powszechnie nazywane drzewem woskowym lub drzewem wzorzystym.
Zmontowane drzewo służy jako wzór do późniejszej produkcji muszli ceramicznych. Podczas budowy powłoki, drzewo woskowe jest wielokrotnie zanurzane w zawiesinie ceramicznej i pokrywane ogniotrwałym sztukaterią.
Po wystarczającym wyschnięciu skorupy, wosk jest usuwany, a pozostała powłoka ceramiczna tworzy wnękę, do której wlewa się stopiony metal.

2. Przygotowanie przed montażem drzewa woskowego
Jakość gotowego drzewa woskowego zaczyna się przed wykonaniem pierwszego połączenia. Kontrola wzoru, przygotowanie wlewu, czystość narzędzia, i kontrola środowiska wpływają na stabilność procesu montażu.
Sprawdź wzory wosku, Wylewki, i połączenia bramowe
Przed montażem, sprawdź każdy wzór wosku, wlew, i element bramy.
Wadliwe wzorce należy identyfikować i segregować, a nie włączać do drzewa i odkrywać później.
Zwróć szczególną uwagę na następujące warunki:
| Przedmiot kontroli | Co sprawdzić | Potencjalne konsekwencje w przypadku zignorowania |
| Wzór geometria | Wypaczenie, zniekształcenie, brakujące funkcje, i odchylenia wymiarowe | Nieprawidłowe wymiary odlewu lub niekompletna geometria |
| Wosk powierzchnia | Spękanie, bąbelki, zadrapania, zanieczyszczenie, i uszkodzenia powierzchni | Wady powierzchni przeniesione do ubytku ceramicznego |
| Brama połączenie obszary | Nadmiar wosku, zadziory, nierówne powierzchnie, i uszkodzone powierzchnie stykowe | Słabe stawy, penetracja szlamu, lub wady powłoki |
| Wlew I zsyp głowa | Płaskość, prostota, spękanie, i zgodność wymiarowa | Niewspółosiowość, niestabilny montaż, i niespójne bramkowanie |
| Wosk tworzywo stan | Nadmierna miękkość, kruchość, lub deformacja | Uszkodzenie połączenia lub niestabilność wymiarowa |
Na szczególną uwagę zasługuje główka wlewowa lub wylewowa. W rzeczywistości, łatwo jest skoncentrować się na poszczególnych wzorach i przeoczyć centralny wlew.
Jednakże, wypaczona lub nierówna ramka może mieć wpływ na wyrównanie każdego dołączonego do niej elementu.
Może również powodować nierówną geometrię połączeń i utrudniać spójne ustawienie całego drzewa podczas budowy stanu surowego.
Przed dołączeniem, usuń resztki wosku i wypukłości z powierzchni połączeń.
Łączone powierzchnie powinny być czyste, odpowiednio dopasowane, i wolne od wad uniemożliwiających kontakt intymny.
Tam, gdzie wymagania dotyczące wymiarów są rygorystyczne, używaj zatwierdzonych przyrządów kontrolnych lub osprzętu do weryfikacji krytycznych wymiarów wzorów i wlewów, zamiast polegać wyłącznie na ocenie wizualnej.
Przygotuj narzędzia i miejsce pracy
Typowe narzędzia do montażu drzew woskowych obejmują:
- Żelazka do spawania woskowego z kontrolowaną temperaturą lub podgrzewane narzędzia do łączenia.
- Czyste noże, skrobaki, i narzędzia do przycinania.
- Osprzęt montażowy, przyrządy do pozycjonowania, i mierniki wyrównania.
- Odpowiednie stojaki lub tace do podparcia gotowych drzew.
- Zatwierdzony wosk naprawczy i narzędzia do korygowania drobnych nierówności stawów.
Narzędzia muszą być wolne od nagromadzonego wosku, zwęglona pozostałość, olej, i inne zanieczyszczenia. Brudne narzędzia mogą przenosić ciała obce na powierzchnię wosku lub wprowadzać cząsteczki do spoin.
Zalecana temperatura otoczenia dla operacji montażu w dostarczonej procedurze produkcyjnej wynosi 18–28°C.
Seria ta stanowi praktyczny punkt wyjścia do kontroli środowiska, ale rzeczywiste okno operacyjne powinno zostać zweryfikowane dla receptury wosku, wymiary wzoru, i warunki roślinne.
Utrzymuj miejsce pracy w czystości, suchy, i odpowiednio wentylowane. Unikaj bezpośredniego światła słonecznego, zlokalizowane źródła ciepła, silne wahania temperatury, i zapylone warunki.
Nadmierne ciepło może zmiękczyć wzory wosku, podczas gdy zmiany temperatury mogą powodować ruchy wymiarowe.
Kurz lub olej na powierzchni modelu może zakłócać zwilżanie zaczynu ceramicznego i przyczyniać się do defektów powłoki.
Potwierdź zatwierdzony układ drzewa i parametry procesu
Przed rozpoczęciem produkcji, potwierdzić rysunek montażowy lub zatwierdzoną specyfikację procesu.
Liczba wzorów na drzewo, liczba poziomów, pozycje bramek, wymiary biegacza, i orientację wzoru należy ustalić zgodnie z projektem odlewu.
Prawidłowa konfiguracja drzewa zależy od kilku czynników:
- Indywidualny rozmiar i waga odlewu.
- Grubość ścian i złożoność geometryczna.
- Warunki stopu i zalewania.
- Wymagana wielkość produkcji.
- Pojemność powłoki ceramicznej i ograniczenia w obsłudze.
- Wymagania dotyczące wypełniania i podawania metali.
- Dostępna przestrzeń do zanurzania, tynkowanie, wysuszenie, i odwoskowanie.
Dodanie większej liczby wzorów do jednego drzewa może poprawić wydajność na skorupę i zmniejszyć liczbę cykli produkcyjnych.
Jednakże, przeciążone drzewo może być trudne w obsłudze, może stać się niestabilny mechanicznie, i może utrudniać tworzenie skorupy lub podawanie metalu.
Celem nie jest maksymalizacja liczby wzorów na każdym drzewie. Ma to na celu osiągnięcie najlepszej równowagi pomiędzy efektywnością produkcji, jakość skorupy, wydajność napełniania, i wydajność odlewania.
3. Proces montażu drzewa woskowego: Krok po kroku
Montaż drzewa woskowego wymaga powtarzalnych technik łączenia i dokładnego pozycjonowania.
Małe różnice w jakości połączenia, kąt bramy, lub odstępy między wzorami mogą stać się znaczące, jeśli zostaną pomnożone w dużej partii produkcyjnej.
Krok 1: Ustaw wlew i ustal odniesienie
Zamocuj centralny zespół wlewowy lub wylewowy w zatwierdzonym uchwycie. Sprawdź jego prostość, wyrównanie pionowe, i stabilność przed przymocowaniem jakichkolwiek wzorów.
Wlew pełni rolę głównego odniesienia strukturalnego dla drzewa. Jeśli pochyla się lub przesuwa podczas montażu, powstały układ wzorów może stać się niezrównoważony lub niespójny.
Do powtarzalnej produkcji, często warto zastosować dedykowane urządzenie. Pomaga zachować zamierzoną orientację wzoru, wysokość poziomu, położenie bramy, i całkowite wymiary drzewa, szczególnie gdy wielu operatorów składa tę samą rodzinę części.
Krok 2: Przymocuj wzory za pomocą kontrolowanego spawania woskowego
Przymocuj każdy wzór do wyznaczonej bramki lub prowadnicy, stosując zatwierdzoną metodę łączenia woskiem.
Połączenie powinno zapewniać wystarczającą siłę wiązania, nie uszkadzając wzoru i nie zniekształcając jego geometrii.
Szczególnie ważne są dwa warunki:
- Niewystarczające ciepło:Łączone powierzchnie mogą nie stopić się odpowiednio, pozostawiając słaby interfejs lub ukrytą lukę.
- Nadmierne ciepło:Wosk może się nadmiernie stopić, powodując lokalną zapaść, zniekształcenie wymiarowe, lub powiększony staw.
Właściwa temperatura i czas kontaktu zależą od materiału woskowego, przekrój złącza, projekt narzędzia, i sposób montażu.
Nie ma jednej, uniwersalnej temperatury zgrzewania, odpowiedniej dla każdego systemu wzoru.
Podczas dołączania, upewnij się, że powierzchnie łączące są odpowiednio wyrównane i zapewniają pełny kontakt. Unikaj polegania na małym mostku woskowym, aby utrzymać duży lub ciężki wzór na miejscu.
Po dołączeniu, poczekaj, aż złącze się ustabilizuje, zanim zastosujesz dodatkową siłę lub dołączysz sąsiednie wzory.
Krok 3: Sprawdź i wykończ każde połączenie
Solidna spoina woskowa powinna być ciągła, bezpieczny, i wolne od luk, dziury, lub niepełna fuzja.
Po dołączeniu, usuń nadmiar wosku odpowiednim narzędziem do przycinania. Wygładź nieregularne występy bez wcinania się we wzór i zmniejszania wymaganego przekroju bramy.
Gdzie niewielkie wgłębienie lub szczelina powierzchniowa może zostać skorygowana zgodnie z zatwierdzoną procedurą naprawy, użyj odpowiedniego wosku naprawczego i przywróć profil złącza.
Nie należy po prostu pokrywać strukturalnie słabej spoiny cienką warstwą wosku.
| Wada wspólna | Prawdopodobna przyczyna | Zalecana korekta |
| Widoczny luka | Złe dopasowanie lub niewystarczające ciepło | Przerobić złącze, aby uzyskać pełny kontakt |
| Słaby Lub luźny połączenie | Nieodpowiednie stopienie lub niewystarczająca powierzchnia łączenia | Połącz ponownie w kontrolowanych warunkach i sprawdź stabilność |
| Nadmierny wosk nagromadzenie | Przegrzanie lub złe przycinanie | Usuń nadmiar wosku bez uszkadzania stawu |
| Zniekształcony wzór w pobliżu the wspólny | Nadmierne ciepło lub siła mechaniczna | Wymień lub napraw wzór zgodnie z kryteriami wymiarowymi |
| Otworki Lub mały ubytki | Niekompletna fuzja, uwięzione powietrze, lub zanieczyszczenie powierzchni | Sprawdź złącze i w razie potrzeby napraw je lub wymień |
Połączenie, które wygląda na gładkie, niekoniecznie jest mocne. Do krytycznych lub ciężkich wzorców, zamiast polegać wyłącznie na wyglądzie, należy zastosować zatwierdzoną kontrolę stabilności mechanicznej lub zwalidowaną procedurę montażu.
Krok 4: Ułóż wzory w odpowiednich odstępach
Odstęp między wzorami określa, czy zaczyn ceramiczny może dotrzeć do wszystkich wymaganych powierzchni i czy tynk ogniotrwały może utworzyć ciągłą powłokę wokół drzewa.
Dostarczone wytyczne dotyczące procesu określają minimalny odstęp 10 mm pomiędzy sąsiednimi wzorami wosku.
Traktuj to jako wymaganie początkowe dla opisywanego procesu, nie jest to uniwersalna zasada dla wszystkich geometrii odlewów metodą traconego wosku.
Wymagany luz należy sprawdzić w odniesieniu do kształtu wzoru, materiały do budowy skorup, Lepkość zawiesiny, wielkość cząstek sztukaterii, oraz zdolność zespołu do opróżniania i suszenia.
Niewystarczające odstępy mogą prowadzić do:
- Niepełne pokrycie gnojowicą pomiędzy sąsiednimi wzorami.
- Uwięzione powietrze lub obszary słabo nawilżone.
- Nierównomierny rozkład tynku ogniotrwałego.
- Lokalna zmienność grubości skorupy.
- Trudne usuwanie wosku i niedostateczne oczyszczenie łuski.
- Pękanie skorupy lub lokalne uszkodzenia podczas odparafinowania i wypalania.
Odstępy należy sprawdzać w najbliższych punktach pomiędzy wzorami, nie tylko pomiędzy ich liniami środkowymi lub połączeniami przewężek.
Odlewy złożone z żebrami, głębokie wgłębienia, lub wystające elementy mogą wymagać większego prześwitu niż proste kształty.
Naraz, nadmierne odstępy mogą zwiększyć rozmiar skorupy, zużycie ceramiki, oraz ilość miejsca wymaganego w sprzęcie do zanurzania i suszenia.
Odpowiedni układ to taki, który zapewnia niezawodne pokrycie powłoką, spełniając jednocześnie zatwierdzone wymagania dotyczące produkcji i bramkowania.
Krok 5: Utrzymuj zrównoważoną i spójną geometrię drzewa
Ułóż wzory symetrycznie, jeśli pozwala na to projekt odlewu. Rozłóż ciężar wokół centralnego wlewu, utrzymuj spójne odstępy między poziomami, i unikać niepotrzebnej koncentracji ciężkich składników po jednej stronie.
Niezrównoważone drzewo może być trudne w transporcie i zanurzaniu. Może się przechylać podczas budowy stanu surowego lub powodować nierówne obciążenia mechaniczne na złączach i osprzętach.
W miarę wysychania powłoki ceramicznej, ruch lub zniekształcenie mogą mieć wpływ na grubość skorupy i spójność wymiarową.
Do drzew zawierających odlewy o różnych rozmiarach i ciężarach, postępuj zgodnie z zatwierdzonym układem, zamiast narzucać idealnie symetryczny układ.
Wymagania funkcjonalne — łącznie z bramkowaniem, karmienie, pokrycie skorupy, i dostęp do kontroli – mają pierwszeństwo przed symetrią wizualną.
Krok 6: Sprawdź orientację bramy i układ bramek
Orientacja bramy musi być zgodna z zatwierdzonym projektem bramy. Procedura źródłowa zaleca nachylenie w dół wynoszące około 30°–45° pomiędzy zasuwą a profilem głównym w przypadku konwencjonalnych odlewów.
Zakres ten może stanowić przydatne początkowe odniesienie, ale nie jest to bezwzględny wymóg w przypadku każdego castingu.
Kąt i przekrój bramy należy ustalić w zależności od stopu, geometria komponentów, zachowanie napełniania, i wymagania dotyczące krzepnięcia.
Do cienkościennych lub małych skomplikowanych odlewów, konieczne może być zmniejszenie kąta. Większe lub cięższe odlewy mogą wymagać innego ułożenia, w zależności od projektu bramy.
Dobrze zaprojektowany system bram i prowadnic powinien:
- Dostarcz stopiony metal do gniazda bez zbędnych ograniczeń przepływu.
- Zminimalizuj turbulencje i zmniejsz ryzyko przedostania się powietrza lub warstwy tlenkowej.
- Zapewnić odpowiedni dopływ metalu podczas napełniania i krzepnięcia.
- Unikaj tworzenia niekorzystnych gorących punktów lub odizolowanych regionów, które są trudne do wyżywienia.
- Pozwól, aby wosk spłynął podczas usuwania wosku, nie tworząc uwięzionych kieszeni.
Ostateczny układ powinien być oparty na zatwierdzonym projekcie wlewu odlewni, obliczenia inżynierskie, symulacja, tam gdzie to konieczne, i wyniki produkcyjne.
Krok 7: Przejrzyj wymagania dotyczące przepływu i podawania metalu
Drzewo woskowe musi dokładnie odtwarzać zamierzony system bramkowania i karmienia.
Dlatego też montaż wzoru należy sprawdzić pod kątem oczekiwanej kolejności napełniania i zachowania podczas krzepnięcia.
Zazwyczaj, konstrukcja wlewu powinna pomóc uniknąć przedwczesnego zamarzania na krytycznych ścieżkach przepływu i wspierać zasilanie obszarów, które wymagają dodatkowego ciekłego metalu podczas krzepnięcia.
Na szczególną uwagę zasługują grube przekroje i gorące punkty termiczne, ponieważ mogą być podatne na porowatość skurczową, jeśli zasilanie jest niewystarczające.
Jednakże, nie wystarczy założyć, że określony układ drzew automatycznie spowoduje zestalenie kierunkowe.
Wynik zależy od stopu, grubość sekcji, temperatura powłoki, nalewanie temperatury, wymiary bramy, i inne zmienne procesowe.
Centralny układ wlewu i prowadnic również musi pozostać otwarty i mieć odpowiednie wymiary. Słabe stawy, nadmierne gromadzenie się wosku, lub nieprawidłowo ustawiona zasuwa może zmienić zamierzoną ścieżkę przepływu.
Przed wypuszczeniem drzewa, sprawdź, czy zmontowany układ odpowiada zatwierdzonemu rysunkowi i czy żadne połączenie nie zostało przypadkowo zablokowane lub zmniejszone podczas przycinania.
4. Kontrola jakości montażu drzewa woskowego
Każde ukończone drzewo woskowe powinno przejść kontrolę przed przeniesieniem do budowy w muszli ceramicznej.
Kontrola to nie tylko ostateczna kontrola wizualna; jest to weryfikacja, czy zespół jest zgodny z zatwierdzonym projektem procesu.
Kontrola wizualna i powierzchniowa
Sprawdź całe drzewo pod kątem:
- Spękanie, wypaczenie, brakujące funkcje, i zniszczone wzory.
- Luźne lub niecałkowicie stopione złącza.
- Luki, dziurki, i nadmierne gromadzenie się wosku.
- Pył, olej, pozostałości wosku, i inne zanieczyszczenia.
- Nierówne odstępy między wzorami i niespójna orientacja bramki.
- Uszkodzenia powstałe podczas montażu lub przycinania.
Użyj odpowiedniego oświetlenia i sprawdź obszary pomiędzy wzorami, wokół skrzyżowań bramowych, i w pobliżu wlewu centralnego. Miejsca te są szczególnie podatne na wady montażowe.
Stabilność strukturalna i wyrównanie
Delikatnie sprawdź drzewo pod kątem luźnych wzorów i niestabilnych połączeń. Unikaj nadmiernego wstrząsania lub siły, która mogłaby uszkodzić akceptowalne połączenia.
Sprawdź poniższe:
| Punkt kontrolny | Rozważenie akceptacji |
| Wlew wyrównanie | W ramach zatwierdzonych wymagań dotyczących prostoliniowości i pionowości |
| Wzór orientacja | Odpowiada rysunkowi złożeniowemu lub specyfikacji procesu |
| Wspólny wytrzymałość | Żadnego luzu, rozdzielenie, lub widoczne niepełne wiązanie |
| Drzewo balansować | Stabilny podczas normalnej obsługi i operacji budowania skorupy |
| Wzór rozstaw | Spełnia zatwierdzony minimalny luz, w tym 10 mm, jeśli ma to zastosowanie |
| Brama kąt | Zgodny z określonym projektem wlewu |
| Wzór liczyć | Prawidłowa liczba części na drzewo, bez brakujących lub dodatkowych elementów |
Gdzie drzewo jest duże lub zawiera ciężkie wzory, stosować odpowiednie mocowania i metody obsługi.
Nie należy akceptować drzewa tylko dlatego, że stoi prosto na ławce; musi także wytrzymywać normalne operacje przenoszenia i zanurzania bez niedopuszczalnych ruchów.
Sprawdź zgodność procesu i identyfikowalność
Przed wydaniem, potwierdź, że drzewo odpowiada właściwemu numerowi części, rewizja, trasa stopowa, i partii produkcyjnej.
W razie potrzeby zapisz odpowiednie parametry montażu, łącznie z liczbą wzorów, konfiguracja drzewa, operatora lub komórkę roboczą, wynik kontroli, oraz wszelkie zatwierdzone odchylenia.
Do powtarzalnej produkcji, ustandaryzowane instrukcje pracy i elementy referencyjne pomagają zmniejszyć różnice między operatorami.
Ułatwiają także badanie defektów, gdy konkretna konfiguracja drzewa powoduje niespójną jakość skorupy lub wyniki odlewania.
5. Przechowywanie i obsługa złożonych drzew woskowych
Drzewo woskowe, które przejdzie kontrolę, może nadal stać się niezgodne z wymaganiami, jeśli jest przechowywane lub transportowane nieprawidłowo.
Wosk jest wrażliwy na temperaturę i obciążenia mechaniczne, a nawet niewielkie odkształcenie może mieć wpływ na wymiary odlewu lub dopasowanie skorupy ceramicznej.
Zalecane warunki przechowywania
Dołączona procedura produkcyjna zaleca przechowywanie zmontowanych drzewek woskowych nie dłużej niż 48 godziny przed następną operacją.
Należy to traktować raczej jako cel kontrolny specyficzny dla rośliny, a nie uniwersalny limit okresu przydatności do spożycia.
Dopuszczalny czas utrzymywania zależy od składu wosku, geometria wzoru, warunki środowiskowe, oraz wymagania wymiarowe odlewu.
Zalecane praktyki obejmują:
- Umieść ukończone drzewa na czystym miejscu, regały poziome lub dedykowane uchwyty transportowe.
- Trzymaj drzewa w jednej warstwie, chyba że zatwierdzony system podpór pozwala na inne ustawienie.
- Zapobiegaj naciskowi podczas układania lub kontaktowi pomiędzy sąsiednimi wzorami.
- Utrzymuj stabilną temperaturę i wilgotność w ustalonych granicach dla rośliny.
- Chroń drzewa przed bezpośrednim nasłonecznieniem, grzejniki, i inne lokalne źródła ciepła.
- Utrzymuj miejsce przechowywania w czystości i wolne od kurzu, olej, i zanieczyszczenia powietrza.
- Wyraźnie zidentyfikuj każde drzewo, aby zapobiec pomyłkom pomiędzy numerami części lub partiami.
Unikaj zakładania, że drzewo woskowe pozostaje stabilne wymiarowo tylko dlatego, że nie wystąpiło żadne widoczne odkształcenie.
Dla kluczowych komponentów, ustalić określony maksymalny czas przetrzymywania i skontrolować drzewo przed zbudowaniem szkieletu, jeśli okres przechowywania zostanie wydłużony lub warunki środowiskowe odbiegają od wymagań procesu.
Prawidłowa obsługa i transport
Ostrożnie przesuwaj drzewa woskowe i podtrzymuj je przy centralnym wlewie, opierać, lub wyznaczone mocowanie. Nie podnoś drzewa, chwytając za indywidualny wzór wosku, brama, lub element cienkościenny.
Sprzęt transportowy powinien być czysty, stabilny, i wolne od ostrych krawędzi lub wystających elementów, które mogłyby zarysować lub uszkodzić wosk.
Do ciężkich i skomplikowanych drzew, stosuj dedykowane podpory, które rozkładają obciążenie bez nadmiernego obciążania poszczególnych stawów. Utrzymuj płynność ruchu i unikaj nagłych uderzeń, pokrętny, lub niepotrzebne wibracje.
Po transporcie, sprawdź drzewo pod kątem luźnych połączeń, uszkodzone wzory, oraz wszelkie zmiany w ustawieniu przed oddaniem go do stanu surowego.
6. Jak poprawić spójność montażu drzewa woskowego w produkcji
Dla producentów produkujących odlewy metodą wielokrotną, jakość zależy od przekształcenia indywidualnych umiejętności operatora w stajnię, udokumentowany proces.
Standaryzacja osprzętu montażowego i instrukcji pracy
Dedykowane uchwyty montażowe mogą kontrolować wyrównanie wlewów, pozycja wzoru, rozstaw poziomów, i orientacja bramy.
Są szczególnie przydatne w przypadku skomplikowanych drzew lub zamówień o dużej objętości, gdzie ważna jest powtarzalność.
Instrukcje pracy powinny określać:
- Zatwierdzone układy drzew i liczba wzorów.
- Krytyczne lokalizacje połączeń i metody łączenia.
- Wymagane odstępy między wzorami i orientacja bramy.
- Kryteria kontroli złączy, wyrównanie, i stan powierzchni.
- Obsługiwanie, składowanie, i wymagania dotyczące wydania.
Celem jest ograniczenie niepotrzebnych różnic bez uniemożliwiania operatorom identyfikowania rzeczywistych defektów lub eskalacji nietypowych warunków.
Kontroluj warunki łączenia
Zapisz i zweryfikuj ważne parametry łączenia dla każdego systemu woskowego.
W zależności od metody, mogą one obejmować temperaturę narzędzia, czas kontaktu, stan woskowy, geometria złącza, oraz czas chłodzenia lub stabilizacji.
Jeżeli wada pojawia się wielokrotnie w tym samym miejscu połączenia, sprawdź konstrukcję osprzętu i złącza, a także technikę operatora.
Problem może być spowodowany słabym dostępem, niewystarczająca powierzchnia styku, lub geometria połączenia, która jest trudna do spójnego montażu.
Śledź defekty i łącz je z wynikami końcowymi
Przydatny program ulepszeń nie rejestruje jedynie tego, czy wosk przeszedł kontrolę.
Śledzi także związek między warunkami montażu a późniejszymi defektami powłoki lub odlewu.
Na przykład:
- Powtarzające się wady powłoki wokół określonego złącza mogą wskazywać na słabe wykończenie złącza.
- Uszkodzenia powłoki w pobliżu blisko rozmieszczonych wzorów mogą wskazywać na niewystarczający prześwit lub drenaż.
- Różnice wymiarowe skupione w jednej pozycji drzewa mogą wskazywać na deformację wzoru lub niespójne wyrównanie.
- Powtarzające się uszkodzenia podczas przenoszenia mogą wskazywać na przeciążenie drzewa lub nieodpowiednie wsporniki.
Przegląd tych wzorców pomaga odlewni odróżnić problemy związane z montażem od wad spowodowanych przez ceramiczne materiały osłonowe, DEWAXING, ostrzał, lub odlewanie metalu.
7. Często zadawane pytania dotyczące montażu drzewa woskowego
Jaki jest minimalny odstęp między wzorami wosku?
Procedura produkcyjna omówiona w tym przewodniku określa minimalny odstęp 10 mm pomiędzy sąsiednimi wzorami wosku.
Jest to przydatne odniesienie początkowe, ale rzeczywisty luz należy potwierdzić w stosunku do geometrii części, zaczyn ceramiczny, rozmiar sztukaterii, wymagania dotyczące drenażu, i proces tworzenia powłoki.
Złożone wzory mogą wymagać większych odstępów, aby zapewnić całkowite pokrycie powłoką.
Jaki jest zalecany kąt pomiędzy bramą a głównym wlewem?
Procedura referencyjna zaleca nachylenie w dół w przybliżeniu 30°–45° w przypadku konwencjonalnych odlewów.
Odpowiedni kąt zależy od zatwierdzonego projektu wlewu, Geometria rzucania, stop, zachowanie napełniania, i wymagania żywieniowe.
Zakres nie powinien zastępować walidacji technicznej dla konkretnego komponentu.
Jak długo można przechowywać zmontowane drzewo woskowe?
Referencyjna procedura produkcyjna określa maksymalny okres przechowywania wynoszący 48 godziny. Należy to potwierdzić dla rzeczywistego systemu woskowania i środowiska fabrycznego.
Stabilna temperatura, odpowiednie wsparcie, czyste przechowywanie, i ochrona przed uszkodzeniami mechanicznymi są niezbędne przez cały okres przechowywania.
Dlaczego połączenia drzew woskowych powodują defekty powłoki ceramicznej?
Niekompletna fuzja, luki, dziurki, lub nadmierne gromadzenie się wosku może zmienić lokalną geometrię powierzchni i zakłócić równomierne pokrycie gnojowicą.
Gnojowica może przedostać się do otwartych szczelin, podczas gdy nieregularne złącza mogą wpływać na drenaż i lokalną grubość skorupy. Warunki te mogą zwiększać ryzyko uszkodzeń skorupy podczas suszenia, DEWAXING, lub strzelanie.
Czy do każdego drzewa woskowego można dodać więcej odlewów, aby obniżyć koszty?
Tylko wtedy, gdy drzewo pozostaje stabilne mechanicznie, a zatwierdzony projekt wlewu może zapewnić wymaganą wydajność napełniania i podawania.
Dodawanie wzorów bez sprawdzania odstępów, masa drzewa, pokrycie skorupy, i przepustowość wlewu mogą zwiększać ilość złomu i zmniejszać ogólną wydajność odlewania.
Najlepsza konfiguracja to taka, która minimalizuje całkowity koszt produkcji, jednocześnie stale spełniając wymagania jakościowe.
8. Wniosek
Montaż drzewka woskowego to znacznie więcej niż łączenie poszczególnych wzorów wosku z centralnym wlewem.
Ustala geometrię klastra wzorów, jakość stawów, dostępność powierzchni podczas budowy stanu surowego, oraz układ systemu wlewowego.
Niezawodny proces zaczyna się od solidnych wzorów wosku i prostej, stabilny wlew.
Kontynuacja kontrolowanego spawania woskowego, gładkie i bezpieczne połączenia, odpowiednie odstępy między wzorami, zrównoważona geometria drzewa, oraz układ wlewowy zgodny z zatwierdzonym projektem napełniania i karmienia.
Kontrola końcowa, ostrożne obchodzenie się, i kontrolowane przechowywanie pozwalają zachować jakość osiągniętą podczas montażu.
Z perspektywy inżyniera odlewnika, najskuteczniejszą strategią jest zapobieganie defektom na etapie woskowania, zamiast próbować je korygować po zbudowaniu skorupy lub wylaniu.
Standaryzowane oprawy, przeszkolonych operatorów, konsekwentna kontrola, a identyfikowalna kontrola procesu pomaga ograniczyć możliwe do uniknięcia wady, poprawić wydajność odlewania, i zachować powtarzalną jakość produktu.
Dla producentów odlewów metodą traconą, dobrze zmontowane drzewo woskowe jest punktem wyjścia dla solidnej muszli ceramicznej i bardziej niezawodnego odlewu końcowego.