
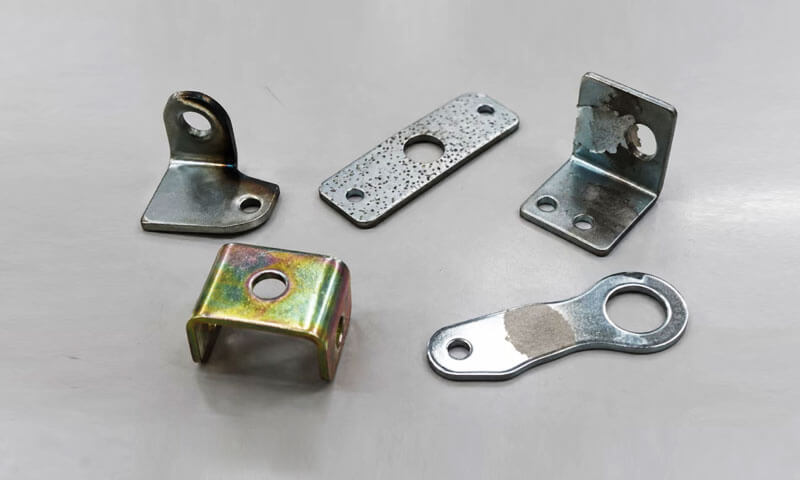
Po wielu latach na galwanotechnika linia, Nauczyłem się jednej rzeczy: wada powłoki rzadko jest problemem jednoparametrowym.
Peeling to nie tylko „zła przyczepność”. Wżery to nie tylko „brudna kąpiel”. Spalanie to nie tylko „zbyt duży prąd”. Różnice kolorystyczne to nie tylko „zła pasywacja”.
Każda wada jest widocznym końcem łańcucha procesu. Jeśli będziesz ścigał usterkę bez śledzenia łańcucha, naprawisz to przez tydzień i zobaczysz ponownie w przyszłym miesiącu.
Dlatego najważniejszym pytaniem przy rozwiązywaniu problemów z poszyciem nie jest: „Jaka jest wada?" Ale "W którym miejscu procesu pękł łańcuch? ”
W tym artykule omówiono pięć wad, z którymi spotykam się najczęściej: peeling, wżery, palenie, gołe miejsca, i różnice kolorystyczne.
Dla każdego, Opiszę wygląd, przyczyny źródłowe, kolejność rozwiązywania problemów, i poprawki. Wyjaśnię również, dlaczego ta sama wada wciąż powraca – i jak temu zaradzić.
1. Peeling
Złuszczanie ma miejsce, gdy osadzona powłoka metaliczna nie wiąże się odpowiednio z podłożem lub leżącą pod nią warstwą powłoki.
Typowymi objawami są zlokalizowane pęcherze, podniesione krawędzie, łuszczenie się, lub duże obszary odrywania się powłoki po zgięciu, uderzenie, lub obsługa.
W produkcji, łuszczenie się jest często problemem związanym z obróbką wstępną, a nie problemem związanym z czasem powlekania. Jeśli olej, tlenek, rdza, lub inne zanieczyszczenia pozostają na powierzchni, osadzony metal nie może utworzyć niezawodnego wiązania.
Powłoka może początkowo wyglądać na zadowalającą, ale później może oddzielić się podczas obróbki, montaż, ekspozycja termiczna, lub serwis.

Najczęstsze przyczyny złuszczania galwanicznego
| Przyczyna podstawowa | Mechanizm | Typowe znaki |
| Niekompletny odtłuszczanie | Oleje i smary zapobiegają ścisłemu kontaktowi podłoża z osadzonym metalem | Miejscowy peeling, często w zanieczyszczonych obszarach |
| Niewystarczający kwas marynowanie Lub aktywacja | Tlenki, rdza, lub kamień pozostają na powierzchni | Słaba przyczepność w dotkniętych obszarach |
| Zanieczyszczenie krzyżowe podczas płukanie | Pozostałości chemikaliów lub zanieczyszczeń są przenoszone pomiędzy zbiornikami procesowymi | Nieregularne zaburzenia przyczepności |
| Nadmierny opóźnienie Po aktywacja | Aktywowana powierzchnia ulega ponownemu utlenieniu lub zostaje zanieczyszczona przed powlekaniem | Łuszczenie się pomimo pozornie akceptowalnego czyszczenia |
| Utleniony Lub nieodpowiedni podłoże | Materiał bazowy ma niestabilny stan powierzchni lub jest niezgodny z procesem | Powtarzające się problemy z przyczepnością poszczególnych materiałów lub partii |
| Słaby międzywarstwa przyczepność | Interfejs pomiędzy kolejnymi osadzonymi warstwami jest słaby | Oddzielenie pomiędzy warstwami powłoki, a nie na podłożu |
Jak rozwiązać problemy z peelingiem
Krok 1: Sprawdź skuteczność odtłuszczania.
Sprawdź stężenie środka czyszczącego, temperatura, czas leczenia, i poziom zanieczyszczenia.
Test pękania wody może pomóc w identyfikacji pozostałości oleju na odpowiednich podłożach, chociaż nie zastępuje zatwierdzonego testu czystości.
Krok 2: Sprawdź proces wytrawiania i aktywacji.
Potwierdź, że wybrany środek chemiczny usuwa odpowiedni tlenek lub zgorzelinę bez nadmiernego atakowania metalu nieszlachetnego.
Nadmierne wytrawianie może również powodować problemy, łącznie z szorstkowaniem, tworzenie się smutku, lub ryzyko związane z wodorem w materiałach podatnych.
Krok 3: Sprawdź płukanie pomiędzy etapami procesu.
Złe płukanie może spowodować oczyszczenie, kwas, sole, lub rozpuszczone metale do kolejnych zbiorników. Sprawdź jakość wody do płukania, przelewowy, podniecenie, i kontrola przeciągania.
Krok 4: Zmniejsz niepotrzebne opóźnienia przed powlekaniem.
Ustal kontrolowany maksymalny czas transferu pomiędzy aktywacją a posiewem. Chronić aktywowane powierzchnie przed wysychaniem, zanieczyszczenie, i utlenianie.
Krok 5: Określ rzeczywisty interfejs awarii.
Sprawdź obraną powierzchnię i, gdzie to konieczne, zastosować mikroskopię lub analizę przekrojową w celu ustalenia, czy rozdzielenie nastąpiło na styku podłoże/powłoka lub pomiędzy warstwami powłoki.
Uwaga inżyniera
Zawsze zaczynam od odtłuszczenia i spłukania. Dziewięć razy na dziesięć, łuszczenie się jest problemem związanym z czyszczeniem, to nie jest problem z poszyciem. Jeżeli próba wodoszczelności zakończy się niepowodzeniem przed powlekaniem, przestań – nie wkładaj części do wanny.
2. Wżery
Wżery charakteryzują się małymi, wgłębienia przypominające kratery w platerowanej powierzchni.
Wgłębienia mogą przypominać dziurki, a duża gęstość defektów może sprawić, że powłoka będzie wyglądać na szorstką lub porowatą.
Ważną różnicą jest to, że wżery są wadą zagłębioną, a nie uniesiona cząstka. Podniesione guzki lub szorstkie osady mogą wskazywać na zanieczyszczenie cząstkami stałymi, wzrost dendrytyczny, lub inne problemy z osadzaniem się.
Jednakże, uwięzione cząstki mogą również tworzyć wgłębienia, dlatego też kontrolę wzrokową należy połączyć z dalszym badaniem.
Wżery mogą powstawać w podłożu, podczas obróbki wstępnej, lub w samej kąpieli galwanicznej.
Inną częstą przyczyną są pęcherzyki gazu przylegające do przedmiotu obrabianego, zwłaszcza gdy geometria części lub orientacja stojaka pozwala na uwięzienie pęcherzyków.

Główne przyczyny wżerów galwanicznych
| Przyczyna | Jak produkuje pestki | Co sprawdzić |
| Istniejący podłoże wady | Porowatość odlewu, wżery korozyjne, zadrapania, lub wgniecenia pozostają widoczne po poszyciu | Kontrola jakości przychodzącej powierzchni i wstępnego powlekania |
| Niewystarczający czyszczenie | Pozostały olej, produkty korozji, lub inne zanieczyszczenia zakłócają równomierne osadzanie | Odtłuszczanie, marynowanie, aktywacja, i płukanie |
| Cząstki stałe zanieczyszczenie | Cząsteczki stałe osadzają się w powłoce lub zakłócają lokalne osadzanie | Filtracja kąpieli, elementy filtrujące, krążenie, i czystość zbiornika |
Pęcherzyki gazu przylegające do powierzchni |
Na obszarach pokrytych pęcherzykami osadza się niewystarczająco metal | Orientacja części, podniecenie, zwilżanie, i uwolnienie gazu |
| Niezrównoważony wanna chemia | Chemia za oknem operacyjnym może powodować powstawanie szorstkich lub nieregularnych osadów | Analiza kąpieli i zapisy procesów |
| Nadmierny lokalny aktualny gęstość | Niestabilne osadzanie może przyczynić się do chropowatości lub powiązanych wad powierzchni | Gęstość prądu, geometria, i dystrybucja energii elektrycznej |
Praktyczna metoda diagnozowania wżerów
Doświadczony inżynier zajmujący się obróbką wykańczającą nie zakłada od razu, że każdy wżer powstaje w kąpieli galwanicznej.
Pierwszym krokiem jest ustalenie, czy wada istniała przed poszyciem.
- Przed obróbką sprawdź podłoże. Przeglądaj przychodzące części i próbki obróbki wstępnej, aby ustalić, czy wżery już są obecne.
- W razie potrzeby sprawdź zdemontowane części. Jeśli powłokę można bezpiecznie usunąć przy użyciu zwalidowanej metody usuwania powłoki, sprawdź odsłonięte podłoże pod kątem pozostałości wgłębień.
Samo usuwanie izolacji może zaatakować lub zmienić podłoże, dlatego metoda musi być odpowiednia dla materiału. - Sprawdź system filtracji. Sprawdź elementy filtra, przepływ cyrkulacyjny, stan pompy, osady zbiornikowe, oraz potencjalne źródła zanieczyszczeń cząstkami stałymi.
- Przejrzyj rozkład defektów. Określ, czy zagłębienia są losowe, skoncentrowane w zagłębionych obszarach, związane z konkretnymi orientacjami, lub ograniczone do określonych partii.
- Oceń uwolnienie pęcherzyków. Sprawdź orientację stojaka, drenaż częściowy, ruch rozwiązania, oraz czy wgłębienia mogą zatrzymywać pęcherzyki powietrza lub wodoru.
Jak zapobiegać wżerom
- Usprawnij kontrolę przychodzących materiałów i przygotowanie powierzchni.
- Utrzymuj filtrację i cyrkulację zgodnie z wymaganiami dostawcy wanny.
- Usuń osad i nagromadzone osady poprzez kontrolowaną konserwację zbiornika.
- Jeśli wymaga tego proces, należy stosować odpowiednie środki zwilżające lub inne zatwierdzone dodatki do kąpieli.
- Zoptymalizuj orientację statywu i mieszanie, aby zapobiec trwałemu przyleganiu pęcherzyków.
- Monitoruj skład chemiczny kąpieli i warunki pracy w określonych granicach kontrolnych.
Do elementów odlewanych, szczególną uwagę należy zwrócić na porowatość odlewu i puste przestrzenie związane z powierzchnią. Galwanizacja podąża za powierzchnią, zamiast niezawodnie eliminować jej defekty.
Jeśli podłoże zawiera otwarte pory lub głębokie wżery korozyjne, polerowanie, obróbka, impregnacja, jeśli to konieczne, lub inna zwalidowana obróbka wstępna może być konieczna przed powlekaniem.
Wskazówka inżynierska:
Mapa defektów jest często cenniejsza niż ogólna ocena wizualna. Zapisz lokalizację, gęstość, i rozmieszczenie wgłębień w reprezentatywnych częściach.
Powtarzalny wzór może pomóc w odróżnieniu porowatości podłoża od uwięzionych pęcherzyków lub zanieczyszczenia kąpieli.
3. Palenie
Wypalenie to wada powłoki, która często pojawia się na krawędziach, ostre zakręty, występy, oraz inne obszary, w których lokalna gęstość prądu staje się nadmiernie wysoka.
Dotknięty osad może wyglądać na ciemny, szary, surowy, sypki, lub słabo skonsolidowane. W ciężkich przypadkach, powłoka może być krucha lub luźno związana.
Podstawowym mechanizmem jest zwykle nadmierna lokalna gęstość prądu w stosunku do zdolności kąpieli do osadzania zdrowego metalu.
Chociaż ogólne ustawienie prądu może mieścić się w normalnym zakresie roboczym, rzeczywisty prąd nie rozkłada się równomiernie na powierzchni elementu.
Ostre rogi i wystające elementy mają tendencję do skupiania pola elektrycznego.
Jeśli te obszary otrzymują zbyt duży prąd, szybkość lokalnego osadzania może przekroczyć praktyczne okno robocze elektrolitu, powodując powstawanie szorstkiego lub spalonego osadu.

Najczęstsze przyczyny oparzeń
| Przyczyna podstawowa | Dlaczego to się dzieje | Typowe działanie naprawcze |
| Nadmierny aktualny gęstość | Prąd przekracza zakres stabilnego osadzania wanny | Zmniejsz gęstość prądu i sprawdź efektywną powierzchnię platerowania |
| Słaby stojak orientacja | Ostre elementy są skierowane bezpośrednio w stronę anody i otrzymują skoncentrowany prąd | Zmień orientację części lub zmień położenie stojaka |
| Niewystarczający anoda dystans | Niektóre obszary otrzymują nieproporcjonalnie wysoki prąd | Jeśli jest to możliwe, dostosuj odstęp anody od przedmiotu obrabianego |
| Niezrównoważony anoda układ | Rozkład pola elektrycznego koncentruje się wokół wystających elementów | Zmień położenie lub przeprojektuj układ anod |
Nieodpowiednie ekranowanie |
Obszary o dużym natężeniu prądu nie są chronione przed nadmiernym prądem | Używaj tarcz, wprawia w zakłopotanie, lub elektrody pomocnicze, stosownie do potrzeb |
| Wanna chemia poza specyfikacja | Niskie stężenie metalu, nieodpowiedni poziom dodatków, lub inne odchylenia chemiczne zawężają okno operacyjne | Przeanalizuj i przywróć wannę do określonego zakresu działania |
| Słaby podniecenie Lub masa przenosić | Lokalne warunki transportowe są niewystarczające dla stosowanego prądu | Zoptymalizuj mieszanie i ruch roztworu |
Jak rozwiązać problemy z nagrywaniem
1. Sprawdź gęstość prądu, a nie sam prąd.
Oblicz gęstość prądu, korzystając z rzeczywistej efektywnej powierzchni platerowanej i metody obliczeniowej ustalonej w procesie.
Sprawdź, czy złożona geometria spowodowała lokalną koncentrację prądu, nawet jeśli całkowity prąd wydaje się normalny.
2. Sprawdź orientację stojaka.
Określ, czy spalone obszary są skierowane bezpośrednio w stronę anody, czy wystają w jej stronę. Niewielka zmiana orientacji może czasem znacznie poprawić rozkład prądu.
3. Przejrzyj rozmieszczenie i odstępy anod.
Porównaj odległość między anodą a różnymi obszarami przedmiotu obrabianego. Sprawdź, czy układ anod tworzy strefę wysokiego prądu w pobliżu rogów lub wzniesień.
4. Ocenić elektrody ekranujące i pomocnicze.
Tarcze, przegrody izolacyjne, złodzieje, a pomocnicze anody lub katody mogą być użyte do redystrybucji prądu, w zależności od procesu.
Prawidłowe rozwiązanie zależy od tego, czy celem jest ograniczenie nadmiernego osadzania się, czy poprawa dostarczania prądu do zagłębionych obszarów.
5. Sprawdź okno robocze wanny.
Potwierdź stężenie metalu, pH tam, gdzie ma to zastosowanie, temperatura, warunek dodatkowy, podniecenie, i inne parametry specyficzne dla chemii zgodnie ze specyfikacjami dostawcy.
Uwaga inżyniera
Spalanie na krawędziach jest przewidywalne. Jeśli to zobaczysz, nie tylko obniżaj prąd – sprawdź stojak.
Część zwisająca ostrą krawędzią skierowaną w stronę anody będzie się palić nawet przy „normalnym” prądzie. Czasami rozwiązaniem jest prosta reorientacja, nie zmiana kąpieli.
4. Gołe miejsca
Gołe miejsca to obszary, w których nie utworzyła się wymagana powłoka metaliczna, pozostawiając podłoże odsłonięte lub przykryte wyraźnie inną powierzchnią.
Mogą pojawiać się jako pojedyncze, nieplaterowane plamy, nieregularne obszary o innym kolorze lub połysku, lub cienko powlekane obszary, które nie spełniają specyfikacji.
W produkcji, gołe miejsca wymagają na ogół badania w dwóch kierunkach: czy do obszaru dotarł wystarczający prąd i czy powierzchnia była chemicznie gotowa na przyjęcie osadu.
Część może mieć doskonały kontakt elektryczny, ale nadal nie może być osadzona na powierzchni, gdzie resztki oleju lub tlenku zapobiegają osadzaniu się.
Odwrotnie, idealnie czysta powierzchnia może pozostać niepokryta, jeśli połączenie w stojaku jest niestabilne lub geometria uniemożliwia odpowiednie dostarczanie prądu.

Najczęstsze przyczyny gołych plam
| Przyczyna | Mechanizm | Inspekcja w centrum uwagi |
| Słaby stojak kontakt | Wysoka rezystancja styku lub niestabilne połączenie ograniczają prąd | Punkty kontaktowe, zaciski, haczyki, i czystość regału |
| Przerwano elektryczny ścieżka | Prąd nie przepływa niezawodnie przez element | Wyjście prostownika, kable, połączenia regałowe, i ciągłość elektryczną |
| Pozostały olej Lub smar | Zanieczyszczenie uniemożliwia prawidłowe zwilżanie i osadzanie się | Weryfikacja odtłuszczenia i czystości powierzchni |
| Tlenki Lub korozja produkty | Podłoże nie jest wystarczająco aktywowane | Marynowanie, aktywacja, i stan powierzchni przed powlekaniem |
Miejscowe zanieczyszczenie |
Dotknięte obszary odpychają roztwór lub hamują osadzanie się | Praktyki obsługi, rękawice, sprzęt do przenoszenia, i jakość płukania |
| Głęboko tajniki Lub ekranowany geometria | Lokalna gęstość prądu jest zbyt niska, aby osadzić wymaganą grubość | Geometria części, projekt stojaka, i bieżąca dystrybucja |
| Niewystarczający obróbka wstępna zasięg | Niektóre powierzchnie nie są dostatecznie czyszczone lub aktywowane | Pokrycie sprayem, zanurzenie, podniecenie, i drenaż |
Rozwiązywanie problemów z gołymi plamami krok po kroku
Krok 1: Sprawdź styki stojaka.
Szukaj luźnych połączeń, utlenione powierzchnie stykowe, zużyte zaciski, i punkty kontaktowe przy niewystarczającym nacisku.
Potwierdzić, że powierzchnia kontaktu pozostaje wystarczająca przez cały cykl powlekania.
Krok 2: Sprawdź ciągłość elektryczną.
Sprawdź kable, szyny zbiorcze, połączenia prostownika, i elementy regałów. Przejrzyj zapisy prądu i napięcia pod kątem przerw lub nietypowych wahań.
Krok 3: Sprawdź odsłonięte podłoże.
Określ, czy powierzchnia jest tłusta, utleniony, skorodowane, lub w inny sposób zanieczyszczony. Porównaj dotknięty obszar z obszarem prawidłowo pokrytym płytką.
Krok 4: Zbadaj lokalną geometrię.
Głębokie dziury, wąskie rowki, zagłębione twarze, i ekranowane obszary mogą charakteryzować się niską gęstością prądu. Oceń, czy ustawienie stojaka lub umiejscowienie elektrod ogranicza osadzanie.
Krok 5: Przejrzyj sekwencję obróbki wstępnej.
Upewnij się, że odpowiednie obszary zostały odpowiednio odtłuszczone, spłukany, aktywowany, i przeniesione do zbiornika do galwanizacji bez niedopuszczalnych opóźnień.
Wskazówka inżynierska:
Gołe plamy, które pojawiają się losowo na całym stojaku, sugerują inny problem niż gołe plamy, które zawsze pojawiają się w tej samej wnęce.
Defekty losowe często uzasadniają sprawdzenie stabilności styku i zanieczyszczenia; powtarzalne defekty geometryczne wymagają dokładniejszego zbadania rozkładu prądu i dostępu do rozwiązań.
5. Wariacje kolorystyczne
Różnice w kolorze występują, gdy elementy platerowane wykazują niespójne odcienie, jasność, połysk, lub ogólny wygląd.
Typowymi przykładami są części z tej samej partii, które wydają się ciemniejsze lub jaśniejsze, różne obszary jednego komponentu pokazujące różne kolory, lub kolejne partie produkcyjne posiadające zauważalnie różne odcienie.
Różnorodność kolorów jest szczególnie ważna w przypadku poszycia dekoracyjnego, widoczny sprzęt, produkty konsumenckie, i komponenty o rygorystycznych wymaganiach dotyczących wyglądu.
Jednakże, nie każda różnica koloru wskazuje na uszkodzenie powłoki. Znaczenie zależy od systemu poszycia, wymagane wykończenie, oraz czy powłoka spełnia swoje specyfikacje funkcjonalne.
Na przykład, części ocynkowane z powłoką pasywacyjną lub konwersyjną mogą wykazywać różnice w kolorze spowodowane zmianami w procesie obróbki końcowej.
Systemy niklowe lub chromowe mogą wykazywać różne poziomy połysku ze względu na przygotowanie podłoża, grubość osadu, lub chropowatość powierzchni.
Prawidłowym podejściem diagnostycznym jest ocena całej sekwencji wykańczania, a nie natychmiastowa zmiana składu chemicznego kąpieli.

Główne przyczyny różnic w kolorze galwanizacji
| Czynnik | Jak to wpływa na wygląd | Co sprawdzić |
| Nierówny powłoka grubość | Różne grubości osadu mogą zmieniać jasność, zasięg, lub wygląd optyczny | Pomiary grubości w wielu miejscach |
| Różny stojak pozycje | Części otrzymują różny rozkład prądu ze względu na odległość anody i geometrię | Układ regałów i trendy specyficzne dla danej pozycji |
| Niezgodny pasywacja warunki | Czas, temperatura, stężenie, lub stan kąpieli zmienia ostateczną powłokę konwersyjną | Zapisy pasywacji i analizy kąpieli |
| Niewystarczający płukanie | Pozostałości środków chemicznych lub zanieczyszczeń zmieniają powierzchnię lub zakłócają późniejszą obróbkę | Jakość wody do płukania, przepływ, i przeniesienie |
Nierównomierne suszenie |
Pozostała woda, wzory drenażu, lub nieregularne suszenie może pozostawić plamy lub zmienić wygląd | Temperatura suszenia, czas, przepływ powietrza, i orientacja części |
| Kąpiel galwaniczna zmiana | Zmiany stężenia metali, Ph, Dodatki, zanieczyszczenie, lub warunki pracy zmieniają charakterystykę złoża | Analiza kąpieli, zapisy uzupełnień, i historię konserwacji |
| Podłoże zmiana | Różnice w stopach, Chropowatość powierzchni, polerowanie, lub stan odlewu wpływają na ostateczny wygląd | Konsystencja materiału przychodzącego i obróbki wstępnej |
| Przeglądanie I pomiar warunki | Oświetlenie, kąt widzenia, i współczynnik odbicia powierzchni wpływają na postrzegany kolor | Kontrola oświetlenia i procedura pomiaru |
Jak badać różnice w kolorach
1. Zmierz grubość powłoki.
Porównaj grubość w reprezentatywnych lokalizacjach tego samego komponentu i w różnych pozycjach regałów.
Zastosować metodę odpowiednią dla kombinacji powłoka/podłoże, takich jak fluorescencja rentgenowska (XRF) lub inną zwalidowaną technikę pomiaru grubości.
2. Sprawdź położenie i orientację stojaka.
Określ, czy ciemniejszy, zapalniczka, bardziej błyszczący, lub bardziej matowe części odpowiadają poszczególnym pozycjom w stojaku.
Stała zmienność związana z pozycją może wskazywać na różnice w dystrybucji prądu lub przepływie rozwiązania.
3. Sprawdź warunki pasywacji lub powłoki konwersyjnej.
Dla systemów wykorzystujących pasywację, Powłoki konwersji, lub inne zabiegi następcze, sprawdź czas leczenia, temperatura, chemia, płukanie, i warunki suszenia.
4. Ocenić jakość wody do płukania i suszenie.
Poszukaj plam wodnych, pozostałości chemiczne, niepełny drenaż, i nierównomierne suszenie. Głębokie wnęki i powierzchnie poziome mogą zatrzymywać ciecz dłużej niż obszary odsłonięte.
5. Przeanalizuj kąpiel galwaniczną.
Sprawdź stężenie metalu, pH tam, gdzie ma to zastosowanie, Dodatki, zanieczyszczenie, temperatura, i zapisy dotyczące uzupełnień. Potwierdź, że proces mieści się w określonych granicach dostawcy.
6. Standaryzuj kontrolę wyglądu.
Porównaj części przy stałym oświetleniu, kąty widzenia, i warunki inspekcji. Tam, gdzie spójność kolorów ma kluczowe znaczenie, korzystaj z zatwierdzonych próbek referencyjnych i obiektywnego pomiaru koloru.
Używanie L*a*b* i ΔE do kontroli kolorów
Do komponentów, dla których wygląd ma kluczowe znaczenie, Sama kontrola wizualna może nie zapewnić wystarczająco powtarzalnych wyników.
Kolorymetr lub spektrofotometr może określić ilościowo kolor, korzystając z przestrzeni barw CIE L*a*b*:
- L* oznacza lekkość, od czarnego do białego.
- a* oznacza oś od zielonego do czerwonego.
- b* reprezentuje oś od niebieskiego do żółtego.
- ΔE reprezentuje obliczoną różnicę koloru pomiędzy próbką a jej odniesieniem w ramach określonej metody pomiaru.
Dokładny limit akceptacji ΔE powinien zostać uzgodniony z klientem i zatwierdzony dla odpowiedniego systemu powłokowego, podłoże, poziom połysku, i warunki pomiaru.
Nie ma jednej wartości granicznej ΔE odpowiedniej dla każdego produktu galwanicznego.
Dla stabilnej produkcji, ustal standardową próbkę wzorcową jako docelowy wygląd i użyj próbek granicznych w celu określenia akceptowalnego zakresu widzenia.
W razie potrzeby zapisz wyniki pomiarów, szczególnie przy porównywaniu różnych partii lub badaniu powtarzających się reklamacji.
Wskazówka inżynierska:Jeśli różnica kolorów jest zgodna z pozycją w stojaku, zbadać posiew i rozkład po obróbce.
Jeśli podąża za partią materiału, sprawdź podłoże i obróbkę wstępną. Jeśli pojawia się głównie po pasywacji lub suszeniu, skoncentruj się na tych etapach przed modyfikacją podstawowej kąpieli galwanicznej.
6. Jak diagnozować powtarzające się defekty galwaniczne
Wada znikająca po przeróbce, rozbiórka, ponowne poszycie, lub regulacja zbiornika – ale powraca kilka dni później – zwykle wskazuje, że podstawowy stan procesu nie został zidentyfikowany lub kontrolowany.
Doświadczeni inżynierowie wykończenia szukają wzorów. Lokalizacja, chronometraż, partia materiału, i związek ze stanem kąpieli często dostarczają bardziej przydatnych dowodów niż sam wygląd wady.
Użyj rozkładu defektów, aby zidentyfikować pierwotną przyczynę
| Zaobserwowany wzór | Prawdopodobny obszar badań | Zalecane działanie |
| Wady stężony Na naprawił lokalizacje NA the część | Układ anodowy, projekt stojaka, zastawianie, lokalna gęstość prądu, lub geometryczne wgłębienia | Porównaj lokalizacje defektów w częściach i przejrzyj układy elektrod i stojaków |
| Wady ograniczony Do A konkretny tworzywo seria | Jakość podłoża, odmiana stopu, wady odlewnicze, lub stan powierzchni wejściowej | Porównaj certyfikaty materiałowe, inspekcje przychodzące, i wyniki leczenia wstępnego |
| Wady stężony W jeden zmiana | Praktyki operatorów, uzupełnienie, czas leczenia, Kontrola temperatury, lub ustawienia sprzętu | Przejrzyj zapisy zmian, dzienniki procesów, i procedury operatora |
Wady zwiększają się wraz ze zmianą stanu kąpieli |
Kompozycja do kąpieli, zanieczyszczenie, filtrowanie, lub okresy konserwacji | Przeanalizuj kąpiel i porównaj wyniki z historycznymi danymi kontrolnymi |
| Wady zdarzać się losowo przez różny stojak pozycje | Kontakt przerywany, Zanieczyszczenie cząstek stałych, niespójne postępowanie, lub niestabilne warunki procesu | Sprawdź połączenia elektryczne, filtrowanie, i obsługę kontroli |
| Wady pojawić się Po Po leczeniu | Pasywacja, płukanie, wysuszenie, lub obsługa | Sprawdź parametry po obróbce i praktyki przenoszenia |
Ustrukturyzowane badanie pierwotnej przyczyny
Gdy pojawi się wada, stosuj powtarzalną procedurę, zamiast dokonywać kilku regulacji na raz.
- Zawierać wadliwy produkt. Zidentyfikuj potencjalnie dotkniętą partię i zapobiegnij uwolnieniu części niezgodnych.
- Udokumentuj usterkę. Sfotografuj reprezentatywne części i zapisz rodzaj wady, lokalizacja, powaga, partia materiału, pozycja stojaka, i czas produkcji.
- Przejrzyj historię procesu. Sprawdź parametry pracy, analizy kąpieli, uzupełnienie, konserwacja, i ostatnie zmiany w procesach.
- Porównaj próbki zgodne i niezgodne. Poszukaj różnic w stanie podłoża, obróbka wstępna, kontakt elektryczny, grubość powłoki, i po leczeniu.
- Testuj jedną podejrzaną przyczynę w czasie, gdy jest to praktyczne. Kontrolowane próby ułatwiają określenie, czy działanie naprawcze faktycznie rozwiązuje problem.
- Sprawdź wynik. Potwierdź, że wada została zmniejszona lub wyeliminowana oraz że inne wymagania, takie jak grubość, przyczepność, odporność na korozję, i wygląd – pozostają akceptowalne.
- Zaktualizuj kontrolę procesu. Przejrzyj instrukcje pracy, punkty kontrolne, harmonogramy konserwacji, lub ograniczenia procesu, aby problem nie powrócił.
Takie podejście jest bardziej niezawodne niż jednoczesne wprowadzanie zmian w prądzie, temperatura, chemia, i czas powlekania.
Jeśli kilka zmiennych zostanie zmienionych jednocześnie, trudno jest ustalić, która korekta rozwiązała problem lub czy widoczna poprawa była tymczasowa.
7. Zapobieganie wadom galwanicznym poprzez kontrolę procesu
Chociaż każda wada ma swój własny mechanizm, Większość powtarzających się problemów związanych z galwanizacją można przypisać zmianom w ograniczonej liczbie obszarów procesu.
Dlatego solidny system zapobiegania musi kontrolować całą sekwencję wykańczania, od kontroli przychodzącego materiału do końcowego pakowania.
Kontroluj proces na każdym etapie
| Etap procesu | Kluczowe punkty kontrolne | Wady, którym można zapobiec |
| Przybywający tworzywo kontrola | Porowatość powierzchni, korozja, zadrapania, wgniecenia, konsystencja stopu | Wżery, nierówny wygląd |
| Odtłuszczanie | Czystsze stężenie, temperatura, czas, zanieczyszczenie | Peeling, gołe miejsca, wżery |
| Marynowanie I aktywacja | Chemia, czas, temperatura, usuwanie tlenków, kompatybilność podłoża | Peeling, gołe miejsca |
| Płukanie | Jakość wody, przepływ, przelewowy, przeniesienie, drenaż | Peeling, zmienność kolorów, barwiący |
| Stojak załadunek | Jakość kontaktu, rozstaw, orientacja, spójność ładowania | Gołe miejsca, palenie, zmienność kolorów |
| Platerowanie | Gęstość prądu, temperatura, chemia do kąpieli, podniecenie, układ anodowy | Palenie, wżery, nierówna grubość, zmienność kolorów |
| Filtrowanie I konserwacja | Stan filtra, krążenie, usuwanie osadu, monitorowanie zanieczyszczeń | Wżery, szorstkie osady |
| Pasywacja Lub Po leczeniu | Stężenie, czas, temperatura, płukanie, i warunki suszenia | Zmiana koloru, barwiący |
| Finał kontrola | Grubość, przyczepność, wygląd, corrosion performance where required | Detection of nonconforming product |
Ustal limity kontrolne i identyfikowalność
Kontrola procesu powinna opierać się na wymaganiach konkretnego systemu galwanicznego, a nie na ustawieniach ogólnych.
Gęstość prądu, temperatura kąpieli, stężenie chemiczne, Ph, czas leczenia, i poziomy dodatków mają okna operacyjne zależne od składu chemicznego.
For production consistency, prowadzić zapisy:
- Bath analysis and replenishment.
- Aktualny, woltaż, temperatura, i czas leczenia.
- Rack configuration and loading position.
- Pretreatment and rinse conditions.
- Zmiany filtrów, konserwacja zbiornika, i działania naprawcze.
- Grubość powłoki, przyczepność, wygląd, oraz inne określone wyniki akceptacji.
Kiedy wystąpią wady, zapisy te umożliwiają zespołowi porównanie niezgodnych części z wcześniej zatwierdzoną produkcją i identyfikację znaczących zmian w procesie.
Przeróbka nie może ukrywać pierwotnej przyczyny
Zdejmowanie izolacji i ponowne powlekanie może pozwolić na odzyskanie niektórych niezgodnych komponentów, ale poprawki muszą zostać zatwierdzone pod kątem podłoża i systemu powłokowego.
Powtarzające się usuwanie może uszkodzić materiał podstawowy, zmienić wymiary, uszkodzić powierzchnię, lub stworzyć dodatkowe ryzyko.
Niektóre stale o wysokiej wytrzymałości i inne podatne materiały mogą również wymagać szczególnej uwagi ze względu na kruchość wodorową.
Przed przeróbką, określić, czy oryginalne podłoże może tolerować proponowany proces i czy końcowa część może nadal spełniać wymaganą grubość powłoki, przyczepność, odporność na korozję, i specyfikacje wymiarowe.
Jeśli ta sama wada wciąż powraca, działania naprawcze powinny skupiać się na procesie źródłowym, a nie polegać na powtarzających się przeróbkach.
8. Wniosek
Peeling, wżery, palenie, gołe miejsca, i różnice kolorystyczne należą do najczęstszych wad galwanicznych, ale nie mają jednego uniwersalnego rozwiązania.
Najskuteczniejszą metodą rozwiązywania problemów jest połączenie kontroli wzrokowej, analiza lokalizacji defektów, zapisy procesów, i ukierunkowane badania.
Ustalenie, kiedy i gdzie pojawia się defekt, pomaga odróżnić problemy z podłożem od usterek związanych z obróbką wstępną, problemy z dystrybucją energii elektrycznej, niestabilność kąpieli, i zmienność po leczeniu.
Dla producentów, stała jakość galwanizacji zależy od czegoś więcej niż tylko osiągnięcia wymaganej grubości powłoki.
Wiarygodne wyniki wymagają kontrolowanej obróbki wstępnej, stabilna chemia kąpieli, odpowiednia konstrukcja stojaka i anody, skuteczna filtracja, konsekwentne leczenie po leczeniu, i udokumentowane kryteria kontroli.
Poprzez identyfikację prawdziwej pierwotnej przyczyny i weryfikację działań naprawczych, producenci mogą ograniczyć liczbę poprawek, poprawić wydajność produkcji, i zapewniają bardziej stałą jakość powierzchni.
Często zadawane pytania
Co jest najczęstszą przyczyną łuszczenia się podczas galwanizacji?
Słaba przyczepność spowodowana niecałkowitym odtłuszczeniem, niedostateczne trawienie, spłukać zanieczyszczenia, lub nadmierne opóźnienie przed powlekaniem. Czyszczenie i płukanie to pierwsze kontrole.
Jak odróżnić wżery od guzka lub cząstki?
Wżery to depresja lub krater. Guzek lub cząsteczka jest uniesiona. Sprawdź przy użyciu światła pod niskim kątem lub mikroskopu; zdjąć powłokę i sprawdzić, czy w podłożu występuje ubytek.
Dlaczego przypalenia zawsze pojawiają się na krawędziach i rogach?
Ponieważ gęstość prądu jest najwyższa na krawędziach i ostrych narożnikach. Rozwiązanie polega na zmniejszeniu lokalnej gęstości prądu poprzez regulację prądu, orientacja stojaka, odległość anody, lub ekranowanie.
Co powoduje gołe plamy w galwanizacji?
Gołe plamy wynikają ze słabego kontaktu z zębatką, przerwana ścieżka prądu, zanieczyszczenie powierzchni, lub niska gęstość prądu w zagłębionych obszarach. Najpierw sprawdź styk elektryczny, następnie stan powierzchni.
Dlaczego ta sama wada powraca po przeróbce?
Ponieważ przyczyna źródłowa nie została zidentyfikowana. Śledź, czy wada ma stałą lokalizację, związane z partią materiału, związane ze zmianą, lub związane z kąpielą. Wzór wskazuje na przyczynę.
Czy mogę naprawić peeling, zwiększając prąd?
NIE. Peeling jest problemem związanym z przyczepnością. Zwiększający się prąd może spalić powłokę lub pogorszyć defekt. Napraw czyszczenie, marynowanie, płukanie, i najpierw czas transferu.

