w casting inwestycyjny sklep, wosk to nie tylko materiał eksploatacyjny. Jest to podstawa dokładności wymiarowej, wykończenie powierzchni, i wydajność.
Widziałem zapadnięcie się wzoru wosku w niskiej temperaturze w gorącym warsztacie, i widziałem, jak średniotemperaturowy wzór wosku dostarcza tysiące precyzyjnych części z ledwością odrzucenia.
Różnica nie polega na marketingu. To jest chemia, kontrola procesu, i wiedzieć, jakiego narzędzia użyć do jakiego zadania.
Terminy „wosk niskotemperaturowy” i „wosk średniotemperaturowy” to stare nazwy warsztatowe.
Ściśle mówiąc, odnoszą się materiały wzorcowe sklasyfikowane według stabilności termicznej i temperatury topnienia.
Dzisiaj, rodzina obejmuje produkty na bazie wosku, na bazie kalafonii, na bazie plastiku, rozpuszczalny w wodzie, i wypełnione materiały wzorcowe, plus nowe woski z dodatkami.
Jednak stary podział na woski niskotemperaturowe i średniotemperaturowe pozostaje jednym z najbardziej praktycznych rozróżnień w odlewniach.
W tym artykule wyjaśniono to rozróżnienie z punktu widzenia inżyniera procesu, zachowuje kluczowe dane, i zapewnia jasne ramy wyboru między nimi.
1. Jak klasyfikujemy materiały wzorcowe?
W castingu inwestycyjnym, materiały wzorcowe są zwykle klasyfikowane przy użyciu dwóch metod: stabilność termiczna i temperatura topnienia, lub skład materiału bazowego.
Klasyfikacja według stabilności termicznej i temperatury topnienia dzieli materiały modelowe na nisko-, średni-, i wysokotemperaturowe.
Materiały niskotemperaturowe mają na ogół temperaturę topnienia poniżej 70°C, materiały średniotemperaturowe mieszczą się w granicach 70–100°C, a materiały wysokotemperaturowe mają temperaturę topnienia powyżej 100°C.
Jest to klasyfikacja najczęściej stosowana, gdy inżynierowie odlewnicy omawiają woski niskotemperaturowe i średniotemperaturowe.
Klasyfikacja według składu materiału podstawowego obejmuje woski, na bazie kalafonii, na bazie plastiku, rozpuszczalny w wodzie, i wypełnione materiały wzorcowe.
W nowoczesnym odlewaniu traconym wykorzystuje się również materiały do szybkiego prototypowania przeznaczone do wytwarzania przyrostowego.
Chociaż odniesienia techniczne mogą grupować te kategorie w różny sposób, Podstawową zasadą jest rozróżnienie materiałów według ich głównych składników i cech przetwarzania.
Dla tego artykułu, skupiamy się na pierwszej klasyfikacji: wosk niskotemperaturowy i średniotemperaturowy, z woskiem wysokotemperaturowym wspomnianym w kontekście.
| Klasyfikacja | Typowa temperatura topnienia | Stabilność termiczna (Odniesienie) | Typowa kompatybilność systemu Shell | Typowa metoda formowania | Możliwość ponownego użycia |
| Niska temperatura wzór tworzywo | Poniżej 70°C | Stosunkowo niski (około 30°C) | Krzemian sodu | Formowanie pasty, ręczne lub proste metody formowania | Ogólnie wysoki |
| Średniotemperaturowy wzór tworzywo | 70–100 ° C. | Lepsza (około 35°C) | Zol krzemionkowy | Wstrzyknięcie w stanie ciekłym za pomocą maszyny do wstrzykiwania wosku | Ogólnie dobrze |
| Wysoka temperatura wzór tworzywo | Powyżej 100°C | Ogólnie wysoki | Zol krzemionkowy lub specjalistyczne systemy powłokowe | Specjalistyczne procesy formowania i usuwania | Ogólnie ograniczone; zależne od preparatu |
Notatka: Wartości temperatury określające stabilność termiczną są tradycyjnymi wartościami odniesienia, nie uniwersalne granice operacyjne.
Rzeczywista wydajność zależy od składu materiału i warunków procesu. Należy również sprawdzić kompatybilność powłoki i możliwość ponownego użycia dla konkretnego materiału i systemu produkcyjnego.
W tradycyjnym odlewaniu inwestycyjnym, Powszechną zasadą jest to, że w systemach powłoki z krzemianu sodu często stosuje się materiały niskotemperaturowe, podczas gdy materiały średniotemperaturowe są zwykle łączone z powłokami z zolu krzemionkowego.
Jest to przydatny punkt wyjścia, ale ostateczny wybór powinien uwzględniać geometrię wzoru, wymagania wymiarowe, właściwości powłoki, i warunki odparafinowania.
3. Wosk niskotemperaturowy w odlewach inwestycyjnych
Skład i podstawowe właściwości
Niskotemperaturowe materiały modelowe mają na ogół temperaturę topnienia poniżej 70°C.
Tradycyjny przykład stosowany w niektórych operacjach odlewania metodą traconą obejmuje: 50% parafina i 50% kwas stearynowy.
Ta formuła ilustruje właściwości konwencjonalnych materiałów niskotemperaturowych, chociaż rzeczywiste receptury przemysłowe różnią się w zależności od producenta i zastosowania.
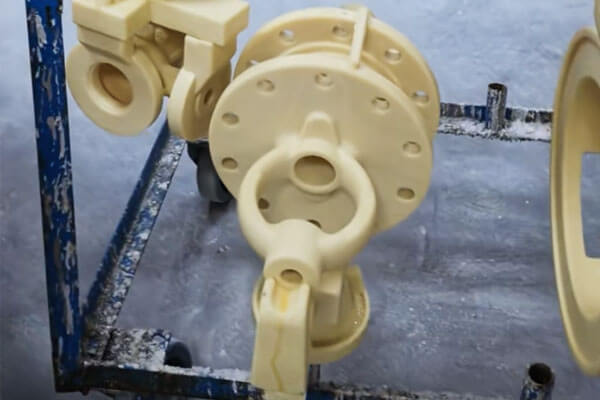
Główne cechy obejmują:
- Stosunkowo niska wytrzymałość i ograniczona odporność na odkształcenia.
- Niższa stabilność termiczna, przy czym w tradycyjnych opisach jako reprezentatywny poziom temperatury podaje się około 30°C.
- Stosunkowo duży skurcz i większa wrażliwość wymiarowa na zmiany temperatury pokojowej.
- Stosunkowo szorstkie wykończenie powierzchni wzoru w tradycyjnych warunkach przetwarzania.
- Proste przygotowanie i stosunkowo niski koszt materiału.
- Dobry potencjał odzysku i ponownego użycia podczas zbierania, filtrowanie, i procedury kontroli jakości są właściwie zarządzane.
Podaną wartość 30°C należy rozumieć jako tradycyjne odniesienie do stabilności termicznej, nie jako uniwersalna maksymalna temperatura robocza.
Rzeczywiste odkształcenie może rozpocząć się w różnych temperaturach, w zależności od receptury, geometria wzoru, załadunek, i czas ekspozycji.
Proces wytwarzania wzorów
Tradycyjne materiały niskotemperaturowe są często przygotowywane w stanie pastowatym lub półstałym i formowane przy użyciu stosunkowo prostego sprzętu lub metod ręcznych.
W zależności od receptury i systemu produkcyjnego, wzory można wciskać w matryce, utworzone za pomocą specjalistycznych narzędzi, lub wytwarzane przy użyciu innych technik formowania w niskiej temperaturze.
W porównaniu ze średniotemperaturowymi układami wtryskowymi, tradycyjne procesy niskotemperaturowe mogą wymagać mniej złożonego sprzętu.
Może to zmniejszyć początkową inwestycję i uczynić je praktycznymi dla odlewni o stosunkowo prostych geometriach modeli i wymaganiach produkcyjnych wrażliwych na koszty.
Jednakże, niższa wytrzymałość i stabilność termiczna tych materiałów stwarzają ograniczenia.
Cienkie sekcje, długo nieobsługiwane funkcje, i skomplikowane detale mogą być bardziej podatne na odkształcenia podczas obsługi wzoru i montażu.
Zmiany wymiarowe mogą również wystąpić, jeśli wzory będą narażone na nierówne temperatury przechowywania lub długotrwałe narażenie na ciepłe środowisko.
Dla inżyniera odlewnika, oznacza to ten wzór, warunki przechowywania, i procedury obsługi muszą kompensować ograniczenia materiału.
Kompatybilność z systemami Shell i usuwaniem wosku
W przypadku szkła wodnego tradycyjnie używano materiałów niskotemperaturowych, lub krzemian sodu, połączone systemy powłokowe.
Systemy powłokowe ze szkła wodnego są atrakcyjne ze względu na ich stosunkowo niski koszt i proste wymagania produkcyjne. Modele niskotemperaturowe mogą być kompatybilne z tymi systemami, jeśli formuła wzoru i proces tworzenia powłoki są odpowiednio dopasowane.
Odparafinowanie można przeprowadzić gorącą wodą lub innymi odpowiednimi metodami, w zależności od materiału wzoru i systemu powłoki. Dokładna procedura musi uwzględniać wytrzymałość skorupy, objętość wzoru, rozszerzalność cieplna, oraz ryzyko pękania podczas usuwania wzoru.
Gdzie to zawodzi
Słabością jest stabilność termiczna. Około 30°C stabilność termiczna, wzór wosku o niskiej temperaturze może zmięknąć lub zniekształcić się w ciepłym pomieszczeniu inspekcyjnym, podczas transportu, lub w nieklimatyzowanym warsztacie. Skurcz jest duży, więc spójność wymiarowa jest słaba. Chropowatość powierzchni jest gruba, co ogranicza ostateczne wykończenie odlewu. Cienkie płetwy i ostre krawędzie są trudne do utrzymania.
Z doświadczenia: jeśli temperatura w warsztacie nie jest kontrolowana, Wosk niskotemperaturowy ukarze Cię latem. Zobaczysz zniekształcenie wzoru, dryf wymiarowy, i wyższy złom. To nie jest wina wosku. Jest to środowisko procesowe.
4. Wosk średniotemperaturowy w odlewach precyzyjnych
Skład i podstawowe właściwości
Materiały na modele średniotemperaturowe mają na ogół temperaturę topnienia od 70°C do 100°C. Typowe typy obejmują materiały na bazie kalafonii i wosku z wypełnieniem.
W porównaniu z tradycyjnymi formułami niskotemperaturowymi, materiały średniotemperaturowe zazwyczaj oferują wyższą wytrzymałość, lepsza stabilność termiczna, niższy skurcz, i poprawioną spójność wymiarową.

Ich typowe cechy obejmują:
- Wyższa wytrzymałość mechaniczna i lepsza odporność na odkształcenia wzoru.
- Poprawiona stabilność termiczna, przy czym w tradycyjnych opisach jako reprezentatywny poziom odniesienia podaje się około 35°C.
- Mniejszy skurcz i lepsza stabilność wymiarowa.
- Lepsze wykończenie powierzchni wzoru po obróbce w odpowiednich warunkach.
- Dobra replika skomplikowanych cech matrycy.
- Kompatybilność z formowaniem wtryskowym w stanie ciekłym i zautomatyzowaną produkcją modeli.
Podobnie jak w przypadku wartości 30°C dla materiałów niskotemperaturowych, podana wartość 35°C jest raczej tradycyjnym odniesieniem niż uniwersalną oceną materiału. Rzeczywisty zakres temperatur użytkowych zależy od receptury, zachowanie zmiękczające, warunki ładowania, i wymaganą dokładność wymiarową.
Formowanie wtryskowe i dokładność wzoru
Materiały średniotemperaturowe są powszechnie przetwarzane przy użyciu maszyn do wtryskiwania wosku. Materiał jest podgrzewany do odpowiednich warunków przetwarzania, wtryskiwane do precyzyjnej matrycy, i pozostawić do wystarczającego ostygnięcia przed usunięciem wzoru.
Proces ten wspiera powtarzalną produkcję i jest szczególnie cenny, gdy odlew wymaga skomplikowanej geometrii, stała grubość ścianki, drobne szczegóły powierzchni, lub dokładna kontrola wymiarowa.
Z perspektywy inżyniera produkcji, jedną z kluczowych zalet materiałów średniotemperaturowych jest ich zdolność do odtwarzania geometrii matrycy przy jednoczesnym zachowaniu odpowiedniej wytrzymałości podczas obsługi wzoru i montażu.
Jednakże, dobrej dokładności wzoru nie można przypisać samemu materiałowi. Ciśnienie wtrysku, temperatura materiału, temperatura matrycy, czas chłodzenia, Projektowanie bramkowania, i technika usuwania wzorów mają wpływ na wynik końcowy. Niewłaściwe ustawienia procesu mogą nadal powodować zmiany skurczu, wypaczenie, wady powierzchni, lub niespójność wymiarowa.
Kompatybilność z systemami powłoki Silica-Sol
W systemach powłok ceramicznych wiązanych krzemionką często stosuje się średniotemperaturowe materiały modelowe. Muszle zolowe krzemionkowe są szeroko stosowane, gdy odlewy wymagają dobrego wykończenia powierzchni, dokładność wymiarowa, i niezawodne właściwości powłoki.
Materiał wzoru i system powłoki muszą być kompatybilne w całym cyklu produkcyjnym. Podczas budowy powłoki, wzór musi zachować swój kształt podczas nakładania zaczynu ceramicznego i wysychania skorupy. Podczas odwoskowania, wzór należy usunąć, nie powodując nadmiernych naprężeń i pęknięć w powłoce ceramicznej.
W zależności od składu materiału i wyposażenia odlewni, do usuwania wosku można używać gorącej wody, para, lub systemy wykorzystujące kuchenkę mikrofalową. Nie każdy preparat średniotemperaturowy nadaje się do każdej metody usuwania, dlatego proces musi być zgodny z zaleceniami dostawcy materiału i zatwierdzonymi parametrami operacyjnymi odlewni.
Strona kosztowa
Wosk średniotemperaturowy jest droższy niż wosk niskotemperaturowy. Sam materiał wzorcowy kosztuje więcej, wtryskiwacz wosku wymaga inwestycji kapitałowych, a kontrola procesu jest bardziej wymagająca. Jednak obraz kosztów całkowitych jest często lepszy ze względu na wyższą wydajność, niższy złom, i mniej problemów na dalszym etapie.
Widziałem projekty, w których przestawiano się z wosku niskotemperaturowego na wosk średniotemperaturowy i redukowano ilość odpadów związanych z wzorami o ponad połowę. Wzrosła cena wosku; całkowity koszt spadł.
4. Wosk wysokotemperaturowy: Krótka uwaga dla kontekstu
Wosk wysokotemperaturowy ma temperaturę topnienia powyżej 100°C. Główne rodziny to kalafonia i plastik, plastikowy, i materiały wzorcowe na bazie soli. Oferują dużą wytrzymałość, dobra stabilność termiczna, i niski skurcz, ale proces produkcyjny jest złożony, materiał generalnie nie nadaje się do ponownego użycia, a odparafinowanie wymaga wypalania błyskowego, woda, lub rozpuszczalniki organiczne. Koszt jest wysoki.
Rozpuszczalne w wodzie materiały do wzorów i materiały do drukowania 3D również w praktyce mieszczą się w tej szerokiej kategorii wysokotemperaturowej. Ważna jest jedna klasyczna uwaga podręcznikowa: Materiały modelowe o wysokiej temperaturze mają dużą rozszerzalność cieplną, a podczas odparafinowania skorupa może pęknąć z powodu niewystarczającej wytrzymałości. To jest realne ryzyko, nie teoretyczny.
Do większości dużych odlewów ze stali nierdzewnej, wosk średniotemperaturowy jest praktycznym wyznacznikiem jakości. Wosk wysokotemperaturowy przeznaczony jest do specjalnych przypadków.
5. Niska temperatura vs. Wosk średniotemperaturowy: Kluczowe różnice
Podstawowa różnica między tymi dwiema kategoriami nie polega po prostu na temperaturze, w której się topią.
Jest to sposób, w jaki ich właściwości mechaniczne i termiczne wpływają na produkcję modeli i późniejszy proces odlewania metodą traconego wosku.
Porównanie bezpośrednie
| Kryterium porównania | Materiał modelowy niskotemperaturowy | Materiał wzorcowy średniotemperaturowy |
| Typowy zakres temperatury topnienia | Poniżej 70°C | 70–100 ° C. |
| Reprezentatywna tradycyjna formuła | 50% parafina + 50% kwas stearynowy | Preparaty na bazie wosku kalafonii lub z wypełniaczem |
| Wytrzymałość | Stosunkowo niski | Ogólnie wyższe |
| Stabilność termiczna | Niżej; około 30°C, jak podaje się w tradycyjnych opisach | Lepsza; około 35°C, jak podaje się w tradycyjnych opisach |
| Skurcz | Stosunkowo wysoki | Stosunkowo niski |
| Stabilność wymiarowa | Bardziej wrażliwy na temperaturę otoczenia | Generalnie stabilniej |
| Wykończenie powierzchni | Stosunkowo gruby w procesach tradycyjnych | Drobniejsze wykończenie można uzyskać dzięki kontrolowanemu wtryskowi |
| Produkcja wzorów | Można stosować proste metody formowania lub prasowania | Powszechnie wykorzystuje kontrolowane formowanie wtryskowe |
Wymagania sprzętowe |
Często stosunkowo proste | Zwykle wymaga sprzętu do wtryskiwania i ściślejszej kontroli procesu |
| Odzysk materiału | Często ekonomiczne i praktyczne | Możliwy, ale zależy od kontroli receptury i odzysku |
| Koszt względny | Ogólnie niższe | Ogólnie wyższe |
| Wspólny system powłokowy | Skorupa połączona ze szkłem wodnym | Powłoka związana z krzemionką |
| Typowy nacisk na zastosowanie | Kosztowne i stosunkowo proste odlewy | Odlewy precyzyjne o złożonych cechach lub węższych tolerancjach |
To są tendencje ogólne, nie zasady absolutne. Nowoczesne receptury mogą się znacznie różnić, a wybór materiału powinien opierać się na zmierzonych właściwościach, dane dostawcy, i prób produkcyjnych, a nie samej nazwy kategorii.
Wytrzymałość i odporność na odkształcenia
Wytrzymałość wzoru wpływa na to, czy zespół woskowy wytrzyma obsługę, bramkowanie, Budynek skorupy, i przenoszenia pomiędzy etapami produkcji bez utraty zamierzonej geometrii.
Materiały niskotemperaturowe mają stosunkowo niską wytrzymałość, tak cienkie ściany, długie projekcje, i nieobsługiwane szczegóły wymagają ostrożnego obchodzenia się.
Materiały średniotemperaturowe generalnie zapewniają lepszą odporność na odkształcenia, dzięki czemu są bardziej odpowiednie do skomplikowanych wzorów i powtarzalnej produkcji.
Niemniej jednak, silniejszy wzór nie jest automatycznie lepszym wzorem.
Nadmierna sztywność, niewłaściwe zachowanie podczas skurczu, lub słabe zwolnienie matrycy może spowodować inne problemy produkcyjne. Kompletny skład materiału musi być dopasowany do projektu wzoru.
Stabilność termiczna i spójność wymiarowa
W przypadku modeli odlewów precyzyjnych mogą wystąpić zmiany temperatury podczas przechowywania, montaż, Budynek skorupy, i obsługa.
Jeśli materiał wzoru jest wrażliwy na temperaturę, zmiany wymiarowe mogą mieć wpływ na gotowy odlew.
Materiały niskotemperaturowe zazwyczaj wykazują większą wrażliwość na warunki otoczenia.
Materiały średniotemperaturowe zwykle zapewniają lepszą stabilność wymiarową, chociaż ich rzeczywista wydajność nadal zależy od receptury, warunki przechowywania, i kontrola procesu.
Do elementów o wąskich tolerancjach wymiarowych, stabilność wymiarową należy oceniać na podstawie pomiarów wzorcowych i badań możliwości procesu, a nie wyciągać wnioski wyłącznie z klasyfikacji temperatury topnienia.
Wykończenie powierzchni i replikacja szczegółów
Jakość powierzchni wzoru jest jednym z czynników wpływających na jakość powierzchni powłoki ceramicznej, ostatecznie, casting.
Materiały średniotemperaturowe przetwarzane poprzez kontrolowany wtrysk mogą odtwarzać drobne szczegóły matrycy i osiągać stosunkowo gładką powierzchnię wzoru.
Jest to szczególnie cenne w przypadku odlewów precyzyjnych ze stali nierdzewnej o skomplikowanych konturach, powierzchnie funkcjonalne, i ograniczone naddatki na obróbkę.
Materiały niskotemperaturowe mogą nadal dawać zadowalające wzory do wielu zastosowań, jednak tradycyjne metody formowania i mniej stabilna geometria wzoru mogą ograniczać możliwą do osiągnięcia spójność drobnych szczegółów.
Należy również pamiętać, że ostateczna powierzchnia odlewu zależy od całego łańcucha procesu, łącznie ze stanem matrycy, przygotowanie zawiesiny, wielkość cząstek ogniotrwałych, suszenie skorupy, ostrzał, zsyp, i czyszczenie po odlewie.
6. Jak wybór wosku wpływa na jakość odlewu inwestycyjnego
Wybór materiału na wzór to decyzja podejmowana na początku, mająca konsekwencje w całym procesie produkcyjnym.
Nieodpowiedni preparat może zwiększyć defekty, zmniejszyć plon, i wykonać dodatkową obróbkę lub obróbkę wykończeniową.
Skurcz wzoru i wymiary odlewu
Skurcz wzoru wpływa na wymiary przenoszone z matrycy na model i ostatecznie na odlew.
Materiały niskotemperaturowe zazwyczaj wykazują większy skurcz i większą wrażliwość na zmiany temperatury, dlatego ich zachowanie wymiarowe musi być dokładnie kontrolowane.
Materiały średniotemperaturowe zazwyczaj zapewniają mniejszy skurcz i lepszą stabilność wymiarową.
Jednakże, odlewnie muszą nadal uwzględniać wymiary matryc, skurcz wzoru, zachowanie powłoki, skurcz podczas krzepnięcia stopu, i późniejsza obróbka cieplna lub obróbka skrawaniem.
Praktyczne zalecenie: Do elementów precyzyjnych, ustalić kompensację wymiarową na podstawie zmierzonych danych produkcyjnych. Nie należy polegać na ogólnym naddatku na skurcz bez sprawdzenia całego procesu.
Deformacja wzoru i pękanie powłoki
Wzór, który odkształca się podczas przenoszenia lub tworzenia skorupy, może powodować błędy wymiarowe i niespójną grubość skorupy.
Podczas odwoskowania, rozszerzalność cieplna i właściwości usuwania materiału modelu mogą również wpływać na naprężenia wywierane na powłokę ceramiczną.
Zależność ta nie polega po prostu na tym, że materiał o wyższej temperaturze topnienia zawsze powoduje większe lub mniejsze naprężenia powłoki.
Rozszerzenie wzoru, zmiękczający, drenaż, wytrzymałość skorupy, szybkość ogrzewania, i metoda odwoskowania odgrywają rolę.
Aby zmniejszyć ryzyko, odlewnie powinny:
- Kontroluj temperaturę przechowywania i procedury postępowania.
- Unikaj niepotrzebnego ładowania cienkich lub nieobsługiwanych elementów wzoru.
- Zoptymalizuj suszenie powłoki i zapewnij odpowiednią wytrzymałość powłoki przed odparafinowaniem.
- Sprawdź temperaturę odparafinowania, ciśnienie, i szybkość nagrzewania wybranego materiału.
- Przed zalaniem sprawdź muszle pod kątem pęknięć i innych wad.
Wady powierzchni i naddatki na obróbkę
Chropowatość i defekty powierzchni wzoru można przenieść na skorupę i odlew.
Materiały średniotemperaturowe mogą pomóc w uzyskaniu delikatniejszej powierzchni wzoru, ale nie mogą zrekompensować uszkodzonych matryc, złe przygotowanie gnojowicy, lub niewystarczające suszenie skorupy.
Do odlewów precyzyjnych wymagających wysokiej jakości powierzchni, odlewnia powinna zarządzać jakością modelu, przygotowanie powłoki ceramicznej, i warunki zalewania jako jeden zintegrowany system.
Naddatki na obróbkę należy określić zgodnie z wymaganiami funkcjonalnymi i możliwościami procesu, zamiast być stosowane jako substytut kontroli usterek poprzedzających.
7. Praktyczne notatki z hali produkcyjnej
Kontroluj temperaturę w warsztacie.
Wosk niskotemperaturowy przy stabilności termicznej 30°C jest wrażliwy na letnie upały.
Wosk średniotemperaturowy w temperaturze 35°C jest lepszy, ale nie odporny. Klimatyzacja czy kontrolowane przechowywanie to nie luksus; to część procesu.
Nie mieszać systemów woskowych.
Woski niskotemperaturowe i średniotemperaturowe mają różne wymagania dotyczące odzyskiwania i odparafinowania. Zanieczyszczenie krzyżowe powoduje zmydlanie, inkluzje, i wady powłoki. Trzymaj je oddzielnie.
Traktuj odzyskany wosk poważnie.
Odzyskiwanie wosku w średniej temperaturze wymaga odpowiedniego osadzenia, filtrowanie, i leczenie kwasem. Źle oczyszczony wosk z odzysku jest ukrytym źródłem defektów wzoru.
Dopasuj wosk do muszli, nie tylko do rysunku.
Wzór wosku średniotemperaturowego w powłoce z krzemianu sodu jest niedopasowany. Wzór wosku o niskiej temperaturze w powłoce zolu krzemionkowego również jest niedopasowany. Para wosk-spoiwo jest systemem.
Zweryfikuj za pomocą wersji próbnej.
Przed wykonaniem serii produkcyjnej, uformuj przykładowy wzór, zmierzyć to, przechowuj to, łuskać, i wlać. Dane przewyższają opinię.
8. Wniosek
Materiały modelowe niskotemperaturowe i średniotemperaturowe różnią się zakresami temperatur topnienia, wytrzymałość, stabilność termiczna, skurcz, wykończenie powierzchni, i wymagania dotyczące przetwarzania.
Materiały niskotemperaturowe, zazwyczaj poniżej 70°C, oferują niski koszt, stosunkowo prosta produkcja, i dobry potencjał regeneracji.
Materiały średniotemperaturowe, zazwyczaj od 70°C do 100°C, zapewnić większą wytrzymałość, lepsza stabilność wymiarowa, niższy skurcz, i dokładniejszą replikację wzoru w odpowiednich warunkach wtrysku.
Stara zasada inżyniera nadal obowiązuje: dopasuj wosk do muszli, wymóg castingu, i środowisko warsztatowe.
Zrób to, a wosk zrobi swoje. Zignoruj to, i żadna ilość modyfikacji procesu nie uratuje przebiegu.
Często zadawane pytania
Jaka jest główna różnica między woskiem niskotemperaturowym i średniotemperaturowym?
Wosk niskotemperaturowy topi się poniżej 70°C i ma słabą stabilność termiczną (około 30°C).
Wosk średniotemperaturowy topi się w temperaturze 70–100°C i ma lepszą stabilność termiczną (około 35°C), wyższa siła, i lepszą reprodukcję powierzchni.
Dlaczego wosk średniotemperaturowy jest droższy?
Materiał wzorcowy kosztuje więcej, wtryskiwacz wosku wymaga inwestycji kapitałowych, a kontrola procesu jest bardziej wymagająca. Jednakże, wyższa wydajność i mniejsza ilość złomu często równoważą koszty.
Czy można odzyskać wosk średniotemperaturowy??
Tak, ale powrót do zdrowia wymaga odpowiedniego uregulowania, filtrowanie, i leczenie. Źle obrobiony wosk z odzysku powoduje defekty.
Który wosk daje lepsze wykończenie powierzchni?
Wosk średniotemperaturowy, szczególnie przy wtryskiwaniu cieczy, zapewnia lepsze wykończenie powierzchni i lepsze odwzorowanie szczegółów wzoru.