
Większość mojego życia zawodowego spędziłem w odlewniach precyzyjnych.
Widziałem, jak skorupa, która wyglądała idealnie w suszarni, zawiodła w autoklawie; Widziałem tanią powłokę z krzemianu sodu, która oszczędzała pieniądze na ofercie i dwukrotnie traciła je na złomie.
Widziałem także dobrze kontrolowaną linię zolu krzemionkowego wytwarzającą duże odlewy ze stali nierdzewnej, których klienci ledwo musieli dotykać po śrutowaniu.
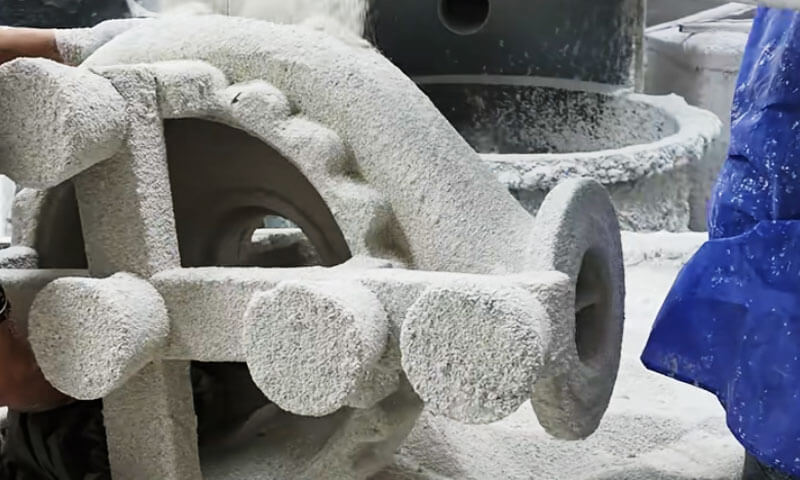
Do dużych odlewów ze stali nierdzewnej, skorupa nie jest peryferyjnym materiałem eksploatacyjnym. Jest to podstawa dokładności wymiarowej, Jakość powierzchni, i wydajność.
W chińskim przemyśle odlewów precyzyjnych, powszechnie stosowane są cztery sposoby wytwarzania muszli:
- A. Powłoka z krzemianu sodu
- B. Skorupa kompozytowa
- C. Powłoka zolowa krzemionkowa z woskiem niskotemperaturowym
- D. Powłoka zolowa krzemionkowa z woskiem średniotemperaturowym
Pierwsze trzy trasy zazwyczaj wykorzystują niskotemperaturowe wzory wosku. Z punktu widzenia jakości odlewu, krzemian sodu jest najsłabszy; kompozyt i zol krzemionkowy – wosk niskotemperaturowy znajdują się pośrodku; Najlepszy efekt daje zol krzemionkowy – wosk średniotemperaturowy.
Z punktu widzenia kosztów powłoki, krzemian sodu jest najtańszy, podczas gdy zol krzemionkowy – wosk średniotemperaturowy jest najdroższy.
W artykule porównano te cztery ścieżki z perspektywy inżyniera odlewnika, a nie z katalogu.
1. Dlaczego wytwarzanie skorup ma znaczenie w przypadku dużych odlewów ze stali nierdzewnej
Ceramiczna skorupa służy zarówno jako forma negatywowa, jak i konstrukcyjny pojemnik na roztopiony metal.
Jego działanie bezpośrednio wpływa na jakość powierzchni, dokładność wymiarowa, Wewnętrzna solidność, i wydajność produkcji gotowego odlewu.
Do dużych elementów ze stali nierdzewnej, na szczególną uwagę zasługuje pięć cech skorupy.

Wytrzymałość na wysokie temperatury i odporność na pełzanie
Stal nierdzewną wylewa się zazwyczaj w stosunkowo wysokiej temperaturze, w zależności od gatunku stopu, Geometria rzucania, i praktyki odlewniczej.
Powłoka ceramiczna musi zachować wystarczającą wytrzymałość mechaniczną podczas podgrzewania, zsyp, i zestalenie.
Powłoka o niewystarczającej wytrzymałości na wysoką temperaturę może odkształcić się pod ciężarem stopionego metalu.
Może to powodować odchylenia wymiarowe, nierówna grubość ścianki, lokalne wybrzuszenie, lub zniekształcenie krytycznych powierzchni obrabianych.
Równie ważna jest odporność na pełzanie. Powłoki ceramiczne podlegają ciągłemu obciążeniu w podwyższonych temperaturach, a ich odkształcenie może wpływać na dokładność wymiarową, nawet jeśli nie nastąpi natychmiastowe pęknięcie.
Jest to jeden z powodów, dla których powłoki wiązane krzemionką zwykle sprawdzają się lepiej niż powłoki wiązane krzemianem sodu w wymagających zastosowaniach związanych z dużymi odlewami.
Przepuszczalność i odprowadzanie gazów
Podczas nalewania, powietrze i inne gazy znajdujące się we wnęce formy muszą uchodzić, gdy roztopiony metal wypełnia skorupę.
Wilgoć, pozostałości wosku, a produkty rozkładu spoiwa mogą również przyczyniać się do defektów związanych z gazem.
Jeżeli przepuszczalność powłoki jest niewystarczająca, gazy mogą zostać uwięzione i spowodować porowatość, dziury, lub niekompletne wypełnienie.
Sekcje cienkościenne, wąskie przejścia, i złożona geometria wirników są szczególnie wrażliwe na te warunki.
Przepuszczalność zależy od kilku czynników:
- Rozkład wielkości cząstek ogniotrwałych i kształt ziaren.
- Grubość okładziny i liczba warstw powłoki.
- Zawartość spoiwa i stosunek proszku do cieczy.
- Warunki suszenia i wypalania.
- Obecność pozostałości wosku, wilgoć, lub inne zanieczyszczenia.
Wysokiej jakości skorupa musi zapewniać odpowiednią równowagę pomiędzy wytrzymałością a przepuszczalnością gazów.
Zwiększenie zawartości spoiwa lub wytworzenie zbyt gęstej powłoki wierzchniej może poprawić pewne aspekty integralności powłoki, ograniczając jednocześnie ewakuację gazów.
Wykończenie powierzchni i dokładność wymiarowa
Powłoka wierzchnia styka się bezpośrednio ze stopioną stalą nierdzewną i w dużej mierze determinuje stan powierzchni po odlaniu.
Jego ogniotrwała jakość, rozkład cząstek, zachowanie zwilżające, oraz odporność na reakcje metal-forma wpływają na chropowatość powierzchni i powstawanie defektów.
Dla wysokiej precyzji odlewy inwestycyjne, chropowatość powierzchni w okolicach Ra 0,8–4,3 μm i stopnie tolerancji wymiarowej CT3–CT5 podano w oryginalnym porównaniu technicznym dla wymagających zastosowań.
Liczby te należy rozumieć jako punkty odniesienia zależne od procesu, a nie jako uniwersalne gwarancje, szczególnie w przypadku dużych odlewów.
Średnie i duże odlewy ze stali nierdzewnej o mniej wymagających wymaganiach dotyczących powierzchni mogą nie uzasadniać dodatkowego kosztu średniotemperaturowego systemu powłoki z wosku i zolu krzemionkowego.
W takich przypadkach, procesy wosku w niskiej temperaturze lub powłoki kompozytowej mogą zapewniać lepszą ogólną ekonomikę.
Odporność na szok termiczny i integralność powłoki
Duże odlewy nakładają znaczne obciążenia termiczne na skorupę. Nierówne ogrzewanie, wilgoć resztkowa, niedostateczne wysuszenie, szybkie odwoskowanie, i niewłaściwe warunki wypalania mogą powodować naprężenia termiczne.
Pękanie powłoki może prowadzić do penetracji metalu, płetwy, wady wymiarowe, lub całkowite odrzucenie castingu.
Do ciężkich elementów, naprawa lub wymiana uszkodzonej obudowy również wiąże się z marnotrawstwem znacznej ilości pracy, energia, i czas produkcji.
Dlatego solidny proces wytwarzania skorupek wymaga kontrolowanego suszenia, równomierne strzelanie, odpowiednie materiały ogniotrwałe, oraz grubość skorupy dostosowaną do masy i geometrii odlewu.
Koszt produkcji i czas realizacji
Proces wytwarzania muszli wpływa nie tylko na bezpośredni koszt materiałów ceramicznych.
Określa także wymagania dotyczące pracy, inwestycja w sprzęt, zużycie energii, wykorzystanie powierzchni, oraz czas potrzebny na zwolnienie zestawu modelu do zalewania.
Do dużego wirnika lub korpusu zaworu ważącego dziesiątki kilogramów, proces, który pozwala zaoszczędzić niewielką ilość materiału ogniotrwałego, ale wymaga kilku dodatkowych dni suszenia, może nie być ekonomiczny.
Odwrotnie, system powłoki premium może być uzasadniony, gdy jego większa dokładność wymiarowa i niższy współczynnik odrzutów znacznie zmniejszają koszty obróbki końcowej i jakości.
Najbardziej ekonomiczny proces to zatem taki, który zapewnia wymaganą jakość odlewu przy najniższych całkowitych kosztach produkcji, niekoniecznie ten o najniższym koszcie materiału powłoki.
2. Przegląd czterech procesów wytwarzania muszli
Te cztery procesy różnią się przede wszystkim składem chemicznym spoiwa, materiały ogniotrwałe do pokrycia wierzchniego, konstrukcja zapasowo-skorupowa, wymagania dotyczące wzoru wosku, i kontroli produkcji.
| Proces | System wiążący | Typowy system woskowy | Główne zalety | Główne ograniczenia |
| Powłoka z krzemianu sodu | Krzemian sodu | Wosk niskotemperaturowy | Niski koszt, krótki cykl, wysoka przepuszczalność, stosunkowo łatwe usuwanie skorupy | Niższa wytrzymałość w wysokiej temperaturze, mniej stabilna jakość, większa zmienność wymiarowa |
| Skorupa kompozytowa | Zol krzemionkowy w maseczkach do twarzy; krzemian sodu w warstwach zapasowych | Wosk niskotemperaturowy | Lepsza jakość powierzchni w porównaniu z konwencjonalnymi powłokami z krzemianu sodu; stosunkowo krótki cykl produkcyjny | Wydajność powłoki zapasowej pozostaje ograniczona przez krzemian sodu |
Powłoka zolowa krzemionkowa z woskiem niskotemperaturowym |
Zol krzemionkowy w całym systemie powłoki | Wosk niskotemperaturowy | Dobra wytrzymałość skorupy, stabilność wymiarowa, Jakość powierzchni, i możliwość dostosowania do dużych odlewów | Wyższy koszt i dłuższy cykl suszenia |
| Powłoka zolowa krzemionkowa z woskiem średniotemperaturowym | Zol krzemionkowy w całym systemie powłoki | Wosk średniotemperaturowy | Wysoka dokładność wymiarowa, dobre wykończenie powierzchni, niski potencjał defektów w kontrolowanych warunkach | Wysokie koszty wosku i sprzętu; większe wymagania inwestycyjne i operacyjne |
3. Powłoka z krzemianu sodu: Tani, Udowodniony, Ale ograniczona jakość
Wytwarzanie skorup z krzemianu sodu ma historię produkcji prawie 60 lata w Chinach. Nadal stanowi ok 70% chińskich fabryk odlewów precyzyjnych.
Nie dlatego, że produkuje najlepsze odlewy. Dzieje się tak dlatego, że jest tani, szybko, i przebaczający.
Przez dziesięciolecia, ulepszenia zapasowych materiałów ogniotrwałych i nowe utwardzacze zapewniają ponad dwukrotnie większą wytrzymałość powłoki.
Przetwarzalność odlewów, dokładność wymiarowa, i plony uległy poprawie. Skorupy z krzemianu sodu nadal mają duży udział w rynku i zastąpiły niektóre zagraniczne odlewy piaskowe w seryjnych zamówieniach eksportowych.
Zalety są realne: niski koszt, krótki cykl produkcyjny, dobre zachowanie podczas nokautu, i wysoką przepuszczalność. Żaden inny proces powłoki nie dorównuje krzemianowi sodu w tych punktach.
Ale jakość odlewu – chropowatość powierzchni, liczba usterek, dokładność wymiarowa, dawać, i wskaźnik awaryjności jest gorszy niż w przypadku pozostałych trzech tras.

Podstawowe problemy
Podstawową słabością jest samo spoiwo. Krzemian sodu zawiera wysoki poziom Na₂O.
Jego wytrzymałość w wysokiej temperaturze i odporność na pełzanie są znacznie niższe niż w przypadku powłok zolu krzemionkowego – tylko w przybliżeniu 1/30 Do 1/60 zolu krzemionkowego.
Z tego powodu, wiele odlewni korzysta z tanich materiałów, niskogatunkowy piasek kwarcowy i mąka o słabym uziarnieniu cząstek dla warstw podporowych.
Utwardzacze są nadal w dużej mierze ograniczone do chlorek amonu. W tych warunkach, wysokiej jakości odlewy precyzyjne są po prostu nieosiągalne.
Drugim problemem jest kontrola procesu. Produkcja muszli różni się znacznie w zależności od partii. W wielu warsztatach brakuje ścisłej kontroli parametrów procesu.
Utwardzacz jest żrący, Urządzenia do odsysania pyłu są często zużyte, a w niewielu warsztatach panuje temperatura, wilgotność-, i środowiskach o kontrolowanej kontroli zapylenia.
Przygotowanie powłoki, hartowanie, wysuszenie, i odparafinowanie rzadko są kontrolowane zgodnie z branżowymi standardami operacyjnymi – lepkością, środek ciężkości, stężenie utwardzacza, i pH nie są sprawdzane zgodnie z harmonogramem.
Temperatura w suszarni, wilgotność, i prędkość powietrza są często niekontrolowane. W rezultacie, wysoki- lub niska temperatura i wilgotne pory roku mogą powodować powstawanie złomu seryjnego.
Innymi słowy, wiele fabryk pozostaje na poziomie warsztatu ręcznego, polegając na doświadczeniu, a nie na naukowej kontroli jakości.
Jest to kluczowy powód, dla którego jakość odlewów z krzemianu sodu jest niestabilna, wysoki współczynnik odrzuceń, i wysoki wskaźnik awaryjności przez dziesięciolecia.
Kierunek doskonalenia
Pierwszy, zastąp zwykłą, niskiej jakości mąkę z piasku kwarcowego mikroproszkiem krzemionki o wysokiej czystości, takie jak kwarc żyłkowy.
Użyj bimodalny rozkład wielkości cząstek zaokrąglonego proszku kwarcowego do przygotowania zawiesiny powłoki wierzchniej.
Poprawia to termochemiczną stabilność powłoki twarzowej i umożliwia wysoki stosunek proszku do cieczy.
W jednym przykładzie produkcyjnym, z krzemianem sodu moduł 3.4 I gęstość 1.28 g/cm3, osiągnięty stosunek proszku do płynu 2.7.
Po frezowaniu kulowym na mokro, osadzanie jednozbiornikowe, separacja magnetyczna, i uzdatniania wody dejonizowanej, zaokrąglone, dwumodalny, proszek o wysokiej czystości działa lepiej niż sztucznie wymieszany proszek.
Drugi, poprawić kontrolę jakości na miejscu i przestrzegać norm krajowych. Oddziel powłokę, tynkowanie, i obszary hartowania z suszarni łupin.
Kontroluj temperaturę i wilgotność w tym pierwszym; poprawiają odpylanie i ochronę przed korozją w tym ostatnim. Stabilizuje to jakość powłoki i poprawia środowisko pracy.
Trzeci, zastąpić pierwszą i drugą warstwę otoczki kalcytowo-krzemianowo-sodowej powłoką a zol kalcyt-krzemionka warstwa wierzchnia i przejściowa, całkowite wyeliminowanie utwardzacza w postaci krzemianu sodu i chlorku amonu z warstwy wierzchniej i przejściowej.
Obliczenia kosztów wykazały, że koszt odlewu wzrósł jedynie o 0.46 juanów/kg, podczas gdy cykl tworzenia otoczki pozostał porównywalny z cyklem powłoki z krzemianu sodu.
4. Powłoka krzemionkowa z woskiem niskotemperaturowym: Pragmatyczna droga środka
Metoda zolu krzemionkowego i wosku niskotemperaturowego dobrze pasuje do rynku chińskiego.
Jest szczególnie przystosowany do odlewów w okolicy 1 kg, a szczególnie wokół 5 kg i więcej – średnio-ciężkie odlewy – gdzie zapewnia większą elastyczność i zalety niż wosk średniotemperaturowy.
Do większości średnich i dużych odlewów, Chropowatość powierzchni, dokładność wymiarowa, a wymagania dotyczące tolerancji nie są wyjątkowo wysokie.
Nie ma potrzeby stosowania wosku średniotemperaturowego o wysokiej temperaturze topnienia. Wosk średniotemperaturowy wymaga wtrysku wosku pod wysokim ciśnieniem – powyżej 6–7 MPa— lub zastrzyk płynnego wosku.
Oznacza to duże inwestycje w sprzęt. Gruby, ciężkie wzory woskowe w średniej temperaturze są podatne na skurcz, odkształcenie, i wyższy koszt.
Wosk niskotemperaturowy jest łatwy w formowaniu, wymaga prostego sprzętu, a różnica chropowatości wzoru wosku nie jest duża.
W porównaniu z skorupami kompozytowymi, ta trasa zapewnia bardziej stabilną jakość, zwłaszcza dokładność wymiarowa. Nie zawiera krzemianu sodu, więc skorupa ma dobre właściwości w wysokich temperaturach.
Po spiekaniu w temperaturze ok 1,500°C, powłoka ma wysoką przepuszczalność i dużą odporność na pełzanie.
Można go stosować do części cienkościennych i skomplikowanych części średnio-dużych, a także do ciężkich części do 60–100 kg—obudowy pomp, wirniki, muszle deflektorów wody, pompowanie ciał, ciała zaworów, i podobne komponenty.
Do grubościennych, średnio dużych lub ciężkich części, Wylewanie za pomocą wideł lub podnośników bezpośrednio przed piecem pozwala uzyskać wysoką wydajność.
Problemy
Pierwszy, ponieważ używany jest wosk niskotemperaturowy, większość muszli jest odparafinowana w wodzie.
Zmydlone pozostałości nieuchronnie przedostają się do skorupy – zwłaszcza gdy skorupy kompozytowe i krzemianowo-sodowe są odparafinowane w tym samym zbiorniku na wodę – powodując wtrącenia powierzchniowe i nieco wyższy wskaźnik awaryjności. To jest główna słabość.
Drugi, Największą wadą jest długi cykl wytwarzania skorupy. Do ciężkich części z głębokimi otworami lub głębokimi rowkami, każda warstwa może potrzebować 24–47 godzin suszenia.
A 60 kg wirnik dwukanałowy często wymaga 10–15 dni wytwarzania skorup. Każda niewysuszona ślepa strefa może powodować ponowne rozpuszczenie zolu krzemionkowego podczas odparafinowania wodą i prowadzić do pęknięć powłoki.
Trzeci, koszt jest około 5 czasy powłoka z krzemianu sodu – około 6,000 juanów za tonę odlewów do robienia muszelek – i 18% wyższy niż skorupa kompozytowa. Koszt odlewu jest zatem stosunkowo wysoki.
Kierunek doskonalenia
Aby uniknąć zmydlonych wtrąceń z niecałkowicie przetworzonego wosku niskotemperaturowego i dzielenia tego samego zbiornika gorącej wody ze skorupami kompozytowymi lub krzemianami sodu, używać odparafinowanie parowe Na 0.3–0,5 MPa I 130–140°C zamiast odparafinowania wodnego.
Pozwala to uniknąć wtrąceń zmydlających i pękania skorupy.
Jeśli stosowane jest odparafinowanie gorącą wodą, dodać 1–3% objętościowo przemysłowego kwasu solnego do wody, a po odparafinowaniu przemyć muszle gorącą wodą zawierającą kwas, aby zredukować zmydlone pozostałości.
Nie należy dzielić tego samego zbiornika ze zbiornikami wykonanymi z krzemianu sodu lub kompozytów. Zmień wodę lub odparafinuj oddzielnie, aby ograniczyć przedostawanie się zmydlonych substancji do muszli.
Do leczenia woskiem z odzysku, używać 3–5% obj. kwasu siarkowego we wrzącej wodzie, z wystarczającym czasem wrzenia i osiadania.
Zimą, temperatura twardej wody jest niska, krzemian sodu i powłoki kompozytowe zawierają więcej Na₂O, a zmydlanie wosku jest poważniejsze.
Do odzyskanego wosku dodać więcej kwasu siarkowego. Po zabiegu woskiem, ważny jest także natychmiastowy dodatek polieteru.
Aby skrócić cykl tworzenia muszli, używać szybkoschnący zol krzemionkowy. Ten proces dojrzewa. Czas schnięcia każdej warstwy można skrócić o ok połowa.
Do dużych części, każda warstwa z wyjątkiem ostatniej warstwy potrzebuje tylko około 3 godziny. Czas tworzenia muszli może spaść 62 godziny do 24 godziny.
Do średnio ciężkich części, redukcja dotyczy 60% w porównaniu z konwencjonalnym zolem krzemionkowym.
Cena rynkowa jest tylko 20–30% wyższy, a premię tę można odzyskać poprzez zmniejszenie powierzchni użytkowej, zużycie ciepła, i wyższy plon. Szybkoschnący zol krzemionkowy jest nieuniknionym kierunkiem reformy powłoki zolu krzemionkowego.
Aby obniżyć koszty, najskuteczniejszą metodą jest zastąpienie cyrkonu kwarc topiony lub kwarc syntetyczny do powłoki ogniotrwałej. Cyrkon stanowi ok 65% całkowitego kosztu powłoki zolu krzemionkowego.
Zastąpienie cyrkonu kalcytem lub kwarcem obniżyło koszt powłoki 6,000 juan/t przesyłanie do 2,210 juanów/t, A 55.8% zmniejszenie. Do średnio ciężkich części, stopiony piasek/mąka kwarcowa stopniowo zastępuje piasek/mąkę cyrkonową.
5. Powłoka krzemionkowa z woskiem średniotemperaturowym: Wskaźnik jakości
Zol krzemionkowy – wosk średniotemperaturowy to popularna na całym świecie metoda odlewania precyzyjnego. Zapewnia najlepszą jakość odlewów i najniższy wskaźnik awaryjności.
Szczególnie nadaje się do średnio-dużych i bardzo dużych części wymagających dużej chropowatości powierzchni —Ra 0,8–4,3—i wysoka dokładność wymiarowa—CT3–CT5.
Ze względu na sprzęt i ograniczenia kosztów, Jednakże, jest rzadko używany do średnio ciężkich części w 5–100 kg zakres.

Problemy
Pierwszy, koszt. Koszt powłoki to ok 8 czasy ten z krzemianu sodu, i około 20% wyższy niż niskotemperaturowy zol woskowo-krzemionkowy.
Głównymi powodami są wyższe koszty materiałów skorupowych i woskowych, znacznie większe zużycie energii przez sprzęt, i większe inwestycje w sprzęt.
Drugi, cykl produkcyjny jest podobny do niskotemperaturowego zolu woskowo-krzemionkowego i znacznie dłuższy niż w przypadku powłok krzemianowo-sodowych lub kompozytowych.
Trzeci, Do 5–60 kg odlewy średniociężkie, średniotemperaturowy płynny wosk w temp 63–75°C i wysokie ciśnienie wtrysku wynoszące ok 7.1–8,0 MPa jest potrzebny.
Cienkościenne wzory woskowe są podatne na kurczenie się. Dokładność wymiarowa nie jest szczególnie wysoka.
Ponieważ średnio-ciężkie części nie wymagają takiej samej dokładności wymiarowej i chropowatości jak duże części, Rzadko wybiera się do nich zol krzemionkowy – wosk średniotemperaturowy.
Kierunek doskonalenia
Aby kontrolować koszty przy jednoczesnym zachowaniu jakości, po rozwiązaniu problemu słabej zwilżalności kalcytu woskiem średniotemperaturowym, zastąpienie cyrkonu kwarcem syntetycznym lub kwarcem topionym jest wyraźnym kierunkiem.
Topiony kwarc ma współczynnik rozszerzalności liniowej wynoszący tylko 5 × 10⁻⁷/°C, i jego cena jest tylko 1/6 ta z cyrkonu. Za granicą, topiony kwarc stopniowo rozszerza swoje zastosowanie.
Szybkoschnący zol krzemionkowy skracający cykl powłoki jest powszechnym kierunkiem w branży.
Opracowanie krajowego wosku średniotemperaturowego lub udoskonalenie wosku parafinowo-polieterowego niskotemperaturowego to ważne zadanie.
Kluczem jest rozwiązanie problemu obróbki odzyskanego wosku, tak aby właściwości wosku pozostały stabilne podczas produkcji.
6. Skorupa kompozytowa: Kompromis, To nie jest ostateczna odpowiedź
Aby przezwyciężyć słabości muszli krzemianu sodu, wiele fabryk używa obecnie cyrkonu i zolu mulitowo-krzemionkowego do pierwszej i drugiej warstwy, przy zachowaniu pierwotnego procesu krzemianu sodu dla warstw zapasowych.
Jest to kompromis, który łączy dobrą przetwarzalność zolu krzemionkowego z niskim kosztem i krótkim cyklem krzemianu sodu.
W porównaniu z powłokami z krzemianu sodu, powłoki kompozytowe znacznie poprawiają przetwarzalność odlewów: mniejsza szorstkość, mniej wad powierzchniowych, i niższy wskaźnik awaryjności.
Można je stosować do stali nierdzewnej, stal żaroodporna, i inne stale wysokostopowe. Cykl produkcyjny jest znacznie krótszy niż w przypadku niskotemperaturowego zolu woskowo-krzemionkowego i podobny do krzemianu sodu.
Kluczowe problemy
Pierwszy, ponieważ warstwy podporowe zatrzymują spoiwo krzemianu sodu, ogólna wytrzymałość powłoki w wysokiej temperaturze i odporność na pełzanie są niższe niż w przypadku powłoki z zolu krzemionkowego.
Temperatura spiekania powłoki jest ograniczona do poniżej 960°C. Powyżej 800°C, odkształcenie powłoki wzrasta o 30%.
Powłokę zolu krzemionkowego można spiekać do ok 1,500°C i nie odkształca się przed tą temperaturą.
Dlatego, dokładność wymiarową odlewów z powłoką kompozytową, łącznie z tolerancjami, jest gorszy od powłok z zolu krzemionkowego.
Podczas zalewania dużych odlewów 10 kg, przynajmniej dodatkowe warstwy zolu krzemionkowego 2 więcej warstw—są potrzebne do uzyskania wytrzymałości w wysokich temperaturach i zapobiegania odkształceniom.
Drugi, pierwsze dwie warstwy są głównym czynnikiem wpływającym na przepuszczalność powłoki. Zmiana z krzemianu sodu na zol krzemionkowy gwałtownie zmniejsza ogólną przepuszczalność powłoki.
Gdy temperatura spiekania jest niska, a czas przetrzymywania jest niewystarczający, Porowatość gazu, błędnie ustępuje, i często występują zimne zamknięcia.
Dlatego skorupy kompozytowe są trudne w użyciu w przypadku części cienkościennych d ≤ 3 mm, duże części, i bardzo duże części poniżej o 60 kg.
Ponieważ wytrzymałość w wysokiej temperaturze jest niższa niż zol krzemionkowy, może powstać złom. Innymi słowy, Przepuszczalność powłoki kompozytowej jest niższa niż w przypadku powłoki z krzemianu sodu i zolu krzemionkowego.
Trzeci, jakość powłoki kompozytowej jest bardziej stabilna niż krzemian sodu, ale mniej stabilna niż zol krzemionkowy. Warstwy pomocnicze nadal zawierają spoiwo w postaci krzemianu sodu.
Aby kontrolować koszty, wiele fabryk nadal korzysta z tanich produktów, niestabilne materiały ogniotrwałe, takie jak glina i ziarnisty piasek. Kontrola procesu jest podobna do krzemianu sodu, więc stabilność jakości jest słaba.
Do ciężkich części w okolicy 10 kg i duże części poniżej 1 kg, współczynnik odrzuceń i awaryjności jest wyższy niż w przypadku powłok z zolu krzemionkowego.
Czwarty, ponieważ w skorupach kompozytowych do powłoki czołowej wykorzystuje się kosztowną cyrkonię, koszt powłoki wynosi 6.3 czasy ten z krzemianu sodu.
Jeśli do warstw podporowych użyto piasku/mąki mulitowej, koszt powłoki jest prawie taki sam jak zolu krzemionkowego – tylko około 1 juanów/kg odlewu różnica. Przewaga niskich kosztów nie jest znacząca.
Piąty, w skorupach kompozytowych nie można stosować wosku średniotemperaturowego. Wosku średniotemperaturowego nie można odparafinować w gorącej wodzie.
W autoklawie o godz 171° C i 0.6 MPa, średniotemperaturowa żywica damarowa silnie reaguje z krzemianem sodu i resztkowym utwardzaczem w warstwach podporowych, tworząc białą lepką, zmydloną substancję, której nie można poddać recyklingowi bez obróbki.
Powłoki zolu krzemionkowego mogą używać obu niskich- i wosk średniotemperaturowy bez tego problemu.
Podsumowując, powłoka kompozytowa stanowi ulepszenie w stosunku do krzemianu sodu. Jest lepszy w przetwarzalności odlewów, dawać, i wskaźnik awaryjności, ale nadal zasadniczo różni się od powłoki zolu krzemionkowego.
Oprócz krótszego cyklu produkcyjnego i nieco niższych kosztów powłoki, jego jakość odlewu i niezawodność są gorsze od zolu krzemionkowego.
Kierunek doskonalenia
Pierwszy, zastąpić piasek cyrkonowy kalcytem jako materiał ogniotrwały do pokrycia wierzchniego. Przetwarzalność odlewu nie zależy całkowicie od materiału ogniotrwałego powłoki wierzchniej; jest to ściśle związane ze spoiwem, a także z wzorem wosku - szorstkością wzoru wosku i zmydlonymi pozostałościami.
W skorupach kompozytowych można stosować wyłącznie wosk niskotemperaturowy i są one najczęściej używane do odlewów precyzyjnych o średniej chropowatości.Ra 6,3–11,5—i niższa dokładność wymiarowa—CT4–CT6.
Doświadczenie produkcyjne pokazuje, że zastąpienie w wierzchniej warstwie zolu cyrkonowo-krzemionkowego zolem kalcytowo-krzemionkowym jest całkowicie wykonalne.
Zmniejsza to koszt powłoki z 4,150–4830 juanów/t odlewania do 1,360 juanów/t, tylko 460 yuan więcej niż krzemian sodu.
Drugi, poprawić kontrolę jakości i środowisko wytwarzania muszli, szczególnie warstwy zapasowe.
Trzeci, warstwy zapasowe powinny używać stabilnych, przystosowane do pracy w wysokich temperaturach, stosunkowo tanie materiały ogniotrwałe o zawartości wilgoci zgodnej z powłoką wierzchnią.
Zalecane są dwa popularne materiały zapasowe. Jednym z nich jest ogniotrwała powłoka proszkowa z gliny i kwarcu 60%/40%, otynkowane ziarnistym piaskiem wykonanym z pokruszonych odpadów cegieł korundowych i powiązanych odpadów cegieł ogniotrwałych.
Jest powszechnie dostępny, tani, i zapewnia wyższą wytrzymałość w wysokiej temperaturze i odporność na pełzanie niż mulit lub boksyt, tylko o 1/2–1/3 cena boksytu.
Pasuje do podkładów z cyrkonu lub syntetycznego kwarcu. Druga to ogniotrwała powłoka proszkowa w postaci granulatu glinkowego w stosunku objętościowym 3:7, tynkowane ziarnistym piaskiem.
Ta opcja pasuje tylko do muszli z kompozytu cyrkonowego. Niektóre fabryki używają piasku/mąki mulitowej lub boksytu do kompozytowych warstw podporowych.
Właściwości powłoki są stabilne, skorupa jest cienka i łatwa do spiekania, ale koszt jest zbyt wysoki, a właściwości wysokotemperaturowe są gorsze od dwóch powyższych opcji. Boksyt ma słabe właściwości wybijania.
Materiały wykonane z kruszonej porcelany odpadowej, glazurowana płytka, lub płytki podłogowe są tanie, ale nie są wypalane w wysokiej temperaturze, mają złożony skład, wykazują silną tendencję do pękania w wysokiej temperaturze, mają niższą ogniotrwałość, i trudno je wybić po wylaniu – szczególnie w przypadku ciężkich części. Nie są zalecane.
7. Przyszłe trendy rozwojowe w wytwarzaniu skorup dla dużych odlewów ze stali nierdzewnej
Rozwój technologii wytwarzania skorup w coraz większym stopniu koncentruje się na poprawie jakości odlewów przy jednoczesnym obniżeniu kosztów produkcji, czas cyklu, i wpływ na środowisko.
Szersze zastosowanie spoiw zolowo-krzemionkowych
Systemy zolem krzemionkowym stanowią solidną podstawę techniczną dla wysokiej jakości odlewów metodą traconego paliwa ze względu na ich korzystne właściwości powłoki i potencjał stabilnej produkcji.
Ich szersze zastosowanie uzależnione jest od ograniczenia wad związanych z kosztami materiałów i czasem schnięcia.
Szybkoschnący zol krzemionkowy, zoptymalizowana konstrukcja skorupy, i bardziej ekonomiczne systemy materiałów ogniotrwałych mogą pomóc w wypełnieniu tej luki.
Optymalizacja ogniotrwała
Zastąpienie drogiej cyrkonu kwalifikowaną krzemionką syntetyczną lub krzemionką topioną może obniżyć koszty materiałów, ale zamienniki muszą zachować zgodność chemiczną i jakość powierzchni.
Przyszły rozwój procesów powinien koncentrować się na całym systemie powłoki wierzchniej, w tym chemia spoiw, ładowanie proszku, rozkład wielkości ziaren, zachowanie zwilżające, i stabilność suszenia.
Łączna optymalizacja tych zmiennych jest skuteczniejsza niż ograniczanie kosztów materiałów ogniotrwałych osobno.
Szybsze i bardziej spójne suszenie
Szybkoschnące spoiwa, ulepszone zarządzanie przepływem powietrza, kontrolowana wilgotność, a lepsze monitorowanie środowiska w warsztacie może skrócić czas cykli wytwarzania skorup.
Celem nie jest po prostu jak najszybsze wysuszenie każdej warstwy. Ma to na celu osiągnięcie wystarczającej wytrzymałości i stabilności wymiarowej przy minimalnym czasie oczekiwania i akceptowalnej zmienności procesu.
Kontrola procesu oparta na danych
Nowoczesne odlewnie mogą poprawić konsystencję poprzez rejestrację właściwości zawiesiny, warunki suszenia, liczy się warstwa powłoki, parametry odparafinowania, profile wypalania, oraz wyniki kontroli odlewów.
Analiza tych zapisów pomaga zidentyfikować warunki procesu związane z pęknięciami powłoki, odchylenia wymiarowe, i wady powierzchni.
Nadgodziny, umożliwia to bardziej niezawodne okna operacyjne i zmniejsza zależność od doświadczenia poszczególnych operatorów.
Produkcja po całkowitych kosztach
Długoterminową tendencją jest ocenianie procesów wytwarzania skorup na podstawie kosztów produkcji zaakceptowanych odlewów, a nie samych materiałów skorupy.
Proces, który zmniejsza odrzucenie, naddatki na obróbkę, a opóźnienia w dostawach mogą zapewnić lepszy wynik handlowy, nawet jeśli początkowy koszt materiału jest wyższy.
Jest to szczególnie ważne w przypadku dużych odlewów ze stali nierdzewnej, gdzie każdy odrzucony element może oznaczać znaczną stratę.
8. Wniosek
Cztery główne procesy wytwarzania skorup stosowane w odlewaniu metodą traconego paliwa — skorupy z krzemianu sodu, skorupy kompozytowe, powłoki zolowe krzemionkowe z woskiem niskotemperaturowym, oraz muszle zolowe krzemionkowe z woskiem średniotemperaturowym – każdy z nich oferuje inne zalety pod względem jakości odlewu, koszt, i cykl produkcyjny.
Do dużych odlewów ze stali nierdzewnej, najskuteczniejsze ulepszenia polegają na wzmocnieniu kontroli procesu, zoptymalizować materiały ogniotrwałe do powłok wierzchnich, stosować sprawdzone, szybkoschnące systemy zolu krzemionkowego, poprawić regenerację wosku, i wybierz konstrukcję skorupy zgodnie z geometrią odlewu i wielkością produkcji.
Ostatecznie, najlepszy proces wytwarzania muszli niekoniecznie jest najtańszy i najbardziej wyrafinowany.
Jest to proces, w wyniku którego stale powstają odlewy spełniające wymagane standardy jakości przy najniższych całkowitych kosztach produkcji.
Dla odlewni poszukujących lepszej jakości i bardziej stabilnej produkcji, połączenie odpowiedniej technologii zolu krzemionkowego, kwalifikowanych materiałów ogniotrwałych, kontrolowane suszenie, a zarządzanie procesami oparte na danych oferuje praktyczną ścieżkę w kierunku odlewania inwestycji o wyższej wydajności.
Często zadawane pytania
Który proces wytwarzania skorupy zapewnia najlepszą jakość dużych odlewów ze stali nierdzewnej?
Powłoka zolowa krzemionkowa z woskiem średniotemperaturowym zapewnia najlepszą jakość odlewów, dokładność wymiarowa, i najniższy wskaźnik awaryjności.
Zol krzemionkowy z woskiem niskotemperaturowym to praktyczna alternatywa dla średnio ciężkich części.
Dlaczego nadal stosuje się krzemian sodu, skoro jego jakość jest niższa?
Krzemian sodu jest tani, ma krótki cykl produkcyjny, dobre zachowanie podczas nokautu, i wysoką przepuszczalność. Pozostaje atrakcyjny ekonomicznie w przypadku mniej wymagających odlewów.
Dlaczego w skorupach kompozytowych nie można stosować wosku średniotemperaturowego??
W autoklawie odparafinowanym w temperaturze 171°C i 0.6 MPa, średniotemperaturowa żywica damarowa reaguje z krzemianem sodu i resztkowym utwardzaczem w warstwach podporowych, tworząc lepką, zmydloną substancję, której nie można poddać recyklingowi bez obróbki.
Jaki jest przyszły kierunek dla dużych płaszczy odlewniczych ze stali nierdzewnej??
Powłoki z zolu krzemionkowego – zwłaszcza z tanimi materiałami ogniotrwałymi do pokrycia wierzchniego i szybkoschnącymi spoiwami – będą stopniowo zastępować powłoki z krzemianu sodu i powłoki kompozytowe w miarę wzrostu wymagań jakościowych.

