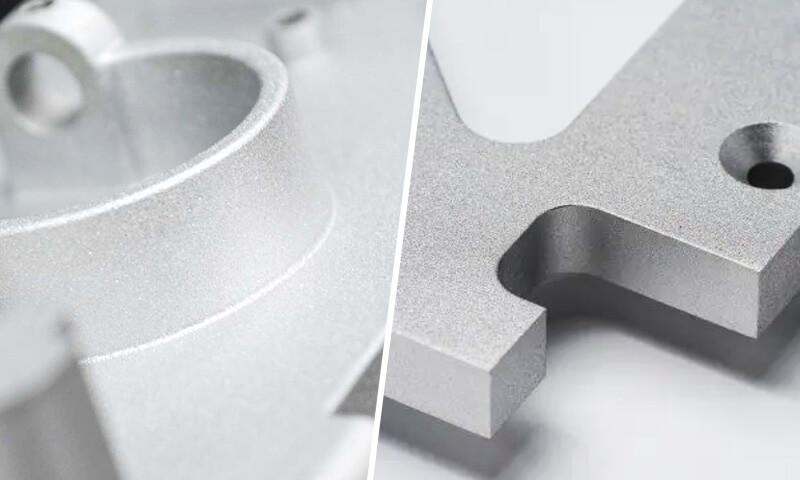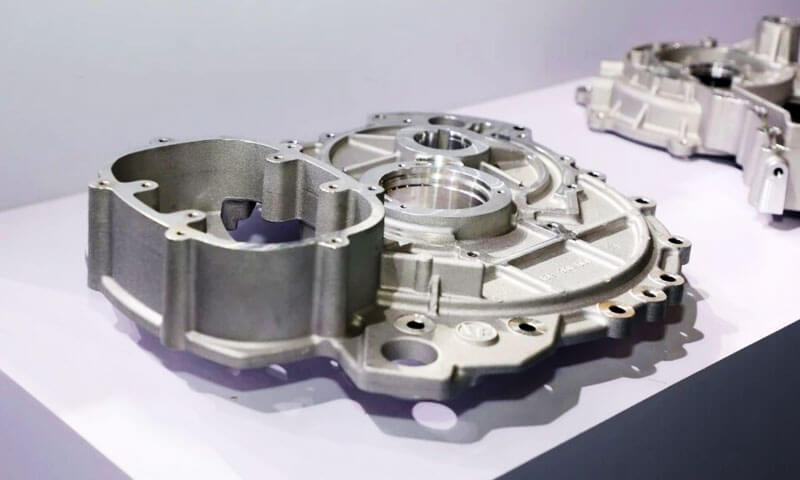
Po ponad 20 lat w obróbce powierzchni — bieganie anodowanie kwestia, rozwiązywanie problemów z uszkodzonymi częściami, i kłócąc się z inżynierami-projektantami, którzy upierają się, że „to tylko aluminium, powinien być anodowany jak 6061” – mogę powiedzieć, że najczęściej słyszę pytanie: „Czy można anodować odlewane ciśnieniowo aluminium??”
Krótka odpowiedź brzmi: tak. Szczera odpowiedź brzmi: nie w przypadku standardowego procesu anodowania, i nie bez zrozumienia, dlaczego odlewy ciśnieniowe zachowują się tak odmiennie od profili kutych.
Widziałem, że zbyt wiele sklepów próbowało przepuszczać części odlewane ciśnieniowo ADC12 przez zwykłą linię do anodowania, wyjdź z plamami, szary, nierówne części pokryte smołą, i oświadcza, że „odlewanego ciśnieniowo aluminium nie można anodować”.
To jest błędne. Można go anodować, ale wymaga to specjalnego procesu obróbki wstępnej, realistyczne oczekiwania co do jakości powierzchni, oraz jasne zrozumienie, gdzie są granice procesu.
Ten przewodnik został napisany na podstawie podłogi linii do anodowania.
Wyjaśnia dokładnie dlaczego odlewanego ciśnieniowo aluminium jest odporny na standardowe anodowanie, co ma z tym wspólnego silikon, jakie zmiany przed leczeniem są wymagane, jakie problemy pozostają nawet po odsilikonowaniu, oraz jakie alternatywne procesy wykańczania należy rozważyć, gdy anodowanie nie jest właściwym wyborem.
1. Prosta odpowiedź: Tak — ale nie w przypadku standardowego procesu
Najpierw przedstawię wnioski, zanim zagłębimy się w chemię:
- Odlew aluminiowy można anodować.
- Standardowy proces anodowania daje bardzo słabe wyniki na ADC12.
- Dedykowane odsilikonowanie (odkurzanie) etap obróbki wstępnej jest obowiązkowy.
- Nawet przy doskonałej odsilikonizacji, pozostają problemy z porowatością i wchłanianiem kolorów.
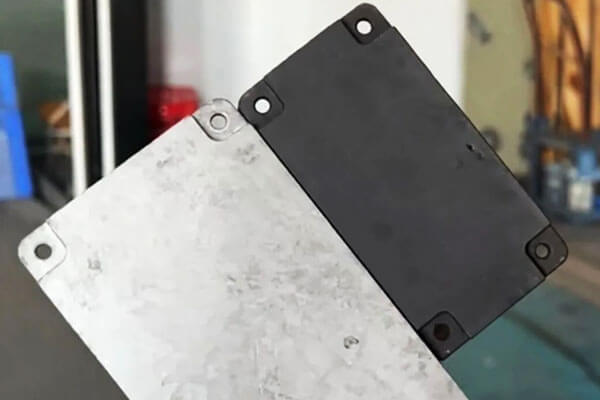
W naszym własnym sklepie, przeprowadziliśmy kontrolowany test: dwie części odlewane ciśnieniowo ADC12, bez specjalnej obróbki wstępnej, przechodzić przez naszą standardową linię do anodowania. Jedno było jasne (naturalny) anodowane, jeden był czarny.
Wynik był przewidywalny: nierówny, plamisty kolor, plamiste plamy, i warstwa szarego brudu na powierzchni, która ścierała się na twoich palcach.
Nie jest to wada naszej linii. Jest to oczekiwany rezultat anodowania stopu odlewanego ciśnieniowo o wysokiej zawartości krzemu w taki sam sposób, w jaki anoduje się 6061 EKRUSIONE.
2. Dlaczego odlew aluminiowy jest trudny do anodowania?
Trudność wynika przede wszystkim z trzech czynników: wysoka zawartość krzemu, porowatość odlewu, oraz ograniczenia konwencjonalnej obróbki wstępnej.
Wysoka zawartość krzemu zakłóca anodowanie
Wiele stopów do odlewania ciśnieniowego zawiera znaczne ilości krzemu w celu poprawy płynności, zmniejszyć skurcz podczas krzepnięcia, i wspomagają produkcję elementów cienkościennych, złożone komponenty.
ADC12 jest reprezentatywnym stopem odlewniczym Al-Si-Cu.
Jednakże, krzem zachowuje się inaczej niż aluminium podczas chemicznej obróbki wstępnej i anodowania.
W konwencjonalnym procesie trawienia alkalicznego, aluminium łatwo się rozpuszcza, podczas gdy fazy bogate w krzem mogą pozostać na powierzchni.
W zależności od składu stopu i warunków procesu, pozostałości te mogą tworzyć szarą lub ciemną warstwę smutku.
Jeśli późniejszy proces odmutowania jest niewystarczający, resztki materiału bogatego w krzem i inne pozostałości pierwiastków stopowych mogą zakłócać jednolite tworzenie i wygląd warstwy tlenkowej.
To wyjaśnia wady zaobserwowane w próbie ADC12:
- Cętkowany wygląd: Różne obszary odlewu w różny sposób reagują na obróbkę wstępną i anodowanie.
- Nierówny kolor: Różnice w mikrostrukturze powierzchni i warstwie tlenku powodują niespójną absorpcję światła i absorpcję barwnika.
- Szary smutek: Pozostałości osadów powierzchniowych pozostają po nieodpowiednim oczyszczeniu lub odtłuszczeniu.
- Słabe czarne zabarwienie: Warstwa tlenku i stan powierzchni mogą nie zapewniać równomiernej absorpcji barwnika.
Kluczową kwestią jest to, że problemem nie jest po prostu obecność krzemu w stopie luzem. Jest to interakcja pomiędzy mikrostrukturą stopu, przygotowanie powierzchni, i tworzenie się filmu anodowego.
Porowatość odlewu powoduje dodatkowe defekty
Odlew aluminiowy może zawierać porowatość gazową, wnęki skurczowe, i inne nieciągłości podpowierzchniowe.
Ich rozmieszczenie zależy od konstrukcji matrycy, temperatura metalu, parametry wtrysku, Wentylacja, i warunki krzepnięcia.
Wady te stają się szczególnie uciążliwe podczas anodowania, ponieważ na etapach obróbki wstępnej i barwienia odlew jest narażony na działanie wodnych roztworów chemicznych.
Porowatość może się do tego przyczynić:
- Miejscowe przebarwienia i ciemne plamy.
- Nierównomierne wchłanianie barwnika.
- Retencja kwasu i późniejsze barwienie.
- Dziury na powierzchni i niespójny wygląd.
- Zmniejszona ochrona przed korozją w przypadku, gdy powłoka jest nieciągła lub leżący pod nią odlew jest uszkodzony.
Nie wszystkie porowatości są widoczne na powierzchni odlewu. Niektóre wady ujawniają się dopiero po obróbce, akwaforta, lub anodowanie.
Z produkcyjnego punktu widzenia, oznacza to, że wykończenie powierzchni nie może zrekompensować zasadniczo niskiej jakości odlewu.
Jeśli element wymaga jednolitego, czarnego anodowanego wykończenia, kontrolę porowatości należy rozpocząć w trakcie opracowywania odlewu, a nie po dotarciu części do linii końcowej.
3. Dlaczego desmutting nie rozwiązuje każdego problemu anodowania
Istotnym ulepszeniem jest usuwanie pozostałości powierzchniowych bogatych w krzem, mogą jednak pozostać trzy główne wyzwania.
| Wada | Główna przyczyna | Potencjalne środki kontroli |
| Szara smuta lub sypka pozostałość | Niedostateczne usunięcie pozostałości bogatych w krzem i innych osadów pierwiastków stopowych | Zoptymalizuj usuwanie zanieczyszczeń i płukanie specyficzne dla stopu |
| Nierówny lub cętkowany kolor | Różnice w mikrostrukturze stopów, tworzenie tlenku, Stan powierzchni, lub wchłanianie barwnika | Popraw konsystencję obróbki wstępnej i zweryfikuj proces barwienia |
| Białe plamy lub miejscowe uszkodzenie barwnika | Porowatość, retencja chemiczna, lokalne wady powierzchni, lub nierównomierne tworzenie się tlenków | Popraw jakość odlewu, drenaż, płukanie, i kontrola procesu |
| Otworki i wgłębienia powierzchniowe | Porowatość gazowa, wady skurczowe, inkluzje, lub nadmierne trawienie | Popraw parametry odlewania i kontroluj intensywność obróbki wstępnej |
| Nierówna grubość warstwy | Różnice w geometrii, kontakt elektryczny, bieżąca dystrybucja, lub lokalna reakcja stopu | Zoptymalizuj mocowanie, kontakt elektryczny, i parametry anodowania |
Porowatość i zatrzymywanie kwasu
Odlew z otwartymi porami może zatrzymać roztwory do obróbki wstępnej lub barwiące. Jeśli te chemikalia nie zostaną odpowiednio usunięte, mogą w dalszym ciągu reagować lokalnie i powodować przebarwienia, białe plamy, lub inne wady.
Rozwiązaniem nie jest po prostu wydłużenie czasu usuwania zanieczyszczeń. Nadmierna ekspozycja chemiczna może dodatkowo zaatakować powierzchnię bez eliminacji podstawowej porowatości.
Gdzie wymagania dotyczące wyglądu są surowe, gęstość odlewu, integralność powierzchni, projekt drenażu, i skuteczność płukania należy oceniać łącznie.
Jednolitość koloru
Anodowanie na czarno jest często bardziej wymagające niż wykończenie naturalne lub lekko zabarwione, ponieważ nawet niewielkie różnice w stanie powierzchni mogą być widoczne wizualnie.
Ostateczny wygląd zależy od stopu, mikrostruktura odlewu, obróbka wstępna, właściwości warstwy tlenkowej, chemia barwników, i proces uszczelniania.
Dwa komponenty wykonane z tego samego stopu nominalnego mogą nie dawać identycznych wyników, jeśli różnią się warunkami odlewania lub historią powierzchni.
Z tego powodu, w próbach kwalifikacyjnych należy stosować odlewy reprezentatywne dla produkcji, a nie same wypolerowane próbki laboratoryjne.
Wygląd powierzchni a wydajność funkcjonalna
Anodowany element może wyglądać akceptowalnie, nie spełniając jednak wymaganych kryteriów grubości powłoki lub odporności na korozję.
Odwrotnie, niedoskonała wizualnie powłoka może nadal spełniać pewne wymagania funkcjonalne, w zależności od specyfikacji.
Kryteria akceptacji powinny zatem rozróżniać:
- Wymagania kosmetyczne, łącznie z kolorem, połysk, i widoczne wady.
- Wymagania funkcjonalne, łącznie z grubością folii, odporność na korozję, odporność na zużycie, i skuteczność uszczelniania.
Wymagania te należy uzgodnić przed rozpoczęciem produkcji.
4. Kontrola rzeczywistości anodowania ADC12
Pozwól, że powiem wprost, czego możesz, a czego nie możesz się spodziewać.
| Aspekt | Kute aluminium (6061/6063) | Odlew ADC12 (Standardowy proces) | Odlew ADC12 (Z odsilikonowaniem) |
| Jednolitość filmu | Doskonały | Słabo – nierówno, nieciągły | Dobry — ale nie równy kutego |
| Wygląd powierzchni | Przezroczysty metaliczny, gładki | Szary, brudny, plamisty | Ulepszony, ale mikroporowatość widoczna z bliskiej odległości |
| Konsystencja koloru | Doskonałe — jednolite w każdej partii | Bardzo słaba – nierównomierna absorpcja barwnika | Umiarkowane — ciemne kolory nadal wykazują różnice |
| Świństwa / szara pozostałość | Nic | Ciężki – zmywa się na dłoniach | Minimalny — usunięty przez desmut HF |
| Ochrona przed korozją | Dobry | Zmienna — film jest nieciągły | Dobry, ale pory pozostają słabymi punktami |
| Typowy plon (dobre części) | 95%+ | 30–50% | 70–85% |
Co to oznacza w praktyce
Jeśli anodujesz ADC12 bez odsilikonowania, spodziewaj się, że mniej więcej połowa Twoich części będzie stanowić odrzuty kosmetyczne.
Z odpowiednim etapem odsilikonowania, wydajność znacznie się poprawia — ale nigdy nie dorównasz czystości, nieskazitelna powierzchnia kuta 6063 wyrzucenie.
Każdy, kto obiecuje anodowanie „o jakości wytłaczania” na odlewie ciśnieniowym, albo kłamie, albo używa specjalnego stopu o niskiej zawartości krzemu.
5. Alternatywne i konkurencyjne procesy wykańczania
Ponieważ aluminium odlewane ciśnieniowo o wysokiej zawartości krzemu jest trudne do spójnego anodowania, Jeżeli konwencjonalne anodowanie nie może zapewnić wymaganego wyglądu, należy rozważyć alternatywne metody obróbki powierzchni, odporność na korozję, lub koszt produkcji.
| Powierzchnia Wykończeniowy Proces | Wygląd | Korozja Opór | Nosić Opór | Względny Koszt | Typowy Aplikacje |
| Standardowy Anodowanie | Jednolite wykończenie dekoracyjne na odpowiednich stopach; często niespójne w przypadku odlewów ciśnieniowych o wysokiej zawartości krzemu | Dobrze, gdy folia anodowa jest odpowiednio uformowana i uszczelniona | Dobry, w zależności od grubości i rodzaju folii | Średni | Elementy z kutego aluminium i kompatybilne odlewy ciśnieniowe wymagające powłoki anodowej |
| Anodowanie z Odmutowanie | Poprawiona jednolitość, chociaż mogą pozostać przebarwienia związane z krzemem | Dobrze, jeśli obróbka wstępna i warstwa anodowa są odpowiednio kontrolowane | Dobry, w zależności od specyfikacji powłoki | Średnie - high | Funkcjonalne części odlewane ciśnieniowo wymagające anodowania przy umiarkowanych wymaganiach kosmetycznych |
| Mikrołuk Utlenianie (Mao) | Powierzchnia przypominająca ceramikę; kolor i tekstura zależą od stopu i procesu | Dobre lub doskonałe, w zależności od struktury powłoki i uszczelnienia | Doskonały do odpowiednich powłok odpornych na zużycie | Wysoki | Elementy wymagające dużej twardości powierzchni, odporność na zużycie, i izolacja elektryczna |
Chemiczna powłoka konwersyjna |
Cienki, zwykle matowe lub lekko zabarwione wykończenie | Umiarkowane do dobrego, w zależności od systemu konwersji | Ograniczony | Niski | Komponenty wymagające podstawowej ochrony przed korozją lub obróbki wstępnej przed malowaniem |
| Elektrostatyczny Proszek Powłoka | Jednolity kolor z szeroką gamą stopni połysku i faktur | Dobra lub doskonała przy odpowiedniej obróbce wstępnej i grubości powłoki | Dobry, w zależności od składu proszku i utwardzania | Niski–Średni | Obudowy, nawiasy, komponenty samochodowe, oraz obudowy przemysłowe wymagające trwałej ochrony dekoracyjnej |
| Farba do pieczenia (Wypalana powłoka w płynie) | Gładkie wykończenie dekoracyjne o kontrolowanym kolorze i połysku | Dobrze, gdy powłoka jest odpowiednio nałożona i utwardzona | Umiarkowane do dobrego, w zależności od składu farby i grubości powłoki | Średni | Obudowy odlewane, produkty konsumenckie, części samochodowe, oraz komponenty wymagające wyrafinowanego wyglądu powierzchni |
Jak wybrać właściwy proces
- Wybierz anodowanie z odsilikonowaniem gdy element wymaga anodowej warstwy tlenku, a jego właściwości funkcjonalne są ważniejsze niż idealnie jednolite wykończenie dekoracyjne.
- Wybierz utlenianie mikrołukiem (Mao) gdy priorytetem jest odporność na zużycie i twardość powierzchni.
Jego przydatność do stopów o wysokiej zawartości krzemu i wymaganą odporność na korozję należy sprawdzić w drodze testów. - Wybierz malowanie proszkowe gdy spójny kolor i pokrycie powierzchni mają większe znaczenie niż utrzymanie metalicznego wyglądu anodowanego aluminium.
Może ukryć drobne różnice w powierzchni, ale nie może w sposób niezawodny wyeliminować skutków dużej porowatości lub odgazowania. - Wybierz chemiczną powłokę konwersyjną lub malowanie na mokro gdy dekoracyjna powłoka anodowa nie jest konieczna, a podstawowym wymaganiem jest ochrona przed korozją, przyczepność farby, lub elastyczne opcje kolorystyczne.
Najlepszy proces zależy od środowiska usług komponentu, wymagania dotyczące wyglądu, i specyfikacje wydajności.
Do części ADC12 wymagających jednolitego czarnego wykończenia, malowanie proszkowe może być bardziej praktyczne niż konwencjonalne anodowanie.
6. Wybór odpowiedniego stopu odlewanego ciśnieniowo do anodowania
Nie wszystkie odlewane ciśnieniowo stopy aluminium dają takie same wyniki anodowania. Zawartość silikonu, poziomy zanieczyszczeń, Mikrostruktura, i jakość odlewu wpływają na tworzenie się warstwy tlenku i wygląd powierzchni.
Poniższa tabela zawiera wstępne porównanie powszechnie omawianych stopów aluminium.
Zakresy składów mają charakter orientacyjny i należy je zweryfikować w oparciu o obowiązującą normę materiałową i certyfikat dostawcy.
| Stop | Typowa zawartość krzemu | Trudność anodowania | Kluczowe rozważania |
| ADC12 (A383) | 9.6–12,0% | Wysoki | Szeroko stosowany do odlewania ciśnieniowego; wysoka zawartość krzemu może powodować nierówne anodowanie i powstawanie zabrudzeń na powierzchni |
| YL102 (AlSi12) | 10.5–13,5% | Wysoki | Wyniki anodowania zależą od poziomu zanieczyszczeń, specyfikacja stopu, i jakość odlewu |
AlSi9Mg (A360) |
Około 9,0–10,0% | Umiarkowane do wysokiego | Może zapewnić lepszy potencjał anodowania przy odpowiednim składzie i warunkach procesu |
| A413 / AlSi12(B) | Około 11,0–13,0% | Wysoki | Wysoka zawartość krzemu poprawia płynność odlewu, ale komplikuje równomierne anodowanie dekoracyjne |
| Fasonowany 6063 (odniesienie) | Około 0,2–0,6% | Niski | Wspólny punkt odniesienia dla jednolitego anodowania dekoracyjnego |
Notatka: Oznaczenia stopów i limity składu różnią się w zależności od normy i rynku.
YL102, A360, i inne nominalnie podobne stopy nie powinny być traktowane jako zamienne bez sprawdzenia ich składu chemicznego i wymagań mechanicznych.
Praktyczne zalecenia
Jeśli anodowanie jest obowiązkowym wymogiem projektowym, a kute aluminium nie wchodzi w grę, przed przystąpieniem do produkcji ocenić AlSi9Mg lub odpowiednio określony stop do odlewania ciśnieniowego o niskiej zawartości zanieczyszczeń.
Materiały te mogą zapewniać lepszą konsystencję powierzchni w odpowiednich warunkach, ale niekoniecznie osiągną taki sam wygląd jak anodowane 6063.
Dla dowolnego kandydata na stop, potwierdzić zawartość krzemu i żelaza, jakość odlewu, wymagane właściwości mechaniczne, i zgodność z proponowanym procesem obróbki wstępnej.
Na częściach reprezentatywnych dla produkcji należy przeprowadzić próbne anodowanie w celu sprawdzenia jednolitości koloru, jakość filmu, i odporność na korozję.
Ostatecznie, wybór stopu i rozwój obróbki powierzchni należy rozpatrywać łącznie.
Wybór potencjalnie bardziej anodowalnego stopu może poprawić wynik, ale samo oznaczenie stopu nie gwarantuje nieskazitelnego anodowanego wykończenia.
7. Wniosek
Czy można anodować odlewane ciśnieniowo aluminium?? Tak, ale stopy o wysokiej zawartości krzemu, takie jak ADC12, wymagają szczególnej uwagi.
Konwencjonalne anodowanie bez obróbki wstępnej specyficznej dla stopu może powodować cętkowany kolor, słaba jednolitość filmu, i szary smutek.
Odpowiedni proces usuwania zanieczyszczeń – czasami przy użyciu roztworu zawierającego HF w kontrolowanych warunkach przemysłowych – może znacznie poprawić powierzchnię poprzez usunięcie pozostałości bogatych w krzem.
Jednakże, desmutting nie eliminuje porowatości odlewu, gwarantują równomierną absorpcję barwnika, lub skorygować defekty spowodowane nierównomiernym zestaleniem i przygotowaniem powierzchni.
Kwestie te wymagają skoordynowanej kontroli doboru stopu, jakość odlewu, obróbka wstępna, anodowanie, i kolorowanie.
Praktyczna zasada jest prosta: Anodowanie odlewanego ciśnieniowo aluminium nie jest możliwe, ale nie powinien być anodowany tak, jakby był konwencjonalnym stopem aluminium do obróbki plastycznej.
Gdy istotne jest jednolite wykończenie dekoracyjne, zakwalifikuj cały proces przy użyciu części reprezentatywnych dla produkcji i porównaj anodowanie z alternatywami, takimi jak malowanie proszkowe lub utlenianie mikrołukiem, przed przystąpieniem do produkcji masowej.
Często zadawane pytania
Dlaczego anodowanie metodą odlewu ciśnieniowego wychodzi szare i plamiste?
Wysoka zawartość krzemu (9–12% w ADC12) po wytrawieniu pozostawia na powierzchni elementarny krzem.
Ten krzemowy pył niszczy warstwę tlenkową i tworzy szarość, nierówny wygląd. Odsilikonowanie usuwa tę warstwę.
Jaka jest najlepsza alternatywa dla anodowania w przypadku odlewanego ciśnieniowo aluminium?
Najpopularniejszą alternatywą jest malowanie proszkowe, które zakrywa porowatość, zapewnia doskonałą konsystencję koloru, i zapewnia dobrą ochronę przed korozją.
Dla odporności na zużycie, utlenianie mikrołukowe (Mao) dobrze sprawdza się w przypadku odlewów ciśnieniowych o wysokiej zawartości krzemu.
Czy odsilikonowanie sprawi, że moje odlewane części będą wyglądać tak? 6063 anodowane?
NIE. Odsilikonowanie naprawia smutek i nieciągłość, ale porowatość odlewu ciśnieniowego nadal powoduje widoczne niedoskonałości i plamy barwnika.
Wynik jest dobry w przypadku części funkcjonalnych, ale nie jest odpowiednikiem anodowanego aluminium.
Czy potrzebuję impregnacji próżniowej do anodowanych części odlewanych ciśnieniowo??
Do zastosowań kosmetycznych lub uszczelnionych, gdzie wyciek kwasu mógłby spowodować plamy, Tak.
Impregnacja próżniowa uszczelnia porowatość podpowierzchniową przed anodowaniem, zapobiegając wypłukiwaniu uwięzionego kwasu po zakończeniu.