
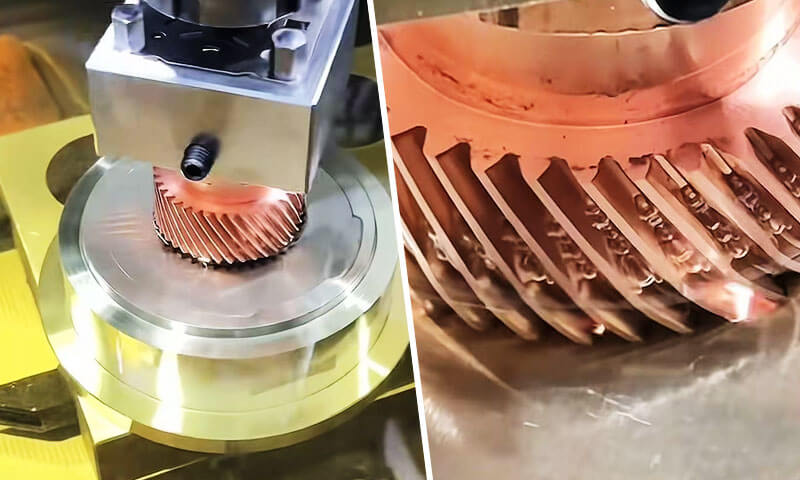
Maskinering av sinker elektrisk utladning, også referert til som ram EDM, synkende EDM eller hulrom EDM, er en av de mest presise og uerstattelige utradisjonelle produksjonsprosessene i moderne presisjonsteknikk.
I motsetning til konvensjonell fresing og dreiing som fjerner materiale gjennom mekanisk skjærekraft, synke EDM eroderer elektrisk ledende arbeidsstykker gjennom kontrollert, repeterende elektriske gnister, uten fysisk kontakt mellom verktøyet og delen.
Denne grunnleggende forskjellen gjør at den kan produsere komplekse tredimensjonale hulrom, skarpe indre hjørner, dype smale slisser og ultraharde materialegenskaper som ville være umulige eller uoverkommelig kostbare å produsere med skjæreverktøy.
I flere tiår, sinker EDM har vært ryggraden i produksjonen av verktøy og dyse, og det fortsetter å muliggjøre innovasjon innen romfart, medisinsk utstyr, bilindustrien og halvlederindustrien.
Dens unike evne til å bearbeide herdet stål, sementerte karbider, og spesielle superlegeringer til mikron-nivå nøyaktighet, med null skjærekrefter og graderfrie kanter, gjør den uunnværlig for høyverdige presisjonskomponenter.
1. Hva er Sinker EDM?
Søkke Edm(Elektrisk utladning) er en berøringsfri termo-elektrisk materiale fjerningsprosess der en forhåndsformet elektrode (verktøy) og et ledende arbeidsstykke er nedsenket i dielektrisk væske og separert med en liten, nøyaktig kontrollert gnistgap.
En serie diskrete elektriske utladninger genereres over gapet, hver produserer en lokalisert mikroplasmakanal med temperaturer på 8 000–12 000 °C som smelter og fordamper små volumer av både arbeidsstykke og elektrodemateriale.
Over millioner av utladningssykluser, elektroden synker gradvis ned i arbeidsstykket, reproduserer sin omvendte form med høy nøyaktighet.

Navnet "synker" kommer fra denne stupehandlingen: elektroden synker bokstavelig talt ned i delen for å danne et hulrom.
I motsetning til andre EDM-varianter, sinker EDM er definert av dens evne til å produsere fullt tredimensjonale interne og eksterne former, i stedet for bare å skjære gjennom profiler.
Det er den originale formen for EDM-teknologi og er fortsatt den mest allsidige varianten for komplekst hulromsarbeid.
Et viktig kjennetegn er at geometrien til den ferdige delen er en direkte negativ kopi av elektroden.
Dette betyr hver detalj av elektroden - ribber, spor, teksturer og hjørneradier — overføres til arbeidsstykket, skalert etter størrelsen på gnistgapet.
Historisk kontekst
EDM-prosessen ble først utviklet på 1940-tallet av to sovjetiske forskere, B.R. Lazarenko og N.I. Lazarenko, som oppdaget at elektriske utladninger kunne brukes til å erodere metall.
Teknologien ble ytterligere foredlet i løpet av 1950- og 1960-årene, og på 1970-tallet, Sinker EDM hadde blitt en etablert produksjonsprosess for verktøy- og formfremstilling.
I dag, det er en hjørnestein i presisjonsproduksjon, spesielt innen romfart, bil, medisinsk, og støpeformende industrier.
2. Hvordan fungerer Sinker EDM?
Sinker EDM, Også kjent som die-synkende EDM eller elektrisk utladning maskinering, fjerner materiale gjennom en kontrollert sekvens av elektriske utladninger i stedet for gjennom direkte mekanisk kutting.
Prosessen bruker en formet elektrode, et ledende arbeidsstykke, og en dielektrisk væske.
Ved gjentatte ganger å generere mikroskopiske gnister over et nøyaktig kontrollert gap, Sinker EDM reproduserer gradvis elektrodegeometrien i arbeidsstykket.
I motsetning til konvensjonell maskinering, det er ingen direkte kontakt mellom elektroden og arbeidsstykket under normal utladningsbearbeiding.
Materialfjerning styres primært av elektrisk pulsenergi, utladningsfrekvens, gapforhold, dielektrisk sirkulasjon, og elektrodebevegelse.
Dielektrisk sammenbrudd
Prosessen begynner med at elektroden er plassert ekstremt nær det ledende arbeidsstykket mens begge er nedsenket i dielektrisk væske, typisk EDM-olje.
En kontrollert spenning påføres mellom elektroden og arbeidsstykket. Under normale forhold, dielektrikumet fungerer som en elektrisk isolator.
Når elektroden nærmer seg arbeidsstykket og mellomelektrodegapet når et passende nivå, det elektriske feltet blir tilstrekkelig sterkt til å ionisere dielektrikumet lokalt.
Væsken gjennomgår deretter dielektrisk sammenbrudd, skaper en midlertidig ledende plasmakanal mellom de to overflatene.
Fordi utladningen skjer på lokale punkter hvor de elektriske forholdene er mest gunstige, maskineringsprosessen kan konsentrere energi til ekstremt små områder.
Elektrisk utladning og lokalisert energiutløsning
Når sammenbruddet oppstår, en kortvarig strømpuls går gjennom plasmakanalen. Den elektriske energien omdannes til intens lokalisert termisk energi.
Temperaturer innenfor utslippssonen kan nå flere tusen grader Celsius.
Denne ekstreme, men svært lokaliserte energien gir rask oppvarming av både arbeidsstykket og, i mindre grad, elektroden.
Utløpet fjerner ikke materiale gjennom en kontinuerlig kuttehandling. I stedet, hver enkelt gnist skaper en mikroskopisk bearbeiding. Den kombinerte effekten av millioner av disse hendelsene produserer gradvis det ønskede hulrommet.
Smelting og fordamping av arbeidsstykket
Den konsentrerte termiske energien smelter raskt og fordamper delvis et svært lite volum av materiale på arbeidsstykkets overflate. Et mikroskopisk krater dannes etter hver effektiv utslipp.
Dimensjonene til disse kratrene avhenger sterkt av maskineringsparametere som f.eks:
- Topp utladningsstrøm
- Puls-på-varighet
- Pulse-off varighet
- Utladningsspenning
- Mellomrom mellom elektrode og arbeidsstykke
- Dielektriske forhold
Høyere utladningsenergi øker generelt materialfjerningshastighet (MRR), men den kan også produsere større kratere, en grovere overflate, et tykkere omstøpt lag, og et større varmepåvirket område.
Etterbehandlingspulser med lavere energi genererer mye mindre kratere og brukes derfor når dimensjonsnøyaktighet og overflatekvalitet er viktigere enn fjerningshastighet.
Avionisering og dielektrisk spyling
Etter hver utladningspuls, strømmen avbrytes. Plasmakanalen kollapser og dielektrikumet går raskt tilbake til sin isolerende tilstand.
Samtidig, dielektrisk sirkulasjon fjerner smeltede partikler, resolidified rusk, og andre forurensninger fra maskingapet.
Effektiv spyling er viktig fordi akkumulert rusk kan skape ustabile sekundære utslipp, kortslutninger, buedannelse, eller ujevn materialfjerning.
Dielektrikumet utfører derfor flere funksjoner samtidig: elektrisk isolasjon, kjøling, fjerning av rusk, og gjenoppretting av stabile gapforhold.
Servo Gap Control
Et kritisk trekk ved Sinker EDM er lukket sløyfe servosystem som kontinuerlig overvåker elektriske forhold i maskineringsspalten og justerer elektrodeposisjonen deretter.
Hvis gapet blir for lite, ustabile utladninger eller kortslutninger kan forekomme, slik at elektroden trekker seg litt tilbake.
Hvis gapet blir for stort, utslipp blir sjeldne eller stopper, får elektroden til å gå frem.
Denne kontinuerlige tilbakemeldingen opprettholder et passende arbeidsgap gjennom hele bearbeidingen.
Fordi elektroden gradvis nærmer seg den endelige hulromsgeometrien mens den opprettholder kontrollerte utladningsforhold, komplekse hulrom kan genereres med høy repeterbarhet.
Progressiv hulromsdannelse
Elektroden produserer normalt ikke hele hulrommet i en enkelt utladning. I stedet, tusenvis eller millioner av individuelle utslipp eroderer arbeidsstykket gradvis.
Ettersom prosessen fortsetter, elektroden går inn i arbeidsstykket mens den beholder sin programmerte bane. Det resulterende hulrommet samsvarer i økende grad med negativ geometri til elektroden.
For presisjonsform- og formapplikasjoner, maskinering er vanligvis delt inn i grovbearbeiding, semi-finishing, og avsluttende stadier.
Grovbearbeiding bruker relativt høyenergipulser for å fjerne materiale effektivt, mens etterbehandling bruker lavere energiutslipp for å oppnå tettere dimensjonskontroll og forbedret overflatekvalitet.
3. Sinker EDM-bearbeidingsprosessen trinn for trinn
Sinker EDM er ikke bare en gnistgenererende operasjon.
Å produsere et presist EDM-hulrom krever koordinert kontroll av elektrodegeometrien, posisjonering av arbeidsstykket, dielektrisk sirkulasjon, utslippsparametere, elektrodeslitasje, rødming, og inspeksjon.
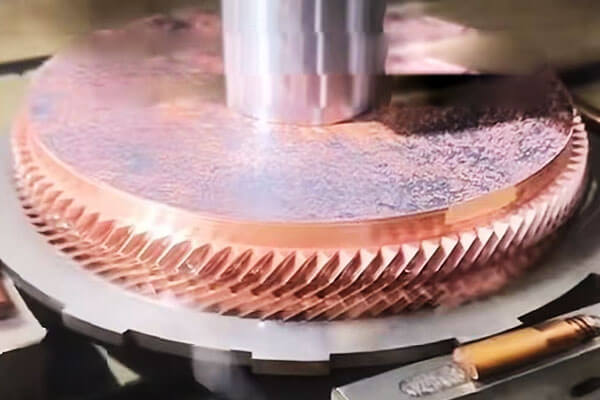
Skritt 1: Elektrodedesign og -fabrikasjon
Prosessen begynner med utformingen av en elektrode som representerer positiv geometri til hulrommet som skal maskineres.
Grafitt og kobber er de to mest brukte elektrodematerialene, valgt i henhold til faktorer som hulroms kompleksitet, nødvendig overflatefinish, Dimensjonal nøyaktighet, maskineringshastighet, og forventet elektrodeslitasje.
Elektrodedesign må ta hensyn til det programmerte gnistgap, elektrodeslitasje, krav til spyling, og dimensjonskompensasjonen som kreves av EDM-kontrollsystemet.
For komplekse former og matriser, flere elektroder kan produseres for grovbearbeiding, semi-finishing, og etterbehandling i stedet for å forsøke å oppnå det endelige hulrommet med en enkelt elektrode.
Kvaliteten på elektroden påvirker direkte kvaliteten på det endelige hulrommet.
Feil i elektrodedimensjoner, Skarpe kanter, overflatetilstand, eller justering kan overføres til arbeidsstykket under EDM.
Skritt 2: Arbeidsstykkeoppsett og presisjonsjustering
Arbeidsstykket er sikkert montert på EDM-maskinbordet og plassert i dielektrisk tank.
Nøyaktig justering etablerer koordinatforholdet mellom arbeidsstykket og elektroden, som er essensielt ved bearbeiding av hulrom som må samsvare nøyaktig med andre funksjoner.
Moderne Sinker EDM-maskiner brukes ofte berøringsprober, automatisk kantdeteksjon, referansesystemer, eller elektrodemålesykluser for å etablere arbeidsstykkets nullpunkter og verifisere elektrodeposisjonen.
For multi-elektrode maskinering, konsekvent koordinatreferanse er spesielt viktig fordi grovbearbeiding, etterbehandling, og detaljelektroder må returnere til riktig plassering uten å introdusere kumulative posisjoneringsfeil.
Skritt 3: Dielektrisk klargjøring og spyling
Maskineringssonen er fylt eller nedsenket med dielektrisk væske. EDM olje er mye brukt til konvensjonell Sinker EDM fordi det gir stabil elektrisk isolasjon og effektiv kjøling.
Dielektrikumet sirkuleres kontinuerlig gjennom filtrerings- og spylesystemer for å fjerne maskinrester.
Dielektrisk renslighet og temperaturstabilitet er viktig fordi forurenset eller termisk ustabil væske kan påvirke utslippsadferd og dimensjonskonsistens.
Skylling er like kritisk. Under maskinering, smeltede og resolidified partikler samler seg i hulrommet.
Hvis disse partiklene ikke fjernes effektivt, de kan forårsake ustabile utslipp, sekundær buedannelse, redusert materialfjerningseffektivitet, og lokaliserte overflatedefekter.
Skritt 4: EDM-parameterprogrammering
Før bearbeiding starter, prosessingeniøren etablerer de elektriske og servoparametrene i henhold til arbeidsstykket materiale, elektrodemateriale, maskineringsstadiet, hulromsgeometri, og nødvendig overflatefinish.
Viktige parametere inkluderer toppstrøm, utladningsspenning, puls på tid, puls av tid, servoreferanse, polaritet, spyleforhold, og elektrodebane- eller bevegelsesstrategier der det er aktuelt.
Det er ikke noe enkelt universelt EDM-parametersett. Grovbearbeiding krever vesentlig mer utladningsenergi enn etterbehandling, mens dype trange hulrom kan kreve forskjellige spyle- og pulsforhold fra åpne hulrom.
Skritt 5: Grov
Grov EDM fjerner mesteparten av materialet og etablerer den grunnleggende hulromsgeometrien. Relativt høy utladningsenergi brukes for å oppnå høy materialfjerningshastighet.
I løpet av dette stadiet, større elektriske pulser produserer større individuelle kratere og derfor raskere erosjon.
En kontrollert mengde maskineringsgodtgjørelse er bevisst igjen for etterfølgende operasjoner.
Målet med grovbearbeiding er ikke maksimal overflatekvalitet, men effektiv og stabil fjerning av bulkmateriale samtidig som tilstrekkelig dimensjonskontroll for etterbehandling opprettholdes.
For dype hulrom, spyleforhold blir spesielt viktige under grovarbeid fordi den større mengden erodert materiale raskt kan forurense maskinspalten.
Skritt 6: Halvbearbeiding og elektrodeovergang
For krevende hulrom, et halvbearbeidingstrinn kan innføres mellom grovbearbeiding og sluttbearbeiding.
En separat elektrode eller en progressivt raffinert elektrodegeometri kan brukes til å fjerne gjenværende maskineringstillegg samtidig som dimensjonsavvik reduseres og overflatekonsistensen forbedres.
Dette mellomstadiet gir en kontrollert overgang mellom aggressiv grovbearbeiding og delikat etterbehandling.
Det er spesielt nyttig for former og matriser som inneholder dype ribbein, smale spor, Skarpe hjørner, fine teksturer, eller komplekse tredimensjonale overflater.
Skritt 7: Etterbehandling
Etterbehandling bruker betydelig lavere utladningsenergi for å produsere de endelige hulromsdimensjonene og nødvendig overflatekvalitet.
Kortere pulsvarighet og lavere toppstrømmer skaper mindre erosjonskratere, reduserer overflateruhet og minimerer tykkelsen på det termisk påvirkede overflatelaget.
Etterbehandlingsstrategien må balansere Overflateuhet, Dimensjonal nøyaktighet, bearbeidingstid, og overflateintegritet.
Ekstremt fin etterbehandling kan kreve flere omganger fordi materialfjerning blir gradvis langsommere ettersom utladningsenergien avtar.
For kritiske verktøyapplikasjoner, den endelige overflaten kan deretter gjennomgå polering, teksturering, belegg, eller andre overflatebehandlinger avhengig av ønsket funksjon.
Skritt 8: Elektrodeslitasjekompensasjon
Elektrodeslitasje er en iboende egenskap ved Sinker EDM. Selv om arbeidsstykket normalt eroderes raskere enn elektroden, elektroden endrer gradvis form under bearbeiding.
Slitasje er spesielt viktig rundt Skarpe kanter, hjørner, små funksjoner, og områder utsatt for konsentrert utslippsaktivitet.
Moderne EDM-kontroller kompenserer for elektrodeslitasje ved å justere elektrodebevegelse og maskineringsparametere.
For hulrom med høy presisjon, elektrodeslitasje må også vurderes under elektrodedesign og dimensjonskontroll.
Skritt 9: Endelig inspeksjon
Etter EDM-bearbeiding, hulrommet rengjøres og inspiseres i forhold til de tekniske kravene.
Dimensjonell inspeksjon kan utføres ved hjelp av en CMM, EDM-spesifikt sonderingssystem, optisk måleutstyr, eller presisjonsmålere, avhengig av komponentens geometri og toleransekrav.
Overflatens ruhet kan evalueres ved hjelp av et profilometer, mens kritiske hulromsdimensjoner og geometriske forhold verifiseres mot CAD-modellen eller tegningen.
Hvis inspeksjon identifiserer lokale avvik, Ytterligere EDM-etterbehandlinger kan ofte utføres uten å erstatte hele produksjonsprosessen.
4. Elektroder for Sinker EDM
Elektroden er et av de viktigste elementene i sinker EDM fordi dens geometri overføres direkte til arbeidsstykket gjennom kontrollert elektrisk erosjon.
I motsetning til et konvensjonelt skjæreverktøy, en EDM-elektrode må samtidig gi elektrisk ledningsevne, Dimensjonell stabilitet, Bruk motstand, og nøyaktig geometrisk gjengivelse.
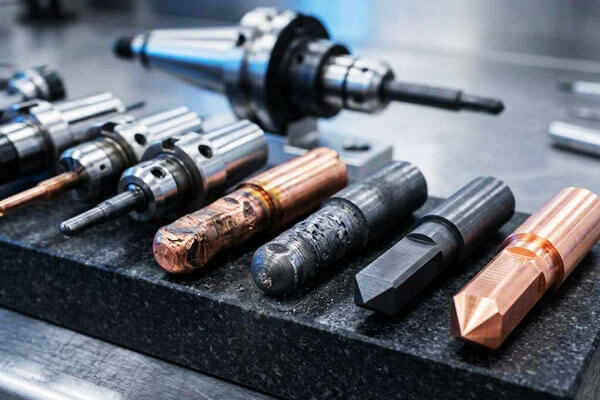
Elektrodematerialer
| Materiale | Nøkkelegenskaper | Fordeler | Begrensninger | Typiske applikasjoner |
| Grafitt | Høy elektrisk ledningsevne; Lav slitasje; God maskinbarhet; høyt smeltepunkt. | Utmerket for groving; lav elektrodeslitasje; God overflatebehandling; kostnadseffektiv. | Skjør; kan produsere fint støv; krever spesialisert skjæreverktøy. | Mugg hulrom; dør; grovbearbeiding og etterbehandling. |
| Kopper | Utmerket elektrisk ledningsevne; God varmeledningsevne; lett å maskinere. | Bra til etterbehandling; Fin overflatebehandling; lett å galvanisere. | Høyere slitasje enn grafitt; lavere materialfjerningshastighet. | Etterbehandling; små hulrom; delikate trekk. |
| Kobber-wolfram | Høyt smeltepunkt; Utmerket slitestyrke; God varmeledningsevne. | Utmerket slitestyrke; bra for fin etterbehandling; stabile dimensjoner. | Dyr; vanskelig å maskinere. | Presisjon etterbehandling; små elektroder; applikasjoner med høy slitasje. |
Sølv-wolfram |
Utmerket konduktivitet; høyt smeltepunkt; God slitasje motstand. | Svært lav slitasje; utmerket etterbehandling. | Veldig dyrt. | Høypresisjon etterbehandling; høyverdiapplikasjoner. |
| Wolfram | Svært høyt smeltepunkt; Utmerket slitestyrke. | Svært lav slitasje; god etterbehandling. | Ekstremt dyrt; vanskelig å maskinere. | Spesialiserte høypresisjonsapplikasjoner. |
5. Nøyaktighet, Overflatefinish og maskineringsevne
En av de største styrkene til Sinker EDM er dens evne til å kombinere høydimensjonal kontroll med maskinering av geometrier som er vanskelige eller umulige å produsere effektivt ved bruk av konvensjonelle skjæreverktøy.
Dimensjonal nøyaktighet
Med moderne CNC Sinker EDM utstyr og en godt kontrollert prosess, dimensjonstoleranser i rekkevidde av få mikron til flere titalls mikrometer er oppnåelige for passende geometrier.
Det endelige resultatet avhenger sterkt av kompensasjon for elektrodeslitasje, termisk kontroll, dielektrisk stabilitet, og inspeksjonsmetodikk.
| Parameter | Typisk evne | Tekniske hensyn |
| Dimensjonstoleranse | ±0,005–0,02 mm | Strangere toleranser kan oppnås under optimaliserte etterbehandlingsforhold |
| Høy presisjonstoleranse | Omtrent ±0,002–0,005 mm | Krever generelt kontrollerte termiske forhold, presisjonselektroder, og dedikerte avslutningskort |
| Posisjoneringsnøyaktighet | Omtrent ±0,003–0,01 mm | Avhenger av maskinkonfigurasjon, aksekalibrering, og oppsett av arbeidsstykket |
| Repeterbarhet | Omtrent ±0,002–0,005 mm | Sterkt påvirket av maskinens tilstand og prosessstabilitet |
| Elektrode-til-hulrom nøyaktighet | Vanligvis innen flere mikrometer til titalls mikrometer | Avhenger av elektrodeinspeksjon, slitasjekompensasjon, og kontroll av gnistgap |
Overflatebehandling
Sinker EDM produserer en karakteristisk overflate som består av mikroskopiske utslippskratre.
Overflatens ruhet styres først og fremst av utladningsenergi: pulser med høyere energi produserer dypere og større kratere, mens etterbehandlingspulser med lavere energi genererer en finere overflatetekstur.
Typiske oppnåelige overflateruhetsområder er vist nedenfor.
| Overflateruhet Ra | Ca.. Ruhet (µin) | Typisk maskineringstilstand | Typisk bruk |
| 0.2–0,4 µm | 8–16 µmin | Svært lavenergi etterbehandling | Presisjonsformer, verktøyflater av optisk kvalitet som krever ytterligere polering |
| 0.4–0,8 µm | 16–32 µmin | Fin etterbehandling | Mugg hulrom, presisjon dør, funksjonelle overflater |
| 0.8–1,6 um | 32–63 µmin | Generell etterbehandling | Generelle presisjonsverktøy og tekniske komponenter |
| 1.6–3,2 um | 63–125 µmin | Medium-energi maskinering | Foreløpige hulrom og overflater hvor moderat ruhet er akseptabel |
| >3.2 µm | >125 µin | Grovarbeid med høy energi | Fjerning av bulkmateriale før etterbehandling |
Den endelige overflatekvaliteten bestemmes ikke av strøm alene. Puls varighet, pulsintervall, polaritet, dielektrisk spyling, elektrodemateriale, arbeidsstykket materiale, og antall målpasseringer
Maskineringsevne
Sinker EDM er spesielt verdifull når komponenten inneholder dype hulrom, smale ribber, intrikate lommer, små indre radier, skarpe geometriske overganger, eller komplekse tredimensjonale konturer.
| Trekk | Typisk evne | Tekniske hensyn |
| Minimum funksjonsstørrelse | Omtrent 0,05–0,10 mm | Svært avhengig av elektrodestyrke, rødming, sideforhold, og slippe ut energi |
| Liten indre radius | Omtrent 0,05–0,15 mm | Begrenset av elektrodegeometri og elektrodeslitasje |
| Dype smale trekk | Sideforhold på ca 10:1–20:1 er mulig | Skylling blir stadig vanskeligere ettersom dybden øker |
| Hulroms dybde | Opptil ca. 100–200 mm eller mer | Primært begrenset av elektrodedesign, rødming, maskinslag, og hulromsgeometri |
Komplekse 3D-hulrom |
Glimrende | Komplekse elektrodegeometrier kan reprodusere svært intrikate hulromsformer |
| Maskinering av herdet stål | Glimrende | Spesielt fordelaktig etter varmebehandling |
| Skarpe interne funksjoner | Glimrende | Mer praktisk enn konvensjonelle roterende verktøy for mange interne geometrier |
| Blinde hulrom | Glimrende | En viktig anvendelse av synkende EDM |
| Tynne ribber og smale spor | Glimrende | Krever nøye elektrodedesign og kontrollert utladningsenergi |
6. Hvilke materialer kan maskineres av Sinker EDM?
En stor fordel ved søkke EDM (Elektrisk utladning) er dens evne til å bearbeide elektrisk ledende materialer uavhengig av deres hardhet eller mekaniske styrke.
| Materialfamilie | Typiske materialer | Egnethet | Typiske Sinker EDM-applikasjoner |
| Verktøystål | H13, D2, S7, P20, 4140, 4340 | Glimrende | Injeksjonsformer, Stamping dør, slag, danner hulrom, herdet verktøy |
| Rustfrie stål | 304, 316, 17-4Ph, 440C | Glimrende | Medisinske komponenter, Presisjonsverktøy, Luftfartsdeler, matforedlingsutstyr |
| Superlegeringer | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Glimrende | Luftfartskomponenter, turbinrelatert verktøy, kjemisk prosessutstyr |
| Titanlegeringer | Ti-6Al-4V og andre ledende titanlegeringer | Glimrende | Luftfartsdeler, medisinske komponenter, presisjonshulrom og verktøy |
Sementerte karbider |
WC-Co og andre ledende karbidkvaliteter | Glimrende | Kutte verktøy, slitasjebestandige komponenter, slag, dør, Presisjonsverktøy |
| Kobberlegeringer | Kopper, messing, bronse, beryllium kobber | Glimrende | Elektriske komponenter, presisjonshulrom, kontakter, varmeoverføringskomponenter |
| Aluminiumslegeringer | 6061, 7075 og andre ledende kvaliteter | God | Prototyper, Former, lavvolum presisjonskomponenter, komplekse hulrom |
| Andre ledende materialer | Visse ledende spesiallegeringer og kompositter | Applikasjonsavhengig | Spesialisert verktøy og komponenter som er vanskelig å maskinere |
7. Sinker EDM vs. Wire EDM vs. CNC -maskinering
Sinker EDM, ledning EDM, og CNC-maskinering er alle presisjonsproduksjonsteknologier, men de fjerner materiale på fundamentalt forskjellige måter.
| Kriterium | Sinker EDM | Wire EDM | CNC -maskinering |
| Materialfjerning | Erosjon av elektrisk utladning | Erosjon av elektrisk utladning | Mekanisk skjæring |
| Verktøy | Formet elektrode | Kontinuerlig ledningselektrode | Kutte verktøy |
| Materialkrav | Elektrisk ledende | Elektrisk ledende | Generelt bearbeidbare materialer |
| Best for | Hulrom, blinde hull, komplekse 3D-funksjoner | Profiler, spor, konturer, gjennomskjæringer | Generelle prismatiske og roterende deler |
| Harde materialer | Glimrende | Glimrende | Verktøyavhengig |
| Blinde hulrom | Glimrende | Ikke egnet normalt | God, geometriavhengig |
| Kompleks indre geometri | Glimrende | Begrenset av ledningstilgang | Middels til utmerket |
Skarpe innvendige hjørner |
Veldig bra, elektrodeavhengig | Glimrende | Begrenset av verktøyets diameter |
| 3D hulromsbearbeiding | Glimrende | Begrenset | Bra med flerakset bearbeiding |
| Materialfjerningshastighet | Moderat | Moderat | Generelt høy |
| Overflatebehandling | Utmerket med avslutningspasninger | Utmerket med avslutningspasninger | Glimrende, avhengig av verktøy |
| Fysisk skjærekraft | I hovedsak ingen | I hovedsak ingen | Betydelig |
| Slitasje på elektrode/verktøy | Elektrodeslitasje oppstår | Tråd forbrukes kontinuerlig | Slitasje på skjæreverktøy |
| Typiske applikasjoner | Former, dør, slag, hulrom | Presisjonsprofiler, spor, slag | Sjakter, hus, plater, strukturelle komponenter |
8. Fordeler og begrensninger ved Sinker EDM
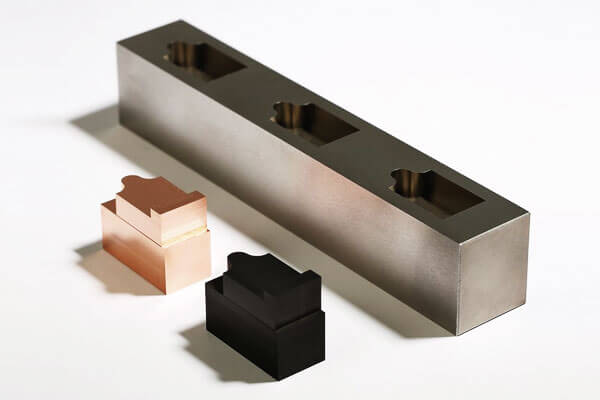
Viktige fordeler
- Hardhetsuavhengig bearbeiding: Kutter herdet stål, karbid og superlegeringer like lett som bløtt stål; maskinering kan utføres etter varmebehandling for å unngå forvrengning.
- Mulighet for kompleks 3D-hulrom: Produserer interne geometrier, skarpe hjørner og dype ribber som ikke kan oppnås med roterende kuttere.
- Null skjærekrefter: Ingen mekanisk kontakt betyr ingen avbøyning, ingen skravling, ingen grader og ingen gjenværende skjærespenning, selv for ultratynne vegger og delikate funksjoner.
- Ekstremt høy presisjon: Oppnår toleranser på mikronnivå med utmerket repeterbarhet for høyvolumsproduksjon.
- Overlegen overflatebehandling: I stand til overflater av speilkvalitet som eliminerer manuell polering for mange bruksområder.
- Svært automatisert: Støtter uovervåket produksjon over natten med automatiske elektrodevekslere og prosessovervåking.
Iboende begrensninger
- Kun ledende materialer: Kan ikke bearbeide ikke-ledende keramikk, glass eller det meste av plast.
- Lavere materialfjerningshastighet: Fjerning av bulkmateriale er tregere enn fresing; mest økonomisk for etterbehandling og komplekse funksjoner i stedet for grovbearbeiding.
- Elektrodekostnad og ledetid: Spesialtilpassede elektroder legger til design og fabrikasjonskostnader, spesielt for multi-elektrode presisjonsarbeid.
- Omstøpt overflatelag: Grovbearbeiding med høy energi skaper et tynt gjenstørknet lag og varmepåvirket sone; etterbehandling reduserer, men eliminerer det ikke helt.
- Høyere kapitalinvestering: Presisjonssynke EDM-maskiner har høyere innkjøps- og driftskostnader enn standard fresesentre.
- Væske- og avfallshåndtering: Dielektrisk væske krever filtrering og riktig håndtering av avfallsslam.
9. Anvendelser av Sinker EDM
Sinker EDM er mye brukt der konvensjonelle skjæremetoder møter begrensninger i materialhardhet, hulromsgeometri, funksjoner tilgjengelighet, eller intern detalj.
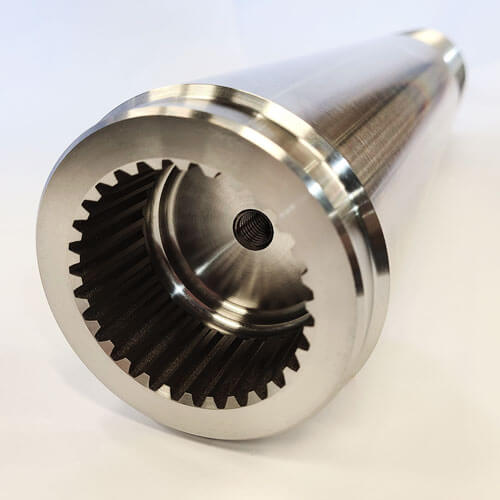
Mold and Die Manufacturing
Moldmaking er en av de viktigste bruksområdene for Sinker EDM.
Injeksjonsformer, kompresjonsformer, støpeformer, og andre verktøysystemer inneholder ofte dype hulrom, smale ribber, teksturerte overflater, og komplekse indre geometrier.
EDM er spesielt verdifull etter varmebehandling fordi herdet formstål kan maskineres uten skjærekreftene forbundet med fresing.
Presisjonsverktøy
Slag, danner matriser, ekstruderingsdyser, stemplingsverktøy, og presisjonsinnsatser krever ofte stramme dimensjonstoleranser og skarpe innvendige egenskaper.
Sinker EDM muliggjør produksjon av komplekse hulrom som vil kreve flere spesialiserte skjæreverktøy eller som kan være utilgjengelige gjennom konvensjonell maskinering.
Luftfartskomponenter
Flyproduksjon involverer ofte høy styrke, varmebestandige legeringer og komplekse indre geometrier.
Sinker EDM kan brukes til spesialverktøy, turbinrelaterte komponenter, presisjonsarmaturer, og ledende materialer som er vanskelig å bearbeide.
Medisinsk produksjon
Medisinsk presisjonsverktøy og utvalgte metalliske komponenter kan kreve ekstremt fine funksjoner, komplekse hulrom, og stramme toleranser.
Sinker EDM er spesielt egnet for produksjon av former, formingsverktøy, og spesialiserte presisjonskomponenter.
Bilindustri og energiindustri
Prosessen brukes til overføringsverktøy, komponenter i drivstoffsystemet, presisjon dør, turbinrelaterte deler, og industrielt utstyr med høy ytelse.
Elektronikk og mikropresisjonskomponenter
Mikro-EDM og presisjon Sinker EDM-teknikker kan produsere små spor, hulrom, kontakter, og andre fine ledende egenskaper der konvensjonelle verktøy kan være for store eller mekanisk skjøre.
10. Konklusjon
Sinker EDM er langt mer enn bare et alternativ til fresing for harde materialer.
Det er et fundamentalt annerledes produksjonsprinsipp som konverterer elektrisk energi til presisjonsgeometri, muliggjør former og materialkombinasjoner som ingen mekanisk skjæreprosess kan oppnå.
Dens unike kombinasjon av hardhetsuavhengighet, null skjærekrefter, kompleks hulromskapasitet og overflatekvalitet med speilfinish gjør den uerstattelig ved produksjon av verktøy og matriser, luftfart, medisinsk utstyr og presisjonsteknikk.
Prosessen har iboende avveininger: lavere materialfjerningshastigheter, elektrodeslitasjehensyn og kravet til ledende arbeidsstykker betyr at det ikke er den optimale løsningen for enhver maskineringsoppgave.
Når det påføres riktig - for herdede materialer, komplekse indre hulrom og høypresisjonsapplikasjoner - sinker EDM leverer ytelse som ingen annen produksjonsprosess kan matche.
Som generatorteknologi, kontrollsystemer og automatisering fortsetter å utvikle seg, sinker EDM vil ekspandere videre til mikroproduksjon, medisinske og halvlederapplikasjoner,
og integrerte arbeidsflyter for hybrid produksjon, forsterker sin posisjon som en av de grunnleggende prosessene for moderne presisjonsproduksjon.
Vanlige spørsmål
Hva er forskjellen mellom Sinker EDM og Wire EDM?
Sinker EDM bruker en formet elektrode for å maskinere blinde hulrom og komplekse indre geometrier.
Wire EDM bruker en kontinuerlig bevegelig ledning for å kutte gjennom elektrisk ledende materiale og brukes først og fremst til profiler, slag, dør, og gjennomgående funksjoner.
Hvorfor brukes grafitt og kobber ofte som EDM-elektroder?
Begge materialene gir god elektrisk ledningsevne og bearbeidbarhet.
Grafitt er mye brukt for komplekse elektroder og høytemperatur EDM-applikasjoner, mens kobber kan gi utmerket detaljgjengivelse og overflatekvalitet under passende maskineringsforhold.
Skader EDM overflaten på arbeidsstykket?
EDM produserer en termisk påvirket overflate og kan danne et omstøpt lag. Med riktig kontrollerte etterbehandlingsparametere, det berørte laget kan minimeres.
Kritiske komponenter kan kreve ytterligere overflatebehandling eller inspeksjon.
Hvor nøyaktig er sinker EDM?
Høypresisjons produksjonssynker EDM-maskiner har typisk dimensjonstoleranser på ±0,002 til ±0,005 mm for de fleste funksjoner, med ultrapresisjonsmaskiner som er i stand til ±0,001 mm under kontrollerte forhold.
Nøyaktigheten avhenger av maskinens stabilitet, temperaturkontroll og riktig håndtering av elektrodeslitasje.
Can Sinker EDM maskinherdet stål?
Ja. Sinker EDM kan bearbeide ethvert ledende materiale, uavhengig av hardhet. Dette er en av hovedfordelene fremfor konvensjonell maskinering.
Er Sinker EDM dyrt?
Verktøyet (elektrodeproduksjon) er dyrt, og maskintiden er kostbar på grunn av langsom materialfjerning.
Imidlertid, for komplekse geometrier og harde materialer, Sinker EDM er ofte det mest kostnadseffektive alternativet.

