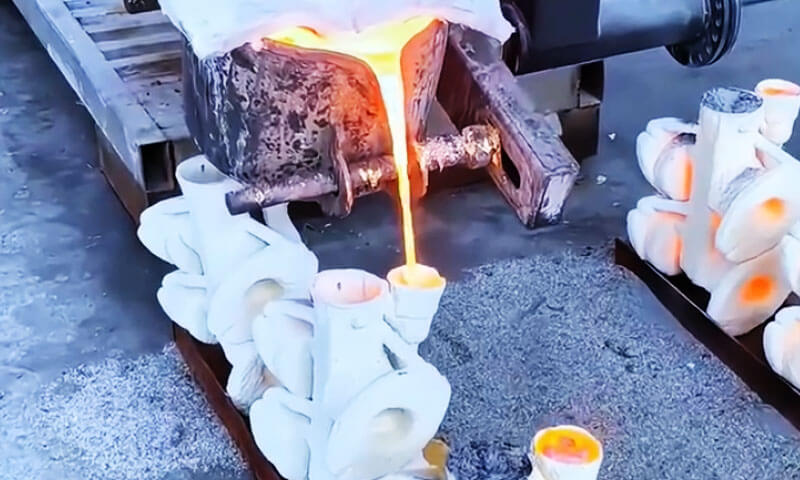
Helling er en av de mest kritiske prosessleddene i sandstøpeproduksjon, fungerer som grensesnittet mellom fremstilling av smeltet metall og fylling av formhulrom.
Stabiliteten, nøyaktighet og kontrollerbarhet av helleprosessen bestemmer direkte den indre soliditeten, overflatekvalitet og dimensjonskonsistens på ferdige støpegods.
I industriell praksis, en stor andel av tilbakevendende støpefeil — inkludert slagginneslutninger, Gassporøsitet, sanderosjon og korte støpinger - er ikke forårsaket av støping eller smelting alene, men stammer fra feil helleoperasjon, feiltilpasset utstyrsvalg og ukontrollerte skjenkeparametere.
For mange støperier, helleutstyr velges ofte basert på vane eller startkostnad i stedet for systematisk matching med støpelinjekarakteristikker, støpemateriale og kvalitetskrav.
Feilvalgte hellesystemer øker ikke bare defektraten og reduserer prosessutbyttet, men også forstyrre støpelinjerytmen, øke energiforbruket og forkorte utstyrets levetid.
1. Hva er en ideell skjenkeprosess?
Helling er en av de mest avgjørende operasjonene i metallstøping, men det er også en av de mest misforståtte.
I moderne støperiteknikk, helle er langt mer enn bare å overføre smeltet metall fra en øse til en form.
Det er en dynamisk prosess som involverer væskestrøm, varmeoverføring, trykkbalanse, oksidasjonskontroll, og formfylling.
Selv når den smelter, forming, og portdesign er optimalisert, dårlig hellepraksis kan likevel føre til alvorlige støpefeil.
Motsatt, en utmerket helleoperasjon kan ikke kompensere for mangler i portdesign, muggpermeabilitet, eller stigerørdesign.
Å forstå hva som virkelig utgjør en ideell skjenkeprosess er derfor grunnleggende for å forbedre støpekvaliteten, produksjonseffektivitet, og prosessstabilitet.
Vanlige misoppfatninger om skjenkekvalitet
Mange støperier evaluerer helleytelsen ved å bruke altfor forenklede kriterier som ikke nøyaktig gjenspeiler kvaliteten på selve helleprosessen.
En vanlig misforståelse er at vellykket helling bare betyr å levere den nødvendige mengden smeltet metall inn i formen innen en spesifisert helletid.
Mens skjenketid utvilsomt er viktig, den representerer bare én prosessparameter.
En støping fylt innenfor måltiden kan fortsatt lide av turbulens, oksidasjon, slagg medføring, Gassporøsitet, eller muggerosjon hvis metallstrømmen er ustabil.
En annen misforståelse er at ideell helling bør produsere støpegods uten defekter.
I virkeligheten, støpekvalitet er det kombinerte resultatet av flere sammenkoblede systemer, inkludert smeltingspraksis, legeringssammensetning, Gating og Riser Design, støpematerialer, belegg, helleforhold, og størkningskontroll.
Defekter forårsaket av et feil utformet portsystem, utilstrekkelig muggpermeabilitet, eller utilstrekkelig fôring skal ikke tilskrives skjenking alene.
Med andre ord, helle er bare ett ledd i produksjonskjeden. Dens ytelse bør vurderes i henhold til om den gir stabil, kontrollert, og repeterbar formfylling under de utformede prosessforholdene.
Det grunnleggende kriteriet for en ideell skjenkeprosess
Fra både teoretiske og industrielle perspektiver, den mest aksepterte definisjonen av optimal skjenking er enkel:
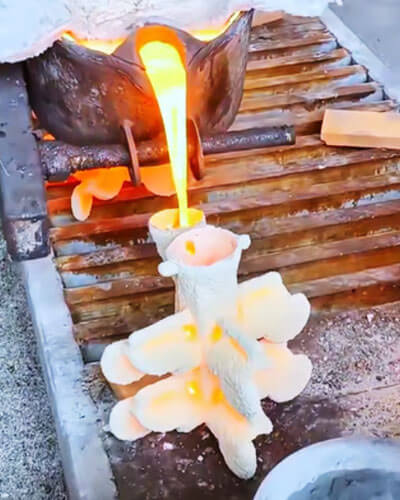
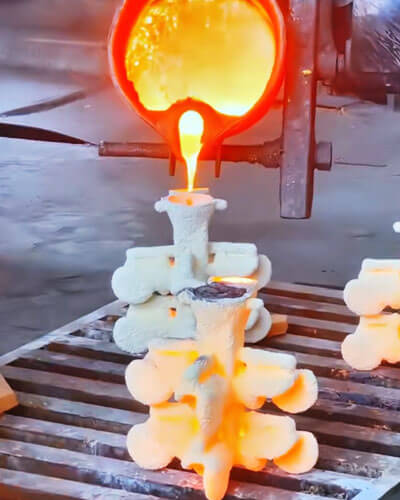
En ideell helleprosess er en der operatøren eller det automatiserte hellesystemet kontinuerlig holder innløpskoppen fullstendig fylt med smeltet metall gjennom hele hellesyklusen – fra øyeblikket helleningen begynner til formhulen er helt fylt..
Selv om det er enkelt i utseende, dette prinsippet reflekterer flere grunnleggende konsepter for støpevæskedynamikk.
Ved å opprettholde en kontinuerlig full innløpskopp etableres et stabilt hydrostatisk hode som driver smeltet metall jevnt gjennom innløpet, løper, og porter.
I stedet for å akselerere og bremse flere ganger, det flytende metallet strømmer under nesten konstant trykk, gir et mer forutsigbart og jevnt fyllmønster.
Et stabilt væskenivå forhindrer også dannelse av frittfallende metallstrømmer inne i innløpet.
Hver gang innløpskoppen tømmes delvis, smeltet metall faller vertikalt gjennom luften før det kommer inn i portsystemet.
Denne fritt fallbevegelsen fører luft inn i metallstrømmen, dramatisk økende turbulens, oksidasjon, og gassinneslutning.
De resulterende oksidfilmene og bifilmene kan senere bli slagginneslutninger, blåsehull, eller startsteder for utmattelsessprekker.
En annen viktig fordel er at en rolig, full innløpskopp tillater oksidfilmer, slaggpartikler, og flytende urenheter forblir på den smeltede metalloverflaten i stedet for å bli trukket inn i portsystemet.
Så lenge væskenivået holder seg stabilt, Det er mindre sannsynlig at disse forurensningene kommer inn i formhulen og blir innebygd i støpegodset.
Helling kan ikke kompensere for dårlig prosessdesign
Det er like viktig å erkjenne begrensningene ved skjenkekontroll.
Hvis portsystemet er underdimensjonert og ikke kan håndtere den nødvendige metallstrømningshastigheten, innløpskoppen vil uunngåelig renne over eller skjenketiden blir for lang.
Motsatt, hvis portsystemet er overdimensjonert, smeltet metall kan tømmes for raskt, forhindrer at innløpskoppen forblir full og tillater luft, Slag, og muggrester kommer inn i systemet.
Tilsvarende, defekter forårsaket av utilstrekkelig muggpermeabilitet, dårlig utlufting, utilstrekkelig beleggkvalitet, eller feil portgeometri skal ikke tolkes som feil i helleoperasjonen.
Dette er tekniske designproblemer som må løses uavhengig.
Ansvaret for støpekontroll er derfor ikke å rette opp mangler andre steder i støpeprosessen, men å gi mest stabile, kontinuerlig, og kontrollert flyt av smeltet metall som det utformede portsystemet er i stand til å håndtere.
Teknisk betydning av å opprettholde en full Sprue Cup
Å opprettholde en kontinuerlig full spruekopp er langt mer enn en operasjonell retningslinje – det er hjørnesteinen i skjenkepraksis av høy kvalitet.
Dette enkle prinsippet gir flere tekniske fordeler samtidig:
- Etablerer et stabilt hydrostatisk hode som fremmer jevn formfylling.
- Minimerer turbulens og overflatebølgedannelse inne i portsystemet.
- Forhindrer luftaspirasjon og reduserer dannelse av oksidfilm.
- Holder flytende slagg og inneslutninger ved innløpskoppens overflate i stedet for å bære dem inn i formhulen.
- Gir mer jevn fyllingshastighet, forbedre dimensjonsnøyaktigheten og redusere strømningsrelaterte defekter.
- Forbedrer repeterbarheten for både manuelle og automatiserte hellesystemer.
Til slutt, optimal støping er ikke definert av hvor raskt smeltet metall overføres eller om hver støping er feilfri.
I stedet, det er definert av evnen til å opprettholde en kontinuerlig full spruekopp og en stall, uavbrutt metallstrøm gjennom hele helleoperasjonen, som gjør at portsystemet kan fungere under de tiltenkte hydrauliske forholdene.
Dette tilsynelatende enkle prinsippet danner grunnlaget for moderne støpeteknologi og er en av de mest effektive måtene å forbedre støpekvaliteten på i praktisk talt alle støpeprosesser.
2. Vanlige støpefeil forårsaket av feil helling
Helling er siste operasjon før størkning begynner, gjør det til et av de mest innflytelsesrike stadiene for å bestemme støpekvaliteten.
Under formfylling, smeltet metall gjennomgår raske endringer i hastighet, trykk, temperatur, og oksidasjonstilstand.
Selv når smelteprosessen, muggkvalitet, og portsystemet er godt utformet, ustabil helling kan forstyrre det tiltenkte fyllingsmønsteret og introdusere defekter som ikke kan korrigeres under påfølgende behandling.
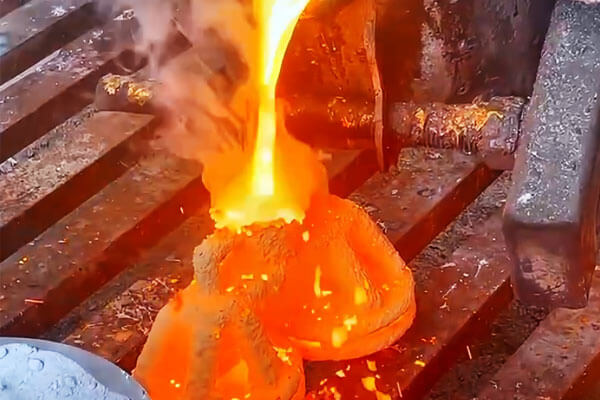
Fra et ingeniørperspektiv, de fleste hellerelaterte defekter stammer fra en eller flere av følgende mekanismer:
- Overdreven turbulens under formfylling
- Luftaspirasjon inn i den smeltede metallstrømmen
- Oksydfilmgenerering og medføring
- Upassende helletemperatur
- Feil skjenkehastighet eller avbrudd
- Ustabilt væskenivå i innløpskoppen
- Overdreven erosjon av muggoverflater
- For tidlig størkning under fylling
Hver defekt har sin egen formasjonsmekanisme, men mange deler den samme grunnårsaken – tap av stabil og kontrollert metallflyt.
Slagg inkluderinger
Slagginkludering er blant de vanligste feilene forbundet med feil helling.
Det ser ut som ikke-metalliske inneslutninger fanget inne i støpegodset og kan redusere mekanisk styrke betydelig, trykk tetthet, og tretthetslivet.
Under skjenking, overflaten av smeltet metall blir kontinuerlig utsatt for oksygen.
Hvis hellestrømmen avbrytes eller blir turbulent, oksidfilmer brytes gjentatte ganger og brettes inn i det flytende metallet.
Overflateslagg som flyter i øsen eller hellebassenget kan også trekkes inn i portsystemet når innløpskoppen ikke holdes på fullt nivå.
Feil helling kan fremme slagginneslutninger gjennom flere mekanismer. En for høy hellehøyde øker turbulens og oksidasjon.
Gjentatt tømming av innløpskoppen gjør at luft og overflateforurensninger kommer inn i innløpet.
Plutselige endringer i hellehastigheten forstyrrer væskeoverflaten og fører slagg inn i løpesystemet. Utilstrekkelig slaggskumning før helling øker ytterligere sannsynligheten for forurensning.
I motsetning til krympefeil, slagginneslutninger kan ikke repareres ved å modifisere stigerørdesign.
Å forhindre dem avhenger først og fremst av å opprettholde en stabil hellestrøm, minimere turbulens, og sikre at oksidfilmer forblir på overflaten i stedet for å bli medført inn i støpegodset.
Gassporøsitet
Gassporøsitet oppstår når gasser blir fanget inne i smeltet metall og ikke kan unnslippe før størkning.
De resulterende defektene kan vises som isolerte sfæriske porer, klynger av blåsehull, eller dispergert mikroporøsitet.
Selv om det er oppløst hydrogen, mugg fuktighet, og bindemiddelnedbrytning bidrar alle til gassutvikling, ustabil helling gir ofte forholdene som gjør at gasser kan bli fanget.
Når hellestrømmen bryter eller faller fritt gjennom luften, store mengder luft blandes inn i det smeltede metallet.
Turbulent strømning sprer disse luftlommene ytterligere til fine bobler som blir stadig vanskeligere å fjerne før størkning.
Hvis formfyllingen er for rask, gasser som genereres fra belegg, filmer, eller muggmaterialer kan også bli fanget fordi de ikke kan slippe ut gjennom formen raskt nok.
Riktig helling minimerer gassporøsiteten ved å opprettholde kontinuerlig metallstrøm, redusere turbulens, og gir tilstrekkelig tid for gasser å ventilere gjennom portsystemet og formen.
Sanderosjon og Sandvask
Sanderosjon, ofte referert til som sandvask, oppstår når smeltet metall med høy hastighet skader formoverflaten og fører løse sandpartikler inn i støpehulen.
Denne feilen er spesielt vanlig i nærheten av porter, løpere, og områder der det innkommende metallet direkte treffer formveggen.
Alvorlighetsgraden av erosjon avhenger ikke bare av formstyrken, men også av den kinetiske energien til det smeltede metallet.
For høy hellehastighet, brå endringer i strømningsretningen, eller lokal stråle kan raskt ødelegge formoverflaten før en størknet metallhud rekker å dannes.
I V-Process støping, hvor tørr ubundet sand først og fremst konsolideres ved vakuum, overdreven slagenergi kan også skade det ildfaste belegget, eksponerer løs sand under den.
De resulterende defektene inkluderer grove støpeoverflater, innebygde sandinneslutninger, dimensjonsunøyaktigheter, og redusert overflatefinish.
Metallpenetrering og påbrenning
Metallpenetrering skjer når smeltet metall infiltrerer mellomrommene mellom sandkorn under høyt trykk eller forhøyet temperatur.
Forbrenning utvikles når metallet reagerer med formoverflaten eller binder seg mekanisk til sandpartikler, gjør rengjøring vanskelig.
Selv om sandegenskaper sterkt påvirker disse defektene, helleforhold avgjør ofte om penetrering faktisk skjer.
For høy helletemperatur reduserer metallviskositeten og øker dens evne til å trenge gjennom formoverflaten.
Høyt metallostatisk trykk generert av ustabil helling eller overdreven hodehøyde tvinger smeltet metall ytterligere inn i sandstrukturen.
Turbulent fylling kan også lokalt ødelegge det beskyttende belegglaget, økende direkte kontakt mellom smeltet metall og formen.
Ved å opprettholde passende helletemperatur og stabil metallstrøm reduseres risikoen for penetrasjonsrelaterte defekter betydelig..
Kaldt stengt
En kald stengning dannes når to fremadgående strømmer av smeltet metall møtes, men ikke klarer å smelte sammen til en kontinuerlig struktur.
Defekten vises typisk som en jevn søm eller tynn sprekk på støpeoverflaten.
Kalde stenginger indikerer at metallfrontene allerede har begynt å stivne før sammenslåing.
Feil helling bidrar til denne defekten når hellingshastigheten er for lav, metalltemperaturen er utilstrekkelig, eller helleoperasjonen avbrytes.
Under disse forholdene, den første delen av smeltet metall mister varme raskt mens man venter på at det gjenværende hulrommet skal fylles.
Når det påfølgende metallet kommer, de to frontene kan ikke binde seg metallurgisk.
Tynnveggstøp, lange strømningsveier, og legeringer med begrenset fluiditet er spesielt utsatt.
Å opprettholde kontinuerlig skjenking uten avbrudd er en av de mest effektive metodene for å forhindre kalde stenger.
Misruns
En feilkjøring oppstår når smeltet metall størkner før det fyller formhulen helt, etterlater deler av støpen uformet.
I motsetning til kalde stenger, som involverer ufullstendig fusjon mellom to metallfronter, feilkjøringer skyldes ufullstendig formfylling.
Helleforhold spiller en avgjørende rolle i denne defekten. Metall som helles for sakte, mister temperatur før det når fjerntliggende deler av hulrommet.
For lav helletemperatur reduserer flyten ytterligere, mens gjentatte avbrudd gjør at lokalisert størkning kan begynne før fyllingen er fullført.
Feilløp forekommer ofte i tynne seksjoner, komplekse geometrier, og støpegods med lange fyllingsavstander.
Stabil helling kombinert med passende helletemperatur er avgjørende for fullstendig formfylling.
Oksydfilm (Bee film) Feil
Moderne støpeforskning har vist at oksidfilmer, ofte referert til som bifilmer, er blant de mest skadelige indre feilene i støpte metaller.
Når smeltet metall opplever turbulent folding, den oksiderte overflaten kan foldes tilbake på seg selv, skape en dobbeltlags oksidfilm med et ubundet grensesnitt.
Disse bifilmene oppfører seg som allerede eksisterende sprekker innebygd i støpingen.
Feil helling øker dramatisk bifilmdannelse fordi ustabil metallstrøm gjentatte ganger folder væskeoverflaten.
Hvert avbrudd i strømmen, hver sprut inne i innløpet, og hvert turbulent støt mot formveggen øker sannsynligheten for oksidinnblanding.
Selv om bifilmer er ekstremt tynne og ofte usynlige ved bruk av konvensjonelle inspeksjonsmetoder, de reduserer utmattelsesstyrken betydelig, duktilitet, brudd seighet, og trykkintegritet.
Kontroll av turbulens under støping er derfor en av de mest effektive strategiene for å forbedre langsiktig støpepålitelighet.
Muggsprut og metallsprutdefekter
Spruting oppstår når smeltet metall treffer formhulen med for høy hastighet eller når gasser som genereres under fylling raskt slipper ut gjennom portsystemet.
Foruten å skape sikkerhetsfarer, spruting introduserer flere kvalitetsproblemer.
De spredte dråpene oksiderer nesten umiddelbart, produsere ytterligere oksidfilmer som senere kan bli fanget inne i støpegodset.
Spruting øker også varmetapet, forurenser muggoverflater med oksidpartikler, og kan erodere belegg rundt portområdet.
I alvorlige tilfeller, sprut kan skade mugghulen, resulterer i overflateuregelmessigheter og lokaliserte inneslutninger.
Riktig portdesign, stabil hellehastighet, og opprettholdelse av en kontinuerlig full innløpskopp reduserer spruttendensene betraktelig.
Inklusjonskjeder nær skillelinjen
Visse avstøpninger, spesielt de som produseres av V-Process, av og til viser kjedelignende inneslutninger fordelt langs skillelinjen eller rundt områder der ildfaste belegg samler seg.
Disse defektene består ofte av en kompleks blanding av sandpartikler, beleggsfragmenter, oksidfilmer, og slagg.
Dannelsen deres er nært knyttet til både helleforhold og muggforberedelse.
Hvis tykt belegg forblir utilstrekkelig tørket, nedbrytningsproduktene til plastfilmen kan ikke unnslippe effektivt under hellingen.
Ettersom smeltet metall raskt fyller hulrommet, delvis nedbrutt film, beleggsfragmenter, og sandpartikler kan bli pakket sammen og innkapslet i metallet, danner karakteristiske kjedeformede inklusjonsdefekter.
Opprettholde passende formtemperatur, sikre fullstendig tørking av belegget, optimalisering av ventilasjon, og å unngå overdreven helleturbulens er alle viktige for å forhindre denne typen defekter.
3. Utvalg av helleutstyr og dets innflytelse på støpekvalitet
Å velge riktig helleutstyr er like viktig som å designe portsystemet.
Dessverre, mange støperier velger støpemaskiner basert primært på produksjonshastighet eller initial investering i stedet for å vurdere støpetype, støpelinjekonfigurasjon, egenskaper for smeltet metall, og prosessstabilitet.
Et uegnet hellesystem kan introdusere for stort temperaturtap, ustabile strømningshastigheter, inkonsekvent hellingsnøyaktighet, og hyppige støpefeil.
Horisontale kolbestøpelinjer
For konvensjonelle horisontale kolbestøpelinjer med relativt lave produksjonshastigheter, manuell helling eller mekanisk assisterte øsesystemer er ofte tilstrekkelig.
Imidlertid, høyhastighets automatiske støpelinjer krever betydelig større prosessstabilitet.
Disse produksjonssystemene opplever ofte midlertidige avbrudd på grunn av kjerneinnstilling, mugghåndtering, vedlikehold av utstyr, eller nedstrøms automatisering.
Under slike forhold, helleutstyret må opprettholde temperaturen på smeltet metall uten å avbryte produksjonen.
For produksjon av gråjern, oppvarmede trykkhelleovner anses generelt som den optimale løsningen fordi de:
- Oppretthold nesten konstant metalltemperatur
- Sørg for nøyaktig skjenkekontroll
- Reduser oksidasjon
- Forbedre repeterbarheten for helling
- Fungerer som termiske buffere under midlertidige produksjonsstopp
- Forbedre støpekonsistensen
I kontrast, ikke-oppvarmede øse-hellesystemer kan oppleve temperaturtap på 5–8 °C per minutt, gjør dem uegnet for store, komplekse gråjernsstøpte når produksjonsavbrudd oppstår.
Duktilt jernproduksjon
Duktilt jern byr på ulike utfordringer.
Fordi sfæroidal grafittjern kontinuerlig genererer oksidslagg og magnesium blekner gradvis etter behandling, langvarig opphold inne i oppvarmede helleovner øker slaggakkumulering og vedlikeholdskrav.
For mange middels volum duktiljernsstøperier, isolerte ikke-oppvarmede helleøser er ofte foretrukket pga:
- Metall etterfylles hvert 8.–10. minutt.
- Magnesiumfading begrenser holdetiden uavhengig av ovnsdesign.
- Slaggfjerning er lettere enn i trykkhelleovner.
- Legeringsendringer er mer fleksible.
Likevel, mange avanserte europeiske og nordamerikanske støperier bruker fortsatt oppvarmede trykkstøpeovner for høykvalitets duktilt støpejern, godtar ekstra vedlikehold i bytte for overlegen temperaturstabilitet, renere smeltet metall, og forbedret støpekonsistens.
4. Oppvarmede trykkhelleovner: Kjerneløs vs. Kanaltype
Oppvarmede trykkhelleovner har blitt den foretrukne helleløsningen for mange moderne automatiserte støperier fordi de kombinerer temperaturkontroll, metall renslighet, nøyaktig dosering, og kontinuerlig produksjonsevne i ett enkelt system.
I motsetning til konvensjonell øsehelling, disse ovnene opprettholder smeltet metall ved en stabil temperatur mens de leverer metall gjennom en trykksatt sifon eller stigerør, minimerer turbulens og oksidasjon gjennom hele hellesyklusen.
I dag, oppvarmede trykkhelleovner er generelt delt inn i kanal-type (induksjonskanal) og kjerneløs induksjon design.
Selv om begge bruker trykkassistert helling og tilbyr utmerket prosessstabilitet, deres driftsprinsipper, Vedlikeholdskrav, fleksibilitet, og økonomisk ytelse varierer betydelig.
Valg av passende ovnstype bør derfor baseres på produksjonsvolum, legeringsvariasjon, støpekompleksitet, og anleggets driftsstrategi.
Fordeler med oppvarmede trykkhelleovner
Uavhengig av ovnsdesign, oppvarmede trykkhellesystemer gir flere viktige fordeler i forhold til konvensjonelle helleøser.
Den første fordelen er utmerket temperaturstabilitet.
Siden det smeltede metallet forblir kontinuerlig oppvarmet, temperatursvingninger er minimale selv under lengre produksjonskjøringer eller midlertidige avbrudd.
Stabil helletemperatur forbedrer direkte formfyllingsoppførselen, reduserer kuldestengninger og feilkjøringer, og forbedrer dimensjonskonsistensen.
For det andre, trykkhelling gir renere smeltet metall.
Under drift, slagg- og oksidfilmer flyter naturlig på metalloverflaten mens rent metall trekkes ut gjennom det nedsenkede hellerøret.
Som et resultat, metallet som kommer inn i portsystemet inneholder betydelig færre inneslutninger enn metall som helles fra en åpen øse.
En annen stor fordel er høy hellepresisjon.
Moderne trykkhelleovner integrerer elektroniske veiesystemer, laserposisjonering, og programmerbare hellekurver, muliggjør presis kontroll av hellevekten, skjenkehastighet, og skjenketid.
Dette er spesielt verdifullt for høyvolums automatiserte støpelinjer der repeterbarhet direkte påvirker støpeutbyttet.
Stor ovnskapasitet fungerer også som en effektiv termisk buffer innenfor produksjonslinjen.
Fordi et betydelig volum smeltet metall er lagret inne i ovnen, korte avbrudd i støpeoperasjoner krever sjelden umiddelbar omsmelting eller temperaturkorreksjon, og dermed forbedre den totale produksjonseffektiviteten.
Kanal-type oppvarmede trykkhelleovner
Kanal-type trykkhelleovner bruker en induksjonskanal koblet til hovedbadet for smeltet metall.
Induksjonsspolen varmer opp metallet som sirkulerer gjennom den smale kanalen, mens elektromagnetisk sirkulasjon kontinuerlig overfører varme inn i hele ovnen.
Denne modne teknologien har blitt bredt tatt i bruk i bilstøperier, produksjon av motorblokker, produksjon av bremsekomponenter, og andre storskala støpeoperasjoner der det kreves langsiktig kontinuerlig produksjon.
Fordeler
Den største styrken til kanalovner ligger i deres eksepsjonell energieffektivitet.
Fordi bare det smeltede metallet inne i induksjonskanalen blir direkte oppvarmet, elektrisk energi utnyttes meget effektivt, som resulterer i lave driftskostnader under kontinuerlig produksjon.
En annen stor fordel er utmerket varmelagring.
Det store reservoaret for smeltet metall holder svært stabile temperaturer med minimale svingninger, gjør ovnen ideell for automatiserte hellesystemer som opererer døgnet rundt.
Den ildfaste foringen har også en relativt lang levetid.
Under stabile produksjonsforhold, mange kanal ovner kan operere for to år eller lenger før det kreves større ildfast utskifting, redusere vedlikeholdskostnadene betydelig.
Deres store holdekapasitet gir enestående produksjonsbuffring, og når nitrogenbeskyttelse brukes, oksidasjon kan minimeres samtidig som magnesiumutvinningen utvides under produksjon av duktilt jern.
Begrensninger
Til tross for disse fordelene, kanalovner er mindre fleksible enn andre systemer.
Fordi induksjonskanalen må forbli fylt med smeltet metall, ovnen generelt kan ikke tømmes helt under normal drift.
Følgelig, å endre legeringskvaliteter eller bytte mellom ulike støpematerialer er både tidkrevende og kostbart.
Kontinuerlig elektrisk kraft er også viktig. Ethvert langvarig strømbrudd kan skade induksjonskanalen eller forårsake metallstørkning, noe som betyr at nødstrømsystemer ofte er nødvendige for pålitelig drift.
Disse egenskapene gjør kanalovner mest egnet for støperiproduksjon store mengder av en enkelt legering over lange produksjonskampanjer, hvor legeringsendringer er sjeldne.
Kjerneløse oppvarmede trykkhelleovner
Kjerneløse trykkhelleovner representerer en nyere generasjon av oppvarmet helleutstyr.
I stedet for å stole på en induksjonskanal, hele badet av smeltet metall varmes opp direkte av et kjerneløst induksjonssystem.
Denne utformingen eliminerer mange av driftsrestriksjonene knyttet til kanalovner, samtidig som de grunnleggende fordelene med trykkstøping beholder.
Fordeler
Den viktigste fordelen er produksjonsfleksibilitet.
Siden ingen induksjonskanal må forbli permanent fylt, ovnen kan tømmes helt når det er nødvendig.
Legeringsendringer blir mye enklere, gjør systemet svært egnet for støperier som produserer flere materialer eller små produksjonspartier.
Vedlikehold er også mer praktisk fordi ovnen kan avkjøles, tømt, og startes på nytt uten driftsbegrensningene pålagt av en permanent induksjonskanal.
Kjerneløse ovner brukes derfor i økende grad i jobbingstøperier, presisjonsstøpeanlegg, og anlegg som ofte bytter mellom gråjern, duktilt jern, rustfritt stål, og legert stålproduksjon.
Begrensninger
Større fleksibilitet kommer med flere avveininger.
Kjerneløse ovner krever vanligvis høyere restmetallvolum under drift for å opprettholde stabil elektromagnetisk oppvarmingseffektivitet.
Energiforbruket er vanligvis høyere enn for kanalovner, spesielt under kontinuerlig produksjon, siden hele smeltebadet må varmes opp i stedet for bare induksjonskanalen.
Ildfast slitasje er også mer alvorlig fordi ovnen opplever større termisk syklus og direkte elektromagnetisk omrøring.
Følgelig, levetiden på foringen er vanligvis kortere enn for sammenlignbare kanalovner.
Sammenligning mellom kjerneløse og kanal-type ovner
| Sammenligningselement | Trykkovn av kanaltype | Kjerneløs trykkovn |
| Oppvarmingsprinsipp | Induksjonskanal oppvarming | Direkte kjerneløs induksjonsoppvarming |
| Energieffektivitet | Glimrende | God |
| Temperaturstabilitet | Glimrende | Glimrende |
| Fleksibilitet for legeringer | Fattig | Glimrende |
| Tømmeevne | Kan vanligvis ikke tømmes helt | Kan tømmes helt |
| Produksjonsmodus | Kontinuerlig høyvolumsproduksjon | Fleksibel, flerlegeringsproduksjon |
| Ildfast levetid | Veldig lang | Moderat |
| Vedlikeholdskompleksitet | Høyere | Senke |
| Toleranse for strømbrudd | Lav | Høyere |
| Typiske applikasjoner | Bil, motorblokker, bremsekomponenter, masseproduksjon | Jobbe støperier, Presisjonsstøping, produksjon av flere materialer |
5. Tekniske strategier for å forhindre hellefeil
Forebygging av hellerelaterte defekter krever en systematisk ingeniørtilnærming i stedet for bare å forbedre operatørens ferdigheter.
Moderne støperier oppnår høye støpeutbytter ved å integrere smelting, metallbehandling, helleteknologi, GATING DESIGN, Moldforberedelse, prosessovervåking, og utstyrsautomatisering inn i et enhetlig prosesskontrollsystem.
Siden helle representerer bare ett trinn i støpeprosessen, forebygging av defekter bør fokusere på å opprettholde stabil flyt av smeltet metall samtidig som kilder til turbulens elimineres, oksidasjon, gassoppfanging, og temperatursvingninger.
Flere tekniske prinsipper har vist seg å være spesielt effektive.
Først, helle skal alltid opprettholde en kontinuerlig full hellebeholder.
Et stabilt væskenivå minimerer luftaspirasjon, reduserer oksidasjon, og sikrer jevn metallflyt gjennom hele formfyllingen.
Sekund, helletemperaturen bør være nøye tilpasset legeringens egenskaper, støpegeometri, Veggtykkelse, og fyllingstid.
For høye temperaturer øker oksidasjon og penetrasjon, mens utilstrekkelige temperaturer fremmer kalde stenginger og feilkjøringer.
Tredje, helleutstyr bør velges i henhold til produksjonslinjen i stedet for å behandles som en universalløsning.
Høyhastighets automatiske støpelinjer drar generelt nytte av oppvarmede trykkstøpeovner med presis temperaturkontroll, mens konvensjonelle støpelinjer kan oppnå tilfredsstillende ytelse med isolerte øser eller mekaniske hellesystemer.
Like viktig er riktig vedlikehold av øse. Ildfast slitasje, slaggakkumulering, og overdreven varmetap forringer hellestabiliteten og bør overvåkes kontinuerlig.
Automatisering spiller også en stadig viktigere rolle.
Moderne hellesystemer utstyrt med lasernivåføling, termisk overvåking, og lukket sløyfekontroll kan opprettholde svært konsistente hellehastigheter, forbedre repeterbarheten samtidig som avhengigheten av operatørens erfaring reduseres.
Endelig, prosessoptimalisering bør vurdere støpesystemet som en helhet. Hellingsparametere, GATING DESIGN, muggpermeabilitet, beleggytelse, og størkningsatferd er avhengig av hverandre.
Optimalisering av bare én variabel eliminerer sjelden defekter med mindre hele prosessen er evaluert.
6. Konklusjon
Helling er langt mer enn enkel overføring av smeltet metall til en form - det er den kritiske broen mellom smelting og størkning, hvor væskedynamikk, varmeoverføring, oksidasjon, og metallurgiske reaksjoner konvergerer.
Defekter som slagginneslutninger, Gassporøsitet, sanderosjon, misruns, Kald lukker, og oksidfilmer stammer ofte fra ustabile helleforhold snarere enn fra mangler i selve støpeprosessen.
En ideell helleoperasjon opprettholder en kontinuerlig full hellebeholder, gir en jevn og uavbrutt metallstrøm, bevarer jevn temperatur, og minimerer turbulens gjennom hele formfyllingen.
For å oppnå dette kreves det mer enn dyktige operatører; det krever riktig valg av skjenkeutstyr, vitenskapelig utformede portsystemer, stabile prosessparametere, og sanntidskontrollteknologier.
Ettersom støperier fortsetter å forfølge høyere produktivitet, strammere dimensjonstoleranser, og nesten null defektrater, skjenketeknologien utvikler seg fra en manuell operasjon til en intelligent, datadrevet produksjonsprosess.
Integrering av automatiserte skjenkesystemer, presis temperaturkontroll, optimalisert håndtering av smeltet metall, og systematisk prosessteknikk vil ikke bare redusere støpefeil, men også forbedre produksjonseffektiviteten, Lavere kostnader, og forbedre den generelle kvaliteten og påliteligheten til støpte komponenter.