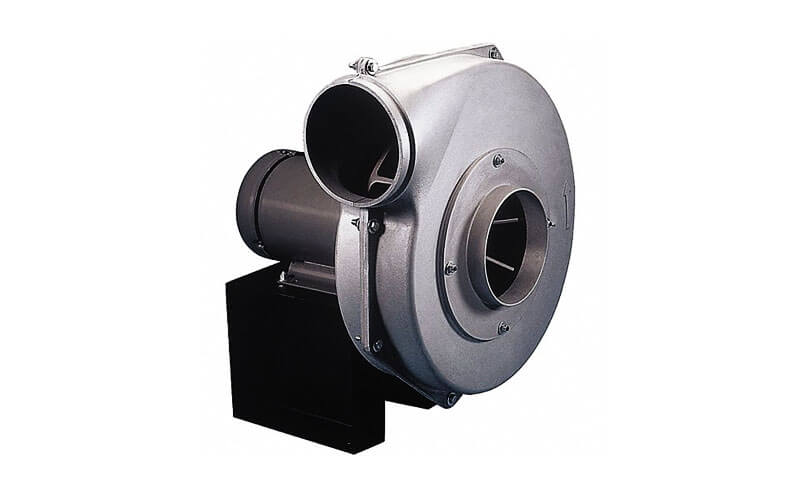
For industrielle blåsere, sentrifugalvifter, VVS utstyr, ventilasjonssystemer, luftbehandlingsmaskiner, og spesialisert væskeflyttende utstyr,
huset inneholder ofte komplekse funksjoner som en volutt, innløpsovergang, utløp, monteringsbosser, lagerseter, inspeksjonsporter, ribbeina, og integrerte tilkoblingsgrensesnitt.
Å produsere disse funksjonene økonomisk og samtidig opprettholde dimensjonskonsistens kan være utfordrende med konvensjonelle fabrikasjonsmetoder.
Viftehus i støpt aluminium gi en effektiv løsning når produsenter trenger en kombinasjon av lettvektskonstruksjon, Korrosjonsmotstand, Termisk ytelse, strukturell stivhet, og kompleks nesten-nett-form geometri.
Aluminiumsstøping gjør at huset kan formes rundt dets funksjonelle krav i stedet for å settes sammen fra mange separat fremstilte plater.
1. Hva er et blåserhus i støpt aluminium?
EN viftehus i støpt aluminium er et viftekabinett produsert ved å helle smeltet aluminiumslegering i en forberedt form og la den stivne til den nødvendige husgeometrien.
Etter støping, komponenten gjennomgår normalt prosesser som fettling, varmebehandling, CNC -maskinering, lekkasjetesting, Dimensjonal inspeksjon, og overflatebehandling før det blir et ferdig viftehus.
Husets primære funksjon er å omgi og lede løpehjulet samtidig som det etableres en kontrollert passasje for det bevegelige mediet.

I en sentrifugalblåser, for eksempel, luft kommer inn nær impellersenteret, akselereres radielt utover av de roterende bladene, og går deretter inn i husets spiral eller utløpspassasje.
Boliggeometrien har direkte innflytelse på trykkutviklingen, strømningsfordeling, turbulens, og energieffektivitet.
Boligen fungerer derfor både som en strukturell komponent og en aerodynamisk strømningspassasje.
Typisk konstruksjon av et blåserhus i støpt aluminium
| Trekk | Typisk designfunksjon |
| Voluttkammer | Samler og leder luft fra pumpehjulet mot utløpet |
| Innløpsåpning | Kontrollerer inntrengning av luft og minimerer strømningsforstyrrelser |
| Utløpsutløp | Kobler viften til kanaler eller nedstrøms utstyr |
| Monteringsflens | Gir et stivt grensesnitt for installasjon |
| Monteringsbosser | Plasser bolter, skruer, lagre, sensorer, eller tilbehør |
| Forsterkende ribbeina | Forbedre stivheten mens du kontrollerer materialbruken |
| Maskinerte grensesnitt | Sørg for nøyaktige monterings- og tetningsflater |
| Avløp eller inspeksjonsfunksjoner | Tilrettelegge for vedlikehold, rengjøring, eller væskebehandling |
2. Hvorfor aluminium er ideelt for viftehus
Lett konstruksjon
Aluminium har en tetthet på 2.7 g/cm³, omtrent en tredjedel av stål (7.85 g/cm³).
Denne vektreduksjonen er betydelig i applikasjoner der viftehuset er en del av et mobilt eller opphengt system.
Et støpt aluminiumshus kan være 60-70% lettere enn et tilsvarende produsert stålhus.
Dette betyr enklere håndtering, reduserte installasjonskostnader, lavere transportutgifter, og reduserte krav til strukturell støtte.
Designfrihet og kompleks geometri
Aluminium er et av de mest støpebare metallene. Komplekse indre strømningspassasjer, buede rulleformer, tynne vegger, og integrerte monteringsfunksjoner kan støpes direkte, eliminerer behovet for fabrikasjon, sveising, og montering.
Denne designfriheten gjør det mulig for ingeniører å optimere den aerodynamiske ytelsen til huset samtidig som antallet komponenter og monteringsoperasjoner reduseres..
Korrosjonsmotstand
Aluminium danner naturlig en stall, selvhelbredende aluminiumoksid (Al₂o₃) film som beskytter mot atmosfærisk korrosjon, fuktighet, og mange kjemikalier.
I motsetning til stål, aluminium ruster ikke og krever ikke maling eller galvanisering for korrosjonsbeskyttelse i de fleste miljøer.
For spesielt aggressive miljøer, korrosjonsmotstanden kan forbedres ytterligere gjennom anodisering eller pulverlakkering.
Høy varmeledningsevne
Aluminium har en varmeledningsevne på ca 200-210 W/(m·K), betydelig høyere enn stål (45-60 W/(m·K)).
Denne egenskapen er kritisk for viftehus fordi den tillater effektiv varmeavledning fra viftemotoren og trykkluftstrømmen.
Ved å redusere driftstemperaturer, aluminiumshus kan forlenge levetiden til lagrene, Sel, og andre komponenter.
Gjenvinnbarhet og bærekraft
Aluminium er 100% resirkulerbar uten tap av egenskaper. Energien som kreves for å resirkulere aluminium er bare ca 5% av det som kreves for å produsere primæraluminium. Dette gjør aluminium til et miljømessig bærekraftig valg for viftehus.
3. Typer viftehus i støpt aluminium
Viftehus i støpt aluminium kan klassifiseres på flere måter, inkludert viftekonfigurasjon, boliggeometri, støpestruktur, og søknadskrav.
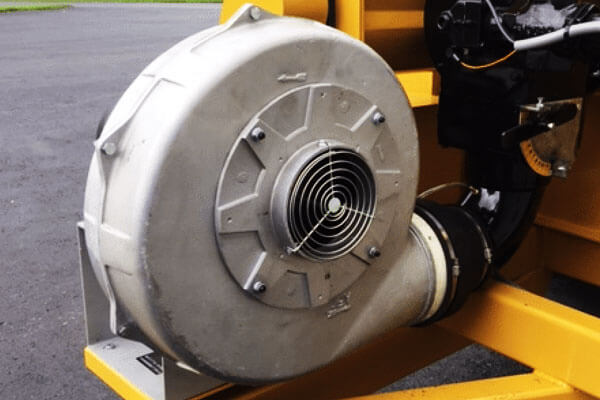
Sentrifugalblåserhus
Sentrifugalblåserhus er blant de vanligste bruksområdene for støpt aluminium.
Deres karakteristiske geometri inkluderer typisk et sirkulært eller rulleformet strømningskammer som omgir løpehjulet.
Når pumpehjulet roterer, luft kommer inn aksialt og slippes ut radialt. Huset samler denne strømmen og konverterer en del av hastigheten til statisk trykk mens luften rettes mot utløpet.
Et godt utformet sentrifugalhus må opprettholde passende klaring rundt impelleren og gi en jevn indre strømningsbane.
Lokale diskontinuiteter, brå tverrsnittsendringer, eller for store overflateuregelmessigheter kan øke turbulens og trykktap.
Voluttblåserhus
Et spiralhus bruker en ekspanderende spiralpassasje rundt impelleren. Tverrsnittsarealet øker generelt gradvis rundt spiralen for å imøtekomme den økende mengden oppsamlet luft.
Denne geometrien er spesielt godt egnet for støping fordi den buede tredimensjonale formen kan produseres som en integrert komponent i stedet for å lages fra flere bøyde og sveisede seksjoner.
Voluttgeometri er svært applikasjonsspesifikk. Den nødvendige profilen avhenger av impellerdiameteren, bladkonfigurasjon, rotasjonshastighet, strømningshastighet, trykkforhold, og driftspunkt.
Bakoverbuede og foroverbuede viftehus
Ulike impellerkonfigurasjoner kan kreve forskjellige husgeometrier.
Bakoverbuede impellere er vanligvis forbundet med effektiv drift og relativt stabile trykkegenskaper, mens foroverbuede impellere kan gi høy luftstrøm i kompakte pakker.
Huset må utformes for å komplementere det valgte pumpehjulet i stedet for å behandles som en uavhengig komponent.
Kompakte integrerte viftehus
For kompakt utstyr, viftehuset kan integrere flere funksjoner i en støping.
Monteringsføtter, motorgrensesnitt, kabel- eller sensorutstyr, forsterkende ribber, og kanalforbindelser kan innlemmes direkte i støpingen.
Denne tilnærmingen kan redusere monteringskompleksiteten og skape et mer kompakt totalprodukt.
Tilpassede industrielle blåserhus
Industrielle applikasjoner krever ofte hus designet rundt spesifikke driftsforhold i stedet for standardiserte dimensjoner.
Et tilpasset hus kan inneholde uvanlige monteringsmønstre, spesialiserte utslippsorienteringer, overdimensjonerte inspeksjonsåpninger, forsterkede seksjoner, eller grensesnitt for sensorer og kontrollutstyr.
4. Aluminiumslegeringer for støping av blåserhus
For støpte viftehus, Al-Si støpelegeringer er spesielt attraktive fordi silisium forbedrer flytbarheten og støpeytelsen samtidig som det hjelper produsenter med å reprodusere buede passasjer, ribbeina, sjefer, og relativt tynne veggpartier.
| Aluminiumslegering | Fordeler for viftehus | Typiske betraktninger |
| A356 / A356.0 | God castability, Mekanisk styrke, Korrosjonsmotstand, og maskinbarhet; egnet for strukturelle viftehus | Varmebehandling kan brukes når høyere styrke og dimensjonsstabilitet er nødvendig |
| A357 / A357.0 | Høyere styrke og utmattingsytelse enn mange generelle støpelegeringer; egnet for tungt belastede hus | Krever tettere støpe- og varmebehandlingsprosesskontroll og har generelt høyere materialkostnader |
| 319 / 319.0 | God castability, maskinbarhet, styrke, og dimensjonell stabilitet; egnet for komplekse industrihus | Kobberinnhold gir nyttig styrke, men kan redusere korrosjonsbestandigheten sammenlignet med noen Al-Si-Mg-legeringer |
380 / 380.0 |
Utmerket fluiditet, God maskinbarhet, god dimensjonsstabilitet, og økonomisk produksjon; mye brukt for komplekse støpegods | Godt egnet for høyvolumsproduksjon, men dens mekaniske og korrosjonsytelse kan være lavere enn spesialiserte varmebehandlebare legeringer |
| ADC12 | Utmerket støpeevne, Fluiditet, Dimensjonal nøyaktighet, overflatekvalitet, og maskinbarhet; svært egnet for tynnveggede og komplekse viftehus | Brukes først og fremst til støping; varmebehandlingsevne og mekanisk ytelse er mer begrenset enn A356/A357 |
| Alsi10mg | God balanse mellom støpbarhet, styrke, Korrosjonsmotstand, maskinbarhet, og dimensjonal ytelse | Egnet der mekanisk ytelse og strukturell integritet er viktigere enn minimum støpekostnad |
5. Støpeprosesser for aluminiumsblåserhus
Støpeprosessen har stor innflytelse på dimensjonsnøyaktigheten, overflatekvalitet, strukturell integritet, geometrisk frihet, Verktøykostnad, og produksjonsøkonomi for et viftehus i støpt aluminium.
Sandstøping
Sandstøping er en av de mest allsidige metodene for produksjon av viftehus i aluminium, spesielt når huset er relativt stort, geometrisk kompleks, eller produsert i små til middels mengder.
En sandform produseres rundt et mønster som representerer husets ytre geometri.
Kjerner kan innføres der det er nødvendig for å lage indre hulrom, luftpassasjer, monteringsutsparinger, og andre trekk som ikke kan dannes direkte av formhulen.
Smeltet aluminium helles deretter i formen, får stivne, og fjernet etter avkjøling.
Den primære fordelen med sandstøping er design fleksibilitet. Verktøykostnadene er relativt lave, mønstermodifikasjoner er relativt enkle, og prosessen rommer et bredt spekter av aluminiumslegeringer og husstørrelser.
Dette gjør den spesielt egnet for tilpassede industrielle viftehus, prototyper, reservedeler, og produkter med relativt lav årlig etterspørsel.
Den viktigste avveiningen er at støpingen generelt krever mer etterbehandling enn permanente støpe- eller støpte komponenter.
Formens granulære overflate gir også en relativt grov som støpt finish, mens dimensjonsvariasjon påvirkes av mønsternøyaktighet, Moldforberedelse, krymping, og størkningsatferd.
Typiske bruksområder inkluderer:
- Store industrielle viftehus
- Lavvolum og tilpassede hus
- Prototype og utviklingskomponenter
- Boliger med komplekse indre passasjer
- Kraftig utstyr som krever fleksibel støpedesign
Permanent muggstøping
Permanent muggstøping, også kjent som gravitasjonsstøping, bruker en gjenbrukbar metallform, vanligvis produsert av stål eller støpejern.
Smeltet aluminium kommer først og fremst inn i hulrommet under gravitasjon, og formen åpnes etter størkning for å fjerne støpegodset.

Sammenlignet med sandstøping, den stive metallformen gir bedre kontroll over den ytre geometrien og produserer generelt en jevnere overflate og mer konsistente dimensjoner.
Det gjenbrukbare verktøyet muliggjør også kortere syklustider og forbedret repeterbarhet for middels volumproduksjon.
Permanent formstøping er spesielt effektiv når viftehuset har en relativt stabil utforming og dens geometri kan frigjøres fra metallformen uten for store underskjæringer eller komplekse kjernekrav.
Hovedbegrensningen er høyere initial verktøyinvestering og redusert fleksibilitet for store designendringer.
Følgelig, det er generelt mer attraktivt når produksjonsvolumet er tilstrekkelig til å fordele verktøykostnadene over et større antall deler.
Typiske bruksområder inkluderer:
- Medium-volum viftehus
- Gjentatt OEM-produksjon
- Hus som krever forbedret overflatekvalitet
- Moderat komplekse aluminiumshus
- Komponenter som krever bedre dimensjonskonsistens enn sandstøping
Die casting
Høytrykk die casting (HPDC) tvinger smeltet aluminium inn i en presisjonsståldyse ved høy hastighet og trykk.
Rask fylling og størkning muliggjør produksjon av kompleks, tynnveggede komponenter med høy repeterbarhet og utmerket overflatekvalitet.
For kompakte viftehus, pressestøping kan integrere flere funksjoner – inkludert monteringsbosser, ribbeina, flenser, skrubosser, og tilkoblingsfunksjoner– i en enkelt komponent.
Dette reduserer antall sekundære operasjoner og kan forbedre produksjonseffektiviteten betydelig ved høye volumer.
Pressestøping egner seg spesielt godt til legeringer som f.eks ADC12 og andre støping av aluminiumslegeringer som gir god flyt og formfylling.
Imidlertid, prosessen krever betydelige verktøyinvesteringer. Gassporøsitet kan også bli en bekymring fordi luft kan bli fanget under høyhastighetsfylling.
Dette er spesielt viktig når huset krever trykktetthet eller omfattende maskinering.
Prosessdesign, vakuumhjelp, overløpssystemer, portoptimalisering, og passende maskineringstillegg kan derfor være nødvendig.
Typiske bruksområder inkluderer:
- Høyvolums viftehus
- Kompakte og lette hus
- Design med tynne vegger
- VVS og elektronikk kjøleutstyr
- Bil- og industrielle luftbevegende komponenter
Lavtrykksstøping
Lavtrykksstøping (LPDC) fyller en metallform ved å påføre kontrollert trykk på det smeltede aluminiumet i stedet for utelukkende å stole på tyngdekraften.
Det relativt skånsomme og kontrollerte fyllingsmønsteret kan forbedre metallstrømningsstabiliteten og redusere turbulens sammenlignet med konvensjonell høytrykksfylling.
Denne prosessen er spesielt attraktiv når boligen krever en kombinasjon av kompleks geometri, strukturell integritet, dimensjonskonsistens, og redusert porøsitet.
Lavtrykksstøping kan også være fordelaktig for komponenter som krever trykktetthet fordi de kontrollerte fyllings- og størkningsforholdene kan bidra til å redusere visse interne defekter når prosessen er riktig konstruert.
Sammenlignet med HPDC, Imidlertid, LPDC har generelt lavere produksjonshastigheter og krever spesialisert utstyr og verktøy.
Den inntar derfor en mellomposisjon mellom konvensjonell gravitasjonsstøping og høytrykkspressstøping når det gjelder produksjonsøkonomi og støpeytelse.
Typiske bruksområder inkluderer:
- Viftehus med høy integritet
- Trykkfølsomme luftbehandlingskomponenter
- Bil- og transportkomponenter
- Komplekse strukturelle hus
- Medium- til produksjon med høyt volum
Investeringsstøping
Investeringsstøping, eller tapt voksstøping, bruker utbrukbare voksmønstre og keramiske skall for å reprodusere svært komplekse geometrier.
Etter at voksen er fjernet, smeltet aluminium introduseres i den keramiske formen.
Den største fordelen er dens evne til å reprodusere intrikat geometri, Fine detaljer, tynne seksjoner, og komplekse overganger med relativt liten skillelinjebegrensning.
Dette kan være verdifullt for spesialiserte viftehus der konvensjonell formkonstruksjon vil kreve mange kjerner eller separate komponenter.
Investeringsstøping kan også redusere mengden materiale som må fjernes under etterfølgende maskinering fordi støpingen kan nærme seg den endelige geometrien nærmere.
Ulempene er først og fremst økonomiske. Mønsterproduksjon, klargjøring av keramiske skall, utbrenthet, og støpeoperasjoner er mer arbeidskrevende og generelt dyrere enn vanlig sand- eller pressestøping.
Det er derfor mest hensiktsmessig når geometrisk kompleksitet eller dimensjonskrav rettferdiggjør merkostnaden.
Typiske bruksområder inkluderer:
- Små til middels presisjons viftehus
- Svært komplekse strømningsgeometrier
- Spesialisert industrielt utstyr
- Prototype og lavvolumskomponenter
- Hus som krever produksjon i nesten nettform
6. Fra støping til ferdig blåserhus
Å produsere et høykvalitets viftehus i støpt aluminium er ikke bare et spørsmål om å helle smeltet aluminium i en form.
Den siste komponenten er resultatet av en kontrollert produksjonskjede som integrerer ingeniørdesign, valg av støpeprosess, verktøy, smelting og helling, varmebehandling, maskinering, etterbehandling, og inspeksjon.
Design og ingeniørfag
Produksjonsprosessen begynner med en gjennomgang av viftehusets 3D CAD-modell, Tekniske tegninger, driftsforhold, og funksjonelle krav.
Ingeniører evaluerer husets indre strømningspassasje, Veggtykkelse, monteringsstruktur, flensgrensesnitt, forsterkende ribber, sjefer, og andre kritiske funksjoner.
Designet er da optimalisert for Design for produserbarhet (DFM).
Passende trekkvinkler, ensartede veggpartier, Fileter, maskineringsgodtgjørelse, og overganger mellom tykke og tynne områder bidrar til å redusere støpefeil og forenkle nedstrøms maskinering.
For komplekse hus, støpesimulering kan brukes til å evaluere fylling av smeltet metall, størkning, krymping, Termiske gradienter, og potensiell porøsitet før verktøyet produseres.
Simuleringsprogramvare som ProCAST eller tilsvarende systemer kan hjelpe ingeniører med å optimalisere port- og fôringssystemet og identifisere høyrisikoområder på forhånd.
Verktøy og mønsterproduksjon
Når støpedesignet er ferdigstilt, verktøyet er produsert i henhold til den valgte støpeprosessen.
Til Sandstøping, mønstre og kjernebokser er produsert for å definere den ytre og indre geometrien.
Kjerner kan være nødvendig for lukkede strømningspassasjer eller hulrom som ikke kan dannes direkte av formen.
Til permanent form og trykkstøping, presisjonsmetallmatriser er produsert, vanligvis fra egnet verktøystål.
Dysen inneholder hulromsgeometrien, skilleflater, Gatesystem, ejektorfunksjoner, og andre elementer som kreves for repeterbar produksjon.
Til Investeringsstøping, voksinjeksjonsverktøy er produsert for å lage engangsvoksmønstre med den nødvendige geometrien.
Verktøynøyaktighet er viktig fordi dimensjonsfeil introdusert på dette stadiet kan overføres direkte til hver påfølgende støping.
Formpreparering og støpeproduksjon
Selve støpeprosessen varierer i henhold til valgt teknologi, men målet forblir det samme: fyll formen helt samtidig som du minimerer turbulens, gassoppfanging, oksiddannelse, krymping, og andre støpefeil.
I sandstøping, formen settes sammen med nødvendige kjerner og portsystem før smeltet aluminium introduseres. I permanent formstøping, den gjenbrukbare formen rengjøres og forvarmes før helling.
For høytrykkspressstøping, metallet injiseres raskt inn i dysen under kontrollert trykk, mens lavtrykksstøping bruker kontrollert gasstrykk for å introdusere aluminiumet i formen.
Under produksjonen, viktige parametere som metalltemperatur, formtemperatur, fyllende oppførsel, trykk, Syklustid, og kjøleforhold må forbli innenfor det etablerte prosessvinduet.
Konsekvent prosesskontroll er avgjørende for å opprettholde støpekvaliteten fra en produksjonsbatch til en annen.
Fettling og støpingsrengjøring
Etter størkning, viftehuset tas ut av formen og gjennomgår fettling og rengjøring.
Porter, løpere, stigerør, og overflødig metall fjernes ved hjelp av saging, kutting, sliping, eller andre passende metoder. Blink- og skillelinjemateriale fjernes også der det er nødvendig.
Støpeoverflaten kan deretter rengjøres med kuleblåsing, tumling, eller andre mekaniske rengjøringsmetoder.
Innvendige passasjer krever spesiell oppmerksomhet fordi gjenværende sand, kjernemateriale, oksid, eller løse partikler kan forstyrre viftemonteringen eller forurense driftsluftstrømmen.
På dette stadiet, støpingen inspiseres visuelt for åpenbare defekter som sprekker, misruns, Kald lukker, overdreven porøsitet, inneslutninger, og overflateuregelmessigheter.
Varmebehandling
Varmebehandling avhenger av den valgte aluminiumslegeringen og de nødvendige mekaniske egenskapene.
For varmebehandlebare legeringer som f.eks A356 og A357, en kontrollert varmebehandlingssyklus kan forbedre styrken betydelig, hardhet, utmattelsesytelse, og dimensjonell stabilitet.
En typisk T6-behandling består av løsningsbehandling, Rask avkjøling, og kunstig aldring. Under løsningsbehandling, legeringselementer bringes til fast løsning.
Bråkjøling beholder den ønskede overmettede strukturen, mens kunstig aldring fremmer kontrollert nedbør som øker mekanisk styrke.
CNC -maskinering
Etter støping og, der det er nødvendig, varmebehandling, kritiske overflater maskineres til sine endelige dimensjoner.
CNC-fresing brukes ofte for å produsere nøyaktig monteringsflater, flensoverflater, og referanseplan. Boring skaper presisjonsmonterings- og festehull, mens tapping produserer gjengede grensesnitt.
Boring kan brukes til lagerrelaterte boringer og andre sylindriske funksjoner som krever kontrollert diameter og justering. Rømming kan påføres der det kreves tettere hulltoleranser.
Maskineringsstrategien bør være basert på den etablerte datumstrukturen til huset.
Dette sikrer at kritiske funksjoner opprettholder det korrekte posisjonelle forholdet i stedet for bare å oppnå deres individuelle dimensjonstoleranser.
For komplekse viftehus, flerakset CNC-bearbeiding kan redusere antall oppsett og forbedre posisjonsnøyaktigheten til sammenkoblede funksjoner.
Overflatebehandling og sluttbehandling
Etter maskinering, huset kan få en beskyttende eller dekorativ overflatebehandling avhengig av driftsmiljøet.
Vanlige alternativer inkluderer pulverbelegg, maleri, Anodisering, og kjemisk konverteringsbelegg.
Før belegg, overflaten må være skikkelig rengjort og klargjort for å sikre tilstrekkelig vedheft og jevn dekning.
Hvor tetnings- eller presisjonsmonteringsflater er involvert, maskering kan være nødvendig for å forhindre at belegget endrer kritiske dimensjoner.
Endelig inspeksjon og frigjøring
Det siste trinnet bekrefter at det ferdige viftehuset er i samsvar med ingeniørspesifikasjonen.
Inspeksjon kan omfatte:
- Dimensjonsmåling ved hjelp av CMM-er eller presisjonsmålere
- Borediameter og posisjonsinspeksjon
- Kontrollerer flathet og vinkelrett
- Måling av overflateruhet
- Visuell undersøkelse
- Verifisering av materiale og varmebehandling
- Inspeksjon av støpefeil ved behov
- Beleggtykkelse og vedheftstesting
For kritiske komponenter, Røntgen eller andre ikke-destruktive testmetoder kan inkluderes for å evaluere intern støpeintegritet.
Det ferdige huset frigjøres først etter støpekvaliteten, mekanisk tilstand, Dimensjonal nøyaktighet, Overflatebehandling, og funksjonelle grensesnitt er verifisert.
7. CNC-bearbeiding og presisjonsfunksjoner
CNC -maskinering er avgjørende for å oppnå de stramme toleransene og presise funksjonene som kreves for viftehusets ytelse.
Kritiske maskinbearbeidede funksjoner
Lagerboringer krever presise diametre og rundhet for å sikre riktig lagertilpasning og innretting. Viftehjulet må gå riktig for å unngå vibrasjoner og støy. Vanligvis, lagerboringer er maskinert til toleranser på ±0,01-0,02 mm.
Monteringsflater slik som motormonteringsflater, fotmonteringsflater, og flensflater krever planhet og parallellitet for å sikre riktig montering og innretting. Typiske krav til planhet er 0.05-0.1 mm.
Dyvelpinnehull brukes for nøyaktig plassering under montering. Disse hullene rømmes vanligvis til toleranser på ±0,01-0,02 mm.
Gjengede hull kreves for festemidler. Banking sikrer nøyaktig trådform og posisjon.
Tetningsflater slik som O-ringspor og pakningsoverflater krever en jevn overflatefinish (Ra ≤1,6 µm) for å sikre lekkasjetette tetninger.
Maskineringssekvens
Den typiske bearbeidingssekvensen for et viftehus begynner med grovbearbeiding for å fjerne mesteparten av materialet.
Dette etterfølges av finishbearbeiding av kritiske funksjoner for å oppnå de nødvendige toleransene og overflatefinishen. Endelig, banking og gjengeoperasjoner utføres for å fullføre huset.
8. Overflatebehandling og korrosjonsbeskyttelse
Overflatebehandling Alternativer
Som støpt overflater etterlates som støpt fra støperiet. Dette er det billigste alternativet og er egnet for skjulte applikasjoner, industrielle miljøer, og ikke-korrosive applikasjoner.
Skudd sprengning rengjør overflaten og forbereder den for etterbehandling. Kuleblåsing med stål eller keramiske medier fjerner sandrester og oksidbelegg, forbedrer overflatens renhet, og skaper en jevn matt finish.
Anodisering skaper en hard, korrosjonsbestandig oksidlag. Svovelsyre anodisering (Type II) produserer en 5-25 µm belegg med en hardhet på 250-400 Hv, gir god korrosjonsbestandighet og estetisk finish.
Hard anodisering (Type III) produserer en 25-75 µm belegg med en hardhet på 600-800 Hv, gir utmerket korrosjonsbestandighet, Bruk motstand, og hardhet.
Pulverbelegg gir en tykk, varig, og dekorativt organisk belegg.
Elektrostatisk spraypåføring etterfølges av ovnsherding, produsere en 60-120 µm belegg med utmerket korrosjonsbestandighet. Pulverlakk er egnet for utendørs bruk, etsende, og vaskeapplikasjoner.
Maleri gir et relativt rimelig belegg. Spraypåføring etterfølges av tørking eller herding, produsere en 20-50 µm belegg. Maling er egnet for innendørs, lavkostapplikasjoner.
Elektroforetisk belegg gir en tynn, ensartet organisk belegg. Nedsenking i et malingsbad med likestrøm gir en 10-25 µm belegg med utmerket korrosjonsbestandighet og høy glans.
9. Bruksområder for tilpassede støpte aluminiumsblåserhus
Spesialtilpassede viftehus i støpt aluminium er mye brukt i utstyr som krever lettvektskonstruksjon, kompleks luftstrømsgeometri, strukturell stivhet, og korrosjonsmotstand.
HVAC og ventilasjonssystemer
Typiske bruksområder inkluderer sentrifugalvifter, luftbehandlingsenheter, kommersielt ventilasjonsutstyr, industrielle eksosanlegg, og spesialiserte luftbevegelsessystemer.
Industrielle blåsere og prosessutstyr
Tilpassede viftehus brukes i støvoppsamlingssystemer, tørkeutstyr, pneumatiske transportsystemer, pakkemaskineri, og annet industrielt prosessutstyr som krever kontinuerlig luftstrøm.
Bil- og elektriske kjøretøysystemer
Typiske bruksområder inkluderer HVAC-blåsere, batterikjølesystemer, kjøleenheter for elektriske motorer, kraftelektronikkkjøling, og ekstra luftstyringsutstyr.
Energi og kraftutstyr
Viftehus i støpt aluminium brukes i generatorkjølesystemer, energilagringsutstyr, brenselcellesystemer, elektriske skap, og andre termiske styringsapplikasjoner.
Elektronikk og termisk styring
Typiske bruksområder inkluderer kraftelektronikkkjøling, kommunikasjonsutstyr, industrielle kontrollsystemer, utstyrsskap, og kompakte termiske styringsenheter.
Medisinsk og laboratorieutstyr
Bruksområder inkluderer ventilasjonsutstyr, laboratorieluftsystemer, filtreringsenheter, vakuum utstyr, og andre spesialiserte enheter som krever kompakt og pålitelig luftstrømstyring.
Landbruks- og anleggsmaskiner
Viftehus i støpt aluminium kan brukes i motorluftsystemer, førerhusventilasjon, utstyrskjøling, støvkontrollsystemer, og ekstra luftstrømsutstyr som opererer under krevende miljøforhold.
Marine og spesialutstyr
Typiske bruksområder inkluderer marin ventilasjon, kjøling av maskiner, luftbehandlingssystemer ombord, og spesialkonstruert vifteutstyr designet for korrosive eller plassbegrensede miljøer.
10. Støpt aluminium vs. Produserte blåserhus i stål
| Kriterium | Støpt aluminium | Produsert stål |
| Vekt | Lys (2.7 g/cm³) | Tung (7.85 g/cm³) |
| Korrosjonsmotstand | Glimrende (selvbeskyttende) | Fattig (krever maling/belegg) |
| Designfleksibilitet | Veldig høyt (komplekse former) | Moderat (fabrikasjonsbegrensninger) |
| Monteringskrav | Minimal (integrerte funksjoner) | Høy (sveising, feste) |
| Overflatebehandling | God (som støpt; kan forbedres) | Moderat (krever etterbehandling) |
| Aerodynamisk ytelse | Glimrende (glatte indre overflater) | God (sveiser og sømmer) |
| Koste (Lavt volum) | Høy (verktøy) | Lav (fabrikasjon) |
| Koste (middels volum) | Moderat | Høy (arbeid) |
| Koste (høyt volum) | Lav (støping) | Veldig høyt (arbeid) |
| Ledetid (verktøy) | 6-12 uker | 1-2 uker |
| Sveisbarhet | God (med omhu) | Glimrende |
| Gjenvinning | 100% | 100% |
| Typiske applikasjoner | Høy ytelse, krevende, middels høyt volum | Lavt volum, enkle former, kostnadsfølsom |
11. Tilpasset støpt aluminiumsblåserhus fra DEZE Foundry
Deze Foundry tilbyr skreddersydde produksjonsløsninger for viftehus i aluminium designet rundt spesifikke applikasjonskrav.
I stedet for å begrense produksjonen til standardiserte geometrier, produksjonstilnærmingen kan kombinere valg av støpeprosess, DFM-optimalisering, Presisjonsmaskinering, Overflatebehandling, og kvalitetsinspeksjon for å produsere applikasjonsspesifikke komponenter.
| Evnekategori | Detaljer |
| Materialer | A356-T6, A380, ADC12, A413, 319; tilpassede legeringer tilgjengelig på forespørsel |
| Støpeprosesser | Sandstøping, Permanent muggstøping, die casting, lavtrykksstøping, Investeringsstøping |
| Delvekt | 0.1 kg til 100 kg |
| Maksimale dimensjoner | Opp til 1,000 mm diameter; tilpassede størrelser tilgjengelig |
| Dimensjonale toleranser | CT5–CT7 per ISO 8062 (±0,1–0,3 mm typisk) |
| Kvalitetssikring | ISO 9001:2015 sertifisert; 100% Dimensjonal inspeksjon; CMM; overflateprofilometer; trykktesting; Ndt (Røntgen, fargestoff penetrant) |
| Ledetid | Verktøy: 6–12 uker; Første artikler: 8–14 uker; Gjenta bestillinger: 2–4 uker |
| Minimum bestillingsantall | Ingen fast MOQ; prototyper og lavvolumsproduksjon tilgjengelig |
12. Konklusjon
EN viftehus i støpt aluminium er mer enn en beskyttende innkapsling rundt en vifte eller impeller.
Det er en funksjonell teknisk komponent som påvirker luftstrømmen, strukturell stabilitet, vekt, varmeavledning, vibrasjonsadferd, forsegling, og generell utstyrspålitelighet.
Aluminiumsstøping er spesielt verdifullt fordi det kombinerer relativt lav tetthet med god korrosjonsbestandighet, Termisk konduktivitet, og evnen til å produsere komplekse tredimensjonale geometrier.
Ved å velge riktig legering og støpemetode, produsenter kan lage hus som spenner fra lette HVAC-komponenter til strukturelt krevende industrimontasjer.
For tilpassede applikasjoner, den mest effektive tilnærmingen er å evaluere det komplette kravet – fra luftstrøm og driftsbelastning til støpeprosess, maskineringstoleranser, overflatebehandling, undersøkelse, og produksjonsvolum.
Dette sikrer at det endelige huset ikke bare er støpt, men også egnet for det tiltenkte servicemiljøet.
Vanlige spørsmål
Hva er et viftehus i støpt aluminium?
Et viftehus i støpt aluminium er et hus produsert ved å helle eller injisere smeltet aluminiumslegering i en form for å danne kabinettet rundt en blåser eller impeller.
Støpingen kan integrere luftstrømpassasjer, monteringsbosser, ribbeina, flenser, og andre funksjonelle funksjoner i en enkelt komponent.
Hvordan kan viftehus i aluminium beskyttes mot korrosjon?
Avhengig av tjenestemiljøet, beskyttelse kan omfatte pulverlakkering, flytende maling, konverteringsbelegg, anodisering der det passer, eller andre konstruerte overflatebehandlinger.
Riktig rengjøring og forbehandling er avgjørende for langsiktig vedheft og korrosjonsbestandighet.
Kan komplekse innvendige luftstrømspassasjer støpes direkte?
Ja. Støping kan produsere komplekse indre og ytre geometrier som ville være vanskelig å fremstille fra metallplater.
Avhengig av design og støpeprosess, kjerner eller spesialverktøy kan brukes til å danne lukkede passasjer og komplekse hulrom.
Er viftehus i støpt aluminium korrosjonsbestandig?
Aluminium danner naturlig et beskyttende oksidlag som gir nyttig atmosfærisk korrosjonsbestandighet.
For mer krevende miljøer, ekstra beskyttelse kan gis gjennom pulverlakkering, Anodisering, maleri, eller kjemiske konverteringsbelegg.