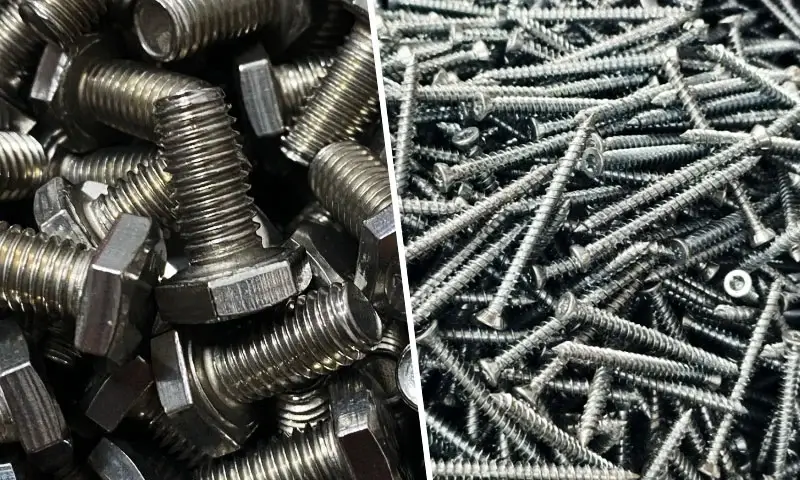
Bolter og skruer er to av de mest brukte mekaniske festene i produksjonen, konstruksjon, bilteknikk, maskineri, og hverdagsprodukter.
Selv om de kan se like ut, de kan variere i hvordan de engasjerer seg med parringskomponenter, hvordan klemkraften genereres, hvordan de er installert, og hvilke applikasjoner de er best egnet for.
Terminologien varierer også mellom bransjer, regioner, og tekniske standarder.
Følgelig, å velge et festemiddel kun basert på dets kommersielle navn kan føre til feilaktige antakelser om dets styrke, installasjonskrav, eller egnethet for et bestemt ledd.
Denne veiledningen forklarer forskjellene mellom bolter og skruer fra et geometriperspektiv, fastening mechanics, materialer, Produksjon, installasjon, og søknad.
1. Why the Confusion Exists
Begrepene bolt og skrue brukes ofte om hverandre i dagligspråket.
En gjenget feste med sekskantet hode kan selges som en bolt i en katalog og beskrives som en skrue i en annen.
Skillet blir enda mindre tydelig når begge festene har like hoder, thread forms, materialer, og dimensjoner.
Tre faktorer bidrar til denne forvirringen.
Vanlig bruk skiller seg fra teknisk terminologi. In everyday conversation, folk kan kalle nesten alle gjengefester for en skrue.
I ingeniørfag, Imidlertid, begrepene kan beskrive ulike festearrangementer og monteringsmetoder.
Standarder bruker ikke alltid begrepene identisk. Festestandarder spesifiserer dimensjoner, thread forms, Mekaniske egenskaper, toleranser, and product requirements.
Avhengig av gjeldende standard og produktkategori, et festemiddel med en spesiell hode- og gjengekonfigurasjon kan betegnes som en bolt eller en skrue.
Utseende alene er ikke avgjørende. Hex-head bolts, hex-head screws, socket-head cap screws, og maskinskruer kan dele lignende eksterne funksjoner.
Tilstedeværelsen av en spiss spiss er heller ikke et universelt kriterium: mange maskinskruer har flate eller butte ender, mens noen bolter har spesialiserte endekonfigurasjoner.
For practical selection, det er mer nyttig å undersøke hvordan festet griper inn i skjøten, hvordan lasten overføres, og hvordan den er installert enn å stole utelukkende på navnet.
2. What Is a Bolt?
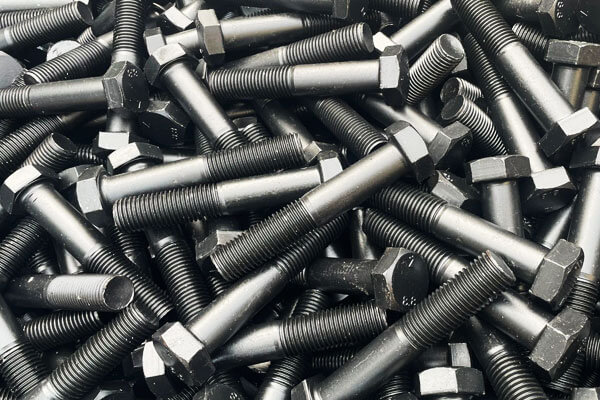
En bolt er en gjenget feste som vanligvis er utformet for å passere gjennom innrettede hull i to eller flere komponenter og festes med en kompatibel mutter.
Tightening the nut, eller bolthodet der det er aktuelt, skaper spenning i festet og klemmer komponentene sammen.
En typisk bolt har et hode, et skaft, og en gjenget seksjon. Skaftet kan være delvis eller helt gjenget, avhengig av design og applikasjon.
Bolter er mye brukt i konstruksjonsstål, maskineri, bilmontasjer, trykkutstyr, og andre bruksområder hvor en skjøt skal tåle strekkbelastninger, skjærbelastninger, vibrasjon, eller gjentatt tjeneste.
How Bolts Work
I en konvensjonell boltforbindelse, stramming av festeanordningen strekker bolten litt, genererer forhåndsbelastning, også kalt klemkraft.
Denne forhåndsbelastningen presser de sammenføyde komponentene sammen og bidrar til å forhindre separasjon eller relativ bevegelse.
Skjøtens ytelse avhenger av mer enn boltstyrken. Det påvirkes av boltens diameter, thread pitch, materialkarakter, tightening method, leddstivhet, overflatetilstand, og friksjon under hodet og mutteren.
When properly designed, en boltet skjøt kan demonteres for vedlikehold uten å ødelegge festeanordningen eller de sammenføyde komponentene.
Imidlertid, gjentatt bruk, korrosjon, trådskade, eller overdreven stramming kan redusere påliteligheten.
Vanlige typer bolter
| Bolt Type | Beskrivelse | Typisk anvendelse |
| Sekskantbolt | Sekskantet hode, delvis gjenget skaft, used with a hex nut | Konstruksjonsstål, maskineri, general assembly |
| Tung sekskantbolt | Større hode og mutter over flater enn standard sekskant | Konstruksjonsstålforbindelser (A325, A490) |
| Vognbolt | Rundt eller kuppelhode med firkantet hals under hodet | Tre til tre, tre-til-metall; neck prevents rotation |
| Lagbolt | Hex or square head, grove tråder, pointed tip | Wood construction; technically a screw, men vanligvis kalt en bolt |
| Plow bolt | Forsenket flatt hode med firkantet hals | Plows, landbruksutstyr; flush surface |
Komfyrbolt |
Rundt hode med spor eller Phillips, machine threads | Light-duty assembly; historisk brukt på ovner |
| Eye bolt | Ring-shaped head | Løfting, tie-down, rigging |
| Anchor bolt | Designet for å legges inn i betong | Strukturelle forbindelser til fundamenter |
| U-bolt | U-formet med gjengede ender | Rørklemming, axle mounting |
| Flange bolt | Sekskanthode med integrert flens (washer-like base) | Bil, maskineri; distributes load |
| Strukturell bolt | Tung sekskant, høy styrke, spesifisert for konstruksjonsstål | Broer, bygninger, Tårn (ASTM A325, A490, F3125) |
3. Hva er en skrue?
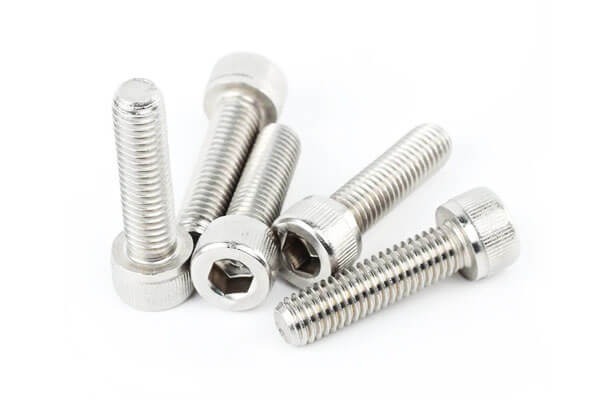
En skrue er en gjenget feste som er utformet for å gripe inn i en samsvarende gjenge eller, i noen applikasjoner, lage sin egen tråd i materialet som festes.
Den har vanligvis et hode med en drivfunksjon, for eksempel et spor, Phillips fordypning, Torx stikkontakt, sekskantkontakt, eller ekstern sekskant.
I motsetning til et konvensjonelt bolt-og-mutter arrangement, mange skruer er installert direkte i et tappet hull, en gjenget innsats, tre, plast, eller metallplater.
Skruer brukes i produkter som spenner fra elektroniske kabinetter og forbrukerapparater til industrimaskiner, presisjonsinstrumenter, møbler, og bygningsdeler.
Hvordan skruer fungerer
Skruer overfører last gjennom en kombinasjon av:
- Trådengasjement: Gjengene passer sammen med materialet eller innvendig tråd, resisting pull-out.
- Clamping force: Similar to bolts, skruer skaper klemkraft når de strammes, selv om mekanikken er forskjellig fordi skruen griper direkte inn i materialet.
- Head bearing: Skruehodet ligger an mot overflaten av den sammenføyde delen, fordele lasten.
Skruens ytelse avhenger av:
- Trådinngrepslengde: Generelt, inngrep lik skruediameteren gir tilstrekkelig styrke i stål; mykere materialer krever mer.
- Pilot hole size: Kritisk for selvgjengende og gjengedannende skruer.
- Drive type: Phillips, slisset, Torx, sekskantkontakt, kvadrat, osv.
- Materialkompatibilitet: Skruematerialet må være kompatibelt med det sammenføyde materialet for å unngå galvanisk korrosjon eller stripping.
Vanlige typer skruer
| Skruetype | Beskrivelse | Typisk anvendelse |
| Maskinskrue | Maskingjenger, ulike hoder, brukes med en mutter eller i et tappet hull | Maskineri, Elektronikk, apparater |
| Toppskrue | Hylsehode (sekskantkontakt), machine threads | Maskineri, verktøy, bil |
| Selvskruende skrue | Danner eller kutter sin egen tråd i materialet | Platemetall, Plast, tre |
| Selvborende skrue | Drill point; bor og kraner i én operasjon | Platemetall, metallramme |
| Treskrue | Grove tråder, tapered shank, pointed tip | Trebearbeiding, møbler |
Gipsskrue |
Fine threads, bugle head, skarp spiss | Installasjon av gips |
| Sheet metal screw | Skarpt punkt, fine eller grove tråder | Sheet metal assembly |
| Stillskrue | Headless; brukes til å feste en komponent på en aksel | Halsbånd, remskiver, knotter |
| Tommelskrue | Riflet eller bevinget hode for håndstramming | Justeringer, tilgangspaneler |
| Skulderskrue | Sylindrisk skulder for dreie- eller glideapplikasjoner | Koblinger, hengsler, pivoter |
| Øye skrue | Ring-shaped head | Henger, tie-down |
| Betongskrue | Herdet, høy-lav gjenger for betong | Forankring til betong |
| Lagskrue | Hex or square head, grove tråder, spiss | Kraftige treforbindelser |
4. Mekaniske og geometriske forskjeller
Bolter og skruer kan dele lignende gjengeformer og hodedesign, men de er ofte forskjellige i skaftgeometri, trådengasjement, installasjonsmetoder, og lastoverføring.
Geometriske forskjeller
Bolter har vanligvis et definert ugjenget skaft og en delvis gjenget seksjon, mens mange skruer er helgjengede.
Den faktiske geometrien avhenger av festetypen, nominell diameter, lengde, og gjeldende standard.
| Trekk | Bolter | Skruer |
| Shank | Inkluderer ofte en ugjenget seksjon for å støtte innretting og overføring av skjærbelastninger | Kan være helt eller delvis gjenget, Avhengig av design |
| Tråd lengde | Ofte delvis gjenget i strukturelle og generelle applikasjoner | Ofte helgjenget i mindre maskinskruer; varierer etter type |
| Hode design | Vanligvis hex, heavy hex, flens, or carriage heads | Includes socket, Phillips, Torx, slisset, panne, and countersunk heads |
Kjøremetode |
Vanligvis strammet med en skiftenøkkel eller fatning | Drives vanligvis med skrutrekker, hex key, Torx bit, eller stikkontakt |
| Tråd form | Vanligvis metriske grove/fine eller enhetlige tråder, such as UNC and UNF | Kan bruke standard maskingjenger, self-tapping threads, eller spesialiserte treskruetråder |
| Punkt design | Vanligvis flat eller avfaset | May be flat, spiss, eller utstyrt med borepunkt |
| Representant standarder | ASME B18.2.1, ASME B18.2.3, ASTM F3125 | ASME B18.6.3, ISO 7045, ISO 4762 |
Nominelle størrelsesområder overlapper betydelig, så diameter alene kan ikke pålitelig skille en bolt fra en skrue.
Den gjeldende produktstandarden og den tiltenkte skjøtekonfigurasjonen gir mer nyttige kriterier.
Trådform og engasjement
Bolter og skruer kan bruke de samme standardiserte gjengeformene, inkludert metrisk grov, metrisk bot, UNC, og UNF. Den viktigste forskjellen er ofte hvordan trådene griper inn i skjøten.
Bolter passerer vanligvis gjennom klaringshull, med gjengene i inngrep med en mutter eller en tappet komponent.
Det ugjengede skaftet, når tilstede, kan hjelpe med å lokalisere leddet og bære tverrgående belastninger. Skruer kan gå i inngrep med forhåndsborede hull, gjengede innlegg, eller selve materialet.
Selvskjærende og treskruer bruker gjengeometrier designet for å danne eller kutte gjenger i spesifikke underlag.
Grove gjenger gir generelt raskere montering og bedre toleranse for mindre forurensning eller skade, mens fine gjenger gir en mindre stigning og finere justering av aksial posisjon.
Verken er universelt sterkere eller mer motstandsdyktig mot vibrasjoner; ytelsen avhenger av dimensjonene til festene, materialstyrke, engasjement lengde, og felles design.
Mekanisk oppførsel
Den primære mekaniske forskjellen ligger i leddets belastningsbane og kontrollen av klemkraften.
| Faktor | Bolter | Skruer |
| Laste overføre | Utvikler vanligvis strekk i bolten og kompresjon over det klemte leddet | Overfør lasten gjennom skruen og dens inngrep med en mutter, tapped hole, insert, eller underlag |
| Forhåndslast kontroll | Ofte etablert gjennom et spesifisert moment eller oppspenningsmetode; friksjon påvirker resultatet sterkt | Avhenger også av dreiemoment og friksjon, med større variasjon mulig når tråder griper direkte inn i mykere materialer |
| Typisk feil moduser | Strekkbrudd, utmattelsessvikt, trådstripping, eller felles separasjon | Skruebrudd, drive recess damage, hodesvikt, eller stripping av det engasjerte materialet |
Utmattelse ytelse |
Kan forutses ved bruk av etablerte feste- og skjøtdesignmetoder | Avhenger av festeelementets geometri, trådengasjement, substrategenskaper, og syklisk belastning |
| Vibrasjon motstand | May require locking nuts, gjengelåsende forbindelser, eller andre validerte oppbevaringsmetoder | Kan kreve lignende oppbevaringstiltak, spesielt der underlaget eller gjenget inngrep kan løsne eller degraderes |
5. Bolts vs Screws: Kjerneforskjeller forklart
De praktiske forskjellene mellom bolter og skruer blir tydeligere når de festes, installasjonsmetoder, og typiske applikasjoner sammenlignes direkte.
| Sammenligningsfaktor | Bolter | Skruer |
| Typisk festearrangement | Passer vanligvis gjennom klaringshull og er sikret med en mutter | Går vanligvis i inngrep med et hull, insert, or material directly |
| Mating component | Often a nut, selv om noen bolter griper inn i gjengede hull | Ofte en innvendig gjenget komponent eller selve underlaget |
| Trådkonfigurasjon | Kan være helt eller delvis gjenget | Kan være helt eller delvis gjenget, avhengig av design |
| Installasjonsverktøy | Skiftenøkkel, stikkontakt, momentnøkkel, or specialized tooling | Skrujern, hex key, stikkontakt, or powered driver |
| Clamping force | Vanligvis generert ved å stramme bolt-og-mutter-enheten | Vanligvis generert ved å stramme skruen inn i den tilhørende gjengen |
Demontering |
Vanligvis grei hvis mutteren og gjengene forblir tilgjengelige og uskadet | Avhenger av trådengasjement, substrate condition, and screw design |
| Typiske feilrisikoer | Strekkbrudd, utmattelse, trådstripping, løsne, eller leddglidning | Drive recess stripping, trådstripping, pull-out, utmattelse, or loosening |
| Common applications | Structural joints, Maskinrammer, flenser, bilmontasjer | Vedlegg, electronic products, møbler, maskineri, og metallplater |
| Designhensyn | Bolt strength, nut compatibility, forhåndslast, grepslengde, og leddstivhet | Trådengasjement, underlagets styrke, drive design, installasjonsmoment, og uttrekksmotstand |
En viktig kvalifikasjon er at dette er typiske praksiser, ikke absolutte regler. En feste som kalles en bolt kan installeres i et tappet hull, mens en skrue kan brukes med en mutter.
Gjeldende standard, produktdesign, og festearrangement bestemmer den mer nøyaktige klassifiseringen.
Som gir en sterkere forbindelse?
Verken bolter eller skruer er iboende sterkere i enhver bruk. Fugestyrken avhenger av festeelementets dimensjoner, materialkarakter, trådgeometri, engasjement lengde, installasjon forhåndsbelastning, og styrken til de tilknyttede materialene.
En riktig utformet høyfast bolt kan gi betydelig klemkraft i en strukturell skjøt.
En skrue med riktig størrelse kan også gi høy klemkraft i en kompakt maskinsammenstilling.
I begge tilfeller, skjøten kan svikte før selve festet hvis gjengene løsner, underlaget deformeres, eller de tilkoblede delene ikke tåler den påførte belastningen.
6. Materialer og belegg for bolter og skruer
Materialet og overflatebehandlingen til en bolt eller skrue bestemmer dens strekkfasthet, Korrosjonsmotstand, slitasjeadferd, og egnethet for spesifikke driftsforhold.
Valget bør ta hensyn til mekaniske belastninger, miljøeksponering, temperatur, og kompatibilitet med materialene som sammenføyes.
Grunnmaterialer
Det riktige valget avhenger av nødvendig styrke, Korrosjonsmotstand, vekt, og servicemiljø.
| Materiale | Typiske karakterer |
| Lavkarbonstål | SAE karakter 2, ISO property class 4.6 |
| Middels karbonstål | SAE karakter 5, ISO 8.8 |
| Legert stål | SAE karakter 8, ISO 10.9, 12.9 |
| Rustfritt stål 304 | A2, 304 |
| Rustfritt stål 316 | A4, 316 |
| Martensittisk rustfritt stål | 410 |
| Nedbørsherdende rustfritt stål | 17-4 Ph |
| Messing og bronse | C360, C464, Silisium bronse |
| Titan | Karakter 2, Karakter 5 (Ti-6Al-4V) |
| Aluminiumslegeringer | 2024, 6061, 7075 |
| Nikkellegeringer | Monel, Inconel |
Belegg og overflatebehandlinger
Belegg forbedrer korrosjonsbestandigheten, Reduser friksjonen, eller gi spesifikke overflateegenskaper.
| Coating or Treatment | Hovedfordeler | Vanlige applikasjoner og vurderinger |
| Elektroplisert sink | Økonomisk, moderat korrosjonsbeskyttelse | Generelle festemidler; kan kreve ytterligere passivering eller forsegling |
| Hot-dip galvanisering | Tykk, durable zinc coating | Utendørs konstruksjoner og konstruksjon; beleggtykkelse avhenger av gjeldende spesifikasjon og festestørrelse |
| Zinc-nickel | Forbedret korrosjonsbeskyttelse | Automotive og krevende industrielle applikasjoner |
| Zinc-flake belegg | Sterk korrosjonsbeskyttelse med lav risiko for hydrogensprøhet under påføring av belegg | Bil- og festemidler med høy styrke |
| Kadmium platting | Korrosjonsbeskyttelse og nyttig smøreevne | Begrenset i mange bruksområder på grunn av toksisitet; brukes i visse eldre romfartsspesifikasjoner |
Fosfatbelegg |
Provides a base for oil, maling, or other treatments | Industrielle festemidler og komponenter som krever kontrollert friksjon |
| Svart oksid | Utseende og begrenset korrosjonsbeskyttelse ved oljet | Verktøy og innendørs applikasjoner |
| PTFE-based belegg | Lav friksjon og kjemisk motstand | Applikasjoner som krever kontrollert friksjon eller kjemisk kompatibilitet |
| Xylan belegg | Lav friksjon og korrosjonsbeskyttelse | Industrielle og kjemiske servicefester |
| Sølv platting | Elektrisk ledningsevne og anti-galling egenskaper i egnede applikasjoner | Spesialiserte elektriske og romfartsenheter |
| Rustfritt stål passivering | Fjerner fritt jern og fremmer den beskyttende passive overflaten | Festemidler i rustfritt stål utsatt for korrosive miljøer |
7. Installasjon og verktøy
- Access Requirements: Bolter krever tilgang til begge sider av skjøten (en side for bolthodet, the other for the nut).
Skruer krever kun tilgang fra installasjonssiden siden de passer med innvendige gjenger i huset. - Dreiemoment og forhåndsbelastning: Bolter strammes rutinemessig med kalibrerte momentnøkler, hydraulic tensioners, eller skru-av-mutter-metoder for å oppnå presis klemmeforspenning.
Skruer drives vanligvis med standard skrutrekkere, unbrakonøkler, eller pneumatiske momentdrivere. - Gjenbrukbarhet: Bolteforbindelser kan demonteres og settes sammen gjentatte ganger uten å skade grunnmaterialet.
Skruede skjøter i myke metaller eller plast risikerer å strippe de innvendige gjengene over flere vedlikeholdssykluser.
8. Produksjonsprosesser for bolter og skruer
Bolter og skruer deler mange produksjonsprosesser. Produksjonsrutene deres avhenger av materiale, dimensjoner, thread design, nødvendig styrke, toleranse, overflatebehandling, og produksjonsvolum.
Cold Heading og Hot Forging
Cold heading danner et festehode ved å plastisk deformere tråd eller stang ved eller nær romtemperatur.
Den er mye brukt til høyvolumproduksjon fordi den gir god materialutnyttelse, repeterbarhet, og produksjonseffektivitet.
Varmsmiing brukes når større dimensjoner eller materialer krever forming ved forhøyet temperatur.
Avhengig av design, smiing kan produsere festehoder og andre funksjoner som ville være vanskelige å forme økonomisk gjennom kald kapping.
Trådrulling og trådkutting
Gjengerulling danner tråder ved å presse festeemnet mellom dysene. Den brukes ofte til masseproduserte bolter og skruer og kan produsere konsistent gjengegeometri uten å fjerne materiale fra gjengeprofilen.
Trådskjæring fjerner materiale med et skjæreverktøy for å lage den nødvendige tråden. Det er nyttig for visse spesialiserte design, lavvolumsproduksjon, store festemidler, og bruksområder hvor geometrien eller materialet gjør rulling mindre egnet.
Valget mellom valsing og kutting avhenger av materialegenskaper, trådspesifikasjoner, nødvendig produksjonshastighet, og komponentdesign.
Varmebehandling
Varmebehandling brukes når de spesifiserte mekaniske egenskapene ikke kan oppnås gjennom forming alene.
Avhengig av stålkvalitet og festeegenskapsklasse, prosesser kan inkludere bråkjøling og temperering eller andre kontrollerte termiske behandlinger.
Hensikten er å oppnå den nødvendige kombinasjonen av styrke, hardhet, og seighet mens du kontrollerer risikoen for overdreven sprøhet, forvrengning, og andre defekter.
Ikke alle festemidler krever samme varmebehandling. Kravene bør følge gjeldende materialspesifikasjoner og standard for mekaniske egenskaper.
Overflatebehandling og kvalitetskontroll
Overflatebehandlinger kan brukes for å forbedre korrosjonsbestandigheten, Reduser friksjonen, eller oppfylle krav til utseende.
Avhengig av belegget, ytterligere kontroller kan være nødvendig for å håndtere dimensjonsendringer, risiko for hydrogensprøhet, eller friksjonsvariabilitet.
Kvalitetskontroll kan omfatte kontroller av:
- Diameter, lengde, hodedimensjoner, og trådgeometri
- Mekaniske egenskaper og hardhet
- Beleggtykkelse og korrosjonsytelse
- Overflatefeil og materialsporbarhet
- Dimensjonsoverensstemmelse med gjeldende produktstandard
Standarder som ISO 898-1 for de mekaniske egenskapene til spesifiserte bolter av karbonstål og legert stål, skruer, og pigger, og ISO 3506 for korrosjonsbestandige festemidler i rustfritt stål, gi relevante rammer for mange applikasjoner.
Den nøyaktige standarden avhenger av festetype og spesifikasjon.
9. Applikasjoner: Hvor bolter og skruer brukes
Valget mellom bolter og skruer avhenger av monteringsdesignet, tjenestebelastninger, installasjonstilgang, Vedlikeholdskrav, og motta materiale.
Bolter er mye brukt i strukturelle stålforbindelser, bro- og bygningsforsamlinger, Automotive chassis, Maskinrammer, Rørflenser, og tungt utstyr.
Disse applikasjonene drar ofte nytte av kontrollert klemkraft, tilgjengelige nøtter, og festemidler designet for definerte strekk- eller skjærbelastninger.
Skruer er vanlige i elektriske kabinetter, elektroniske enheter, møbler, apparater, metallprodukter, maskindeksler, og presisjonsutstyr.
De er spesielt praktiske når utformingen inkluderer hull eller når en feste må monteres fra den ene siden.
Noen applikasjoner bruker begge deler. For eksempel, en industrimaskin kan bruke høyfaste bolter for å koble sammen sin strukturelle ramme, pipeskruer for å sikre presisjonskomponenter, og selvskruende skruer for utvalgte deksler eller paneler.
Det riktige valget bør være basert på kravene til skjøten - ikke bare hvilken feste som er lettere å installere.
10. Hvordan velge mellom bolter og skruer
Å velge riktig feste krever evaluering av hele skjøten, inkludert tilknyttede materialer, lasteforhold, installasjonstilgang, og vedlikeholdskrav.
Skritt 1: Bestem felleskonfigurasjonen
Hvis komponentene har klaringshull og kan romme en mutter, et bolt-og-mutter arrangement kan være hensiktsmessig.
Hvis sammenstillingen inkluderer hull eller gjengede innlegg, skruer kan gi en enklere løsning.
For tynne metallplater, Plast, eller tre, spesialiserte selvskruende eller gjengedannende skruer kan være mer egnet enn konvensjonelle bolter, forutsatt at underlaget tåler de nødvendige belastningene.
Skritt 2: Vurder belastningene
Vurder om skjøten vil oppleve strekkbelastning, klippe, vibrasjon, påvirkning, eller syklisk tretthet.
For kritiske strukturelle eller mekaniske skjøter, beregne nødvendig festestørrelse, styrke, og forspenn i stedet for å velge et festemiddel etter diameter alene.
Skritt 3: Sjekk materialkompatibilitet
Velg et festemateriale som er kompatibelt med både de tilkoblede komponentene og driftsmiljøet.
Korrosjon, galvanisk interaksjon, temperatur, og kjemisk eksponering kan påvirke langsiktig pålitelighet.
Skritt 4: Vurder installasjon og vedlikehold
Vurder om begge sider av skjøten er tilgjengelige, om spesialverktøy er nødvendig, og hvor ofte enheten må demonteres.
Festemidler bør også velges for å minimere risikoen for drivskader, trådstripping, og løsner.
Skritt 5: Bekreft spesifikasjonen
Bekreft ønsket diameter, thread pitch, lengde, hode stil, eiendomsklasse eller karakter, belegg, og gjeldende standard.
For sikkerhetskritiske applikasjoner, følg ingeniørtegningene, relevante standarder, og godkjente monteringsprosedyrer.
11. Vanlige feil ved valg av festemidler
Flere vanlige feil kan kompromittere felles pålitelighet, selv når den valgte bolten eller skruen virker passende.
- Å velge etter utseende alene: Festemidler som ser lignende ut kan ha forskjellige gjengespesifikasjoner, Mekaniske egenskaper, eller tiltenkte bruksområder.
- Ignorerer trådengasjement: En skrue installert i et svakt eller utilstrekkelig gjenget underlag kan trekke seg ut før festet når sin nominelle kapasitet.
- Bruker feil styrkekarakter: Et feste som er for svakt kan svikte under belastning, mens en unødvendig høystyrkefeste kan øke kostnadene eller introdusere andre designhensyn.
- Overstramming: For høyt dreiemoment kan strekke eller knekke festet, skade tråder, eller deformere de sammenføyde komponentene.
- Ignorerer korrosjon og gnaging: Feil materiale eller overflatebehandling kan forårsake anfall, akselerert korrosjon, eller vanskelig vedlikehold.
- Blanding inkompatible spesifikasjoner: Trådstigning, diameter, eiendomsklasse, og mutterkompatibilitet må verifiseres i stedet for å antas.
- Gjenbruk av skadede festemidler: Deformerte tråder, skadede drivfordypninger, korrosjon, eller tidligere overbelastning kan gjøre gjenbruk usikker eller upålitelig.
- Forsømmelse av felles utforming: Valg av festemidler alene kan ikke kompensere for utilstrekkelig kantavstand, svakt underlagsmateriale, utilstrekkelig bæreareal, eller dårlig lastfordeling.
Den mest pålitelige festeløsningen vurderer festeanordningen, parringsmaterialer, leddgeometri, installasjonsmetode, og driftsmiljø som ett integrert system.
12. Konklusjon
Bolter og skruer utfører lignende festefunksjoner, men de brukes ofte i forskjellige leddkonfigurasjoner.
Bolter passerer vanligvis gjennom klaringshull og fungerer med muttere, mens skruer ofte går i inngrep med hull, setter inn, eller materialet som festes direkte.
Disse forskjellene påvirker installasjonen, klemkraft, vedlikehold, og felles design, selv om terminologien kan variere etter standard og applikasjon.
Ingen av typene er universelt sterkere eller mer pålitelige. Ytelsen avhenger av materialet, dimensjoner, trådengasjement, forhåndslast, leddgeometri, og serviceforhold.
Produksjonsprosesser - inkludert kald overskrift, smi, trådrulling, varmebehandling, og overflatebehandling – avgjør også om et festemiddel oppfyller de spesifiserte kravene.
For ingeniører, produsenter, og innkjøpsteam, den beste tilnærmingen er å velge festemidler i henhold til belastningskrav, materialkompatibilitet, installasjonstilgang, korrosjonseksponering, og gjeldende standarder.
Å forstå disse faktorene fører til sikrere sammenstillinger, mer pålitelig ytelse, og lavere vedlikeholdskostnader.
Vanlige spørsmål
Hva er hovedforskjellen mellom en bolt og en skrue?
En bolt går vanligvis gjennom klaringshull og er sikret med en mutter, mens en skrue vanligvis griper inn i et tappet hull, gjenget innsats, eller mottaksmaterialet direkte.
Imidlertid, terminologi varierer etter produktstandard og applikasjon.
Er bolter sterkere enn skruer?
Ikke nødvendigvis. Styrken avhenger av materialet, diameter, trådgeometri, karakter av mekaniske egenskaper, og felles design.
En skrue med høy styrke kan overgå en bolt av lavere kvalitet, mens styrken til begge leddene kan være begrenset av sammenkoblingsmaterialet eller gjengeinngrepet.
Kan en bolt brukes uten mutter?
Ja. Noen bolter er designet for å gripe direkte inn i et tappet hull. Hvorvidt dette arrangementet er hensiktsmessig avhenger av festemiddelspesifikasjonen, trådengasjement, lasting, og søknadskrav.
Kan en skrue brukes med en mutter?
Ja. Noen skruer, inkludert visse maskinskruer, kan installeres gjennom klaringshull og sikres med muttere. Produktbetegnelsen bestemmer ikke alltid festearrangementet.
Hva er forskjellen mellom en bolt og en maskinskrue?
En bolt er vanligvis forbundet med et ledd sikret med en mutter, mens en maskinskrue generelt har maskingjenger designet for å gripe inn i et hull eller en mutter.
Begge kan ha lignende hodestiler og trådformer, så den gjeldende produktstandarden er viktig.
Hva er forskjellen mellom en bolt og en bolt?
En bolt har vanligvis et hode og en gjenget skaft, mens en stud generelt er en hodeløs feste med gjenger i en eller begge ender, eller langs store deler av lengden.
Pigger brukes ofte ved gjentatt montering, justering, eller flensforbindelser er viktige.