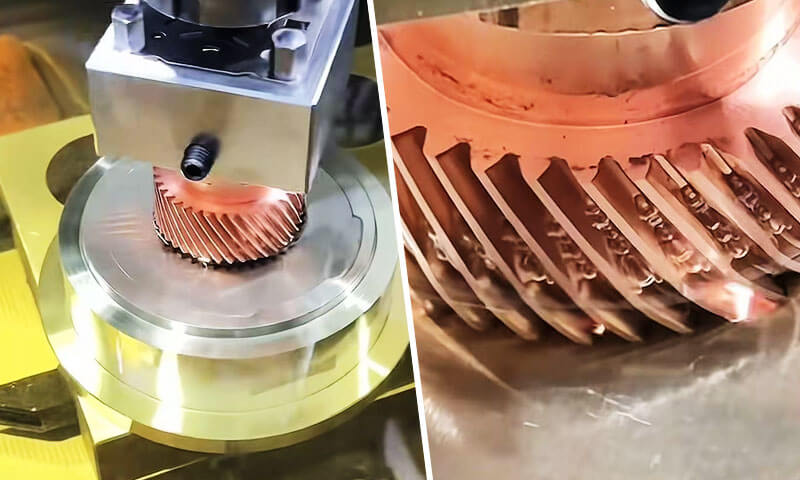
Bewerking van elektrische ontladingen met zinklood, ook wel ram-EDM genoemd, zinkvonk-EDM of holte-EDM, is een van de meest nauwkeurige en onvervangbare niet-traditionele productieprocessen in de moderne precisie-engineering.
In tegenstelling tot conventioneel frezen en draaien waarbij materiaal wordt verwijderd door mechanische snijkracht, zinkervonken erodeert elektrisch geleidende werkstukken gecontroleerd, herhaalde elektrische vonken, zonder fysiek contact tussen het gereedschap en het onderdeel.
Dit fundamentele verschil maakt het mogelijk complexe driedimensionale holtes te produceren, scherpe interne hoeken, diepe, smalle sleuven en ultraharde materiaalkenmerken die onmogelijk of onbetaalbaar zouden zijn om met snijgereedschap te vervaardigen.
Decennia lang, zinkvonkvonken vormt de ruggengraat van de gereedschaps- en matrijzenproductie, en het blijft innovatie in de lucht- en ruimtevaart mogelijk maken, medische apparaten, automobiel- en halfgeleiderindustrie.
Het unieke vermogen om gehard staal te bewerken, gecementeerde carbiden, en speciale superlegeringen met een nauwkeurigheid op micronniveau, zonder snijkrachten en braamvrije randen, maakt het onmisbaar voor hoogwaardige precisiecomponenten.
1. Wat is zinklood-EDM?
Zinklood EDM(Bewerking van elektrische ontladingen) is een contactloos thermo-elektrisch materiaalverwijderingsproces waarbij een voorgevormde elektrode wordt gebruikt (hulpmiddel) en een geleidend werkstuk worden ondergedompeld in diëlektrische vloeistof en gescheiden door een klein stukje, nauwkeurig gecontroleerde vonkbrug.
Over de opening wordt een reeks discrete elektrische ontladingen gegenereerd, elk produceert een gelokaliseerd microplasmakanaal met temperaturen van 8.000–12.000 °C dat kleine hoeveelheden werkstuk- en elektrodemateriaal smelt en verdampt.
Meer dan miljoenen ontladingscycli, de elektrode zakt geleidelijk in het werkstuk, reproduceert zijn omgekeerde vorm met hoge nauwkeurigheid.

De naam "zinklood" komt van deze kelderende actie: de elektrode zakt letterlijk in het onderdeel en vormt een holte.
In tegenstelling tot andere EDM-varianten, zinker-EDM wordt gedefinieerd door zijn vermogen om volledig driedimensionale interne en externe vormen te produceren, in plaats van alleen maar profielen door te snijden.
Het is de originele vorm van EDM-technologie en blijft de meest veelzijdige variant voor complexe caviteitswerkzaamheden.
Een belangrijk onderscheidend kenmerk is dat de geometrie van het voltooide onderdeel een directe negatieve replica van de elektrode is.
Dit betekent elk detail van de elektrode: ribben, slots, texturen en hoekradii — wordt overgebracht naar het werkstuk, geschaald op basis van de grootte van de vonkbrug.
Historische context
Het EDM-proces werd voor het eerst ontwikkeld in de jaren veertig door twee Sovjetwetenschappers, B.R. Lazarenko en N.I. Lazarenko, die ontdekte dat elektrische ontladingen gebruikt konden worden om metaal te eroderen.
De technologie werd in de jaren vijftig en zestig verder verfijnd, en tegen de jaren zeventig, Sinker EDM was een gevestigd productieproces geworden voor het maken van gereedschappen en matrijzen.
Vandaag, het is een hoeksteen van precisieproductie, vooral in de lucht- en ruimtevaart, automobiel, medisch, en matrijzenbouwindustrieën.
2. Hoe werkt zinklood-EDM?
Zink EDM, ook bekend als zinkvonken EDM of elektrische ontladingsbewerking, verwijdert materiaal via een gecontroleerde reeks elektrische ontladingen in plaats van via direct mechanisch snijden.
Het proces maakt gebruik van een gevormde elektrode, een geleidend werkstuk, en een diëlektrische vloeistof.
Door herhaaldelijk microscopisch kleine vonken te genereren over een nauwkeurig gecontroleerde opening, Sinker EDM reproduceert geleidelijk de elektrodegeometrie in het werkstuk.
In tegenstelling tot conventionele bewerking, er is geen direct contact tussen de elektrode en het werkstuk tijdens normale ontladingsbewerking.
Materiaalverwijdering wordt voornamelijk bepaald door elektrische pulsenergie, ontladingsfrequentie, kloof omstandigheden, diëlektrische circulatie, en elektrodebeweging.
Diëlektrische afbraak
Het proces begint met de elektrode die extreem dicht bij het geleidende werkstuk wordt geplaatst, terwijl beide worden ondergedompeld in diëlektrische vloeistof, typisch EDM-olie.
Er wordt een gecontroleerde spanning aangelegd tussen de elektrode en het werkstuk. Onder normale omstandigheden, het diëlektricum fungeert als een elektrische isolator.
Naarmate de elektrode het werkstuk nadert, bereikt de afstand tussen de elektroden een geschikt niveau, het elektrische veld wordt voldoende sterk om het diëlektricum lokaal te ioniseren.
De vloeistof ondergaat dan diëlektrische doorslag, het creëren van een tijdelijk geleidend plasmakanaal tussen de twee oppervlakken.
Omdat de ontlading plaatsvindt op gelokaliseerde punten waar de elektrische omstandigheden het gunstigst zijn, het bewerkingsproces kan energie concentreren in extreem kleine gebieden.
Elektrische ontlading en gelokaliseerde energieafgifte
Zodra er een storing optreedt, een kortdurende stroompuls passeert het plasmakanaal. De elektrische energie wordt omgezet in intense plaatselijke thermische energie.
De temperatuur in de uitblaaszone kan oplopen tot enkele duizenden graden Celsius.
Deze extreme maar zeer plaatselijke energie zorgt voor een snelle verwarming van zowel het werkstuk als de, in mindere mate, de elektrode.
De afvoer verwijdert geen materiaal door middel van een continue snijactie. In plaats van, elke individuele vonk creëert een microscopisch kleine bewerkingsgebeurtenis. Het gecombineerde effect van miljoenen van deze gebeurtenissen produceert geleidelijk de gewenste holte.
Smelten en verdampen van het werkstuk
De geconcentreerde thermische energie smelt snel en verdampt een zeer klein volume materiaal op het werkstukoppervlak gedeeltelijk. Na elke effectieve ontlading wordt een microscopisch kleine krater gevormd.
De afmetingen van deze kraters zijn sterk afhankelijk van bewerkingsparameters zoals:
- Piek ontlaadstroom
- Puls-aan duur
- Puls-uit duur
- Ontladingsspanning
- Elektrode-werkstukafstand
- Diëlektrische omstandigheden
Een hogere ontladingsenergie verhoogt over het algemeen de materiaalverwijderingssnelheid (MRR), maar het kan ook grotere kraters produceren, een ruwer oppervlak, een dikkere herschikkingslaag, en een groter door hitte beïnvloed gebied.
Afwerkingspulsen met een lagere energie genereren veel kleinere kraters en worden daarom gebruikt wanneer maatnauwkeurigheid en oppervlaktekwaliteit belangrijker zijn dan verwijderingssnelheid.
Deïonisatie en diëlektrisch spoelen
Na elke ontlaadpuls, de stroom wordt onderbroken. Het plasmakanaal stort in en het diëlektricum keert snel terug naar zijn isolerende toestand.
Tegelijkertijd, diëlektrische circulatie verwijdert gesmolten deeltjes, opnieuw verhard puin, en andere verontreinigingen uit de bewerkingsspleet.
Effectief spoelen is essentieel omdat opgehoopt vuil onstabiele secundaire lozingen kan veroorzaken, kortsluitingen, boogvorming, of ongelijkmatige materiaalverwijdering.
Het diëlektricum vervult dus meerdere functies tegelijk: elektrische isolatie, koeling, puin verwijderen, en herstel van stabiele gap-omstandigheden.
Servo-afstandscontrole
Een cruciaal kenmerk van Sinker EDM is de servosysteem met gesloten lus dat continu de elektrische omstandigheden in de bewerkingsspleet bewaakt en de elektrodepositie dienovereenkomstig aanpast.
Als de opening te klein wordt, er kunnen onstabiele ontladingen of kortsluitingen optreden, zodat de elektrode iets terugtrekt.
Als de kloof te groot wordt, ontladingen worden onregelmatig of stoppen, wat de elektrode ertoe aanzet vooruit te gaan.
Deze continue feedback zorgt ervoor dat er tijdens de gehele bewerking een passende werkafstand wordt gehandhaafd.
Omdat de elektrode geleidelijk de uiteindelijke holtegeometrie nadert terwijl gecontroleerde ontladingsomstandigheden worden gehandhaafd, complexe caviteiten kunnen met hoge herhaalbaarheid worden gegenereerd.
Progressieve holtevorming
De elektrode produceert normaal gesproken niet de volledige holte in één enkele ontlading. In plaats van, duizenden of miljoenen individuele ontladingen eroderen het werkstuk geleidelijk.
Naarmate het proces voortduurt, de elektrode beweegt zich voort in het werkstuk terwijl hij zijn geprogrammeerde traject behoudt. De resulterende holte komt steeds meer overeen met de negatieve geometrie van de elektrode.
Voor precisievorm- en matrijstoepassingen, verspanen wordt gewoonlijk onderverdeeld in voorbewerken, semi-afwerking, en afwerkingsfasen.
Voorbewerken maakt gebruik van pulsen met relatief hoge energie om materiaal efficiënt te verwijderen, terwijl bij het afwerken gebruik wordt gemaakt van ontladingen met lagere energie om een strakkere maatvoering en een betere oppervlaktekwaliteit te bereiken.
3. Het Sinker EDM-bewerkingsproces stap voor stap
Sinker EDM is niet zomaar een vonkopwekkende operatie.
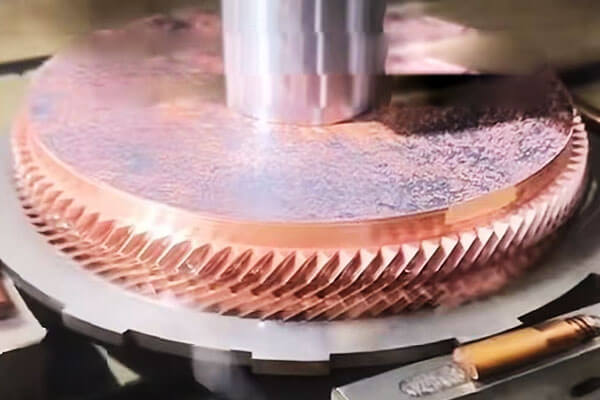
Het produceren van een nauwkeurige EDM-holte vereist een gecoördineerde controle van de elektrodegeometrie, positionering van het werkstuk, diëlektrische circulatie, ontladingsparameters, elektrode slijtage, blozen, en inspectie.
Stap 1: Ontwerp en fabricage van elektroden
Het proces begint met het ontwerp van een elektrode die de positieve geometrie van de te bewerken holte.
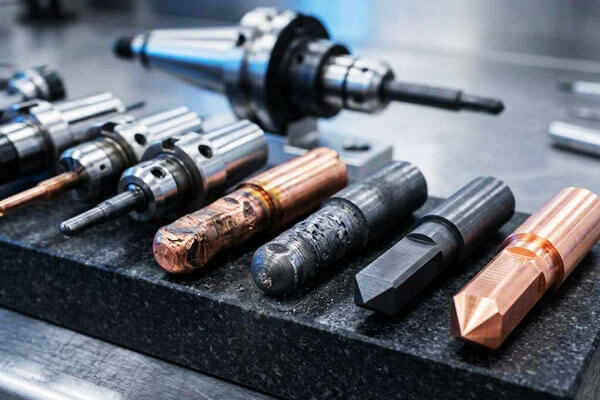
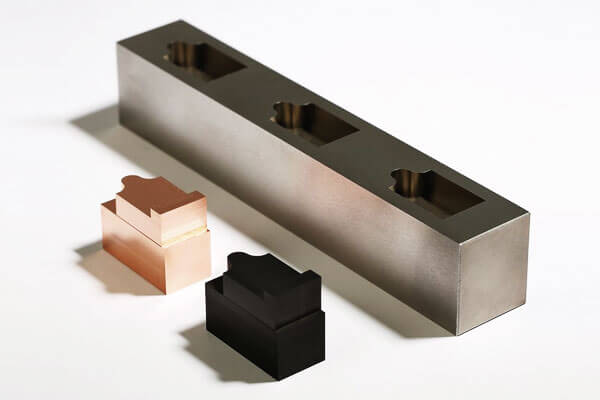
Grafiet en koper zijn de twee meest gebruikte elektrodematerialen, geselecteerd op basis van factoren zoals de complexiteit van de caviteit, vereiste oppervlakteafwerking, dimensionale nauwkeurigheid, bewerkingssnelheid, en verwachte elektrodeslijtage.
Het elektrodeontwerp moet rekening houden met de geprogrammeerde waarden vonkafstand, elektrode slijtage, spoelvereisten, en de dimensionale compensatie vereist door het EDM-besturingssysteem.
Voor complexe mallen en matrijzen, er kunnen meerdere elektroden worden vervaardigd voor voorbewerken, semi-afwerking, en afwerken in plaats van te proberen de uiteindelijke holte met een enkele elektrode te bereiken.
De kwaliteit van de elektrode heeft rechtstreeks invloed op de kwaliteit van de uiteindelijke holte.
Fouten in de afmetingen van de elektrode, scherpe randen, oppervlakte -toestand, of uitlijning kan tijdens het EDM op het werkstuk worden overgedragen.
Stap 2: Werkstukopstelling en precisie-uitlijning
Het werkstuk wordt veilig op de EDM-machinetafel gemonteerd en in de diëlektrische tank geplaatst.
Nauwkeurige uitlijning bepaalt de coördinaatrelatie tussen het werkstuk en de elektrode, wat essentieel is bij het bewerken van holtes die precies moeten overeenkomen met andere kenmerken.
Moderne Sinker EDM-machines worden vaak gebruikt aanraaksondes, automatische randdetectie, referentiesystemen, of elektrodemeetcycli om werkstuknulpunten vast te stellen en de positie van de elektrode te verifiëren.
Voor bewerking met meerdere elektroden, consistente coördinatenreferentie is vooral belangrijk vanwege voorbewerken, afwerking, en detailelektroden moeten terugkeren naar de juiste locaties zonder cumulatieve positioneringsfouten te introduceren.
Stap 3: Diëlektrische voorbereiding en spoeling
De bewerkingszone is gevuld of ondergedompeld met diëlektrische vloeistof. EDM-olie wordt veel gebruikt voor conventioneel zinkvonken omdat het stabiele elektrische isolatie en effectieve koeling biedt.
Het diëlektricum wordt continu door filtratie- en spoelsystemen gecirculeerd om bewerkingsresten te verwijderen.
Diëlektrische zuiverheid en temperatuurstabiliteit zijn belangrijk omdat verontreinigde of thermisch onstabiele vloeistof het ontladingsgedrag en de maatconsistentie kan beïnvloeden.
Doorspoelen is net zo belangrijk. Tijdens het bewerken, gesmolten en opnieuw gestolde deeltjes hopen zich op in de holte.
Als deze deeltjes niet effectief worden verwijderd, ze kunnen onstabiele ontladingen veroorzaken, secundaire boogvorming, verminderde materiaalverwijderingsefficiëntie, en plaatselijke oppervlaktedefecten.
Stap 4: EDM-parameterprogrammering
Voordat de bewerking begint, de procesingenieur stelt de elektrische en servoparameters vast volgens de materiaal van het werkstuk, elektrode materiaal, bewerkingsfase, holte geometrie, en vereiste oppervlakteafwerking.
Belangrijke parameters zijn onder meer piekstroom, ontladingsspanning, puls-aan tijd, puls-uit tijd, servo-referentie, polariteit, spoelomstandigheden, en elektrode-omloop- of bewegingsstrategieën, indien van toepassing.
Er bestaat niet één universele EDM-parameterset. Voorbewerken vergt aanzienlijk meer ontladingsenergie dan nabewerken, terwijl diepe, smalle holtes mogelijk andere spoel- en pulsomstandigheden vereisen dan open holtes.
Stap 5: Voorbewerken
Ruw EDM verwijdert het grootste deel van het materiaal en bepaalt de basisgeometrie van de holte. Er wordt relatief hoge ontladingsenergie gebruikt om een hoge materiaalafname te bereiken.
Tijdens deze fase, grotere elektrische pulsen produceren grotere individuele kraters en dus snellere erosie.
Er wordt opzettelijk een gecontroleerde hoeveelheid bewerkingstoeslag overgelaten voor volgende bewerkingen.
Het doel van voorbewerken is geen maximale oppervlaktekwaliteit, maar efficiënte en stabiele bulkmateriaalverwijdering met behoud van voldoende maatcontrole voor afwerking.
Voor diepe gaatjes, spoelcondities worden bijzonder belangrijk tijdens het voorbewerken, omdat de grotere hoeveelheid geërodeerd materiaal de bewerkingsspleet snel kan vervuilen.
Stap 6: Semi-afwerking en elektrode-overgang
Voor veeleisende gaatjes, tussen het voorbewerken en de eindafwerking kan een semi-nabewerkingsfase worden geïntroduceerd.
Er kan een afzonderlijke elektrode of een geleidelijk verfijnde elektrodegeometrie worden gebruikt om de resterende bewerkingstoeslag te verwijderen, terwijl de maatafwijking wordt verminderd en de oppervlakteconsistentie wordt verbeterd.
Deze tussenfase zorgt voor een gecontroleerde overgang tussen agressief voorbewerken en fijn nabewerken.
Het is vooral nuttig voor mallen en matrijzen die diepe ribben, smalle sleuven, scherpe hoeken, fijne texturen, of complexe driedimensionale oppervlakken.
Stap 7: Afwerking
Bij de afwerking wordt aanzienlijk minder ontladingsenergie gebruikt om de uiteindelijke afmetingen van de holte en de vereiste oppervlaktekwaliteit te verkrijgen.
Kortere pulsduur en lagere piekstromen zorgen voor kleinere erosiekraters, het verminderen van de oppervlakteruwheid en het minimaliseren van de dikte van de thermisch aangetaste oppervlaktelaag.
De afwerkingsstrategie moet in evenwicht zijn oppervlakteruwheid, dimensionale nauwkeurigheid, bewerkingstijd, en oppervlakte-integriteit.
Extreem fijne afwerking kan meerdere passages vereisen, omdat materiaalverwijdering steeds langzamer wordt naarmate de ontladingsenergie afneemt.
Voor kritische gereedschapstoepassingen, het uiteindelijke oppervlak kan vervolgens gepolijst worden, textuur, coating, of andere oppervlaktebehandelingen afhankelijk van de gewenste functie.
Stap 8: Compensatie van elektrodeslijtage
Elektrodeslijtage is een inherent kenmerk van Sinker EDM. Hoewel het werkstuk normaal gesproken sneller wordt geërodeerd dan de elektrode, de elektrode verandert geleidelijk van vorm tijdens de bewerking.
Slijtage is bijzonder groot in de buurt scherpe randen, hoeken, kleine kenmerken, en gebieden die zijn blootgesteld aan geconcentreerde ontladingsactiviteit.
Moderne EDM-besturingen compenseren elektrodeslijtage door de beweging van de elektrode en de bewerkingsparameters aan te passen.
Voor uiterst nauwkeurige caviteiten, Er moet ook rekening worden gehouden met elektrodeslijtage tijdens het ontwerp van de elektrode en de dimensionele inspectie.
Stap 9: Laatste inspectie
Na EDM-bewerking, de spouw wordt gereinigd en geïnspecteerd op basis van de technische vereisten.
Dimensionale inspectie kan worden uitgevoerd met behulp van een CMM, EDM-specifiek tastsysteem, optische meetapparatuur, of precisiemeters, afhankelijk van de componentgeometrie en tolerantievereisten.
De oppervlakteruwheid kan worden geëvalueerd met behulp van een profilometer, terwijl kritische caviteitsafmetingen en geometrische relaties worden geverifieerd aan de hand van het CAD-model of de tekening.
Als bij inspectie plaatselijke afwijkingen worden geconstateerd, Vaak kunnen extra EDM-afwerkingsgangen worden uitgevoerd zonder dat het hele productieproces hoeft te worden vervangen.
4. Elektroden voor Sinker EDM
De elektrode is een van de belangrijkste elementen bij zinkvonken, omdat de geometrie ervan rechtstreeks wordt overgebracht op het werkstuk door middel van gecontroleerde elektrische erosie..
In tegenstelling tot een conventioneel snijgereedschap, een EDM-elektrode moet tegelijkertijd elektrische geleidbaarheid bieden, dimensionale stabiliteit, slijtvastheid, en nauwkeurige geometrische reproductie.
Elektrode materialen
| Materiaal | Belangrijkste eigenschappen | Voordelen | Beperkingen | Typische toepassingen |
| Grafiet | Hoge elektrische geleidbaarheid; lage slijtage; goede bewerkbaarheid; hoog smeltpunt. | Uitstekend geschikt voor voorbewerken; lage elektrodeslijtage; goede oppervlakteafwerking; kosteneffectief. | Bros; kan fijn stof veroorzaken; vereist gespecialiseerd snijgereedschap. | Schimmelholtes; sterft; voorbewerken en afwerken. |
| Koper | Uitstekende elektrische geleidbaarheid; goede thermische geleidbaarheid; gemakkelijk te machinaal. | Goed voor afwerking; fijne oppervlakteafwerking; gemakkelijk te galvaniseren. | Hogere slijtage dan grafiet; lagere materiaalverwijderingssnelheid. | Afwerking; kleine gaatjes; delicate kenmerken. |
| Koper-wolfraam | Hoog smeltpunt; uitstekende slijtvastheid; goede thermische geleidbaarheid. | Uitstekende slijtvastheid; goed voor een fijne afwerking; stabiele afmetingen. | Duur; Moeilijk te bewerken. | Precisie afwerking; kleine elektroden; toepassingen met hoge slijtage. |
Zilver-wolfraam |
Uitstekende geleidbaarheid; hoog smeltpunt; goede slijtvastheid. | Zeer lage slijtage; uitstekende afwerking. | Erg duur. | Zeer nauwkeurige afwerking; hoogwaardige toepassingen. |
| Wolfraam | Zeer hoog smeltpunt; uitstekende slijtvastheid. | Zeer lage slijtage; goede afwerking. | Extreem duur; Moeilijk te bewerken. | Gespecialiseerde toepassingen met hoge precisie. |
5. Nauwkeurigheid, Oppervlakteafwerking en bewerkingsmogelijkheden
Eén van de sterke punten van Zink EDM is het vermogen om een hoge dimensionale controle te combineren met de bewerking van geometrieën die moeilijk of onmogelijk efficiënt te produceren zijn met conventionele snijgereedschappen.
Dimensionale nauwkeurigheid
Met moderne CNC Sinker EDM apparatuur en een goed gecontroleerd proces, maattoleranties in de bereik van enkele micron tot enkele tientallen micron zijn haalbaar voor geschikte geometrieën.
Het uiteindelijke resultaat hangt sterk af van de compensatie van elektrodeslijtage, thermische regeling, diëlektrische stabiliteit, en inspectiemethodologie.
| Parameter | Typisch vermogen | Technische overwegingen |
| Dimensionale tolerantie | ±0,005–0,02 mm | Onder geoptimaliseerde afwerkingsomstandigheden kunnen nauwere toleranties haalbaar zijn |
| Hoge precisietolerantie | Ongeveer ±0,002–0,005 mm | Vereist doorgaans gecontroleerde thermische omstandigheden, precisie-elektroden, en speciale afwerkingspassen |
| Nauwkeurigheid van positionering | Ongeveer ±0,003–0,01 mm | Afhankelijk van de machineconfiguratie, as kalibratie, en werkstukopstelling |
| Herhaalbaarheid | Ongeveer ±0,002–0,005 mm | Sterk beïnvloed door machineconditie en processtabiliteit |
| Nauwkeurigheid van elektrode tot holte | Meestal binnen enkele micrometers tot tientallen micrometers | Afhankelijk van elektrode-inspectie, slijtage compensatie, en vonkbrugcontrole |
Oppervlakteafwerking
Sinker EDM produceert een karakteristiek oppervlak dat bestaat uit microscopisch kleine ontladingskraters.
De oppervlakteruwheid wordt voornamelijk bepaald door de ontladingsenergie: pulsen met hogere energie produceren diepere en grotere kraters, terwijl afwerkingspulsen met lagere energie een fijnere oppervlaktetextuur genereren.
Typische bereikbare oppervlakteruwheidsbereiken worden hieronder weergegeven.
| Oppervlakteruwheid Ra | Ca.. Ruwheid (µin) | Typische bewerkingsconditie | Typisch gebruik |
| 0.2–0,4 µm | 8–16 µmin | Zeer energiezuinige afwerking | Precisie mallen, gereedschapsoppervlakken van optische kwaliteit die verder gepolijst moeten worden |
| 0.4–0,8 µm | 16–32 µmin | Fijne afwerking | Schimmelholtes, Precisie sterft, functionele oppervlakken |
| 0.8–1,6 µm | 32–63 µmin | Algemene afwerking | Algemene precisiegereedschappen en technische componenten |
| 1.6–3.2 µm | 63–125 µmin | Bewerking met gemiddelde energie | Voorlopige holtes en oppervlakken waar matige ruwheid acceptabel is |
| >3.2 µm | >125 µin | Voorbewerken met hoge energie | Bulkmateriaal verwijderen vóór afwerking |
De uiteindelijke oppervlaktekwaliteit wordt niet alleen door de stroom bepaald. Pulsduur, puls interval, polariteit, diëlektrische spoeling, elektrode materiaal, materiaal van het werkstuk, en het aantal afwerkingspassen
Bewerkingsvermogen
Sinker EDM is vooral waardevol als het onderdeel bevat diepe holtes, smalle ribben, ingewikkelde zakken, kleine interne stralen, scherpe geometrische overgangen, of complexe driedimensionale contouren.
| Functie | Typisch vermogen | Technische overwegingen |
| Minimale functiegrootte | Ongeveer 0,05–0,10 mm | Sterk afhankelijk van de sterkte van de elektrode, blozen, aspectverhouding, en energie ontladen |
| Kleine interne straal | Ongeveer 0,05–0,15 mm | Beperkt door elektrodegeometrie en elektrodeslijtage |
| Diepe smalle kenmerken | Beeldverhoudingen van ongeveer 10:1–20:1 zijn mogelijk | Doorspoelen wordt steeds moeilijker naarmate de diepte toeneemt |
| Holte diepte | Tot ongeveer 100–200 mm of meer | Voornamelijk beperkt door het elektrodeontwerp, blozen, machine slag, en holtegeometrie |
Complexe 3D-holten |
Uitstekend | Complexe elektrodegeometrieën kunnen zeer ingewikkelde holtevormen reproduceren |
| Bewerking van gehard staal | Uitstekend | Bijzonder voordelig na warmtebehandeling |
| Scherpe interne kenmerken | Uitstekend | Praktischer dan conventionele roterende gereedschappen voor veel interne geometrieën |
| Blinde gaatjes | Uitstekend | Een belangrijke toepassing van zinkvonken |
| Dunne ribben en smalle sleuven | Uitstekend | Vereist een zorgvuldig elektrodeontwerp en gecontroleerde ontladingsenergie |
6. Welke materialen kunnen worden bewerkt door Sinker EDM??
Een groot voordeel van zinklood EDM (Bewerking van elektrische ontladingen) is het vermogen om elektrisch geleidende materialen te bewerken, ongeacht hun hardheid of mechanische sterkte.
| Materiële familie | Typische materialen | Geschiktheid | Typische zinkvonk-EDM-toepassingen |
| Gereedschapsstaal | H13, D2, S7, P20, 4140, 4340 | Uitstekend | Spuitgietmatrijzen, stempelen sterft, stoten, het vormen van gaatjes, gehard gereedschap |
| Roestvrij staal | 304, 316, 17-4PH, 440C | Uitstekend | Medische componenten, Precisietooling, ruimtevaart onderdelen, voedselverwerkende apparatuur |
| Superlegeringen | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Uitstekend | Lucht- en ruimtevaartcomponenten, turbine-gerelateerd gereedschap, chemische verwerkingsapparatuur |
| Titanium legeringen | Ti-6Al-4V en andere geleidende titaniumlegeringen | Uitstekend | Onderdelen voor de lucht- en ruimtevaart, medische componenten, precisieholten en gereedschappen |
Gecementeerde carbiden |
WC-Co en andere geleidende hardmetaalsoorten | Uitstekend | Snijgereedschappen, slijtvaste componenten, stoten, sterft, Precisietooling |
| Koperlegeringen | Koper, messing, bronzen, berylliumkoper | Uitstekend | Elektrische componenten, precisie holtes, contacten, componenten voor warmteoverdracht |
| Aluminium legeringen | 6061, 7075 en andere geleidende kwaliteiten | Goed | Prototypes, mallen, precisiecomponenten met een laag volume, complexe gaatjes |
| Andere geleidende materialen | Bepaalde geleidende speciale legeringen en composieten | Applicatie-afhankelijk | Gespecialiseerde gereedschappen en moeilijk te bewerken componenten |
7. Zink-EDM vs. Draadvonken versus draadvonken. CNC-bewerking
Zink EDM, draad-EDM, en CNC-bewerking zijn allemaal precisieproductietechnologieën, maar ze verwijderen materiaal op fundamenteel verschillende manieren.
| Criterium | Zink EDM | Draad-EDM | CNC-bewerking |
| Materiaalverwijdering | Erosie van elektrische ontladingen | Erosie van elektrische ontladingen | Mechanisch snijden |
| Gereedschap | Gevormde elektrode | Doorlopende draadelektrode | Snijgereedschappen |
| Materiaalvereiste | Elektrisch geleidend | Elektrisch geleidend | Over het algemeen bewerkbare materialen |
| Beste voor | Gaatjes, blinde gaten, complexe 3D-functies | Profielen, slots, contouren, doorsnijdingen | Algemene prismatische en roterende onderdelen |
| Harde materialen | Uitstekend | Uitstekend | Gereedschapsafhankelijk |
| Blinde gaatjes | Uitstekend | Normaal gesproken niet geschikt | Goed, geometrie-afhankelijk |
| Complexe interne geometrie | Uitstekend | Beperkt door draadtoegang | Matig tot uitstekend |
Scherpe interne hoeken |
Erg goed, elektrode-afhankelijk | Uitstekend | Beperkt door gereedschapsdiameter |
| 3Bewerking van D-holten | Uitstekend | Beperkt | Goed met meerassige bewerking |
| Materiaalverwijderingssnelheid | Gematigd | Gematigd | Over het algemeen hoog |
| Oppervlakteafwerking | Uitstekend met afwerkingspassen | Uitstekend met afwerkingspassen | Uitstekend, Afhankelijk van het gereedschap |
| Fysieke snijkracht | In wezen geen | In wezen geen | Significant |
| Elektrode-/gereedschapslijtage | Er treedt slijtage van de elektroden op | Draad wordt continu verbruikt | Slijtage van snijgereedschap |
| Typische toepassingen | Mallen, sterft, stoten, gaatjes | Precisieprofielen, slots, stoten | Schachten, behuizingen, platen, structurele componenten |
8. Voordelen en beperkingen van zinkvonk-EDM
Belangrijkste voordelen
- Hardheidsonafhankelijke bewerking: Snijdt gehard staal, carbide en superlegeringen net zo gemakkelijk als zacht staal; bewerking kan worden uitgevoerd na warmtebehandeling om vervorming te voorkomen.
- Complexe 3D-caviteitsmogelijkheden: Produceert interne geometrieën, scherpe hoeken en diepe ribben die niet kunnen worden bereikt met roterende messen.
- Geen snijkrachten: Geen mechanisch contact betekent geen doorbuiging, geen gebabbel, geen bramen en geen restsnijspanning, zelfs voor ultradunne muren en delicate elementen.
- Extreem hoge precisie: Bereikt toleranties op micronniveau met uitstekende herhaalbaarheid voor productie van grote volumes.
- Superieure oppervlakteafwerking: Geschikt voor oppervlakken van spiegelkwaliteit die handmatig polijsten voor veel matrijstoepassingen overbodig maken.
- Zeer automatiseerbaar: Ondersteunt onbeheerde nachtelijke productie met automatische elektrodewisselaars en procesbewaking.
Inherente beperkingen
- Alleen geleidende materialen: Kan niet-geleidende keramiek niet bewerken, glas of de meeste kunststoffen.
- Lagere materiaalverwijderingssnelheid: Het verwijderen van bulkmateriaal gaat langzamer dan het frezen; het meest economisch voor afwerking en complexe kenmerken in plaats van voorbewerken.
- Elektrodekosten en doorlooptijd: Op maat gemaakte elektroden verhogen de ontwerp- en fabricagekosten, vooral voor precisiewerk met meerdere elektroden.
- Oppervlakteherschikkingslaag: Bij hoogenergetisch voorbewerken ontstaat een dunne, opnieuw gestolde laag en een door hitte beïnvloede zone; afwerkingspassen verminderen, maar elimineren dit niet volledig.
- Hogere kapitaalinvestering: Precisie-zinkvonk-EDM-machines hebben hogere aanschaf- en bedrijfskosten dan standaard freescentra.
- Vloeistof- en afvalbeheer: Diëlektrische vloeistof vereist filtratie en een juiste omgang met afvalslib.
9. Toepassingen van zinkvonken
Zinkervonken wordt veel gebruikt overal waar conventionele snijmethoden beperkingen ondervinden in de materiaalhardheid, holte geometrie, voorzien van toegankelijkheid, of interne details.
Vorm- en matrijzenproductie
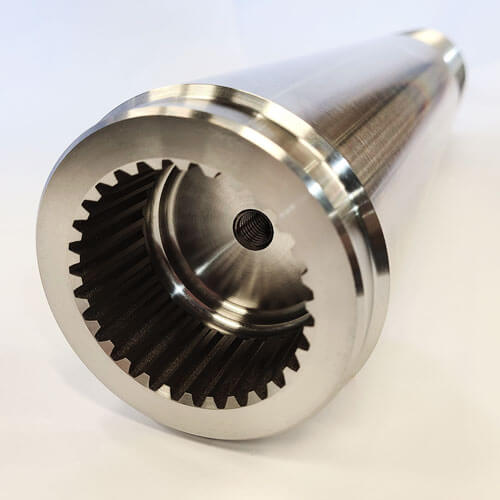
Matrijzenbouw is een van de belangrijkste toepassingen van Sinker EDM.
Spuitgietmatrijzen, compressie mallen, spuitgietmatrijzen, en andere gereedschapssystemen bevatten vaak diepe holtes, smalle ribben, gestructureerde oppervlakken, en complexe interne geometrieën.
EDM is bijzonder waardevol na warmtebehandeling omdat gehard vormstaal kan worden bewerkt zonder de snijkrachten die gepaard gaan met frezen.
Precisie gereedschap
Stoten, vormen van matrijzen, Extrusie sterft, Stempelhulpmiddelen, en precisie-wisselplaten vereisen vaak nauwe maattoleranties en scherpe interne kenmerken.
Sinker EDM maakt de productie mogelijk van complexe holtes waarvoor meerdere gespecialiseerde snijgereedschappen nodig zijn of die mogelijk niet toegankelijk zijn via conventionele bewerking.
Lucht- en ruimtevaartcomponenten
Bij de productie in de lucht- en ruimtevaart gaat het vaak om hoge sterkte, hittebestendige legeringen en complexe interne geometrieën.
Sinker EDM kan worden gebruikt voor gespecialiseerd gereedschap, turbine-gerelateerde componenten, precisie armaturen, en moeilijk te bewerken geleidende materialen.
Medische productie
Precisie medische gereedschappen en geselecteerde metalen componenten vereisen mogelijk extreem fijne eigenschappen, complexe gaatjes, en nauwe toleranties.
Sinker EDM is bijzonder geschikt voor het vervaardigen van matrijzen, gereedschap vormen, en gespecialiseerde precisiecomponenten.
Auto- en energie-industrie
Het proces wordt gebruikt voor transmissietooling, componenten van het brandstofsysteem, Precisie sterft, turbine-gerelateerde onderdelen, en krachtige industriële apparatuur.
Elektronica en microprecisiecomponenten
Micro-EDM en precisie Sinker EDM-technieken kunnen kleine sleuven produceren, gaatjes, connectoren, en andere fijne geleidende kenmerken waarbij conventionele gereedschappen te groot of mechanisch kwetsbaar kunnen zijn.
10. Conclusie
Sinker EDM is veel meer dan alleen een alternatief voor het frezen van harde materialen.
Het is een fundamenteel ander productieprincipe dat elektrische energie omzet in precisiegeometrie, waardoor vormen en materiaalcombinaties mogelijk zijn die geen enkel mechanisch snijproces kan bereiken.
De unieke combinatie van hardheidsonafhankelijkheid, nul snijkrachten, De complexe holtecapaciteit en de spiegelafwerking van het oppervlak maken het onvervangbaar bij de productie van gereedschappen en matrijzen, ruimtevaart, medische apparatuur en precisietechniek.
Het proces brengt inherente afwegingen met zich mee: lagere materiaalverwijderingspercentages, Overwegingen met betrekking tot elektrodeslijtage en de eis van geleidende werkstukken zorgen ervoor dat dit niet de optimale oplossing is voor elke bewerkingstaak.
Bij correcte toepassing — voor geharde materialen, complexe interne holtes en uiterst nauwkeurige toepassingen: zinkvonkvonken levert prestaties die geen enkel ander productieproces kan evenaren.
Als generatortechnologie, besturingssystemen en automatisering blijven zich ontwikkelen, zinker-EDM zal zich verder uitbreiden naar microproductie, medische en halfgeleidertoepassingen,
en geïntegreerde hybride productieworkflows, het versterkt zijn positie als een van de fundamentele processen van moderne precisieproductie.
Veelgestelde vragen
Wat is het verschil tussen zinkvonk-EDM en draadvonken?
Sinker EDM maakt gebruik van een gevormde elektrode om blinde holtes en complexe interne geometrieën te bewerken.
Draadvonken maakt gebruik van een continu bewegende draad om elektrisch geleidend materiaal te snijden en wordt voornamelijk gebruikt voor profielen, stoten, sterft, en door-functies.
Waarom worden grafiet en koper vaak gebruikt als EDM-elektroden??
Beide materialen bieden een goede elektrische geleidbaarheid en bewerkbaarheid.
Grafiet wordt veel gebruikt voor complexe elektroden en EDM-toepassingen bij hoge temperaturen, terwijl koper onder geschikte bewerkingsomstandigheden een uitstekende detailreproductie en oppervlaktekwaliteit kan bieden.
Beschadigt EDM het oppervlak van het werkstuk??
EDM produceert een thermisch aangetast oppervlak en kan een hergietlaag vormen. Met goed gecontroleerde afwerkingsparameters, de aangetaste laag kan worden geminimaliseerd.
Voor kritieke componenten kan aanvullende oppervlakteafwerking of inspectie nodig zijn.
Hoe nauwkeurig is zinklood-EDM?
Zeer nauwkeurige zinkvonk-EDM-machines hebben voor de meeste kenmerken doorgaans maattoleranties van ±0,002 tot ±0,005 mm, met ultraprecieze machines die onder gecontroleerde omstandigheden ±0,001 mm kunnen bereiken.
De nauwkeurigheid is afhankelijk van de stabiliteit van de machine, temperatuurregeling en goed beheer van elektrodeslijtage.
Can Sinker EDM-machine gehard staal?
Ja. Sinker EDM kan elk geleidend materiaal bewerken, ongeacht de hardheid. Dit is een van de belangrijkste voordelen ten opzichte van conventionele bewerking.
Is Sinker EDM duur?
Het gereedschap (elektrode productie) is duur, en de machinetijd is kostbaar vanwege de langzame materiaalverwijdering.
Echter, voor complexe geometrieën en harde materialen, Zinkervonken is vaak de meest kosteneffectieve optie.