

Bij mechanische productie, talloze componenten kunnen er qua vorm en functie anders uitzien, maar veel ervan kunnen worden ingedeeld in een beperkt aantal typische structurele vormen.
Een van de meest representatieve zijn schachten, mouwen, behuizingen, versnellingen, zuigers, en drijfstangen.
De uitdaging bij het bewerken van deze onderdelen is niet alleen het kiezen van een snijgereedschap of machine.
Een gedegen procesplan moet de blancoselectie coördineren, datum ontwerp, bewerkingsvolgorde, verdeling van de uitkering, warmtebehandeling, armatuur ontwerp, snijparameters, dimensionale inspectie, en productievolume.
Dit artikel geeft een systematisch overzicht van de bewerkingsmethoden, typische procesroutes, belangrijkste technische vereisten, en gemeenschappelijke productie-uitdagingen die verband houden met deze zes representatieve mechanische onderdelen.
1. Bewerking van asonderdelen: De maatstaf voor het bewerken van roterende componenten
Asonderdelen behoren tot de meest representatieve componenten in de mechanische productie.
Hun primaire functies zijn het ondersteunen van roterende elementen, koppel overbrengen, macht overbrengen, en handhaaf de relatieve positie van lagers, versnellingen, riemriem, koppelingen, en andere transmissiecomponenten.
De kwaliteit van een as wordt bepaald door een combinatie van maatnauwkeurigheid, nauwkeurigheid van vorm, positionele nauwkeurigheid, en oppervlakte-integriteit.
Voor relatief eenvoudige kleine schachten, rond staafmateriaal is vaak economisch omdat de uitgangsgeometrie de uiteindelijke cilindrische vorm al benadert.
Voor zeer sterke of zwaar belaste assen, smeden kan een beter materiaalgebruik en gunstiger mechanische eigenschappen opleveren. Voor grote of zeer complexe schachten kunnen gespecialiseerde giet- of smeedprocessen nodig zijn.

Typisch asbewerkingsproces
Een algemene bewerkingsroute voor schachten kan worden uitgedrukt als::
Voorbereiding van ruw materiaal → vlak- en centreerboren → voordraaien → warmtebehandeling → semi-nabewerking → nabewerking → nabewerking → slijpen of superfinishing → eindinspectie
De exacte volgorde verandert afhankelijk van de asgeometrie en het materiaal, Maar datumstabiliteit en procesvolgorde centrale overwegingen blijven.
Voor veel precisieassen, centergaten worden vroeg vastgesteld en vervolgens gebruikt als referentiepunten voor daaropvolgende bewerkingen.
Door bewerking tussen middelpunten kunnen verschillende externe cilindrische oppervlakken worden gegenereerd ten opzichte van een gemeenschappelijke as, wat vooral gunstig is wanneer coaxialiteit van cruciaal belang is.
Waarom procesvolgorde belangrijk is
Een belangrijk principe bij het bewerken van assen is het uitvoeren van substantiële materiaalverwijdering terwijl het werkstuk nog steeds voldoende structurele stijfheid heeft.
Bijvoorbeeld, Het voordraaien van grotere diameters wordt normaal gesproken uitgevoerd vóór de uitgebreide bewerking van kleinere diameters.
Als er in een vroeg stadium te veel materiaal uit een dun gebied wordt verwijderd, De plaatselijke stijfheid neemt af en de schacht wordt gevoeliger voor:
Doorbuiging → trillingen → maatfout → geometrische afwijking
Thermische behandeling moet ook in het procestraject worden geïntegreerd. Wanneer harden of temperen vereist is, Er moet voldoende afwerkingsruimte worden behouden om vervorming door warmtebehandeling tijdens daaropvolgende bewerkingen te voorkomen.
Ruw draaien en semi-afwerking
Draaien is het primaire bewerkingsproces voor de meeste conventionele asgeometrieën.
Ruw draaien houdt zich vooral bezig met efficiënte materiaalverwijdering en het vaststellen van het basistrapprofiel.
Snijparameters worden over het algemeen gekozen om de productiviteit te maximaliseren, terwijl stabiele snijomstandigheden worden gehandhaafd en overmatige doorbuiging wordt vermeden.
Semi-afwerking brengt de belangrijkste functionele oppervlakken dichter bij hun uiteindelijke afmetingen en bereidt ze voor op een uiterst nauwkeurige afwerking.
Voor slanke schachten, de keuze van de ondersteuning is bijzonder belangrijk. Ondersteuning van losse kop, vaste rust, rust volgen, geschikte opspanmethodes, en geoptimaliseerde snijparameters kunnen de doorbuiging van het werkstuk aanzienlijk verminderen.
Het doel is niet simpelweg om materiaal snel te verwijderen, maar om een stabiele tussengeometrie te produceren die de latere precisiebewerkingen betrouwbaar kan ondersteunen.
Precisieafwerking van asoppervlakken
Wanneer assen een hoge maat- en geometrische nauwkeurigheid vereisen, slijpen wordt vaak de laatste precisiebewerking.
Cilindrisch slijpen wordt veel gebruikt voor het dragen van tijdschriften, precisie assen, hydraulische componenten, en andere oppervlakken die nauwe toleranties en een gecontroleerde oppervlakteafwerking vereisen.
Centerloos slijpen is zeer productief voor cilindrische componenten die in grote hoeveelheden worden vervaardigd, vooral wanneer individueel werk tussen centra niet nodig is.
Voor veeleisende toepassingen, aanvullende afwerkingstechnieken kunnen omvatten:
- Superafwerking
- Honing
- Polijsten
- Rollen polijsten
- Vals
Deze processen kunnen de oppervlaktetextuur verbeteren, Afhankelijk van de methode, eigenschappen aan het oppervlak wijzigen, zoals restspanning en hardheid.
Slijpen gaat niet alleen over de oppervlakteruwheid
Een veel voorkomende misvatting is dat slijpen alleen wordt gebruikt om een gladder oppervlak te verkrijgen. Bij de productie van precisieassen, zijn rol is veel breder.
Slijpen kan corrigeren:
- Diametervariatie
- Taper
- Rondheidsfouten
- Cilindriiteitsfouten
- Lokale oppervlaktedefecten
Echter, overmatige slijphitte kan de oppervlaktelaag van gehard staal beschadigen.
Daarom, koelvloeistof levering, wiel selectie, dressing, voer, en slijpparameters moeten zorgvuldig worden gecontroleerd om thermische schade of ongewenste restspanningen te voorkomen.
Het bewerken van spiebanen, Splines, en Draden
Assen bevatten vaak secundaire functionele kenmerken die nauwkeurig gerelateerd moeten blijven aan de hoofdrotatieas.
Spiebanen kunnen door frezen worden vervaardigd, aansnijden, vormgeven, of gespecialiseerde bewerkingsmethoden. Hun breedte, diepte, positie, en hoekoriëntatie beïnvloeden de koppeloverdracht en montage.
Splines zijn complexer omdat meerdere tanden nauwkeurig over de asomtrek moeten worden verdeeld.
Afhankelijk van het spline-ontwerp en het productievolume, processen zoals aansnijden, vormgeven, krenterig, frezen, of slijpen kan worden gebruikt.
Draden kunnen worden bewerkt door te draaien, draad frezen, tikken op interne functies, of slijpen voor toepassingen met hoge precisie.
Een cruciaal procesplanningsprincipe is dat deze secundaire kenmerken moeten worden bewerkt op basis van gecontroleerde functionele datums.
Anders, de schacht kan nauwkeurige individuele kenmerken hebben, maar een onjuiste hoek- of positionele relatie daartussen.
Speciale asonderdelen: Krukassen en loodschroeven
Sommige ascomponenten vereisen gespecialiseerde processtrategieën omdat hun geometrie verder gaat dan conventioneel draaien.
Krukassen
Krukassen bevatten meerdere offset-tappen, inclusief hoofdtappen en krukpennen.
De bewerking ervan vereist daarom een nauwkeurige controle van de tapdiameter, crank gooien, hoekige positie, filets, oliedoorgangen, en dynamisch evenwicht.
Typische processen kunnen gespecialiseerd draaien omvatten, slijpen, boren, filet afwerking, polijsten, en balanceren.
Omdat krukassen een zware cyclische belasting ondergaan, oppervlakte-integriteit bij filets en journaalovergangen is bijzonder belangrijk.
Loodschroeven
Spindels vereisen een strakke controle van het draadprofiel, toonhoogte, nauwkeurigheid van lood, rechtheid, en oppervlakteafwerking.
Bij precisietoepassingen, Na de warmtebehandeling kunnen draadslijpen of andere zeer nauwkeurige processen nodig zijn.
Voor dergelijke componenten, de procesdoelstelling reikt verder dan alleen maatnauwkeurigheid bewegingsnauwkeurigheid over de gehele werklengte.
2. Mouw & Bewerking van busonderdelen: Boringprecisie als technische kernuitdaging
Mouw- en busdelen worden veel gebruikt als ondersteuning, begeleiden, positionering, afdichting, en slijtvaste componenten in mechanische apparatuur.
Typische voorbeelden zijn lagerbussen, geleidingsmouwen, afstandhouders, asmouwen, hydraulische bussen, cilindervoeringen, en draag mouwen.
Hoewel hun basisgeometrie vaak relatief eenvoudig is – een cilindrisch binnengat gecombineerd met een extern cilindrisch oppervlak – kunnen de bewerkingsvereisten aanzienlijk veeleisender zijn dan hun uiterlijk doet vermoeden..
De centrale uitdaging bij het bewerken van hulzen en bussen is niet simpelweg het produceren van een nauwkeurige boring of buitendiameter.
De kritische vereiste is het handhaven van de geometrische relatie tussen de boring, buitendiameter, eindvlakken, en functionele as.
In veel toepassingen, zelfs een kleine fout in de concentriciteit of loodrechtheid kan een ongelijkmatige belasting veroorzaken, overmatige slijtage, lekkage, trillingen, of voortijdig falen.

Typisch bewerkingsproces voor mouwonderdelen
Een algemene bewerkingsroute kan worden beschreven als::
Voorbereiding van ruw materiaal → vlakdraaien → voordraaien → boren of voorkotteren → warmtebehandeling indien nodig → semi-nabewerken → precisiekotteren of ruimen → inwendig slijpen/honen → eindcontrole
De exacte volgorde is afhankelijk van de hulsstructuur en de vereiste nauwkeurigheid.
Voor relatief eenvoudige en uiterst nauwkeurige bussen, boren gevolgd door ruimen kan voldoende boornauwkeurigheid opleveren.
Wanneer nauwere toleranties en betere geometrische controle vereist zijn, saai, inwendig slijpen, honen, of lappen kan worden geïntroduceerd.
Een praktische vooruitgang is dat wel:
Boren → Boren → Ruimen → Slijpen/honen
Elk proces dient een ander doel in plaats van simpelweg dezelfde bewerking met toenemende nauwkeurigheid te herhalen.
Boring bewerken: Van voorbewerken tot precisieafwerking
Boren
Boren wordt vaak gebruikt om het eerste gat in massieve plano's te maken. Het biedt een hoge productiviteit, maar biedt normaal gesproken niet de geometrische nauwkeurigheid die vereist is voor een nauwkeurige functionele boring.
Gat positie, rechtheid, en het doorbuigen van de boor kan alle volgende handelingen beïnvloeden, dus het eerste gat moet worden gezien als een startgeometrie in plaats van de uiteindelijke boring.
Saai
Bij het kotteren wordt materiaal uit een bestaand gat verwijderd en is de controle over de diameter veel groter, rechtheid, rondheid, en positionele nauwkeurigheid.
Voor precisiemouwen, Boren is vaak de belangrijkste tussenliggende bewerking, omdat het fouten corrigeert die tijdens het boren zijn geïntroduceerd en een betrouwbare geometrie voor latere afwerking tot stand wordt gebracht.
Ruimen
Ruimen wordt voornamelijk gebruikt om de nauwkeurigheid van de boorgrootte en de oppervlakteafwerking te verbeteren nadat een geschikt voorbewerkt gat is geproduceerd.
Het is efficiënt voor een relatief consistente productie wanneer de vereiste tolerantie binnen de mogelijkheden van het proces valt.
Echter, Ruimen is geen vervanging voor het corrigeren van een fundamenteel onnauwkeurig of verkeerd uitgelijnd gat. De kwaliteit van het resultaat is nog steeds afhankelijk van de vorige boor- of boorbewerking.
Inwendig slijpen
Inwendig slijpen wordt gebruikt wanneer een hoge maat- en geometrische nauwkeurigheid vereist is, vooral voor geharde of precisiecomponenten.
Het kan verbeteren:
- Boring diameter
- Rondheid
- Cilindriiteit
- Oppervlakteruwheid
Maaltoeslagen moeten zorgvuldig worden gecontroleerd, vooral voor hulzen met kleine diameter of dunwandige hulzen.
Honing
Honen is een afwerkingsproces dat bijzonder geschikt is voor cilindrische boringen.
Het kan zowel de geometrische nauwkeurigheid als de oppervlaktetextuur verbeteren en wordt veel gebruikt voor cilindervoeringen, hydraulische componenten, precisie bussen, en draagvlakken.
Een van de belangrijkste voordelen van honen is de mogelijkheid om een gecontroleerd gearceerd oppervlaktepatroon te genereren dat het vasthouden van smeermiddel kan ondersteunen bij geschikte toepassingen.
Dunwandige mouwen: Vervorming is de grootste uitdaging
Dunwandige hulzen behoren tot de moeilijkere componenten om nauwkeurig te bewerken, omdat hun stijfheid beperkt is.
Tijdens het bewerken, de snijkracht kan het werkstuk tijdelijk vervormen.
Nadat het armatuur is vrijgegeven, de elastische vervorming kan gedeeltelijk herstellen, waardoor de gemeten boring of buitendiameter verandert.
Hierdoor ontstaat een gemeenschappelijke situatie:
Bewerkt onder klembelasting → afmeting lijkt correct → losgemaakt van opspanning → geometrieveranderingen
Het probleem wordt ernstiger als de hoes erg dun is, lang, of gemaakt van een relatief zacht materiaal.
Drie hoofdmethoden voor vervormingsbeheersing
1. Verminder de snijkracht
Geschikte snijparameters, scherpe gereedschappen, geschikte gereedschapsgeometrie, en een gecontroleerde snedediepte kunnen de radiale snijkrachten verminderen.
2. Optimaliseer de klemming
Het werkopspansysteem moet het onderdeel stevig vasthouden zonder overmatige kracht uit te oefenen.
Zachte kaken, expanderende doornen, interne steunen, en speciaal ontworpen armaturen kunnen helpen de klembelastingen gelijkmatiger te verdelen.
3. Beheers de hitte
Snijwarmte kan ervoor zorgen dat zowel het gereedschap als het werkstuk uitzetten. Als de temperatuur niet stabiel is, Maatmetingen die onmiddellijk na de bewerking worden uitgevoerd, vertegenwoordigen mogelijk niet de werkelijke geometrie bij kamertemperatuur.
Voor precisiecomponenten, koelmiddeltoevoer en thermische stabilisatie kunnen daarom net zo belangrijk zijn als de nominale snijparameters.
Concentriciteit van boring tot buitendiameter is vaak belangrijker dan individuele afmetingen
Een van de belangrijkste kenmerken van een huls is de relatie tussen de boring en de buitendiameter.
Beschouw een bus die in een behuizing is geïnstalleerd en een roterende as draagt.
Zelfs als de boringdiameter en de buitendiameter beide binnen de tolerantie vallen, overmatige excentriciteit daartussen kan een ongelijkmatige wanddikte en een verschoven loopas veroorzaken.
Dit kan leiden tot:
- Ongelijkmatige lagerdruk
- Versnelde slijtage
- Verhoogde wrijving
- Verkeerde uitlijning van de as
- Lokale verwarming
- Verminderde afdichtingsprestaties
Om deze reden, het proces moet een stabiele relatie tussen de interne en externe referentieoppervlakken behouden.
Waar een hoge concentriciteit vereist is, het bewerken van beide oppervlakken vanuit een gemeenschappelijk referentiepunt of het gebruik van een gecontroleerde strategie met één opspanning kan de geaccumuleerde lokalisatiefouten verminderen.
Bewerking van diepgathulzen
Lange mouwen en bussen met diepe boring zorgen voor extra uitdagingen met betrekking tot gereedschapsdoorbuiging, chip evacuatie, koelvloeistof levering, en droeg rechtheid.
Naarmate het gat dieper wordt in verhouding tot de diameter, het bewerkingssysteem wordt er steeds gevoeliger voor:
- Overhang van gereedschap
- Snijkracht
- Trillingen
- Ophoping van warmte
- Spaanafvoer
- Verkeerde uitlijning van het werkstuk en het gereedschap
Daarom kunnen gespecialiseerde diepgatboringen en kottertechnieken nodig zijn.
Bij precisieboorbewerkingen, Dankzij zwevende of zelfuitlijnende booropstellingen kan het snijsysteem het bestaande gat nauwkeuriger volgen, afhankelijk van de machine en toepassing.
Een effectieve koelvloeistoftoevoer is ook essentieel. Een slechte spaanafvoer kan ertoe leiden dat spanen opnieuw worden gesneden, waardoor boringscores ontstaan, dimensionale instabiliteit, en versnelde slijtage van het gereedschap.
3. Huisvesting & Bewerking van doosonderdelen: Gecombineerde bewerking van gatensystemen en referentievlakken
Behuizings- en kastonderdelen zijn fundamentele structurele componenten in mechanische apparatuur.
Typische voorbeelden zijn behuizingen van werktuigmachines, versnellingsbak gevallen, Lagerbehuizingen, pomplichamen, transmissie gevallen, motorblokken, en spindelkasten.
In tegenstelling tot schachten en mouwen, die worden gedomineerd door rotatieoppervlakken, behuizingsdelen bevatten meestal een combinatie van grote referentievlakken, kruisende boorsystemen, montageoppervlakken, gaten met schroefdraad, interne holtes, en externe structurele kenmerken.
Hun bewerkingsproblemen komen daarom niet voort uit één enkel kenmerk, maar door het behouden van de ruimtelijke relatie tussen talrijke functionele oppervlakken en gatensystemen.
De dimensionale en geometrische nauwkeurigheid van deze kenmerken heeft een directe invloed op de assemblagekwaliteit, uitlijning van de as, lagerprestaties, trillingen, afdichting, en de operationele stabiliteit van de complete machine.

Belangrijkste bewerkingsvereisten
De belangrijkste eisen zijn onder meer de boordiameter, nauwkeurigheid van de gatpositie, coaxialiteit, vlakke vlakheid, loodrechtheid, parallellisme, en oppervlakteafwerking.
Voor lagerhuizen en transmissiekasten, de relatie tussen meerdere boringen is bijzonder kritisch omdat elke verkeerde uitlijning de uitlijning van de as kan beïnvloeden, lagerbelasting, versnelling in elkaar grijpend, trillingen, en service leven.
| Vereiste | Hoofddoel |
| Nauwkeurigheid van de boring | Zorgt voor een goede pasvorm van lagers en as |
| Nauwkeurigheid van de gatpositie | Behoudt de juiste assemblagegeometrie |
| Coaxialiteit | Houdt meerdere lagerboringen op één lijn |
| Vlakheid van het vlak | Zorgt voor een stabiele montage en montage |
| Loodrechtheid / parallellisme | Handhaaft correcte geometrische relaties |
| Oppervlakteafwerking | Ondersteunt montage, afdichting, en contactprestaties |
Datumselectie en procesplanning
Datumselectie is de basis van de behuizingsbewerking. Er moet een stabiel en herhaalbaar referentiesysteem worden opgesteld voordat kritieke onderdelen worden bewerkt.
In enkelstuks- of kleine serieproductie, ruwe gietstukken kunnen handmatig worden uitgelijnd volgens ontwerpreferenties.
Bij massaproductie, op armatuur gebaseerde lokalisatiesystemen zoals de één-vlak-twee-pins principe zorgen voor een snellere en meer herhaalbare positionering.
De bewerkingsvolgorde volgt over het algemeen het principe van ‘eerst gegeven’, vlakken vóór gaten, voorbewerken voordat u afwerkt.”
De belangrijkste referentieoppervlakken worden eerst vastgesteld, gevolgd door de kritische gatensystemen.
Door belangrijke bewerkingen binnen hetzelfde coördinatensysteem te houden, worden cumulatieve positioneringsfouten verminderd.
Bewerken van referentievlakken en gatensystemen
Referentievlakken worden gewoonlijk bewerkt door frezen, schaven, of slijpen, afhankelijk van de componentgrootte en nauwkeurigheidseisen.
Nadat de primaire referentieoppervlakken zijn vastgesteld, gatensystemen kunnen worden geproduceerd door te boren, ruimen, saai, of gespecialiseerde bewerking.
Voor gewone montagegaten, boren kan voldoende zijn. Precisielagerboringen vereisen vaak kotter- of nabewerkingen. Waar meerdere boringen een gemeenschappelijke as moeten delen, lijn saai kan uitstekende coaxiale controle bieden.
Coördineren van de bewerking en CNC-bewerking centra zijn met name geschikt wanneer meerdere boorlocaties nauwkeurig moeten worden gecontroleerd en productieflexibiliteit belangrijk is.
Typische bewerkingsroute
Een representatief proces is:
Voorbereiding van het onbewerkte materiaal → bewerking van het referentievlak → bewerking van het hoofdvlak → bewerking van ruwe gaten → semi-nabewerking → nauwkeurig kotteren/frezen → draadsnijden en secundaire kenmerken → eindafwerking en inspectie
Het scheiden van voor- en nabewerking helpt de invloed van snijkrachten te verminderen, restspanning, en thermische vervorming van de uiteindelijke nauwkeurigheid.
Voor grote gegoten behuizingen, spanningsverlichting of stabilisatie kan ook nodig zijn vóór precisiebewerking, omdat het verwijderen van grote hoeveelheden materiaal restspanningen kan vrijgeven en dimensionale bewegingen kan veroorzaken.
Waarom de nauwkeurigheid van het gatensysteem belangrijk is
In een behuizing, individuele afmetingen zijn slechts een deel van de kwaliteitseis.
Een lagerboring kan aan de diametertolerantie voldoen, maar toch functionele problemen veroorzaken als de as onjuist is gepositioneerd ten opzichte van een andere boring of montageoppervlak.
Daarom, het kerndoel van de behuizingsbewerking is:
Om nauwkeurige en stabiele geometrische relaties tussen referentievlakken tot stand te brengen, precisie boringen, montage gaten, en andere functionele kenmerken.
Voor flexibele productie, CNC-bewerkingscentra bieden een effectieve combinatie van nauwkeurigheid en aanpassingsvermogen.
Voor productie van grote volumes, speciale armaturen, saaie systemen, geautomatiseerde apparatuur, en inspectie tijdens het proces kan voor een hogere herhaalbaarheid en productiviteit zorgen.
Het fundamentele principe blijft hetzelfde: controleer eerst het referentiesysteem, bouw vervolgens het hele gat en de oppervlaktegeometrie eromheen.
4. Cilindrische tandwielen bewerken: Tandprofielbewerking als proceskern
Cilindrisch versnellingen zijn essentiële transmissiecomponenten die worden gebruikt om koppel over te brengen, draaisnelheid wijzigen, en een gedefinieerde bewegingsrelatie tussen de assen behouden.
Typische voorbeelden zijn tandwielen met rechte tandwielen, spiraalvormige tandwielen, interne versnellingen, en andere cilindrische tandwielvormen.
De bewerking ervan is aanzienlijk veeleisender dan gewoon draaien, omdat het tandsysteem nauwkeurige verhoudingen in profiel moet behouden, leiding, toonhoogte, afstand, radiale uitloop, en uitlijning met de tandwielboring of as.
De kwaliteit van een versnelling heeft een directe invloed op het transmissiegeluid, trillingen, verdeling van de lading, efficiëntie, en service leven.
Daarom, De vervaardiging van tandwielen moet worden beschouwd als een geïntegreerd proces dat de voorbereiding van het onbewerkte tandwiel omvat, datum control, tand generatie, warmtebehandeling, afwerking, en eindinspectie, in plaats van simpelweg een tandensnijoperatie.

Belangrijkste bewerkingsvereisten voor cilindrische tandwielen
De nauwkeurigheid van de versnelling wordt over het algemeen beoordeeld vanuit verschillende functionele perspectieven.
De bewegingsnauwkeurigheid bepaalt of het tandwiel de beoogde hoekrelatie overbrengt, terwijl de loopnauwkeurigheid de gladheid en trillingen beïnvloedt.
Tand-op-tand- en tandoppervlaknauwkeurigheid beïnvloeden hoe gelijkmatig de belasting wordt verdeeld over de in elkaar grijpende tanden.
| Vereiste | Technische betekenis |
| Nauwkeurigheid van het tandprofiel | Garandeert de ontworpen ingewikkelde of gewijzigde tandgeometrie |
| Loodnauwkeurigheid | Controleert de uitlijning van de tanden langs de gezichtsbreedte |
| Nauwkeurigheid van de toonhoogte | Behoudt de juiste tandafstand en overbrengingsverhouding |
| Radiale uitloop | Heeft invloed op de rotatieconsistentie en de ingrijping van de tandwielen |
| Nauwkeurigheid van de boring | Zorgt voor een correcte positionering op de as |
| Concentriciteit van boring tot tand | Behoudt de juiste relatie tussen de tandwielas en het tandsysteem |
| Ruwheid van het tandoppervlak | Beïnvloedt wrijving, lawaai, dragen, en vermoeidheid |
| Hardheid en kastdiepte | Bepaal de slijtvastheid en het draagvermogen na warmtebehandeling |
Typisch bewerkingsproces voor cilindrische tandwielen
Een representatieve productieroute voor tandwielen is:
Fabricage van onbewerkte onderdelen → warmtebehandeling van onbewerkte onderdelen indien nodig → draaien van onbewerkte tandwielen → bewerking van boring en vlak → snijden van tandwielen → warmtebehandeling → herstel van referentiepunten → afwerken van tandwielen → inspectie
De exacte volgorde is afhankelijk van het materiaal, versnelling maat, nauwkeurigheidsgraad, warmtebehandelingsmethode, en productievolume.
Een bijzonder belangrijk principe is het reserveren van voldoende bewerkingsruimte voor bewerkingen die na de warmtebehandeling worden uitgevoerd.
Processen zoals carboneren, uitdoven, en temperen kan dimensionale en geometrische veranderingen veroorzaken.
Als de uiteindelijke nauwkeurigheidseis krap is, op deze veranderingen moet worden geanticipeerd tijdens eerdere bewerkingsfasen.
Datumselectie is van cruciaal belang
Het tandsysteem, vervelen, en eindvlakken moeten een nauwkeurige ruimtelijke relatie behouden. Daarom, De datumselectie is een van de belangrijkste beslissingen bij de planning van tandwielprocessen.
Voor as-integrale tandwielen, de rotatie-as wordt gewoonlijk tot stand gebracht via centrale gaten of andere gecontroleerde asreferenties. Voor tandwielen van het boringtype, de boring en het eindvlak worden vaak gebruikt als functionele lokalisatiereferenties.
Het principe is eenvoudig:
Het bewerkingsreferentiepunt moet nauw aansluiten bij het functionele rotatiereferentiepunt van het tandwiel.
Een slechte datumselectie kan een tandwiel opleveren waarbij het tandprofiel individueel nauwkeurig is, maar het hele tandsysteem excentrisch is ten opzichte van de boring.
Dit kan resulteren in een ongelijkmatige meshing, meer lawaai, plaatselijke tandbelasting, en voortijdige slijtage.
Belangrijkste tandbewerkingsmethoden
Afhankelijk van de tandwielgeometrie worden verschillende tandwielsnijprocessen geselecteerd, nauwkeurigheid, productievolume, en of de uitrusting intern of extern is.
Versnelling hobbelen
Hobbing is een van de meest gebruikte methoden voor het bewerken van externe cilindrische tandwielen. Een roterende kookplaat grijpt continu in met het onbewerkte tandwiel om de tandruimtes te genereren.
De belangrijkste voordelen zijn een hoge productiviteit, continu snijden, en geschiktheid voor zowel rechte als spiraalvormige tandwielen. Het is daarom bijzonder aantrekkelijk voor medium- en productie in grote volumes.
Versnelling vormgeven
Bij het vormen van tandwielen wordt gebruik gemaakt van een heen en weer bewegende frees die in een tandwielachtige genererende relatie met het werkstuk ingrijpt.
Het vermogen om dicht bij de schouders en binnen interne geometrieën te werken, maakt het waardevol voor interne tandwielen en bepaalde tandwielconstructies die moeilijk te bewerken zijn.
Uitrusting scheren
Tandwielscheren wordt over het algemeen gebruikt vóór de definitieve verharding om de nauwkeurigheid van de tanden en de conditie van het oppervlak te verbeteren.
Het kan kleine afwijkingen verwijderen die zijn ontstaan tijdens eerdere snijbewerkingen en wordt vooral geassocieerd met de productie van grote hoeveelheden tandwielen in de automobielsector.
Tandwiel slijpen
Voor geharde, uiterst nauwkeurige tandwielen, slijpen is vaak de laatste bewerking van de tand. Het kan het tandprofiel aanzienlijk verbeteren, leiding, uitloop, en oppervlakteafwerking.
Tandwielslijpen is vooral belangrijk voor toepassingen met weinig transmissiegeluid, hoog draagvermogen, en nauwkeurige bewegingsoverdracht zijn vereist.
Warmtebehandeling en afwerking na warmtebehandeling
Warmtebehandeling is vaak een van de meest invloedrijke fasen bij de productie van tandwielen, omdat het tandwiel tegelijkertijd oppervlaktehardheid moet bereiken, slijtvastheid, vermoeidheidsterkte, en maatvastheid.
Afhankelijk van het tandwielmateriaal en de toepassing, behandelingen kunnen omvatten:
- Carbureren
- Carbonitriding
- Nitreren
- Inductie verharding
- Door verharding
Voor geharde tandwielen, de combinatie van een hard, slijtvast oppervlak en een hardere kern zorgt voor een balans tussen weerstand tegen contactvermoeidheid en algehele structurele sterkte.
Echter, Warmtebehandeling kan ook vervorming veroorzaken, restspanning, en dimensionale verandering. Dit is de reden waarom tandwielen met hoge precisie vaak een laatste slijp- of hoonbewerking vereisen na een warmtebehandeling.
5. Zuigers bewerken: Precisievormen voor gebruiksomgevingen met hoge temperaturen
Zuigers zijn cruciale zuigercomponenten in verbrandingsmotoren, compressoren, en andere energiesystemen.
Ze werken onder hoge temperaturen, hoge druk, wisselende mechanische belastingen, en continu glijcontact, hun bewerkingsvereisten zijn dus nauw verbonden met thermische uitzetting, smering, afdichting, en vermoeidheidsprestaties.
Motorzuigers worden gewoonlijk vervaardigd uit aluminiumlegeringen vanwege hun lage dichtheid en gunstige thermische geleidbaarheid, hoewel voor gespecialiseerde toepassingen andere materialen kunnen worden gebruikt.
In tegenstelling tot een conventioneel cilindrisch onderdeel, een zuiger wordt zelden vervaardigd als een eenvoudige rechte cilinder.
Zijn rok, kroon, ringvormige groeven, penboringen, en interne holtes hebben allemaal verschillende functionele vereisten.
De centrale uitdaging is om de ontworpen geometrie nauwkeurig genoeg te reproduceren zodat de zuiger de vereiste speling en belastingsverdeling bereikt onder de werkelijke bedrijfstemperatuur, in plaats van alleen maar te voldoen aan de afmetingen van de kamertemperatuur.

Belangrijkste bewerkingsvereisten voor zuigers
| Vereiste | Technische betekenis |
| Diameter en profiel van de rok | Regelt de loopspeling tussen zuiger en cilinder |
| Rondheid van de rok | Bevordert een uniform contact en vermindert plaatselijke belasting |
| Pin-boring nauwkeurigheid | Zorgt voor een correcte pasvorm van de zuigerpen en belastingoverdracht |
| Pin-boring positie | Behoudt de geometrische relatie tussen zuiger en drijfstang |
| Afmetingen ringgroef | Regelt de plaatsing en afdichting van de zuigerveren |
| Groefpositie en parallellisme | Voorkomt ongelijkmatige ringbelasting en afdichtingsproblemen |
| Kroongeometrie | Beïnvloedt de verbranding, thermische belasting, en materiaaldistributie |
| Oppervlakteruwheid | Beïnvloedt wrijving, smering, en slijtage |
De zuigermantel is bijzonder belangrijk omdat de bedrijfsgeometrie ervan wordt beïnvloed door thermische uitzetting en mechanische vervorming.
Een profiel dat er bij kamertemperatuur enigszins niet-cilindrisch uitziet, kan opzettelijk zijn, waardoor de zuiger na verwarming de gewenste loopvorm kan benaderen.
Typisch zuigerbewerkingsproces
Een representatieve bewerkingsroute is:
Gieten of smeden → voordraaien → inwendig bewerken → penboring bewerken → ringgroef bewerken → schortprofilering → afwerken → inspectie
De exacte volgorde is afhankelijk van het zuigerontwerp, materiaal, productievolume, en de relatie tussen de zuigerkenmerken.
Ruwe bewerking wordt voornamelijk gebruikt om de basisgeometrie vast te stellen en overtollig materiaal te verwijderen, terwijl nabewerkingen verantwoordelijk zijn voor het reproduceren van het functionele profiel en nauwe geometrische toleranties.
Voor productie met een groot volume, speciale CNC-apparatuur en geautomatiseerde metingen worden vaak gebruikt om consistente afmetingen van onderdeel tot onderdeel te behouden.
Bewerking van zuigerrokprofielen
Eén van de technisch meest veeleisende bewerkingen is het bewerken van het schortprofiel.
De rok kan zorgvuldig gecontroleerd worden opgenomen:
- Vat profielen
- Cam-profielen
- Taps toelopend
- Lokale verlichting
- Geometrie aan de stuwzijde
Deze kenmerken compenseren de verschillende thermische uitzetting en mechanische belasting die verschillende delen van de zuiger tijdens bedrijf ervaren.
Daarom, Het bewerken van zuigers is niet simpelweg een kwestie van het produceren van een nominale diameter. Het proces moet een reproduceren functioneel driedimensionaal profiel.
Moderne CNC-systemen kunnen coördinatengestuurde profilering en gereedschapscompensatie gebruiken om de vereiste geometrie te bereiken, terwijl precisiemeetsystemen het daadwerkelijke profiel verifiëren aan de hand van het ontwerpmodel.
Precisiebewerking van de penboring
De boring van de zuigerpen is een ander cruciaal kenmerk omdat deze de belasting overbrengt tussen de zuiger en de drijfstang.
De kwaliteit ervan hangt af van:
Diameter + rondheid + cilindriciteit + positie + uitlijning
Een onjuiste positie van de penboring kan de beweging van de zuiger beïnvloeden en extra belasting in het drijfstang- en krukassysteem veroorzaken.
Afhankelijk van het zuigerontwerp, de boring kan machinaal worden bewerkt door nauwkeurig boren, gevolgd door honen of een andere fijne nabewerking.
Ring-groef bewerking
Ringgroeven moeten een nauwkeurige breedte behouden, diepte, positie, en evenwijdigheid zodat de zuigerveren goed kunnen bewegen en afdichten.
Een slechte groefgeometrie kan leiden tot:
- Onvoldoende afdichting
- Overmatig olieverbruik
- Ring blijft plakken
- Verhoogde doorslag
- Versnelde slijtage
Het groefafwerkingsproces vereist daarom een strikte controle van de gereedschapsgeometrie en maatcompensatie, vooral bij het bewerken van aluminiumlegeringen bij hoge productievolumes.
6. Drijfstangen bewerken: Vervormingsbeheersing voor componenten met lage stijfheid
Drijfstangen verbinden de zuiger met de krukas en brengen de wisselende krachten over die worden gegenereerd tijdens de heen en weer gaande beweging.
Ze moeten bestand zijn tegen hoge cyclische belastingen, invloed, buigen, en vermoeidheid, terwijl het toch licht genoeg blijft om de heen en weer gaande massa te minimaliseren.
De meeste conventionele drijfstangen worden geproduceerd uit gesmeed staal, hoewel aluminium en andere gespecialiseerde legeringen in specifieke toepassingen worden gebruikt.
Vanuit machinaal perspectief, drijfstangen zijn een uitdaging omdat hun langwerpige structuur en variërende dwarsdoorsnede ze een relatief lage lokale stijfheid geven.
Als resultaat, klemkracht, snijkracht, en restspanning kunnen allemaal vervorming veroorzaken, waardoor het moeilijk is om een nauwkeurige boringgeometrie en hartafstand te behouden.
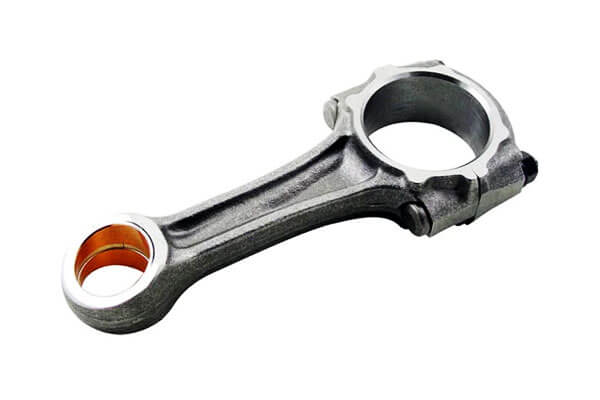
Typisch bewerkingsproces voor drijfstangen
Een algemene procesroute kan zijn:
Smeden → warmtebehandeling → nulpuntbewerking → ruwe externe bewerking → boringbewerking → dopscheiding → semi-afwerking → precisieboren/honen → eindinspectie
De volgorde varieert afhankelijk van het ontwerp van de drijfstang en of conventionele bewerking of breuk-split-technologie wordt gebruikt.
Door ruwe bewerking ontstaan stabiele referentieoppervlakken en wordt het grootste deel van de bewerkingstoeslag geëlimineerd.
Precisieboren en honen worden vervolgens gebruikt om de uiteindelijke boringafmetingen en geometrische nauwkeurigheid te bereiken.
Boringbewerking en afwerking
De big-end- en small-end-boringen worden over het algemeen machinaal bewerkt via een reeks ruwe boringen, semi-afwerking, en precisieafwerking.
Saai stelt de nauwkeurige maat en geometrische vorm vast, terwijl honen kan de ronding verder verbeteren, cilindriciteit, en oppervlakte-eigenschappen waar nodig.
Voor de montage van het big-end, vooral de relatie tussen de staaf en de dop is belangrijk.
Nadat de dop is gescheiden en opnieuw in elkaar is gezet, de voltooide boring moet de ontworpen geometrie en uitlijning behouden.
Breuk-gesplitste drijfstangen
Breuksplitsing wordt veel gebruikt voor geschikte drijfstangontwerpen met een groot volume.
In plaats van een conventioneel machinaal bewerkt pasoppervlak tussen de staaf en de dop te produceren, een gecontroleerde breuk wordt geïnitieerd langs een vooraf bepaald gebied.
De resulterende onregelmatige breukvlakken zorgen voor een zeer individueel passend grensvlak, waardoor de dop en de staaf tijdens de montage naar hun oorspronkelijke relatieve positie kunnen terugkeren.
Deze aanpak kan bieden:
- Nauwkeurige locatie van dop tot staaf
- Verminderde relatieve beweging
- Eliminatie van enkele conventionele bewerkingen
- Efficiënte productie van grote volumes
- Consistente positionering van de montage, mits goed gecontroleerd
Echter, breuksplitsing vereist zorgvuldig gecontroleerde materiaaleigenschappen, inkepingsgeometrie, breuk gedrag, en procesparameters. Het is niet geschikt voor elk drijfstangmateriaal of ontwerp.
Het kernprincipe van het bewerken van drijfstangen
De fundamentele uitdaging is om de nauwkeurige ruimtelijke relatie tussen de boringen van het grote en het kleine uiteinde te behouden en tegelijkertijd vervorming van het relatief slanke onderdeel te voorkomen..
Dit maakt de bewerking van drijfstangen tot een klassiek voorbeeld van precisieproductie met lage stijfheid. Machinenauwkeurigheid alleen kan het eindresultaat niet garanderen.
Het proces moet tegelijkertijd de datumselectie controleren, armatuur laden, snijkracht, materiaal verwijderen, warmtebehandeling, afwerking van de boring, en inspectie.
In de productie van grote auto's, het meest effectieve proces combineert daarom een stijve en herhaalbare opspanning met gecontroleerde bewerkingsparameters, geautomatiseerde meting, En, waar passend, breuk-split-technologie.
7. Vergelijking van de zes typische bewerkingsonderdelen
Hoewel schachten, mouwen, behuizingen, versnellingen, zuigers, en drijfstangen hebben zeer verschillende geometrieën, hun procesplanningslogica kan systematisch worden vergeleken.
| Onderdeeltype | Primaire bewerkingsuitdaging | Kritieke kenmerken | Gemeenschappelijke processen | Groot controlepunt |
| Schacht | Rotatienauwkeurigheid en concentriciteit | Tijdschriften, schouders, draden, spiebanen | Draaien, slijpen, spiebaanbewerking | Coaxialiteit en slingering |
| Mouw | Boringnauwkeurigheid en vervorming | Boring, VAN, eind gezicht | Boren, saai, ruimen, honen | Bore-OD-relatie |
| Huisvesting | Datum- en gatensysteemnauwkeurigheid | Montage gezichten, verveelt, gaten | Frezen, saai, boren, slijpen | Positie- en geometrische nauwkeurigheid |
| Versnelling | Tandgeometrie en vervorming door warmtebehandeling | Tand profiel, leiding, toonhoogte, vervelen | Krenterig, vormgeven, scheren, honen, slijpen | Versnellingsnauwkeurigheid en slingering |
| Zuiger | Functioneel profiel en thermische geometrie | Rok, pin boring, ringvormige groeven | Draaien, saai, groef bewerking | Profiel- en positionele nauwkeurigheid |
| Drijfstang | Lage stijfheid en vervorming | Kleine/grote boringen | Frezen, saai, honen, breuk splitsen | Uitlijning van de boring en hartafstand |
De tabel laat een belangrijk patroon zien: de bewerkingsmethode moet de functionele geometrie van het onderdeel volgen.
Er bestaat geen universeel superieur bewerkingsproces.
Draaien is ideaal voor roterende oppervlakken, Kotteren is essentieel voor nauwkeurige binnendiameters, frezen domineert complexe prismatische oppervlakken, slijpen zorgt voor hoge precisie na warmtebehandeling, en vormings- of op breuken gebaseerde processen kunnen de bewerkingsvereisten voor geschikte componenten met een hoog volume verminderen.
8. Conclusie
De zes representatieve onderdeeltypen:schachten, mouwen, behuizingen, versnellingen, zuigers, en drijfstangen—een bruikbare dwarsdoorsnede geven van de mechanische bewerkingspraktijk.
Ondanks verschillen, dezelfde fundamentele principes verschijnen keer op keer:
Correcte referentiepuntkeuze → logische procesvolgorde → passende bewerkingsmethoden → effectieve vervormingscontrole → betrouwbare inspectie
Dit is de echte basis van het ontwerp van bewerkingsproces.
Het doel is niet simpelweg om materiaal zo snel mogelijk te verwijderen.
Een succesvol bewerkingsproces moet het onbewerkte stuk materiaal transformeren in een onderdeel dat aan zijn afmetingen voldoet, geometrisch, functioneel, metallurgisch, oppervlak, en economische eisen consequent.
Voor ingenieurs, procesplanners, en fabrikanten, Het begrijpen van deze zes typische onderdeelcategorieën biedt meer dan een lijst met bewerkingsmethoden.
Het biedt een praktisch raamwerk voor het analyseren van onbekende componenten en het selecteren van een procesroute op basis van de onderdeelstructuur, functionele eisen, materieel gedrag, nauwkeurigheid, en productievolume.
Veelgestelde vragen
Wat is het meest uitdagende onderdeel van deze zes typen om te bewerken??
Het hangt af van de precisiegraad, maar over het algemeen vertonen tandwielen en zuigers de hoogste procescomplexiteit.
Tandwielen vereisen gespecialiseerde bewerking van tandprofielen en nauwe geometrische toleranties, terwijl zuigers nauwkeurige controle vereisen van complexe gebogen profielen en meerdere datumoverdrachten.
Welk proces levert de hoogste precisie tandkwaliteit op?
Tandwielslijpen levert de hoogste nauwkeurigheid van het tandprofiel op en is het standaardproces voor geharde tandwielen van precisiekwaliteit.
Het kan vervorming als gevolg van warmtebehandeling corrigeren en de hoogste AGMA- of DIN-nauwkeurigheidsgraden bereiken.
Waarom is de nulpuntselectie zo cruciaal bij het bewerken van behuizingen??
Behuizingen hebben meerdere onderling verbonden gatensystemen en pasvlakken. Alle positionele toleranties stapelen zich op vanaf het primaire nulpunt.
Een slechte datumselectie leidt tot cumulatieve uitlijningsfouten die de pasvorm van de assemblage en de machineprestaties direct verslechteren.
Wat is het voordeel van breuksplitsing voor drijfstangen??
Breuksplitsing zorgt voor een perfect op elkaar afgestemde, vormsluitende interface tussen de staaf en de dop.
Dit verbetert de nauwkeurigheid van de montage, elimineert bewerking van het pasvlak, vermindert het aantal onderdelen, en verhoogt de structurele integriteit van het grote uiteinde.
Wat is de standaardafwerking voor lagerbusboringen??
De meeste precisielagerboringen worden afgewerkt door honen, wat een uitstekende ronding oplevert, gecontroleerde oppervlaktetextuur, en consistente grootte.
Voor toepassingen met zeer hoge precisie, Boringslijpen of superfinishen kan worden gespecificeerd.

