In investeringsgieten, de wasboom overbrugt het maken van patronen en het bouwen van schelpen. Als de boom slecht is gemonteerd, het beste waspatroon en de beste schaal ter wereld zullen je niet redden.
Ik heb bomen gezien die er goed uitzagen op het rek en faalden in de autoclaaf. Ik heb bomen gezien met een perfecte tussenruimte, maar een slechte poort, en de gietstukken kwamen eruit met een krimpporositeit waarvan de diagnose drie dagen duurde.
Het monteren van een wasboom is niet alleen maar ‘patronen op een spruw lijmen’. Het is de eerste echte poortbeslissing in het proces.
Het regelt de metaalstroom, voeden, stollingsvolgorde, dekking van de schaal, efficiëntie van het ontwassen, en maatvastheid.
Doe het goed, en de rest van het proces wordt voorspelbaar. Begrijp het verkeerd, en je vecht tegen defecten gedurende de hele productierun.
Deze gids behandelt het volledige assemblageproces – van controles vóór de montage tot opslag en transport – met de praktische gegevens en regels op de werkvloer die ik al tientallen jaren gebruik.
1. Wat is wasboommontage bij investeringsgieten??
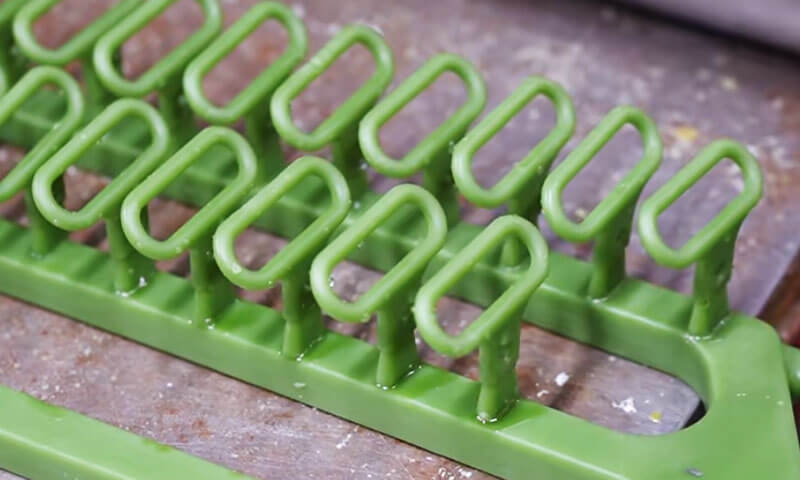
Het samenstellen van wasbomen is het proces waarbij individuele waspatronen worden samengevoegd, poorten, lopers wierners, en een centraal aanspuit- of gietbekersamenstel tot een compleet wascluster, gewoonlijk een wasboom of patroonboom genoemd.
De geassembleerde boom dient als patroon voor de daaropvolgende productie van keramische schaaltjes. Tijdens cascobouw, de wasboom wordt herhaaldelijk in keramische slurry gedompeld en bedekt met vuurvast stucwerk.
Nadat de schaal voldoende is opgedroogd, de was wordt verwijderd, en de resterende keramische schaal vormt de holte waarin gesmolten metaal wordt gegoten.

2. Voorbereiding vóór de montage van de wasboom
De kwaliteit van een afgewerkte wasboom begint al voordat de eerste verbinding wordt gemaakt. Patrooninspectie, voorbereiding van de spruw, reinheid van het gereedschap, en omgevingscontrole hebben allemaal invloed op de stabiliteit van het assemblageproces.
Waspatronen inspecteren, Spruw, en poortverbindingen
Vóór montage, inspecteer elk waspatroon, sprue, en poortcomponent.
Defecte patronen moeten worden geïdentificeerd en gescheiden, in plaats van in een boom te worden opgenomen en later ontdekt.
Besteed bijzondere aandacht aan de volgende omstandigheden:
| Inspectie-item | Wat te controleren | Potentiële gevolgen indien genegeerd |
| Patroon geometrie | Kromtrekken, vervorming, ontbrekende functies, en maatafwijkingen | Onjuiste gietafmetingen of onvolledige geometrie |
| Was oppervlak | Scheuren, bubbels, krassen, besmetting, en oppervlakteschade | Oppervlaktedefecten overgebracht naar de keramische holte |
| Hek verbinding gebieden | Overtollige was, bramen, oneffen oppervlakken, en beschadigde contactvlakken | Slechte gewrichten, slurrypenetratie, of schaaldefecten |
| Spruw En gieten hoofd | Vlakheid, rechtheid, scheuren, en dimensionale consistentie | Verkeerde uitlijning, onstabiele montage, en inconsistente poorten |
| Was materiaal voorwaarde | Overmatige zachtheid, brosheid, of vervorming | Gezamenlijk falen of dimensionale instabiliteit |
Bijzondere aandacht verdient de aanspuit- of gietkop. In de praktijk, het is gemakkelijk om je op de individuele patronen te concentreren en de centrale spruw over het hoofd te zien.
Echter, een kromgetrokken of ongelijkmatige spruw kan de uitlijning van elk onderdeel dat eraan vastzit beïnvloeden.
Het kan ook een ongelijkmatige voeggeometrie creëren, waardoor het moeilijk wordt om de hele boom consistent te positioneren tijdens het bouwen van de schaal.
Voordat je lid wordt, verwijder wasresten en uitsteeksels van de verbindingsoppervlakken.
De verbindingsvlakken moeten schoon zijn, goed op elkaar afgestemd, en vrij van gebreken die intiem contact zouden kunnen verhinderen.
Waar de maatvereisten krap zijn, gebruik goedgekeurde inspectiemeters of armaturen om de kritische afmetingen van patronen en spruw te verifiëren in plaats van uitsluitend te vertrouwen op visueel oordeel.
Bereid gereedschap en het werkgebied voor
Typische montagegereedschappen voor wasbomen zijn onder meer::
- Temperatuurgecontroleerde waslasbouten of verwarmde verbindingsgereedschappen.
- Schone messen, schrapers, en trimgereedschap.
- Montage armaturen, positioneringsmallen, en uitlijningsmeters.
- Geschikte rekken of bakken voor het ondersteunen van voltooide bomen.
- Goedgekeurde reparatiewas en hulpmiddelen voor het corrigeren van kleine gewrichtsonregelmatigheden.
Gereedschap moet vrij zijn van opgehoopte was, verkoold residu, olie, en andere verontreinigingen. Vuile gereedschappen kunnen vreemd materiaal op het wasoppervlak overbrengen of deeltjes in de verbindingen brengen.
De aanbevolen omgevingstemperatuur voor de montage in de meegeleverde productieprocedure is 18–28°C.
Dit assortiment biedt een praktisch startpunt voor milieubeheersing, maar het daadwerkelijke operatievenster moet worden gevalideerd voor de wasformulering, patroon afmetingen, en plantomstandigheden.
Houd het werkgebied schoon, droog, en voldoende geventileerd. Vermijd direct zonlicht, plaatselijke warmtebronnen, sterke temperatuurschommelingen, en stoffige omstandigheden.
Overmatige hitte kan waspatronen verzachten, terwijl temperatuurveranderingen dimensionale bewegingen kunnen veroorzaken.
Stof of olie op het patroonoppervlak kan de bevochtiging van keramische slurry verstoren en bijdragen aan schaaldefecten.
Bevestig de goedgekeurde boomindeling en procesparameters
Voordat de productie begint, bevestig de montagetekening of goedgekeurde processpecificatie.
Het aantal patronen per boom, het aantal niveaus, poortposities, afmetingen loper, en patroonoriëntatie moet worden vastgesteld volgens het gietontwerp.
De juiste boomconfiguratie is afhankelijk van verschillende factoren:
- Individuele werpmaat en gewicht.
- Wanddikte en geometrische complexiteit.
- Legerings- en gietomstandigheden.
- Benodigd productievolume.
- Capaciteit van keramische schaal en hanteringsbeperkingen.
- Metaalvul- en voedingsvereisten.
- Beschikbare ruimte om te dippen, stucwerk, drogen, en ontwassen.
Het toevoegen van meer patronen aan één boom kan de output per schaal verbeteren en het aantal productiecycli verminderen.
Echter, een overbelaste boom kan moeilijk te hanteren zijn, kan mechanisch instabiel worden, en kan de opbouw van de schaal of de metaaltoevoer in gevaar brengen.
Het doel is niet om het aantal patronen in elke boom te maximaliseren. Het gaat om het bereiken van de beste balans tussen productie-efficiëntie, schaal kwaliteit, vullende prestaties, en gietopbrengst.
3. Assemblageproces van wasbomen: Stap voor stap
De montage van wasbomen vereist herhaalbare verbindingstechnieken en nauwkeurige positionering.
Kleine variaties in voegkwaliteit, poort hoek, of de patroonafstand kan aanzienlijk worden wanneer deze over een grote productiebatch wordt vermenigvuldigd.
Stap 1: Plaats de sprue en stel de referentie vast
Zet de centrale aanspuit- of gietconstructie vast in de goedgekeurde bevestiging. Controleer de rechtheid ervan, verticale uitlijning, en stabiliteit voordat u patronen bevestigt.
De spruw fungeert als de belangrijkste structurele referentie voor de boom. Als het tijdens de montage leunt of verschuift, de resulterende patroonopstelling kan onevenwichtig of inconsistent worden.
Voor herhalingsproductie, een speciaal armatuur is vaak de moeite waard. Het helpt de beoogde patroonoriëntatie te behouden, niveau hoogte, poort positie, en algemene boomafmetingen, vooral wanneer meerdere operators dezelfde onderdeelfamilie assembleren.
Stap 2: Bevestig de patronen met behulp van gecontroleerd waslassen
Bevestig elk patroon aan het daarvoor bestemde poortje of de loper met behulp van de goedgekeurde wasverbindingsmethode.
De verbinding moet voldoende hechtsterkte bieden zonder het patroon te beschadigen of de geometrie ervan te vervormen.
Twee voorwaarden zijn bijzonder belangrijk:
- Onvoldoende warmte:Het kan zijn dat de verbindingsoppervlakken niet voldoende samensmelten, waardoor er een zwakke interface of een verborgen leemte achterblijft.
- Overmatige hitte:De was kan overmatig smelten, lokale ineenstorting veroorzaken, dimensionale vervorming, of een vergroot gewricht.
De juiste temperatuur en contacttijd zijn afhankelijk van het wasmateriaal, gezamenlijke doorsnede, gereedschap ontwerp, en montagemethode.
Er is niet één universele lastemperatuur die geschikt is voor elk patroonsysteem.
Tijdens het meedoen, Zorg ervoor dat de verbindingsoppervlakken goed zijn uitgelijnd en volledig contact maken. Vertrouw niet op een kleine wasbrug om een groot of zwaar patroon op zijn plaats te houden.
Na deelname, laat het gewricht stabiliseren voordat u extra kracht uitoefent of aangrenzende patronen bevestigt.
Stap 3: Inspecteer en voltooi elke verbinding
Een goede wasverbinding moet continu zijn, zeker, en vrij van gaten, gaten, of onvolledige fusie.
Na deelname, verwijder overtollige was met een geschikt trimgereedschap. Maak onregelmatige uitsteeksels glad zonder in het patroon te snijden of de benodigde poortdoorsnede te verkleinen.
Waar een kleine oppervlaktedeuk of opening kan worden gecorrigeerd volgens de goedgekeurde reparatieprocedure, gebruik compatibele reparatiewas en herstel het voegprofiel.
Bedek een structureel zwakke verbinding niet zomaar met een dun laagje was.
| Gezamenlijk defect | Waarschijnlijke oorzaak | Aanbevolen correctie |
| Zichtbaar gat | Slechte pasvorm of onvoldoende warmte | Bewerk de verbinding om volledig contact te verkrijgen |
| Zwak of loszittend verbinding | Ontoereikende fusie of onvoldoende hechtingsgebied | Sluit je weer aan onder gecontroleerde omstandigheden en controleer de stabiliteit |
| Excessief was opbouw | Oververhitting of slecht trimmen | Verwijder overtollige was zonder de verbinding te beschadigen |
| Omgevormd patroon in de buurt van de gewricht | Overmatige hitte of mechanische kracht | Vervang of repareer het patroon volgens de maatcriteria |
| Gaatjes of klein gaatjes | Onvolledige fusie, opgesloten lucht, of oppervlakteverontreiniging | Inspecteer de verbinding en repareer of vervang deze indien nodig |
Een verbinding die er glad uitziet, is niet noodzakelijkerwijs sterk. Voor kritische of zware patronen, gebruik een goedgekeurde mechanische stabiliteitscontrole of een gevalideerde montageprocedure in plaats van uitsluitend op het uiterlijk te vertrouwen.
Stap 4: Schik patronen met voldoende afstand
De patroonafstand bepaalt of keramische slurry alle vereiste oppervlakken kan bereiken en of vuurvast stucwerk een doorlopende schil rond de boom kan vormen.
In de meegeleverde procesbegeleiding is een minimale afstand van 10 mm tussen aangrenzende waspatronen.
Beschouw dit als een startvereiste voor het beschreven proces, geen universele regel voor alle precisiegietgeometrieën.
De vereiste speling moet worden geverifieerd aan de hand van de patroonvorm, materialen voor het bouwen van casco's, slurry viscositeit, deeltjesgrootte van stucwerk, en het vermogen van het geheel om af te tappen en te drogen.
Onvoldoende afstand kan leiden tot:
- Onvolledige mestbedekking tussen aangrenzende patronen.
- Opgesloten lucht of slecht bevochtigde gebieden.
- Ongelijkmatige verdeling van vuurvast stucwerk.
- Lokale variatie in schaaldikte.
- Moeilijke wasverwijdering en onvoldoende reiniging van de schaal.
- Scheuren van de schaal of plaatselijk falen tijdens het ontwassen en bakken.
De afstand moet worden gecontroleerd op de dichtstbijzijnde punten tussen patronen, niet simpelweg tussen hun hartlijnen of poortverbindingen.
Complexe gietstukken met ribben, diepe uitsparingen, of uitstekende elementen vereisen mogelijk meer ruimte dan eenvoudige vormen.
Tegelijkertijd, te grote afstanden kunnen de schaalgrootte vergroten, keramiek verbruik, en de hoeveelheid ruimte die nodig is in dompel- en droogapparatuur.
De juiste regeling is degene die een betrouwbare dekking van de schaal handhaaft en tegelijkertijd voldoet aan de goedgekeurde productie- en poortvereisten.
Stap 5: Handhaaf een evenwichtige en consistente boomgeometrie
Schik patronen symmetrisch waar het gietontwerp dit toelaat. Verdeel het gewicht rond de centrale spruw, behoud een consistente laagafstand, en vermijd onnodige concentraties van zware componenten aan één kant.
Een onevenwichtige boom kan moeilijk te vervoeren en te dompelen zijn. Het kan tijdens het bouwen van de ruwbouw overhellen of ongelijkmatige mechanische belastingen op verbindingen en bevestigingen uitoefenen.
Terwijl de keramische schaal droogt, beweging of vervorming kan de dikte van de schaal en de maatconsistentie beïnvloeden.
Voor bomen met gietstukken van verschillende afmetingen of gewichten, volg de goedgekeurde lay-out in plaats van een perfect symmetrische opstelling te forceren.
Functionele vereisten, inclusief poorten, voeden, dekking van de schaal, en toegang voor inspectie: geef prioriteit aan visuele symmetrie.
Stap 6: Controleer de poortoriëntatie en poortindeling
De poortoriëntatie moet het goedgekeurde poortontwerp volgen. De bronprocedure adviseert een neerwaartse helling van ongeveer 30°–45° tussen de poort en het hoofdprofiel voor conventionele gietstukken.
Dit bereik kan een nuttige eerste referentie zijn, maar het is geen absolute vereiste voor elke casting.
De hoek en de dwarsdoorsnede van de poort moeten overeenkomstig de legering worden bepaald, componentgeometrie, vulgedrag, en stollingsvereisten.
Voor dunwandige of kleine complexe gietstukken, de hoek moet mogelijk worden verkleind. Grotere of zwaardere gietstukken kunnen een andere opstelling vereisen, onderworpen aan het poortontwerp.
Een goed ontworpen poort- en runnersysteem zou dat moeten doen:
- Breng gesmolten metaal naar de holte zonder onnodige stroombeperkingen.
- Minimaliseer turbulentie en verminder het risico op het meesleuren van lucht of oxidefilms.
- Zorg voor voldoende metaalaanvoer tijdens het vullen en stollen.
- Vermijd het creëren van ongunstige hotspots of geïsoleerde gebieden die moeilijk te voeden zijn.
- Laat de was tijdens het ontwassen weglopen zonder dat er ingesloten zakken ontstaan.
De uiteindelijke lay-out moet gebaseerd zijn op het gevalideerde poortontwerp van de gieterij, technische berekeningen, simulatie waar nodig, en productieresultaten.
Stap 7: Bekijk de metaalstroom en toevoervereisten
De wasboom moet het beoogde poort- en voedingssysteem nauwkeurig reproduceren.
Patroonmontage moet daarom worden gecontroleerd aan de hand van de verwachte vulvolgorde en stolgedrag.
In het algemeen, het poortontwerp zou voortijdig bevriezen op kritische stroompaden moeten helpen voorkomen en de voeding van gebieden moeten ondersteunen die tijdens het stollen extra vloeibaar metaal nodig hebben.
Dikke delen en thermische hotspots verdienen bijzondere aandacht, omdat ze gevoelig kunnen zijn voor krimpporositeit als de voeding onvoldoende is.
Echter, het is niet voldoende om aan te nemen dat een bepaalde boomschikking automatisch directionele verharding zal veroorzaken.
Het resultaat is afhankelijk van de legering, sectiedikte, schaal temperatuur, giettemperatuur, afmetingen poort, en andere procesvariabelen.
Het centrale spruw- en runnersysteem moet ook open blijven en voldoende groot zijn. Slechte gewrichten, overmatige wasophoping, of een verkeerd gepositioneerde poort kan het beoogde stroompad veranderen.
Voordat u de boom loslaat, controleer of de gemonteerde lay-out overeenkomt met de goedgekeurde tekening en dat er geen verbinding per ongeluk is geblokkeerd of verkleind tijdens het trimmen.
4. Kwaliteitsinspectie van wasboomassemblage
Elke voltooide wasboom moet worden geïnspecteerd voordat deze naar de keramische omhulselbouw wordt verplaatst.
Inspectie is niet slechts een laatste visuele controle; het is een verificatie dat de assemblage voldoet aan het goedgekeurde procesontwerp.
Visuele en oppervlakte-inspectie
Inspecteer de hele boom op:
- Scheuren, kromtrekken, ontbrekende functies, en beschadigde patronen.
- Losse of onvolledig gesmolten gewrichten.
- Hiaten, gaatjes, en overmatige wasophoping.
- Stof, olie, wasresten, en andere vervuiling.
- Ongelijke patroonafstanden en inconsistente poortoriëntatie.
- Schade veroorzaakt tijdens montage of trimmen.
Gebruik voldoende verlichting en inspecteer de gebieden tussen patronen, rond poortverbindingen, en nabij de centrale spruw. Deze locaties zijn bijzonder gevoelig voor montagefouten.
Structurele stabiliteit en afstemming
Controleer de boom voorzichtig op losse patronen en onstabiele verbindingen. Vermijd overmatig schudden of kracht die anders aanvaardbare verbindingen zou kunnen beschadigen.
Controleer het volgende:
| Controlepunt | Acceptatieoverweging |
| Spruw uitlijning | Binnen de goedgekeurde eisen voor rechtheid en verticaliteit |
| Patroon oriëntatie | Komt overeen met de montagetekening of processpecificatie |
| Gewricht kracht | Geen losheid, scheiding, of zichtbare onvolledige hechting |
| Boom evenwicht | Stabiel tijdens normale handling en cascobouwwerkzaamheden |
| Patroon afstand | Voldoet aan de goedgekeurde minimale speling, inclusief de 10 mm-referentie, indien van toepassing |
| Hek hoek | Komt overeen met het gespecificeerde poortontwerp |
| Patroon graaf | Correct aantal onderdelen per boom, zonder ontbrekende of extra componenten |
Waar de boom groot is of zware patronen bevat, gebruik geschikte steuninrichtingen en hanteringsmethoden.
Een boom mag niet worden geaccepteerd alleen maar omdat hij rechtop op een bank blijft staan; het moet ook bestand zijn tegen normale overdrachts- en dompeloperaties zonder onaanvaardbare bewegingen.
Controleer de naleving en traceerbaarheid van processen
Vóór vrijlating, controleer of de boom overeenkomt met het juiste onderdeelnummer, herziening, legering route, en productiebatch.
Registreer indien nodig de relevante montageparameters, inclusief het aantal patronen, boom configuratie, operator of werkcel, resultaat van de inspectie, en eventuele goedgekeurde afwijkingen.
Voor herhalingsproductie, gestandaardiseerde werkinstructies en referentiebevestigingen helpen de variatie tussen operators te verminderen.
Ze maken het ook gemakkelijker om defecten te onderzoeken wanneer een bepaalde boomconfiguratie inconsistente schaalkwaliteit of gietresultaten oplevert.
5. Opslag en behandeling van geassembleerde wasbomen
Een wasboom die de keuring doorstaat, kan nog steeds niet-conform worden als hij verkeerd wordt opgeslagen of vervoerd.
Was is gevoelig voor temperatuur en mechanische belasting, en zelfs een kleine vervorming kan de gietafmetingen of de pasvorm van de keramische schaal beïnvloeden.
Aanbevolen opslagomstandigheden
In de meegeleverde productieprocedure wordt aanbevolen om geassembleerde wasbomen niet langer dan 1,5 uur op te slaan 48 uur vóór de volgende operatie.
Dit moet worden behandeld als een plantspecifiek controledoel en niet als een universele houdbaarheidslimiet.
De aanvaardbare houdtijd is afhankelijk van de wasformulering, patroon geometrie, omgevingsomstandigheden, en de maatvereisten van het gietstuk.
Aanbevolen praktijken omvatten:
- Plaats voltooide bomen op schoon, vlakke rekken of speciale transportinrichtingen.
- Houd bomen in één laag tenzij een gevalideerd ondersteuningssysteem een andere opstelling toestaat.
- Voorkom stapeldruk of contact tussen aangrenzende patronen.
- Handhaaf een stabiele temperatuur en vochtigheid binnen de vastgestelde plantlimieten.
- Bescherm de bomen tegen direct zonlicht, verwarmers, en andere plaatselijke warmtebronnen.
- Houd de opslagruimte schoon en stofvrij, olie, en luchtverontreiniging.
- Identificeer elke boom duidelijk om verwisselingen tussen onderdeelnummers of batches te voorkomen.
Ga er niet van uit dat een wasboom dimensionaal stabiel blijft, simpelweg omdat er geen zichtbare vervorming heeft plaatsgevonden.
Voor kritische componenten, stel een gedefinieerde maximale verblijftijd vast en inspecteer de boom vóór de ruwbouw als de opslagperiode wordt verlengd of de omgevingsomstandigheden zijn afgeweken van de procesvereisten.
Correcte afhandeling en transport
Verplaats wasbomen voorzichtig en ondersteun ze bij de centrale sprenkel, baseren, of een aangewezen armatuur. Til een boom niet op door een individueel waspatroon vast te pakken, hek, of dunwandig kenmerk.
Transportmiddelen moeten schoon zijn, stabiel, en vrij van scherpe randen of uitsteeksels die de was zouden kunnen krassen of beschadigen.
Voor zware of complexe bomen, gebruik speciale steunen die de belasting verdelen zonder overmatige druk op de individuele gewrichten uit te oefenen. Houd de beweging soepel en vermijd plotselinge schokken, draaien, of onnodige trillingen.
Na transport, inspecteer de boom op losse verbindingen, beschadigde patronen, en elke wijziging in de uitlijning voordat deze wordt vrijgegeven voor het bouwen van granaten.
6. Hoe de consistentie van de wasboomassemblage in de productie kan worden verbeterd
Voor fabrikanten die herhaaldelijk investeringsgietstukken produceren, kwaliteit hangt af van het omzetten van de vaardigheden van individuele operators in een stabiele situatie, gedocumenteerd proces.
Standaardiseer montagearmaturen en werkinstructies
Speciale montagebevestigingen kunnen de uitlijning van de sprue regelen, patroon positie, afstand tussen de lagen, en poortoriëntatie.
Ze zijn met name handig voor complexe bomen of bestellingen met grote volumes waarbij herhaalbaarheid belangrijk is.
Werkinstructies moeten definiëren:
- Goedgekeurde boomindelingen en patroontellingen.
- Kritieke verbindingslocaties en verbindingsmethoden.
- Vereiste patroonafstand en poortoriëntatie.
- Inspectiecriteria voor verbindingen, uitlijning, en oppervlakteconditie.
- Afhandeling, opslag, en vrijgavevereisten.
Het doel is om onnodige variatie te verminderen zonder te voorkomen dat operators echte defecten identificeren of ongebruikelijke omstandigheden escaleren.
Controle deelnamevoorwaarden
Registreer en valideer de belangrijke verbindingsparameters voor elk waxsysteem.
Afhankelijk van de methode, deze kunnen de gereedschapstemperatuur omvatten, contacttijd, wasstaat, gezamenlijke geometrie, en koel- of stabilisatietijd.
Als er herhaaldelijk een defect optreedt op dezelfde voeglocatie, inspecteer het ontwerp van de armatuur en de verbinding, evenals de techniek van de bediening.
Het probleem kan worden veroorzaakt door slechte toegang, onvoldoende contactoppervlak, of een verbindingsgeometrie die moeilijk consistent te monteren is.
Houd defecten bij en koppel ze aan downstream-resultaten
Een nuttig verbeterprogramma registreert niet alleen of een wasboom de keuring heeft doorstaan.
Het volgt ook de relatie tussen montageomstandigheden en daaropvolgende schaal- of gietfouten.
Bijvoorbeeld:
- Herhaaldelijke schaaldefecten rond een specifieke verbinding kunnen duiden op een slechte voegafwerking.
- Schade aan de schaal in de buurt van dicht bij elkaar gelegen patronen kan wijzen op onvoldoende speling of drainage.
- Dimensionale variatie geconcentreerd in één boompositie kan duiden op patroonvervorming of inconsistente uitlijning.
- Herhaalde schade door hantering kan wijzen op een overbelaste boom of onvoldoende steunvoorzieningen.
Door deze patronen te beoordelen, kan de gieterij assemblagegerelateerde problemen onderscheiden van defecten veroorzaakt door keramische schaalmaterialen, ontwricht, schieten, of metaal gieten.
7. Veelgestelde vragen over de montage van wasbomen
Wat is de minimale afstand tussen waspatronen?
De productieprocedure die in deze handleiding wordt besproken, specificeert een minimale afstand van 10 mm tussen aangrenzende waspatronen.
Dit is een nuttig startreferentie, maar de werkelijke speling moet worden bevestigd aan de hand van de onderdeelgeometrie, keramische slurry, formaat stucwerk, drainage eisen, en schaalopbouwproces.
Bij complexe patronen kan een grotere afstand nodig zijn om een volledige dekking van de coating te garanderen.
Wat is de aanbevolen hoek tussen de poort en de hoofdspruit?
De referentieprocedure beveelt een neerwaartse helling van ongeveer 30°–45° aan voor conventionele gietstukken.
De juiste hoek is afhankelijk van het goedgekeurde poortontwerp, Casting geometrie, legering, vulgedrag, en voedingsbehoeften.
Het bereik mag de technische validatie voor een specifiek onderdeel niet vervangen.
Hoe lang kan een geassembleerde wasboom worden bewaard??
De referentieproductieprocedure stelt een maximale opslagperiode vast van 48 uur. Dit moet worden bevestigd voor het daadwerkelijke waxsysteem en de fabrieksomgeving.
Stabiele temperatuur, goede ondersteuning, schone opslag, en bescherming tegen mechanische schade zijn essentieel gedurende de gehele bewaarperiode.
Waarom veroorzaken wasboomverbindingen defecten aan de keramische schaal??
Onvolledige fusie, gaten, gaatjes, of overmatige wasophoping kan de plaatselijke oppervlaktegeometrie veranderen en een consistente slurrydekking verstoren.
Drijfmest kan in open gaten terechtkomen, terwijl onregelmatige voegen de drainage en de lokale schaaldikte kunnen beïnvloeden. Deze omstandigheden kunnen het risico op schaaldefecten tijdens het drogen vergroten, ontwricht, of schieten.
Kunnen er meer gietstukken aan elke wasboom worden toegevoegd om de kosten te verlagen??
Alleen als de boom mechanisch stabiel blijft en het goedgekeurde poortontwerp de vereiste vul- en voerprestaties kan leveren.
Patronen toevoegen zonder de afstand te controleren, boom massa, dekking van de schaal, en de poortcapaciteit kan het schroot vergroten en de algehele gietopbrengst verminderen.
De beste configuratie is degene die de totale productiekosten minimaliseert en tegelijkertijd consistent voldoet aan de kwaliteitseisen.
8. Conclusie
Het samenstellen van een wasboom is veel meer dan het verbinden van individuele waspatronen met een centrale spruw.
Het bepaalt de geometrie van het patrooncluster, de kwaliteit van de gewrichten, de toegankelijkheid van de oppervlakken tijdens de cascobouw, en de indeling van het poortsysteem.
Een betrouwbaar proces begint met goede waspatronen en een rechte was, stabiele spruw.
Het gaat verder met gecontroleerd waslassen, gladde en veilige verbindingen, voldoende patroonafstand, evenwichtige boomgeometrie, en een poortopstelling die het goedgekeurde vul- en voedingsontwerp volgt.
Eindinspectie, zorgvuldige omgang, en gecontroleerde opslag, zodat de tijdens de montage bereikte kwaliteit behouden blijft.
Vanuit het perspectief van een gieterij-ingenieur, de meest effectieve strategie is om defecten in de wasfase te voorkomen in plaats van te proberen ze te corrigeren na het bouwen of gieten van de schaal.
Gestandaardiseerde armaturen, opgeleide operators, consistente inspectie, en traceerbare procescontroles helpen vermijdbare defecten te verminderen, verbeter het gietrendement, en een herhaalbare productkwaliteit behouden.
Voor fabrikanten van investeringsgietstukken, een goed gemonteerde wasboom is het uitgangspunt voor een degelijke keramische schaal en een betrouwbaarder eindgietstuk.