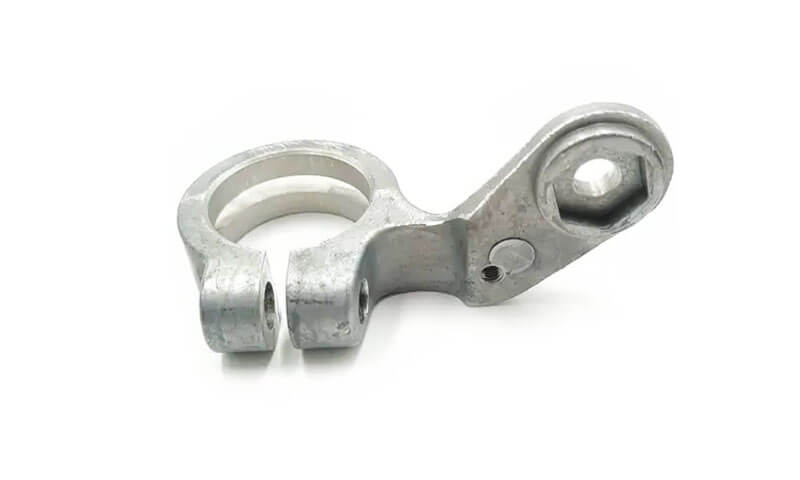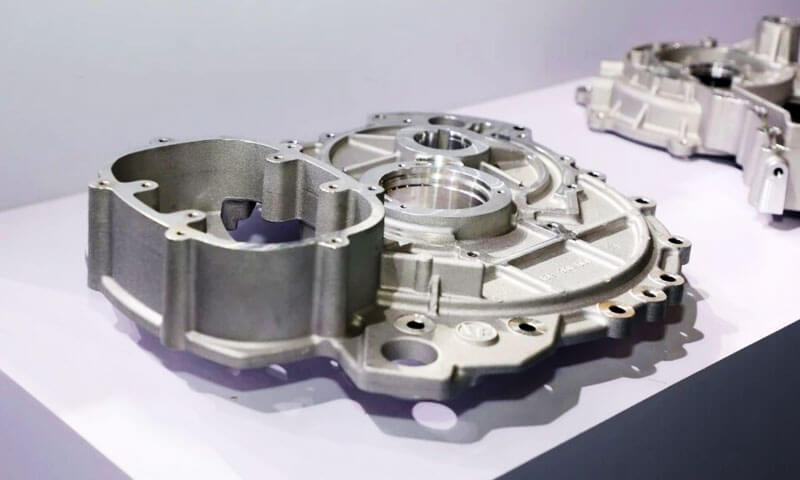
Na meer dan 20 jaar in oppervlaktebehandeling – hardlopen anodiseren lijnen, het oplossen van defecte onderdelen, en ruzie maken met ontwerpingenieurs die volhouden dat “het gewoon aluminium is, het zou moeten anodiseren zoals 6061” – ik kan je vertellen dat de vraag die ik het vaakst hoor deze is: “Kun je gegoten aluminium anodiseren??”
Het korte antwoord is ja. Het eerlijke antwoord is: niet met uw standaard anodiseerproces, en niet zonder te begrijpen waarom spuitgietstukken zich zo anders gedragen dan gesmede extrusies.
Ik heb te veel winkels zien proberen om gegoten ADC12-onderdelen door een reguliere anodiseerlijn te laten lopen, kom met vlekkerig naar buiten, grijs, oneffen delen bedekt met vuil, en verklaren dat “gegoten aluminium niet kan worden geanodiseerd.”
Dat is verkeerd. Het kan worden geanodiseerd, maar vereist een speciaal voorbehandelingsproces, realistische verwachtingen over de oppervlaktekwaliteit, en een duidelijk begrip van waar de procesgrenzen liggen.
Deze handleiding is geschreven vanaf de vloer van de anodiseerlijn.
Er wordt precies uitgelegd waarom gegoten aluminium is bestand tegen standaard anodiseren, wat silicium ermee te maken heeft, welke veranderingen vóór de behandeling nodig zijn, welke problemen blijven er bestaan, zelfs na desiliconisatie, en welke alternatieve afwerkingsprocessen u moet overwegen als anodiseren niet de juiste keuze is.
1. Het eerlijke antwoord: Ja, maar niet met het standaardproces
Laat ik u eerst de conclusie geven, voordat we in de chemie duiken:
- Gegoten aluminium kan worden geanodiseerd.
- Standaard anodiseerproces levert zeer slechte resultaten op ADC12.
- Een speciale desiliconisering (de-smutting) de voorbehandelingsstap is verplicht.
- Zelfs bij perfecte desiliconisatie, problemen met porositeit en kleurabsorptie blijven bestaan.
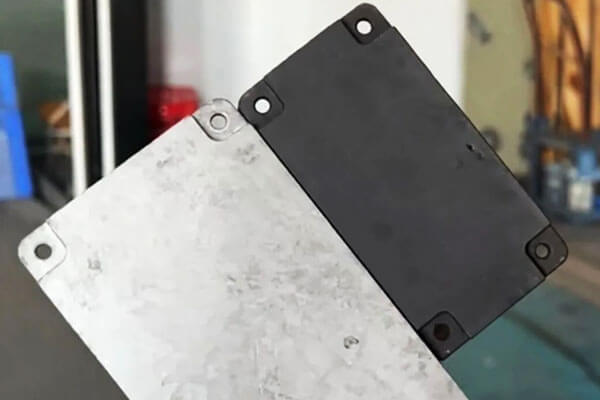
In onze eigen winkel, we hebben een gecontroleerde test uitgevoerd: twee gegoten ADC12-onderdelen, geen speciale voorbehandeling, lopen via onze standaard anodiseerlijn. Eén was duidelijk (natuurlijk) geanodiseerd, één was zwart.
Het resultaat was voorspelbaar: ongelijk, vlekkerige kleur, vlekkerige plekken, en een laag grijze vlek op het oppervlak die op je vingers terechtkwam.
Dit is geen defect in onze lijn. Dit is het verwachte resultaat wanneer u een gegoten legering met een hoog siliciumgehalte anodiseert op de manier waarop u dat zou doen 6061 extrusies.
2. Waarom is gegoten aluminium moeilijk te anodiseren??
De moeilijkheid komt voornamelijk voort uit drie factoren: hoog siliciumgehalte, porositeit van het gieten, en de beperkingen van conventionele voorbehandeling.
Een hoog siliciumgehalte interfereert met anodiseren
Veel spuitgietlegeringen bevatten aanzienlijke hoeveelheden silicium om de vloeibaarheid te verbeteren, verminder de stollingskrimp, en ondersteunen de productie van dunwandige, Complexe componenten.
ADC12 is een representatieve Al-Si-Cu-spuitgietlegering.
Echter, Silicium gedraagt zich anders dan aluminium tijdens chemische voorbehandeling en anodiseren.
In een conventioneel alkalisch etsproces, aluminium lost gemakkelijk op, terwijl siliciumrijke fasen aan het oppervlak kunnen achterblijven.
Afhankelijk van de legeringssamenstelling en procesomstandigheden, deze resten kunnen een grijze of donkere roetlaag vormen.
Als het daaropvolgende desmutingproces niet voldoende is, Overblijvend siliciumrijk materiaal en andere residuen van legeringselementen kunnen de vorming en het uiterlijk van de uniforme oxidefilm verstoren.
Dit verklaart de defecten die zijn waargenomen in de ADC12-proef:
- Gevlekt uiterlijk: Verschillende delen van het gietstuk reageren verschillend op voorbehandeling en anodiseren.
- Ongelijke kleur: Variaties in de microstructuur van het oppervlak en de oxidelaag veroorzaken een inconsistente lichtabsorptie en kleurstofopname.
- Grijze vuiligheid: Na onvoldoende reiniging of ontmanteling blijven er restafzettingen op het oppervlak achter.
- Slechte zwarte kleuring: De oxidelaag en de oppervlakteconditie ondersteunen mogelijk geen uniforme kleurabsorptie.
Het belangrijkste punt is dat het probleem niet simpelweg de aanwezigheid van silicium in de bulklegering is. Het is de interactie tussen de microstructuur van de legering, voorbereiding van het oppervlak, en anodische filmvorming.
Gietporositeit veroorzaakt extra defecten
Gegoten aluminium kan gasporositeit bevatten, krimpholtes, en andere ondergrondse discontinuïteiten.
Hun verdeling hangt af van het matrijsontwerp, metaal temperatuur, injectieparameters, ontluchting, en stollingsomstandigheden.
Deze defecten worden bijzonder lastig tijdens het anodiseren omdat de voorbehandelings- en kleurfasen het gietstuk blootstellen aan waterige chemische oplossingen.
Porositeit kan hieraan bijdragen:
- Plaatselijke verkleuring en donkere vlekken.
- Ongelijkmatige kleurabsorptie.
- Zuurretentie en daaropvolgende kleuring.
- Oppervlaktegaatjes en inconsistent uiterlijk.
- Verminderde corrosiebescherming wanneer de coating discontinu is of het onderliggende gietstuk defect is.
Niet alle porositeit is zichtbaar op het gegoten oppervlak. Sommige gebreken worden pas duidelijk na bewerking, etsen, of anodiseren.
Vanuit productieoogpunt, dit betekent dat oppervlakteafwerking de fundamenteel slechte gietkwaliteit niet kan compenseren.
Als een onderdeel een uniforme zwart geanodiseerde afwerking vereist, De controle van de porositeit moet beginnen tijdens de ontwikkeling van het gieten en niet nadat het onderdeel de finishlijn heeft bereikt.
3. Waarom desmutting niet elk anodiseerprobleem oplost
Het verwijderen van siliciumrijke oppervlakteresten is een belangrijke verbetering, maar er kunnen nog drie grote uitdagingen overblijven.
| Defect | Belangrijkste oorzaak | Potentiële controlemaatregelen |
| Grijze roet of poederachtig residu | Onvoldoende verwijdering van siliciumrijke resten en andere afzettingen van legeringselementen | Optimaliseer legeringsspecifiek ontmantelen en spoelen |
| Ongelijke of gevlekte kleur | Variaties in de microstructuur van legering, oxidevorming, oppervlakte -toestand, of kleurstofabsorptie | Verbeter de consistentie van de voorbehandeling en valideer het kleurproces |
| Witte vlekken of plaatselijk kleurverlies | Porositeit, chemische retentie, plaatselijke oppervlaktedefecten, of inconsistente oxidevorming | Verbeter de gietkwaliteit, afwatering, spoelen, en procescontrole |
| Gaatjes en oppervlakkige putjes | Gasporositeit, krimpdefecten, insluitsels, of overmatig etsen | Verbeter de gietparameters en controleer de ernst van de voorbehandeling |
| Inconsistente laagdikte | Variaties in geometrie, elektrisch contact, huidige distributie, of lokale legeringsreactie | Optimaliseer de opspanning, elektrisch contact, en anodiseerparameters |
Porositeit en zuurretentie
Een gietstuk met open poriën kan voorbehandelings- of kleuroplossingen vasthouden. Als deze chemicaliën niet voldoende worden verwijderd, ze kunnen lokaal blijven reageren en vlekken veroorzaken, witte vlekken, of andere gebreken.
De oplossing ligt niet simpelweg in het verlengen van de desmuttijd. Overmatige blootstelling aan chemicaliën kan het oppervlak verder aantasten zonder de onderliggende porositeit te elimineren.
Waar de uiterlijke eisen streng zijn, gietdichtheid, oppervlakte -integriteit, drainage ontwerp, en spoeleffectiviteit moeten samen worden beoordeeld.
Kleuruniformiteit
Zwart anodiseren is vaak veeleisender dan een natuurlijke of lichtgekleurde afwerking, omdat zelfs kleine variaties in de toestand van het oppervlak visueel duidelijk kunnen worden.
Het uiteindelijke uiterlijk is afhankelijk van de legering, gietmicrostructuur, voorbehandeling, oxidefilmkarakteristieken, kleurstof chemie, en afdichtingsproces.
Twee componenten gemaakt van dezelfde nominale legering leveren mogelijk geen identieke resultaten op als hun gietomstandigheden of oppervlaktegeschiedenis verschillen.
Om deze reden, Bij kwalificatieproeven moeten productie-representatieve gietstukken worden gebruikt in plaats van uitsluitend gepolijste laboratoriumcoupons.
Oppervlakte-uiterlijk versus functionele prestaties
Een geanodiseerd onderdeel kan er acceptabel uitzien, maar niet voldoen aan de vereiste filmdikte- of corrosieweerstandscriteria.
Omgekeerd, een optisch imperfecte coating kan toch aan bepaalde functionele eisen voldoen, afhankelijk van de specificatie.
De acceptatiecriteria moeten daarom onderscheid maken tussen:
- Cosmetische vereisten, inclusief kleur, glans, en zichtbare gebreken.
- Functionele eisen, inclusief filmdikte, corrosiebestendigheid, slijtvastheid, en afdichtingsprestaties.
Over deze vereisten moet overeenstemming worden bereikt voordat de productie begint.
4. De ADC12 Anodiserende Reality Check
Laat ik direct zijn over wat u wel en niet kunt verwachten.
| Aspect | Gesmeed aluminium (6061/6063) | Gegoten ADC12 (Standaard proces) | Gegoten ADC12 (Met desiliconisering) |
| Uniformiteit van de film | Uitstekend | Slecht – vlekkerig, discontinu | Goed - maar niet gelijk aan gesmeed |
| Oppervlakte uiterlijk | Helder metaalachtig, zacht | Grijze smerig, vlekkerig | Verbeterd, maar microporositeit zichtbaar van dichtbij |
| Kleurconsistentie | Uitstekend – uniform van batch tot batch | Zeer slecht – ongelijkmatige opname van kleurstof | Matig: donkere kleuren vertonen nog steeds variatie |
| Vuil / grijs residu | Geen | Zwaar - veegt af op de handen | Minimaal — verwijderd door HF-desmut |
| Corrosiebescherming | Goed | Variabel - film is discontinu | Goed, maar poriën blijven zwakke punten |
| Typische opbrengst (goede onderdelen) | 95%+ | 30–50% | 70–85% |
Wat dit in de praktijk betekent
Als u ADC12 anodiseert zonder te desiliconiseren, verwacht dat ongeveer de helft van uw onderdelen cosmetisch afval is.
Met een juiste desiliconisatiestap, De opbrengst verbetert dramatisch, maar u zult nooit de zuiverheid evenaren, onberispelijk oppervlak van een smeedijzer 6063 extrusie.
Iedereen die anodisatie van “extrusiekwaliteit” op een spuitgietstuk belooft, liegt of gebruikt een speciale legering met een laag siliciumgehalte.
5. Alternatieve en concurrerende afwerkingsprocessen
Omdat gegoten aluminium met een hoog siliciumgehalte moeilijk consistent te anodiseren is, alternatieve oppervlaktebehandelingen moeten worden overwogen wanneer conventioneel anodiseren niet aan het vereiste uiterlijk kan voldoen, corrosiebestendigheid, of productiekosten.
| Oppervlak Afwerking Proces | Verschijning | Corrosie Weerstand | Dragen Weerstand | Familielid Kosten | Typisch Toepassingen |
| Conventioneel Anodiseren | Uniforme decoratieve afwerking op geschikte legeringen; vaak inconsistent bij gietstukken met een hoog siliciumgehalte | Goed als de anodische film op de juiste manier is gevormd en afgedicht | Goed, afhankelijk van filmdikte en type | Medium | Onderdelen van gesmeed aluminium en compatibele spuitgietstukken die een anodische film vereisen |
| Anodiseren met Desmuteren | Verbeterde uniformiteit, hoewel siliciumgerelateerde verkleuring kan blijven bestaan | Goed als de voorbehandeling en anodische film goed onder controle zijn | Goed, afhankelijk van de coatingspecificaties | Medium - Hoog | Functionele gegoten onderdelen die geanodiseerd moeten worden met gematigde cosmetische eisen |
| Micro-boog Oxidatie (Mao) | Keramiekachtig oppervlak; kleur en textuur zijn afhankelijk van de legering en het proces | Goed tot uitstekend, afhankelijk van coatingstructuur en afdichting | Uitstekend geschikt voor geschikte slijtvaste coatings | Hoog | Componenten die een hoge oppervlaktehardheid vereisen, slijtvastheid, en elektrische isolatie |
Chemische conversiecoating |
Dun, meestal matte of lichtgekleurde afwerking | Matig tot goed, afhankelijk van het conversiesysteem | Beperkt | Laag | Componenten die een basiscorrosiebescherming of een voorbehandeling voor het schilderen vereisen |
| Elektrostatisch Poeder Coating | Uniforme kleur met een breed scala aan glansniveaus en texturen | Goed tot uitstekend met geschikte voorbehandeling en laagdikte | Goed, afhankelijk van de poederformulering en uitharding | Laag-gemiddeld | Behuizingen, beugels, auto-onderdelen, en industriële behuizingen die duurzame decoratieve bescherming vereisen |
| Verf bakken (Ingebakken vloeibare coating) | Gladde decoratieve afwerking met gecontroleerde kleur en glans | Goed als de coating goed is aangebracht en uitgehard | Matig tot goed, afhankelijk van de verfchemie en laagdikte | Medium | Gegoten behuizingen, consumentenproducten, auto-onderdelen, en componenten die een verfijnd uiterlijk van het oppervlak vereisen |
Hoe u het juiste proces kiest
- Kies voor anodiseren met desiliconiseren wanneer het onderdeel een anodische oxidelaag vereist en de functionele prestaties ervan belangrijker zijn dan een perfect uniforme decoratieve afwerking.
- Kies voor microboogoxidatie (Mao) wanneer slijtvastheid en oppervlaktehardheid prioriteit hebben.
De geschiktheid ervan voor legeringen met een hoog siliciumgehalte en de vereiste corrosieprestaties moeten door middel van tests worden geverifieerd. - Kies voor poedercoating wanneer een consistente kleur en oppervlaktedekking belangrijker zijn dan het behoud van het metallic uiterlijk van geanodiseerd aluminium.
Het kan kleine oppervlaktevariaties verbergen, maar het kan de effecten van ernstige porositeit of ontgassing niet op betrouwbare wijze elimineren. - Kies voor chemische conversiecoating of natlakken wanneer een decoratieve anodische film niet nodig is en de primaire eisen corrosiebescherming zijn, hechting van verf, of flexibele kleuropties.
Het beste proces is afhankelijk van de serviceomgeving van het onderdeel, uiterlijke eisen, en prestatiespecificaties.
Voor ADC12-onderdelen die een uniforme zwarte afwerking vereisen, poedercoaten kan praktischer zijn dan conventioneel anodiseren.
6. De juiste gegoten legering kiezen voor anodiseren
Niet alle gegoten aluminiumlegeringen produceren dezelfde anodiseerresultaten. Siliciumgehalte, onzuiverheidsniveaus, microstructuur, en gietkwaliteit hebben allemaal invloed op de vorming van oxidefilms en het uiterlijk van het oppervlak.
De volgende tabel geeft een voorlopige vergelijking van algemeen besproken aluminiumlegeringen.
Samenstellingsbereiken zijn indicatief en moeten worden geverifieerd aan de hand van de toepasselijke materiaalnorm en het leverancierscertificaat.
| Legering | Typisch siliciumgehalte | Moeilijkheidsgraad bij anodiseren | Belangrijke overwegingen |
| ADC12 (A383) | 9.6–12,0% | Hoog | Op grote schaal gebruikt voor spuitgieten; Een hoog siliciumgehalte kan ongelijkmatig anodiseren en vuil op het oppervlak veroorzaken |
| YL102 (AlSi12) | 10.5–13,5% | Hoog | De anodiseerresultaten zijn afhankelijk van de onzuiverheidsniveaus, legering specificatie, en gietkwaliteit |
AlSi9Mg (A360) |
Ongeveer 9,0–10,0% | Matig tot hoog | Kan een verbeterd anodiseerpotentieel bieden onder geschikte samenstellings- en procesomstandigheden |
| A413 / AlSi12(B) | Ongeveer 11,0–13,0% | Hoog | Een hoog siliciumgehalte ondersteunt de vloeibaarheid van het gieten, maar bemoeilijkt het uniforme decoratieve anodiseren |
| Gesmeed 6063 (referentie) | Ongeveer 0,2–0,6% | Laag | Gemeenschappelijke maatstaf voor uniform decoratief anodiseren |
Opmerking: Legeringsaanduidingen en samenstellingslimieten variëren per standaard en per markt.
YL102, A360, en andere nominaal vergelijkbare legeringen mogen niet als uitwisselbaar worden behandeld zonder hun chemische samenstelling en mechanische vereisten te controleren.
Praktische aanbevelingen
Als anodiseren een verplichte ontwerpeis is en gesmeed aluminium geen optie, Evalueer AlSi9Mg of een voldoende gespecificeerde spuitgietlegering met een lage onzuiverheid voordat u tot productie overgaat.
Deze materialen kunnen onder geschikte omstandigheden een betere oppervlakteconsistentie bieden, maar ze zullen niet noodzakelijkerwijs hetzelfde uiterlijk bereiken als geanodiseerd 6063.
Voor elke kandidaat-legering, bevestig het silicium- en ijzergehalte, gietkwaliteit, vereiste mechanische eigenschappen, en compatibiliteit met het voorgestelde voorbehandelingsproces.
Er moet een proefanodisatie worden uitgevoerd op productierepresentatieve onderdelen om de kleuruniformiteit te verifiëren, filmkwaliteit, en corrosieprestaties.
Uiteindelijk, legeringskeuze en ontwikkeling van oppervlaktebehandeling moeten samen worden bekeken.
Het kiezen van een potentieel meer anodiseerbare legering kan het resultaat verbeteren, maar geen enkele legeringsaanduiding garandeert een onberispelijke geanodiseerde afwerking.
7. Conclusie
Kunt u gegoten aluminium anodiseren?? Ja, maar legeringen met een hoog siliciumgehalte, zoals ADC12, vereisen speciale aandacht.
Conventioneel anodiseren zonder legeringsspecifieke voorbehandeling kan vlekkerige kleuren veroorzaken, slechte filmuniformiteit, en grijze smet.
Een geschikt ontmantelingsproces – soms met behulp van een HF-houdende oplossing onder gecontroleerde industriële omstandigheden – kan het oppervlak aanzienlijk verbeteren door siliciumrijke resten te verwijderen.
Echter, desmutting elimineert de gietporositeit niet, garanderen een uniforme kleurabsorptie, of corrigeer defecten veroorzaakt door inconsistente verharding en oppervlaktevoorbereiding.
Deze problemen vereisen een gecoördineerde controle op de legeringskeuze, gietkwaliteit, voorbehandeling, anodiseren, en kleuren.
De praktische regel is eenvoudig: gegoten aluminium is niet onmogelijk om te anodiseren, maar het mag niet worden geanodiseerd alsof het een conventionele smeedaluminiumlegering is.
Wanneer een uniforme decoratieve afwerking essentieel is, kwalificeer het volledige proces met behulp van productierepresentatieve onderdelen en vergelijk anodiseren met alternatieven zoals poedercoaten of micro-boogoxidatie voordat u overgaat tot massaproductie.
Veelgestelde vragen
Waarom wordt gegoten anodisatie grijs en vlekkerig??
Hoog siliciumgehalte (9–12% in ADC12) laat na het etsen elementair silicium op het oppervlak achter.
Deze siliciumvlek verstoort de oxidefilm en creëert het grijs, ongelijkmatige uitstraling. Door het desiliconiseren wordt deze laag verwijderd.
Wat is het beste alternatief voor anodiseren voor gegoten aluminium??
Poedercoating is het populairste alternatief: het bedekt de porositeit, zorgt voor een uitstekende kleurconsistentie, en biedt een goede corrosiebescherming.
Voor slijtvastheid, micro-boogoxidatie (Mao) werkt goed op gietstukken met een hoog siliciumgehalte.
Zal het desiliconiseren ervoor zorgen dat mijn gegoten onderdelen er uitzien? 6063 geanodiseerd?
Nee. Desiliconiseren corrigeert de smut en discontinuïteit, maar gegoten porositeit veroorzaakt nog steeds zichtbare onvolkomenheden en kleurstofvlekken.
Het resultaat is goed voor functionele onderdelen, maar niet gelijkwaardig aan geanodiseerd aluminium.
Heb ik vacuümimpregnering nodig voor geanodiseerde gegoten onderdelen??
Voor cosmetische of verzegelde toepassingen waarbij zuurbloeding vlekken zou veroorzaken, Ja.
Vacuümimpregnatie sluit de porositeit van het oppervlak af vóór het anodiseren, voorkomen dat ingesloten zuur na het afwerken uitloogt.